
Po obrábění plastových dílů CNC obráběním je nelze jednoduše vyjmout ze stroje a ihned podrobit konečnému rozměrovému měření. Během řezání je mnoho technických plastů ovlivněno třením nástroje, obráběcím teplem, upínací silou a vnitřním napětím, takže rozměrový stav bezprostředně po obrábění se může lišit od rozměrů po stabilizaci dílu. Pokud se v této době ke kontrole použijí posuvná měřítka, mikrometry, závitové kalibry nebo souřadnicové měřicí stroje, je snadné získat dočasný rozměrový výsledek, který nemusí plně odpovídat konečnému stavu dílu. Zejména materiály jako POM, PEEK, nylon, ABS, PTFE a PVC mají odlišné vlastnosti, pokud jde o tepelnou roztažnost, absorpci vlhkosti, elasticitu a odlehčení napětí. Proto by měla být vhodná doba měření stanovena podle materiálových vlastností a požadavků na přesnost dílu. U běžných plastových dílů lze měření provést až po návratu teploty dílu do stabilního stavu. U vysoce přesných plastových dílů je třeba také kontrolovat měřicí prostředí, dobu stabilizace a metodu měření, aby se zabránilo chybnému odhadu způsobenému změnami teploty nebo zbytkovým napětím.
Proč se plastové díly po obrábění mění v rozměrech?
Obrábění Teplo může ovlivnit rozměry
Tepelná vodivost plastů je obecně nižší než u kovů, takže teplo generované během CNC obrábění se nemůže rychle rozptýlit. Když nástroj řeže materiál vysokou rychlostí, dochází v oblasti řezu k lokálnímu zvýšení teploty, což způsobuje tepelnou roztažnost plastového dílu. Pokud se díl měří ihned po obrábění, může být naměřený rozměr mírně větší nebo menší než rozměr po ochlazení dílu. Například po obrábění přesného POM pouzdra může být jeho teplota výrazně vyšší než okolní teplota v dílně. Pokud se jeho vnější průměr měří ihned, může se naměřený údaj lišit od výsledku získaného po ochlazení. Jakmile se díl vrátí na stabilní teplotu, naměřený rozměr se bude blížit skutečnému provoznímu stavu.
Zbytkové napětí se postupně uvolňuje
Během obrábění plastů je materiál ovlivňován řeznými silami, upínacími silami a lokálním zvyšováním teploty, což může uvnitř materiálu vytvářet určité zbytkové napětí. Po dokončení obrábění tato napětí okamžitě nezmizí. Místo toho se mohou postupně uvolňovat v průběhu času, což způsobuje mírné smrštění, ohyb nebo rozměrové změny v dílu. Například tenkostěnný nylonový díl se může bezprostředně po obrábění jevit rozměrově normální, ale po určité době stání se může mírně zdeformovat. Pokud se konečné vyhodnocení provede bezprostředně po obrábění, může být dočasně stabilní rozměr zaměněn za konečný rozměr.
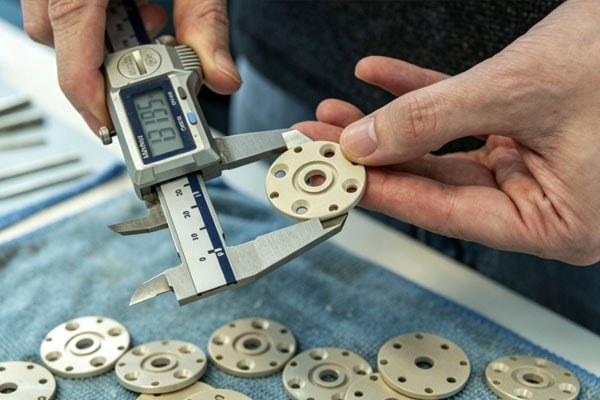
Teplota a prostředí mohou ovlivnit výsledky měření
Plasty jsou relativně citlivé na změny teploty
Přesná měření při obrábění kovů běžně berou v úvahu okolní teplotu a plastové díly vyžadují podobnou pozornost. V některých případech jsou plasty ještě citlivější na změny teploty. Pokud je díl právě obroben a jeho povrchová teplota je vyšší než teplota měřeného prostředí, může docházet k tepelné roztažnosti a smršťování, což způsobuje odchylky v naměřených datech.
- Po obrábění může vyšší teplota dočasně způsobit rozměrové roztažení.
- Během chlazení se rozměry součásti mohou postupně vracet do stabilního stavu.
- Vysoce přesné díly je třeba měřit za stabilních teplotních podmínek.
- Samotné měřicí nástroje by měly být také chráněny před významnými teplotními rozdíly.
Například pokud je přesný díl z PEEK odebrán přímo ze stroje a změřen ihned po obrábění, může být výsledek měření ovlivněn teplotou dílu. Přesné obrábění proto obvykle umožňuje, aby se díl před kontrolou dostatečně vyrovnal s měřicím prostředím.
Všimněte si vlastností materiálů, jako je nylon, které absorbují vlhkost
Nylon je typický plast absorbující vlhkost. Po absorpci vlhkosti ze vzduchu se mohou změnit jak jeho rozměry, tak hmotnost. Pokud po obrábění součást zůstane delší dobu v prostředí s různou úrovní vlhkosti, může se změnit i její rozměrová stabilita. Například po obrábění nylonového ozubeného kola se jeho konečné rozměry mohou lišit v závislosti na tom, zda je skladováno v suchém prostředí nebo v běžném dílenském prostředí. U přesných nylonových součástí proto nestačí zaměřit se pouze na rozměry bezprostředně po obrábění. Požadavky na kontrolu by měly být stanoveny také podle provozního prostředí a stavu materiálu.
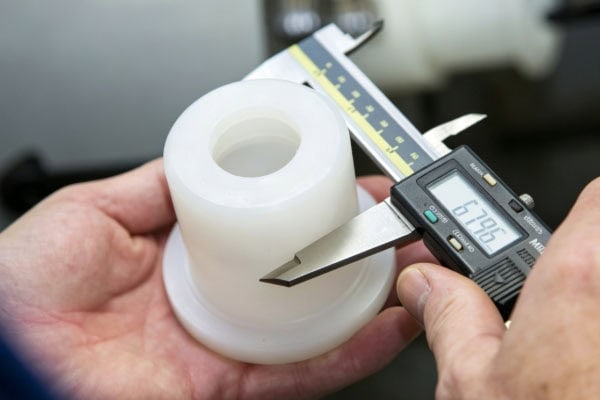
Jaký je správný způsob měření plastových dílů?
Nechte součást dosáhnout stabilního stavu
Po obrábění plastového dílu je třeba stanovit vhodnou dobu stabilizace podle materiálu, rozměrů, stupně přesnosti a teploty obrábění. Běžné díly lze měřit po přirozeném ochlazení a po dosažení teploty okolí v dílně, zatímco vysoce přesné díly vyžadují přísnější kontrolu teploty. Během měření by díl neměl být bezprostředně po obrábění stále ve stavu vysoké teploty a také se nedoporučuje kontrolovat díl na místě přímo vystaveném slunečnímu záření, horkému nebo studenému vzduchu. Naměřená data mohou poskytnout lepší referenční hodnotu pouze tehdy, když se stav dílu relativně stabilizuje.
Vyberte měřicí nástroje podle struktury součásti
Různé plastové díly vyžadují různé metody měření. Běžné vnější průměry lze měřit pomocí posuvného měřidla nebo mikrometru; vnitřní otvory lze měřit pomocí měřidel vnitřního průměru; závity lze měřit pomocí závitových měr; a složité povrchy a vysoce přesné díly lze kontrolovat pomocí souřadnicového měřicího stroje. Při měření je třeba zohlednit také upínací sílu. Plasty mají obecně nižší tuhost než kovy. Pokud je mikrometrem nebo posuvným měřidlem vyvíjen nadměrný tlak, může se díl mírně stlačit, což způsobí, že naměřená hodnota bude menší než skutečný rozměr.
Často kladené dotazy
Otázka: Jak dlouho by měly plastové díly po obrábění obecně čekat, než je lze změřit?
A: Neexistuje žádná pevná doba, která by platila pro všechny plasty. Běžné díly by se obecně měly nechat vychladnout, dokud se teplo z obrábění nerozptýlí a díl nedosáhne stabilní okolní teploty. Vysoce přesné díly vyžadují dobu stabilizace, která se určí podle materiálových charakteristik, rozměrových tolerancí a inspekčních norem společnosti. Spíše než jednoduše stanovit čekací dobu v řádu několika minut je lepší potvrdit, že se teplota dílu stabilizovala.
Otázka: Proč se u stejného plastového dílu dosahují různé výsledky měření ihned po obrábění a po určité době stání?
A: Mezi běžné příčiny patří obráběné teplo, tepelná roztažnost a smrštění a uvolnění vnitřního pnutí. Čerstvě obrobený díl může být stále v zahřátém stavu a jeho rozměry se mohou po ochlazení změnit. Pokud uvnitř dílu existuje zbytkové pnutí, může se po určité době stání objevit i mírná deformace. Rozdíly mezi dvěma měřeními proto nejsou neobvyklé.
Otázka: Musí všechny plastové díly před měřením delší dobu odležet?
A: Ne. U běžných plastových dílů s relativně nízkými požadavky na rozměrovou toleranci lze rutinní kontrolu provést po ochlazení dílu na okolní teplotu. Pouze přesné plastové díly s vysokými požadavky na rozměrovou stabilitu vyžadují přísnější postupy stabilizace a měření. Požadavky na kontrolu by měly být upraveny podle materiálu a požadavků na přesnost dílu.
Závěr
Plastové díly by neměly být ihned po obrábění podrobeny konečnému přesnému měření. Hlavním důvodem není to, že plasty nutně projdou významnou deformací, ale to, že díl nemusí po dokončení obrábění ještě dosáhnout rozměrově stabilního stavu. Řezné teplo může zvýšit teplotu materiálu, zatímco upínací a řezné síly mohou uvnitř materiálu vytvářet zbytkové napětí. Některé plasty jsou také ovlivněny vlhkostí prostředí. Všechny tyto faktory mohou způsobit, že se rozměry ihned po obrábění budou lišit od rozměrů po stabilizaci. Proces kontroly CNC obráběných plastových dílů by měl zahrnovat chlazení, stabilizaci, měření a ověřování. Běžné díly lze kontrolovat po návratu na okolní teplotu, zatímco přesné POM, PEEK, nylon a další komponenty by měly mít přísnější podmínky měření stanovené podle jejich materiálových charakteristik a tolerancí výkresu. Proto během CNC obrábění plastových dílů „dokončeno obrábění“ neznamená „rozměry se již stabilizovaly“. Spolehlivější rozměrové údaje lze získat teprve poté, co se dílu umožní dosáhnout relativně stabilní teploty a stavu, spolu se správnými měřicími nástroji a metodami. To může také snížit chybné odhady, přepracování a problémy s kvalitou šarže způsobené předčasným měřením.















