
Polovodičová sprchová hlavice distribuuje procesní plyny napříč destičkou prostřednictvím pečlivě navržené sítě průchodů a výstupních otvorů. Její geometrie, materiál a stav povrchu ovlivňují, jak konzistentně může komora provádět nanášení nebo leptání. Výroba součásti proto zahrnuje více než jen výrobu perforované destičky.
Pro inženýry a kupující jsou praktické otázky propojeny. Které povrchy přicházejí do styku s procesním plynem? Jak se vytvářejí vnitřní kanály? Čeho lze dosáhnout CNC obráběním a které požadavky vyžadují další procesy? Tato příručka vysvětluje součást, výrobní rozhodnutí, na kterých je založena, a informace potřebné k vyhodnocení dodavatele nebo k přípravě poptávky na obrábění.
Co je to polovodičová sprchová hlavice a jak funguje?
Polovodičová sprchová hlavice je součástka pro distribuci plynu používaná v zařízeních pro nanášení a leptání. Rozvádí přiváděný plyn vnitřními prostory a výstupními kanály, přičemž její přesná konstrukce závisí na komoře a procesu.
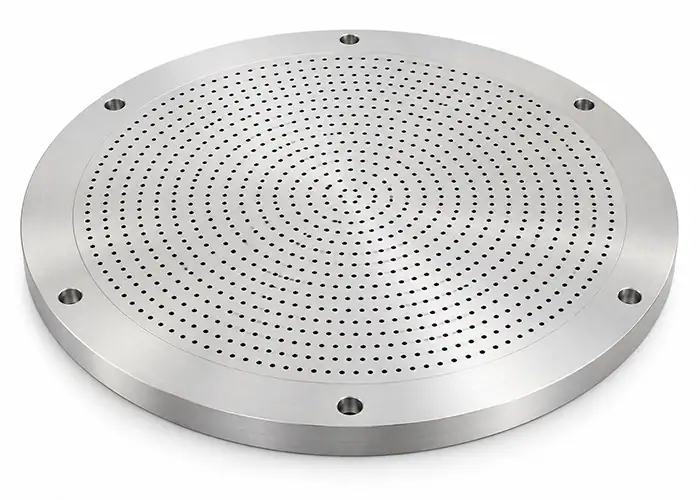
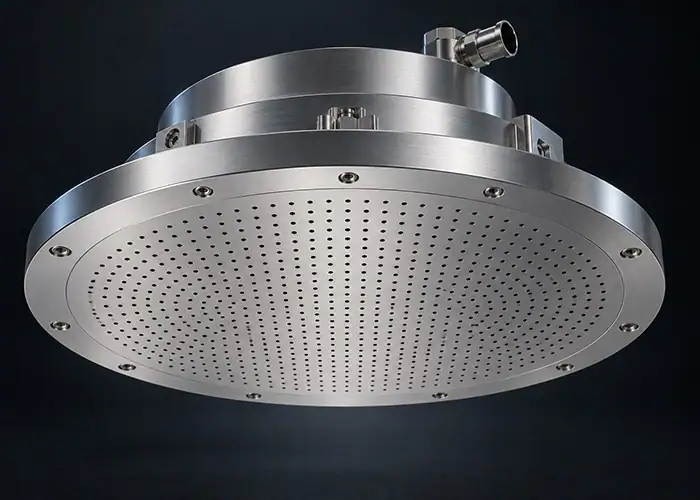
Čelní panel a kompletní sestava sprchové hlavice
Čelní deska je perforovaný povrch obrácený k destičce. Kompletní sestava může také obsahovat podkladovou desku, přípojky pro vstup plynu, vnitřní rozvodné desky, těsnění a prvky pro regulaci teploty. Některé konstrukce integrují několik funkcí do spojené struktury. Jiné používají samostatně sestavené komponenty.
Toto rozlišení je důležité při čtení výkresů nebo porovnávání nabídek. Dodavatel nabízející obrobenou čelní desku nemusí dodávat podkladovou konstrukci, spoje, těsnění ani testování sestavy. Výkresová sada by měla identifikovat objednaný komponent a jeho vztah k celé sestavě.
Používá se také termín deska pro rozvod plynu, ačkoli výrobci zařízení jej mohou používat pro různé části uspořádání pro dodávku plynu. Čísla dílů a montážní výkresy jsou spolehlivějšími identifikátory než samotná terminologie.
Cesta plynu od vstupu k destičce
Plyn vstupuje přes přívodní připojení a putuje do distribučního prostoru, často nazývaného plénum. V závislosti na konstrukci prochází dalšími deskami nebo kanály, než opustí otvory v čelní desce směrem k procesní oblasti.
Předřazené zařízení určuje průtok dodávaného plynu. Sprchová hlavice ovlivňuje prostorové rozložení tohoto proudu. Rozdíly tlaku a odpor ve vnitřních průchodech určují, kolik plynu dosáhne různých výstupních míst.
Důležitá je také okolní komora. Uspořádání odsávání, provozní tlak a vzdálenost mezi čelní deskou a destičkou ovlivňují konstrukci přívodu plynu. Vzor otvorů nemůže nezávisle na těchto podmínkách zajistit uniformitu procesu.
Aplikace v depozici a plazmovém leptání
Při chemické depozici z plynné fáze (CVD) sprchová hlavice dodává prekurzorové plyny k substrátu. Plazmou vylepšená CVD přidává aktivaci plazmatem, zatímco atomová vrstvená depozice (ALD) využívá řízenou expozici reaktantů a proplachovací sekvence. Uspořádání sprchových hlavic se u těchto procesů a u různých konstrukcí zařízení liší.
Při plazmovém leptání součástka distribuuje plyny používané k vytváření reaktivních látek. V některých kapacitně vázaných plazmových systémech slouží sprchová hlavice také jako elektroda. Tato dodatečná role zavádí kromě požadavků na dodávku plynu a tepelné požadavky i elektrické požadavky.
Tyto aplikace vysvětlují, proč zdánlivě podobné desky mohou vyžadovat různé materiály, povrchové úpravy nebo vnitřní struktury. Shoda vnějších rozměrů nestačí k prokázání zaměnitelnosti.
Které konstrukční prvky ovlivňují výkon sprchové hlavice?
Distribuce plynu závisí na kombinované konstrukci výstupních otvorů, vnitřních plynových prostorů a rozhraní komor. Cílem je dosáhnout požadované distribuce za definovaných provozních podmínek, spíše než maximalizovat počet otvorů nebo minimalizovat průměr otvorů.
Geometrie otvorů, vzor a odpor proudění plynu
Průměr, délka a geometrie vstupního nebo výstupního otvoru ovlivňují jeho odpor proudění. Tento vztah závisí také na vlastnostech plynu a provozním tlaku. Výrobní odchylky proto mohou změnit průtok dodávaný kanálem, i když otvor zůstává viditelně otevřený.
Vzory otvorů se mohou na čelní desce záměrně lišit, aby se vyřešily rozdíly mezi střední a vnějšími oblastmi. Konzistence znamená přesnou reprodukci každého specifikovaného prvku, nikoli předpoklad, že každý otvor musí mít stejný průměr nebo rozteč.
Technický výkres by měl definovat funkční detaily, jako jsou zahloubení, stupňovité průchody a zlomy hran. Nespecifikované zkosení přidané během odjehlování může změnit zamýšlenou geometrii vstupu. Změny tvaru otvoru by měly být posuzovány jako konstrukční změny, nikoli jako rutinní kosmetická vylepšení.
Vnitřní plénum a oddělené zóny distribuce plynu
Plenum poskytuje prostor pro přerozdělení vstupujícího plynu před dosažením výstupů. Jeho hloubka, uspořádání vstupů a jakékoli mezilehlé distribuční prvky ovlivňují tlak dostupný v různých částech čelní desky.
Některé sestavy poskytují nezávisle zásobované oblasti pro úpravu přívodu plynu přes substrát. Jiné udržují různé reaktanty v oddělených průchodech až do jejich zamýšleného bodu zavedení. Jedná se o odlišné funkce a konstrukce může zahrnovat jednu nebo obě.
Výrobce musí zachovat oddělení definované výkresy. Neúmyslný únik do sousedního okruhu může narušit specifikované oddělení, i když jednotlivé kanály splňují své rozměrové požadavky. Vnitřní spoje a těsnicí hranice si proto zaslouží stejnou pozornost jako viditelné výstupní otvory.
Geometrie čelní desky, tepelné chování a rozhraní komory
Tvar čelní desky a montážní poloha určují zamýšlený vztah k destičce. U nominálně plochého provedení pomáhá rovinnost a rovnoběžnost při montáži kontrolovat mezeru při zpracování. Jiná provedení používají záměrný obrys povrchu, který je nutné zkontrolovat podle specifikovaného profilu.
Provozní teplota může změnit rozměry a způsobit deformaci. Rozdíly v tepelné roztažnosti mezi čelní deskou a jejím podpěrou mohou také zatěžovat spoje nebo ovlivňovat kontakt. Pokud jsou zahrnuty prvky vytápění nebo chlazení, jejich rozhraní patří do kontroly výroby.
Drážky těsnění, montážní prvky a oblasti elektrických kontaktů vyžadují jasné funkční definice. Povlak, který je vhodný na exponovaný povrch, může být nevhodný na kontaktním rozhraní. Výkresy by měly tyto oblasti rozlišit před zahájením výroby.
Jaké materiály se používají pro polovodičové sprchové hlavice?
Výběr materiálu závisí na chemii procesu, expozici plazmatu, teplotě, čistotě a elektrických funkcích. Kovy, křemík, karbid křemíku, křemen a oxidová keramika poskytují různé kombinace vlastností, takže exponovaný povrch a nosná konstrukce mohou být vyrobeny z různých materiálů.
Hliníkové slitiny a další kovy
Hliníkové slitiny se používají v kovových konstrukcích sprchových hlavic, protože kombinují obrobitelnost s užitečnou tepelnou vodivostí a relativně nízkou hmotností. Umožňují výrobcům vytvářet dutiny, kanály, montážní prvky a otvorové vzory pomocí zavedených obráběcích procesů.
Přesná slitina a její stav stále vyžadují schválení pro danou aplikaci. Složky legující látky, tepelná stabilita a kompatibilita s procesními plyny mohou být důležitější než obecná mechanická pevnost. Známá strukturální slitina není automaticky vhodná pro povrch vystavený plazmatu.
Pro konkrétní tělesa, spoje nebo prostředí pro dodávku plynu mohou být specifikovány i jiné kovy. Výběr by měl odpovídat požadovaným chemickým a tepelným podmínkám. Pokud je vyžadována ochranná úprava, musí být podklad a úprava vyhodnoceny společně, včetně pokrytí vnitřních průchodů a stavu neošetřených rozhraní.
Křemík a CVD karbid křemíku
Křemík se používá pro výrobu elektrod sprchových hlavic v zařízeních pro plazmové leptání. Čistota, elektrické vlastnosti a chování v procesním prostředí pomáhají určit specifikovanou jakost. Jedná se o křehký materiál, takže poškození otvoru a poškození při manipulaci vyžaduje pečlivou kontrolu.
CVD karbid křemíku se vyrábí chemickým nanášením z plynné fáze a může poskytovat vysokou čistotu, tuhost a odolnost vůči náročnému chemickému prostředí. Jeho elektrické vlastnosti závisí na jakosti, což je důležité, pokud má součástka funkci elektrody.
Hromadný CVD karbid křemíku, slinutý karbid křemíku a substrát s povlakem karbidu křemíku jsou odlišné materiálové systémy. Neměly by se nahrazovat pouze proto, že každý popis obsahuje „SiC“. Výkres a specifikace materiálu by měly uvádět požadovanou konstrukci, jakost a exponovaný povrch.
Křemenná a oxidová keramika
Vysoce čistý tavený křemen se používá pro součástky pro distribuci plynů ve vhodných polovodičových procesech. Jeho nízká tepelná roztažnost a čistota mohou být užitečné, ale je nutné ověřit kompatibilitu s daným procesem a čisticími chemiemi.
Oxidová keramika, včetně vhodných druhů oxidu hlinitého, se používá také v polovodičových komorových součástkách a v aplikacích pro distribuci plynů. Elektrická izolace, plazmatický odpor, čistota a mechanická integrita – to vše může ovlivnit výběr. Druh keramiky a výrobní postup ovlivňují výsledné vlastnosti.
Husté keramické díly a keramické povlaky na kovových substrátech by měly být specifikovány samostatně. Povlakovaná kovová struktura si zachovává tepelné a mechanické vlastnosti podkladového substrátu, zatímco adheze a integrita povlaku zavádějí další požadavky. Ani křemenná, ani oxidová keramika by neměly být označovány za univerzálně odolné vůči každému plazmovému nebo čisticímu procesu.
Jak se vyrábějí polovodičové sprchové hlavice?
Výroba kombinuje přípravu materiálu, přesné obrábění a další operace požadované konstrukcí. CNC tvaruje řízené geometrie, zatímco specializované dokončování, spojování, povrchová úprava a čištění určují další základní vlastnosti dodávaného dílu.
CNC soustružení a frézování kovových součástí
U kovových součástí může CNC soustružení stanovit rotační prvky, jako jsou vnější průměry, osazení a čelní plochy. Frézování vytváří kapsy, otevřené kanály, montážní detaily a nerotační prvky. Plán procesu by měl stanovit vztažné body, které zůstanou smysluplné i při pozdějších operacích a kontrole.
Odebírání materiálu a upínání mohou deformovat relativně tenký plech. Postupy hrubování a dokončování, umístění podepření a upínací síly proto musí odpovídat geometrii. Součást, která se při upínání jeví jako plochá, se může po uvolnění pohybovat.
Tam, kde budou vnitřní kanály uzavřeny další deskou, musí být při obrábění zohledněn následný spoj. Stěny kanálů, spojovací plochy a zarovnávací prvky vyžadují vhodné rozměry a povrchové úpravy. CNC umožňuje přístup k těmto detailům před montáží, která je ztíží nebo znemožní.
Přesné vrtání otvorů pro rozvod plynu
Strategie vrtání závisí na materiálu, průměru otvoru, hloubce a přístupu. Přesnost vřetena, házení nástroje, stav nástroje, řízení posuvu a odstraňování nečistot ovlivňují výsledek. Pro některé funkce může vyhovovat běžné obráběcí centrum, zatímco náročné uspořádání otvorů může vyžadovat specializované vybavení.
Při vrtání kovů se odvádění třísek stává obtížnějším, protože se průchody zužují nebo prohlubují. Vývoj procesu musí zohledňovat, jak zabránit hromadění třísek, vychýlení nástroje a poškození při průrazu. Monitorování a kontrola nástrojů během výroby pomáhají identifikovat změny dříve, než ovlivní celou řadu nástrojů.
Odstraňování otřepů je samostatnou výrobní záležitostí. Zvolená metoda musí odstranit nežádoucí materiál a zároveň zachovat specifikovaný tvar hrany a rozměry průchodu. Abrazivní konečná úprava může být vhodná pro některé geometrie, ale požadavky na odstraňování materiálu a následné čištění musí být pro daný díl kvalifikovány. Profukování vzduchu otvorem nezaručuje, že je bez otřepů.
Broušení a specializované obrábění křehkých materiálů
Křemík, křemen a keramika vyžadují procesy vyvinuté pro křehké chování. Nadměrné lokální síly mohou způsobit odštípnutí hran nebo praskliny, včetně poškození pod povrchem, které se při jednoduché vizuální kontrole jeví jako přijatelné.
V závislosti na materiálu a vlastnostech může výroba kombinovat řezání pilou, CNC broušení, specializované vrtání, lapování a leštění. Pro vybrané operace může být vhodné diamantové obrábění nebo ultrazvuková asistence. Proces by měl být vybrán na základě prokázaných výsledků pro daný materiál a geometrii, spíše než aby byl předpokládán jako nezbytný pro každou křehkou součást.
CNC zůstává relevantní, protože řídí pohyb nástroje a umístění prvků, a to i na brusných zařízeních. Obráběcí schopnosti hliníku však nestanovují ekvivalentní schopnosti pro křemíkové elektrody. Vhodné nástroje, kontrola poškození, čištění a kontrola jsou nedílnou součástí procesu obrábění křehkých materiálů.
Lepení a spojování uzavřených kanálů
Některé sestavy se vyrábějí obráběním přístupných průchodů do samostatných vrstev a následným spojením těchto vrstev. Tento přístup může vytvořit uzavřené dráhy, které řezný nástroj nemůže přímo vytvořit uvnitř plného plechu.
Mezi dostupné metody patří difuzní spojování, pájení natvrdo a další spojovací procesy vybrané pro materiálový systém a návrh sestavy. Při přímém difuzním spojování v pevné fázi teplo a tlak podporují spojení napříč připravenými rozhraními. Pájení natvrdo používá přídavný kov, jehož kompatibilita se součástí a procesním prostředím musí být posouzena.
Příprava spoje zahrnuje stav povrchu, zarovnání a čistotu. Cyklus spojování může také ovlivnit rozměry, takže výrobní plán musí definovat veškeré následné konečné úpravy a kontroly. Lepené plochy by měly být zkontrolovány před spojováním, zatímco prvky ovlivněné cyklem spojování by měly být vyhodnoceny v jejich konečném stavu. Mechanicky sestavené konstrukce mají odlišné požadavky na těsnění a kontaktní plochy. Vhodná konstrukce se řídí spíše konstrukcí zařízení než univerzální preferencí pro lepené sestavy.
Povrchová úprava, závěrečné čištění a balení
Specifikované úpravy mohou chránit exponované povrchy nebo poskytovat požadované elektrické vlastnosti. U kovových součástí mohou zahrnovat vhodné eloxování nebo keramické povlakové systémy. Výběr úpravy musí zohledňovat substrát, chemii procesu a zamýšlenou funkci povrchu.
Zvláštní pozornost je třeba věnovat posloupnosti opracování a dokončování otvoru. Přidané vrstvy mohou ovlivnit rozměry otvoru, zatímco obrábění po opracování může odhalit podkladový materiál. Požadavky na maskování a konečné rozměrové přijetí by proto měly být definovány společně.
Čištění odstraňuje obráběcí kapaliny, částice a zbytky pomocí procesu kompatibilního s hotovým dílem. Oplachování a sušení musí dosáhnout příslušných průchodů bez poškození povrchů nebo zanechání nepřijatelných zbytků. Balení pak zachovává dosažený stav během skladování a přepravy. Čistá manipulace je součástí tohoto postupu, nenahrazuje kvalifikovaný proces čištění.
Jak se ověřuje kvalita sprchové hlavice?
Ověření by mělo rozlišovat geometrickou shodu, čistotu povrchu a provedení montáže. Metody kontroly a meze přijetí musí odpovídat dodanému dílu, s definováním dodatečných funkčních zkoušek v případech, kdy rozměrová měření nemohou shodu prokázat.
Kontrola rozměrů a kvality otvorů
Inspekce začíná výkresovými údaji a kritickými vztahy. Vnější rozměry samy o sobě poskytují jen málo informací o přesnosti prvků pro dodávku plynu. Poloha otvoru, geometrie průchodu, profil čela a těsnicí rozhraní vyžadují metody přizpůsobené jejich velikosti a přístupnosti.
| vlastnost | Možná metoda ověření | Hlavní omezení adresy |
| Vnější rozměry a montážní prvky | Souřadnicové měření nebo vhodné měřidla | Zarovnání upínacích přípravků a interpretace vztažných bodů |
| Otvory a polohy otvorů | Optické nebo vizuální měření | Měření otvoru nestanoví celý vnitřní profil |
| Rovinnost nebo specifikovaný profil plochy | Vhodná metrologie povrchu | Podmínky podpory a pokrytí měřením |
| Přístupná textura povrchu | Kontaktní nebo optická profilometrie | Přístup a vhodnost materiálu |
| Vnitřní průchody a hrany | Kvalifikované zobrazování nebo specializovaná inspekce | Řešení a viditelnost skrytých vad |
Plán inspekcí by měl definovat rozsah, možnosti přístroje a požadavky na podávání zpráv před zahájením výroby. Funkce, které se po spojení stanou nepřístupnými, mohou vyžadovat kontrolu v dřívější fázi.
Ověření stavu a čistoty povrchu
Vizuálně čistý povrch může stále obsahovat jemné částice, chemické zbytky nebo stopové znečištění. Při přejímce by proto mělo být stanoveno, co je třeba kontrolovat a jak to bude vyhodnoceno.
V závislosti na specifikaci se kontroly mohou zaměřit na částice, zbytkovou kontaminaci, stav povlaku nebo poškození kolem okrajů otvoru. Drsnost a čistota povrchu jsou různé vlastnosti. Hladký povrch není automaticky čistý a čištění nemůže opravit rozměrovou vadu.
Pozornost je třeba věnovat také postupu kontroly a manipulace. Kontaktní měřidla, zkušební přípravky nebo montážní operace mohou po čištění zanést kontaminaci. Dohodnutý pracovní postup by měl stanovit, kdy probíhá ověření a zda je před konečným zabalením nutné další čištění. Záznamy by měly propojit dodaný díl s jeho stavem čištění a kontroly.
Zkoušky těsnosti a validace distribuce plynu
U sestav s oddělenými okruhy může být nutné testovat netěsnosti mezi kanály i netěsnosti přes vnější hranice. Test, který potvrdí vnější utěsnění, automaticky nestanoví izolaci mezi vnitřními cestami plynu. Protože výstupní otvory jsou záměrné otvory, musí vhodné přípravky izolovat testovaný okruh a rozlišit netěsnost od zamýšleného průtoku.
Zkouška těsnosti a zkouška průtoku odpovídají na různé otázky. První z nich kontroluje nezamýšlený průchod plynu, zatímco druhá vyhodnocuje jeho průchod zamýšlenými cestami. Aby bylo možné výsledky interpretovat konzistentně, musí být definován zkušební plyn, tlakové podmínky, teplota, armatury a kritéria přijetí.
Testování součástí se také liší od kvalifikace procesu v komoře. Naměřená distribuce plynu sama o sobě neprokazuje konkrétní výsledek filmu nebo leptání. Zařízení nebo procesní tým musí ověřit výkon podle příslušného provozního receptu. Cenové nabídky by měly uvádět, kdo dodává přípravky, provádí testování a schvaluje výsledky.
Co by měli kupující specifikovat před vyžádáním cenové nabídky?
Užitečný balíček cenových nabídek definuje komponent, jeho výrobní požadavky a důkazy potřebné pro přijetí. Jasný rozsah umožňuje dodavatelům posoudit proveditelnost a nabídnout stejnou dodávku, spíše než činit různé předpoklady ohledně dokončení nebo testování.
Výkresy, materiály a kritické požadavky
Poskytněte aktuální technický výkres a odpovídající CAD model. Určete jakost materiálu, jeho stav a případná omezení týkající se náhrad. Výkres by měl rozlišovat povrchy přicházející do styku s plynem, spojovací rozhraní a prvky vyžadující speciální ochranu nebo povrchovou úpravu.
Balíček by měl také obsahovat:
- Geometrie děr, definice vzorů a referenční body.
- Kritické rozměrové a geometrické tolerance.
- Požadavky na texturu povrchu, stav hran a povrchovou úpravu.
- Specifikace pro čištění, manipulaci a balení.
- Objednané množství, potřeby prototypů a stav revizí.
Pokud provozní podmínky ovlivňují volby výroby, uveďte příslušné informace o teplotě, chemickém složení a expozici plazmatu. Pokud jsou tyto údaje důvěrné, uveďte místo toho specifikaci řídícího materiálu nebo procesu. Zvýrazněte nevyřešené požadavky, aby se jimi dodavatel mohl zabývat během posouzení proveditelnosti, a nemlčky předpokládal odpověď.
Rozsah dodávky, dokumentace a kritéria přijetí
Uveďte, zda se objednávka týká čelní desky, podkladového komponentu, lepené struktury nebo kompletní sestavy. Určete odpovědnost za zakoupená těsnění, spojování, povrchovou úpravu, čištění a funkční testy. Rozsah obrábění dodavatele může zahrnovat pouze část této sekvence.
Vyžádejte si záznamy potřebné pro přijetí, jako je sledovatelnost materiálu, rozměrové protokoly, schválené procesní záznamy nebo specifikované výsledky zkoušek. Potvrďte, jak budou řízeny revize výkresů a změny procesu, zejména při přechodu z prototypu do opakované výroby.
Před porovnáním ceny porovnejte nabídky s těmito požadavky. Nižší nabídka nemusí zahrnovat čištění, montážní práce nebo inspekci zahrnutou jinde. Stanovení společného rozsahu dodávek činí obchodní porovnání i technické schválení užitečnějšími.
Nejčastější dotazy
Funguje každá polovodičová sprchová hlavice také jako elektroda?
Ne. Některé sprchové hlavice slouží také jako elektrody v kapacitně vázaných plazmových systémech. Jiné primárně distribuují plyn. Konstrukce komory určuje, zda součástka potřebuje elektrickou vodivost, izolaci nebo specifická kontaktní rozhraní.
Zlepšuje více otvorů výkon sprchové hlavice?
Ne nutně. Distribuce plynu závisí na velikosti otvorů, jejich délce, rozteči, vnitřních kanálech a podmínkách v komoře. Přidání otvorů mění odpor proudění a může narušit zamýšlenou distribuci. Vzory otvorů by měly být validovány pro daný provozní proces.
Jaký je rozdíl mezi testováním těsnosti a testováním průtoku?
Zkouška těsnosti kontroluje, zda nedochází k nezamýšlenému průchodu plynu přes těsnění nebo mezi samostatnými okruhy. Zkouška průtoku vyhodnocuje dodávku plynu zamýšlenými průchody. Úspěšné absolvování zkoušky těsnosti neznamená, že sprchová hlavice splňuje požadavky na distribuci plynu.
Závěr
Polovodičová sprchová hlavice musí reprodukovat geometrii přívodu plynu, materiálové vlastnosti a stav povrchu požadované konstrukcí její komory. CNC obrábění vytváří mnoho kritických prvků, zatímco spojování, konečná úprava, čištění a ověřování dokončují výrobní proces tam, kde je to potřeba. Definování těchto požadavků společně pomáhá inženýrům a kupujícím vyhodnotit proveditelnost a rozlišit rozměrově přijatelnou součást od sestavy připravené pro dohodnutou fázi kvalifikace.
TiRapid poskytuje zakázkové CNC obrábění přesných součástí. Zašlete nám výkresy součástí sprchové hlavice, specifikace materiálů, kritické tolerance a objednané množství pro posouzení vyrobitelnosti. Uveďte požadavky na povrchovou úpravu, čistotu a kontrolu, aby tým mohl posoudit rozsah obrábění a objasnit další procesy potřebné pro váš projekt.
















