
Drsnost obrobeného povrchu popisuje mikroskopické vrcholy a údolí, které zůstanou na součásti po řezání. Tyto nerovnosti mohou být příliš malé na to, aby byly jasně viditelné, ale mohou ovlivnit tření, těsnění, opotřebení, mazání, přilnavost povlaku, únavové chování, rozměrové uložení a vzhled. Hladší povrch není automaticky lepší, správná povrchová úprava závisí na tom, jak bude součást fungovat.
Tato příručka vysvětluje drsnost obráběného povrchu, hodnoty Ra a Rz, tabulky drsnosti povrchu, výkresové symboly, metody měření, faktory CNC obrábění, rozdíly mezi frézováním a soustružením a praktické způsoby, jak zlepšit povrchovou úpravu. Vysvětluje také, jak zvolit vhodný požadavek na drsnost bez zbytečného zvýšení času a nákladů na obrábění.
Co je to drsnost obrobeného povrchu?
Drsnost obrobeného povrchu je jemnozrnná textura, která vzniká v důsledku řezného procesu. Je vytvářena geometrií nástroje, posuvem, chováním materiálu, vibracemi, opotřebením nástroje a dalšími obráběcími podmínkami. Drsnost je pouze jednou částí celkové textury povrchu, ale obvykle je to parametr, který je nejčastěji specifikován na CNC výkresech.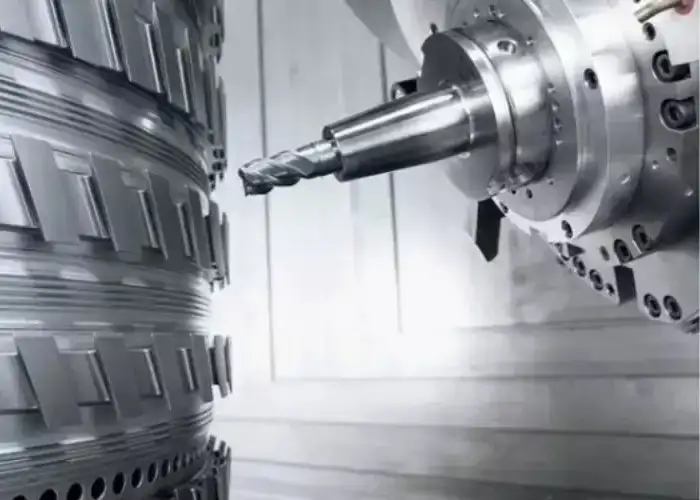
Jak CNC obrábění vytváří povrchové vrcholy a údolí
Řezný nástroj nezanechává v mikroskopickém měřítku dokonale rovný povrch. Každý průchod vytváří malé hřebeny, prohlubně, stopy po podávání nebo vroubkování.
Při soustružení vytvářejí poloměr špičky nástroje a posuv na otáčku opakující se profil podél povrchu. Při frézování vytvářejí záběr zubů, přesah, házení nástroje a geometrie frézy své vlastní charakteristické stopy.
Chování materiálu také ovlivňuje výsledek. Hliník může ostrým nástrojem řezat čistě, zatímco nerezová ocel může při špatných řezných podmínkách vytvářet nárůstky na hraně nebo trhliny.
Drsnost povrchu vs. povrchová úprava
Drsnost povrchu je měřitelnou složkou textury povrchu.
Povrchová úprava je širší pojem, který může zahrnovat drsnost, vlnitost, vady a vizuální vzhled obrobeného povrchu.
Součást tedy může mít přijatelnou hodnotu Ra, ale přesto může vykazovat stopy chvění, škrábance nebo směrové vzory nástroje, které ji činí nevhodnou pro danou aplikaci.
Drsnost vs. Vlnitost vs. Položit
Drsnost se skládá z relativně malých, těsně u sebe rozmístěných nerovností povrchu.
Vlnitost se týká větších a více rozmístěných odchylek, často způsobených vibracemi, průhybem stroje, tepelným pohybem nebo nestabilitou upínacího přípravku.
Směr vroubkování popisuje dominantní směr vzoru povrchu. Soustružení obvykle vytváří obvodový vroubkování, zatímco čelní frézování vytváří jiný směrový vzor.
Tyto tři vlastnosti by neměly být považovány za totéž.
Proč je drsnost povrchu důležitá pro CNC díly
Textura povrchu ovlivňuje, jak se dva díly vzájemně dotýkají.
Těsnicí plocha může netěsnit, pokud je textura příliš drsná nebo nesprávně orientovaná. Kluzná plocha se může rychle opotřebovat, pokud jsou nerovnosti příliš vysoké. Úložné místo ložiska může vyžadovat kontrolovanou povrchovou úpravu pro stabilní kontakt.
Drsnost může také ovlivnit přilnavost a vzhled povlaku. Z tohoto důvodu by měla být povrchová úprava specifikována podle funkce, spíše než pouze požadovat nejnižší možný Ra.
Jaké jsou hlavní parametry drsnosti povrchu?
Ra je nejrozšířenější parametr drsnosti, ale nepopisuje všechny povrchové prvky. Rz, Rq, Rt a další parametry poskytují doplňující informace o výšce profilu a jeho odchylkách. Kalibrační práce NIST zahrnují parametry jako Ra, Rq, Rz a Rt, které ukazují, proč texturu povrchu nelze vždy vyjádřit pouze jedním číslem.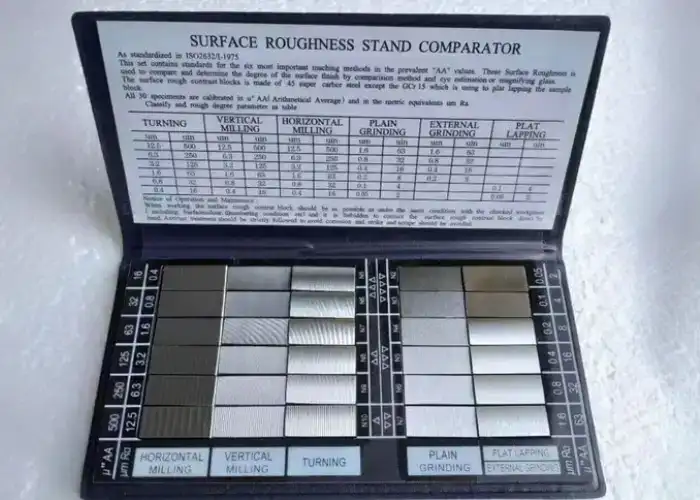
Ra: Průměrná drsnost povrchu
Ra je aritmetický průměr absolutních odchylek profilu drsnosti od jeho střední linie na vyhodnocované délce.
V praktické CNC výrobě se Ra běžně používá, protože poskytuje jednoduché a široce srozumitelné číslo pro porovnávání povrchů.
Nižší hodnota Ra obecně naznačuje hladší průměrný povrch, ale neříká vám, jak jsou jednotlivé vrcholy nebo hluboká údolí rozloženy.
Rz: Drsnost povrchu od vrcholu k údolí
Rz vyhodnocuje výšku vertikálního profilu s využitím informací o vrcholech a údolích v rámci odběrových řezů.
Protože je citlivější na výrazné vrcholy a údolí než Ra, může Rz odhalit povrchové charakteristiky, které by průměrná hodnota mohla skrývat.
To může být užitečné pro těsnění, opotřebení a kontaktní povrchy, kde izolované hluboké údolí nebo vysoký vrchol ovlivňuje více než celkový průměr.
Rq: Střední kvadratická hodnota drsnosti
Rq je střední hodnota kvadratické hodnoty odchylek profilu.
Protože větší odchylky jsou váženy silněji než u jednoduchého aritmetického průměru, může být Rq citlivější na významné vrcholy a údolí.
V běžných CNC výkresech se uvádí méně často než Ra, ale je užitečný při technické analýze a charakterizaci povrchů.
Rt: Celková výška profilu
Rt představuje svislou vzdálenost mezi nejvyšším vrcholem a nejnižším údolím v rámci hodnoceného profilu.
Je proto citlivý na izolované povrchové vady.
Povrch může mít rozumný Ra a zároveň velký Rt, pokud existuje jeden škrábanec, důlek nebo vysoký vrchol.
Kdy použít Ra vs. Rz
Ra funguje dobře pro obecnou výrobní komunikaci, protože poskytuje stabilní průměrnou reprezentaci.
Rz se stává užitečným, když chování od vrcholu k údolí ovlivňuje funkci.
Například dvě těsnicí plochy mohou mít podobné hodnoty Ra, ale různé hodnoty Rz, protože jedna z nich obsahuje hlubší prohlubně.
Inženýři by proto měli specifikovat parametr, který odráží skutečný funkční problém, spíše než předpokládat, že Ra samo o sobě popisuje každý povrch.
Jak číst tabulku drsnosti povrchu a hodnoty Ra
Tabulka drsnosti povrchu pomáhá porovnávat hodnoty drsnosti, jednotky, historické jakosti N a praktické úrovně obrábění. Hodnoty by měly být používány spíše jako vodítko než jako univerzální záruky procesu, protože dosažitelná povrchová úprava závisí na stavu stroje, geometrii nástroje, materiálu, řezných parametrech a metodě měření.
| Typické Ra | Mikropalce cca. | Obecný výklad |
| 6.3 μm | 250 µin | Hrubě obrobený povrch |
| 3.2 μm | 125 µin | Obecná CNC obráběná povrchová úprava |
| 1.6 μm | 63 µin | Jemně opracované / precizní povrchová úprava |
| 0.8 μm | 32 µin | Jemný funkční povrch |
| 0.4 μm | 16 µin | Velmi jemná povrchová úprava, často vyžadující kontrolovanou konečnou úpravu |
| 0.2 μm | 8 µin | Vysoce kvalitní povrchová úprava, často vyžadující specializované procesy |
Mikrometry vs. Mikropalce
Metrické výkresy obvykle uvádějí drsnost v mikrometrech.
Americké výkresy mohou používat mikropalce.
Tyto dvě jednotky popisují stejnou fyzikální povrchovou stupnici, ale používají různé číselné hodnoty. Například přibližně 1.6 µm odpovídá asi 63 µin.
Před přijetím nebo cenovou nabídkou požadavku na dokončení vždy ověřte jednotky.
Stupně drsnosti povrchu od N1 do N12
Starší nebo starší výkresy mohou používat stupně drsnosti N k vyjádření úrovní.
Nižší čísla N odpovídají hladším povrchům, zatímco vyšší čísla představují drsnější povrchy.
Moderní výkresy stále častěji specifikují skutečný parametr a hodnotu drsnosti, protože to poskytuje jasnější informace o měření.
Ra 6.3 Pro hrubé obrábění
Hodnota Ra 6.3 µm může být vhodná tam, kde textura povrchu není vysoce funkční a hlavním cílem je úběr materiálu.
Může se nacházet na skrytých konstrukčních plochách, hrubě obrobených materiálech nebo v nekritických oblastech.
Skutečný vzhled se může stále značně lišit v závislosti na frézování, soustružení, materiálu a stavu nástroje.
Ra 3.2 pro všeobecné CNC obrábění
Hodnota Ra 3.2 µm je široce používaná úroveň pro všeobecné obrábění. Někteří dodavatelé CNC obrábění používají jako standardní povrchovou úpravu po obrobení hodnotu Ra 3.2 µm, ačkoli se jedná spíše o možnost dodavatele nebo komerční konvenci než o univerzální standard pro obrábění.
Pro mnoho pouzder, konzol, desek a obecných mechanických součástí tato úroveň poskytuje praktickou rovnováhu mezi kvalitou povrchu a efektivitou výroby.
Povrchová úprava Ra 1.6 pro přesně obráběné díly
Požadavek na povrchovou úpravu Ra 1.6 obvykle vyžaduje kontrolovanější dokončování než běžné hrubovací obrábění.
Může vyžadovat specializovanou dráhu nástroje pro dokončování, nižší posuv, dobrou tuhost stroje, stabilní upínání obrobku a ostrou řeznou hranu.
Hodnota Ra 1.6 se běžně uvažuje, když povrchy mají funkční kontakt, vzhled, kluznost nebo náročnější montážní požadavky.
Ra 0.8 a méně pro jemné funkční povrchy
Hodnoty Ra 0.8 µm a nižší obvykle vyžadují přesnější kontrolu nad celým obráběcím systémem.
Důležitější jsou házení nástroje, vibrace, chování materiálu, stav chladicí kapaliny a přídavek na dokončení.
Při velmi nízkých hodnotách Ra nemusí být soustružení nebo frézování nejhospodárnější cestou. Broušení, honování, lapování nebo leštění může poskytnout lepší obráběcí schopnosti.
Proč by se Ra a Rz neměly přímo převádět
Ra a Rz popisují různé aspekty profilu.
V referenčních tabulkách se někdy objevují přibližné převodní poměry, ale neexistuje žádný univerzální pevný převod, který by přesně platil pro každý povrch.
Různé výrobní procesy mohou produkovat stejné Ra s velmi odlišnými strukturami od vrcholu k údolí. Pro inženýrské práce použijte zadaný parametr, spíše než se spoléhejte na hrubý převod.
Jak číst značky drsnosti povrchu na technických výkresech
Symbol drsnosti povrchu sděluje více než jednu hodnotu Ra. V závislosti na výkresové normě může označovat, zda je nutné nebo zakázáno odebírat materiál, který parametr drsnosti se použije, přípustnou mez, informace o procesu, přídavek na obrábění a povrchovou úpravu. Norma ISO 21920-1:2021 definuje aktuální pravidla ISO pro označování textury povrchu profilu grafickými symboly.
Základní symbol drsnosti povrchu
Základní symbol označuje požadavek na texturu povrchu.
Kolem symbolu se poté umístí další informace podle příslušné výkresové normy.
Čtenář by neměl interpretovat pouze grafické označení, označení parametru a hodnota tolerance jsou stejně důležité.
Symboly pro povinné nebo zakázané odstraňování materiálu
Různé formy symbolů mohou označovat, zda lze materiál vyrobit jakýmkoli procesem, zda je nutné materiál odebrat nebo zda je odebrat zakázáno.
To je důležité pro lité, kované, lisované, broušené nebo jinak opracované povrchy.
Obrábění povrchu označeného jako neobřezaný může porušit konstrukční záměr, i když jeho rozměry zůstávají přijatelné. Norma ISO 21920-1 výslovně definuje varianty grafických symbolů pro tyto výrobní podmínky.
Jak se hodnoty Ra zobrazují na výkresech
Popis drsnosti by měl identifikovat parametr a jeho požadovanou hodnotu podle specifikované normy.
Moderní praxe ISO podle normy ISO 21920 používá označení parametrů, jako je Ra nebo Rz, s mezí tolerance, spíše než aby se spoléhala pouze na neoznačené číslo.
To snižuje nejednoznačnost a pomáhá výrobci vybrat správnou metodu měření.
Symboly směru pokládky povrchu
Symboly lay označují dominantní orientaci povrchového vzoru.
Vrstva může ovlivnit těsnění, kluznost, mazání, vizuální vzhled a kontaktní výkon.
Soustružená těsnicí plocha a čelně frézovaná těsnicí plocha mohou mít podobné hodnoty Ra, ale chovat se odlišně, protože se liší směr stop po nástroji.
Příspěvek na obrábění a poznámky k procesu
Některé výkresy obsahují přídavek na obrábění nebo požadavky na výrobní proces spolu s uvedením textury povrchu.
Tyto poznámky mohou určit, kolik materiálu zbývá k broušení nebo leštění.
Mohou také specifikovat, že určitý proces musí být použit, pokud je výsledná textura nebo metalurgický stav funkčně důležitý.
Jak se měří drsnost obrobeného povrchu?
Drsnost povrchu musí být měřena metodou vhodnou pro daný prvek a specifikaci. Kontaktní profilometry jsou běžné při kontrole obrábění, zatímco optické systémy mohou měřit jemné, velmi malé nebo složité povrchy, aniž by se jich dotýkaly. Podmínky odběru vzorků a směr měření mohou významně ovlivnit udávanou hodnotu.
Kontaktujte Profilometry
Kontaktní profilometr pohybuje dotekem po povrchu.
Dotykový hrot sleduje mikroskopický profil a přístroj vypočítává parametry, jako je Ra nebo Rz.
Tato metoda je široce používána, protože je praktická, dobře zavedená a vhodná pro mnoho obráběných kovových povrchů.
Velmi měkké povrchy, úzké drážky nebo jemné povlaky však nemusí být pro kontakt s hrotem ideální.
Optické a bezkontaktní měření
Optické systémy používají k měření topografie povrchu spíše světlo než fyzický stylus.
Mohou být užitečné pro velmi malé prvky, měkké materiály, složité tvary nebo případy, kdy by kontakt mohl poškodit povrch.
Výsledky měření mohou záviset na odrazivosti, sklonu povrchu, optické metodě a zpracování dat, takže metoda by měla odpovídat specifikaci.
Délka vzorkování a délka vyhodnocení
Profilometr neměří pouze jednu libovolnou krátkou čáru.
Délky vzorkování a vyhodnocování určují, které povrchové vlnové délky jsou zahrnuty do výpočtu.
Pokud je délka nevhodná, může odečet obsahovat příliš mnoho vlnitosti nebo nemusí zachytit reprezentativní drsnost.
Proto je nutné specifikace textury povrchu a měřicí normy posuzovat společně.
Směr měření a povrchová úprava
Měření by mělo obvykle probíhat přes dominantní vrstvu, spíše než rovnoběžně s ní, pokud je cílem zachytit nerovnosti primárního povrchu.
Měření v různých směrech může na stejném povrchu vést k různým hodnotám Ra.
U směrových frézovacích nebo soustružnických stop může být tento rozdíl značný.
Běžné chyby při měření drsnosti povrchu
Znečištěné povrchy, škrábance, olej, nesprávný směr doteku, nestabilní upínací přípravek, nesprávné nastavení filtrů a nevhodné délky vyhodnocování mohou zkreslit výsledky.
Další častou chybou je kontrola pouze jednoho vhodného místa na velké ploše.
U kritických částí by mělo být místo a směr měření definováno konzistentně.
Jaké faktory ovlivňují drsnost obráběného povrchu?
Drsnost obráběného povrchu je řízena celým řezným systémem, nikoli jediným parametrem. Posuv, rychlost, geometrie nástroje, opotřebení, hloubka řezu, tuhost, chladicí kapalina, upínání a chování materiálu na sebe vzájemně působí. Zlepšení kvality obrobku proto vyžaduje identifikaci dominantní příčiny, nikoli náhodnou změnu nastavení.
Rychlost posuvu a rozteč dráhy nástroje
Posuv má přímý vliv na rozteč stop nástroje.
Při soustružení vyšší posuv na otáčku obecně zvyšuje teoretickou výšku profilu vytvořenou špičkou nástroje.
Při frézování ovlivňují krok a posuv na zub rozteč vroubkování a vzor povrchu.
Snížení posuvu může zlepšit povrchovou úpravu, ale příliš nízký posuv může způsobit spíše odírání než čistý řez.
Řezná rychlost a otáčky vřetena
Řezná rychlost ovlivňuje tvorbu třísek, teplotu a nárůstek na břitu.
Zvýšení rychlosti v rámci vhodného rozsahu může u některých materiálů zlepšit povrchovou úpravu, protože břit stříhá materiál čistěji.
Nadměrná rychlost však zvyšuje zahřívání a opotřebení nástroje, což může zhoršit povrchovou úpravu.
Správná rychlost závisí na materiálu, povlaku nástroje, průměru frézy a strategii přívodu chladicí kapaliny.
Hloubka řezu a přídavek na dokončování
Velké řezné síly během hrubování mohou způsobit průhyb a vibrace.
Řízený přídavek na dokončování umožňuje při posledním průchodu odebrat konzistentní množství materiálu.
Pokud zbývá příliš málo materiálu, nástroj se může třít. Pokud zbývá příliš mnoho, může při dokončovacím průchodu docházet k nežádoucí řezné síle a průhybu.
Geometrie nástroje a poloměr břitu
Poloměr špičky nástroje, úhel čela, úprava břitu, geometrie drážky a styl břitové destičky ovlivňují konečnou texturu.
Větší poloměr špičky může zlepšit konečnou úpravu soustružením při daném posuvu, ale může také zvýšit radiální řezné síly.
U tenkých nebo pružných součástí mohou tyto dodatečné síly způsobit vibrace nebo rozměrové chyby.
Opotřebení nástroje a nárůstek na břitu
Opotřebovaný nástroj již neřeže s geometrií předpokládanou během plánování procesu.
Opotřebení břitu zvyšuje řeznou sílu a může způsobit trhání materiálu.
K nárůstku na hraně dochází, když se materiál obrobku uchytí na nástroj a pravidelně se odlamuje, čímž vzniká nerovný povrch.
Sledování stavu nástroje je proto nezbytné, pokud jsou požadavky na drsnost přísné.
Tuhost, vibrace a chvění stroje
Pro konzistentní výsledek je nezbytný stabilní řezný systém.
Dlouhé vyložení nástroje, slabé upínací přípravky, pružné obrobky, házení vřetena nebo nedostatečná tuhost stroje mohou způsobovat vibrace.
Silné vibrace vytvářejí stopy po chvění, které mohou zůstat viditelné, i když se průměrné Ra na vybraných místech jeví jako přijatelné.
Materiál a stav materiálu obrobku
Různé materiály tvoří třísky různě.
Automaticky obráběný hliník a mosaz obecně vytvářejí čistší povrchy než gumovité nebo zpevňující slitiny za srovnatelných podmínek.
Tepelné zpracování, tvrdost, vměstky, vláknitá výztuž a zbytkové napětí mohou také změnit odezvu obrábění.
Jak ovlivňuje frézování a soustružení drsnost povrchu?
Frézování a soustružení mohou dosáhnout podobných hodnot Ra, ale vytvářejí odlišné vzory povrchu. Pohyb nástroje, záběr frézy, směr posuvu a otáčení obrobku určují tvar a vizuální vzhled, což může ovlivnit funkci, i když je naměřená drsnost podobná.
Drsnost povrchu CNC frézováním
Frézování vytváří přerušované řezy, když jednotlivé zuby vstupují a vystupují z materiálu.
Čelní frézování může generovat kruhové nebo obloukové stopy nástroje, zatímco boční frézování vytváří různé směrové vzory.
Házení mezi zuby frézy může způsobit, že jedna břitová destička bude řezat hlouběji než ostatní, což snižuje konzistenci povrchu.
Drsnost povrchu CNC soustružení
Soustružení vytváří spirálovitý povrchový vzor, když se součást otáčí a nástroj se posouvá podél osy.
Rychlost posuvu a poloměr špičky nástroje silně ovlivňují teoretickou konečnou úpravu.
Stabilní upínání obrobku a nízké házení vřetena jsou důležité, protože vibrace nebo vychýlení součásti mohou vytvářet periodické stopy po průměru.
Frézování kulových čel a výška hrotu
Kulové frézy se běžně používají pro zakřivené trojrozměrné povrchy.
Protože se sousední dráhy nástroje překrývají, mezi průchody zůstávají malé vroubkování nebo hrbolky.
Snížení přesahu snižuje výšku hrotu a zlepšuje povrchovou úpravu, ale také dramaticky prodlužuje dobu obrábění.
Toto je důležitý faktor z hlediska nákladů u forem, povrchů v leteckém průmyslu a složitých pětiosých dílů.
Stopy po nástrojích a rozdíly v vrstvách povrchu
Různé dráhy nástroje mohou dosáhnout podobné průměrné drsnosti, ale zanechávají různé směrové vzory.
Jednosměrný dokončovací tah může vytvořit konzistentní vrstvu, zatímco šrafované nebo vícesměrné tahy mohou vytvořit odlišný vizuální a funkční povrch.
Nejlepší přístup závisí na tom, zda je nejdůležitější vzhled, těsnění, tření nebo výkon povlaku.
Proč může stejné Ra vypadat jinak po různých procesech
Ra zprůměruje odchylky profilu.
Nepopisuje rozteč, vrstvenost, vlnitost ani každou jednotlivou vadu.
Výsledkem je, že soustružený povrch, broušený povrch a frézovaný povrch mohou mít přibližně stejnou hodnotu Ra, ale zároveň vypadat a chovat se odlišně.
To je jeden z důvodů, proč by funkční povrchy neměly být specifikovány pouze pomocí Ra, když jsou důležité i jiné texturní charakteristiky.
Jak zlepšit drsnost obráběného povrchu
Zlepšení kvality povrchu začíná stabilním řezem. Ostrý nástroj, tuhé ustavení, kontrolovaný přídavek na dokončování, vhodný posuv a rychlost a dobrý odvod třísek obvykle poskytují větší výhody než pouhé snížení posuvu. Sekundární procesy by měly být přidány pouze tehdy, když samotné obrábění nemůže ekonomicky dosáhnout požadovaného povrchu.
Snižte posuv během dokončování
Nižší dokončovací posuv snižuje teoretickou výšku stopy nástroje v mnoha soustružnických a frézovacích operacích.
Posuv by však měl zůstat dostatečně vysoký, aby břit materiál stříhal, a ne třel.
Velmi nízký posuv s honovaným nebo opotřebovaným nástrojem může zvýšit teplotu a vytvořit rozmazaný povrch.
Používejte ostré a stabilní řezné nástroje
Nástroje pro dokončovací obrábění by měly mít kontrolovanou geometrii a minimální opotřebení.
Použití specializovaných dokončovacích břitových destiček nebo stopkových fréz je často předvídatelnější než použití silně opotřebovaného hrubovacího nástroje pro finální průchod.
Vyvážení nástroje a házivost se stávají stále důležitějšími s tím, jak se požadavky na povrch zvyšují.
Minimalizujte přesah a chvění nástroje
Kratší vyložení nástroje zvyšuje tuhost.
Upínací přípravky by měly podpírat obrobek blízko řezné zóny, zejména u tenkých stěn nebo dlouhých hřídelí.
Pokud se objevuje chvění, samotné snížení posuvu ho nemusí vyřešit. Může být nutné změnit otáčky vřetena, délku nástroje, záběr, upínání obrobku nebo geometrii frézy.
Optimalizace rychlosti, hloubky řezu a chladicí kapaliny
Parametry povrchové úpravy by měly být přizpůsobeny materiálu.
Řízená hloubka řezu udržuje nástroj v konzistentním záběru.
Chladicí kapalina nebo proud vzduchu mohou odstranit třísky před jejich opětovným řezáním, snížit tepelnou nestabilitu a zabránit poškrábání hotového povrchu třískami.
Přidat vyhrazený cílový průchod
Oddělení hrubování a dokončování zlepšuje řízení procesu.
Hrubování odstraňuje většinu materiálu rychle, zatímco dokončovací průchod využívá nižší řezné zatížení a konzistentnější materiál.
To také umožňuje vybrat jiný nástroj specificky pro kvalitu povrchu.
V případě potřeby použijte broušení, honování, lapování nebo leštění
Některých povrchových úprav je obtížné nebo neekonomické dosáhnout pouze frézováním nebo soustružením.
Broušení může zlepšit rozměrovou kontrolu a konečnou úpravu kalených dílů.
Honování je užitečné pro přesné otvory, zatímco lapování a leštění může dosáhnout velmi jemných povrchů.
Sekundární proces by měl být zvolen podle drsnosti i geometrie.
Jak vybrat správnou drsnost povrchu pro CNC součástku
Správná drsnost povrchu je nejméně náročná na konečnou úpravu, která stále splňuje funkci součásti. Zbytečně nízká drsnost povrchu (Ra) může prodloužit dobu obrábění, náklady na nástroje, zvýšit náročnost kontroly a zkrátit dodací lhůtu, aniž by se zlepšil výkon.
Obecné strukturální a nekritické povrchy
Konzoly, vnitřní konstrukční plochy a skryté povrchy často nevyžadují extrémně jemné povrchové úpravy.
Pokud oblast neutěsňuje, neposouvá se, neumisťuje se nebo nenese kritický povlak, může postačovat běžně obrobený povrch.
Snížení zbytečných požadavků na povrchovou úpravu těchto povrchů může ušetřit značné množství času cyklu.
Párovací a kluzné plochy
Párovací a kluzné plochy vyžadují pečlivější výběr.
Pokud je povrch příliš drsný, vyvýšené body mohou způsobit opotřebení nebo nerovnoměrný kontakt.
Pokud je nadměrně hladký, některá mazaná rozhraní mohou zadržovat méně oleje.
Správná textura závisí na páru materiálů, zatížení, rychlosti a mazání.
Těsnící plochy
Těsnicí plochy mohou vyžadovat jak kontrolovanou drsnost, tak kontrolované uložení.
Povrch může mít nízký Ra a přesto netěsnit, pokud stopy po obrábění vytvářejí souvislé cesty napříč těsněním.
Rovinnost, vlnitost a směr povrchu proto mohou být stejně důležité jako průměrná drsnost.
Hřídele, ložiska a rotační součásti
Úložná místa ložisek a rotující hřídele často vyžadují řízenou texturu povrchu, protože drsnost ovlivňuje uložení, opotřebení, kontaktní napětí a instalaci.
Požadavky na povrch by měly odpovídat funkčním doporučením výrobce ložiska nebo těsnění, nikoli být vybírány pouze na základě vzhledu.
Kosmetické a potažené povrchy
Viditelné povrchy mohou vyžadovat konzistentní stopy nástroje, i když požadavek na Ra není extrémně nízký.
Povrchy s povrchovou úpravou nebo eloxováním mohou po dokončení také vykazovat vady způsobené obráběním.
Pokud je důležitý vzhled, strategie obrábění by měla řídit nejen Ra, ale také směr a konzistenci dráhy nástroje.
Spojte Ra s funkcí, nikoli pouze s vzhledem
Nejlepší hodnota drsnosti není nejnižší číslo.
Požadavek na funkční povrch by měl být vázán na potřeby těsnění, opotřebení, kluzu, únavy materiálu, vzhledu nebo povrchové úpravy.
Pokud neexistuje žádný funkční důvod pro Ra 0.8 namísto Ra 3.2, může přísnější požadavek jednoduše zvýšit náklady.
Jak drsnost povrchu ovlivňuje náklady na CNC obrábění?
Nižší požadavky na Ra obvykle zvyšují náklady, protože snižují volnost procesu. Výrobce může potřebovat pomalejší dokončovací průchody, další nástroje, stabilnější upínací přípravky, sekundární dokončování a podrobnější kontrolu.
Proč nižší hodnoty Ra prodlužují dobu cyklu
Zlepšení konečné úpravy často vyžaduje nižší posuv a menší přesah.
Na velkých nebo složitých površích tyto změny výrazně prodlužují dráhu nástroje a čas obrábění.
Pětiosé volné plochy jsou obzvláště citlivé, protože malé snížení přesahu může znásobit počet dokončovacích průchodů.
Další nástroje a dokončovací operace
Normální fréza může splňovat Ra 3.2, zatímco jemnější požadavek může vyžadovat speciální břitové destičky nebo dodatečné broušení.
Speciální leštění a lapování také prodlužuje dobu ručního nebo strojního opracování.
Každý další proces s sebou nese náklady na manipulaci, nastavení a kontrolu kvality.
Požadavky na kontrolu a měření
Požadavky na sypký povrch lze potvrdit vizuálně nebo standardními výrobními kontrolami, pokud to smluvní požadavky dovolí.
Kritické hodnoty drsnosti obvykle vyžadují kalibrovaný profilometr nebo vhodný optický systém.
Pokud je nutné změřit více ploch, doba kontroly se odpovídajícím způsobem prodlužuje.
Když těsnější povrchová úprava přidává malou funkční hodnotu
Specifikace stejné jemné povrchové úpravy na všech površích je zřídka ekonomická.
Vnitřní kapsa, která se nikdy nedotýká jiné součásti, nemusí vyžadovat stejný Ra jako těsnicí plocha.
Oddělení kritických povrchů od běžně obráběných oblastí umožňuje soustředit výrobní úsilí tam, kde skutečně vytváří hodnotu.
Jaké jsou běžné problémy s obráběnou povrchovou úpravou?
Špatná povrchová úprava má obvykle rozpoznatelnou příčinu. Stopy po nástroji, chvění, škrábance, nárůstky na břitu a nekonzistentní textura lze často vysledovat k nástrojům, upínání, třískám, vibracím nebo nestabilním řezným podmínkám.
Viditelné stopy po nástrojích
Pravidelné stopy po nástroji mohou být způsobeny nadměrným posuvem, velkým přesahem, házivostí frézy nebo nedostatečným počtem dokončovacích průchodů.
Některé stopy po nástroji jsou normální a přijatelné, pokud zůstanou v rámci specifikované textury.
Problém nastává, když překročí požadavky na drsnost nebo naruší funkci.
Chvění a vibrační vzorce
Chvění vytváří opakující se vlny nebo stopy, které jsou často viditelné i bez měřicího zařízení.
Mezi možné příčiny patří dlouhé vyložení nástroje, slabé upínací přípravky, pružné součásti, špatný výběr otáček vřetena nebo nestabilní záběr frézy.
Protože chvění je problém na úrovni systému, změna pouze jednoho parametru řezání jej nemusí vyřešit.
Škrábance a nahromaděné poškození hran
Volné třísky zachycené mezi nástrojem a povrchem mohou způsobit škrábance.
Nárůstky na hraně se mohou pravidelně odlamovat a trhat povrch obrobku.
Zlepšený odvod třísek, správná řezná rychlost, vhodná chladicí kapalina a ostré nástroje mohou tyto vady snížit.
Nekonzistentní drsnost na jednom povrchu
Velká plocha se může v jednotlivých místech měřit lišit, protože se mění záběr frézy, vychýlení nástroje, házení nebo tvrdost materiálu.
Deformace upínacího přípravku může také změnit podmínky řezu napříč povrchem.
Konzistentní drsnost vyžaduje konzistentní záběr nástroje a stabilní geometrii stroje.
Požadavky na drsnost povrchu mimo výkres
Pokud naměřená hodnota překročí požadavek, nemusí být přepracování součásti vždy jednoduché.
Dodatečné leštění může změnit rozměry, hrany nebo geometrii povrchu.
Nejlepším přístupem je kontrolovat drsnost již během plánování procesu, než ji vnímat pouze jako problém konečné kontroly.
Jaké jsou běžné chyby při určování drsnosti povrchu?
Chyby v návrhu mohou zvýšit náklady na obrábění stejně snadno jako chyby v procesu. Nejčastějšími problémy jsou specifikace zbytečně nízkých hodnot Ra, používání stejných požadavků všude, matoucí parametry drsnosti a ignorování toho, jak bude povrch skutečně měřen.
Zadání nižšího Ra, než funkce vyžaduje
Konstruktér si může zvolit Ra 0.8, protože se jeví jako přesnější než Ra 3.2.
Pokud je povrch pouze nekritickou montážní plochou, nemusí nižší hodnota přinést žádné funkční zlepšení.
Výsledkem je delší doba cyklu a potenciálně zbytečné sekundární dokončování.
Zacházení s Ra a Rz jako s přímými ekvivalenty
Ra a Rz měří různé charakteristiky profilu.
Neměly by být vyměňovány pomocí pevné konverze, pokud se zákazník a dodavatel nedohodli na vhodném technickém základě.
Pokud výkres specifikuje Rz, měl by být Rz řízen procesem a plánem měření.
Aplikace stejné drsnosti na každý povrch
Požadavek na plošnou drsnost nutí výrobce upravovat povrchy, které nemusí mít žádnou funkční potřebu.
Lepší výkres identifikuje kritické těsnicí, kluzné, ložiskové a viditelné plochy odděleně a zároveň umožňuje běžné obrábění méně důležitých prvků.
Ignorování povrchové vrstvy a směru obrábění
Nízká hodnota Ra sama o sobě nezaručuje vhodné těsnění nebo kluznou plochu.
Směrové drážky mohou ovlivnit únik kapaliny, tření a opotřebení.
Pokud je směr funkční, měl by výkres tento požadavek sdělovat.
Určení drsnosti bez zohlednění metody měření
Některé povrchy jsou obtížně přístupné stylusem.
Velmi malé drážky, hluboké kapsy, zakřivené povrchy a jemné materiály mohou vyžadovat alternativní metody měření.
Specifikovaná textura by proto měla být realisticky měřitelná na hotovém dílu.
Nejčastější dotazy
Mění eloxování drsnost povrchu obráběného hliníkového dílu?
Ano, eloxování může změnit konečnou texturu povrchu, protože oxidová vrstva navazuje na ni a může modifikovat podkladový obrobený povrch. Pokud je drsnost po eloxování funkčně kritická, výkres by měl uvádět, zda se požadavek vztahuje před nebo po konečné úpravě.
Může nízká hodnota Ra zaručit těsnicí povrch bez úniků?
Ne. Těsnění závisí také na rovinnosti, vlnitosti, směru kladení, typu těsnění, kontaktním tlaku a vadách. Nízká hodnota Ra sama o sobě nezaručuje těsnicí výkon.
Měla by být drsnost povrchu specifikována před nebo po nanášení povlaku?
Výkres by měl jasně uvádět, který stav je řízen. Povrchová úprava, pokovování, leštění nebo tryskání mohou změnit konečný povrch, takže požadovaný stupeň měření by měl odpovídat funkčnímu stavu součásti.
Co když kontaktní profilometr nedosáhne povrchu?
Vhodnější může být optická nebo jiná bezkontaktní metoda měření. Pokud je přístup omezený, měli by se výrobce a zákazník před zahájením výroby dohodnout na metodě, místě měření a kritériích přijetí.
Závěr
Drsnost obrobeného povrchu není jen kosmetická hodnota. Ra, Rz, povrchová vrstva, vlnitost, stopy po nástrojích a podmínky měření ovlivňují, jak se hotový díl chová. Nejefektivnějším přístupem je specifikovat drsnost podle funkce a poté zvolit parametry obrábění, nástroje, dokončovací operace a metody kontroly, které daný požadavek konzistentně splňují, aniž by se zbytečně zvyšovaly náklady na proces.
Ve společnosti TiRapid poskytujeme přesné CNC obrábění a výrobní služby pro prototypy a sériové díly. Náš tým kombinuje řízené frézování a soustružení, praktické strategie dokončování, kontrolu rozměrů a ověřování kvality povrchu, aby pomohl zákazníkům dosáhnout požadovaného výsledku a zároveň vyvážit výkon dílu, efektivitu obrábění a náklady.















