
Galerie standardních povrchových úprav TiRapid
TiRapidovy povrchové úpravy
Online systém cenových nabídek TiRapid umožňuje uživatelům přizpůsobit materiál, vlastnosti, povrchovou úpravu a poznámky k projektu pro zakázkovou výrobu dílů. Nabízíme širokou škálu standardních možností povrchové úpravy napříč různými procesy s jasnou podporou pro různé potřeby vzhledu a funkčnosti. Pro projekty, které vyžadují větší flexibilitu, lze také domluvit více povrchových úprav na základě požadavků na díly, což z TiRapid činí pohodlné řešení z jednoho zdroje pro výrobu i povrchovou úpravu.
Pokud je požadována specifická možnost povrchové úpravy nebo následného zpracování, ale není uvedena na stránce s cenovou nabídkou, TiRapid vám stále může pomoci. Uživatelé mohou kontaktovat náš tým přímo nebo během procesu cenové nabídky vybrat možnost povrchové úpravy „Jiná“, aby popsali speciální požadavky a požádali o další posouzení.
Oblíbené povrchové úpravy kovů
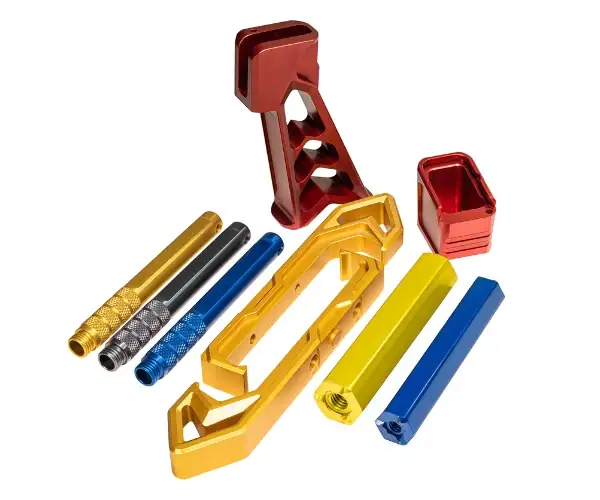
Standard
Díly se dodávají vyčištěné a zbavené otřepů, bez jakékoli další povrchové úpravy. Tato možnost je vhodná, pokud není vyžadována žádná kosmetická ani ochranná povrchová úprava a díl zůstane v opracovaném stavu.
Anodizace typu II
Eloxování typu II zlepšuje odolnost proti korozi a může také sloužit jako podklad pro barvy nebo jiné sekundární povrchové úpravy. Tloušťka povlaku se obvykle pohybuje od 0.0002″ do 0.0012″ a obecně splňuje normu MIL-A-8625 / MIL-PRF-8625 typ II, třída 2.
Barevná eloxace využívá barviva ke změně vzhledu povrchu dílu. Vzhledem k variabilitě procesu nelze eloxované barvy přesně sladit s konkrétními standardy Pantone nebo RAL. Eloxované povlaky typu II se také mohou časem opotřebovat a při dlouhodobém vystavení přímému slunečnímu záření mohou postupně blednout nebo bělit.
Anodizace tvrdého nátěru typu III
Tvrdý eloxovaný povlak typu III vytváří silnější a odolnější povlak proti opotřebení než standardní eloxování. Obvykle se volí, když je potřeba zvýšená odolnost a ochrana povrchu, a lze jej také použít jako podklad pro barvy nebo jiné povrchové úpravy. Tloušťka povlaku je obvykle kolem 0.002″ a obecně odpovídá normě MIL-A-8625 / MIL-PRF-8625 typ III, třída 1 nebo třída 2.
Protože je povlak silnější, výsledná barva se často jeví tmavší než při standardním eloxování. I čirý nebo nepigmentovaný tvrdý elox může povrch dílu ztmavit. V závislosti na slitině, stavu povrchu a procesních proměnných se přirozený vzhled může pohybovat od světle šedé po tmavě šedou nebo hnědou. Stejně jako u jiných eloxovaných povrchů není možné přesné sladění barev Pantone nebo RAL.
Konverze chromátu (Chem-Film)
Chromátový konverzní povlak, známý také jako chemický film, zlepšuje odolnost proti korozi a zároveň zachovává vodivost povrchu, díky čemuž je běžnou volbou pro součásti, které vyžadují také elektrické vlastnosti. Lze jej také použít jako podklad pro barvu. Tato povrchová úprava přidává jen velmi malou tloušťku, obvykle kolem 0.00001″ až 0.00004″, a obvykle splňuje normu MIL-DTL-5541 typ I nebo II, třída 1A nebo třída 3, v závislosti na specifikaci. Pokud jsou vyžadovány další požadavky, jako například MIL-DTL-81706, měly by být jasně uvedeny ve výkresu součásti.
Chromát typu I obsahuje šestimocný chrom a obvykle dává součásti zlatý nebo hnědý vzhled. Typ II šestimocný chrom neobsahuje a je obvykle čirý, takže má malý vliv na původní barvu povrchu.
Práškové lakování
Práškové lakování poskytuje souvislý, odolný a ochranný povrch rovnoměrným nanášením suchého prášku na povrch dílu a jeho následným vytvrzením teplem. Běžně se používá tam, kde je důležitá jak ochrana povrchu, tak dekorativní vzhled. Typická tloušťka povlaku se pohybuje od 0.006″ do 0.012″ a obecně splňuje normu ASTM D7803 a také různé specifikace MIL a FDE.
Práškové lakování je k dispozici v široké škále barev a stupňů lesku, díky čemuž je vhodné jak pro funkční, tak pro kosmetické aplikace. Často se volí pro kovové díly, které vyžadují zvýšenou odolnost, lepší pokrytí povrchu a dokonalejší vzhled.
Další povrchové úpravy kovů, které nabízíme
Černý oxid
Černý oxid je konverzní povlak používaný na železných kovech, jako je ocel a nerezová ocel. Ztmavuje vnější povrch materiálu a často se volí pro snížení odlesků a zlepšení vzhledu. Může také mírně zvýšit odolnost proti korozi a zároveň mít minimální vliv na rozměry součásti.
Elektrolytické leštění
Elektrolytické leštění je elektrochemický proces povrchové úpravy používaný k vyhlazení a zjasnění kovových povrchů, zejména nerezové oceli. Pomáhá zlepšit vzhled a zároveň snižuje riziko koroze odstraněním tenké povrchové vrstvy. Typický úběr materiálu je přibližně 0.0001″ až 0.0025″ a proces obecně odpovídá normě ASTM B912-02.
Tepelné zpracování
Tepelné zpracování se používá ke zlepšení mechanických vlastností kovových součástí. V závislosti na materiálu a použití může zahrnovat tepelné zpracování, žíhání, odlehčení pnutí nebo jiné tepelné procesy. Požadované zpracování by mělo být specifikováno v části Poznámky nebo na dodaném výkresu. Mezi platné normy může patřit ASTM B917 pro hliníkové slitiny a AMS-H-6875 / AMS 2759 pro oceli.
Pasivace
Pasivace je čirá chemická úprava používaná hlavně pro korozivzdorné nerezové oceli řady 200 a 300 a precipitačně kalené nerezové oceli. Odstraňuje volné železo z povrchu, čímž se zlepšuje odolnost proti korozi, aniž by se znatelně měnily rozměry. Tloušťka povlaku je extrémně malá, obvykle kolem 0.0000001″, a může splňovat normy jako ASTM A967, AMS-QQ-P-35, MIL-STD-171, ASTM A380 nebo AMS 2700.
Bezproudové niklování
Bezproudové niklování nanáší na povrch součásti rovnoměrnou vrstvu niklu, a to i se složitými nebo nepravidelnými geometriemi. Běžně se používá ke zlepšení odolnosti proti korozi, oxidaci a opotřebení. Hotový povrch se obvykle jeví jasnější a rovnoměrnější. Tloušťka povlaku obvykle začíná na 0.0001″ a může standardně odpovídat normě ASTM B733, typ IV, SC1, třída 1 nebo AMS 2404, pokud je specifikována. Pro další požadavky na niklování lze pro ruční kontrolu vybrat možnost povrchové úpravy „Jiná“.
Pozlacení
Zlatý povlak poskytuje silnou odolnost proti korozi a zakalení spolu s nízkým kontaktním odporem, vynikající vodivostí a dobrou pájitelností. Často se používá pro elektrické a vysoce výkonné aplikace, kde je důležitá spolehlivost povrchu. Vizuálně dodává součásti zlatavý vzhled. Výchozí specifikace je obvykle MIL-G-45204 a ASTM B488, s běžnou tloušťkou v rozmezí od 0.00002″ do 0.00005″. Zlatý povlak silnější než 0.00005″ obvykle vyžaduje ruční cenovou nabídku a kontrolu.
Stříbro
Postříbření je galvanicky pokovená povrchová úprava, která nabízí velmi vysokou elektrickou vodivost a dobrou pájitelnost. Poskytuje také odolnost proti korozi, i když povrch může časem zmatnět. Tato povrchová úprava dodává součásti stříbrný vzhled a běžně se používá pro vodivé aplikace. Typická tloušťka povlaku se pohybuje od 0.00002″ do 0.0003″ a proces obecně odpovídá normě AMS QQ-S-365D.
Zinkování
Zinkování se běžně používá na uhlíkové oceli a dalších slitinách náchylných ke korozi ke zlepšení odolnosti proti korozi. Jedná se o vodivý kovový povlak a často se volí jako standardní ochranná úprava ocelových součástí. Zinkování obecně splňuje normu ASTM B633-15 Service Class 1 (SC1) s typickou tloušťkou povlaku přibližně 0.0002″. Konečný vzhled má obvykle světle stříbrný lesk.
Média se zhroutila
Bublávání v bubnu je proces dávkové konečné úpravy, který využívá vibrační média k odstranění otřepů, změkčení ostrých hran a zlepšení celkové rovnoměrnosti povrchu. Může také snížit viditelné stopy po obrábění na vnějších površích, což vede k čistšímu a konzistentnějšímu vzhledu. Díly větší než 8 palců (20 cm) mohou vyžadovat ruční kontrolu v závislosti na geometrii a manipulačních podmínkách.
Práškové lakování
Práškové lakování vytváří souvislý ochranný povrch rovnoměrným nanesením suchého prášku na povrch dílu a jeho vytvrzením teplem. Široce se používá tam, kde je důležitá jak trvanlivost, tak vzhled. Typická tloušťka povlaku je přibližně 0.006″ až 0.012″ a povrchová úprava obecně splňuje normu ASTM D7803 spolu s různými specifikacemi MIL a FDE. K dispozici je široká škála barev a stupňů lesku. Další možnosti práškového lakování si můžete prohlédnout v naší galerii povrchových úprav práškových laků.
Mokré malování
Mokré lakování poskytuje souvislý ochranný barevný povrch stříkanou nebo ručně nanášenou tekutou barvou. V závislosti na aplikaci lze použít nátěry na vodní bázi nebo na bázi rozpouštědel. Tato povrchová úprava se často volí, když je vyžadována úprava barvy, vizuální vzhled nebo dodatečná ochrana povrchu.
Další zakázkové povrchové úpravy
Pro projekty, které vyžadují speciální povrchovou úpravu nad rámec standardních možností, lze zajistit i zakázkové povrchové úpravy. V závislosti na procesu a požadavcích na díly se může jednat o ochranné, dekorativní nebo aplikačně specifické úpravy. Pokud požadovaná povrchová úprava není uvedena v seznamu, lze ji specifikovat pomocí možnosti „Jiná“ pro další posouzení a cenovou nabídku.
Společnost TiRapid může také podporovat širokou škálu požadavků na zakázkové povrchové úpravy prostřednictvím online cenového systému výběrem možnosti „Jiné“ z rozbalovací nabídky povrchových úprav. Tato možnost umožňuje zákazníkům požádat o další řešení následného zpracování nad rámec naší standardní nabídky. Mezi běžné zakázkové povrchové úpravy a související služby patří:
- Cínování
- Měděné pokovování
- Lepicí penetrace / BR-127 / CARC
- Tenkovrstvá maziva
- Zinfosfátové povlaky
- Přesné / ultrazvukové / kyslíkové čištění
- Kontrola magnetických částic
- Fluorescenční penetrační kontrola
- Ultrazvuková kontrola
- Pokovování kadmiem
- Tvrdé chromování
- Dokončení maskování
- A více
Prohlédněte si další příklady našich povrchových úprav kovů
Oblíbené povrchové úpravy pro 3D tisk
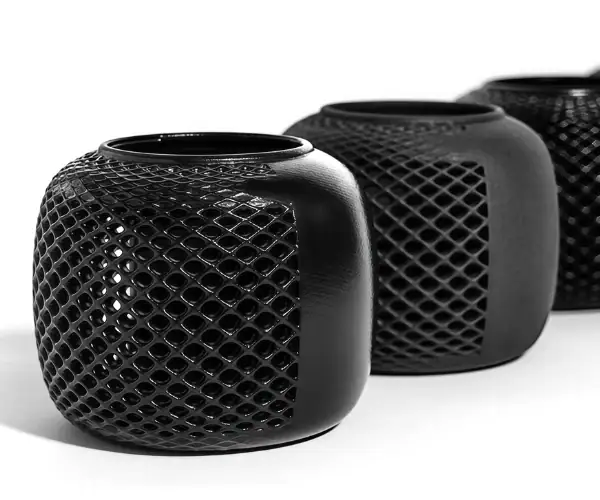
Vyhlazování páry
Vyhlazování napařováním dodává 3D tištěným dílům rovnoměrnější a utěsněnější povrch s hladkým polomatným povrchem. Často se volí pro zlepšení vzhledu povrchu a lze jej také kombinovat s barvením pro další vizuální vylepšení.
K dispozici jako standardní volba pro:
- Selektivní laserové slinování (SLS)
- HP Multi Jet Fusion (MJF)
Barvení barev
Barvení mění vnější vzhled dílu ponořením do barvicího roztoku, který proniká přibližně 0.010″ do povrchu. Mezi jednotlivými šaržemi se může vyskytnout mírná odchylka barvy v důsledku rozdílů v procesu a materiálu.
K dispozici jako standardní volba pro:
- Selektivní laserové slinování (SLS)
- HP Multi Jet Fusion (MJF) – pouze černá
Niklové pokovování
Niklování se nabízí jako sekundární proces pokovování mědí a niklem, při kterém se na povrch součásti nanáší vrstva niklu o tloušťce 0.004″ až 0.006″. Běžně se používá ke zlepšení trvanlivosti, tuhosti a odolnosti proti opotřebení. Tato povrchová úprava je spíše funkční než dekorativní a konečný vzhled je obvykle hrubý nikl.
K dispozici jako standardní volba pro:
- Selektivní laserové slinování (SLS)
3D tisk dokončuje proces
Povrchové úpravy selektivním laserovým spékáním (SLS)
Standard
Díly se čistí odpráškováním, včetně pískování a ručního odstranění prášku. Standardní SLS povrchová úprava má bílý matný vzhled s mírně texturovaným povrchem.
Média se zhroutila
Tato povrchová úprava začíná standardním povrchem SLS a přidává se omílání abrazivním médiem. Omílání pomáhá redukovat viditelné linie růstu a může změkčit ostré hrany, čímž díl získává jednotnější povrchovou úpravu podobnou skořápce.
Barvení barev
Díly jsou ponořeny do roztoku barviva, který proniká asi 0.010″ do vnějšího povrchu a mění barvu dílu. Stejně jako u většiny barvených povrchů se mohou mezi jednotlivými šaržemi vyskytnout mírné odchylky, včetně černé.
Média tromlovaná, barvená na černo
Tato možnost kombinuje černé barvení s omílání abrazivním médiem. Pomáhá redukovat viditelné linie růstu a zároveň změkčuje hrany a dodává dílu tmavší konečný vzhled.
Vyhlazování páry
Vyhlazování napařováním je automatizovaná metoda následného zpracování, která zlepšuje kvalitu povrchu změnou většiny oblastí z matného na polomatný. Pomáhá také utěsnit povrch, zlepšit kosmetickou konzistenci a podpořit vzhled připravený k výrobě. Díly SLS vyhlazené napařováním lze také barvit.
Niklové pokovování
Niklování je k dispozici jako sekundární proces pokovování mědí + niklem, který přidává niklovou vrstvu o tloušťce 0.004″–0.006″. Tato povrchová úprava se používá hlavně ke zlepšení tuhosti, trvanlivosti a odolnosti proti opotřebení, spíše než k kosmetickému vzhledu. Konečným výsledkem je drsný niklový povrch.
Ostatní
V závislosti na potřebách projektu mohou být k dispozici i další možnosti povrchové úpravy SLS. Ty mohou zahrnovat zakázkové následné zpracování, jako je broušení, lakování nebo pokovování. Speciální požadavky lze zaslat k ručnímu posouzení.
Povrchová úprava HP Multi Jet Fusion (MJF)
Standard
Díly MJF jsou odpráškovány pískováním a ručním odstraňováním prášku. Standardní povrchová úprava je obvykle šedý mat s jemně texturovaným povrchem.
Barvená černá
Díly se umístí do barvicího roztoku, který ztmaví vnější povrch. Konečná barva je obecně konzistentní, ale mezi šaržemi se mohou vyskytnout drobné odchylky.
Vyhlazování páry
Vyhlazování napařováním dílů MJF zlepšuje povrch z matného na čistší pololesklý povrch. Pomáhá také utěsnit povrch, zlepšit konzistenci a poskytnout jemnější vzhled pro výrobní aplikace. Díly vyhlazené napařováním lze také barvit.
Ostatní
Další možnosti povrchové úpravy MJF, jako je broušení, lakování nebo pokovování, mohou být k dispozici na vyžádání. Zakázkové požadavky lze odeslat k ruční kontrole.
Povrchové úpravy PolyJet
Standard
Po tisku se odstraní podpůrný materiál a díly se vyčistí. Hotový povrch je obvykle hladký, s matným až polomatným vzhledem.
Horní strana, lesklá
Po odstranění a očištění podpěry zůstanou povrchy směřující nahoru s lesklým povrchem, zatímco zbývající oblasti si zachovají matný až polomatný vzhled.
Ostatní
V závislosti na požadavcích projektu mohou být k dispozici i další možnosti povrchové úpravy PolyJet, jako je broušení nebo jiné zakázkové zpracování.
Stereolitografické (SLA) povrchové úpravy
Matná
Podložené povrchy se lehce obrousí brusným papírem o zrnitosti 220 nebo 320 a poté se otryskají pro vytvoření rovnoměrnějšího matného povrchu.
Přírodní
Podepřené povrchy se lehce obrousí brusným papírem o zrnitosti 220 nebo 320 pro zlepšení kvality povrchu. Na podepsaných plochách mohou zůstat viditelné stopy po broušení.
Odstraňte a dopravte
Na podepsaných plochách se mohou objevit drobné stopy po odstranění podpěry, včetně světlých mřížkovitých teček nebo drobných povrchových skvrn.
Rychlé vymazání
Brousí se pouze podepřené povrchy, takže mohou zůstat viditelné vrstvy. Poté se nanese vysoce lesklý bezbarvý lak pro zlepšení celkového lesku.
Ostatní
Mezi další služby povrchové úpravy SLA může patřit broušení, leštění, lakování, pokovování nebo následné termické zpracování v závislosti na požadavcích na díl.
Povrchové úpravy metodou modelování taveným nanášením (FDM)
Standard
Díly FDM se vyrábějí s podpůrnými strukturami, které se během následného zpracování odstraňují. Hotové díly si obvykle na povrchu zachovávají jemné viditelné linie vrstev.
Ostatní
Pro díly FDM mohou být k dispozici další možnosti povrchové úpravy, jako je broušení nebo lakování, pokud je požadován jiný vzhled povrchu.
Povrchová úprava Carbon DLS™
Standard
Uhlíkové DLS díly mají obvykle matný až polomatný povrch v závislosti na směru tisku. Po tisku se podpěry odstraní a díly se vyčistí. Podepřené oblasti se lehce přebrousí brusným papírem o zrnitosti 220 nebo 320, aby se zlepšila kvalita povrchu, i když stopy po broušení mohou být stále viditelné.
Ostatní
V závislosti na aplikaci a kosmetických požadavcích mohou být k dispozici i další možnosti následného zpracování.
Povrchové úpravy přímého spékání kovů laserem (DMLS)
Standard
Nosné konstrukce se odstraní a díl se otryská, aby se dosáhlo rovnoměrnějšího povrchu. Typická drsnost povrchu je přibližně 150–400 µin Ra.
Ostatní
Na základě geometrie dílu a požadavků projektu mohou být nabízeny další možnosti dokončování DMLS, jako je CNC obrábění vybraných prvků nebo leštění.
Povrchové úpravy tryskáním kovových pojiv
Zirblast
Tato standardní povrchová úprava vytváří zářivý, matný kovový vzhled v odstínech od bronzu po šedou. Vzhled je dosažen procesem tryskání keramickými kuličkami s použitím zirkoničitého křemičitanu.
Starožitný bronz
Po leštění v bubnu se nanáší tepelná patina, která vytváří povrch podobný mědi s tmavšími šedými oblastmi v oblastech hůře přístupných médiím. Díly jsou před odesláním zataveny.
Damašská ocel
Na otryskaný povrch se nanáší tepelná patina, která má za následek rovnoměrný tmavě šedý matný vzhled. Díly jsou před odesláním zapečetěny.
Středověký cín
Tato povrchová úprava kombinuje patinu za tepla a leštění v bubnu a vytváří tmavě šedý povrch s bronzovými odlesky na vyvýšených prvcích. Díly jsou před odesláním zapečetěny.
Leštěné v bubnu
Díly jsou omílány v omílce, aby se dosáhlo pololesklého leštěného povrchu. Barva se jeví jako zářivě bronzová s tmavšími šedými oblastmi v prohlubních nebo hůře dostupných místech. Malé mezery mohou stále uchovávat stopy lešticího média.
Pšeničný cent
Tepelná patina následovaná otryskáváním vytváří rovnoměrný matný povrch podobný mědi. Díly jsou před odesláním zataveny.
Podívejte se na naše materiály a povrchové úpravy pro 3D tisk
Povrchové úpravy vstřikováním plastů
Společnost TiRapid nabízí standardní možnosti povrchové úpravy forem pro vstřikování plastů, od lesklých a hladkých až po matné a texturované povrchy. Protože se povrchová úprava nanáší do dutiny formy, přenáší se během výroby přímo na vstřikovaný díl.
Naše standardní možnosti povrchové úpravy forem zahrnují:
- Povrchové úpravy forem Společnosti plastikářského průmyslu (SPI)
- Textury Mold-Tech
- VDI textury
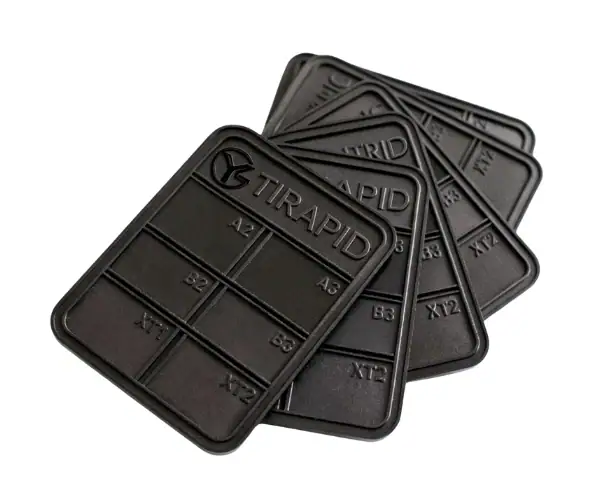
Detailní popis povrchových úprav vstřikováním
SPI A Povrchové úpravy
SPI A-1
SPI A-1 je prémiový povrch forem vyrobený diamantovým leštěním s brusným kotoučem třídy č. 3 a zrnitostí 6000. Vytváří velmi vysoce leštěný povrch a běžně se používá pro díly, které vyžadují maximální lesk nebo optickou čirost. Průměrná drsnost povrchu je přibližně 0.012–0.025 µm Ra.
SPI A-2
SPI A-2 se vyrábí leštěním diamantem o zrnitosti 3000 a stupni jakosti 6 pro dosažení vysoce lesklého povrchu. Často se volí pro lisované díly, které vyžadují hladký a uhlazený vzhled, a lze jej použít i pro průhledné aplikace. Průměrná drsnost povrchu je přibližně 0.025–0.050 µm Ra.
SPI A-3
SPI A-3 používá diamantové leštění o zrnitosti 1200 a stupni jakosti 15 k vytvoření vysoce až středně leštěného povrchu. Je vhodné pro díly, které vyžadují čistší vizuální vzhled, ale ne nejvyšší optickou kvalitu. Průměrná drsnost povrchu je obvykle 0.050–0.100 µm Ra.
SPI B Povrchové úpravy
SPI B-1
SPI B-1 je broušený povrch o zrnitosti 600, který vytváří středně leštěný povrch. Nabízí hladší vzhled než nižší třídy SPI a zároveň zůstává méně odrazivý než diamantem leštěný povrch. Průměrná drsnost povrchu je přibližně 0.05–0.10 µm Ra.
SPI B-2
SPI B-2 je broušený povrch o zrnitosti 400, který se používá k vytvoření středního lesku. Často se volí pro lisované díly, které vyžadují kontrolovaný a konzistentní vzhled povrchu bez vysokého lesku. Průměrná drsnost povrchu je kolem 0.10–0.15 µm Ra.
SPI B-3
SPI B-3 je broušený povrch o zrnitosti 320, který vytváří povrch se středním až nízkým leskem. Běžně se používá tam, kde je přijatelná nižší úroveň leštění při zachování relativně jednotného vzhledu tvarovaného povrchu. Průměrná drsnost povrchu je přibližně 0.28–0.32 µm Ra.
Povrchové úpravy SPI C
SPI C-1
SPI C-1 je povrchová úprava o hmotnosti 600 kamenů, která vytváří povrch s nízkým leskem. Často se volí pro lisované díly, které vyžadují funkčnější povrchovou úpravu s omezeným leskem povrchu. Průměrná drsnost povrchu je přibližně 0.35–0.40 µm Ra.
SPI C-2
SPI C-2 je povrchová úprava o hmotnosti 400 kamenů, která má za následek povrch s nízkým leskem a tlumenějším vzhledem. Běžně se používá pro univerzální díly, kde je kosmetický lesk méně důležitý. Průměrná drsnost povrchu je kolem 0.45–0.55 µm Ra.
SPI C-3
SPI C-3 je povrchová úprava s hrubostí kamene 320, která vytváří povrch s nižším leskem a viditelně drsnější texturou než u vyšších tříd SPI. Je vhodná pro aplikace, kde je preferována jednoduchá funkční úprava. Průměrná drsnost povrchu je typicky 0.63–0.70 µm Ra.
SPI D povrchové úpravy
SPI D-1
SPI D-1 je povrchová úprava tryskaná za sucha s použitím skleněných kuliček pro vytvoření saténovitého povrchu. Často se používá tam, kde je požadován matný povrch s lehkou texturou. Průměrná drsnost povrchu je přibližně 0.80–1.00 µm Ra.
SPI D-2
SPI D-2 je povrchová úprava tryskaná za sucha s použitím oxidu č. 240 pro vytvoření matnějšího a texturovanějšího povrchu. Obvykle se volí, když je upřednostňován matný vzhled před leštěným povrchem. Průměrná drsnost povrchu je přibližně 1.00–2.80 µm Ra.
SPI D-3
SPI D-3 je povrchová úprava tryskaná za sucha s použitím oxidu č. 24 pro vytvoření drsnějšího matného povrchu. Obvykle se volí pro lisované díly, které vyžadují hrubou matnou texturu. Průměrná drsnost povrchu se pohybuje v rozmezí 3.20–18.00 µm Ra.
Oblíbené povrchové úpravy Mold-Tech
Standex Engraving Mold-Tech je standardizovaný systém texturování forem, běžně používaný pro komerční a výrobní plastové díly. Často se volí, když lisovaný výrobek potřebuje kontrolovanou matnou texturu namísto leštěného povrchu. Textury Mold-Tech jsou uspořádány do několika sérií a označeny číslem textury a hloubkou textury. V mnoha projektech jsou textury řady A obzvláště oblíbené, protože nabízejí jemné až hrubé matné povrchy bez nutnosti specializovanějších technických texturovacích metod.
Níže uvádíme několik běžných povrchových úprav Mold-Tech dostupných prostřednictvím TiRapid:
MT-11010
MT-11010 poskytuje matný povrch s hloubkou textury přibližně 0.001″.
MT-11020
MT-11020 vytváří hrubý matný povrch s hloubkou textury přibližně 0.0015″.
MT-11030
MT-11030 vytváří hrubší matný povrch s hloubkou textury přibližně 0.002″.
Povrchové úpravy VDI (EDM)
Povrchová úprava VDI 3400, běžně známá jako povrchová úprava VDI, je norma pro texturu forem vyvinutá Společností německých inženýrů (Verein Deutscher Ingenieure). Široce se používá k definování matných textur forem vyráběných elektroerozivním obráběním (EDM). Povrchové úpravy VDI se mohou pohybovat od relativně jemných textur až po mnohem hrubší matné zrno v závislosti na zvoleném druhu materiálu, což z nich činí běžnou volbu pro lisované díly, které vyžadují konzistentní texturované povrchy.
VDI 12
Nízkoleštěný povrch o hmotnosti 600 kamenů s průměrnou drsností povrchu 0.40 µm Ra.
VDI 15
Nízkoleštěný povrch o hmotnosti 400 kamenů s průměrnou drsností povrchu 0.56 µm Ra.
VDI 18
Saténový povrch otryskaný skleněnými kuličkami s průměrnou drsností povrchu 0.80 µm Ra.
VDI 21
Matný povrch s tryskaným oxidem č. 240 a průměrnou drsností povrchu 1.12 µm Ra.
VDI 24
Matný povrch s tryskaným oxidem č. 240 a průměrnou drsností povrchu 1.60 µm Ra.
VDI 27
Matný povrch s tryskaným oxidem č. 240 a průměrnou drsností povrchu 2.24 µm Ra.
VDI 30
Matný povrch s tryskaným oxidem č. 24 a průměrnou drsností povrchu 3.15 µm Ra.
VDI 33
Matný povrch s tryskaným oxidem č. 24 a průměrnou drsností povrchu 4.50 µm Ra.
VDI 36
Matný povrch s tryskaným oxidem č. 24 a průměrnou drsností povrchu 6.30 µm Ra.
VDI 39
Matný povrch s tryskaným oxidem č. 24 a průměrnou drsností povrchu 9.00 µm Ra.
VDI 42
Matný povrch s tryskaným oxidem č. 24 a průměrnou drsností povrchu 12.50 µm Ra.
VDI 45
Matný povrch s tryskaným oxidem č. 24 a průměrnou drsností povrchu 18.00 µm Ra.
Zjistěte více o povrchových úpravách vstřikováním plastů
Povrchové úpravy odlitků z uretanu a silikonu
Ve společnosti TiRapid lze odlitky z uretanu vyrábět v pevné, ohebné nebo pryžové formě v závislosti na zvoleném uretanovém materiálu. Nabízíme různé barevné varianty, včetně standardní průhledné, černé a zakázkové barvy. Díly lze dodat také se standardním hladkým povrchem nebo vylepšit zakázkovými dokončovacími službami, jako je lakování a instalace kování, aby lépe splňovaly požadavky projektu.
Možnosti povrchové úpravy z litého uretanu a silikonu
Matný/Mléčný
Jedná se o standardní povrchovou úpravu, při které je hlavní vzor lehce připraven, aby se na finálních odlitcích vytvořil matný nebo ojíněný vzhled. Efekt se může mírně lišit v závislosti na tom, zda je materiál neprůhledný nebo průsvitný.
Pololesklý
Pro dosažení pololesklého povrchu je vzorový vzor dále upravován, aby se dosáhlo hladšího výsledku. Díky tomu vznikají odlitky s čistším povrchem a propracovanějším vizuálním vzhledem.
Vysoký lesk
Vysoce lesklý povrch vyžaduje rozsáhlejší zpracování hlavního vzoru pro dosažení velmi hladkého povrchu. Po odlévání lze s tímto povrchem vytvořit lesklé díly a je vhodný zejména pro aplikace, které vyžadují čistší nebo leštěnější vzhled.
Texturou
Společnost TiRapid nabízí také texturované povrchové úpravy pro lité uretanové a silikonové díly s využitím vybraných standardů SPI a Mold-Tech. Tyto textury jsou navrženy tak, aby vytvářely vzhled výlisku podobný vstřikovaným dílům.
Zvyk
U projektů, které vyžadují dodatečné povrchové úpravy nebo sekundární operace, nabízí TiRapid také zakázkové možnosti, jako je instalace kování, zalisování a lakování. Pokud je požadována specifická povrchová úprava, lze ji během procesu tvorby cenové nabídky požádat o manuální kontrolu.
