
Frézování je jedním z nejpoužívanějších procesů v moderním obrábění – ale mnoho začátečníků si stále klade otázku, co je frézování a jak zapadá do výroby. Pokud zkoumáte, co je frézování ve výrobě, tato příručka vás provede tím, jak frézování funguje, proč je nezbytné a kde se používá. Od přesných součástí až po složité průmyslové díly se dozvíte přesně, proč frézování zůstává klíčovou technologií napříč strojírenskými odvětvími.
Co je CNC frézování
Frézování je jedním z nejpoužívanějších subtraktivních výrobních procesů, při kterém rotující řezný nástroj odebírá materiál a vytváří přesné tvary, povrchy a prvky. Ať už se jedná o výrobu prototypů nebo vysoce tolerančních dílů, pochopení fungování frézování je nezbytné pro výběr správné metody a zvýšení efektivity výroby.
Frézování funguje na principu otáčení vícebřitého frézovacího nástroje proti pevnému nebo pohyblivému obrobku, čímž se dosahuje úběru materiálu pomocí řízených parametrů posuvu a řezání. Moderní CNC frézování vylepšuje tento proces o softwarově řízenou přesnost, která umožňuje tolerance až ±0.01 mm a opakovatelnou kvalitu v kovových, plastových a kompozitních materiálech.
Jak funguje frézování
Pochopení fungování frézování je nezbytné pro výběr správné strategie obrábění. Frézování využívá rotující nástroj s více břity k přesnému odebírání materiálu, což umožňuje inženýrům vytvářet složité tvary, povrchy a prvky prakticky v jakémkoli odvětví.
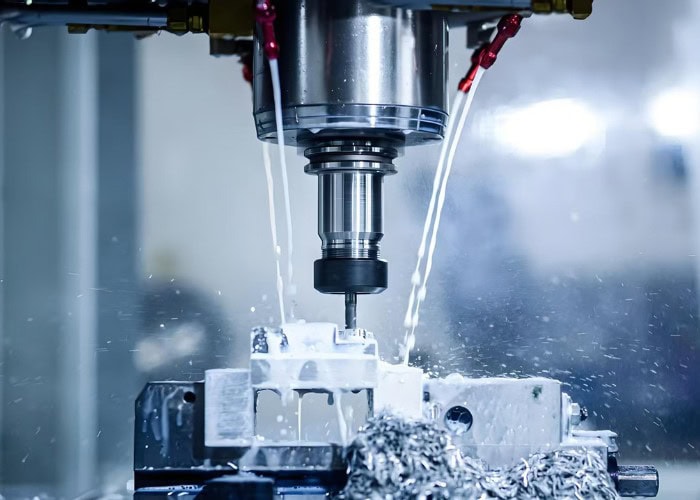
Frézování se spoléhá na rotační řezný nástroj – obvykle s více drážkami – který odebírá materiál otáčením rychlostí často přesahujících 6 000–18 000 ot./min. Nástroj se pohybuje po naprogramovaných drahách (X, Y, Z), zatímco obrobek zůstává pevný nebo se pohybuje v závislosti na konfiguraci stroje.
Z mé zkušenosti s CNC obráběním vím, že k řeznému procesu dochází, když se nástroj setkává s obrobkem v rotující tečně, přičemž se třísky odřezávají vrstvu po vrstvě. Parametry záběru nástroje, jako je axiální hloubka (ap) a radiální šířka (ae), definují, jak agresivní je každý průchod.
Moderní CNC frézování využívá:
- Cesty G-kódu pro konzistentní přesnost
- Vysokorychlostní obrábění pro snížení hromadění tepla
- Karbidové frézy pro tuhost a hrany bez otřepů
Typy frézovacích procesů
Frézovací operace jsou jádrem moderní výroby a umožňují přesné tvarování kovových, plastových a kompozitních dílů. Pochopení hlavních metod frézování pomáhá inženýrům zvolit správný proces z hlediska přesnosti, povrchové úpravy a produktivity.
Frézování obličeje
Rovinné frézování využívá frézu s břitovými destičkami na čelní ploše nástroje, což je ideální pro vytváření rovných povrchů a dosažení povrchové úpravy Ra 0.8–3.2 µm. Protože většina řezání probíhá na obvodu nástroje, rychle se odstraňují velké plochy – což je běžné na površích pouzder, základnách strojů a deskách forem. V mé CNC dílně používáme frézy o průměru 80–125 mm ke zkrácení doby cyklu pro velké hliníkové plechy.
Koncové frézování
Koncové frézování používá nástroj s břity na konci i na bocích, což umožňuje drážkování, kapsování, tvarování a 3D povrchy. Je nezbytné pro přesné prvky, jako jsou kapsy, kanály a zkosení. Nástroje se obvykle pohybují v rozmezí Ø 1–20 mm a dobře se hodí pro konstrukce s přesnými tolerancemi.
Periferní (boční) frézování
Obvodové frézování odebírá materiál podél obvodu frézy. Vyniká při vytváření dlouhých, rovných prvků, jako jsou osazení, stupně a hluboké drážky. Ve srovnání s čelním frézováním poskytuje vynikající rozměrovou přesnost.
Frézování drážek
Tato metoda řeže úzké kanály pomocí stopkové frézy s plnou šířkou. Používá se pro drážky pro pera, drážky pro O-kroužky a mechanická vedení. Karbidové nástroje zajišťují stabilní řezání i v kalených ocelích (45–55 HRC).
Frézování profilů a kontur
Používá se pro 2D/3D tvary, včetně zakřivených stěn, tvarovaných profilů a povrchů forem. Strategie vysokorychlostního obrábění (HSM) výrazně zlepšují životnost nástroje a kvalitu povrchu.
Frézování závitů a ozubených kol
Tyto operace vytvářejí závity a ozubená kola s výjimečnou přesností. Frézování závitů zabraňuje koncentraci napětí při řezání závitů, zatímco frézování ozubených kol je běžné pro průmyslovou robotiku a převodové systémy.
Zkosení a dokončení čelní plochy
Používá se na konci obrábění k odstranění otřepů, zlepšení usazení sestavy a zajištění bezpečnosti. Typické úhly: 45°, 30° nebo dle vlastního výběru.
Typy frézek
Pochopení různých typů frézek je nezbytné, protože každý stroj nabízí jedinečné možnosti, směry řezání a výhody v produktivitě. Výběr správného stroje přímo ovlivňuje přesnost, dobu cyklu a náklady – zejména v moderní CNC řízené výrobě.
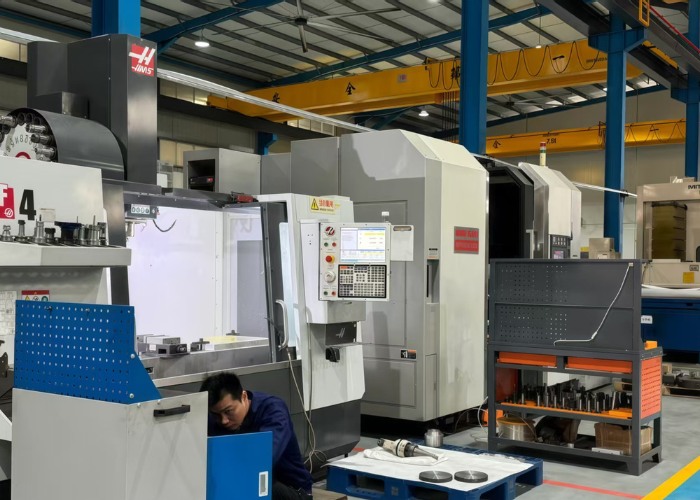
Frézky se liší hlavně orientací vřetena, tuhostí a rozsahem úběru materiálu, kterého dokáží dosáhnout. Zde jsou nejběžnější průmyslové typy:
Vertikální frézky (VMC)
Tyto frézy používají vertikálně orientované vřeteno, ideální pro čelní frézování, kapsování, tvarování a přesné 3D tvarování. VMC dominují obrábění prototypů a malé až střední výrobě, protože nabízejí vynikající přesnost a snadné nastavení.
V mých CNC projektech zvládají vertikální obráběcí centra díky své všestrannosti 80 % hliníkových a plastových dílů.
Horizontální frézky (HMC)
HMC mají horizontální vřeteno, které umožňuje silnější odvádění třísek a hlubší řezy. Jsou vhodné pro obrábění oceli, litiny a velkoobjemového odebírání materiálu.
Uživatelé HMC často hlásí o 20–40 % vyšší produktivitu v prostředí hromadné výroby.
Univerzální frézky
Hybridní systém kombinující vertikální a horizontální možnosti. Tyto stroje jsou oblíbené v nástrojárnách, protože obsluha může měnit směr řezu pro komplexní upínání a obrábění pod více úhly.
Bed Mills
Tyto vysoce výkonné stroje mají stůl pevný, zatímco vřeteno se pohybuje svisle. Díky své tuhosti jsou vhodné pro obrábění velkých ocelových součástí nebo silných plechů, které vyžadují hluboké a stabilní řezné průchody.
CNC frézky
CNC frézky, řízené digitálními programy, umožňují automatizované obrábění s opakovatelností často v rozmezí ±0.01 mm. Podporují víceosé konfigurace (3osé až 5osé), což umožňuje vysoce složité geometrie.
V naší dílně zkracuje 5osé CNC obrábění doby obrábění konzolí pro letecký průmysl až o 50 %.
Klíčové parametry frézování
Pochopení klíčových parametrů frézování je nezbytné pro dosažení přesnosti, životnosti nástroje a efektivity obrábění. Ať už optimalizujete posuvy, rychlosti nebo hloubku řezu, zvládnutí těchto hodnot zajišťuje lepší kvalitu povrchu, delší výkon nástroje a předvídatelnější výsledky.
Klíčové parametry frézování určují, jak efektivně je materiál odebírán a jak stabilní zůstává proces obrábění:
- Rychlost posuvu (mm/min): Řídí rychlost pohybu nástroje po obrobku. Vyšší posuv = rychlejší obrábění, ale větší zatížení nástroje.
- Otáčky vřetena (ot./min): Nastavuje otáčky frézy. Vyšší otáčky zlepšují konečnou úpravu, ale zvyšují teplotu.
- Hloubka řezu (DOC):
– Axiální DOC (AP): Určuje, jak hluboko fréza svisle zabírá.
– Radiální DOC (AE): Nastavuje šířku záběru frézy a ovlivňuje vychýlení nástroje.
- Řezná rychlost (m/min nebo m/min): Ovlivňuje tvorbu třísek a tvorbu tepla.
- Průměr nástroje: Větší průměr zvyšuje tuhost, ale omezuje těsné geometrie.
- Přesah nástroje: Delší přesah nástroje zvyšuje vibrace; jeho minimální vyložení zlepšuje přesnost.
- Průtok chladicí kapaliny: Nezbytný pro odvod třísek a regulaci tepla.
- Povlakování nástrojů: Povlaky TiN, TiAlN nebo DLC pomáhají snižovat opotřebení, zejména u kovů.
- Přesah: Určuje výšku vroubkování při dokončovacích řezech; menší přesah = hladší povrchy.
- Úhel náběhu: Definuje úhel vstupu pro zanořování pro snížení namáhání nástroje.
V mých obráběcích projektech správné vyvážení rychlosti posuvu, otáček vřetena a radiálního DOC často vede k největšímu zlepšení přesnosti i životnosti nástroje, zejména u tvrdších materiálů, jako je nerezová ocel.
Vhodné materiály a omezení
Frézování je vysoce všestranné a dokáže přesně tvarovat kovy, plasty, kompozity a dokonce i dřevo. Každý materiál se však chová jinak při řezných silách a teple. Pochopení toho, které materiály se dobře obrábějí – a které vyžadují opatrnost – pomáhá inženýrům zvolit nejefektivnější a nejnákladově nejvýhodnější přístup.
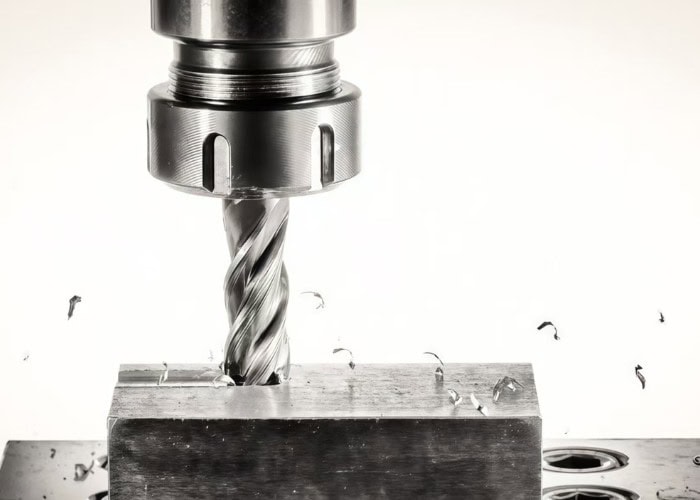
Kovy
Kovy zůstávají nejčastěji frézovanými materiály díky své pevnosti a předvídatelnosti při řezných silách.
Mezi běžné obrobitelné kovy patří:
- Hliník (vynikající obrobitelnost, nízké opotřebení nástroje)
- Nerezová ocel a legované oceli (vyžadují pevné uložení, generují teplo)
- Měď a mosaz (snadno obrobitelné, ideální pro přesné součástky)
- Slitiny niklu a chromu (tvrdší, vyžadují povlakované karbidové nástroje)
V mé dílně hliník 6061 a 7075 konzistentně nabízí nejlepší rovnováhu mezi rychlostí řezání a přesností.
Plasty
Plasty se dobře obrábějí, ale vyžadují přísnou kontrolu teploty, aby se zabránilo roztavení nebo deformaci.
Běžné frézované plasty: ABS, POM, nylon, PC, PEEK.
Například PEEK poskytuje vynikající rozměrovou stabilitu, ale vyžaduje ostré nástroje a chlazení.
Kompozity
Kompozity poskytují vysoký poměr pevnosti k hmotnosti, ale mají tendenci způsobovat opotřebení nástrojů v důsledku abrazivních vláken.
Mezi vhodné kompozity patří FRP, uhlíková vlákna, kompozity s kovovou matricí a kompozity s keramickou matricí.
Les
Většinu tvrdého i měkkého dřeva lze snadno frézovat, díky čemuž je CNC frézování oblíbené při výrobě nábytku a forem.
Keramika
Keramika je křehká a náchylná k odštípnutí. Frézování se obvykle provádí v předspékaném „zeleném“ stavu, aby se zabránilo lámání.
Materiální omezení
Některé materiály představují další rizika:
- Křehké materiály (sklo, keramika): náchylné k praskání a odlupování hran
- Vysokotvrdé slitiny (Inconel, kalené oceli): zvyšují opotřebení nástroje, vyžadují nízké posuvy
- Reaktivní kovy (hořčík, titan): generují teplo a mohou se vznítit, pokud nejsou řádně ochlazeny
Výhody frézování
Výhody frézování sahají daleko za rámec základního odebírání materiálu. Pokud si vybíráte výrobní metodu, pochopení toho, proč frézování poskytuje vynikající přesnost, všestrannost a efektivitu výroby, vám pomůže určit, zda je pro vaše díly nejvhodnější.
Frézování nabízí:
- Vysoká přesnost pro složité geometrie
- Kompatibilita s kovy, plasty, kompozity, dřevem
- Rychlá výroba s vysokou opakovatelností
- Vynikající kvalita povrchu, která často eliminuje sekundární úpravu
- CNC automatizace pro snížení pracnosti a zvýšení konzistence
- Nákladově efektivní dávková výroba
Běžné problémy a odstraňování problémů
| Běžný problém s frézováním | Popis | Typické příčiny | Řešení / Odstraňování problémů |
| Chvění (vibrace) | Nadměrné vibrace, které zanechávají stopy na součásti a poškozují nástroje. | Volné uchycení nástroje, agresivní řezné parametry, frézování rohů, dlouhé vyložení nástroje. | Utáhnout upnutí nástroje, snížit otáčky vřetena, zvýšit posuv, zkrátit vyložení nástroje, použít tužší upínací zařízení. |
| Opotřebení nářadí | Postupná degradace břitu vedoucí ke špatné povrchové úpravě a rozměrovým chybám. | Nesprávné rychlosti/posuvy, tvrdé materiály, nedostatečné chladivo, nesprávný povlak nástroje. | Optimalizujte řezné parametry, aplikujte správný průtok chladicí kapaliny, vyberte povlakované karbidové nástroje, naplánujte výměnu nástrojů. |
| Deformace obrobku | Deformace nebo ohýbání součásti v důsledku tepla nebo řezných sil. | Tenké stěny, nadměrné zahřívání, nesprávné upínání, agresivní hloubka řezu. | Snižte hloubku řezu, zlepšete chlazení, použijte optimalizované upínací přípravky a symetricky obrábějte pro vyrovnání napětí. |
| Špatné odvádění třísek | Třísky znovu odřezávané nástrojem, což způsobuje škrábance, opotřebení nástroje nebo jeho zlomení. | Nedostatečný průtok chladicí kapaliny, nesprávná konstrukce drážky nástroje, hluboké kapsy bez odvodu třísek. | Používejte vysokotlakou chladicí kapalinu, vyberte nástroje se správnou geometrií drážky a naprogramujte dráhy nástroje pro utváření třísek. |
| Kolize nástrojů | Neúmyslný kontakt mezi nástrojem a dílem, což vede k zlomení nástroje nebo k odlupování dílů. | Nesprávné programování dráhy nástroje, nepřesné měření délky nástroje, špatné nastavení. | Ověřte simulaci CAM, přesně změřte délku nástroje, použijte limity stroje a bezpečné výšky odjetí. |
Aplikace napříč odvětvími
Frézování se používá daleko za hranicemi obráběcích dílen. Díky své přesnosti, flexibilitě materiálu a schopnosti tvarovat složité geometrie se frézování stalo nezbytným v různých odvětvích, jako je automobilový průmysl, letecký průmysl, elektronika a lékařská výroba. Zde je několik výhod, které z něj plynou jednotlivá odvětví.
Automobilový průmysl
Přesné frézování vyrábí bloky motorů, skříně převodovek, brzdové komponenty a lehké hliníkové konstrukce. CNC frézování zajišťuje tolerance v rozmezí ±0.01 mm, což je zásadní pro vysoce výkonné motory a systémy pohonu elektromobilů.
Letecký a kosmický průmysl
Součásti letadel musí být pevné a lehké. Frézování se používá pro nosné rámy, podvozky, díly turbín a kryty avioniky. Pětiosé frézování umožňuje obrábění složitých aerodynamických povrchů z hliníku, titanu a Inconelu.
Elektronika a polovodiče
Chladiče, přesná pouzdra, formy na desky plošných spojů a konektorové komponenty se spoléhají na frézování pro dosažení mikropřesnosti. Frézováním se dosahuje nízkých hodnot drsnosti povrchu (Ra < 0.8 µm), což je nezbytné pro součásti s tepelným managementem.
Lékařské a zubní
Frézováním se vyrábějí implantáty, kostní dlahy, chirurgické nástroje a protetické komponenty s použitím nerezové oceli, titanu a PEEK. Opakovatelnost CNC obrábění zajišťuje konzistentní kvalitu u zařízení, která vyžadují přísnou biokompatibilitu.
Výroba forem
Od vstřikovacích forem až po tlakové lití a pryžové formy umožňuje frézování přesné tvarování dutin a jader. Vysokorychlostní frézování dosahuje leštěných povrchů a jemných textur přímo na formě.
Zpracování dřeva a výroba plastů
CNC frézky frézují tvrdé dřevo, MDF, ABS, polykarbonát a POM pro nábytek, prototypy a zakázkové komponenty. Teplotně řízené frézování zabraňuje plastické deformaci.
Výběr správné metody frézování
Výběr správné metody frézování začíná pochopením materiálu, geometrie dílu a požadované kvality povrchu. Přizpůsobením procesu vašim konstrukčním a výrobním cílům zajistíte vyšší přesnost, delší životnost nástroje a konzistentnější výsledky obrábění.
Výběr správné metody frézování závisí na několika technických faktorech:
Vlastnosti materiálu
Různé materiály reagují odlišně na teplo, řezné síly a interakci s nástrojem.
- Tvrdé kovy (např. nerezová ocel, titan): vyžadují tuhá uchycení, karbidové nástroje, nižší posuvy.
- Plasty: vyžadují nižší řeznou teplotu, aby se zabránilo tavení; nezbytné jsou ostré nástroje a vysoký odvod třísek.
- Kompozity: abrazivní; vyžadují povlakované nástroje a kontrolované úhly vstupu, aby se zabránilo delaminaci.
Požadavky na odstraňování materiálu
Velký úběr materiálu:
- Stopkové frézy s velkým průměrem, vícebřité nástroje, hrubování vysokým posuvem.
Dokončování tenkých stěn nebo přesných detailů vyžaduje:
- Nástroje s malým průměrem, nižší řezné síly, jemné odskoky.
Geometrická složitost
- Jednoduché plochy: čelní frézování, boční frézování.
- Složité kontury: kulové stopkové frézy, 5osé simultánní frézování.
V mých obráběcích projektech přechod z rovných na tvarované povrchy obvykle snižuje otáčky vřetena a zvyšuje kontrolu nad krokem, aby se zachovala přesnost.
Výkon stroje a parametry řezání
Otáčky vřetena, rychlost posuvu, tuhost nástroje, strategie řezné kapaliny a stabilita stroje přímo určují dosažitelnou kvalitu.
Vysokorychlostní stroje umožňují efektivní řezání malými nástroji, zatímco starší stroje vyžadují konzervativní řezné parametry.
Výběr nástroje pro každou operaci
Geometrie nástroje musí odpovídat operaci:
- Drážkování: 2–3břité stopkové frézy.
- Povrchová úprava: Nástroje se 4–6 drážkami a leštěnými hranami.
- Hluboké kapsy: karbid s dlouhým dosahem a tlumením vibrací.
Vhodné povlaky (TiAlN, DLC atd.) prodlužují životnost nástrojů, zejména u nerezové oceli a kompozitů.
Nejčastější dotazy
Jaké je zlaté pravidlo frézování?
Zlatým pravidlem frézování je „sousledné frézování, kdykoli je to možné“. Z mých zkušeností poskytuje sousledné frézování hladší řez, menší opotřebení nástroje a lepší kvalitu povrchu. Snižuje řezné síly až o 30 % a výrazně prodlužuje životnost nástroje, zejména při CNC vysokorychlostním obrábění.
Jaký je rozdíl mezi CNC a frézováním?
CNC je automatizovaný řídicí systém, zatímco frézování je samotný proces obrábění. Frézování odebírá materiál pomocí rotačních nástrojů; CNC řídí dráhy nástroje s přesností ±0.01 mm. Stručně řečeno, CNC je technologie, frézování je operace, kterou provádí.
Je frézka CNC stroj?
Frézka se stává CNC strojem, když se k ní přidá počítačové numerické řízení. Tradiční frézky používají ruční kola, ale CNC frézky používají naprogramované příkazy pro pohyby s opakovatelnou přesností ±0.005–0.02 mm. Ne všechny frézky jsou tedy CNC, ale všechny CNC frézky jsou frézky.
Jaký je rozdíl mezi CNC frézováním a ručním frézováním?
CNC frézování využívá naprogramované dráhy nástroje pro vysokou přesnost a automatizaci, dosahuje tolerancí okolo ±0.01 mm. Ruční frézování závisí na dovednostech obsluhy, má nižší rychlost a typickou přesnost ±0.05–0.1 mm. CNC je ideální pro složité geometrie; ruční frézování je vhodné pro jednoduché nebo jednorázové úkoly.
Co je AE a AP ve frézování?
AE a AP definují zapojení řezu. AE (radiální hloubka řezu) řídí boční zapojení a ovlivňuje zatížení nástroje; AP (axiální hloubka řezu) definuje vertikální hloubku řezu. Například AE = 20 % průměru nástroje a AP = 1×D jsou běžná nastavení pro vysoce účinné frézování.
Závěr
Frézování je základní subtraktivní výrobní proces, který využívá rotační frézy k tvarování kovových, plastových a kompozitních dílů s vysokou přesností. Výběrem správného stroje, operace a parametrů řezání mohou inženýři dosáhnout přesných tolerancí, rychlé výroby a spolehlivé kvality v různých odvětvích, jako je automobilový průmysl, letecký průmysl, elektronika a lékařská výroba.















