
POM (polyoxymethylen, také známý jako acetal/acetal) je typický technický plast, známý pro svou vynikající rozměrovou stabilitu, odolnost proti opotřebení a nízké tření při CNC obrábění. Je široce používán v ozubených kolech, pouzdrech, kluzných tělesech a přesných konstrukčních dílech. Je však také poměrně citlivý na obráběcí procesy. Nesprávné nastavení parametrů nebo řízení procesu může snadno vést k deformaci, deformaci a rozměrovým odchylkám.
Jaké jsou materiálové vlastnosti POM při CNC obrábění?
POM je vysoce krystalický termoplastický technický plast s vysokou tuhostí a odolností proti opotřebení a extrémně nízkou nasákavostí vody, což má za následek vynikající rozměrovou stabilitu ve srovnání s běžnými nylonovými materiály.
V oblasti CNC obrábění lze jeho charakteristiky shrnout do tří bodů:
- Má dobrou obrobitelnost, což má za následek nízký odpor při obrábění a snadné tváření;
- Je citlivý na teplo, s nadměrně vysokými lokálními teplotami, které vedou k tavení okrajů nebo deformaci;
- Má vnitřní pnutí, díky čemuž jsou silné díly nebo složité struktury po obrábění náchylné k pružné deformaci.
I když se POM může zdát „snadno obrobitelný“, výroba vysoce přesných dílů závisí na řízení procesu, nikoli pouze na řezné schopnosti nástroje.
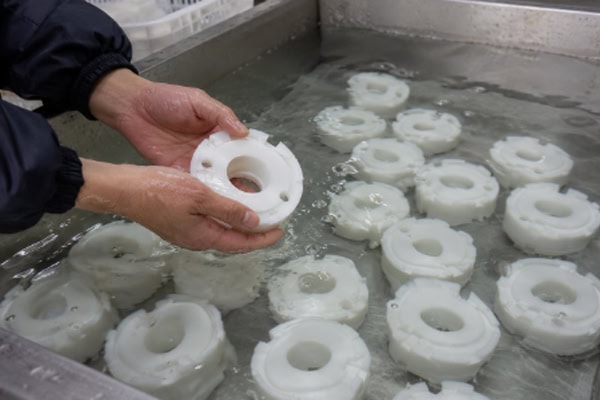
Standardní kroky pro CNC obrábění POM
Předúprava a výběr materiálu
Před zahájením CNC obrábění je výběr a předúprava materiálu prvním krokem určujícím konečnou kvalitu. U materiálu POM (polyoxymethylen) je nutné potvrdit, že se jedná o homogenní extrudované tyče nebo vysoce kvalitní plechy se stabilní vnitřní strukturou a bez viditelných bublin, nečistot nebo delaminace. Obzvláště důležité je vyhnout se používání recyklovaných materiálů POM, protože délka molekulárního řetězce se po opakovaném tavení snižuje, což snadno vede k problémům, jako je nerovnoměrná pevnost, lokalizovaná křehkost a rozměrový drift po obrábění. U vysoce přesných dílů (jako jsou ozubená kola, jezdce a přesné konstrukční komponenty) se obecně doporučuje používat dovážený homopolymerní POM nebo vysoce krystalické materiály, aby se zajistila konzistentní rozměrová stabilita a odolnost proti opotřebení. Současně by měl být materiál před obráběním ponechán při pokojové teplotě, aby se jeho teplota srovnala s teplotou prostředí v dílně, čímž se sníží chyby způsobené tepelnou roztažností a smršťováním.
Fáze hrubování
Hlavním cílem hrubování je rychlé odstranění přebytečného materiálu a přiblížení se cílovému tvaru, spíše než snaha o přesnost. Tato fáze obvykle využívá vyšší posuv a vyšší otáčky vřetena ke zlepšení efektivity obrábění. Je však zásadní přísně kontrolovat hloubku řezu na průchod, aby se zabránilo nadměrnému řezu, který by mohl způsobit lokální okamžité zahřátí. POM je vysoce citlivý na teplotu; nadměrně vysoké lokální teploty mohou snadno vést k problémům, jako je měknutí, tažení drátu, bělení povrchu a dokonce i přilnavost stop nástroje. Doporučuje se také udržovat dobrý odvod třísek, aby se zabránilo hromadění třísek v oblasti obrábění, protože to může způsobit sekundární tření a hromadění tepla, což ovlivňuje počáteční kvalitu tváření obrobku.
Polodokončování
Hlavním účelem polodokončování je postupné uvolňování vnitřního pnutí a oprava chyb při hrubování. V této fázi by se mělo výrazně snížit množství řezu a měla by se použít stabilnější dráha nástroje, aby se materiál mohl postupně stabilizovat. Vrstvené odstraňování přídavku může účinně snížit problémy s deformací nebo rozměrovým pružněním způsobené uvolněním pnutí v POM. Dále se v této fázi doporučuje vhodně zvýšit rovnoměrnost dráhy nástroje, aby se zabránilo koncentrovanému řezu v určitých oblastech, a tím se zlepšila stabilita následného dokončování.
Dokončovací práce a rozměrové korekce
Fáze konečné úpravy je kritickým krokem určujícím přesnost a kvalitu povrchu konečného výrobku. Pro řezání malých objemů by se měly používat ostré karbidové nástroje nebo nástroje s vysokým leskem s jedním břitem. Parametry řezání by měly být udržovány co nejstabilnější, aby byla zajištěna rozměrová konzistence a kvalita povrchu, a aby se zabránilo opakovaným korekcím, které mohou vést k hromadění chyb. U vysoce přesných dílů se obecně doporučuje provádět obrábění v jednom nastavení, aby se snížily odchylky souososti nebo kolmosti způsobené chybami upínání, a tím byla zajištěna celková strukturální přesnost.
Chlazení a čištění
Během obrábění POM se nedoporučuje silné chlazení vodou, protože chladicí kapalina může způsobit absorpci vody materiálem, což má za následek kontaminaci povrchu nebo změny mikronapětí a tím ovlivnit rozměrovou stabilitu. Upřednostňuje se chlazení vzduchem nebo mikroatomizační chlazení, které účinně chladí oblast a zároveň ji udržuje čistou. Po obrábění by měly být třísky ihned očištěny, aby se zabránilo poškrábání povrchu obrobku zbytkovými nečistotami a aby se pomohlo udržet přesnost následné kontroly a montáže.
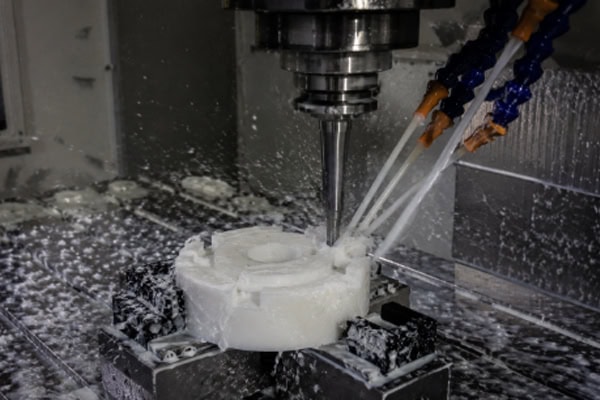
Nejčastější problémové oblasti při obrábění POM
Pro zlepšení kvality CNC obrábění POM (acetalu) spočívá jádro v „regulaci teploty, regulaci napětí a regulaci dráhy nástroje“. Parametry řezu by měly zabránit třecímu ohřevu způsobenému vysokou rychlostí a nízkou rychlostí posuvu. Doporučuje se používat střední rychlost s vyšší rychlostí posuvu, čímž se řezání provádí spíše jako „rychlé oddělení“ než „třením stíráním“, což snižuje tepelnou deformaci u zdroje. Dále musí být řezné nástroje udržovány ostré, přičemž se preferují jednobřité nebo karbidové nástroje s vysokým úhlem čela, aby se zlepšil odvod třísek a zabránilo se zamotávání třísek, které by mohlo vést k sekundárnímu řezu a poškrábání povrchu. V obráběcí dráze by se měly co nejvíce používat strategie vrstvené obrábění a symetrické obrábění, aby se snížila deformace způsobená koncentrací napětí v materiálu. Současně se doporučuje ponechat malý přídavek na dokončování a nechat materiál po hrubování chvíli odpočinout, aby se napětí přirozeně uvolnilo před korekcemi dokončování. Kromě toho je pro obrábění POM vhodnější odvod třísek stlačeným vzduchem než velké množství chladicí kapaliny, což účinně snižuje lokální akumulaci tepla a udržuje čistý povrch. Díky těmto detailním kontrolám lze výrazně zlepšit rozměrovou stabilitu, povrchovou úpravu a konzistenci šarží POM dílů.
Často kladené dotazy
Otázka: Proč se díly obráběné metodou POM někdy deformují nebo mají nestabilní rozměry?
Obvykle existují tři hlavní důvody:
- Příliš vysoké teploty obrábění způsobují měknutí materiálu;
- K deformaci dochází po uvolnění upínacího napětí;
- Nepřiměřená obráběcí dráha vede k lokální koncentraci napětí.
Mezi řešení patří: snížení teploty řezu, optimalizace dráhy nástroje (zabránění prodlouženému lokálnímu řezání) a provádění postupného obrábění pro uvolnění pnutí. U vysoce přesných dílů se doporučuje přístup „hrubování + odpočinek + dokončení“, který výrazně zlepšuje stabilitu.
Na závěr
POM (polymeroxid) se dobře hodí pro přesné díly, jako jsou ozubená kola a vodicí lišty, které vyžadují jak odolnost proti opotřebení, tak plynulý chod. Právě zde však spočívá problém – nadměrné obrábění může snadno způsobit deformaci. V praxi mnoho problémů není způsobeno nedostatečnou kvalitou stroje, ale spíše nedostatkem pozornosti k detailům. Například tupý nástroj, příliš vysoké otáčky vřetena nebo nedostatečný odvod třísek mohou způsobit lokální ohřev materiálu, což vede k bělení, deformaci nebo dokonce rozměrovým odchylkám v dílech. Upínání je dalším klíčovým aspektem. Na rozdíl od kovů není POM tak odolný vůči tlaku; nadměrné upínání vytváří vnitřní napětí, které způsobuje, že se po obrábění vrátí zpět, což má za následek rozměrové změny. Obrábění POM je proto spíše o kontrole jeho stavu než o pouhém řezání. Řízení teploty, zpomalení rychlosti řezání a zajištění správného odvodu třísek jsou klíčem k konzistentní výrobě vysoce kvalitních dílů. U dávek přesných dílů se doporučuje používat pevnou sadu procesních parametrů a vyhýbat se častým změnám nástrojů a drah pro lepší konzistenci.















