
Typy eloxování hrají důležitou roli ve zlepšování výkonu a vzhledu hliníkových dílů. Od lepší odolnosti proti korozi přes vyšší ochranu proti opotřebení až po dekorativní povrchové úpravy, eloxování pomáhá výrobcům zvolit povrchovou úpravu, která odpovídá skutečným potřebám dílu.
Tato příručka vysvětluje, jaké jsou typy eloxování, jak se různé typy eloxování porovnávají a jak si vybrat nejlepší povrchovou úpravu na základě výkonu, vzhledu a potřeb aplikace.
Co je eloxování?
Anodizace je běžná povrchová úprava používaná hlavně pro hliník a jeho slitiny. Prostřednictvím elektrochemické reakce vytváří oxidovou vrstvu, která se váže na základní kov, čímž se zlepšuje odolnost proti korozi, ochrana proti opotřebení, izolace a celkový vzhled.
Anodizace není jen pouhý povlak nanesený na povrch dílu. Z technického hlediska se jedná o elektrochemický proces, který přeměňuje kovový povrch na anodický oxidový povrch. U hliníkových dílů je tato oxidová vrstva primárně oxid hlinitý a pochází ze samotného substrátu, což je jeden z důvodů, proč jsou eloxované povrchy ceněny pro svou silnou přilnavost a odolnost.
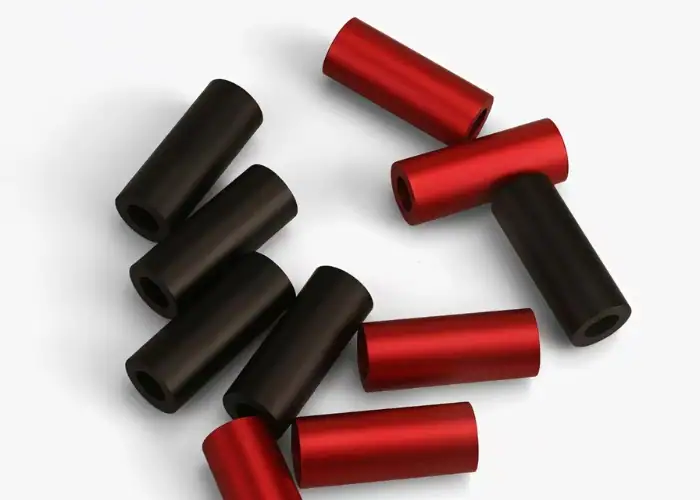
Základní princip je jednoduchý. Obrobek funguje jako anoda v elektrolytické lázni a stejnosměrný proud pohání řízený růst porézní oxidové vrstvy na povrchu. Tato porézní struktura je důležitá, protože zlepšuje odolnost proti korozi a opotřebení a v mnoha případech také umožňuje barvení. Zdroje z oboru uvádějí, že eloxování typu II se běžně barví v široké škále barev, zatímco tvrdé eloxování typu III se obvykle ponechává přírodní nebo se barví na černo, protože jeho silnější vrstva má tendenci vytvářet tmavší povrch.
Z výrobního hlediska je eloxování mnohem více než jen kosmetická volba. Standardní typ II se často volí, když je nejdůležitější vzhled, mírná ochrana a poměr ceny a výkonu. Typ III se naopak používá, když je pro náročné provozní podmínky vyžadována vyšší tvrdost a odolnost proti opotřebení. Zdroje v této oblasti popisují konvenční anodické povlaky v rozmezí přibližně 0.1 až 1.0 mil, zatímco povlaky typu III jsou obvykle silnější než 25 μm a v některých aplikacích mohou mít mnohem větší tloušťku.
Jaké jsou hlavní typy eloxování?
Různé typy eloxování se používají k dosažení různých výsledků v odolnosti proti korozi, ochraně proti opotřebení, vzhledu a tloušťce povlaku. Pro většinu hliníkových dílů jsou hlavními typy eloxování typ I, typ II a typ III a každý z nich je vhodný pro jiný výkon a požadavky aplikace.
Eloxování typu I (eloxování kyselinou chromovou)
Anodizace typu I využívá kyselinu chromovou k vytvoření relativně tenké oxidové vrstvy. Ve srovnání s jinými typy eloxování způsobuje menší rozměrové nánosy a zároveň poskytuje dobrou odolnost proti korozi, a proto se již dlouho používá v leteckém průmyslu a dalších aplikacích, kde jsou důležité přísné tolerance. Průmyslové reference běžně uvádějí tloušťku povlaku v rozmezí přibližně 20–100 mikropalců.
Protože je povlak tenčí, typ I obvykle není první volbou, pokud součást vyžaduje vysokou odolnost proti opotřebení nebo silnou dekorativní barvu. Místo toho je vhodnější pro součásti, u kterých je rozměrová kontrola a ochrana proti korozi důležitější než vzhled. Pro kupující a inženýry to znamená, že typ I je často specializovanější volbou, spíše než výchozí povrchová úprava pro běžné hliníkové součásti.
Eloxování typu II (eloxování kyselinou sírovou)
Anodizace typu II je nejběžnějším komerčním procesem eloxování hliníkových dílů. Obvykle se při ní používá kyselina sírová a vzniká povlak, který nabízí dobrou rovnováhu mezi odolností proti korozi, vzhledem a cenou. Mnoho průmyslových zdrojů uvádí praktický rozsah tloušťky zhruba 5–25 μm, neboli asi 100–1000 mikropalců, v závislosti na specifikaci a aplikaci.
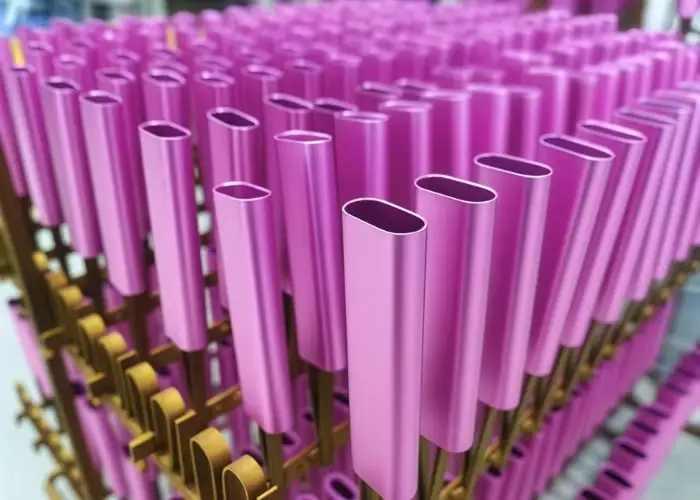
Jednou z největších výhod typu II je jeho schopnost dobře absorbovat barviva díky své porézní oxidové struktuře. Proto se široce používá pro černé, modré, červené a další barevné povrchové úpravy hliníkových pouzder, spotřebního zboží, architektonických dílů a běžných průmyslových komponentů. Pokud projekt vyžaduje čistý vzhled a spolehlivou každodenní ochranu, je typ II často nejpraktičtější volbou.
Anodizace typu III (tvrdá eloxace nebo eloxace s tvrdým povlakem)
Anodizace typu III, nazývaná také tvrdá eloxace nebo eloxování s tvrdým povlakem, je určena pro aplikace zaměřené na výkon. Obvykle využívá přísněji kontrolovaný proces s kyselinou sírovou s vyšší proudovou hustotou a nižší provozní teplotou k vytvoření silnější a tvrdší oxidové vrstvy. Zdroje běžně popisují povlaky typu III jako začínající nad 25 μm a dosahující mnohem vyšších tlouštěk v náročných aplikacích.
Díky své větší tvrdosti a odolnosti proti opotřebení se typ III často používá pro automobilové díly, průmyslová zařízení, vojenské komponenty a letecké díly vystavené tření nebo náročným provozním podmínkám. Nevýhodou je, že obvykle stojí více, nabízí méně barevných možností a má větší vliv na rozměry dílu. U přesných dílů je nutné toto nárůst tloušťky zohlednit před dokončením obrábění.
V reálných projektech by se výběr mezi těmito typy eloxování neměl zakládat pouze na názvu. Správná povrchová úprava závisí na slitině dílu, citlivosti tolerancí, požadavcích na vzhled a provozním prostředí. Proto je prvním krokem pochopení hlavních typů eloxování, ale výběr toho nejlepšího vyžaduje zvážení toho, jak bude díl skutečně používán. To je také důvod, proč mnoho dodavatelů obráběcích strojů před zahájením výroby kontroluje požadavky na povrchovou úpravu spolu s výkresy.
Porovnání různých typů eloxování
Po pochopení hlavních typů eloxování je dalším krokem jejich porovnání. Ačkoli typ I, typ II a typ III všechny zlepšují výkon hliníkového povrchu, liší se tloušťkou povlaku, odolností proti korozi, ochranou proti opotřebení, vzhledem a cenou. U většiny CNC hliníkových dílů toto srovnání pomáhá kupujícím a inženýrům vybrat povrchovou úpravu, která nejlépe odpovídá skutečným potřebám aplikace.
| Porovnávací položka | Eloxování typu I | Eloxování typu II | Eloxování typu III |
| Běžné jméno | Eloxování kyselinou chromovou | Eloxování kyselinou sírovou | Tvrdé eloxování / eloxování tvrdým povlakem |
| Tloušťka povlaku | Tenký povlak, vhodný pro díly citlivé na změnu rozměrů | Střední povlak, běžně používaný pro běžné hliníkové díly | Silný povlak, lepší pro náročné aplikace |
| Odolnost proti korozi | Dobrá odolnost proti korozi | Dobrá rovnováha mezi odolností proti korozi a cenou | Silná odolnost proti korozi, zejména v náročnějším prostředí |
| Odolnost proti opotřebení | Omezená odolnost proti opotřebení | Lepší ochrana povrchu než neošetřený hliník | Vynikající odolnost proti opotřebení a tvrdost povrchu |
| Tvrdost | Nižší než typ III | Středně | Nejvyšší ze tří typů |
| Nastavení barev | Omezený | Nejlepší pro barvení a dekorativní barvy | Obvykle tmavší, méně barevných možností |
| Vzhled | Spíše funkční než dekorativní | Nejlepší volba pro vzhled a barevnou konzistenci | Více zaměřené na výkon než na dekoraci |
| Dopad rozměrů | Nejmenší rozměrové nahromadění | Mírné rozměrové nahromadění | Největší rozměrové nahromadění |
| Typické aplikace | Letecké a kosmické díly, přesné součástky, díly citlivé na korozi | Spotřební zboží, pouzdra, architektonické díly, běžné průmyslové díly | Automobilové díly, průmyslová zařízení, letecké díly, komponenty s vysokým třením |
| Úroveň nákladů | Obvykle vyšší než standardní dekorativní eloxování, ale specifické pro danou aplikaci | Nejlevnější a nejpoužívanější možnost | Nejvyšší díky přísnější kontrole procesů |
| nejlepší | Díly s přesnými tolerancemi vyžadující ochranu proti korozi | Projekty vyžadující rovnováhu mezi vzhledem, ochranou a náklady | Díly vyžadující vysokou odolnost proti opotřebení a dlouhodobou životnost |
Jaké materiály lze eloxovat?
Ne všechny materiály reagují na eloxování stejným způsobem. Hliník je nejběžnějším eloxovaným materiálem, ale není jediný. Některé další kovy lze také podrobit eloxování za vhodných podmínek, i když se jejich chování při vrstvení, vzhled a praktické použití mohou lišit.
Slitiny hliníku a hliníku
Hliník je nejrozšířenějším eloxovaným materiálem ve výrobě. Přirozeně tvoří oxidovou vrstvu a proces eloxování tuto vrstvu posiluje a reguluje, čímž se zlepšuje odolnost proti korozi, ochrana proti opotřebení, izolace a vzhled. Díky tomu je eloxování obzvláště užitečné pro CNC hliníkové díly, které vyžadují jak funkční výkon, tak čistý povrch.
Různé hliníkové slitiny lze eloxovat, ale konečný výsledek se může lišit. Složení slitiny, obsah křemíku, obsah mědi a příprava povrchu mohou ovlivnit konzistenci barvy, lesk a rovnoměrnost povlaku. V mnoha reálných projektech zůstává hliník první volbou, protože nabízí nejlepší rovnováhu mezi obrobitelností, kvalitou povrchové úpravy, cenou a dostupností.
Magnézium
Hořčík lze také eloxovat, i když je to méně běžné než hliník. Protože hořčík je chemicky aktivnější, jeho eloxovací proces je obvykle specializovanější a často se používá, když je potřeba dodatečná ochrana proti korozi. Vyskytuje se hlavně v lehkých konstrukčních aplikacích, kde je důležité snížení hmotnosti.
Ve srovnání s hliníkem není hořčík prvním materiálem, který většina kupujících napadne pro eloxování. I tak však může být užitečnou volbou v projektech, kde záleží na nízké hmotnosti a ochraně povrchu.
zinek
Zinek může za určitých podmínek podléhat také anodické oxidaci, ačkoli je to v obecných výrobních diskusích mnohem méně běžné. V praxi se zinek častěji spojuje se systémy pokovování, ale některé specializované anodické úpravy jsou stále možné.
Pro většinu průmyslových dílů není zinek běžným eloxovacím materiálem. Přesto to ukazuje, že eloxování se neomezuje pouze na hliník, i když hliník zůstává nejpraktičtější a nejpoužívanější možností.
Niobium
Niob je další kov, který lze eloxovat. Obvykle se používá ve specializovanějších aplikacích, kde jsou požadovány jedinečné povrchové vlastnosti nebo barevné efekty. Není běžný ve standardních CNC obráběcích projektech, ale přesto je uznáván jako materiál, který může vytvářet anodické oxidové vrstvy.
Protože se niob používá v užším spektru průmyslových odvětví, je zřídka předmětem obecných diskusí o eloxování. Zůstává však platným příkladem kovu, který lze eloxovat za správných procesních podmínek.
tantal
Tantal lze také eloxovat, zejména ve specializovaných aplikacích, nikoli v běžné průmyslové výrobě dílů. Stejně jako niob se častěji diskutuje v technických nebo specializovaných oblastech, kde je důležité chování povrchu a vlastnosti oxidového filmu.
Pro většinu kupujících a inženýrů pracujících na standardních obráběných dílech není tantal běžným anodizačním materiálem. Přesto pomáhá ukázat, že anodizování lze použít nejen na hliník, i když hliník zůstává dominantní volbou v komerční výrobě.
Běžné aplikace různých typů eloxování
Různé typy eloxování se používají v mnoha průmyslových odvětvích, protože mohou zlepšit odolnost proti korozi, ochranu proti opotřebení, elektrickou izolaci a vzhled povrchu. V reálné výrobě se správný typ eloxování obvykle vybírá na základě toho, jak bude díl používán, jakému opotřebení bude vystaven a zda je důležitý i vzhled.
Polovodičový průmysl
V polovodičovém průmyslu se eloxované hliníkové díly často používají v přípravcích, konzolách, pouzdrech, rámech a nosných komponentách. Tyto díly obvykle vyžadují dobrou odolnost proti korozi, rozměrovou stálost a čistou povrchovou úpravu. Eloxování typu II se často volí, pokud je důležitý vzhled a celková ochrana povrchu, zatímco typ III lze zvážit pro díly vystavené opakovanému kontaktu nebo opotřebení.
V tomto odvětví je konzistence často důležitější než barevná rozmanitost. Stabilní eloxovaný povrch může pomoci zlepšit odolnost dílů a udržet čistší povrch v kontrolovaných výrobních prostředích.
Automatizační průmysl
Automatizační zařízení často používá eloxovaný hliník pro konstrukční díly, vodicí komponenty, montážní desky, držáky senzorů a rámy strojů. V těchto aplikacích eloxování pomáhá zlepšit odolnost proti korozi a udržuje díly čistší i při dlouhodobém používání.
Anodizace typu II je běžná pro obecné konstrukční a viditelné díly, protože poskytuje vyvážený povrch za rozumnou cenu. Pokud je součást vystavena tření, opakovanému pohybu nebo kontaktnímu opotřebení, je eloxace typu III často lepší volbou kvůli vyšší tvrdosti a lepší odolnosti proti opotřebení.
Průmyslové vybavení
Průmyslová zařízení jsou jednou z nejběžnějších oblastí pro eloxované hliníkové díly. Součásti, jako jsou kryty, panely strojů, rámy, součásti nástrojů a mechanické podpěry, často vyžadují povrchovou úpravu, která odolá každodennímu opotřebení a průmyslovému zatížení.
Pro obecnou ochranu a vzhled se široce používá eloxování typu II. Pro náročnější součásti, jako jsou kluzné plochy, kontaktní součástky a mechanické součásti náchylné k opotřebení, se obvykle preferuje eloxování typu III, protože nabízí silnější a tvrdší oxidovou vrstvu.
Elektronika
V elektronice se eloxovaný hliník široce používá pro výrobu krytů, pouzder chladičů, předních panelů, montážních dílů a plášťů zařízení. Tyto díly často vyžadují kombinaci atraktivního vzhledu, odolnosti proti korozi a spolehlivé kvality povrchu.
Anodizace typu II je v této oblasti obzvláště oblíbená, protože podporuje dekorativní povrchové úpravy a barevnou konzistenci. Často se volí pro produkty, u kterých je vizuální kvalita stejně důležitá jako funkční ochrana.
Komunikace
Komunikační zařízení také často používají eloxované hliníkové díly, zejména pro kryty, díly panelů, montážní rámy a konstrukční podpěry. Tyto díly se často instalují v prostředích, kde je důležitá odolnost proti korozi a dlouhodobá stabilita povrchu.
Typ II se běžně používá pro venkovní díly, které vyžadují úhledný a konzistentní vzhled. V náročnějších venkovních nebo kontaktních aplikacích lze použít typ III pro zlepšení dlouhodobé trvanlivosti a tvrdosti povrchu.
Robotika
Robotické díly často potřebují být lehké, odolné a vizuálně čisté. Eloxovaný hliník se široce používá v robotických ramenech, montážních konzolách, rámech, krytech a zakázkově obráběných součástech.
Eloxování typu II je vhodné pro díly, které vyžadují pěkný vzhled a standardní ochranu. Typ III je vhodnější pro robotické díly vystavené opakovanému pohybu, kontaktu nebo mechanickému opotřebení, zejména tam, kde je vyžadována delší životnost.
Letecký a vesmírný průmysl
Letecký a kosmický průmysl je jedním z nejznámějších odvětví pro eloxované hliníkové díly. V závislosti na aplikaci může být eloxování použito ke zlepšení odolnosti proti korozi, podpoře rozměrové stability nebo ke zvýšení odolnosti proti opotřebení konstrukčních a funkčních součástí.
Typ I je již dlouho spojován s leteckými aplikacemi kvůli svému tenčímu povlaku a menšímu rozměrovému dopadu. Typ II a typ III se také používají v závislosti na tom, zda je důraz kladen na vzhled, ochranu proti korozi nebo odolnost proti opotřebení.
Zdravotnictví
V lékařských zařízeních mohou být eloxované hliníkové díly použity v pouzdrech, tělesech nástrojů, podpěrách a mechanických součástech, které nejsou implantáty. Tyto díly často vyžadují čistý vzhled, dobrou odolnost proti korozi a konzistentní kvalitu povrchu.
Eloxování typu II se často volí, pokud je dostatečný vzhled a základní ochrana. V aplikacích, kde může součástka podléhat většímu opotřebení nebo opakované manipulaci, lze v závislosti na konstrukci a funkci zvážit tvrdší eloxovaný povrch.
Automobilový průmysl
V automobilovém průmyslu se eloxovaný hliník používá pro obložení, konzole, pouzdra, výkonné komponenty a zakázkově obráběné díly. Povrchová úprava pomáhá zlepšit odolnost proti korozi a trvanlivost povrchu a zároveň podporuje čistší vizuální vzhled.
Anodizace typu II se běžně používá pro dekorativní a univerzální díly. Typ III se lépe hodí pro automobilové díly vystavené tření, oděru nebo náročnějším provozním podmínkám.
Časté chyby při výběru typů eloxování
Výběr mezi různými typy eloxování není jen otázkou vzhledu povrchu. V mnoha projektech se problémy vyskytují, protože povrchová úprava je vybrána příliš pozdě nebo na základě pouze jednoho faktoru. Dobrý výběr eloxování by měl zároveň odpovídat funkci dílu, prostředí, toleranci a vizuálním požadavkům.
Zaměření pouze na barvu
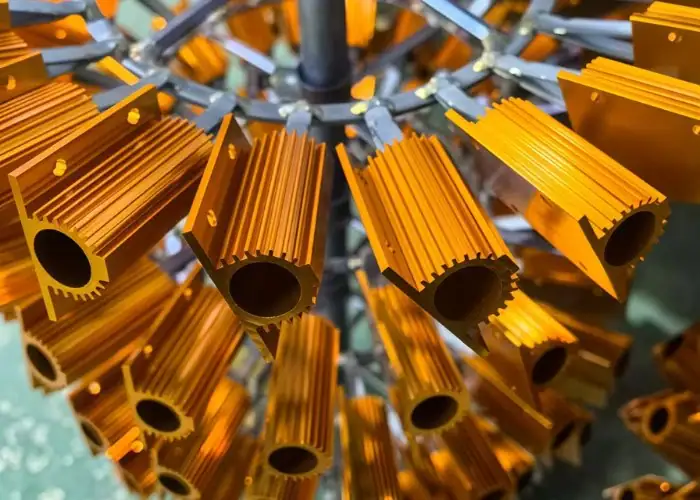
Jednou z častých chyb je výběr eloxování pouze podle barvy. Mnoho kupujících se nejprve ptá na černé eloxování nebo na určitý dekorativní vzhled, ale samotná barva neurčuje, zda je povrchová úprava pro daný díl vhodná.
Například typ II je často preferován pro barevnou konzistenci a dekorativní vzhled, zatímco typ III je více zaměřen na výkon a může nabízet méně barevných možností. Pokud součást vyžaduje odolnost proti opotřebení nebo dlouhodobou trvanlivost, vzhled by neměl být jediným faktorem při rozhodování.
Za předpokladu, že silnější je vždy lepší
Silnější eloxovaná vrstva neznamená vždy lepší výsledek. Ačkoli typ III poskytuje silnější a tvrdší povlak, neznamená to automaticky, že je to nejlepší volba pro každý díl.
V některých případech je tenčí nebo středně silný nátěr praktičtější, protože poskytuje dostatečnou ochranu bez zbytečných nákladů nebo změn rozměrů. Správná povrchová úprava závisí na skutečných potřebách výkonu, nikoli pouze na tloušťce nátěru.
Ignorování hromadění tolerance
Další častou chybou je zapomínání, že eloxování mění rozměry. To je obzvláště důležité u přesných dílů s těsným uložením, závitovými oblastmi, otvory, drážkami a těsnicími plochami.
Pokud se tloušťka povlaku nezváží dostatečně brzy, hotový díl se může stát příliš těsným, příliš velkým nebo obtížně sestavitelným. Proto by měly být před zahájením výroby přezkoumány požadavky na eloxování spolu s tolerancemi obrábění.
Bez ohledu na slitinu
Různé hliníkové slitiny se ne vždy eloxují stejným způsobem. I při použití stejného procesu eloxování se konečný vzhled a rovnoměrnost povlaku mohou lišit v závislosti na složení slitiny a stavu povrchu.
To znamená, že povrchová úprava, která funguje dobře na jedné slitině, nemusí vypadat nebo fungovat úplně stejně na jiné. Ignorování rozdílů mezi slitinami může vést k barevné nekonzistenci, neočekávaným vizuálním odchylkám nebo problémům s výkonem po povrchové úpravě.
Výběr pouze podle ceny
Cena je vždy důležitá, ale výběr eloxování pouze na základě nejnižší ceny může později způsobit větší problémy. Levnější povrchová úprava nemusí poskytovat odolnost proti opotřebení, ochranu proti korozi ani vzhled, který díl skutečně potřebuje.
V mnoha výrobních projektech stojí opravy, selhání dílů nebo stížnosti zákazníků více než výběr správné povrchové úpravy od samého začátku. Lepším přístupem je vyvážit náklady s výkonem, vzhledem a dlouhodobou spolehlivostí.
Zacházení se všemi typy eloxování jako se stejným postupem
Někteří kupující se domnívají, že eloxování je standardní povrchová úprava a že všechny typy eloxování fungují podobně. Ve skutečnosti slouží typ I, typ II a typ III různým účelům a neměly by být považovány za zaměnitelné.
Dekorativní hliníkový kryt a mechanická součástka odolná proti opotřebení mohou být eloxovány, ale často vyžadují velmi odlišné typy eloxování. Pochopení tohoto rozdílu je nezbytné pro správné rozhodnutí o povrchové úpravě.
Příliš pozdní rozhodnutí o dokončení
Další praktickou chybou je rozhodnutí o typu eloxování až po dokončení obrábění. V této fázi může být obtížnější upravit rozměry, maskovací oblasti nebo očekávaný vzhled.
V lépe řízených projektech se požadavky na konečnou úpravu probírají během fáze kontroly výkresů nebo cenové nabídky. To pomáhá předcházet problémům s tolerancemi, nesouladným očekáváním a zbytečným zpožděním během výroby.
Nejasné projednání podmínek konečného použití
Někdy je povrchová úprava vybrána bez jasného vysvětlení, jak bude díl používán. Prostředí použití však hraje při výběru správného typu eloxování hlavní roli.
Součást používaná v interiéru může potřebovat pouze základní ochranu, zatímco součást vystavená tření, vlhkosti, venkovním podmínkám nebo opakované manipulaci může vyžadovat velmi odlišnou povrchovou úpravu. Čím jasněji je definováno konečné použití, tím snazší je vybrat správný proces eloxování.
Jak vybrat nejlepší povrchovou úpravu pro vaše díly?
Výběr nejlepší eloxované povrchové úpravy není o výběru nejdražší nebo nejsilnější varianty. Správná povrchová úprava by měla odpovídat skutečné funkci dílu, včetně jeho pracovního prostředí, požadavků na vzhled, citlivosti na tolerance a rozpočtu. U většiny CNC hliníkových dílů vychází dobrá volba eloxování z vyvážení výkonu a praktičnosti.
Zvažte pracovní prostředí součásti
Prvním krokem je zvážit, kde a jak bude součástka použita. Pokud bude součástka fungovat v běžném vnitřním prostředí s omezeným opotřebením, může standardní eloxovaná povrchová úprava již poskytovat dostatečnou ochranu. Pokud bude součástka vystavena tření, opakované manipulaci, vlhkosti, venkovnímu prostředí nebo drsnějším průmyslovým podmínkám, je obvykle potřeba odolnější povrchová úprava.
Proto je typ II často dostačující pro hliníkové díly pro všeobecné použití, zatímco typ III je vhodnější pro díly, které vyžadují lepší odolnost proti opotřebení a delší životnost. Čím jasněji jsou definovány provozní podmínky, tím snazší je vybrat správnou povrchovou úpravu.
Zamyslete se nad vzhledem a potřebami barvy
U mnoha součástek je vzhled stejně důležitý jako ochrana. Kryty, viditelné konzole, komponenty orientované na spotřebitele a značkové výrobky často vyžadují čistou, jednotnou a atraktivní povrchovou úpravu. V těchto případech se důležitým faktorem stává možnost kontroly nad barvou a vzhledem.
Eloxování typu II je obvykle lepší volbou, pokud je nejdůležitější konzistence barev a dekorativní vzhled, protože snáze přijímá barviva. Pokud je součástka převážně funkční a vzhled je méně důležitý než tvrdost nebo odolnost proti opotřebení, pak může být lepší volbou tvrdší eloxovaný povrch.
Zkontrolujte toleranci a rozměrovou citlivost
Eloxování přidává na povrch součásti vrstvu oxidu, což znamená, že může ovlivnit rozměry. To je obzvláště důležité u součástek s přesnými otvory, závity, drážkami, těsnicími plochami a prvky pro těsnění. Pokud se na to nepomyslí dostatečně včas, mohou po dokončení nastat problémy s montáží.
U dílů citlivých na rozměry by měla být povrchová úprava projednána spolu s tolerancemi obrábění před zahájením výroby. V některých případech je vhodnější tenčí typ eloxování, jednoduše proto, že vytváří menší nánosy a snižuje riziko problémů s lícováním.
Přizpůsobte povrchovou úpravu opotřebení a výkonu povrchu
Ne každý díl potřebuje stejnou úroveň ochrany povrchu. Některé díly potřebují pouze lepší odolnost proti korozi a čistší vzhled, zatímco jiné musí odolávat kluznému kontaktu, oděru nebo opakovanému mechanickému opotřebení.
Pokud je klíčovým faktorem odolnost proti opotřebení, je typ III obvykle pevnější volbou, protože poskytuje tvrdší a silnější oxidovou vrstvu. Pokud součást vyžaduje především standardní ochranu a dobrou povrchovou úpravu, je typ II často praktičtější a cenově výhodnější volbou.
Před dokončením povrchové úpravy zvažte slitinu
Výběr materiálu také ovlivňuje výsledky eloxování. Různé hliníkové slitiny se mohou lišit, pokud jde o konzistenci barvy, lesk a rovnoměrnost povlaku. I když se použije stejný proces, konečný vzhled se může u jednotlivých slitin lišit.
Proto by výběr povrchové úpravy neměl být oddělen od výběru slitiny. V reálných projektech je výběr správné jakosti hliníku často stejně důležitý jako výběr správného typu eloxování.
Vyvážte náklady se skutečnými potřebami výkonu
Nejlepší povrchová úprava není vždy ta nejvýkonnější. V některých projektech může pokročilejší proces eloxování zvýšit náklady, aniž by vytvořil dostatečnou praktickou hodnotu pro díl. V jiných případech může volba levnější povrchové úpravy vést k problémům s opotřebením, nutnosti přepracování nebo kratší životnosti.
Lepším přístupem je porovnat skutečné potřeby dílu s tím, co jednotlivé povrchové úpravy poskytují. Když se společně vyhodnocují náklady, trvanlivost, vzhled a rozměrové požadavky, konečné rozhodnutí je obvykle spolehlivější.
Nejčastější dotazy
Který typ eloxování je nejlepší pro hliníkové díly?
Neexistuje jediná nejlepší volba pro každý hliníkový díl. Typ II je často nejpraktičtější pro pouzdra, konzole a viditelné díly, protože vyvažuje vzhled a cenu. Typ III je lepší pro kluzné, kontaktní nebo opotřebitelné součásti. Správná volba závisí na funkci, prostředí, toleranci a požadavcích na povrchovou úpravu.
Mění anodizování rozměry součásti?
Ano. Eloxování vytváří na povrchu oxidovou vrstvu, takže může ovlivnit otvory, závity, drážky a těsnicí plochy. Standardní eloxování má často tloušťku okolo 0.1–1.0 mil, zatímco typ III může být mnohem silnější. U přesných dílů je třeba zvážit tloušťku povlaku před dokončením obrábění.
Mohou různé hliníkové slitiny produkovat různé eloxované výsledky?
Ano. Různé hliníkové slitiny mohou vykazovat viditelné rozdíly v barvě, lesku a rovnoměrnosti povlaku, a to i při stejném procesu. To je obzvláště důležité pro dekorativní povrchové úpravy a viditelné části. Pokud je důležitá konzistence barev, měly by být výběr slitiny a požadavky na eloxování projednány společně na začátku projektu.
Je tvrdé eloxování vždy lepší než standardní eloxování?
Ne vždy. Tvrdá eloxace je lepší pro díly, které vyžadují vysokou odolnost proti opotřebení, silnější povlak a větší trvanlivost. Obvykle je však dražší, přidává větší tloušťku a nabízí méně možností dekorativních barev. Pro mnoho běžných hliníkových dílů je standardní eloxace typu II již dostačující.
Závěr
Různé typy eloxování slouží různým účelům. Typ I je lepší pro tenčí povlaky a přesnější kontrolu rozměrů, typ II je nejběžnější volbou pro vyvážení vzhledu, odolnosti proti korozi a ceny a typ III je lepší pro díly, které vyžadují vyšší tvrdost a odolnost proti opotřebení. U CNC hliníkových dílů pomáhá včasný výběr správné povrchové úpravy zlepšit kvalitu a snížit nutnost oprav.
Ve společnosti TiRapid pomáháme zákazníkům vybrat správnou eloxovací povrchovou úpravu na základě funkce dílu, typu slitiny, potřebných tolerancí a očekávání ohledně povrchu. Od kontroly výkresů až po obrábění a konečnou úpravu podporujeme prototypy i sériové díly se spolehlivou kvalitou.
















