
Zakázkové obrábění se používá, když nelze součást dodat jako standardní komponentu, nebo když je nutné její geometrii, materiál, toleranci nebo funkci přizpůsobit konkrétnímu projektu. Místo vnucování návrhu existujícímu dílu mohou inženýři vyrobit součást s ohledem na skutečné mechanické požadavky.
Tato příručka vysvětluje, jak funguje zakázkové obrábění, proč je užitečné pro složité díly, jaké procesy a materiály se běžně používají a jak geometrie, tolerance, požadavky na kvalitu, náklady a objem výroby ovlivňují konečnou výrobní strategii.
Co je zakázkové obrábění?
Zakázkové obrábění je výroba dílů podle specifického výkresu, CAD modelu nebo funkčního požadavku, spíše než podle standardizované katalogové specifikace. Tyto díly mohou být zcela nové konstrukce, upravené verze stávajících komponent nebo náhrady za položky, které již nejsou komerčně dostupné.
CNC obrábění se běžně používá, protože jeho programy, nástroje a nastavení lze přizpůsobit různým geometriím bez použití specializovaných výrobních forem. V závislosti na dílu může zakázkové obrábění zahrnovat frézování, soustružení, EDM, vrtání, vyvrtávání nebo kombinaci několika operací.
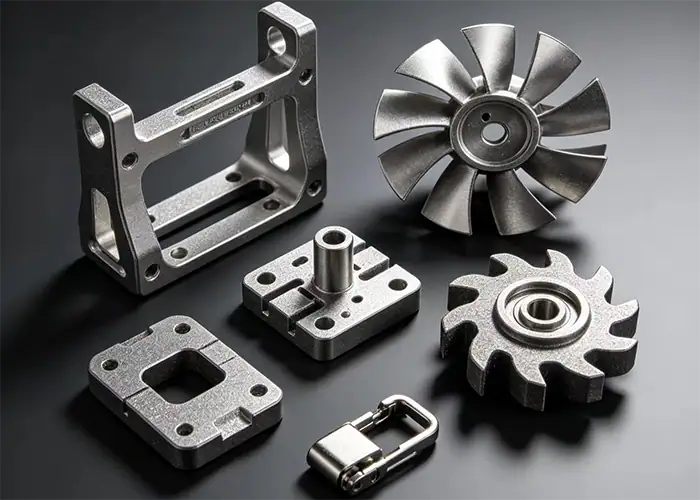
Co dělá obráběný díl zakázkovým?
Obrobený díl se stává zakázkovým, jakmile jsou jeho specifikace definovány pro konkrétní produkt nebo aplikaci. Rozdíl se může týkat celkové geometrie, umístění otvorů, jakosti materiálu, povrchové úpravy, tolerance, gravírování, montážních rozhraní nebo jiné funkce, která není k dispozici u standardní součásti.
Úprava na míru nemusí nutně znamenat, že součást je velmi složitá. Jednoduchá distanční vložka s neobvyklým průměrem nebo náhradní hřídel s již nevyráběným rozhraním může být stejně tak projektem zakázkového obrábění jako víceosé pouzdro se složenými povrchy.
Zakázkové obrábění vs. standardní obrábění
Standardizovaná výroba je nejefektivnější, když se stejný návrh vyrábí opakovaně a proces lze optimalizovat podle stabilní geometrie. Zakázkové obrábění poskytuje větší flexibilitu, když se mění specifikace dílů, množství jsou nižší nebo geometrie vyžaduje projektově specifickou výrobní strategii.
Rozdíl tedy nespočívá ani tak v tom, která metoda je pokročilejší, jako spíše v požadavcích na výrobu. Stabilní, opakující se produkty těží z optimalizovaných výrobních procesů, zatímco zakázkové díly profitují z flexibilního programování, nástrojového vybavení, nastavení a technické kontroly.
Proč zakázkové obrábění funguje dobře pro složité díly
Složité díly zřídka představují pouze jednu výrobní výzvu. Jedna součástka může kombinovat zakřivené povrchy, přesné otvory, tenké stěny, hluboké kapsy, různé tolerance a několik funkčních rozhraní. Zakázkové obrábění umožňuje, aby byl proces postaven na těchto požadavcích, nikoli na pevném výrobním standardu.
Větší svoboda pro jedinečnou geometrii
Zakázkové obrábění dává konstruktérům větší volnost při vytváření nestandardních tvarů, protože dráha nástroje je programována přímo z geometrie součásti. Prvky nemusí odpovídat katalogové velikosti ani již existující součásti.
Víceosé obrábění tuto flexibilitu dále rozšiřuje tím, že umožňuje dosáhnout více povrchů s menším počtem nastavení. To je obzvláště užitečné pro pouzdra, konzoly, rozdělovače, oběžná kola, lékařský hardware a další díly s prvky rozloženými na několika plochách.
Lepší kontrola kritických funkcí
U zakázkového dílu není nutné, aby každý rozměr dosáhl stejné úrovně přesnosti. Inženýři mohou identifikovat povrchy, které řídí usazení, pohyb, zarovnání, těsnění nebo montáž, a přiřadit přísnější požadavky tam, kde vytvářejí skutečnou funkční hodnotu.
To umožňuje soustředit se na obrábění a kontrolu spíše na ty nejdůležitější prvky, než aby se výroba celého dílu zbytečně komplikovala.
Flexibilní výroba bez specializovaných nástrojů
Jednou z hlavních výhod zakázkového CNC obrábění je, že změny návrhu lze často řešit aktualizací CAD modelu, programu, dráhy nástroje, upínacího přípravku nebo strategie obrábění namísto vytváření nové formy nebo matrice.
Tato flexibilita je obzvláště užitečná při prototypování a malosériové výrobě, kde se návrh může stále měnit a použití specializovaných výrobních nástrojů by bylo obtížné zdůvodnit.
Jak funguje proces zakázkového obrábění?
Spolehlivý proces zakázkového obrábění začíná ještě předtím, než se materiál dostane do stroje. Výkres, geometrie, tolerance, materiál, výrobní množství a požadavky na kontrolu, to vše ovlivňuje, jak by se měl díl vyrábět.
Prohlédněte si CAD model a technický výkres
Prvním krokem je kontrola CAD modelu a výkresu z hlediska rozměrů, tolerancí, materiálů, povrchových úprav, závitů, vztahů mezi vztažnými body a dalších specifikací.
V této fázi by se měla také zkontrolovat vyrobitelnost. Hluboké dutiny, nepřístupné vnitřní prvky, velmi tenké stěny, neobvyklé poloměry rohů a zbytečně úzké tolerance mohou výrazně ztížit obrobitelnost dílu.
Vyberte proces, materiál a nástroje
Výrobní metoda závisí na tvaru součásti. Rotační geometrie může upřednostňovat soustružení, prizmatické prvky často frézování a součásti kombinující obojí mohou vyžadovat více procesů.
Výběr nástroje musí také zohledňovat chování materiálu, hloubku prvku, přístup, tuhost a požadavky na povrch. Některé projekty lze dokončit standardními nástroji, zatímco složité geometrie mohou vyžadovat speciální frézy nebo EDM.
Naprogramujte, obrobte a dokončete díl
CAM programování převádí požadovanou geometrii na obráběcí operace a dráhy nástroje. Proces může zahrnovat hrubování, polodokončování, vrtání, řezání závitů, dokončování a další nastavení.
Po obrábění mohou díly v závislosti na aplikaci vyžadovat odjehlení, leštění, eloxování, pokovování, pasivaci, tepelné zpracování nebo jiný sekundární proces.
Zkontrolujte finální součástku
Kontrola ověřuje, zda vyrobený díl splňuje výkresové a funkční požadavky. Metoda kontroly by měla odpovídat měřenému prvku, spíše než spoléhat se na jeden přístroj pro každý rozměr.
Posuvná měřítka a mikrometry fungují dobře pro mnoho dostupných rozměrů, zatímco složité profily, polohy a vztahy mezi vztažnými body mohou vyžadovat měření souřadnic nebo optické metody.
Hlavní procesy zakázkového obrábění
Zakázkové obrábění není jedna specifická operace. Nejlepší proces závisí na tom, zda je díl rotační, prizmatický, vícestranný, s vysokými konturami nebo obtížně dostupný.
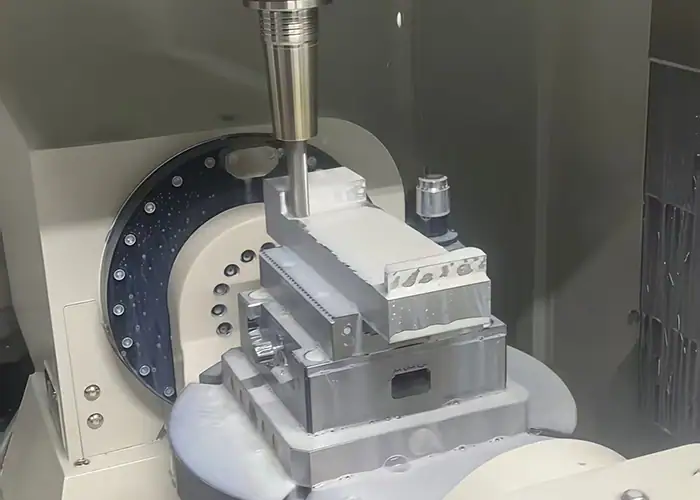
CNC frézování
CNC frézování využívá rotační řezné nástroje k odebírání materiálu ze stacionárního nebo indexovaného obrobku. Běžně se používá pro kapsy, drážky, rovné povrchy, otvorové obrazce, kontury, konzoly, pouzdra, upínací přípravky a další prizmatické součásti.
Tříosé frézování efektivně zvládá mnoho konvenčních dílů, zatímco čtyřosé a pětiosé stroje poskytují dodatečný přístup, když jsou prvky umístěny na více stranách nebo ve složených úhlech.
CNC soustružení
CNC soustružení otáčí obrobek, zatímco řezný nástroj odebírá materiál. Je obzvláště efektivní pro hřídele, pouzdra, čepy, objímky, závitové komponenty a další díly založené převážně na válcové geometrii.
Soustružnicko-frézovací zařízení může kombinovat soustružení s frézováním, vrtáním a dalšími operacemi, což může snížit přesuny mezi stroji pro vhodné součásti.
5osé CNC obrábění
5osé obrábění umožňuje nástroji přiblížit se k obrobku z více orientací. To je cenné pro složité povrchy, vícestranné díly, úhlové prvky a součásti, které by jinak vyžadovaly několik operací přemístění.
Hlavní výhodou výroby není jen větší složitost. Lepší úhel náběhu může také umožnit výrobu kratších a tužších nástrojů a snížit počet potřebných nastavení.
EDM a sekundární obrábění
Elektroerozivní obrábění je užitečné pro elektricky vodivé materiály, když konvenční řezné nástroje nemohou efektivně vytvářet úzké drážky, ostré vnitřní detaily, malé prvky nebo složitou vnitřní geometrii.
Zakázkové projekty mohou také kombinovat obrábění s broušením, honováním, vystružováním, svařováním, tepelným zpracováním nebo povrchovou úpravou, pokud nelze konečných požadavků dosáhnout v jedné operaci.
Jaké materiály lze použít pro zakázkové obrábění?
Zakázkové obrábění podporuje širokou škálu kovů a technických plastů. Nejprve by měl být vybrán správný materiál pro danou funkci dílu a poté by měla být strategie obrábění upravena s ohledem na jeho pevnost, tvrdost, tepelné chování, stabilitu a obrobitelnost.
Slitiny hliníku a hliníku
Hliník se široce používá, protože kombinuje relativně nízkou hustotu s dobrou obrobitelností. Jakostní třídy jako 6061 jsou běžné pro pouzdra, upínací přípravky, konzoly, prototypy a obecné přesné součástky, zatímco tam, kde jsou mechanické vlastnosti náročnější, lze zvolit jakostní třídy s vyšší pevností, jako je 7075.
Jeho vysoká tepelná vodivost pomáhá odvádět teplo od řezné zóny, ačkoli tenké prvky a tvorba otřepů stále vyžadují pečlivou kontrolu.
Oceli a nerezové oceli
Uhlíkové a legované oceli poskytují pevnost, odolnost proti opotřebení a širokou škálu možností tepelného zpracování. Nerezové oceli zvyšují odolnost proti korozi a jsou běžné v zařízeních, lékařství, zpracování a manipulaci s tekutinami.
Ve srovnání s hliníkem vytváří mnoho ocelí vyšší řezné síly a větší opotřebení nástroje. Nerezové oceli mohou také vyžadovat větší pozornost věnovanou vývoji tepla a zpevnění.
Titan a další vysoce výkonné kovy
Titan se volí tehdy, když vysoký poměr pevnosti k hmotnosti, odolnost proti korozi nebo náročné provozní vlastnosti ospravedlňují dodatečnou obtížnost obrábění.
Jeho relativně nízká tepelná vodivost koncentruje teplo v blízkosti břitu, což zdůrazňuje opotřebení nástroje, chlazení a stabilitu při řezání.
Technické plasty
Technické plasty jako POM, PEEK, PTFE, nylon a PEI se používají pro izolátory, pouzdra, opotřebitelné součásti, lehké konstrukce, chemicky odolné díly a další specializované aplikace.
Jejich chování při obrábění se výrazně liší od kovů. Konečné rozměry mohou být ovlivněny teplem, upínací silou, absorpcí vlhkosti, tepelnou roztažností a flexibilitou materiálu.
Problémy s obráběním složitých zakázkových dílů
Složitost se stává obtížnou, když geometrie omezuje přístup k nástroji, snižuje tuhost součásti, zvyšuje počet nastavení nebo ztěžuje kontrolu. Nejlepší strategií je proto vyhodnotit, jak bude součást skutečně řezána a měřena, nikoli pouze to, zda lze geometrii modelovat.
Hluboké kapsy a vnitřní prvky
Hluboké kapsy často vyžadují nástroje s dlouhým dosahem. S rostoucím přesahem nástroje se snižuje tuhost a fréza se stává citlivější na vibrace a průhyb.
Vnitřní rohy také potřebují realistické poloměry, protože rotující frézy nemohou přímo vytvořit dokonale ostré vnitřní rohy. Navrhování s ohledem na dostupné velikosti fréz může zlepšit jak stabilitu, tak i náklady.
Tenké stěny a křehké struktury
Tenké stěny se mohou pohybovat pod řeznými a upínacími silami. Odebírání materiálu také snižuje tuhost s postupujícím obráběním, takže geometrie se může při hrubování a dokončování chovat odlišně.
Výrobní strategie mohou zahrnovat postupné odebírání materiálu, podpůrné prvky, lehčí dokončovací průchody, řízené upínání a vhodný směr řezu.
Vícestranná a konturovaná geometrie
Prvky umístěné na několika stranách mohou na konvenčním stroji vyžadovat více nastavení. Každá operace změny polohy představuje další příležitost pro variaci zarovnání.
Víceosé obrábění může tyto přechody u vhodných dílů omezit a poskytnout lepší přístup ke složeným povrchům a úhlovým prvkům.
Funkce vyžadující více operací
Některé díly kombinují soustružené průměry, frézované kapsy, vrtané otvory, přesné otvory, závity a povrchové úpravy.
Hlavní výzvou je udržování vztahů mezi vztažnými body napříč operacemi. Plánování procesů by mělo stanovit, které prvky se vytvoří jako první a jak pozdější nastavení umístí součást.
Tolerance a přesnost při zakázkovém obrábění
Zakázkové obrábění může podporovat přesnou rozměrovou kontrolu, ale dosažitelná tolerance závisí na materiálu, geometrii, velikosti prvku, možnostech stroje, nástrojích, upínání obrobku, tepelné stabilitě a kontrole. Proto by měla být definována podle funkce, nikoli jako jedno univerzální číslo.
Které rozměry vyžadují přesné tolerance?
Kritické rozměry obvykle řídí vzájemné spojovací vztahy, uložení ložisek, těsnění, souosost, polohování nebo pohyb. Tyto rozměry si zaslouží větší pozornost při výrobě a kontrole.
Nefunkční vůle často nevyžadují stejnou přesnost. Uvolnění zbytečných tolerancí může zkrátit dobu obrábění a zjednodušit kontrolu bez snížení výkonu součásti.
Jak nastavení a nástroje ovlivňují přesnost
Délka nástroje, tuhost frézy, upínání obrobku, stav stroje, opotřebení nástroje a strategie řezání – to vše ovlivňuje rozměrovou konzistenci.
Návrh nastavení je obzvláště důležitý, když se na sebe navzájem odkazuje několik povrchů. Udržování souvisejících prvků ve společném nastavení může snížit chyby při přemístění tam, kde to geometrie umožňuje.
Řízení tolerance
Jedna součástka může splňovat všechny jednotlivé rozměry, a přesto způsobit problém s montáží, pokud se nahromadí několik tolerancí ve stejném směru.
Jasné vztažné body a funkční kótování pomáhají toto riziko kontrolovat. Návrháři by se měli zaměřit na řetězec kót, který ovlivňuje skutečné rozhraní, spíše než na samostatné utahování každého prvku.
Návrh pro lepší zakázkové obrábění
Dobrý návrh pro zakázkové obrábění neznamená zjednodušení každého dílu. Znamená to zachovat požadovanou funkci a zároveň se vyhnout geometrii, která zvyšuje náklady bez zlepšení výkonu.
Zlepšení přístupu k nástrojům a upínání obrobků
Každý obráběný prvek potřebuje praktickou přístupovou cestu jak pro frézu, tak pro celou nástrojovou sestavu.
Díly by také měly poskytovat dostatečně stabilní geometrii pro upínání. Prvek, který se snadno modeluje, ale obtížně upíná, může vyžadovat dodatečná nastavení nebo vlastní upínání obrobku.
Používejte praktické poloměry, hloubky a tloušťky stěn
Větší vnitřní poloměry obecně umožňují tužší nástroje a snadnější obrábění. Střední hloubka kapes snižuje potřebu nadměrného dosahu nástroje, zatímco praktické tloušťky stěn zlepšují stabilitu.
Tato rozhodnutí mohou mít větší vliv na vyrobitelnost než malé změny celkových rozměrů součásti.
Zjednodušte funkce, které zbytečně zvyšují složitost
Velmi hluboké drážky, skryté kapsy, nestandardní závity, ostré vnitřní rohy a kosmetické povrchy s náročnými tolerancemi mohou přidávat další operace.
Pokud tyto prvky nemají jasný funkční účel, jejich zjednodušení může zkrátit dobu cyklu, speciální nástroje a požadavky na kontrolu.
Používejte přesné tolerance pouze tam, kde jsou důležité
Výroba výkresu se stává obtížnější a dražší, pokud se široce používají přísné tolerance.
Efektivnějším přístupem je určit, které rozměry řídí funkci, a ponechat přiměřenou výrobní volnost jinde.
Jak se kontroluje kvalita při zakázkovém obrábění
Kontrola kvality by měla být integrována do výrobního procesu, nikoli by měla být považována pouze za konečnou kontrolu. U složitých dílů je výhodné ověřit kritické rozměry předtím, než další operace ztíží opravy.
První výrobek a kontrola během procesu
První kontrola výrobku ověřuje, zda počáteční výrobní proces produkuje požadované rozměry, stav materiálu a povrchovou úpravu před dokončením dalších dílů.
Průběžné kontroly pak mohou během výroby sledovat kritické rozměry, opotřebení nástrojů, konzistenci nastavení a další proměnné.
Rozměrová kontrola složitých prvků
Různé geometrie vyžadují různé metody kontroly. Souřadnicové měřicí stroje jsou užitečné pro složitou geometrii a měření na základě vztažných bodů, zatímco optické systémy mohou být užitečné pro viditelné profily a malé prvky.
Plánování inspekcí by mělo být zváženo již během návrhu, protože hluboce zapuštěné nebo skryté prvky může být obtížné měřit, i když jsou obrobitelné.
Povrchová úprava a závěrečné ověření
Kvalita povrchu může ovlivnit těsnění, opotřebení, tření, vzhled, únavové vlastnosti nebo vlastnosti povlaku.
Konečné ověření by proto mělo před uvolněním dílu potvrdit jak rozměrové požadavky, tak i specifikované povrchové úpravy.
Co ovlivňuje náklady a dodací lhůty na zakázkové obrábění?
Cena zakázkového obrábění je dána kompletní výrobní cestou. Cena materiálu je důležitá, ale stejně velký vliv má často i doba obrábění, složitost nastavení, nástroje, kontrola, konečná úprava a množství.
Geometrie součásti a čas obrábění
Složitá geometrie může vyžadovat více drah nástroje, menší frézy, pomalejší dokončovací průchody, vícenásobné nastavení nebo dodatečné programování.
Hluboké prvky a omezený přístup také mají tendenci prodlužovat dobu cyklu, protože řezné podmínky musí zůstat stabilní.
Materiál a obrobitelnost
Materiál ovlivňuje jak cenu suroviny, tak i náročnost obrábění. Hliník se obvykle obrábí snadněji než titan nebo mnoho nerezových ocelí, zatímco tvrdší nebo žáruvzdorné materiály mohou prodloužit dobu řezání a spotřebu nástrojů.
Požadavky na jakost materiálu a certifikaci mohou také ovlivnit zadávání veřejných zakázek a dodací lhůty.
Tolerance a požadavky na povrch
Přísnější tolerance mohou vyžadovat stabilnější nastavení, více dokončovacích průchodů, kontrolu prostředí a dodatečnou kontrolu.
Další výrobní fáze lze rozšířit o specifikovanou drsnost, leštění, tepelné zpracování, eloxování, pokovování nebo pasivaci.
Množství a sekundární operace
Malé množství s sebou nese náklady na programování a nastavení u menšího počtu dílů, zatímco větší množství umožňuje tyto náklady efektivněji rozložit.
Sekundární procesy mohou také ovlivnit plánování, protože díly se mohou muset přesouvat mezi dodavateli obrábění, dokončování, tepelného zpracování a kontroly.
Kdy má smysl zakázkové obrábění?
Zakázkové obrábění je nejcennější, když flexibilita, geometrie nebo objem výroby znemožňují standardizovaná řešení. Mezi běžné situace patří unikátní návrhy, náhradní díly, prototypy a přesné součástky vyráběné v malém množství.
Prototypy a vývoj nových produktů
CNC obrábění umožňuje vyrábět funkční díly přímo z technických dat bez použití specializovaných forem.
Návrhy lze proto testovat a revidovat předtím, než se učiní rozhodnutí o výrobě nástrojů nebo výrobě většího objemu.
Nízkoobjemová přesná výroba
Malosériová výroba dílů často vyžaduje materiály výrobní kvality a přesnou geometrii, ale neopravňuje k vysokým investicím do nástrojů.
Zakázkové obrábění splňuje tento požadavek, protože programování a upínací přípravky lze přizpůsobit konkrétnímu množství bez nutnosti použití permanentního výrobního nástroje.
Nestandardní a náhradní díly
Starší zařízení mohou používat komponenty, které se již nevyrábějí nebo nejsou k dispozici u původního dodavatele.
Náhradu lze někdy vyrobit z existujícího výkresu, CAD modelu, vzorku nebo reverzně navržené geometrie, což umožňuje, aby kritické zařízení zůstalo v provozu.
Díly se specifickými funkčními požadavky
Standardní součástka se může blížit požadovanému návrhu, ale přesto selhat kvůli jednomu rozhraní, materiálu, rozmístění otvorů, toleranci nebo požadavku prostředí.
Zakázkové obrábění umožňuje vytvořit sadu funkcí pro danou aplikaci, namísto přepracování okolní sestavy tak, aby se přizpůsobila nevhodnému standardnímu dílu.
Zakázkové obrábění vs. jiné výrobní metody
Zakázkové obrábění je obzvláště konkurenční pro přesné díly, složitou geometrii, prototypy a nižší výrobní množství, protože se vyhýbá použití specializovaných výrobních nástrojů. Jiné metody se mohou stát vhodnějšími, pokud se změní geometrie nebo objem.
Zakázkové obrábění vs. vstřikování plastů
Obrábění je flexibilnější pro prototypy a nízkosériové díly, protože nevyžaduje žádnou formu. Vstřikování plastů se stává atraktivnějším, když je plastová konstrukce stabilní a objem výroby je dostatečně vysoký, aby odůvodnil použití nástrojů.
Zakázkové obrábění vs. 3D tisk
Obrábění vyrábí díly přímo z materiálů strojírenské kvality a je vhodné pro přesné funkční povrchy. 3D tisk nabízí větší volnost pro vysoce složitou vnitřní geometrii a může být užitečný pro rychlý vývoj konceptů.
Zakázkové obrábění vs. odlévání
Obrábění je často jednodušší pro menší množství a přesné prvky. Odlévání se stává konkurenceschopnějším pro vhodné tvary a vyšší objemy výroby, ale obecně vyžaduje nástroje a může stále vyžadovat sekundární obrábění kritických ploch.
Nejčastější dotazy
Kolik stojí zakázkové obrábění?
Cena zakázkového obrábění závisí na geometrii dílu, materiálu, toleranci, množství, době obrábění, povrchové úpravě a požadavcích na kontrolu. Jednoduché hliníkové díly mohou být relativně ekonomické, zatímco složité geometrie, obtížné materiály, úzké tolerance a více sekundárních operací obvykle zvyšují celkové náklady.
Proč je CNC tak drahé?
CNC obrábění může být drahé, protože cena zahrnuje více než jen úběr materiálu. Programování, nastavení stroje, upínací přípravky, řezné nástroje, doba obrábění, opotřebení nástrojů, kontrola a konečná úprava – to vše přispívá ke konečné ceně. Složité díly a úzké tolerance obvykle vyžadují další operace a kontrolu kvality.
Kde najít rychlé CNC obráběcí služby pro zakázkové díly?
Vyberte si dodavatele, který dokáže splnit vaše požadavky na materiály, tolerance, složitost dílů, kontrolu a dodací harmonogram. V TiRapid poskytujeme přesné CNC obrábění zakázkových kovových a plastových dílů, podporujeme prototypy a malosériovou výrobu frézováním, soustružením, víceosým obráběním a kontrolou rozměrů.
Závěr
Zakázkové obrábění usnadňuje výrobu složitých dílů tím, že umožňuje přizpůsobit výrobní proces skutečné geometrii, materiálu, toleranci a požadovanému množství. Jeho hodnota je největší, když standardní součásti nemohou splňovat návrh, když prototypy vyžadují časté revize nebo když je nutné vyrábět přesné malosériové díly bez specializovaného nástroje. Dobré výsledky závisí na praktickém návrhu prvků, stabilních strategiích obrábění, vhodných tolerancích a kontrole zaměřené na rozměry, které řídí funkci.
Ve společnosti TiRapid poskytujeme přesné CNC obrábění a výrobní služby pro zakázkové kovové a plastové díly. Naše kapacity zahrnují CNC frézování, soustružení, víceosé obrábění, složité geometrie, kontrolu rozměrů, koordinaci povrchových úprav, prototypy a malosériovou výrobu.
















