
Co je pokovování? Typy, procesy a aplikace
Pokovování je proces povrchové úpravy, při kterém se na substrát nanáší tenká vrstva kovu. Běžně se používá ke zlepšení odolnosti proti korozi, odolnosti proti opotřebení, elektrických vlastností, pájitelnosti nebo vzhledu, aniž by se z povlakového materiálu vyráběla celá součástka.
Tato příručka vysvětluje, co je pokovování, jak proces pokovování funguje, hlavní metody pokovování a kovy a jak tloušťka povlaku, příprava povrchu, geometrie a kontrola ovlivňují hotové díly. Zahrnuje také praktické aspekty pokovování přesných CNC obráběných součástí.
Co je pokovování?
Pokovování je proces nanášení tenké kovové vrstvy na povrch jiného materiálu, známého jako substrát. V závislosti na aplikaci může nanesená vrstva poskytovat ochranu proti korozi, lepší odolnost proti opotřebení, zlepšenou elektrickou vodivost, větší pájitelnost nebo dekorativní povrchovou úpravu.
Substrát poskytuje hlavní tvar a strukturální vlastnosti součásti, zatímco pokovená vrstva mění její povrchové vlastnosti. Například ocelová součást může být pozinkována pro ochranu proti korozi, zatímco elektrický kontakt může být pokoven mědí, cínem, stříbrem nebo zlatem pro zlepšení elektrických nebo montážních vlastností.
Tento přístup může být ekonomický, protože specializovanější materiál se nanáší pouze na povrch. Součást si tak může zachovat pevnostní a cenové výhody svého základního materiálu a zároveň získat vybrané povrchové vlastnosti z pokovené vrstvy.
Pokovování vs. povlakování
Pokovování a povlakování jsou příbuzné pojmy, ale povlakování má širší význam.
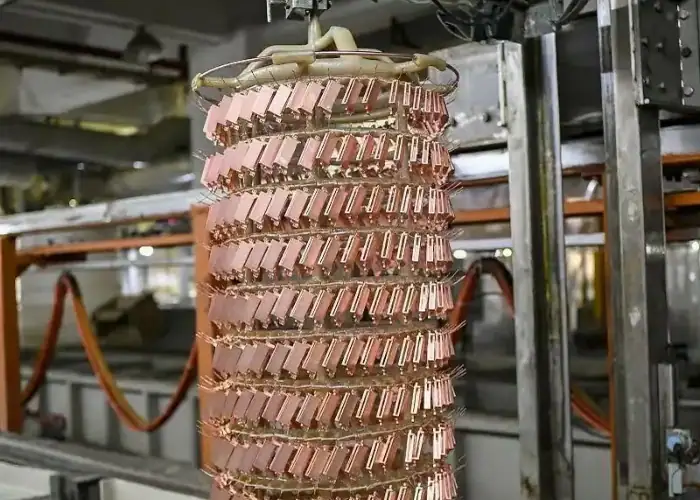
Pokovování se obecně vztahuje na nanášení kovové vrstvy na substrát elektrochemickými, chemickými, imerzními nebo podobnými procesy nanášení kovů.
Povrchová úprava může zahrnovat kovové vrstvy, stejně jako barvy, práškové lakování, polymery, keramiku a další ochranné filmy.
U technických výkresů pomáhá použití správného termínu výrobcům pochopit požadovaný materiál, proces, tloušťku a metodu kontroly.
Pokovování vs. eloxování
Pokovování nanáší na povrch další materiál. Anodizace funguje jinak.
Během eloxování se povrch kovu – nejčastěji hliníku – elektrochemicky přeměňuje na řízenou oxidovou vrstvu. Nejde pouze o přidání samostatného kovového povlaku stejným způsobem jako u niklování nebo zinkování.
Tento rozdíl je důležitý pro CNC díly, protože eloxování a pokovování odlišně ovlivňují rozměry, korozní chování, vzhled, elektrické vlastnosti a požadavky na maskování.
Proč se používá pokovování?
Pokovování umožňuje inženýrům modifikovat povrch součásti bez změny celkového objemu materiálu. Požadovaná funkce určuje jak pokovovací kov, tak i proces.
Zlepšení odolnosti proti korozi
Ochrana proti korozi je jedním z nejčastějších důvodů pro pokovování.
Kovový povlak může působit jako bariéra mezi substrátem a vlhkostí, kyslíkem, chemikáliemi nebo jiným agresivním prostředím. Zinek se široce používá k ochraně oceli, zatímco niklové a chromové povlaky mohou také poskytnout užitečnou odolnost proti korozi pro vhodné aplikace.
Požadovaná ochrana závisí na základním kovu, prostředí, tloušťce pokovování a specifikaci. Dekorativní vnitřní prvek a průmyslový prvek vystavený vlhkosti nebo chemikáliím mohou vyžadovat velmi odlišné systémy pokovování.
Zlepšení odolnosti proti opotřebení a tvrdosti povrchu
Některé pokovené vrstvy jsou vybrány pro zlepšení trvanlivosti povrchu.
Povrchové úpravy na bázi niklu a chromu lze použít tam, kde je povrch vystaven kluznému, kontaktnímu nebo opakovanému mechanickému opotřebení. To může být užitečné pro hřídele, čepy, nástroje, součásti strojů a další oblasti, kde základní materiál poskytuje konstrukční pevnost, ale povrch vyžaduje dodatečnou ochranu.
Pokovování mění především chování povrchu. Nezvyšuje automaticky pevnost celého dílu.
Zlepšení elektrické vodivosti a pájitelnosti
Měď, stříbro, zlato a cín jsou důležité pokovovací materiály v elektrických a elektronických aplikacích.
Měď a stříbro poskytují vysokou vodivost, zlato je ceněno pro svou vodivost spolu s odolností proti korozi a cín se běžně volí, když je důležitá pájitelnost. CEP konkrétně identifikuje pájitelnost a elektrickou vodivost jako důležité funkce pokovování.
Díky tomu je pokovování užitečné pro kontakty, konektory, terminály, elektronické součástky a další součástky, u kterých pouze povrch vyžaduje specifické elektrické vlastnosti.
Zlepšení vzhledu
Pokovování může také zlepšit vizuální kvalitu součásti.
Nikl, chrom, zlato a další povrchové úpravy mohou vytvářet lesklé, reflexní, hladké nebo dekorativní povrchy. U některých výrobků je hlavním účelem vzhled, u jiných je dekorativní výkon kombinován s ochranou proti korozi nebo opotřebení.
U viditelných CNC dílů závisí konečný vzhled také na kvalitě obrobeného povrchu pod pokovením.
Jak funguje proces pokovování?
Přestože různé metody pokovování používají různé mechanismy nanášení, příprava povrchu je zásadní. Olej, mastnota, oxidy, nečistoty a zbytky po obrábění mohou narušit adhezi a vést k nekonzistentním výsledkům.
Čištění a příprava povrchů
Prvním krokem je příprava substrátu.
Typická příprava může zahrnovat:
- Odmaštění
- Chemické čištění
- Odstraňování oxidů
- Ošetření kyselin
- Leptání
- Mechanické leštění
- Aktivace povrchu
Přesné pořadí závisí na základním materiálu a systému pokovování.
Čistý a chemicky aktivní povrch dává nanesenému kovu lepší příležitost k řádnému spojení. Špatná příprava může vést k odlupování, holým oblastem, tvorbě puchýřů nebo nekonzistentnímu pokrytí povlakem.
Pokovovací lázeň a nanášení kovů
Po přípravě díl vstupuje do roztoku pro pokovování nebo jiného nanášecího procesu.
Při galvanickém pokovování se obrobek umístí do elektrolytu obsahujícího kovové ionty. Elektrický proud žene kladně nabité kovové ionty směrem k záporně nabitému obrobku, kde se redukují a usazují jako kovová vrstva.
Při bezproudovém pokovování dochází k nanášení řízenou chemickou reakcí, nikoli externě aplikovaným elektrickým proudem. Tento rozdíl ovlivňuje řízení procesu, pokrytí geometrie, kompatibilitu materiálů a rovnoměrnost povlaku.
Oplachování, sušení a následná úprava
Po nanesení se díly obvykle opláchnou, aby se odstranily zbytky chemikálií, a poté se vysuší.
V závislosti na specifikaci mohou další operace zahrnovat leštění, tepelné zpracování, těsnění, pasivaci nebo jiné dokončovací kroky. Standard 3ERP popisuje jako typické fáze celkového procesu přípravu povrchu, aktivaci, pokovování, oplachování a sušení/dokončovací úpravu.
Následuje závěrečná kontrola, která potvrdí, že pokovený díl splňuje požadavky na vzhled, tloušťku, přilnavost a rozměry.
Jaké jsou hlavní typy pokovování?
Různé metody pokovování poskytují různou rovnováhu mezi rovnoměrností povlaku, výběrem materiálu, náklady na proces a vhodností pro složitou geometrii.
Galvanizérství
Galvanické pokovování je jedním z nejpoužívanějších procesů pokovování kovů.
Obrobek funguje jako katoda v elektrolytickém roztoku a elektrický proud způsobuje usazování kovových iontů na jeho povrchu. Mezi běžné galvanicky pokovované materiály patří nikl, měď, zinek, chrom, cín, zlato a stříbro.
Galvanické pokovování nabízí širokou škálu funkčních a dekorativních povrchových úprav. Elektrické pole a geometrie součásti však mohou ovlivnit rovnoměrnost nanášení materiálu na rohy, hrany, prohlubně a další prvky.
U přesných součástí je proto nutné při specifikaci konečných rozměrů zohlednit rozložení povlaku.
Bezproudové pokovování
Bezproudové pokovování nanáší kov chemickou redukční reakcí bez vnějšího elektrického proudu.
Jedním z nejznámějších příkladů je bezproudové niklování. Protože nanášení je řízeno chemickým způsobem, nikoli rozložením proudu, může tento proces poskytnout relativně rovnoměrné pokrytí složité geometrie.
Díky tomu je bezproudové pokovování atraktivní pro součásti s prohlubněmi, složitými profily nebo prvky, kde je důležitá konzistentní tloušťka povlaku.
Chemie procesu stále vyžaduje pečlivou kontrolu a přesné vlastnosti naneseného materiálu závisí na zvoleném pokovovacím systému a specifikaci.
Imerzní pokovování
Imerzní pokovování využívá spíše chemickou vytěsňovací reakci než vnější elektrický proud.
Substrát je ponořen do roztoku obsahujícího ionty ušlechtilejšího kovu, které nahrazují atomy na povrchu a vytvářejí relativně tenkou vrstvu. Protože reakce je samoregulační, imerzní procesy obecně produkují tenčí povlaky než konvenční galvanické pokovování.
Tyto povlaky mohou být užitečné v elektronice a dalších aplikacích, kde je vyžadován tenký funkční kovový povrch.
Selektivní a kartáčové pokovování
Selektivní pokovování nanáší povlak pouze tam, kde je potřeba, a nepokrývá celou součástku.
Jednou z metod je kartáčování. Nástroj podobný kartáči nanáší roztok na pokovování, zatímco elektrický proud nanáší materiál na cílovou oblast. Může být užitečný pro lokální opravy, opotřebované oblasti, elektrické kontakty nebo specifické funkční povrchy.
Selektivní pokovování může omezit zbytečné pokovování a chránit prvky, které by měly zůstat nepokovené.
Jaké kovy se běžně používají k pokovování?
Správný pokovovací kov závisí na funkčních požadavcích, podkladu, prostředí, vzhledu a ceně.
| Pokovování kovů | Hlavní výhoda | Typické použití |
| Super | Odolnost proti korozi a opotřebení | Přesné mechanické díly |
| zinek | Obětní ochrana proti korozi | Ocelové díly a spojovací prvky |
| Chróm | Tvrdost, odolnost proti opotřebení, vzhled | Mechanické a automobilové díly |
| Měď | Vodivost a podkladová vrstva | Elektrické a vícevrstvé pokovování |
| cín | Pájitelnost a ochrana proti korozi | Elektrické součásti |
| Zlato | Vodivost a odolnost proti korozi | elektrické kontakty |
| Stříbro | Vysoká elektrická vodivost | Elektrické aplikace |
Tyto kovy se běžně používají, protože každý z nich nabízí jinou rovnováhu mezi vodivostí, korozními vlastnostmi, odolností proti opotřebení, vzhledem a cenou.
Niklové pokovování
Niklování se široce používá tam, kde je vyžadována odolnost proti korozi, odolnost proti opotřebení nebo trvanlivý kovový povrch.
K dispozici jsou jak elektrolytické, tak i bezproudové niklování. Elektrolytické niklování využívá elektrický proud, zatímco bezproudové niklování se spoléhá na chemickou redukci.
U přesných dílů je tento rozdíl důležitý, protože bezproudové nanášení může nabídnout rovnoměrnější tloušťku na složitých površích, zatímco konvenční galvanické pokovování může poskytnout další výhody v závislosti na požadované povrchové úpravě a výrobním procesu.
Zinkové a chromové pokovování
Zinkování se běžně aplikuje na ocel jako ochrana proti korozi. Zinek může poskytnout obětní ochranu, což znamená, že povlak přednostně koroduje, aby pomohl chránit podkladovou ocel.
Chromování se používá tam, kde je vyžadována tvrdost, odolnost proti opotřebení, ochrana proti korozi nebo reflexní vzhled. Průmyslové tvrdé chromování a dekorativní chromování by neměly být považovány za identické procesy, protože se jejich účel, systém povlaku a tloušťka mohou lišit.
Měděné, cínované, zlaté a stříbrné pokovování
Měď se široce používá pro elektrickou vodivost a jako mezivrstva ve vícevrstvých pokovovacích systémech.
Cín je obzvláště užitečný tam, kde je vyžadována pájitelnost. Zlato kombinuje vodivost se silnou odolností proti korozi, což ho činí cenným pro elektrické kontakty. Stříbro nabízí velmi vysokou elektrickou a tepelnou vodivost.
U elektrických součástek by měl zvolený povlak odpovídat požadavkům na kontaktní odpor, opotřebení, prostředí, pájení a náklady.
Galvanické pokovování vs. bezproudové pokovování
Galvanické pokovování i bezproudové pokovování mohou vytvářet funkční kovové povlaky, ale používají odlišné mechanismy nanášení.
| Faktor | Galvanizérství | Bezproudové pokovování |
| Metoda depozice | Elektrický proud | Chemická reakce |
| Externí proud | Požadovaný | Nevyžaduje se |
| Rozložení tloušťky | Více závislé na geometrii | Obecně jednotnější |
| Komplexní geometrie | Vyžaduje pečlivou kontrolu procesu | Dobře se hodí pro složité povrchy |
| Běžný příklad | Elektrolytický nikl | Bezproudový nikl |
| Kontrola procesu | Elektrické + chemické | Hlavně chemické |
Galvanické pokovování je vhodné pro širokou škálu kovů a aplikací, zatímco bezproudové pokovování se často volí, když je obzvláště důležité rovnoměrné pokrytí složitých prvků.
Ani jedna z metod není automaticky lepší. Volba závisí na základním materiálu, geometrii, specifikaci povlaku, tloušťce, výrobním množství a funkčních požadavcích.
Jak pokovování ovlivňuje rozměry CNC dílů?
U přesných CNC součástek musí být pokovování považováno za součást rozměrového návrhu, nikoli za kosmetickou operaci přidanou po obrábění.
Nanesená vrstva mění konečnou velikost povlakovaných povrchů. CEP konkrétně upozorňuje, že kromě rozměrů po pokovení je nutné kontrolovat i tloušťku pokovení, zejména u prvků, které musí pasovat do dosedacích částí.
Tloušťka a tolerance pokovování
Pokud se pokovení nanese na vnější průměr, konečný průměr se zvětší. Pokud se nanese uvnitř otvoru, dostupný otvor se zmenší.
To může ovlivnit:
- Hřídele
- Přesné otvory
- Ložisková sedla
- Posuvné uložení
- Vlákna
- Těsnící plochy
- Vlastnosti konektoru
Z výkresu by mělo být zřejmé, zda rozměrové tolerance platí před pokovováním nebo po pokovování.
U součástí s přesnými tolerancemi může být nutné, aby přídavek na obrábění zohledňoval specifikovanou tloušťku povlaku, aby finální pokovený díl zůstal v rámci tolerance.
Maskování kritických prvků
Ne každý povrch musí být nutně pokoven.
Mezi typické maskovací oblasti mohou patřit přesné závity, ložisková rozhraní, elektrické kontaktní zóny, těsnicí plochy, referenční plochy nebo jiné prvky, kde by nahromadění povlaku narušovalo funkci.
Výkres by měl vyznačit pokovenou oblast a všechny povrchy, které musí zůstat nepotažené.
Jasné požadavky na maskování snižují nejednoznačnost mezi obráběním, dokončováním a kontrolou.
Stroj před nebo po pokovování?
Většina přesných dílů se před pokovováním primárně obrábí, protože pokovená vrstva má obecně zůstat na hotovém povrchu.
Typická sekvence může být:
CNC obrábění → odjehlování a čištění → pokovování → závěrečná kontrola
Některé součásti však mohou po nanesení povlaku vyžadovat broušení, leštění, lapování nebo jinou kontrolovanou dokončovací operaci, pokud má pokovený funkční povrch obzvláště náročný konečný rozměr nebo povrchovou úpravu.
Správná sekvence závisí na tloušťce povlaku, toleranci, povrchové úpravě, geometrii a funkčních požadavcích.
Jaké faktory ovlivňují kvalitu pokovování?
Dobré pokovování závisí na více než jen na výběru kovu, jako je nikl nebo zinek. Konečný výsledek může ovlivnit stav povrchu, geometrie dílu, podmínky v lázni, rozložení proudu, doba procesu a manipulace. CEP uvádí, že doba prodlevy, geometrie, teplota lázně, elektrický proud a výběr materiálu mohou ovlivnit tloušťku a rovnoměrnost pokovování.
Stav povrchu
Pokovená vrstva sleduje povrch pod ní.
Stopy po obrábění, škrábance, otřepy, kontaminace, oxidové filmy a špatné čištění mohou ovlivnit vzhled i přilnavost.
Vizuálně leštěný povlak nemůže vždy skrýt vady původního podkladu. Pokud je kosmetický vzhled kritický, měl by být před pokovováním specifikován požadovaný stav povrchu.
Geometrie a jednotnost povlaku
Geometrie součásti může silně ovlivnit rozložení povlaku, zejména při galvanickém pokovování.
Ostré hrany a exponované oblasti mohou pohlcovat více usazenin, zatímco hluboké prohlubně, vnitřní dutiny a obtížně přístupné prvky méně.
U složitých CNC součástí by měla být geometrie posuzována společně s metodou pokovování a tolerancí tloušťky, spíše než předpokládat, že každý povrch obdrží přesně stejný návar.
Doba lázně, proud a procesní podmínky
Tloušťka a kvalita pokovení závisí také na kontrolovaných procesních podmínkách.
Mezi důležité proměnné mohou patřit:
- Doba pokovování
- Hustota proudu
- Teplota koupele
- Chemická koncentrace
- Podmínka řešení
- Polohování dílu
Tyto parametry jsou obvykle řízeny dodavatelem pokovování podle zvoleného procesu a příslušné specifikace.
Běžné vady pokovování
Vady pokovování mohou ovlivnit vzhled, odolnost proti korozi, rozměrovou přesnost a životnost.
Odlupování a špatná přilnavost
Špatná přilnavost může nastat, když nečistoty, oxidy nebo nevhodné povrchové podmínky brání správnému přilnutí povlaku.
Společnost PrimeWeld identifikuje přípravu povrchu jako hlavní faktor problémů se spojováním a poznamenává, že kontaminace může narušit adhezi.
Správné čištění a aktivace by proto měly být považovány za nezbytné kroky procesu.
Nerovnoměrná tloušťka pokovování
Nerovnoměrná tloušťka může být důsledkem geometrie součásti, rozložení proudu, umístění, ukládání, podmínek ponoření nebo nekonzistentního řízení procesu.
To je obzvláště důležité u dílů s přesnými tolerancemi, protože nadměrné množství povlaku na jedné ploše může ovlivnit usazení, i když se celkový povlak jeví jako přijatelný.
Koroze, puchýře a změna barvy
Prohlubně, puchýře, skvrny a barevné rozdíly mohou naznačovat problémy s kontaminací, předúpravou, podmínkami v lázni, tvorbou plynů nebo kompatibilitou materiálů.
U funkčních povlaků mohou být přijatelné určité odchylky vzhledu, zatímco kosmetické díly mohou vyžadovat mnohem přísnější vizuální standardy.
Požadovaná kritéria přijetí by proto měla být stanovena před zahájením výroby.
Jak se kontroluje kvalita pokovování?
Kontrola by měla potvrdit, že pokovená vrstva plní svou zamýšlenou funkci a že výsledný díl zůstává rozměrově přijatelný.
Vizuální kontrola
Vizuální kontrola může identifikovat:
- Holé oblasti
- peeling
- trhliny
- Blistry
- Nádoby
- Odbarvení
- Nekonzistentní pokrytí
CEP i PrimeWeld popisují vizuální kontrolu jako základní krok pro kontrolu pokrytí a konzistence povlaku.
Měření tloušťky pokovování
Měření tloušťky ověřuje, zda nanesená vrstva splňuje stanovené požadavky.
Mezi možné metody patří měření na bázi rentgenového záření, analýza průřezu nebo jiné metody definované příslušnou normou. CEP uvádí, že rentgenové měření lze použít k posouzení tloušťky a rovnoměrnosti pokovení.
Správná metoda měření závisí na povlaku, substrátu, rozsahu tloušťky, geometrii a specifikaci.
Testování adheze a funkce
Některé díly také vyžadují testy adheze, koroze, pájitelnosti, elektrické nebo jiné funkční testy.
U přesných CNC součástí by tyto kontroly měly být kombinovány s konečnou kontrolou rozměrů. Povlak může splňovat vlastní požadavek na tloušťku, a přitom způsobit, že hřídel, otvor, závit nebo uložení budou mimo toleranci výkresu.
Aplikace pokovování ve výrobě
Pokovování se používá v automobilovém průmyslu, leteckém průmyslu, elektronice, průmyslových zařízeních, zdravotnických produktech a mnoha dalších výrobních odvětvích, protože může přidat funkční vlastnosti povrchu bez změny materiálu celého dílu.
CNC obráběné součásti
CNC obráběné díly mohou používat pokovování pro odolnost proti korozi, ochranu proti opotřebení, vodivost nebo vzhled.
Mezi typické vlastnosti pokovení patří:
- Hřídele
- Pins
- Kryty
- Konzoly
- Pouzdra
- Přesné kování
- Elektrické součásti
Pro tyto součásti je důležitým inženýrským vztahem:
obrobený rozměr + tloušťka pokovení + maskování + finální kontrola
Pokud jsou tyto položky plánovány společně, pokovování se stává součástí výrobního procesu, nikoli nekontrolovaným posledním krokem.
Elektrické a elektronické součástky
Pokovování se široce používá pro konektory, kontakty, svorky, součástky související s obvody a další vodivé součástky.
Měď, cín, zlato a stříbro mohou poskytovat různé kombinace vodivosti, pájitelnosti, odolnosti proti korozi a kontaktního výkonu.
Optimální povlak závisí na elektrických požadavcích, očekávaném opotřebení, provozním prostředí a nákladech.
Automobilové, letecké a průmyslové komponenty
Automobilové součástky používají pokovování pro ochranu proti korozi, vzhled, odolnost proti opotřebení a elektrické funkce. Letecké a průmyslové součástky mohou používat povlaky tam, kde specifické povrchy vyžadují dodatečnou ochranu proti vlivům prostředí nebo opotřebení.
Povrchová úprava by měla být vždy vybrána na základě skutečných provozních podmínek součásti, nikoli pouze na základě názvu v oboru.
Jak vybrat správné pokovování pro CNC součástku
Nejlepší proces pokovování je ten, který splňuje funkční požadavky součásti a zároveň zůstává kompatibilní s jejím materiálem, geometrií, tolerancemi a výrobním postupem.
Začněte s funkčním požadavkem
Nejprve definujte, proč je potřeba součást pokovovat.
Mezi možné priority patří:
- Ochrana proti korozi
- Odolnost proti opotřebení
- Tvrdost povrchu
- Elektrická vodivost
- Spárování
- Vzhled
- Rozměrová obnova
Jakmile je primární funkce jasná, lze efektivněji porovnat vhodné nátěrové materiály a procesy.
Přizpůsobte pokovování základnímu materiálu
Substrát také ovlivňuje systém pokovování.
Hliník, uhlíková ocel, nerezová ocel, měď a mosaz mají odlišné chemické složení povrchu a mohou vyžadovat odlišné čištění, aktivaci, ochranné vrstvy nebo podkladové nátěry.
Kompatibilita materiálů by proto měla být ověřena před výrobou, zejména pokud je kritická adheze nebo odolnost proti korozi.
Definování tloušťky, maskování a konečné tolerance
U přesných CNC dílů by výkres měl ideálně sdělovat:
- Typ pokovování
- Požadovaná tloušťka
- Použitelná specifikace
- Plochy k pokovení
- Oblasti, které mají být maskovány
- Kosmetické požadavky
- Konečné rozměrové tolerance
- Požadavky na inspekci
Tyto detaily snižují nejistotu mezi dodavateli obrábění a povrchové úpravy.
Nominální povrchová úprava, jako například „niklový plech“, nemusí poskytovat dostatek informací o kritickém dílu. Čím přesněji je geometrie a uložení kontrolováno, tím důležitější je definovat povlak jako součást technické specifikace.
Nejčastější dotazy
Můžete galvanicky pokovovat hliník?
Ano. Hliník lze galvanicky pokovovat, ale jeho přirozená oxidová vrstva musí být nejprve odstraněna nebo ošetřena. Správná předúprava, jako je například proces zinkování, pomáhá pokovenému kovu pevně se připojit k hliníkovému povrchu.
Co je to bezproudové niklování?
Bezproudové niklování nanáší povlak na bázi niklu chemickou reakcí bez vnějšího elektrického proudu. Zajišťuje relativně rovnoměrnou tloušťku, díky čemuž je užitečné pro složité CNC díly, otvory, prohlubně a přesné povrchy.
Jaký typ pokovování se nejčastěji používá?
Niklování a zinkování patří mezi nejběžnější průmyslové možnosti. Zinek se široce používá k ochraně oceli proti korozi, zatímco niklování se běžně volí pro odolnost proti korozi, odolnost proti opotřebení a pro výrobu přesných mechanických součástí.
Co je tvrdé chromování?
Tvrdé chromování je silný chromový povlak aplikovaný hlavně pro zlepšení tvrdosti, odolnosti proti opotřebení a trvanlivosti povrchu. Běžně se používá na hřídelích, čepech, formách, hydraulických součástech a dalších mechanických površích vystavených tření nebo opotřebení.
Závěr
Pokovování nanáší na substrát tenkou kovovou vrstvu, která zlepšuje odolnost proti korozi, opotřebení, vodivost, pájitelnost nebo vzhled. Konečný výsledek závisí na metodě pokovování, povlakovaném kovu, přípravě povrchu, geometrii, kontrole tloušťky a kontrole. U přesných součástek by mělo být pokovování plánováno společně s CNC rozměry, maskováním, uloženími a konečnými tolerancemi, aby povlakovaný díl fungoval podle očekávání.
Ve společnosti TiRapid poskytujeme přesné CNC obrábění a výrobní služby s podporou povrchové úpravy pro zakázkové kovové díly. Zohledňujeme výběr materiálu, přídavky na obrábění, tloušťku povlaku, maskování, kontrolu rozměrů a požadavky na finální díly, abychom vám pomohli dodávat spolehlivé prototypy a malosériovou výrobu.