
V leteckém průmyslu, automobilovém průmyslu a při výrobě lehkých konstrukcí a špičkového sportovního vybavení se kompozitní materiály používají stále častěji. Jedním z dlouhodobých a složitých problémů, který s nimi souvisí, je však delaminace při frézování. S touto situací se setkává mnoho inženýrů: i když se parametry zdají správné, během obrábění se stále vyskytují problémy, jako je zvedání vláken, trhání pryskyřice nebo oddělování mezivrstev. Ty nejen ovlivňují vzhled, ale také oslabují konstrukční pevnost. Zejména u CNC frézování, pokud není řízení procesu správně řízeno, se delaminace stává ještě zřetelnější. Pro skutečné vyřešení je nutná systematická optimalizace – od vlastností materiálu a výběru nástroje až po strategii obrábění.
Proč jsou kompozity náchylné k delaminaci během frézování
Kompozitní materiály, jako jsou uhlíková vlákna a materiály vyztužené skleněnými vlákny, mají ze své podstaty anizotropní struktury, což je hlavní příčinou problému.
Slabá rozhraní určená strukturou materiálu
V kompozitních materiálech vytváří kombinace vláken a pryskyřice rozhraní, která jsou vysoce náchylná k selhání během řezání.
- Vlákna poskytují hlavní pevnost, ale mají slabou příčnou smykovou odolnost, takže jsou náchylná k lámání nebo vytahování při působení bočních sil.
- Pryskyřice funguje jako spojovací matrice, ale má omezenou tepelnou odolnost a houževnatost, takže je náchylná k měknutí nebo praskání při lokálních vysokých teplotách nebo rázovém zatížení.
- Mezivrstvá pevnost spojů je mnohem nižší než u kovů, což zvyšuje pravděpodobnost delaminace vlivem vertikálních separačních sil.
- Když řezné síly překročí pevnost rozhraní, proces se přesune z „řezání materiálu“ na „trhání struktury“, což vede k delaminaci.
Samotná struktura materiálu určuje, že okno pro obrábění kompozitů je mnohem užší než u kovů.
Problémy se směrem síly při CNC frézování
Během CNC frézování změny směru řezné síly přímo ovlivňují způsoby selhání a kompozity jsou na směr síly velmi citlivé.
- Sousledné frézování může zvedat povrchová vlákna, což způsobuje trhání a chmýří.
- Nadměrná rychlost posuvu generuje rázová zatížení, která vedou k praskání mezi vrstvami.
- Otupení nástroje mění řezání ze smyku na protlačování a tření, což mění chování při poruše.
- Zvýšené tření vede k lokálnímu zvýšení teploty, což dále snižuje pevnost pryskyřice.
Směr řezné síly a stav nástroje jsou klíčovými dynamickými faktory ovlivňujícími delaminaci.
Neshoda procesních parametrů
Delaminace je často důsledkem nesprávných kombinací parametrů.
- Příliš nízké otáčky vřetena vedou k nadměrnému zatížení na zub a koncentraci napětí.
- Příliš vysoká rychlost posuvu vytváří rázová zatížení, která poškozují pryskyřičnou matrici.
Nesprávný návrh dráhy nástroje způsobuje lokální opakované zatížení. - Když se spojí více faktorů, mohou se lokální vady rozšířit do celkového selhání.
Nesprávné sladění parametrů je obvykle přímou příčinou delaminace.
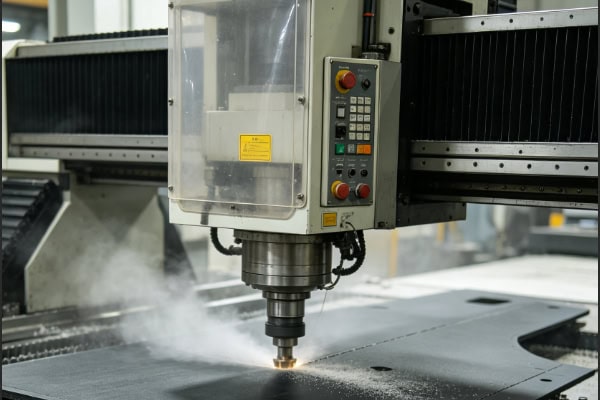
Začínáme s nástrojem: První krok ke snížení delaminace
Nástroj je jednou z nejdůležitějších proměnných při kontrole delaminace, protože přímo určuje, zda je materiál „čistě stříhaný“ nebo „roztržený“.
Výběr specializovaných nástrojů pro kompozitní materiály
Při obrábění kompozitních materiálů by měla být dána přednost nástrojům speciálně určeným pro vláknité materiály před univerzálními kovovými nástroji.
- Nástroje s diamantovým povlakem výrazně zlepšují odolnost proti opotřebení a dlouhodobě udržují ostré řezné hrany.
- Nástroje z ultrajemnozrnného karbidu zvyšují stabilitu řezné hrany a snižují trhání způsobené mikroodštěpováním.
- Šroubovité nástroje střižného typu snižují vytahování a delaminaci vláken optimalizací úhlů řezu.
- Speciální konstrukční provedení upravuje dráhu řezu, takže materiál bude spíše „řezán“ než „trhán“.
Správný výběr nástroje je první linií obrany proti delaminaci a jedním z nejvíce přehlížených, ale zároveň kritických kroků.
Optimalizace geometrie nástroje
Geometrie nástroje přímo mění řezný mechanismus a tím ovlivňuje chování materiálu při poruše.
- Zvětšení úhlu čela snižuje vytlačování a podporuje čistší smykové působení.
- Zmenšení úhlu šroubovice snižuje axiální tažnou sílu a snižuje riziko oddělení mezivrstvy.
- Udržování ostré řezné hrany zajišťuje, že vlákna jsou čistě řezána, nikoli vytrhávána.
- Optimalizovaný odvod třísek snižuje sekundární řez a zabraňuje dalšímu poškození povrchu.
Geometrická optimalizace nejen ovlivňuje účinnost, ale také přímo určuje, zda dochází k delaminaci.
Správa stavu nástrojů
Nekontrolované opotřebení nástroje je jednou z nejčastějších skrytých příčin delaminace, která se často hromadí bez povšimnutí. Opotřebení nástroje postupně mění řezání na protlačování, což výrazně zvyšuje riziko delaminace. Tupé hrany způsobují neustálé tahání vláken namísto čistého řezu. Ztráta povlaku zvyšuje tření a lokální teplo, což urychluje měknutí pryskyřice. Opožděná výměna nástroje vede k nahromaděnému riziku, které nakonec vede k náhlé delaminaci na velké ploše. Údržba a monitorování nástroje jsou nezbytné pro stabilní kvalitu obrábění.
Optimalizace parametrů CNC frézování: Řízení řezných sil
Při obrábění kompozitních materiálů je řízení řezné síly důležitější než sledování efektivity, protože jakmile se síla stane nestabilní, je delaminace téměř nevyhnutelná.
Rovnováha mezi rychlostí a posuvem
Správné kombinace parametrů mohou výrazně snížit dopad řezu a stabilizovat chování materiálu při poruše.
- Zvýšení otáček vřetena snižuje zatížení na řezný bod a stabilizuje řez.
- Snížení rychlosti posuvu snižuje okamžité rázové zatížení a zabraňuje náhlému selhání rozhraní.
- Použití malé hloubky řezu s více průchody rozkládá napětí a snižuje riziko selhání při jednom průchodu.
- Vrstvené odstraňování materiálu zlepšuje kontrolu procesu a konzistenci.
Správná rovnováha mezi rychlostí a posuvem pomáhá vytvořit stabilní rozmezí mezi efektivitou a kvalitou.
Optimalizace dráhy nástroje
Návrh dráhy nástroje přímo ovlivňuje rozložení napětí a cesty selhání.
- Řezání podél směru vláken snižuje příčné trhání a zlepšuje integritu povrchu.
- Vyhýbání se ostrým zatáčkám zabraňuje lokální koncentraci napětí a praskání mezi vrstvami.
- Šroubovitý vstup zajišťuje hladší a plynulejší řez.
- Postupné dráhy nástroje snižují rázové zatížení a umožňují kontrolované uvolňování napětí.
Správný návrh dráhy nástroje je klíčovou procesní metodou pro snížení delaminace.
Speciální ošetření oblastí citlivých na delaminaci
Různé oblasti mají různou strukturální pevnost, proto je nutné diferencovat řízení rizik. Okrajové oblasti by měly používat snížené rychlosti posuvu, aby se minimalizovalo riziko odtržení na výstupu. V výstupních bodech lze přidat opěrné desky nebo podpěry, aby absorbovaly rázové síly. Obrábění otvorů často vyžaduje sekundární dokončování, aby byla zajištěna kvalita hran. Oblasti s vysokým rizikem by měly mít vyhrazené parametry pro lokalizované vyztužení. Cílené ošetření významně snižuje lokální selhání a zlepšuje celkovou výtěžnost.

Rozpis zápasů a podpora: Často přehlížený klíčový faktor
Na rozdíl od kovů mají kompozity nižší tuhost, takže upínání a podepření přímo ovlivňují výsledky obrábění.
Zlepšení tuhosti upínání
Stabilní upínání je základní podmínkou pro prevenci delaminace.
- Vakuové plošiny poskytují rovnoměrnější rozložení podpory.
- Lokální podpůrné bloky snižují elastickou deformaci v obráběných oblastech.
- Vyhýbání se velkým nepodepřeným rozpětím snižuje zesilování vibrací.
- Zvýšená tuhost zajišťuje stabilnější a lépe kontrolovatelný proces řezání.
Tuhost upínání přímo určuje, zda během obrábění dochází k dalším poruchám.
Snížení vibrací a deformací
Správná konstrukce upínacího přípravku výrazně snižuje nestabilitu během obrábění.
- Symetrické upínání zabraňuje nerovnoměrnému rozložení síly a deformaci.
- Řízená upínací síla zabraňuje poškození materiálu a vnitřnímu pnutí.
- Vyhýbání se nadměrnému upínání snižuje deformaci způsobenou uvolněním napětí.
- Optimalizované uspořádání podpěr zlepšuje celkovou strukturální stabilitu.
Vibrace a deformace jsou často skrytými faktory přispívajícími k delaminaci, které se postupně hromadí během obrábění nebo používání.
Návrh podpory východu
Výstupní fáze nástroje je nejvíce náchylná k delaminaci a musí být pečlivě kontrolována. Opěrné desky pomáhají absorbovat rázové síly během průniku nástroje. Obětní vrstvy zabraňují vylomení nebo natržení hran. Optimalizované výstupní cesty snižují strukturální poškození v důsledku náhlého odlehčení. Zesílená lokální opora výrazně zlepšuje kvalitu hran. Výstupní opora je poslední kritickou ochranou proti delaminaci.
Modernizace procesní strategie: Od řezání k řízenému lomu
Skutečně pokročilé obrábění kompozitních materiálů není jen úběr materiálu, ale přesná kontrola chování materiálu při jeho poruše.
Prevence oproti následnému zpracování
Při obrábění kompozitních materiálů je nutné problémy řešit u zdroje, a ne je opravovat později.
- Optimalizace procesů musí mít přednost před jakýmikoli metodami opravy povrchu.
- Jakmile dojde k delaminaci, je obvykle nevratná a oslabuje strukturální pevnost.
- Následné zpracování může pouze vylepšit vzhled, nikoli obnovit vnitřní integritu.
- Kontrola zdrojů je jediný účinný způsob, jak zajistit kvalitu.
Prevence je mnohem důležitější než oprava.
Strategie vícestupňového obrábění
Postupné obrábění výrazně zlepšuje stabilitu a konzistenci.
- Hrubování efektivně odstraňuje většinu přebytečného materiálu.
- Polotovary stabilizují strukturu a snižují vnitřní pnutí.
- Povrchová úprava se zaměřuje na kvalitu povrchu a celistvost hran.
- Vrstvená optimalizace snižuje celkové riziko obrábění.
Vícestupňová strategie usnadňuje kontrolu procesu.
Online monitorování a zpětná vazba
Monitorování v reálném čase dále zvyšuje spolehlivost a bezpečnost.
- Monitorování řezné síly sleduje změny zatížení v reálném čase.
- Zpětná vazba o stavu pomáhá rychle upravovat parametry.
- Detekce anomálií zabraňuje zmetkovitosti dávek způsobené nekontrolovaným obráběním.
- Řízení v uzavřené smyčce výrazně zlepšuje celkovou stabilitu.
Online monitorování je klíčovým ochranným opatřením při výrobě špičkových kompozitních materiálů.
Závěr
Delaminace kompozitních materiálů při frézování je výsledkem kombinovaného působení nástrojů, parametrů, upínacích přípravků a drah nástrojů. Pro stabilní řešení je nutné systematicky optimalizovat celý proces CNC obrábění, nikoli se spoléhat na úpravy založené na zkušenostech. Jakmile je proces stabilizován, nejen se sníží delaminace, ale také se zlepší efektivita a konzistence obrábění. Pokud hledáte spolehlivé řešení pro obrábění kompozitních materiálů, TiRapid vám může poskytnout profesionální podporu v oblasti CNC frézování a optimalizace procesů, která vám pomůže vyřešit problémy s delaminací u zdroje.















