
V CNC obrábění plastů se tolerance neřídí pravidlem „čím menší, tím lépe“, ale spíše „kontrolovaným v rozumném rozsahu a zároveň zajišťujícím vyrobitelnost, montovatelnost a stabilní hromadnou výrobu“. Na rozdíl od kovů jsou plastové materiály náchylnější k vlivům teploty, namáhání, řezných nástrojů, upínacích metod a absorpce vlhkosti. Pro zajištění stabilních tolerancí proto nestačí spoléhat se pouze na přesnost obráběcího stroje; konstrukce, procesy, materiály a kontrola musí být koordinovány.
Co jsou tolerance pro CNC obrábění plastů?
Úloha tolerancí
Tolerance představují povolený rozsah rozměrových chyb. Například výkres uvádějící 20.00 ± 0.05 mm znamená, že skutečná velikost součásti je přijatelná, pokud je mezi 19.95 a 20.05 mm. Plastové součásti se běžně používají v pouzdrech, izolačních součástech, konstrukčních dílech a lékařském příslušenství. Nestabilita rozměrů těchto součástí ovlivní montáž, těsnění, umístění a vzhled.
Proč je plast obtížnější kontrolovat než kovy?
Plasty se při zahřívání roztahují, pod napětím deformují a jejich rozměry se mohou změnit po absorpci vlhkosti. Teplo generované řezným nástrojem, upínací síla přípravku a vnitřní napětí materiálu během obrábění způsobí, že se konečné rozměry budou odchylovat od výkresu. Proto je řízení tolerancí při obrábění plastů v podstatě o řízení stability „stavu materiálu“ a „stavu obrábění“.
Nastavení tolerance by mělo být vhodné pro danou aplikaci.
Funkční otvory, montážní plochy a spojovací drážky obvykle vyžadují přísnější tolerance; nekritické tvary a dekorativní plochy lze vhodně uvolnit. Rozumné rozdělení tolerancí může zajistit výkon a zároveň snížit obtížnost a náklady na obrábění. Pro podniky je tento krok základem pro řízení dodacích lhůt a výtěžnosti.
Jak krok za krokem stabilizovat tolerance?
Definujte pravidla ve fázi návrhu
Před výkresem je nutné si ujasnit, které rozměry musí být striktně kontrolovány a které rozměry lze uvolnit. Vyhněte se přílišnému množství nesmyslných požadavků na vysokou přesnost, protože každý další přísný toleranční bod zvyšuje obtížnost obrábění a kontroly. Výkresy by měly být co nejpřehlednější, aby se zabránilo nejasnostem v rozměrovém řetězci a snížily se následné revize.
Pak rozeberte proces
Různé obráběcí operace by měly být posuzovány samostatně. Například rovinné frézování, obrábění otvorů, obrábění závitů a dokončování kontur mohou vyžadovat různé nástroje a parametry. Nejprve se hrubým obráběním odstraní většina přebytečného materiálu a poté se konečným obráběním řídí konečné rozměry. Tato metoda zajišťuje stabilitu snadněji než jednorázové lisování.
Kontrola po obrábění je nezbytná
Nepřestávejte po úspěšném absolvování kontroly prvního kusu. K ověření kritických rozměrů a zavedení mechanismu kontroly vzorků dávek použijte posuvná měřítka, mikrometry, kolíky, souřadnicové měřicí stroje atd. U citlivých míst, jako jsou otvory, montážní plochy a tloušťka stěny, je nejlepší stanovit pevné kontrolní body a dlouhodobě zaznamenávat data, aby bylo možné snadno identifikovat trendy odchylek.
Jak snížit počet chyb?
Nastavení nástrojů a parametrů
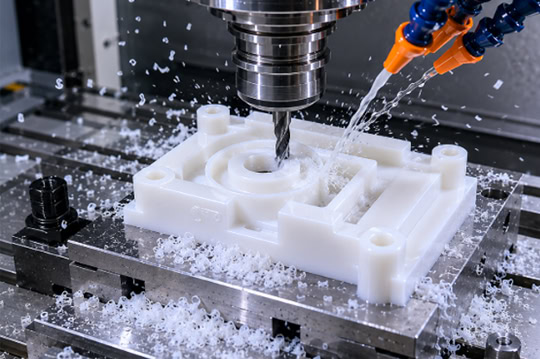
Obrábění plastů obecně vyžaduje ostré nástroje, vhodnou rychlost a posuv a zabraňuje nadměrnému zahřívání nástroje. Tupé nástroje jsou náchylné k poškrábání, deformaci v důsledku vytlačování a rozměrovým odchylkám. Nadměrný objem řezu může způsobit, že se materiál v důsledku namáhání propruží, což vede k „neodpovídajícímu měření a nesouladu při montáži“.
Upnutí by mělo být co nejjemnější
Plastové díly jsou velmi náchylné k deformaci v důsledku upínání. Příliš silné upínání se může během obrábění jevit jako stabilní, ale po uvolnění se rozměry mohou vrátit zpět. Pro snížení lokálního namáhání používejte měkké čelisti, vakuové odsávání nebo specializované přípravky. U tenkostěnných dílů je třeba se vyhnout dlouhodobému vysokému tlaku, jinak může po zpracování dojít k deformaci.
Regulace teploty a úleva od stresu
Změny teploty v dílně přímo ovlivňují rozměry plastových dílů. U dílů vyžadujících vysokou přesnost je nejlepší nechat materiál a prostředí aklimatizovat se na teplotu před zpracováním. U materiálů s vysokým vnitřním pnutím může být nutné žíhání nebo stárnutí, aby se snížilo riziko následné deformace. I když se tím přidává další krok, výrazně se tím zlepšuje stabilita.
Přiměřený příspěvek a kompenzace
Ponechání malého přídavku na dokončení po hrubém obrábění může snížit řezné teplo a deformaci. U materiálů náchylných ke smršťování lze během programování přidat rozměrovou kompenzaci, aby se zabránilo příliš malým nebo příliš velkým rozměrům konečného produktu. Zkušení procesní inženýři obvykle dolaďují parametry na základě šarže, počasí a stavu materiálu, což je také klíčem ke stabilní přesnosti.
Jak vybrat správný materiál?
Cdbáme na stabilitu materiálu
Rozměrová stabilita různých plastů se značně liší. Například POM, PC, PEEK, ABS a nylon vykazují odlišné vlastnosti. Některé materiály se vyznačují dobrou obrobitelností a minimální deformací, což je činí vhodnějšími pro vysoce přesné díly; jiné jsou vysoce hygroskopické a houževnaté, což nabízí dobrý výkon, ale ztěžuje kontrolu tolerancí.
Výběr materiálu na základě aplikace
U sestav, polohovacích dílů a přesných konzol je obvykle prvořadá rozměrová stabilita a konzistence zpracování; u dílů odolných proti opotřebení, vysokým teplotám a izolačních dílů je nutné současně zohledňovat pevnost, tepelnou odolnost a chemickou odolnost. Nelze sledovat pouze jeden ukazatel a ignorovat skutečný výkon po obrábění.
Konzistence dávek je stejně důležitá
I u stejného materiálu se mohou různé šarže lišit v hustotě, obsahu vlhkosti a tvrdosti. Čím větší je kolísání šarže, tím obtížnější je stabilizovat tolerance. Proto je pro řízení tolerancí při CNC obrábění plastů klíčové spolehlivé řízení dodavatelského řetězce a kontrola vstupního materiálu.
Časté dotazy
„Proč po obrábění stále přetrvávají drobné odchylky, i když jsem na výkresech uvedl tolerance?“
To je vlastně normální. Plasty nejsou tak stabilní jako kovy; tolerance na výkresech jsou pouze cílové rozsahy. Zda jich lze konzistentně dosáhnout, závisí na kompatibilitě materiálu, struktury, procesu a prostředí. U tenkostěnných, dlouhých nebo vysoce montovatelných dílů se doporučuje provést ověření procesu během fáze prototypování před stanovením konečných tolerančních standardů. Tento přístup je spolehlivější a nákladově efektivnější.
Závěrem lze říci, že pro efektivní řízení tolerancí při CNC obrábění plastů je zásadní řídit nejen přesnost obráběcího stroje, ale také konstrukci, procesy, zařízení, upínací přípravky, kontrolu a materiály. Jednoduše řečeno, nejprve jasně definujte požadavky na výkresy a poté vyberte správné materiály a metody obrábění. Dále minimalizujte deformace a chyby pomocí vhodných parametrů nástrojů, upínacích metod a regulace teploty. Nakonec výsledky potvrďte stabilním kontrolním procesem. Díly vyrobené tímto způsobem jsou nejen rozměrově správné, ale také „pasující, spolehlivé a konzistentní napříč šaržemi“.
















