
Почерняването, синьото обезцветяване, пожълтяването или други необичайни промени в цвета на повърхността на CNC струговани компоненти са често срещани проблеми в машинното производство, особено при обработка на неръждаема стомана, легирана стомана, въглеродна стомана и някои високоякостни метални материали. Почерняването на повърхността обикновено е свързано с прекомерна температура на рязане, износване на инструмента, недостатъчно подаване на охлаждаща течност, неправилни параметри на рязане, лошо отвеждане на стружките или вибрации при обработка. Когато режещ инструмент обработва метал с висока скорост, в зоната на рязане се генерира значително количество топлина. Ако тази топлина не може да бъде ефективно пренесена и отведена, върху повърхността на детайла може да се появи окисляване, обезцветяване или локализирано изгаряне. Незначителните промени в цвета може да не повлияят пряко на производителността на компонента, но ако почерняването е съпроводено с повишена грапавост на повърхността, следи от изгаряне, промени в размерите или необичайна твърдост на материала, производството трябва да бъде спряно и процесът на обработка трябва да бъде проверен. За прецизни валове, хидравлични компоненти, автомобилни части, компоненти на автоматизирано оборудване и високопрецизни конектори качеството на повърхността е тясно свързано с производителността на сглобката, уплътнението, износоустойчивостта и експлоатационната стабилност. Решаването на проблема с почерняването на повърхността при CNC струговане не трябва да се основава само на почистване след обработка. Състоянието на инструмента, параметрите на рязане, охлаждането, отвеждането на стружките, захващането на детайла и състоянието на машината трябва да бъдат проверени и оптимизирани, за да се намали температурата на рязане и да се поддържат стабилни условия на рязане.
Често срещани причини за почерняване на повърхността по време на CNC струговане
Черните следи, появяващи се по време на CNC струговане, обикновено са свързани с прекомерно натрупване на топлина в зоната на рязане или върху повърхността на детайла. Когато режещ инструмент докосне детайла, се генерират сили на рязане и триене. Колкото по-твърд е материалът и колкото по-голямо е натоварването при рязане, толкова повече топлина обикновено се произвежда. Ако системата за охлаждане на машината не може да отведе тази топлина ефективно или ако режещият инструмент е силно износен, зоната на рязане може да достигне прекомерно високи температури, причинявайки черно, синьо или жълто обезцветяване. Някои метални материали могат да образуват оксидни слоеве при условия на висока температура, докато дългите стружки, многократно триещи се в детайла, също могат да създадат локализирано почерняване. Геометрията на инструмента, скоростта на шпиндела, скоростта на подаване, дълбочината на рязане, твърдостта на захвата и концентрацията на охлаждащата течност могат да повлияят на крайното състояние на повърхността, така че отстраняването на неизправности трябва да се основава на действителния процес на обработка.
Прекомерната температура на рязане причинява обезцветяване на повърхността
Прекомерната температура на рязане е една от основните причини за почерняване на повърхността по време на CNC струговане. Когато скоростта на шпиндела е твърде висока, относителната скорост между инструмента и детайла се увеличава и може да се генерира повече топлина в рамките на даден период. Ако едновременно се използва голяма дълбочина на рязане и висока скорост на подаване, натоварването на инструмента се увеличава допълнително. При неръждаема стомана и някои легирани стомани с относително ниска топлопроводимост е по-вероятно топлината от рязане да се натрупа около върха на инструмента и повърхността на детайла, което води до бързо повишаване на локалната температура.
- Скоростта на шпиндела е зададена твърде висока
- Дълбочината на рязане е прекомерна
- Натоварването с фураж е твърде високо
- Триенето между инструмента и детайла се увеличава
- Температурата на повърхността на детайла продължава да се повишава
- Охлаждането не може да отстрани топлината достатъчно бързо
- В зоната на рязане се развиват локализирани високи температури
Когато се появи видимо черно или синьо обезцветяване, скоростта на рязане може да се намали съответно според изискванията на материала и инструмента, като същевременно могат да се регулират и скоростта на подаване и дълбочината на рязане. Целта е да се възстановят стабилни условия на рязане, а не просто прекомерно да се намали скоростта на обработка.
Износването на инструмента причинява ненормално триене
Износването на инструмента постепенно намалява остротата на режещия ръб. Нормалното срязващо действие на режещия ръб се влияе все повече от компресията и триенето. С напредването на износването инструментът изисква по-голяма сила на рязане, за да отстрани материала, като същевременно температурата на рязане също се повишава. Това може да причини черни следи, следи от прегаряне или необичайна грапавост на повърхността на детайла.
- Значително износване по страните
- Малки стружки или пукнатини по режещия ръб
- Необичайни прорези на вложката
- Натрупване на ръб на режещия ръб
- Забележими промени в звука на рязане
- Постепенно влошаване на качеството на повърхността
- Нарастваща вариация на размерите
Ако повърхността на детайла е нормална в началото на производството, но постепенно почернява след непрекъсната обработка, недостатъчният живот на инструмента трябва да се счита за потенциална причина. Производителите могат да установят стандарти за подмяна на инструменти въз основа на количеството обработка, времето за рязане и действителните условия на износване, за да предотвратят прекомерната употреба на инструмента.
Недостатъчно охлаждане и смазване
Охлаждащата течност осигурява функции за охлаждане, смазване и отстраняване на стружки по време на CNC струговане. Ако потокът на охлаждащата течност е недостатъчен, посоката на дюзата е неправилна, налягането на помпата е ниско или филтриращата система е блокирана, топлината от рязане не може да се отстрани ефективно, което прави обезцветяването на повърхността по-вероятно. Охлаждането става особено важно по време на непрекъснато партидно производство, високоскоростно струговане и обработка на трудно режещи се материали.
- Недостатъчен поток на охлаждащата течност
- Дюзата е разположена твърде далеч от зоната на рязане
- Неправилна концентрация на охлаждащата течност
- Намалено налягане на охлаждащата помпа
- Запушена филтрираща система
- Замърсени тръбопроводи за охлаждаща течност
- Охлаждащата течност не достига точно върха на инструмента
При проверка на охладителната система трябва да се проверят нивото на охлаждащата течност, помпата, тръбопроводите, дюзата, филтърът и концентрацията на охлаждащата течност. Точното подаване на охлаждащата течност до контактната зона между инструмента и детайла може значително да подобри контрола на топлината.
Как да регулирате параметрите на рязане с CNC струговане
Когато се появи почерняване на повърхността, параметрите на рязане трябва да се регулират отново според материала на детайла, материала на инструмента, геометрията на инструмента и твърдостта на машината. Различните материали имат различни термични и режещи характеристики, така че неръждаемата стомана, легираната стомана, въглеродната стомана и алуминиевите сплави не трябва автоматично да използват еднакви параметри. Грубата обработка се фокусира повече върху ефективността на отстраняване на материал и натоварването на инструмента, докато чистата обработка набляга на точността на размерите, грапавостта на повърхността и контрола на термичната деформация. По време на регулирането на параметрите операторите трябва също да наблюдават формата на стружката, натоварването на шпиндела, звука от рязане и температурата на инструмента. Тези индикатори могат да помогнат да се определи дали условията на рязане са се върнали в стабилно състояние.
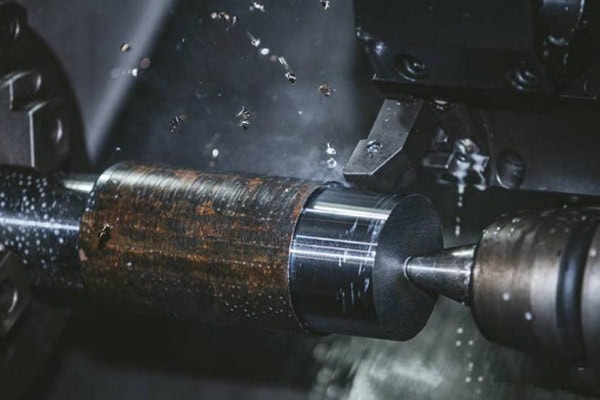
Намалете скоростта на рязане по подходящ начин
Скоростта на рязане има пряко влияние върху температурата на обработка. Когато върху детайла се появят очевидни черни или сини следи, скоростта на рязане може да бъде намалена в рамките на препоръчителния диапазон за избрания инструмент и материал. При неръждаема стомана и някои високоякостни сплави, прекомерната скорост на рязане може бързо да увеличи температурата на върха на инструмента и да наложи по-големи термични натоварвания върху режещия ръб и покритието. След намаляване на скоростта, ефективността на обработката и качеството на повърхността трябва да се следят, за да се избегне ненужно намаляване на производствения капацитет.
Регулирайте правилно скоростта на подаване
Прекомерната скорост на подаване увеличава количеството материал, отстранен от инструмента за единица време, което може да увеличи силата на рязане и топлината. Прекомерно ниската скорост на подаване може да попречи на правилното рязане и да увеличи триенето и компресията. Подходяща скорост на подаване трябва да се избере според спецификациите на пластината, радиуса на върха, твърдостта на материала и етапа на обработка.
- Поддържайте стабилни режещи натоварвания по време на груба обработка
- Контролирайте текстурата на повърхността по време на довършителни работи
- Избягвайте прекомерни моментни режещи натоварвания
- Избягвайте прекалено ниски скорости на подаване, които увеличават триенето
- Регулирайте подаването според износването на инструмента
- Поддържайте стабилно образуване на стружка
Подходящата скорост на подаване поддържа инструмента в ефективно състояние на рязане и намалява повишаването на температурата, причинено от необичайно триене.
Контролирайте правилно дълбочината на рязане
Прекомерната дълбочина на рязане значително увеличава натоварването на инструмента. Това е особено проблематично, когато надвесът на инструмента е дълъг, твърдостта на детайла е недостатъчна или мощността на машината е ограничена, тъй като вибрациите и температурата могат да се повишат. Когато се появи почерняване на повърхността, допустимите количества за груба и чиста обработка могат да бъдат преработени, така че грубата обработка да отстранява материала ефективно, като същевременно оставя подходящ допустим припуск за чиста обработка. Стабилната и относително малка дълбочина на рязане по време на чиста обработка може да помогне за контролиране на силата на рязане и подобряване на качеството на повърхността.
Влияние на избора на инструмент върху качеството на CNC стругованата повърхност
Режещият инструмент е в директен контакт с детайла, а неговият материал, покритие, радиус на върха, ъгъл на наклон, ъгъл на заден ход и състояние на ръбовете влияят върху температурата на рязане и качеството на повърхността. За стомана, неръждаема стомана, мед, алуминиеви сплави и инженерни пластмаси са необходими различни инструменти. Неръждаемата стомана изисква специално внимание по отношение на здравината на инструмента и устойчивостта на отчупване на ръбовете, тъй като може да се втвърди по време на обработка. Алуминиевите сплави обикновено изискват остри режещи ръбове и ефективно отвеждане на стружките, докато високотвърдите сплави изискват инструменти с по-висока износоустойчивост и подходящи покрития.
Изберете подходящи материали за инструменти
Карбидните инструменти се използват често при CNC струговане, като различните класове се избират в зависимост от материала на детайла. Инструментът трябва да осигурява достатъчна износоустойчивост, като същевременно поддържа адекватна здравина, за да предотврати отчупване по време на обработка. Надвесът на инструмента също трябва да бъде сведен до минимум, за да се намалят вибрациите и отклонението на инструмента.
- Изберете подходящ клас инструмент според материала на детайла
- Изберете инструменти за груба или довършителна обработка според изискванията за обработка
- Изберете подходящо покритие за инструмента
- Поддържайте остър режещ ръб
- Контрол на надвеса на инструмента
- Сменяйте износените вложки своевременно
- Избягвайте използването на инструменти за рязане с нащърбвания
Подходящата конфигурация на инструмента намалява съпротивлението при рязане и позволява по-плавно отстраняване на материала, което спомага за намаляване на необичайните повишавания на температурата и риска от почерняване на повърхността.
Проверка на радиуса на върха на инструмента и състоянието на режещия ръб
Радиусът на върха на инструмента влияе върху силата на рязане, грапавостта на повърхността и здравината на инструмента. Прекалено големият радиус на върха може да увеличи натоварването на рязане, докато прекалено малкият радиус може да намали здравината на режещия ръб. Ако по режещия ръб се образува дори малка стружка, локалното триене може да се увеличи, причинявайки необичайни следи от обработката и промяна в цвета. По време на серийното производство състоянието на инструмента трябва да се проверява редовно и да се установят подходящи интервали за подмяна в съответствие с действителната производителност на обработката.
Оптимизиране на системите за охлаждане и евакуация на стружки
Охлаждането и отвеждането на стружките са от решаващо значение за контролирането на температурата на повърхността по време на CNC струговане. Охлаждащата течност трябва непрекъснато и точно да достига зоната на рязане, а генерираните стружки трябва да се отстраняват от детайла възможно най-бързо. Ако стружките останат около върха на инструмента за продължителен период от време, може да възникне вторично рязане, причинявайки драскотини, черни следи и локализирани повишения на температурата. Ефективният контрол на стружките е особено важен при обработка на материали като неръждаема стомана и мед, които са склонни да генерират дълги стружки.
Подобряване на подаването на охлаждаща течност
Дюзата за охлаждаща течност трябва да бъде разположена възможно най-близо до зоната на рязане, като ъгълът на пръскане се регулира според движението на инструмента. За дълбоки канали, дълбоки отвори и сложни профили, потокът на охлаждащата течност трябва да бъде настроен така, че да се предотврати блокирането на пръската от инструмента или стружките.
- Проверете налягането на охлаждащата помпа
- Почистване на дюзите за охлаждаща течност
- Проверете тръбопроводите за подаване на охлаждаща течност
- Контролирайте концентрацията на охлаждащата течност
- Почиствайте филтриращата система редовно
- Поддържайте непрекъснато подаване на охлаждаща течност към зоната на рязане
- Регулирайте посоката на пръскане според геометрията на детайла
Стабилното охлаждане намалява температурата на рязане, подобрява живота на инструмента и минимизира обезцветяването, причинено от прекомерна топлина.
Подобряване на контрола на стружките
Лошият контрол на стружките може да доведе до заплитане на инструмента и вторично рязане. Образуването на стружки може да се подобри чрез избор на пластини с подходяща геометрия на стружкочупещия механизъм и регулиране на скоростта на подаване и дълбочината на рязане. При обработка на материали, които образуват дълги стружки, потокът на охлаждащата течност и системата за отвеждане на стружки на машината трябва да работят заедно, за да отстраняват стружките от зоната на обработка своевременно.
Ефективното отвеждане на стружките намалява многократното триене между инструмента и детайла, като същевременно предотвратява надраскването на вече обработени повърхности от стружки. Това спомага за поддържането на стабилна грапавост и външен вид на повърхността.
Как да определите дали почерняването е повлияло на качеството на детайлите
Черен отпечатък върху CNC стругован компонент не означава автоматично, че компонентът трябва да бъде бракуван. Незначително обезцветяване може да е резултат от окисляване на повърхността, остатъци от охлаждаща течност или леко излагане на топлина по време на обработка. Очевидните черни отпечатъци, придружени от изгаряния, промени в твърдостта, необичайна грапавост или отклонения в размерите, обаче изискват допълнителна проверка. Дали даден компонент остава годен за употреба, трябва да се определи според изискванията на чертежа, характеристиките на материала, състоянието на повърхността и действителните данни от проверката, а не само въз основа на външния вид.
Проверете грапавостта на повърхността
Ако почернелата зона показва и очевидни драскотини, следи от трептене или промени в текстурата на обработката, трябва да се използва тестер за грапавост на повърхността. Измереният резултат може да се сравни с посочената стойност на Ra на инженерния чертеж, за да се определи дали повърхността отговаря на изискванията за качество.
- Измерете грапавостта в почернелата зона
- Сравнете с нормална зона за обработка
- Проверете текстурата на машинната обработка
- Проверете за повърхностни драскотини
- Проверете за следи от тракане
- Определете дали има следи от изгаряне
Ако грапавостта в почернелата зона е значително по-висока, отколкото в нормалната зона, износването на инструмента, параметрите на рязане и условията на охлаждане трябва да се изследват допълнително.
Проверете размерната и геометричната точност
Високите температури на обработка могат да причинят термична деформация и в тежки случаи да повлияят на размерната стабилност. След обработка, критични размери като външен диаметър, вътрешен диаметър, дължина, кръглост, концентричност и биене трябва да се проверят отново. Ако всички измервания останат в рамките на определените допуски и няма очевидни следи от изгаряне, незначителното обезцветяване може да не повлияе непременно на производителността на компонента. Високопрецизните компоненти все пак трябва да се оценяват съгласно приложимите изисквания на клиента.
Превантивни мерки за почерняване на CNC струговата повърхност
Намаляването на почерняването на повърхността не трябва да зависи единствено от почистване или полиране след обработка. Стабилният процес на обработка е по-важен. Производителите могат да създадат бази данни с параметри на обработка за различни материали и да записват скоростта на шпиндела, скоростта на подаване, дълбочината на рязане, модела на инструмента, метода на охлаждане и действителния живот на инструмента. По време на партидното производство, проверката на първите части и вземането на проби по време на процеса могат да идентифицират промени в цвета на повърхността, преди проблемът да се разпространи. Поддръжката на машината е също толкова важна, защото биенето на шпиндела, налягането на помпата за охлаждаща течност, точността на инструменталната система и твърдостта на захвата могат да повлияят на крайните условия на обработка.

Установяване на стандартизирани параметри на обработка
Различните материали изискват съответните параметри на рязане. Параметрите, използвани за обикновена въглеродна стомана, не трябва да се прилагат директно към неръждаема стомана или високоякостни сплави. Технологичните инженери могат да установят стандартни диапазони от параметри въз основа на производствени данни и непрекъснато да ги оптимизират чрез дългогодишен производствен опит.
- Създаване на база данни с параметри за обработка на материали
- Рекордно стабилни производствени параметри
- Записване на времето за използване на инструмента
- Записване на анормални условия на почерняване
- Записвайте разхода и състоянието на охлаждащата течност
- Редовно оптимизирайте параметрите на процеса
- Установяване на стандартизирани оперативни процедури
Стабилната база данни с параметри намалява повторното пробно рязане, подобрява ефективността на настройката на нови компоненти и помага на операторите бързо да идентифицират подходящите условия за обработка.
Установяване на управление на живота на инструментите
Инструментите трябва да се проверяват и подменят, когато достигнат разумен експлоатационен живот. Подмяната не трябва да се отлага, докато компонентът не почернее или не се появи отклонение в размерите. Производителите могат да записват броя на компонентите, обработени от всеки инструмент, времето за обработка и състоянието на износване, за да установят подходящи стандарти за подмяна за различните материали. За висококачествени компоненти, системите за наблюдение на инструментите могат да се използват и за проследяване на натоварването на шпиндела и условията на рязане, което позволява ранни предупреждения при възникване на необичайни условия на инструмента.
Подобрете поддръжката на CNC машини
Шпинделът, направляващите, сачмените винтове, помпата за охлаждаща течност, системата за смазване и захватното оборудване влияят върху качеството на CNC струговането. Ненормалното биене на шпиндела може да причини нестабилно рязане, докато недостатъчното налягане на помпата за охлаждаща течност може да увеличи температурата на рязане. Недостатъчната твърдост на захвата може също да доведе до вибрации. Редовната поддръжка и проверка на критични компоненти спомагат за поддържане на стабилна точност на машината и намаляват почерняването на повърхността, причинено от промени в състоянието на машината.
Почерняването на повърхността при CNC струговане обикновено се свързва с температурата на рязане, износването на инструмента, охлаждането и смазването, отвеждането на стружките и параметрите на обработка. Когато се появи черно, синьо или друго необичайно обезцветяване, причината трябва да се проучи според местоположението на обезцветяването, текстурата на обработката, състоянието на стружките и времето за производство. Подходящите корекции на скоростта на рязане, скоростта на подаване и дълбочината на рязане могат да намалят прекомерната топлина. Изборът на инструменти, подходящи за материала на детайла, може да намали съпротивлението при рязане и износването на инструмента. Подобряването на подаването на охлаждаща течност и отвеждането на стружките поддържа зоната на рязане по-стабилна. Проверките на грапавостта на повърхността, точността на размерите и геометричните толеранси могат да определят дали обезцветяването е повлияло на качеството на компонентите. За серийно CNC струговане, стандартизираните параметри на обработка, управлението на живота на инструмента, поддръжката на охладителната система и поддръжката на машината могат ефективно да намалят почерняването на повърхността, като същевременно подобрят качеството на повърхността, размерната консистентност и цялостната стабилност на производството.
















