
Машинната обработка на витла е процес на производство или довършителни работи по лопатките на витлата, главините, валовете и монтажните елементи, за да отговарят на зададени размери и изисквания за повърхността. Тъй като лопатките на витлата съдържат усукани профили, променлива кривина и сложни преходи, точността на обработката влияе пряко върху геометрията на лопатките, баланса и сглобяването. CNC фрезоването, особено 5-осната обработка, се използва широко за контрол на тези взискателни елементи.
Това ръководство обяснява методите за обработка на витла, подходящите материали и целия CNC производствен процес. То обхваща също разликите между CNC и ръчната обработка, планирането на траекторията на инструмента, измерването на стъпката на лопатките, предизвикателствата при обработката, контрола на размерите и контрола на качеството.
Какво е обработка на витла?
Машинната обработка на витла е прецизен производствен процес, който премахва материал от отливка, кована или плътна заготовка, за да създаде определените повърхности на лопатките, характеристиките на главината и геометрията на монтажа. Той използва CNC струговане, фрезоване, многоосна обработка и контролирана довършителна обработка, за да се постигне необходимата точност на размерите и повърхността.
Основни компоненти на витлото и геометрия на лопатките
Витлото се състои предимно от лопатки и централна главина. Важни характеристики на лопатките включват притискащата повърхност, засмукващата задна част, водещия ръб, задния ръб, кореновото заобляне и върха. Главината съдържа монтажния интерфейс, който свързва възела с неговия вал или задвижваща система.
Геометрията на лопатката се описва с помощта на диаметър, стъпка, дължина на хордата, разпределение на дебелината, наклон и скос. Тези параметри определят как лопатката взаимодейства с околната течност и как механичните натоварвания се предават в главината.
За машинна обработка, основата на острието и извитите повърхности са особено взискателни. Тяхната променяща се кривина и ограниченият достъп до инструмента изискват точна CAD геометрия, стабилно захващане на детайла и внимателно планирани довършителни операции.
Как стъпката и профилът на лопатката влияят на производителността?
Стъпката на лопатката е теоретичното аксиално разстояние, на което витлото се измества за един оборот без приплъзване. Профилът на лопатката описва формата и дебелината на отделните секции. И двете влияят върху генерирането на тяга, хидродинамичното натоварване, кавитационното поведение и вибрациите.
При определен радиус геометричният ъгъл на наклон е свързан с локалния ъгъл на наклон. Различните секции на лопатките могат да имат различни ъгли на наклон, дори когато витлото е проектирано с приблизително постоянна стъпка.
Грешките при машинната обработка могат да променят локалните ъгли на лопатките или разпределението на дебелината. Тези разлики могат да променят предвидения поток и натоварване, което прави точното възпроизвеждане на профила важно за постоянната работа на витлото.
Кои компоненти на витлото могат да бъдат обработени с ЦПУ?
CNC машинната обработка може да произвежда или обработва окончателно лопатки на витла, главини, отвори за валове, монтажни интерфейси, валове и избрани прототипни компоненти. Подходящият процес зависи от размерите на компонентите, материала, сложността на повърхността и дали работата включва нова част или съществуваща отливка.
CNC фрезоването обикновено се използва за сложни повърхности на остриетата, докато CNC струговането и разпробиването често са подходящи за ротационни елементи.
Лопатки и главини на морски витла
Лопатките и главините на морските витла са важни приложения на прецизната CNC обработка. Лятият витло може да изисква значително отстраняване на материал, преди крайната геометрия на лопатките и монтажните повърхности да отговарят на проекта.
Обработката на острието включва притискащата повърхност, засмукващата обратна страна, преходите на корена и външните ръбове. Тъй като тези повърхности имат различна кривина, ориентацията на инструмента трябва да се контролира, за да се избегнат смущения и нежелани грешки в профила.
Главината обикновено изисква машинно обработени челни повърхности, отвори, конуси или други локализиращи елементи. Точното установяване на оста на главината осигурява надеждна отправна точка за последващи операции с лопатките и окончателна проверка.
Витлови валове и монтажни интерфейси
Винтовите валове са предимно ротационни компоненти, което прави CNC струговането подходящо за производство на диаметри на валове, рамена, резби, конуси и лагерни интерфейси.
Монтажните елементи могат да включват също шпонкови канали, фланци, отвори за болтове и прецизни контактни повърхности. Тези елементи трябва да бъдат произведени в съответствие с избрания дизайн на съединителя и валовата връзка.
Най-важните изисквания са функционалното пасване и подравняването. Прецизно обработеното острие не може да компенсира отвор на главината или интерфейс на вала, който създава неприемлива ексцентричност или проблеми при сглобяването.
Персонализирани витла и прототипни компоненти
Персонализирани витла и прототипни компоненти могат да бъдат обработени с ЦПУ, когато съществуващ дизайн е неподходящ или нова геометрия изисква оценка. Примерите включват малки витла, експериментални лопатки, компоненти в мащаб на модел и специализирани механични интерфейси.
Директната обработка от плътен материал може да е практична за прототипи или малки компоненти, тъй като избягва някои изисквания за инструментална екипировка, свързани с леенето. Използването на материала и времето за обработка обаче могат да бъдат значително по-високи.
Прототипът трябва да възпроизвежда предвидените функционални характеристики, а не просто да наподобява крайната част. Важни съображения включват дебелината на острието, точността на монтаж, състоянието на повърхността и съвместимостта с планирания метод за проверка.
Какви материали се използват при обработката на витла?
Често срещаните материали за обработка на витлата включват никел-алуминиев бронз, манганов бронз, неръждаема стомана, алуминиеви сплави и избрани титанови сплави. Изборът на материал зависи от устойчивостта на корозия, якостта, устойчивостта на умора, теглото, работната среда и разходите за обработка.
Морските витла обикновено използват сплави на медна основа, защото те осигуряват полезна комбинация от устойчивост на корозия и механични характеристики. Други материали може да са по-подходящи за по-малки, специализирани или неморски приложения.
Бронзови и медни сплави за морски витла
Никел-алуминиевият бронз се използва широко в корабните двигатели, защото съчетава добра устойчивост на корозия със здравина и издръжливост. Мангановият бронз и сродните му медни сплави също се използват за производството на витла.
Тези материали обикновено се доставят като отливки. Планът за обработка трябва да отчита състоянието на материала, допустимото отклонение при отливане, потенциалните повърхностни дефекти и геометрията на готовите остриета.
Параметрите на рязане и инструментите трябва да бъдат избрани за конкретната сплав. Дори тясно свързани медни сплави могат да се различават по твърдост, поведение при рязане и износване на инструмента, така че една стратегия за обработка не трябва автоматично да се прилага за всеки клас бронз.
Неръждаема стомана, алуминий и титаниеви сплави
Неръждаемата стомана може да бъде избрана за витла или свързани компоненти, когато нейната якост, устойчивост на корозия или изискванията за приложение оправдават използването ѝ. Условията на обработка зависят от конкретния клас неръждаема стомана.
Алуминиевите сплави предлагат по-ниска плътност и относително ефективна машинна обработка, което ги прави привлекателни за избрани леки прототипи и компоненти. Тяхната пригодност за морска употреба трябва да бъде оценена по отношение на корозия, механично натоварване и излагане на околната среда.
Титановите сплави осигуряват висока специфична якост и устойчивост на корозия в определени среди, но са по-скъпи и трудни за машинна обработка. Топлината при рязане, износването на инструмента и целостта на повърхността изискват внимателен контрол.
Как свойствата на материалите влияят върху обработваемостта?
Свойствата на материала влияят върху силите на рязане, износването на инструмента, обработката на повърхността, образуването на стружки и времето за обработка. Само твърдостта не е достатъчна, за да се предвиди дали материалът на витлото ще бъде лесен за обработка.
Топлопроводимостта, втвърдяването при работа, съставът на сплавта и микроструктурата могат да повлияят на процеса на обработка. Отливките могат също да съдържат вариации в допустимите припуски за обработка или локализирани условия на материала.
Полезно сравнение на материалите е:
| Материал | Основно предимство | Съображение за обработка | Типично Application |
| Никел-алуминиев бронз | Устойчивост на морска корозия | Износване на инструмента и променливост на леенето | Лопатки на морски витла |
| Манганов бронз | Сила и употреба в морската служба | Поведение на рязане, зависимо от сплавта | Морски пропелери |
| Неръждаема стомана | Здравина и устойчивост на корозия | Топлинно и деформационно втвърдяване | Специализирани витла и валове |
| алуминиева сплав | Ниско тегло и добра обработваемост | Изкривявания и евентуално изкривяване | Прототипи и леки части |
| Титаниева сплав | Висока специфична якост | Концентрация на топлина и износване на инструменти | Специализирани компоненти |
Изборът на материали винаги трябва да следва одобрените изисквания за проектиране и експлоатация, а не само удобството при обработка.
Как се сравняват CNC и ръчната обработка на витла?
CNC обработката на витла използва програмирани движения на инструмента за създаване на повтаряща се геометрия на лопатките, докато ръчната обработка разчита повече на контролирано от оператора рязане, шлайфане и довършителна обработка. CNC обикновено е по-подходяща за сложни, повтарящи се профили, докато ръчните методи остават полезни за избрани корекции и довършителни операции.

Конвенционална машинна обработка и ръчна довършителна обработка
Конвенционалната машинна обработка обикновено се използва за достъпни повърхности на главините, отвори и други леснодостъпни елементи. Ръчното шлайфане и напасване може да се използва и за локализирани настройки или корекция на повърхността.
Ръчната обработка на острието изисква внимателно измерване и контролирано отстраняване на материал. Прекомерното шлифоване може да промени дебелината на острието, формата на ръбовете или геометрията, свързана със стъпката на рязане, което прави необходима многократна проверка.
Тези методи могат да бъдат ценни за ремонт и довършителни работи, но стават по-малко ефективни, когато големи свободни повърхности трябва да съответстват точно на подробен CAD модел върху няколко остриета.
3-осни срещу. 5-Ос CNC обработка
3-осните CNC машини са ефективни за обработка на главинови повърхности, достъпни отвори, пробиване и избрани елементи на остриетата. Те често са икономични, когато инструментът може да достигне необходимите повърхности без прекомерно препозициониране.
5-осните CNC машини осигуряват допълнителен контрол върху ориентацията на инструмента. Това ги прави особено полезни за усукани остриета, извити преходи на корените и области, където главината или съседните остриета ограничават достъпа до инструмента.
5-осната CNC обработка не гарантира автоматично по-добра точност. Калибрирането на инструмента, динамиката на машината, закрепването, интерполацията и CAM програмирането все още определят дали процесът може да възпроизведе необходимата геометрия.
| Начин на доставка | Основна сила | Основно ограничение | Подходяща работа |
| Ръчно довършителни работи | Локализирана корекция | Зависима от оператора съгласуваност | Ремонт и окончателна настройка |
| 3-Axis CNC | Ефективна проста геометрия | Ограничена ориентация на инструмента | Хъбове и достъпни функции |
| Индексиран многоосен CNC | Множество контролирани ориентации | Ограничена непрекъсната преориентация | Избрани региони на острието |
| Едновременно 5-осно CNC | Непрекъсната ориентация на инструмента | По-голяма сложност на програмирането | Сложни повърхности на остриетата |
Как да изберем правилния метод на обработка?
Методът на обработка трябва да се избере според геометрията на острието, достъпността, изискванията за размери и обема на производство. Простите характеристики на вала не изискват непременно 5-осно оборудване.
За сложно острие, инженерите трябва да проучат обхвата на инструмента, интерференцията на съседните остриета, изискванията за обработка на повърхността и броя на необходимите настройки.
Ефективен процес може да комбинира струговане за главината, 3-осна обработка за достъпни елементи и 5-осна довършителна обработка за лопатките. Този подход може да намали ненужното машинно време, като същевременно запази точността на критичните повърхности.
Как се обработват витлата с ЦПУ?
Витлата се обработват с ЦПУ чрез CAD/CAM подготовка, позициониране на детайла, обработка на главината, груба обработка на лопатките, обработка на основата и ръбовете, прецизна довършителна обработка и проверка на размерите. Последователността на операциите е проектирана така, че да поддържа точни референтни точки и да предотвратява деформации, докато материалът се отстранява от детайла.
При обработката на корабни витла, изходният материал често е отливка със значителен припуск. Следователно планът за обработка трябва да отчита както крайната геометрия, така и състоянието на входящата част.
CAD/CAM програмиране и планиране на траекторията на инструмента
CAD/CAM програмирането преобразува триизмерната геометрия на витлото в траектории на машинните инструменти. Точните модели трябва да дефинират повърхността на налягане, обратната страна на засмукване, корените на лопатките, ръбовете и монтажните интерфейси.
Планирането на траекторията на инструмента определя посоката на рязане, захващането на инструмента, стъпката на преместване, допустимата обработка и ориентацията на инструмента. За 5-осни операции, CAM системата трябва също да отчита държача на инструмента, ограниченията на машината и евентуалното смущение със съседни остриета.
Симулацията е от съществено значение за проверка на колизии, превишаване на хода и области с нерязан материал. Най-подходящата траектория на инструмента следва действителната повърхност и изискванията на машината, вместо да се приема, че една универсална посока на рязане е идеална за всяко витло.
Закрепване и настройка на витлото
Настройката на витлото установява връзката между детайла, машинните координати и проектните данни. Оста на главината и избраните референтни повърхности обикновено се използват за създаване на последователна координатна система за обработка.
Приспособленията трябва да държат детайла здраво, като същевременно позволяват на режещия инструмент да достига до необходимите повърхности. Големите витла създават допълнителни предизвикателства поради тяхната маса, размах на лопатките и ограничени точки на опора.
Преди машинна обработка, инженерите трябва да проверят стабилността на затягане, хлабината на детайла, хода на машината и смущенията в приспособлението. Настройката, която е точна, когато е неподвижна, трябва да остане стабилна и под действието на силите на рязане.
Обработка на главината и отвора на витлото
Обработката на главини обикновено включва обработка на чело, струговане, пробиване, конусовидна обработка и подготовка на шпонкови канали или други монтажни елементи. Правилните операции зависят от конструкцията на витлото.
Установяването на точни референтни повърхности на главината е важно, защото тези характеристики влияят върху последващата настройка и връзката между витлото и неговия вал.
За интерфейси с ключ или без ключ, размерите трябва да отговарят на действителната спецификация за монтаж. Геометрията на отвора, контактната площ, подравняването и схемата на закрепване не трябва да се приемат от общ дизайн на витлото.
Груба обработка на лицевата и задната част на острието
Грубата обработка на остриетата премахва излишния материал от повърхностите за натиск и засмукване, като същевременно запазва достатъчно материал за довършителни работи. Големите морски отливки може да изискват значителна груба обработка, преди профилите на остриетата да достигнат окончателната си форма.
Обработката от двете страни трябва да се планира внимателно, тъй като отстраняването на материал променя локалната твърдост и може да повлияе на стабилността на детайла.
Балансираната стратегия за груба обработка намалява тежките локализирани разрези и запазва опората, където е необходимо. Междинните проверки могат да идентифицират неочаквани вариации в материала, дефекти при отливане или геометрия, която изисква корекция преди довършителна обработка.
Обработка на основата на острието, водещия ръб и задния ръб
Коренът на острието свързва острието с главината и често съдържа сложни заоблени части. Тези преходи са трудни за обработка, тъй като наличното пространство за инструмент може да бъде ограничено от съседни повърхности.
Водещите и задните ръбове също изискват контролирана машинна обработка. Крайните им форми трябва да съответстват на одобрената геометрия на острието, без да оставят нежелани грапавини, плоски ръбове или прекомерно отстраняване на материал.
В зависимост от кривината и достъпа могат да се използват сферични и други подходящи фрезови инструменти. Стратегиите за рязане трябва да избягват резки движения на инструмента, сблъсъци и прекомерни режещи натоварвания в близост до тънки ръбове.
5-Довършителна обработка на остриетата по осите и оптимизация на повърхността
5-осното довършително обработване на остриетата се използва за получаване на крайната свободна геометрия с контролирана ориентация на инструмента. Правилното позициониране на инструмента може да подобри достъпа, да поддържа подходящ контакт при рязане и да намали ненужните следи от обработка.
Параметрите за довършителна обработка включват диаметър на режещия инструмент, наклон на инструмента, стъпка на преместване, подаване и оставащ материал. Фрезоването с сферичен край може да е подходящо за извити области, докато други видове инструменти могат да подобрят ефективността, където геометрията на повърхността позволява.
Оптимизацията на повърхността трябва да се провери чрез измерване, а не само чрез визуален преглед. Готовото острие трябва да отговаря на зададените изисквания за профил, дебелина, стъпка и повърхност, без прекомерно полиране, което променя желаната форма.
Кои са основните предизвикателства при обработката на витла?
Основните предизвикателства при обработката на витла са сложни повърхности със свободна форма, ограниченият достъп до инструменти, отклонението на тънките лопатки, вибрациите, грешките в стъпката и повърхностните дефекти. Тези проблеми изискват подходящи машинни възможности, стабилни приспособления, точни траектории на инструментите и контрол по време на целия производствен процес.
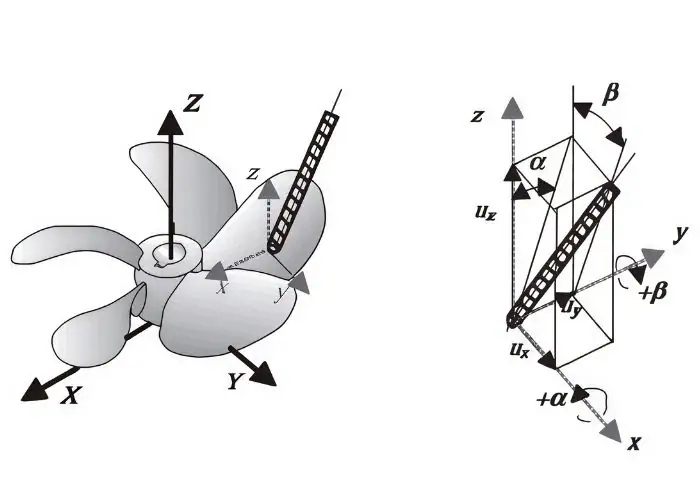
Сложни извити повърхности и достъпност на инструментите
Лопатките на витлото се характеризират с непрекъснати промени в кривината, усукването и дебелината на сечението. Тези свободни форми са трудни за ефективна обработка с фиксирана ориентация на инструмента.
Главината, съседните остриета и преходите на корените на остриетата могат да ограничат достъпа. Траекторията на инструмента, която достига до външното острие, може да се сблъска с детайла или приспособлението при приближаване към корена.
5-осовото позициониране и симулацията на колизия помагат за решаването на тези проблеми. Въпреки това, движението на машината, хлабината на шпиндела, дължината на инструмента и дизайнът на приспособлението трябва да бъдат проверени заедно, преди операцията да бъде пусната.
Отклонение на тънкото острие и вибрации при обработка
Тънките лопатки на витлото могат да се отклонят под силите на рязане, особено близо до върха или други неподдържани области. Прекомерното отклонение може да създаде вариации в дебелината, следи от вибрации или грешки в профила.
Проблемът става по-сериозен с отстраняването на материала и намаляването на твърдостта на острието. Поради това, тежките довършителни разрези могат да доведат до непостоянни резултати, дори когато самата машина е точна.
Инженерите могат да контролират този риск чрез намаляване на силите на рязане, регулиране на траекториите на инструмента, запазване на временна опора, където е уместно, и избор на подходящи параметри за довършителни работи. Проверката трябва да потвърди, че острието се връща към необходимата геометрия след премахване на натоварванията от обработката.
Точност на наклона на лопатката и консистентност на профила
Точността на стъпката изисква готовите секции на острието да възпроизвеждат зададените ъглови и геометрични съотношения. Грешки могат да възникнат от CAD/CAM данни, подравняване на настройката, отклонение на инструмента или неправилно отстраняване на материал.
Съответствието между лопатките е също толкова важно. Разликите във формата на сечението, дебелината или стъпката могат да повлияят на разпределението на натоварването и да допринесат за вибрации или небалансирани работни условия.
Производителите трябва да използват определени радиуси на измерване и референтни данни. Сравняването на действителните измервания с одобрения проект осигурява по-надеждна оценка, отколкото проверката само на цялостния външен вид на острието.
Повърхностна обработка и дефекти в машинната обработка
Повърхностната обработка влияе върху качеството на границата на острието и може да повлияе на поведението на потока на флуида. Следи от инструмента, вълнообразност, мустаци и локални повреди по повърхността също могат да разкрият нестабилност при обработка.
Типичните причини включват неподходящо стъпково преместване, износване на инструмента, вибрации, лоша ориентация на инструмента и непостоянни сили на рязане. Повърхностните дефекти може да са особено трудни за коригиране в близост до тънки ръбове и извити преходи.
Изискванията за довършителни работи трябва да бъдат определени според приложението. Прекомерното полиране не винаги е от полза, ако променя критичната дебелина или геометрията на ръбовете.
| Предизвикателство за машинна обработка | Възможен резултат | Препоръчителен контрол |
| Сложна кривина на острието | Отклонение на профила | Точни CAM траектории на инструментите |
| Ограничен достъп до инструменти | Риск от сблъсък | 5-осна симулация |
| Отклонение на тънкото острие | Грешка в дебелината | Контролирани сили на рязане |
| Вибрация и тракане | Вълнообразност на повърхността | Стабилни параметри на закрепване и рязане |
| Несъосност на главината | Ротационна грешка | Надеждни данни за обработка |
| Прекомерно полиране | Промяна на геометрията | Контролирано довършително обработване и инспекция |
Как се проверяват точността и качеството на обработката на витлата?
Точността и качеството на обработка на витлата се проверяват чрез проверка на размерите, измерване на стъпката, сравнение на профила на лопатките, оценка на повърхността и определени проверки за балансиране. Планът за проверка трябва да съответства на конструкцията на витлото, приложимите стандарти и действителния обем на производствената работа.
Проверката на размерите потвърждава геометрията на обработения компонент. Балансирането и оценката на експлоатационните характеристики отговарят на допълнителни изисквания и не трябва да се третират като взаимозаменяеми измервания.
Проверка на размерите на главини и профили на лопатки
Инспекцията на главината проверява важни размери като диаметър на отвора, геометрия на конуса, подравняване на челните повърхности и позиции на монтажните елементи. Тези характеристики контролират механичното сглобяване между витлото и неговата задвижваща система.
Инспекцията на лопатките оценява геометрията на сечението, дебелината, диаметъра и зададените координати на повърхността. В зависимост от размера и достъпността, подходящото оборудване може да включва координатно-измервателни машини, оптично сканиране или специализирани системи за измерване на витла.
Резултатите от инспекцията трябва да се отнасят до одобрения CAD модел или чертеж. Измервателното оборудване също трябва да има достатъчен капацитет за определените допустими отклонения.
Измерване и изчисляване на стъпката на витлото
Стъпката на витлото може да се оцени чрез измерване на геометрията на определени секции на лопатките. Локалният ъгъл на наклона и радиусът на измерване могат да се използват за изчисляване на геометричната стъпка.
За спирална референтна линия, зависимостта е:
P = 2πr × tan(β)
Тук P е геометричната стъпка, r е разстоянието от оста на въртене, а β е локалният ъгъл на стъпката спрямо равнината на въртене.
Същата формула се прилага и за идеализирано локално сечение на лопатката, но действителната проверка трябва да следва определената референтна геометрия и процедура за измерване. За морските витла, ъгълът на наклона може да се оцени в няколко радиални позиции, а не да се изведе от една точка.
Проверка на качеството на повърхността и геометрията на острието
Повърхностната проверка проверява грапавостта, следите от инструмента, грапавини, вълнообразността и локалните повреди. Геометричната проверка потвърждава, че готовото острие съответства на предвидената триизмерна форма.
Повърхност с ниска измерена грапавост все още може да има неправилен профил. Следователно, грапавостта на повърхността и геометричната точност трябва да се проверяват като отделни свойства.
За приложимите морски витла, ISO 484 предоставя изисквания за производствени толеранси, свързани със стъпката, геометрията на лопатките и други характеристики. Подходящата стандартна част, издание и клас на точност трябва да бъдат потвърдени за всеки проект.
Балансиране на витлата и практическо валидиране
Балансирането на витлото оценява разпределението на масата около оста на въртене. Статичното балансиране идентифицира определени условия на дисбаланс на масата, докато динамичното балансиране може да оцени поведението на дисбаланса по време на въртене.
Изискванията за балансиране зависят от размера на витлото, работната скорост, конфигурацията на сглобката и приложимите спецификации. Лопатката с точни размери не се балансира автоматично.
Практическото валидиране може да включва и проверки на сглобката, измервания на биене, вибрационни тестове или експлоатационни изпитвания. Тези дейности трябва да се извършват от подходящо оборудвани специалисти, когато е необходимо, и са отделни от обикновената CNC размерна инспекция.
Какво влияе върху цената на обработката на витлата и избора на доставчик?
Цената на обработката на витлото зависи главно от материала, размера на витлото, геометрията на лопатките, времето за обработка, изискванията за толеранс, обхвата на проверката и количеството продукция. Изборът на доставчик трябва да се фокусира върху доказаните възможности за необходимия компонент, а не само върху спецификациите на машината или обявената цена.
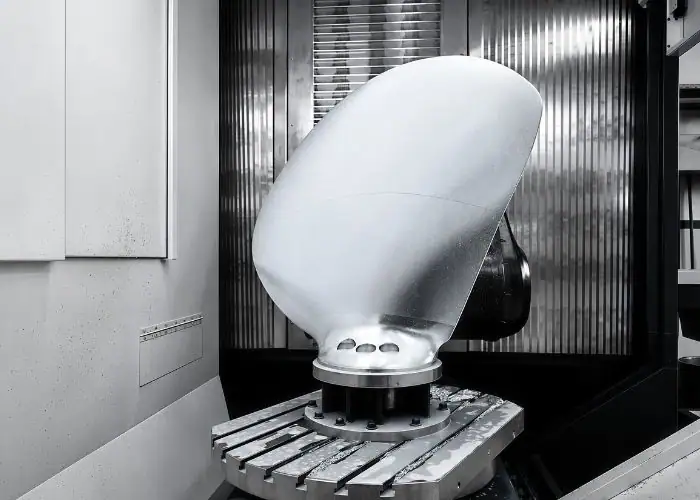
Най-ниската цена за машинна обработка може да не включва сложна инспекция, довършителни работи, подготовка за настройка или специализирана обработка. Тези разлики трябва да се вземат предвид при оценката на предложение за производство.
Материал, сложност на острието и време за обработка
Цената на материалите зависи от вида на сплавта, размера на суровината, наличността и количеството отстранен материал. Големите отливки и компонентите от плътни заготовки могат да имат много различни структури на производствените разходи.
Сложността на острието също влияе върху програмирането и машинното време. Дълбоките преходи в корените, ограниченият достъп до инструментите и изискванията за фина обработка обикновено увеличават броя на операциите.
Износването на инструментите, подготовката на приспособленията и капацитетът на машината могат да повлияят на крайната цена. Малък прецизен витло и голяма морска отливка не трябва да се оценяват, като се използват едни и същи допускания за машинна обработка.
Изисквания за толерантност, инспекция и производство
Тесните допуски увеличават производствените трудности, когато изискват допълнителни довършителни проходи, контролирани настройки или по-подробна проверка.
Разходите за инспекция варират в зависимост от размера на компонента, плътността на измерване, изискванията за оборудване и документацията. Специализираното измерване и балансиране на лопатките са отделни услуги, които може да изискват отделно планиране.
Прототипите, резервните части и производствените партиди също имат различни структури на разходите. Многократното производство може да разпредели разходите за програмиране и приспособления между повече компоненти, но само когато дизайнът и процесът останат стабилни.
Възможности за CNC обработка и оценка на доставчици
Подходящият доставчик трябва да разбира сложната обработка на повърхности, поведението на материалите, захващането на детайлите и измерването на критични механични характеристики. Съответният производствен опит е по-полезен от общото твърдение за висока прецизност.
За обработка на лопатките на витла по поръчка, купувачите трябва да вземат предвид размера на машината, конфигурацията на осите, CAM възможностите, максималното тегло на детайла и оборудването за проверка. Големите морски витла може да изискват специализирано оборудване, надхвърлящо обикновения капацитет на прецизните цехове.
Оценката на доставчиците трябва да прави разлика между CNC обработката и леенето, балансирането, хидродинамичните тестове и морското сертифициране. Надеждният производствен план ясно определя кои операции се извършват вътрешно и кои изискват квалифицирана външна поддръжка.
Въпроси и Отговори
Може ли витло да бъде обработено с ЦПУ от плътен метал, вместо от отливка?
Да. Малки или специализирани витла могат да бъдат изработени от плътен метал, особено за прототипи или производство с малък обем. Например, обработката на лопатка с общ диаметър 80 мм може да спести първоначалните разходи за специален модел за отливка. Обработката на плътен материал обаче премахва повече материал и може да изисква по-дълго време за обработка. По-големите морски витла често са по-икономични за производство от отливки с подходящ допуск за обработка. Все още трябва да се провери пригодността на материала и структурните характеристики.
Колко припуск за обработка трябва да се остави на лопатката на витлото?
Допускът за довършителна обработка зависи от материала, размера на лопатката, точността на отливане, диаметъра на инструмента и твърдостта на закрепващото устройство. Няма надеждна универсална стойност за всяка от витлата. Например, малък прототип може да използва допуск за довършителна обработка от няколко десети от милиметъра, докато голяма отливка може да изисква различна стратегия за груба и довършителна обработка. Допускът трябва да е достатъчен за премахване на предишни следи от инструмента и геометрични грешки, без да се създава ненужна сила на рязане или отклонение на лопатката.
Може ли повреден пропелер да бъде обработен отново след ремонт?
Да, някои повредени витла могат да бъдат обработени отново след одобрен ремонт, при условие че е запазена достатъчна цялост на материала и конструкцията. Обичайната работа може да включва възстановяване на отвори за болтове, монтажни повърхности или локализирана геометрия на лопатките. Процедурата за ремонт трябва да отчита оригиналната сплав, местоположението на повредата и всички промени, свързани със заваряване или топлина. След обработка, ремонтираната зона изисква проверка на размерите и всички допълнителни проверки, определени от ремонтния орган. Сериозните повреди могат да направят подмяната по-безопасна от по-нататъшното отстраняване на материал.
По-гладката лопатка на витлото винаги ли подобрява ефективността?
Не. По-гладката повърхност не гарантира по-висока ефективност, ако стъпката, профилът, дебелината или геометрията на лопатката са неправилни. Грапавостта на повърхността е само една част от дизайна. Например, полирането може да намали стойността на Ra от 1.6 µm до 0.8 µm, но премахването на твърде много материал близо до тънък ръб може да създаде по-сериозна геометрична грешка. Правилната цел е да се отговаря на одобрените изисквания за повърхност и размери, а не да се постигне най-ниската възможна грапавост.
Заключение
Машинната обработка на витла изисква внимателен контрол на геометрията на лопатките, поведението на материала, траекториите на инструмента и точността на размерите. CNC струговането и фрезоването могат да създадат точни характеристики на главините, докато многоосовото машинно обработване подобрява достъпа до сложни повърхности на лопатките и преходи на корените. Успешното производство зависи от стабилно захващане на детайла, подходящи стратегии за груба и довършителна обработка, както и от проверка на стъпката, профила, дебелината и качеството на повърхността. Инженерите също трябва да разделят възможностите за машинна обработка от специализираното балансиране и валидиране на експлоатационните характеристики, когато избират доставчик.
В TiRapid предлагаме прецизна CNC обработка и производствени услуги за персонализирани компоненти на витла, валове, главини и сложни механични части. Нашето CNC фрезоване, струговане, многоосна обработка и размерна проверка поддържат точното производство на прототипи и производствени компоненти.















