
Галерия със стандартни покрития на TiRapid
Финишите на TiRapid
Онлайн системата за оферти на TiRapid позволява на потребителите да персонализират материали, характеристики, повърхностно покритие и проектни бележки за части, произведени по поръчка. Ние предлагаме широка гама от стандартни опции за довършителни работи в множество процеси, с ясна поддръжка за различни външни и функционални нужди. За проекти, които изискват по-голяма гъвкавост, могат да се организират и множество довършителни работи въз основа на изискванията за частите, което прави TiRapid удобно решение от един източник както за производство, така и за довършителни работи.
Ако е необходима специфична опция за довършителни работи или последваща обработка, но не е показана на страницата с офертата, TiRapid все пак може да помогне. Потребителите могат да се свържат директно с нашия екип или да изберат опцията за довършителни работи „Други“ по време на процеса на офериране, за да опишат специални изисквания и да поискат допълнителен преглед.
Популярни покрития за метал
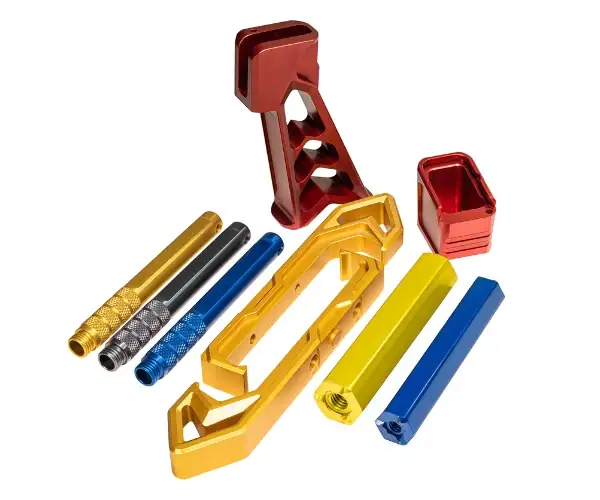
Standard
Частите се доставят почистени и обезкостени, без допълнителна обработка на повърхността. Тази опция е подходяща, когато не се изисква козметично или защитно покритие и детайлът ще остане в машинно обработеното си състояние.
Анодиране тип II
Анодирането тип II подобрява устойчивостта на корозия и може да служи и като основа за боя или други вторични покрития. Дебелината на покритието обикновено варира от 0.0002″ до 0.0012″ и като цяло отговаря на MIL-A-8625 / MIL-PRF-8625 тип II, клас 2.
Цветното анодиране използва багрила, за да промени външния вид на повърхността на детайла. Поради вариациите в процеса, анодизираните цветове не могат да бъдат съчетани точно с конкретни стандарти Pantone или RAL. Анодизираните покрития тип II също могат да се износват с времето и могат постепенно да избледняват или да се обезцветяват, когато са изложени на продължителна пряка слънчева светлина.
Анодизиране с твърдо покритие тип III
Твърдото анодиране тип III създава по-дебело и по-устойчиво на износване покритие от стандартното анодиране. Обикновено се избира, когато е необходима допълнителна издръжливост и защита на повърхността, а също така може да се използва като основа за боя или други покрития. Дебелината на покритието обикновено е около 0.002″ и по принцип отговаря на MIL-A-8625 / MIL-PRF-8625 тип III, клас 1 или клас 2.
Тъй като покритието е по-дебело, крайният цвят често изглежда по-тъмен от стандартното анодиране. Дори прозрачното или непигментирано твърдо анодиране може да потъмни повърхността на детайла. В зависимост от сплавта, състоянието на повърхността и променливите на процеса, естественият вид може да варира от светлосив до тъмносив или кафяв. Както при другите анодирани покрития, точното съвпадение на цветовете по Pantone или RAL не е възможно.
Преобразуване на хромат (Chem-Film)
Хроматното конверсионно покритие, известно още като химически филм, подобрява устойчивостта на корозия, като същевременно запазва повърхностната проводимост, което го прави често срещан избор за части, които се нуждаят и от електрически характеристики. Може да се използва и като основа за боя. Това покритие добавя много малка дебелина, обикновено около 0.00001″ до 0.00004″, и обикновено отговаря на MIL-DTL-5541 Type I или II, Class 1A или Class 3, в зависимост от спецификацията. Ако са необходими други изисквания, като например MIL-DTL-81706, те трябва да бъдат ясно посочени в чертежа на частта.
Хроматната конверсия тип I съдържа шествалентен хром и обикновено придава на детайла златист или кафяв вид. Тип II не съдържа шествалентен хром и обикновено е прозрачен, така че има малък ефект върху оригиналния цвят на повърхността.
прахово покритие
Праховото боядисване осигурява непрекъснато, издръжливо и защитно покритие чрез равномерно нанасяне на сух прах върху повърхността на детайла и след това втвърдяване с топлина. Използва се често, когато са важни както защитата на повърхността, така и декоративният вид. Типичната дебелина на покритието варира от 0.006″ до 0.012″ и обикновено отговаря на ASTM D7803, както и на различни спецификации на MIL и FDE.
Праховото боядисване се предлага в широка гама от цветове и нива на гланц, което го прави подходящо както за функционални, така и за козметични приложения. Често се избира за метални части, които се нуждаят от подобрена издръжливост, по-добро покритие на повърхността и по-завършен външен вид.
Други метални покрития, които предлагаме
Черният оксид
Черният оксид е конверсионно покритие, използвано върху черни метали като стомана и неръждаема стомана. То потъмнява външната повърхност на материала и често се избира, за да намали отблясъците и да подобри външния вид. Може също така да осигури умерено увеличение на устойчивостта на корозия, като същевременно има минимален ефект върху размерите на детайлите.
Електролинг
Електрополирането е електрохимичен процес на довършителни работи, използван за изглаждане и изсветляване на метални повърхности, особено неръждаема стомана. Той помага за подобряване на външния вид, като същевременно намалява риска от корозия чрез премахване на тънък повърхностен слой. Типичното отстраняване на материал е около 0.0001″ до 0.0025″, а процесът обикновено отговаря на ASTM B912-02.
Топлинна обработка
Термичната обработка се използва за подобряване на механичните свойства на металните части. В зависимост от материала и приложението, това може да включва термична обработка, отгряване, облекчаване на напрежението или други термични процеси. Необходимата обработка трябва да бъде посочена в раздела „Бележки“ или на предоставения чертеж. Приложимите стандарти могат да включват ASTM B917 за алуминиеви сплави и AMS-H-6875 / AMS 2759 за стомани.
Пасивация
Пасивацията е химическа обработка, използвана главно за корозионноустойчиви неръждаеми стомани от серия 200, серия 300 и закалени чрез утаяване стомани. Тя премахва свободното желязо от повърхността, за да подобри корозионната устойчивост, без забележима промяна на размерите. Дебелината на покритието е изключително малка, обикновено около 0.0000001″, и може да отговаря на стандарти като ASTM A967, AMS-QQ-P-35, MIL-STD-171, ASTM A380 или AMS 2700.
Безелектронен никел
Безтоковото никелиране нанася равномерен никелов слой върху повърхността на детайлите, включително със сложни или неправилни геометрии. То обикновено се използва за подобряване на устойчивостта на корозия, устойчивостта на окисляване и износоустойчивостта. Готовата повърхност обикновено изглежда по-ярка и по-равномерна. Дебелината на покритието обикновено започва от 0.0001″ и може да отговаря на ASTM B733, Type IV, SC1, Class 1 по подразбиране или AMS 2404, когато е посочено друго. За други изисквания за никелиране може да се избере опцията за покритие „Друго“ за ръчен преглед.
Позлатяване
Позлатяването осигурява силна устойчивост на корозия и потъмняване, заедно с ниско контактно съпротивление, отлична проводимост и добра спояемост. Често се използва за електрически и високопроизводителни приложения, където надеждността на повърхността е от значение. Визуално придава на детайла златист вид. Спецификацията по подразбиране обикновено е MIL-G-45204 и ASTM B488, с обичайна дебелина от 0.00002″ до 0.00005″. Позлатяването с дебелина над 0.00005″ обикновено изисква ръчно оценяване и преглед.
Обшивка със сребро
Посребряването е галванично покритие, което предлага много висока електрическа проводимост и добра спояемост. То също така осигурява устойчивост на корозия, въпреки че повърхността може да потъмнее с времето. Това покритие придава на детайла сребрист вид и обикновено се използва за проводими приложения. Типичната дебелина на покритието варира от 0.00002″ до 0.0003″, а процесът обикновено отговаря на AMS QQ-S-365D.
Поцинковане
Цинковото покритие се използва често върху въглеродна стомана и други сплави, склонни към ръжда, за да се подобри устойчивостта на корозия. То е проводимо метално покритие и често се избира като стандартно защитно покритие за стоманени компоненти. Цинковото покритие обикновено отговаря на ASTM B633-15 Service Class 1 (SC1), с типична дебелина на покритието от около 0.0002″. Крайният вид обикновено има лек сребрист блясък.
Медиите се сринаха
Тамблирането с вибрираща среда е процес на пакетна обработка, който използва вибрираща среда за премахване на грапавини, омекотяване на остри ръбове и подобряване на общата еднородност на повърхността. Тя може също така да намали видимите машинни следи по външните повърхности, което води до по-чист и по-еднороден външен вид. Части, по-големи от 8 инча, може да изискват ръчна проверка в зависимост от геометрията и условията на работа.
прахово покритие
Праховото боядисване създава непрекъснато защитно покритие чрез равномерно нанасяне на сух прах върху повърхността на детайла и втвърдяването му с топлина. Използва се широко, когато са важни както издръжливостта, така и външният вид. Типичната дебелина на покритието е около 0.006″ до 0.012″, а покритието обикновено отговаря на ASTM D7803, както и на различни спецификации MIL и FDE. Предлага се широка гама от цветове и нива на гланц. Допълнителни опции за прахово боядисване можете да разгледате в нашата галерия с прахови покрития.
Мокро боядисване
Мокрото боядисване осигурява непрекъснато защитно цветно покритие, използвайки течна боя, нанесена чрез пръскане или ръчно. В зависимост от приложението могат да се използват покрития на водна или разтворителна основа. Това покритие често се избира, когато е необходимо персонализиране на цвета, визуален вид или допълнителна защита на повърхността.
Други персонализирани довършителни работи
За проекти, които изискват специално покритие, извън стандартните опции, могат да се организират и услуги по поръчка. В зависимост от процеса и изискванията към детайлите, това може да включва защитни, декоративни или специфични за приложението обработки. Ако желаното покритие не е в списъка, то може да бъде уточнено чрез опцията „Друго покритие“ за допълнителен преглед и оферта.
TiRapid може да поддържа и широк спектър от изисквания за персонализирани довършителни работи чрез онлайн системата за оферти, като избере „Други“ от падащото меню за довършителни работи. Тази опция позволява на клиентите да поискат допълнителни решения за последваща обработка, освен стандартните ни предложения. Често срещани персонализирани довършителни работи и свързаните с тях услуги включват:
- Калайдисване
- Медно покритие
- Адхезивни грундове / BR-127 / CARC
- Тънкослойни лубриканти
- Цинкови фосфатни покрития
- Прецизно / ултразвуково / кислородно почистване
- Инспекция на магнитните частици
- Флуоресцентна пенетрантна инспекция
- Ултразвукова инспекция
- Кадмиево покритие
- Твърдо хромирано покритие
- Завършване на маскирането
- И още
Вижте още примери за нашите метални покрития
Популярни 3D печатни покрития
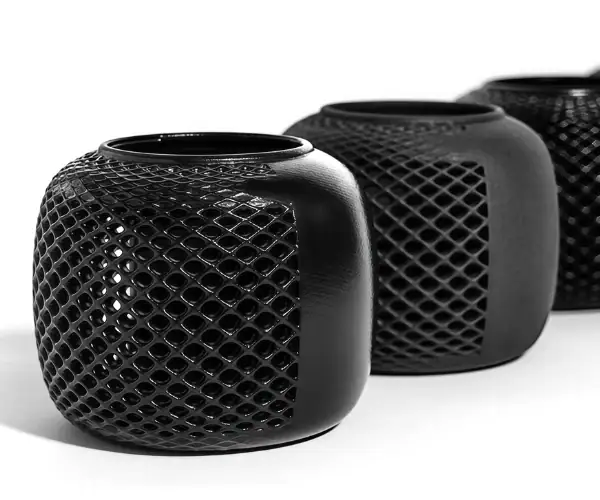
Парно изглаждане
Изглаждането с пара придава на 3D отпечатаните части по-равномерна и запечатана повърхност с гладко полугланцово покритие. Често се избира за подобряване на външния вид на повърхността и може да се комбинира с цветно боядисване за допълнително визуално подобрение.
Предлага се като стандартна опция за:
- Селективно лазерно синтероване (SLS)
- HP Multi Jet Fusion (MJF)
Боядисване на цветове
Цветното боядисване променя външния вид на детайла чрез потапянето му в разтвор на багрило, който прониква приблизително 0.010″ в повърхността. Възможно е да възникнат леки вариации в цвета между различните партиди поради разлики в процеса и материалите.
Предлага се като стандартна опция за:
- Селективно лазерно синтероване (SLS)
- HP Multi Jet Fusion (MJF) — Само черен
Никелиране
Никелирането се предлага като вторичен процес на медно и никелово покритие, при който върху повърхността на детайла се нанася никелов слой с дебелина от 0.004″ до 0.006″. Обикновено се използва за подобряване на издръжливостта, твърдостта и износоустойчивостта. Това покритие е предимно функционално, а не декоративно, а крайният вид обикновено е груб никел.
Предлага се като стандартна опция за:
- Селективно лазерно синтероване (SLS)
3D печатът завършва по процес
Селективно лазерно синтероване (SLS)
Standard
Частите се почистват чрез обезпрашаване, включително пясъкоструене и ръчно отстраняване на прах. Стандартното SLS покритие има бял матов вид с леко текстурирана повърхност.
Медиите се сринаха
Това покритие започва със стандартната SLS повърхност и се добавя абразивно барабанене. барабаненето помага за намаляване на видимите линии на растеж и може да омекоти острите ръбове, оставяйки детайла с по-равномерно покритие, наподобяващо черупка на яйце.
Боядисване на цветове
Частите се потапят в разтвор на багрило, който прониква около 0.010″ във външната повърхност, променяйки цвета на частта. Както при повечето боядисани покрития, могат да възникнат леки вариации от партида до партида, включително черно.
Медия, разтопена, боядисана в черно
Тази опция комбинира черно боядисване с абразивно барабанене. Тя помага за намаляване на видимите линии на растеж, като същевременно омекотява ръбовете и придава на детайла по-тъмен завършен вид.
Парно изглаждане
Изглаждането с пара е автоматизиран метод за последваща обработка, който подобрява качеството на повърхността, като променя повечето области от матови на полугланцови. То също така помага за запечатване на повърхността, подобряване на козметичната консистенция и поддържане на външен вид, готов за производство. Изгладените с пара SLS части могат също да бъдат боядисвани.
Никелиране
Никелирането се предлага като вторичен процес на медно + никелово покритие, който добавя никелово покритие с дебелина 0.004″–0.006″. Това покритие се използва главно за подобряване на твърдостта, издръжливостта и износоустойчивостта, а не за козметичен външен вид. Крайният резултат е грубо никелово покритие.
Други
В зависимост от нуждите на проекта могат да се предлагат и допълнителни опции за SLS довършителни работи. Те могат да включват персонализирана последваща обработка, като шлайфане, боядисване или галванизиране. Специални заявки могат да бъдат подадени за ръчен преглед.
HP Multi Jet Fusion (MJF) покрития
Standard
Частите на MJF се обезпрашават чрез пясъкоструене и ръчно отстраняване на прах. Стандартното покритие обикновено е сиво матово с фина текстурирана повърхност.
Боядисано черно
Частите се поставят в разтвор на багрило, който потъмнява външната повърхност. Крайният цвят е като цяло постоянен, но все пак може да има леки вариации между партидите.
Парно изглаждане
Изглаждането с пара за MJF части подобрява повърхността от матово до по-чисто полугланцово покритие. То също така помага за запечатването на повърхността, подобрява консистенцията и осигурява по-изискан външен вид за производствени приложения. Частите, изгладени с пара, могат да бъдат и боядисани.
Други
Допълнителни опции за довършителни работи на MJF, като шлайфане, боядисване или галванизиране, могат да бъдат налични при поискване. Персонализирани изисквания могат да бъдат изпратени за ръчен преглед.
Полиджетни покрития
Standard
След печат, носещият материал се отстранява и частите се почистват. Готовата повърхност обикновено е гладка, с матов до полугланцов вид.
Горна част, гланцирана
След отстраняване и почистване на опората, повърхностите, обърнати нагоре, остават с гланцово покритие, докато останалите области запазват матов до полугланцов вид.
Други
В зависимост от изискванията на проекта, могат да се предлагат и допълнителни опции за довършителни работи с PolyJet, като например шлайфане или друга персонализирана обработка.
Стереолитографски (SLA) покрития
Matte
Поддържаните повърхности се шлайфат леко с шкурка със зърнистост 220 или 320, след което се обработват с абразивно вещество, за да се създаде по-равномерно матово покритие.
натурален
Поддържаните повърхности се шлайфат леко с шкурка със зърненост 220 или 320, за да се подобри качеството на повърхността. Някои следи от шлайфане може да останат видими върху поддържаните зони.
Събличане и кораб
Поддържаните зони могат да показват малки следи от премахване на поддръжката, включително светли точки, подобни на мрежа, или незначителни повърхностни дефекти.
Бързо изчистване
Шлайфат се само поддържаните повърхности, така че може да останат някои видими слоеве. След това се нанася високогланцов прозрачен слой, за да се подобри общият блясък.
Други
Допълнителните SLA довършителни услуги могат да включват шлайфане, полиране, боядисване, галванизиране или последваща термична обработка, в зависимост от изискванията към детайлите.
Моделиране на стопено отлагане (FDM) завършващи покрития
Standard
FDM частите се произвеждат с поддържащи структури, които се отстраняват по време на последващата обработка. Готовите части обикновено запазват фини видими слоеве на повърхността.
Други
Допълнителни опции за довършителни работи, като шлайфане или боядисване, могат да се предлагат за FDM части, когато се изисква различен външен вид на повърхността.
Карбонови DLS™ покрития
Standard
Карбоновите DLS части обикновено имат матова до полугланцова повърхност в зависимост от посоката на детайла. След печат, опорите се отстраняват и частите се почистват. Поддържаните зони се шлайфат леко с шкурка със зърнистост 220 или 320, за да се подобри качеството на повърхността, въпреки че следите от шлайфане може да са видими.
Други
В зависимост от приложението и козметичните изисквания могат да се предлагат и други опции за последваща обработка.
Директно метално лазерно синтероване (DMLS)
Standard
Носещите конструкции се отстраняват и детайлът се обработва с абразивно пясъкоструене, за да се постигне по-равномерна повърхност. Типичната грапавост на повърхността е около 150–400 µin Ra.
Други
Допълнителни опции за DMLS довършителни работи, като например CNC обработка на избрани елементи или полиране, могат да се предлагат въз основа на геометрията на детайлите и изискванията на проекта.
Струйно покритие за метални свързващи вещества
Зирбласт
Това стандартно покритие създава ярък, матов метален вид, вариращ от бронзов до сив цвят. Видът се получава чрез процес на бластиране с керамични перли, използващ циркониев силикат.
Античен бронз
След полиране с барабан се нанася патина с топлина, за да се създаде медноподобно покритие с по-тъмни сиви зони в области, по-трудно достъпни за повърхността. Частите се запечатват преди доставка.
Дамаск стомана
Върху повърхност, обработена с абразивно вещество, се нанася топлинна патина, което води до равномерен тъмносив матов вид. Частите се запечатват преди доставка.
Средновековен калай
Това покритие съчетава термична патина и полиране с барабан, за да създаде тъмносива повърхност с бронзови акценти върху релефните елементи. Частите са запечатани преди доставка.
Полирано в барабан
Частите се обработват с барабан, за да се получи полугланцово полирано покритие. Цветът изглежда ярък бронзов, с по-тъмни сиви области във вдлъбнати или по-труднодостъпни части. Малките пролуки все още могат да съдържат следи от полиращ материал.
Пшеничено пени
Термично патиниране, последвано от бластиране, създава равномерно матово покритие, наподобяващо мед. Частите са запечатани преди доставка.
Вижте нашите материали и покрития за 3D печат
Покрития чрез шприцване
TiRapid предлага стандартни опции за довършителни работи за шприцване на пластмаси, вариращи от гланцови и гладки до матови и текстурирани повърхности. Тъй като покритието се нанася върху кухината на формата, то се пренася директно върху отливаната част по време на производството.
Нашите стандартни опции за покритие на матриците включват:
- Обществото на пластмасовата индустрия (SPI) Покрития на формите
- Текстури от Mold-Tech
- VDI текстури
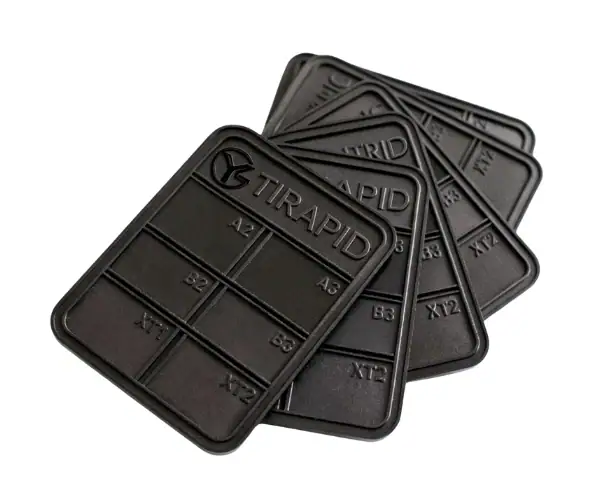
Подробности за шприцването
SPI A завършва
SPI A-1
SPI A-1 е първокласно покритие за форми, произведено чрез диамантено полиране с Grade #3, 6000 grit. То създава много висококачествена полирана повърхност и обикновено се използва за части, които изискват максимален гланц или оптична чистота. Средната грапавост на повърхността е приблизително 0.012–0.025 µm Ra.
SPI A-2
SPI A-2 се създава с диамантено полиране Grade #6, 3000 grit, за да се постигне висококачествено полирано покритие. Често се избира за формовани части, които се нуждаят от гладък, изискан външен вид, а също така може да се използва и за прозрачни приложения. Средната грапавост на повърхността е около 0.025–0.050 µm Ra.
SPI A-3
SPI A-3 използва диамантено полиране с клас #15 и зърнистост 1200, за да се получи високо до средно полирана повърхност. Подходящ е за части, които изискват по-чисто визуално покритие, но не се нуждаят от най-високо оптично качество. Средната грапавост на повърхността обикновено е 0.050–0.100 µm Ra.
SPI B завършвания
SPI B-1
SPI B-1 е шлайфано покритие за форми с гранулация 600, което създава средно полирана повърхност. То предлага по-гладък вид от по-ниските SPI степени, като същевременно остава по-малко отразяващо от диамантено полираното покритие. Средната грапавост на повърхността е приблизително 0.05–0.10 µm Ra.
SPI B-2
SPI B-2 е шлайфано покритие с гранулация 400, използвано за създаване на среден гланц. Често се избира за формовани части, които се нуждаят от контролиран и постоянен външен вид на повърхността без висок гланц. Средната грапавост на повърхността е около 0.10–0.15 µm Ra.
SPI B-3
SPI B-3 е шлайфано покритие с гранулация 320, което създава повърхност със средна до ниска степен на полиране. Обикновено се използва, когато е приемливо по-ниско ниво на полиране, като същевременно се поддържа относително равномерен вид на отлятата повърхност. Средната грапавост на повърхността е около 0.28–0.32 µm Ra.
SPI C завършвания
SPI C-1
SPI C-1 е 600-стоунно покритие, което създава повърхност с ниско полиране. Често се избира за формовани части, които изискват по-функционално покритие с ограничен повърхностен блясък. Средната грапавост на повърхността е приблизително 0.35–0.40 µm Ra.
SPI C-2
SPI C-2 е 400-стоунно покритие, което води до повърхност с ниско ниво на полиране и по-приглушен вид. Обикновено се използва за части с общо предназначение, където козметичното полиране е по-малко критично. Средната грапавост на повърхността е около 0.45–0.55 µm Ra.
SPI C-3
SPI C-3 е 320-каменно покритие, което създава повърхност с по-ниска степен на полиране и видимо по-грапава текстура в сравнение с по-високите SPI степени. Подходящо е за приложения, където се предпочита просто функционално покритие. Средната грапавост на повърхността обикновено е 0.63–0.70 µm Ra.
SPI D завършвания
SPI D-1
SPI D-1 е сухобластиращо покритие, използващо стъклени перли за създаване на сатенена повърхност. Често се използва, когато е необходимо негланцово покритие с лека текстура. Средната грапавост на повърхността е приблизително 0.80–1.00 µm Ra.
SPI D-2
SPI D-2 е сухобластиращо покритие, използващо оксид #240, за създаване на по-матова и текстурирана повърхност. Обикновено се избира, когато се предпочита матов вид пред полирани покрития. Средната грапавост на повърхността е около 1.00–2.80 µm Ra.
SPI D-3
SPI D-3 е сухобластиращо покритие, използващо оксид #24 за получаване на по-грапава, матова повърхност. Обикновено се избира за формовани части, които изискват груба матова текстура. Средната грапавост на повърхността варира от 3.20 до 18.00 µm Ra.
Популярни Mold-Tech покрития
Standex Engraving Mold-Tech е стандартизирана система за текстуриране на матрици, често използвана за търговски и производствени пластмасови части. Тя често се избира, когато даден формован продукт се нуждае от контролирана матова текстура, вместо от полирана повърхност. Текстурите Mold-Tech са организирани в множество серии и са идентифицирани по номер на текстурата и дълбочина на текстурата. В много проекти текстурите от серия А са особено популярни, защото предлагат фини до едри матови покрития, без да изискват по-специализирани инженерни методи за текстуриране.
По-долу са изброени няколко често срещани покрития Mold-Tech, предлагани чрез TiRapid:
MT-11010
MT-11010 осигурява матово покритие с дълбочина на текстурата приблизително 0.001″.
MT-11020
MT-11020 създава грубо матово покритие с дълбочина на текстурата приблизително 0.0015″.
MT-11030
MT-11030 създава по-груба матова повърхност с дълбочина на текстурата приблизително 0.002″.
VDI (EDM) довършителни работи
VDI 3400 повърхностно покритие, известно още като VDI покритие, е стандарт за текстура на формоване, разработен от Обществото на германските инженери (Verein Deutscher Ingenieure). Той се използва широко за дефиниране на матови текстури на формоване, получени чрез електроерозионна обработка (EDM). VDI покритията могат да варират от относително фини текстури до много по-едри матови зърна в зависимост от избрания клас, което ги прави често срещан избор за формовани части, които се нуждаят от постоянна текстура на повърхностите.
VDI 12
Нискополирано покритие от 600 камъка със средна грапавост на повърхността 0.40 µm Ra.
VDI 15
Нискополирано покритие от 400 камъка със средна грапавост на повърхността 0.56 µm Ra.
VDI 18
Сатенирано покритие, обработено със стъклени перли, със средна грапавост на повърхността 0.80 µm Ra.
VDI 21
Матово покритие с оксид #240, обработено сухо бластиране, със средна грапавост на повърхността 1.12 µm Ra.
VDI 24
Матово покритие с оксид #240, обработено сухо бластиране, със средна грапавост на повърхността 1.60 µm Ra.
VDI 27
Матово покритие с оксид #240, обработено сухо бластиране, със средна грапавост на повърхността 2.24 µm Ra.
VDI 30
Матово покритие с оксид #24, обработено сухо бластиране, със средна грапавост на повърхността 3.15 µm Ra.
VDI 33
Матово покритие с оксид #24, обработено сухо бластиране, със средна грапавост на повърхността 4.50 µm Ra.
VDI 36
Матово покритие с оксид #24, обработено сухо бластиране, със средна грапавост на повърхността 6.30 µm Ra.
VDI 39
Матово покритие с оксид #24, обработено сухо бластиране, със средна грапавост на повърхността 9.00 µm Ra.
VDI 42
Матово покритие с оксид #24, обработено сухо бластиране, със средна грапавост на повърхността 12.50 µm Ra.
VDI 45
Матово покритие с оксид #24, обработено сухо бластиране, със средна грапавост на повърхността 18.00 µm Ra.
Научете повече за покритията за шприцване на пластмаси
Уретанови и силиконови отливки
В TiRapid, уретановите отливки могат да бъдат произведени в твърди, гъвкави или гумоподобни форми в зависимост от избрания уретанов материал. Предлагаме разнообразие от цветови опции, включително прозрачен като стандартен избор, както и черен и персонализиран цвят. Частите могат да бъдат доставени и със стандартно гладко покритие или подобрени с персонализирани услуги за довършителни работи, като боядисване и монтаж на обков, за да се отговори по-добре на изискванията на проекта.
Опции за покритие от лят уретан и силикон
Матово/Матирано
Това е стандартно покритие, при което шаблонът е леко подготвен, за да се създаде матов или замръзнал вид на крайните отливки. Ефектът може леко да варира в зависимост от това дали материалът е непрозрачен или полупрозрачен.
Полугланц
За полугланцово покритие, шаблонът се подготвя допълнително по повърхността, за да се получи по-гладък резултат. Това създава отливки с по-чиста повърхност и по-изискан визуален вид.
Висока Gloss
Високогланцовото покритие изисква по-обстойна обработка на шаблона, за да се постигне много гладка повърхност. При отливане, това покритие може да създаде гланцови части и е особено подходящо за приложения, които изискват по-ясен или по-полиран външен вид.
Текстуриран
TiRapid може да предложи и текстурирани покрития за ляти уретанови и силиконови части, използвайки избрани стандарти SPI и Mold-Tech. Тези текстури са проектирани да създадат вид на отляти части, подобен на шприцвани компоненти.
Custom
За проекти, които изискват допълнителни довършителни работи или вторични операции, TiRapid може да поддържа и персонализирани опции, като например монтаж на обков, формоване и боядисване. Ако е необходимо специфично покритие, то може да бъде поискано за ръчен преглед по време на процеса на офериране.
