
Бластирането с мъниста е прецизна обработка на повърхността, която премахва оксиди, грапавини и следи от инструменти, за да се постигне гладко матово покритие. Подобрява външния вид и адхезията на покритието. Това ръководство обхваща принципите, процеса и приложенията му в CNC производството.
Какво е Мъниста Бдълготраен
Бластирането с перли е прецизен процес на повърхностна обработка, който използва фини стъклени или керамични перли за премахване на окисление, мустаци и следи от обработка. Създава гладка, сатенена текстура, която подобрява външния вид и адхезията на покритието. Често използвано при CNC обработка, бластирането с перли осигурява както функционално, така и визуално усъвършенстване в една ефективна стъпка.
Как работи бластирането с мъниста
Бластирането с мъниста работи чрез високоскоростно сферично въздействие на средата и микропреоформяне на повърхността.
Източник на захранване: Сгъстен въздух или центробежна сила задвижват абразивни перли (стъклени, керамични или пластмасови) при 50–150 psi.
Принцип на работа: Вместо да реже, всяка мъниста нежно „олющва“ повърхността, премахвайки окисляването и дребните дефекти, като същевременно образува фини вдлъбнатини.
Повърхностен ефект: Това микро-чукващо действие разсейва отражението на светлината, създавайки равномерна сатенена или матова текстура.
Какво са TХарактеристики Of A Мънисто Бластирана повърхност
Текстура и усещане на повърхността
Бластирането с перли създава мека, неотразяваща повърхност с копринено меко докосване и равномерна текстура. Това е предпочитаният избор за потребителска електроника, автомобилни елементи и медицински инструменти, където външният вид и прецизността са от значение.
Диапазон на грапавост (Ra 0.8–3.2 µm)
Грапавостта на повърхността зависи от размера на мъниста и налягането:
Фини стъклени мъниста (100–200 mesh): Ra ≈ 0.8–1.2 µm — идеални за декоративни покрития.
Средни перли (60–80 mesh): Ra ≈ 1.6–3.2 µm — най-подходящи за предварително покритие или анодиране.
Оптични и визуални ефекти
Чрез регулиране на ъгъла на бластиране и налягането на въздуха, отражателната способност на повърхността може да бъде намалена с 40–60%, постигайки изискан метален вид.
Например, алуминиевите корпуси, обработени с дробоструйка, елиминират отблясъците и осигуряват първокласен сребристосив тон – покритие, широко използвано в електрониката.
Устойчивост на корозия и износване
Дървоструйната обработка с мъниста предизвиква тънък слой от натиск, който засилва устойчивостта на умора и корозия.
Микротекстурираната повърхност също така подобрява адхезията на покритието с 30–50%.
В нашите тестове на аерокосмически материали, алуминий, обработен чрез дробоструене, показа 45% подобрение в устойчивостта на корозия при тестове със солен спрей.
Какво са TСтъпките Of The Мъниста Бтраен процес
Бластирането с перли използва фини стъклени или керамични перли за премахване на окисление и следи от инструменти, създавайки гладко сатенено покритие, което подобрява външния вид и адхезията на покритието. Постоянните резултати зависят от прецизен контрол на средата, налягането и покритието на пръскането.
Процес Of Пръскане с мъниста
Пълният процес на бластиране с мъниста обикновено включва пет етапа:
Почистване на повърхности
Частите се почистват със спирт или неутрален обезмаслител, за да се премахнат маслото и прахът. Всякакви остатъци могат да причинят неравномерно отражение или неравномерно покритие.
Настройка на оборудването
Изберете подходяща машина за бластиране (шкафна или автоматизирана система) и регулирайте размера на дюзата и разстоянието:
Алуминиеви части: 100–150 мм
Неръждаема стомана: 150–200 мм
Избор на медия
Изберете материал въз основа на целите за повърхностна обработка:
Стъклени мъниста – гладък сатенен вид, Ra ≈ 0.8–1.6 µm
Керамични мъниста – по-здрава текстура, Ra ≈ 1.6–3.2 µm
Взривна операция
Поддържайте равномерно движение на пръскането с припокриващи се проходи. Идеалният ъгъл на пръскане е 45°–75°, което осигурява равномерно покритие и матово отражение.
Почистване и инспекция
След бластиране, частите се почистват с въздушно обдухване или ултразвуково, за да се отстранят остатъчните вещества. След това се проверяват грапавостта на повърхността и визуалната консистенция.
Механизъм Of Абразивно въздействие Aи образуване на повърхностна текстура
Когато стъклените перли ударят повърхността с висока скорост, те причиняват микроскопична пластична деформация и вдлъбнатини:
Всеки удар образува малки кратери, които разсейват светлината и създават сатенен вид.
Припокриващите се удари създават равномерна микротекстура, която скрива линиите на обработка.
Ефектът на счупване подобрява устойчивостта на умора чрез индуциране на повърхностно напрежение на натиск.
Ключови параметри
Въздушно налягане
Обикновено се настройва между 0.4–0.8 MPa. По-високото налягане може да причини посивяване или изкривяване, твърде ниското води до непълно покритие.
Ъгъл на пръскане:
Оптимално между 45°–75°. По-малките ъгли водят до по-гладки повърхности, по-големите ъгли увеличават грапавостта.
Продължителност:
Всяка секция се обработва с пясъкоструйка в продължение на 2–5 секунди. Прекомерното време може да повреди тънки стени или малки елементи.
Автоматизираните системи за бластиране с мъниста използват прецизно синхронизиране, за да поддържат еднакви резултати в големи производствени партиди.
Какво оборудване се използва In Мъниста Бдълготраен
Бластирането с перли разчита на прецизно оборудване за постигане на равномерна текстура и безопасна работа. Пълната инсталация включва шкаф за бластиране, пистолет, въздушен компресор и система за безопасност. Всяка част осигурява стабилно налягане, постоянно качество на повърхността и надеждни сатенени покрития.
Основно оборудване
Шкаф за бластиране на перли
Кабинетът за бластиране осигурява запечатано работно пространство, което изолира праха и рециклира абразивните материали.
Конструкция: Здрава стомана с износоустойчива гумена облицовка за предотвратяване на ерозия от отскок.
Прозорче за гледане: Стъкло против замъгляване със сменяемо защитно фолио за ясна видимост.
Осветление и филтрация: LED осветлението и вентилационните системи със затворен контур поддържат яснота и контрол на праха.
Взривна пушка
Пистолетът за бластиране определя скоростта на пръскане, покритието и равномерността.
Материал на дюзата: Изработена от бор или волфрамов карбид, издръжлива до 3 пъти по-дълго от керамичните дюзи.
Работа: Предлагат се в ръчен или с педал, пистолетите с педал минимизират умората на оператора.
Контрол на ъгъла: Регулируем между 45°–75° за постигане на различни нива на матовост и Ra стойности.
Компресор за въздух
Въздушният компресор осигурява кинетична мощност за взривяване.
Диапазон на налягането: Обикновено 0.4–0.8 MPa — по-ниско налягане за пластмаси и алуминий, по-високо за стомана или титан.
Капацитет на резервоара: Минимум 300–500 литра осигурява стабилен въздушен поток и постоянни резултати при обработка на повърхността.
Филтрация и сушене: Премахва влагата и маслените пари, за да предотврати избелване или замърсяване на повърхността.
Система за безопасност
Безопасността на оператора е от съществено значение за устойчивото производство.
Защитни средства: Ръкавици и шлемове предпазват от отскачащи материали.
Прахоулавяне: Индустриалните вакуумни системи премахват до 99% от частиците във въздуха.
Контрол на статичното електричество и шума: Заземителните системи и изолираните стени минимизират статичните удари и излагането на шум.
Чрез интегрирането на тези компоненти, дробеструйното почистване постига равномерна естетика на повърхността, подобрена издръжливост и надеждна безопасност на оператора - от съществено значение за прецизното CNC производство.
Какви медии се използват най-често In BЕАД Bдълготраен
При бластирането с перли, избраният от вас материал определя крайната текстура и производителност. Всеки вид перли – стъклени, керамични, стоманени или пластмасови – създава уникални характеристики на повърхността, от гладки сатенени покрития до силни матови текстури. Изборът на правилния материал гарантира естетика, издръжливост и адхезия на покритието.
Общ Мъниста Бтрайни медии
Стъклени перли
Изработени от безоловно натриево-калциево стъкло, стъклените мъниста създават равномерно сатенено покритие, без да променят цвета или размерите. Идеални за алуминий, неръждаема стомана и месинг.
Пример: За алуминиеви корпуси, използването на стъклени перли #120 при 50 PSI постига Ra 1.0 μm — идеално за подготовка за анодиране.
Алуминиев оксид
Ъглова и силно абразивна (Mohs 9), подходяща за премахване на оксиди, покрития и грапавини. Създава матова текстура с отлична адхезия на боята.
Използва се за форми, твърди метали и подготовка на повърхности.
Стоманен изстрел
Среда с висока плътност, използвана за отстраняване на ръжда и укрепване на повърхността, подобряваща устойчивостта на умора.
Често срещан в автомобилните компоненти и компонентите на тежкото оборудване.
Пластмасови мъниста
Изработен от акрил или урея, лек и нежен към деликатни части. Премахва грапавини без да променя размерите.
Идеален за пластмасови форми и композитни части.
Керамични мъниста
На циркониева основа, по-твърд от стъклото и по-издръжлив. Създава блестящи, износоустойчиви покрития.
Най-подходящ за титаниеви, аерокосмически и медицински части.
Как To Изберете правилните медии
Изборът на подходящ материал за бластиране е прецизно инженерно решение, което пряко влияе върху качеството на повърхността, адхезията на покритието и дълготрайността на детайлите. Изборът трябва да се основава на измерими параметри като размер на зърната, твърдост по Моос, диапазон на грапавост по Ra и съвместимост на материалите.
Размер на зърната (диапазон на размера на частиците)
Размерът на зърната определя както агресивността на отстраняване на материала, така и гладкостта на крайната текстура.
Фин материал (150–325 mesh) – Създава гладки, сатенени повърхности с ниски стойности на Ra между 0.8–1.6 μm, идеални за анодизирани или козметични покрития.
Среден материал (70–150 mesh) – Балансира рязането и довършителните работи, постига Ra 1.6–2.5 μm, често използван за алуминиеви или неръждаеми стоманени компоненти.
Груб материал (40–70 mesh) – Създава видимо матова текстура и по-висока грапавост Ra 2.5–3.2 μm, подходящ за предварително покритие или повърхности с висока адхезия.
Инженерен съвет: Колкото по-едро е зърното, толкова по-голяма е кинетичната енергия при удар. Прекомерният размер на зърното (>60 mesh) обаче може да деформира тънкостенни компоненти или да въведе грешка в размерите от ±0.01 mm.
Твърдост (скали на Моос и HV)
Твърдостта на бластиращия материал определя колко агресивно той взаимодейства със субстрата.
Пластмасови перли (Mohs 3 / 150 HV) – Нежна среда за композити или полимери, премахва замърсители без да променя геометрията на повърхността.
Стъклени мъниста (Mohs 6 / 500 HV) – Балансирана производителност за повечето CNC метали, почистват следи от обработка, като същевременно запазват цвета на детайлите.
Керамични мъниста (Mohs 7.5 / 1100 HV) – Висока издръжливост и ниско износване, препоръчват се за титан, Inconel и аерокосмически сплави.
Алуминиев оксид (Mohs 9 / 2000 HV) – Най-агресивният, подходящ за отстраняване на оксиди, загрубяване преди нанасяне на покритие или обновяване на инструменти.
Инженерен съвет: За повърхностно критични части от аерокосмическата или медицинската индустрия, разликата в твърдостта между средата и детайла не трябва да надвишава 3 точки по Моос, за да се предотврати образуването на микропукнатини или концентрация на напрежение.
Грапавост на повърхността (контрол на Ra стойността)
Грапавостта на повърхността определя как светлината взаимодейства с обработената повърхност и определя характеристиките на покритието.
Ra 0.8–1.6 μm: Постига се с помощта на фини стъклени или керамични перли за естетични и анодизирани повърхности.
Ra 1.6–2.5 μm: Балансирано покритие за механични компоненти, изискващи едновременно гладкост и адхезия.
Ra 2.5–3.2 μm: Типично за подготовка преди боядисване или прахово покритие, където здравината на свързване е от решаващо значение.
Съвет за контрол на качеството: Винаги измервайте стойностите на Ra с профилометър. Постоянните резултати зависят от поддържането на стабилно въздушно налягане (вариация от ±5 PSI) и равномерно разстояние между дюзите (150–200 mm).
Съвместимост на материала
Изборът на носител трябва да съответства на физичните и химичните характеристики на субстрата.
| Материал на детайла | Препоръчителни медии | Целева Ра
(μm) |
Пример за приложение |
| Алуминий / Месинг | Стъклени перли | 1.0-1.6 | Козметично покритие преди анодиране |
| Неръждаема стомана | Алуминиев оксид / стъклени мъниста | 1.6-2.5 | Премахване на следи от инструменти, предварително покритие |
| Титан / Суперсплави | Керамични мъниста | 1.2-1.8 | Аерокосмически структурни части |
| Стомана / Желязо | Стоманени дроби / алуминиев оксид | 2.5-3.2 | Отстраняване на ръжда, укрепване от умора на материала |
| Пластмаси / Смола | Пластмасови мъниста | 0.8-1.6 | Нежно почистване, премахване на мустаци |
Съвет за оптимизация:
При смесени метални сглобки винаги избирайте незамърсяващи среди, като например стъклени или керамични перли, за да предотвратите галванична корозия.
Как се различава бластирането с мъниста Fот други повърхностни покрития
Пясъкоструйната обработка постига сатенено покритие без деформиране на геометрията на детайлите. Използвайки фини стъклени или керамични перли под контролирано налягане, тя нежно премахва окисляването и следите от инструменти с минимална загуба на материал. В сравнение с пясъкоструйната обработка, анодирането или полирането, тя предлага балансирана прецизност, естетика и икономическа ефективност.
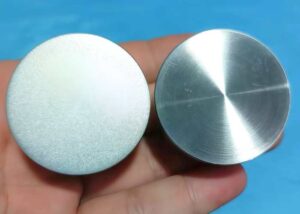
Основни разлики
Абразивен тип
Пясъкоструйната обработка с перли използва сферични материали (стъклени или керамични перли), докато традиционното пясъкоструене разчита на ъглова зърнеста структура (алуминиев оксид или силициев диоксид). Заобленият удар на пясъкоструйната обработка нежно „ошлайфа“ повърхността, създавайки сатенена текстура без да реже материал.
Твърдост на стъклените мъниста: Mohs 6, типичен размер: 50–200 µm.
Твърдост на алуминиев оксид: Mohs 9, Размер: 60–120 µm.
Енергия и сила на удара
Пясъкоструйната обработка с перли упражнява само 40–60% от енергията на удара при конвенционално пясъкоструене, запазвайки геометрията на детайлите в рамките на толеранс от ±0.01 мм.
Типични стойности на грапавост:
Бластиране с перли: Ra 0.8–1.6 µm
Пясъкоструене: Ra 2.5–3.5 µm
Външен вид и отражателна способност на повърхността
Дървоструйната обработка с перли създава равномерни сатенени или матови покрития с меко отражение.
Пясъкоструйната обработка създава по-груб, по-индустриален вид за силно сцепление на покритието.
Полирането дава огледален блясък, но изисква повече труд и разходи.
сравнение Of Процеси на повърхностна обработка
| Процес | Принцип | Типично Ra
(µm) |
Visual Effect | Най-добри материали | Основни приложения |
| Пръскане с мъниста | Сферичен ударен материал за меко сатенено покритие | 0.8-1.6 | Равномерен матов вид без следи от порязвания | Алуминий, неръждаема стомана, титан | Декоративно покритие, предварителна анодираща подготовка |
| Пясъкоструй | Ъглово абразивно покритие за силно сцепление | 2.5-3.5 | Груба матова текстура | Стомана, чугун | Отстраняване на ръжда, подготовка на покритието |
| Anodizing | Електрохимичен окислителен слой | 0.4-0.8 | Цветна, устойчива на корозия повърхност | Алуминиеви сплави | Защита от корозия, козметично покритие |
| полиране | Механично износване за огледална повърхност | 0.05-0.4 | Огледален ефект с висок гланц | Месинг, неръждаема стомана | Декоративни и отразяващи части |
Кога To Изберете пясъкоструене
За естетични части, изискващи прецизност : Идеален за алуминиеви или титаниеви CNC корпуси, изискващи Ra ≈ 1.0 µm и запазване на остри ръбове.
За предварително покритие или предварително анодиране : Дърпането с перли увеличава повърхностната енергия без промяна на размерите, подобрявайки адхезията на боята или покритието с 20–30%.
За индустрии, изискващи незамърсяване : Медицинският, аерокосмическият и електронният сектори предпочитат неметални среди, за да се предотврати навлизането на частици или галванична корозия.
За тънкостенни или многоматериални компоненти : Нисконапорното бластиране (2.5–3 бара) предотвратява деформации в компоненти с дебелина < 1.5 мм, осигурявайки равномерна текстура и цвят.
Какво са TПредимства Aи ограничения Of Мънисто взривен
Бластирането с перли усъвършенства CNC детайлите, като премахва окисляването и следите от инструмента, като същевременно подобрява външния вид и адхезията на покритието. Въпреки че е нежно и прецизно, то премахва малко материал, изисква ниско налягане за тънки части и изисква добър контрол на праха.
Предимства
Гладка и равномерна повърхност
Бластирането с мъниста осигурява фино сатенено покритие с Ra 0.8–1.6 μm, осигурявайки равномерна, ненасочена текстура. За разлика от механичното полиране, то не оставя следи от завихряне и поддържа строги допуски, идеални за козметични или прецизни части.
Ефективно премахване на следи от инструменти
CNC обработката често оставя видими траектории на инструмента и грапавини. Държането с перли нежно претекстурира повърхността, премахвайки следи от обработка, без да се реже материал.
При еднакво налягане, бластирането със стъклени перли подобрява еднородността на повърхността с 20% в сравнение с бластирането с алуминиев оксид, като същевременно запазва точността на размерите.
Подобрена адхезия на покритието
Чрез леко увеличаване на грапавостта на повърхността, бластирането с перли подобрява адхезията на покритието или анодирането. Повърхности с Ra 1.2–1.8 μm показват до 25–30% по-добра якост на свързване за анодизирани и прахово боядисани покрития, което го прави идеален като стъпка за предварителна обработка.
Ограничения
Ограничено отстраняване на материал
Бластирането с мъниста е процес без рязане, като отстраняването на материал обикновено остава под 5 μm. Не е подходящо за отстраняване на дълбоки драскотини или корозия.
За дефекти над 0.05 мм, предварителното шлайфане или едрозърнестата обработка трябва да предшества фината обработка с перли.
Рискове от прах и кръстосано замърсяване
Лошото уплътнение на шкафа или износените филтри могат да доведат до натрупване на прах или замърсяване с метал, особено при бластиране на алуминий и стомана в една и съща камера.
Използвайте специални контейнери за филтър, HEPA филтрация и редовно сменяйте филтъра, за да поддържате чистотата му.
Ниско налягане за тънки или сложни части
Тънкостенните компоненти (< 1.5 мм) изискват 2.0–2.5 бара, за да се предотврати деформация.
Как To Постигане Tтой Най-добър Мъниста Бтрайни резултати
Постигането на постоянно сатенено покритие изисква избор на правилния материал и стриктен контрол на налягането, размера на перлите и ъгъла на пръскане. Тези фактори влияят пряко върху грапавостта, еднородността на цвета и адхезията на покритието. От моя опит с CNC довършителни работи, прецизният контрол на параметрите е от съществено значение за намаляване на повторната обработка и осигуряване на постоянно качество на партидите.
Материали AИзбор на зърненост
Различните видове материали и размери на зърнистостта определят стойностите на Ra, нивата на гланц и поведението при рязане.
Стъклени перли 100–150 : За алуминий, Ra 1.0–1.6 μm, идеални преди анодиране.
Керамични мъниста 200–300 : За титан и суперсплави, създаващи блестящи и изискани повърхности.
Алуминиев оксид, зърнистост 80–120 : По-силна сила на рязане, по-висока грапавост.
За корпуси от медицински алуминий често използвам 120 стъклени перли при 50 PSI, което води до равномерно сатенено покритие без промяна на цвета.
Предварително бластиране
Остатъчните масла и машинните течности причиняват непостоянни резултати от бластирането.
Препоръчително почистване: IPA или алкални обезмаслители
Замърсяването с масло води до ивици, неравномерно Ra и неравномерни матови ефекти
В един проект, недостатъчното предварително почистване е довело до видими облачни шарки и е наложило цялостно повторно бластиране.
Поддържайте A Стабилно разстояние на отстояние
Стабилното разстояние осигурява постоянна енергия на удара.
Оптимално разстояние: 100–150 мм
Твърде близо: прекалено грапава повърхност
Твърде далеч: недостатъчна матова текстура
Обикновено поставям фиксирани точки за локализиране вътре в шкафа, за да помогна на операторите да поддържат последователност.
Грапавост на повърхността And Проверка на пробата
За да се гарантира повторяемост на партидите, използвам:
Ra пробни плаки (0.8 / 1.2 / 1.6 μm)
Проверка на профилометъра
Клиентите често преценяват качеството на дробоструйното почистване до голяма степен по данните за грапавостта на повърхността.
Маскиране на критични зони
Прецизните повърхности трябва да бъдат защитени:
канали за О-пръстени
Уплътнителни повърхности
Конци
Характеристики за чифтосване с тесни толеранси (напр. отвори H7)
Често срещаните инструменти за маскиране включват високотемпературни ленти, гумени тапи и метални екрани.
Контрол на налягането и ъгъла
Налягането определя енергията на удара на мъниста:
Стъклени мъниста: 40–60 PSI
Керамични мъниста: 50–70 PSI
Ъгъл на пръскане: 70–90°
Прекомерното налягане причинява преждевременно счупване на борда и замърсява покритието.
Редовна подмяна на медия
Мънистата постепенно се разпадат по време на употреба.
Стъклените мъниста издържат 25–35 цикъла
Керамичните мъниста издържат над 50 цикъла
Сменете носителя, когато блясъкът намалее или отклонението на Ra надвиши ±0.2 μm
Воденето на дневник за подмяна на носители е от съществено значение за постоянно качество.
Какви индустрии Има Мънисто Често използвано взривяване
Бластирането с перли се използва широко в аерокосмическата, автомобилната, медицинската, електронната и потребителската промишленост за премахване на окисляване, пречистване на повърхности и подобряване на адхезията на покритията.
| Индустрия | Предназначение на перлистата | Типични компоненти | Изисквания / параметри на повърхността | Предимства на бластирането с мъниста |
| космически | Еднородност на повърхността, отстраняване на микродефекти, подобряване на умората | Лопатки на двигатели, титаниеви скоби, конструктивни части на самолети | Ra 0.8–1.6 μm | Запазва размерите, подобрява износоустойчивостта и адхезията на покритието |
| Автомобилни новини | Отстраняване на оксиди, укрепване на повърхността, естетическо подобрение | Алуминиеви корпуси, части за окачване, компоненти на спирачките | Ra 1.2–2.5 μm | Якост на умора +10–20%, по-гладък и по-еднороден външен вид |
| Медицински изделия | Почистване, обезмасляване, рафиниране на повърхността | Хирургически инструменти, титаниеви импланти, части от неръждаема стомана | Нулеви остатъци от замърсяване | Създава чисти, ненасочени сатенени покрития, подходящи за медицинска употреба |
| Електроника и полупроводници | Висококачествено матово покритие, премахване на следи от инструменти | Алуминиеви корпуси за телефони, шасита за лаптопи, радиатори | Ra 0.8–1.6 μm | Подобрява еднородността на цвета на анодирането и предотвратява отблясъците |
| Потребителска електроника и техника | Подобряване на допира/усещането и текстурата на повърхността | Корпуси за камери, корпуси за домакински уреди | Висока визуална консистенция | Създава първокласни сатенени текстури и равномерен външен вид |
| Общо производство | Почистване на заваръчни шевове, обезкостяване, предварителна обработка | Машинно обработени части, форми, отливки | Зависи от процеса | Подобрява адхезията на боята/покритието и цялостното качество на повърхността |
| Морска и енергийна индустрия | Премахване на ръжда, подготовка за корозия | Неръждаеми части, фланци, корпуси на помпи | Sa 2.0–2.5 | Подобрява устойчивостта на корозия и издръжливостта |
Въпроси и Отговори
Влияе ли бластирането на мъниста на точността на размерите?
Бластирането с перли има минимално въздействие върху точността на размерите, тъй като премахва само микроскопичен слой материал – обикновено по-малък от 0.01–0.03 мм. Според моя опит, дори прецизни CNC детайли с допустими отклонения от ±0.02 мм остават стабилни, когато налягането се поддържа на 40–60 PSI. Само тънки стени или крехки елементи изискват маскиране или по-ниско налягане, за да се предотврати деформация.
Премахва ли метала бластирането с мъниста?
Да, но количеството е изключително малко. Държането с перли извършва микроабразия, а не рязане, премахвайки само повърхностно окисление и следи от инструменти. Загубата на материал обикновено е под 0.5–2 μm в зависимост от размера на перлите и налягането. Често използвам стъклени перли #120 за алуминиеви части, които създават сатенено покритие без измерима промяна в размерите.
Подходящо ли е бластирането с мъниста за алуминиеви и пластмасови части?
Бластирането с перли е много подходящо за алуминий и може да се използва и за пластмаси, когато се прилага ниско налягане. Алуминият постига равномерно сатенено покритие Ra 1.0–2.0 μm със стъклени перли, докато пластмасите изискват по-меки среди като акрилни перли и налягане под 30 PSI. Често бластирам ABS и PC части за подобряване на текстурата без деформация.
Може ли пясъкоструйното почистване да премахне боя?
Да. Бластирането с перли може да премахне леки до средни покрития, включително боя, окисление и тънки слоеве покритие. С едри перли (#60–80) и налягане от 60–80 PSI обикновено премахвам боята ефективно, без да повредя основата. За по-дебели индустриални покрития може да се изисква по-агресивна среда, като например алуминиев оксид.
Висока ли е цената на бластирането с мъниста?
Бластирането с мъниста е рентабилно в сравнение с полирането или химическото довършително покритие. За CNC детайли, то обикновено добавя само 1–3 USD на бройка, в зависимост от размера и сложността. Тъй като стъклените мъниста могат да се използват повторно 20–30 пъти, общите разходи за обработка остават ниски. Често го препоръчвам като най-добрия баланс между външен вид, адхезия и цена.
Заключение
Пясъкоструйната обработка е метод за повърхностна обработка, който съчетава естетика и функционалност, придавайки на метални, пластмасови или композитни части по-добра текстура и адхезия. При CNC обработката, пясъкоструйната обработка е ключова стъпка към „вид на готов продукт“. Чрез правилния избор на средата, контролиране на параметрите и осигуряване на подходяща защита може да се постигне идеално сатенено покритие. Ако имате някакви нужди относно процесите на повърхностна обработка с пясъкоструйна обработка или други въпроси, моля, уведомете ни, очакваме с нетърпение да се свържем с вас!















