
Enjeksiyon qəlibləmə və plastik ekstruziya həm plastik materialları qızdırır, həm də təkrarlana bilən məhsullara çevirir. Lakin, onlar çox fərqli nəticələr verir. Enjeksiyon qəlibləmə qapalı qəlibin içərisində fərdi üçölçülü hissələr yaradır, ekstruziya isə davamlı olaraq ardıcıl kəsikli uzun profillər yaradır.
Bu təlimatda hər bir metodun necə işlədiyi, onların alətləri və istehsal xərcləri, dizayn tələbləri, uyğun materiallar, ümumi tətbiqlər və seçim meyarları da daxil olmaqla, enjeksiyon qəlibləmə və ekstruziya prosesi izah olunur. Bu fərqləri anlamaq, alətlərə investisiya qoymadan və ya istehsal üçün bir hissə hazırlamadan əvvəl praktik bir proses seçməyə kömək edə bilər.
Enjeksiyon Qəlibləmə və Plastik Ekstruziyası nədir?
Enjeksiyon qəlibləmə və ekstruziya iki əsas plastik istehsal prosesidir. Hər ikisi adətən plastik qranullardan, qızdırılan bareldən və fırlanan vintdən istifadə edir, lakin onların formalaşdırma üsulları fərqlidir. Enjeksiyon qəlibləmə təkrarlanan dövrlər zamanı qapalı boşluğu doldurur, ekstruziya isə materialı açıq qəlibdən davamlı olaraq itələyir.
Enjeksiyon qəlibləmə necə işləyir
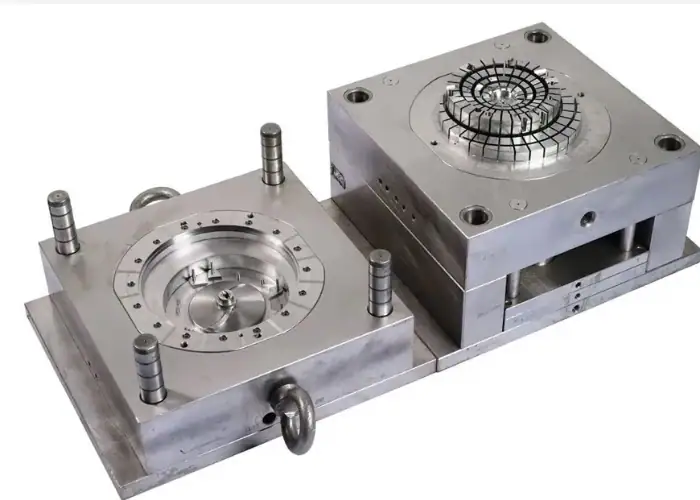
Enjeksiyon qəlibləmə prosesi plastik qranulların bunker vasitəsilə qızdırılan barelə daxil olması ilə başlayır. Fırlanan vint materialı irəli aparır, istilik və kəsmə isə onu idarə olunan əriməyə qədər yumşaldır. Daha sonra vint irəli hərəkət edir və plastiki təzyiq altında qapalı qəlibə yeridir.
Əridilmiş plastik qəlib boşluğunu doldurur və tələb olunan həndəsəni əmələ gətirir. Saxlama təzyiqi, hissə soyumağa başladıqca materialın büzülməsini kompensasiya etməyə kömək edir. Material kifayət qədər sabitləşdikdən sonra qəlib açılır və ejektor sancaqları, lövhələr və ya digər mexanizmlər hazır hissəni çıxarır.
Daha sonra qəlib bağlanır və dövr yenidən başlayır. Nüvələr, boşluqlar, əlavələr, sürüşmələr, qaldırıcılar, qapılar, soyutma kanalları və səth teksturaları alətlərə daxil edilə bilər. Bu, inyeksiya qəlibləməsini təkrarlanan korpuslar, kliplər, örtüklər, mötərizələr, konnektorlar və digər ətraflı üçölçülü hissələr üçün uyğun edir.
Plastik Ekstruziya Necə İşləyir
Plastik ekstruziya həmçinin qranulların qızdırılan barelə daxil olması ilə başlayır. Fırlanan vint materialı nəql edir, sıxır, əridir və qarışdırır. Əriməni qapalı boşluğa yeritmək əvəzinə, ekstruder onu davamlı olaraq ekstruziya qəlibi adlanan formalı bir dəlikdən keçirir.
Qəlibdən çıxan material tələb olunan en kəsik formasına malikdir. Daha sonra profilin sabitləşməsi üçün soyutma, ölçüləndirmə, kalibrləmə və ya dartma avadanlıqlarından keçir. Davamlı məhsul müəyyən uzunluqlarda kəsilə, rulonlara sarıla və ya ikincil emal üçün hazırlana bilər.
Ekstruziya sadə çubuqlar və borular, eləcə də içiboş, yarı içiboş, çoxkanallı və ya ətraflı xüsusi profillər istehsal edə bilər. En kəsiyi mürəkkəb ola bilər, lakin adətən məhsulun uzunluğu boyunca sabit qalır. Tipik çıxışlara borular, möhürlər, relslər, təbəqələr, filmlər, kanallar və kabel izolyasiyası daxildir.
Enjeksiyon Qəlibləmə və Ekstruziya: Əsas Fərqlər
Enjeksiyon qəlibləmə ilə ekstruziya arasındakı əsas fərq istehsal olunan həndəsə növüdür. Enjeksiyon qəlibləmə, forması hər istiqamətdə dəyişə bilən ayrı-ayrı hissələr yaradır. Ekstruziya, uzunluğu dəyişə bilən, lakin en kəsiyi əhəmiyyətli dərəcədə dəyişməz qalan davamlı bir məhsul yaradır.
| Müqayisə | Enjeksiyon qəliblənməsi | Plastik ekstruziya |
| İstehsal üsulu | Təkrarlanan qəlibləmə dövrləri | Davamlı istehsal |
| Tipik çıxış | Fərdi hissələr | Davamlı profillər |
| Əsas alətlər | Özəkləri və boşluqları olan qapalı qəlib | Açıq ekstruziya qəlibi |
| Uyğun həndəsə | Mürəkkəb üçölçülü hissələr | Sabit kəsişmə məhsulları |
| Yerli xüsusiyyətlər | Kalıba inteqrasiya edilə bilər | Adətən ikinci dərəcəli əməliyyatlar tələb olunur |
| Səth detalları | Dokular, loqotiplər və qəliblənmiş detallar | Əsasən qəlib səthi tərəfindən idarə olunur |
| Tipik güc | Kompleks hissələrin inteqrasiyası | Səmərəli uzun profilli istehsal |
| Ümumi məhsullar | Korpuslar, kliplər, örtüklər, bağlayıcılar | Borular, möhürlər, relslər, təbəqələr, kanallar |
Hissə Həndəsəsi və Məhsul Forması
Enjeksiyon qəlibləmə, bir hissənin tam üçölçülü formaya ehtiyacı olduqda uyğundur. Qəlib, praktik qəlib konstruksiyası çərçivəsində qabırğalar, bosslar, qıfıllar, dəliklər, teksturalı səthlər, montaj xüsusiyyətləri, yerli divar dəyişiklikləri və digər detallar yarada bilər.
Ekstruziya, eyni formanın məhsulun uzunluğu boyunca davam etməsi lazım olduqda uyğundur. Profil daxili kameraları, yivləri, üzgəcləri, dodaqları və ya kabel kanallarını əhatə edə bilər, lakin qəlib birbaşa yalnız bir yerdə görünən bir dəlik və ya hissənin yarısında dayanan bir cib yarada bilməz.
Bu yerli xüsusiyyətlər kəsmə, qazma, deşmə, qaynaq, formalaşdırma və ya CNC emalı vasitəsilə ekstruziyadan sonra əlavə edilə bilər. Buna görə də, mühəndislər hansı prosesin daha səmərəli olduğuna qərar verərkən təkrarlanan en kəsik həndəsəsini lokal xüsusiyyətlərdən ayırmalıdırlar.
Alətlər və İstehsal Metodu
Enjeksiyon qəlibi adətən iki və ya daha çox qəlib yarısından, boşluqdan, nüvədən, qidalandırma sistemindən, ventilyasiya dəliklərindən, soyutma kanallarından və boşaltma sistemindən ibarətdir. Daha tələbkar hissələr üçün həmçinin sürüşmələr, qaldırıcılar, açma mexanizmləri, əlavələr və ya birdən çox boşluq tələb oluna bilər.
Ekstruziya qəlibi məhsulun bütün uzunluğunu təşkil etmir. Plastik davamlı olaraq onun üzərindən axdıqca en kəsiyi idarə edir. Tam istehsal sistemi üçün həmçinin kalibratorlar, soyutma çənləri, dartma maşınları, kəsicilər, diyircəklər və ya sarğı avadanlığı tələb oluna bilər.
Alət strukturları fərqli funksiyaları yerinə yetirdiyindən, onların xərcləri bütün istehsal xətti nəzərə alınmadan müqayisə edilməməlidir. Enjeksiyon alətləri çox vaxt daha mürəkkəbdir, ekstruziya isə profil ölçüsünü, düzlüyü, soyutmasını və idarə olunmasını idarə etmək üçün əhəmiyyətli dərəcədə aşağı axın avadanlıqları tələb edə bilər.
Dəqiqlik, Səthi Sonluq və Təkrarlanma
Enjeksiyon qəlibləmə üsulu, böyük istehsal həcmlərində ətraflı qəlib səthlərini, loqotipləri, teksturaları, ayırma xətlərini və funksional xüsusiyyətləri təkrarlaya bilər. Ölçü ardıcıllığı qəlibin keyfiyyətindən, materialın büzülməsindən, emal şərtlərindən, soyutma balansından, maşın nəzarətindən və hissə dizaynından asılıdır.
Ekstruziya sabit en kəsiyi ölçüləri və davamlı səth keyfiyyəti təmin edə bilər, lakin profil qəlibdən çıxdıqdan sonra da dayaqsız qalır. Qəlibin şişməsi, soyutma sürəti, dartma sürəti, materialın paylanması və cazibə qüvvəsi enə, divar qalınlığına, düzlüyə, burulmaya və düzlüyə təsir göstərə bilər.
Heç bir proses avtomatik olaraq sıx toleranslara zəmanət vermir. Kritik ölçülər funksiyaya görə müəyyən edilməlidir. Enjeksiyonla qəliblənmiş hissələr prosesin optimallaşdırılmasını tələb edə bilər, ekstruziya edilmiş məhsullar isə montaj tələblərinə cavab vermək üçün kalibrləmə, düzəldmə, kəsmə və ya ikinci dərəcəli emal tələb edə bilər.
Materiallar və Material Axını
Hər iki prosesdə adətən ABS, PP, PE, PC, PA, PVC, POM, PMMA və TPE dərəcələri də daxil olmaqla termoplastiklərdən istifadə olunur. Bununla belə, material ailələri müəyyən qəlibləmə və ya ekstruziya şərtləri üçün hazırlanmış fərqli dərəcələrə malikdir.
Enjeksiyon qəlibləmə, ümumiyyətlə, soyumadan əvvəl dayaqlardan, qapılardan, nazik divarlardan və detallı boşluqlardan axa bilən materialdan faydalanır. Ərimə qəlibdən çıxdıqca ekstruziya sabit çıxış tələb edir, buna görə də ərimənin möhkəmliyi, qəlibin şişməsi, soyutma davranışı və ölçülü sabitlik vacibdir.
Hər iki proses üçün mövcud olan material yenə də fərqli formulalar, molekulyar çəkilər, əlavələr və ya ərimə axını xüsusiyyətlərindən istifadə edə bilər. Mühəndislər bir polimer ailəsindəki hər bir markanın enjeksiyon qəlibləmə və ekstruziya üçün eyni dərəcədə yaxşı işlədiyini düşünmək əvəzinə, dəqiq emal dərəcəsini seçməlidirlər.
Enjeksiyon Qəlibləmə və Ekstruziya Qiyməti
Qiymət qəlibin və ya ekstruziya qəlibinin qiymətindən daha çox şeydən asılıdır. Faydalı bir müqayisə alətlər, material, quraşdırma, dövr müddəti, istehsal miqdarı, ikincil emal, yoxlama, qırıntı riski, qablaşdırma və dizayn dəyişikliklərini əhatə edir.
İlkin Alət və Quraşdırma Xərci
Enjeksiyon qəlibləri bahalı ola bilər, çünki onlar doldurma, soyutma, ventilyasiya, ayrılma və boşalma proseslərini idarə etməlidirlər. Qiymət hissə ölçüsü, boşluq sayı, səth örtüyü, qəlib materialı, sıx toleranslar, yan təsirlər, yivlər, əlavələr və mürəkkəb alt kəsiklər ilə artır.
Ekstruziya qəlibi əsasən bir en kəsiyi idarə etdiyi üçün struktur baxımından daha sadədir. Bununla belə, içiboş profillər, çoxmateriallı məhsullar, nazik divarlar, balanssız formalar və ya tələbkar ölçülər hələ də qabaqcıl qəlib mühəndisliyi, kalibrləmə alətləri və təkrarlanan qəlib korreksiyaları tələb edə bilər.
Prototiplər və ya dizaynların dəyişdirilməsi üçün erkən alət investisiyaları risk yarada bilər. Həndəsə və material tələbləri sabit olana qədər CNC emalı, 3D çap, vakuum tökmə və ya standart ekstrüde profillər daha praktik ola bilər.
Dövr Vaxtı və İstehsal Həcmi
Enjeksiyon qəlibləmə hər dövr ərzində bir və ya daha çox hazır hissə istehsal edir. Daha yüksək boşluqlu qəliblər məhsuldarlığı artıra bilər, lakin onlar həmçinin alətlərin mürəkkəbliyini artırır və balanslaşdırılmış doldurma və soyutma tələb edir. İstehsal miqdarı artdıqca, ilkin qəlib dəyəri daha çox hissəyə paylanır.
Ekstruziya fasiləsiz olaraq davam edir və bu da borular, möhürlər, plyonkalar, təbəqələr və uzun profillər üçün səmərəli edir. Məhsuldarlıq çox vaxt qəlibləmə dövrlərinin sayı ilə deyil, uzunluq və ya materialın məhsuldarlığı ilə qiymətləndirilir.
İstehsal həcmi təkcə daha yaxşı prosesi müəyyən etmir. Bir milyon mürəkkəb korpus hələ də enjeksiyon qəlibləmə tələb edir, uzun sabit kəsikli borunun daha az miqdarı isə hələ də ekstruziya tələb edə bilər. Həndəsə vahidin qiymətindən əvvəl qiymətləndirilməlidir.
İkinci dərəcəli emal və ümumi istehsal dəyəri
Enjeksiyon qəlibləmə, klipləri, bosları, qabırğaları, dəlikləri, teksturaları və montaj xüsusiyyətlərini bir qəliblənmiş komponentə birləşdirə bilər. Bu, emal və yığma müddətini azalda bilər, baxmayaraq ki, qapının çıxarılması, əlavənin yüklənməsi, çap, örtük və ya hissənin yığılması hələ də zəruri ola bilər.
Ekstrüde edilmiş profillər adətən uzunluğa qədər kəsilir və dəliklər, uc hissələri, yuvalar, pəncərələr, yivlər, çentiklər, formalaşmış əyilmələr, qaynaqlanmış birləşmələr və ya işlənmiş səthlər tələb edə bilər. Bu əməliyyatlar ucuz profili hazır komponent kimi daha bahalı edə bilər.
Buna görə də düzgün müqayisə istifadəyə yararlı hissənin ümumi dəyəridir. Daha yüksək qiymətli qəlib sonrakı əməliyyatları azalda bilər, daha sadə ekstruziya qəlibi isə yalnız məhsulun məhdud yerli modifikasiyaya ehtiyacı olduqda iqtisadi cəhətdən sərfəli ola bilər.
Hər bir proses üçün dizayn tələbləri
Enjeksiyon qəlibləmə və plastik ekstruziya fərqli dizayn qaydalarına əməl edir. Bir proses üçün yaxşı işləyən dizayn həmişə birbaşa digərinə ötürülə bilməz. İstehsal üçün erkən dizayn nəzərdən keçirilməsi qeyri-sabit doldurma, deformasiya, lazımsız alət xüsusiyyətləri və həddindən artıq ikinci dərəcəli işin qarşısını almağa kömək edir.
Enjeksiyon Qəlibləmə Dizayn Qaydaları
Sabit divar qalınlığı plastikin daha bərabər şəkildə doldurulmasına və soyumasına kömək edir. Qəfil qalın hissələr yavaş-yavaş soyuya və çökmə izləri, boşluqlar, daxili gərginlik və ya əyilmə riskini artıra bilər. Qabırğalar və bosses bütün divarı həddindən artıq qalınlaşdırmadan sərtlik əlavə edə və bərkidiciləri dəstəkləyə bilər.
Çəkmə bucaqları qəliblənmiş hissələrin alətdən ayrılmasına kömək edir. Dairəvi künclər axını yaxşılaşdırır və gərginlik konsentrasiyasını azaldır, diqqətlə hazırlanmış qabırğalar, bosslar və gussets isə möhkəmliyi dəstəkləyir. Alt kəsiklər üçün sürüşmələr, qaldırıcılar, qatlanan özəklər və ya dizayn dəyişiklikləri tələb oluna bilər.
Qapı mövqeyi, ayırıcı xətlər, ejektor yerləri, qaynaq xətləri, ventilyasiya və kosmetik səthlər də nəzərə alınmalıdır. Bu detallar hissənin dizaynını qəlib dizaynı ilə əlaqələndirir və görünüşünə, möhkəmliyinə, dövrünün sabitliyinə və alətlərin qiymətinə birbaşa təsir göstərə bilər.
Plastik Ekstruziya Dizayn Qaydaları
Ekstruziya olunmuş məhsul davamlı en kəsiyi saxlamalıdır. Məhsulda dəyişikliklər normal olaraq ekstruziya qəlibinin özü vasitəsilə deyil, kəsik uzunluğu və ya ikinci dərəcəli əməliyyatlar vasitəsilə baş verməlidir.
Balanslaşdırılmış divar qalınlığı və materialın simmetrik paylanması ərimənin daha bərabər axmasına kömək edir. Qalın və nazik hissələr arasındakı böyük fərqlər qeyri-bərabər soyuma, deformasiya, qeyri-sabit dartma və ya ölçülü dəyişikliklərə səbəb ola bilər. Yumru künclər də material axınını dəstəkləyir və çətin qəlib şərtlərini azaldır.
Boş kameralar, üzgəclər, kanallar və elastik dodaqlar mümkündür, lakin hər bir xüsusiyyət təzyiqə, qəlib dizaynına, soyutmaya və kalibrləməyə təsir göstərir. Təchizatçı hər bir ölçünü müstəqil olaraq qiymətləndirmək əvəzinə, profili tam axın sistemi kimi nəzərdən keçirməlidir.
Tolerantlıqlar, Büzülmə və Ölçü Nəzarəti
Plastik ölçüləri material soyuduqca dəyişir. Büzülmə miqdarı və istiqaməti qətran, doldurucular, axın istiqaməti, divar qalınlığı, emal şərtləri və hissənin həndəsəsindən asılıdır.
Enjeksiyon qəlibləmə ölçüləri boşluq ölçüsündən, qablaşdırma təzyiqindən, soyutma balansından, qapı mövqeyindən və materialın istiqamətindən təsirlənir. Ekstruziya ölçüləri qəlibin formasından, qəlibin şişməsindən, dartılmadan, kalibrator ölçüsündən, soyutmadan, xətt sürətindən və profil dəstəyindən təsirlənir.
Hər ölçüyə sıx toleransların tətbiqi, performansı həmişə yaxşılaşdırmadan istehsal çətinliyini artırır. Funksional interfeyslər, möhürləmə sahələri, montaj xüsusiyyətləri və hizalama ölçüləri prioritet olmalıdır, qeyri-kritik səthlər isə praktik proses toleranslarından istifadə edə bilər.
Materiallar, Hissələr və Tətbiqlər
Bir çox termoplastik hər iki üsulla emal edilə bilər, lakin ən uyğun seçim məhsulun formasından, mexaniki xüsusiyyətlərindən, kimyəvi təsirindən, görünüşündən, tənzimləyici tələblərindən və seçilmiş istehsal dərəcəsindən asılıdır.
Enjeksiyon Qəlibləmə və Ekstruziya üçün Ümumi Materiallar
Enjeksiyon qəlibləməsində adətən korpuslar üçün ABS, çevik və ya kimyəvi maddələrə davamlı hissələr üçün PP, zərbəyə davamlı komponentlər üçün PC, mexaniki hissələr üçün PA və aşağı sürtünmə xüsusiyyətləri üçün POM istifadə olunur. Doldurulmuş materiallar sərtliyi, möhkəmliyi, aşınmaya davamlılığı və ya ölçülü sabitliyi artıra bilər.
Ekstruziya tez-tez borular, plyonkalar və təbəqələr üçün PE və PP; borular və tikinti profilləri üçün PVC; elastik möhürlər üçün TPE; və şəffaf, qoruyucu və ya struktur profillər üçün PC, PMMA, ABS və ya mühəndislik plastiklərindən istifadə edir.
Təkcə materialın adı istehsal üçün kifayət deyil. Rütubətə nəzarət, qurutma, ərimə temperaturu, soyutma, əlavələr, rəngləndiricilər, möhkəmləndirmə və təkrar emal olunmuş tərkib hissələri emala və son hissənin keyfiyyətinə təsir göstərə bilər.
Enjeksiyon Qəlibləmə üçün Ən Uyğun Hissələr
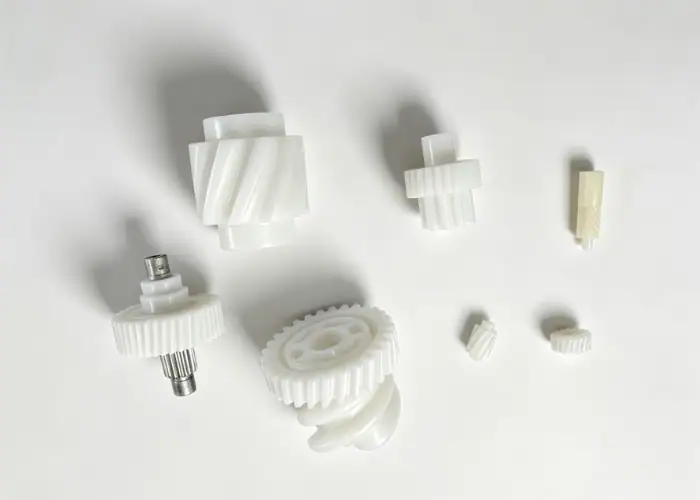
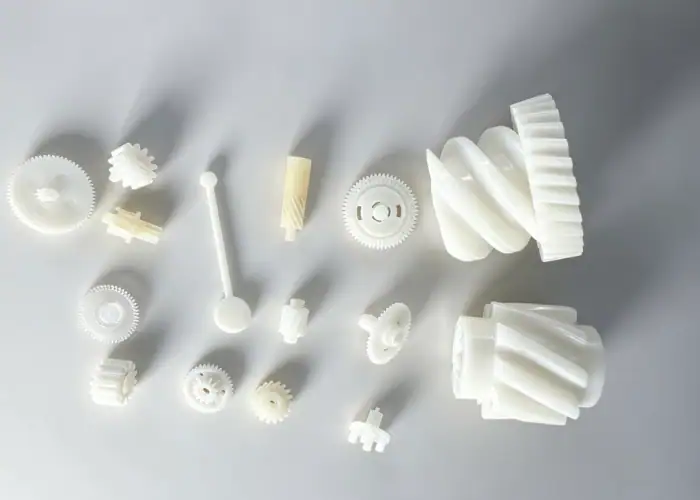
Enjeksiyon qəlibləmə mürəkkəb həndəsəyə və inteqrasiya olunmuş funksiyalara malik fərdi hissələr üçün idealdır. Nümunələrə elektron korpuslar, cihaz komponentləri, tibbi cihaz gövdələri, avtomobil daxili hissələri, kliplər, konnektorlar, dişlilər, örtüklər, mötərizələr və istehlak məhsulları üçün korpuslar daxildir.
Bu proses, xüsusilə qəliblənmiş bir hissənin bir neçə işlənmiş və ya yığılmış hissəni əvəz edə biləcəyi zaman dəyərlidir. Snap uyğunluqları, yerləşmə xüsusiyyətləri, bərkidici patronlar, kabel bələdçiləri, etiketlər və kosmetik teksturalar tez-tez dizayna inteqrasiya edilə bilər.
Enjeksiyon qəlibləmə, ümumiyyətlə, dizayn sabit olduqdan və gözlənilən miqdar alətlərin istifadəsini əsaslandırdıqdan sonra ən qənaətcildir. Prototiplər və körpü istehsalında tam istehsal qəlibləri buraxılmazdan əvvəl işlənmiş plastik, 3D çap, vakuum tökmə və ya sürətli alətlərdən istifadə edilə bilər.
Plastik Ekstruziya üçün Ən Uyğun Məhsullar
Plastik ekstruziya, davamlı bir uzunluqda bir en kəsiyi saxlayan məhsullar üçün uyğundur. Ümumi nümunələrə borular, elastik borular, tibbi borular, hava keçirməyən təbəqələr, pəncərə profilləri, kənar bəzəklər, istiqamətləndirici raylar, kabel kanalları, təbəqələr, plyonkalar və qoruyucu qollar daxildir.
Bu proses həmçinin çoxkameralı profillər, birgə ekstruziya edilmiş möhürlər, sərt-yumşaq kombinasiyalar və ya funksional yivlər və montaj kanalları olan profillər yarada bilər. Dizayn ekstruziya istiqaməti boyunca davamlı qalmalıdır.
Ekstruziyadan sonra məhsullar uzun formalarda təqdim edilə, boşluqlara kəsilə, rulonlara sarıla və ya yığımlara çevrilə bilər. Kəsmə, deşmə, çap, qaynaq, əymə və ya emal son məhsula xas xüsusiyyətlər əlavə edə bilər.
Avtomobil, Tibbi, Elektronika və İstehlakçı Tətbiqləri
Avtomobil məhsullarında sıxaclar, korpuslar, idarəetmə komponentləri, daxili bəzək, bağlayıcılar və struktur polimer hissələri üçün enjeksiyon qəlibləmə üsulundan istifadə olunur. Ekstruziya adətən möhürlər, qoruyucu kanallar, borular, kənar bəzəklər və davamlı daxili və ya xarici profillər üçün istifadə olunur.
Tibbi tətbiqlərə qəliblənmiş cihaz korpusları, tutacaqlar, birləşdiricilər və birdəfəlik komponentlər, eləcə də ekstruziya edilmiş borular, kateter elementləri, möhürlər və maye ötürmə məhsulları daxildir. Materialın izlənməsi və prosesin təsdiqlənməsi tənzimlənən istifadə üçün xüsusilə vacibdir.
Elektronika və istehlak məhsulları qəliblənmiş korpuslardan, düymələrdən, dayaqlardan, kliplərdən və cihaz hissələrindən istifadə edir. Ekstrüde edilmiş məhsullara kabel qoruyucusu, işıqlandırma profilləri, displey relsləri, möhürlər və sonradan kəsilib emal edilən davamlı korpuslar daxildir.
Enjeksiyon və Ekstruziya Arasında Necə Seçim Edilməlidir
Seçim qiymətdən deyil, həndəsədən başlamalıdır. Məhsulun fərdi üçölçülü komponent və ya davamlı profil olduğunu müəyyən edin. Daha sonra alətləri, miqdarı, materialı, toleransları, ikinci dərəcəli əməliyyatları, yığımı və gözlənilən dizayn dəyişikliklərini müqayisə edin.
Mürəkkəb 3D hissələr üçün enjeksiyon qəlibləməsini seçin
Tam hissənin forması birdən çox istiqamətdə dəyişdikdə və lokal funksional xüsusiyyətlərə malik olduqda enjeksiyon qəlibləmə üsulunu seçin. Bu üsul, boss, qabırğa, klip, dəlik, tekstura, əyri səth və ya idarə olunan montaj detalları tələb edən hissələr üçün uyğundur.
Həmçinin, yüksək miqdarda ardıcıl fərdi hissələr tələb olunduqda güclü bir seçimdir. Düzgün dizayn edilmiş qəlib, əl ilə emal və yığma işlərini azaldarkən mürəkkəb həndəsəni təkrarlaya bilər.
Qəlibi buraxmazdan əvvəl divar qalınlığını, dartmanı, ayırıcı xətləri, qapıları, boşaltmanı, alt kəsikləri, büzülməni və kritik ölçüləri yoxlayın. İstehsal başladıqdan sonra alətlərin dəyişdirilməsi daha baha başa gəlir.
Davamlı Profillər üçün Ekstruziya Seçimi
Məhsulun sabit en kəsiyi olduqda və uzun profil, boru, zolaq, plyonka, təbəqə, möhür və ya rels şəklində təqdim edilməli olduqda ekstruziyanı seçin. Eyni davamlı profildən tez-tez fərqli son uzunluqlar istehsal edilə bilər.
Qabırğalar, kanallar, boşluqlar, möhürləyici dodaqlar və ya montaj yolları en kəsiyinə daxil edilə bildikdə ekstruziya səmərəli ola bilər. Bu, material istifadəsini azalda və ayrı-ayrı komponentləri aradan qaldıra bilər.
Hər bir lokallaşdırılmış xüsusiyyəti ayrıca nəzərdən keçirin. Dəliklər, pəncərələr, yivlər, ciblər, uc detalları və dəyişdirilən en kəsiklər ikinci dərəcəli əməliyyatlar və ya başqa bir istehsal prosesi tələb edəcək.
Alətləri, Həcmi, Dözümlülüyü və İkinci dərəcəli Əməliyyatları Müqayisə Edin
Enjeksiyon qəlibləmə üçün qəlibin konstruksiyasını, boşluqların sayını, dövr müddətini, materialın büzülməsini, gözlənilən qəlib ömrünü və dizaynın sabit qalıb-qalmayacağını nəzərdən keçirin. Ekstruziya üçün qəlibin mürəkkəbliyini, kalibrləməsini, xəttin sürətini, kəsmə uzunluğunu, düzlüyünü və ekstruziyadan sonrakı əməliyyatları nəzərdən keçirin.
İstehsal miqdarı maya dəyərinə təsir göstərir, lakin həndəsi uyğunluğu üstələməməlidir. Ən ucuz alətlər həmişə ən ucuz hazır hissəni yaratmır.
Praktik qiymət təklifi material, alətlər, quraşdırma, emal, ikinci dərəcəli emal, yoxlama, bitirmə, yığma, qablaşdırma və dizayn dəyişikliyi riskini əhatə etməlidir. Bu, mühəndislərə və alıcılara proses seçimi üçün daha etibarlı əsas verir.
Ümumi Proses Seçimi Səhvləri
Seçim səhvlərinin əksəriyyəti, layihənin tam hissəni qiymətləndirmədən bir xərcə və ya bir istehsal faydasına diqqət yetirməsi zamanı baş verir. Proses eyni zamanda həndəsəni, keyfiyyət tələblərini və planlaşdırılan istehsal strategiyasını dəstəkləməlidir.
Yalnız Alət Qiymətinə Əsaslanan Bir Proses Seçimi
Daha aşağı alət qiyməti cəlbedici görünə bilər, lakin bu, kəsmə, emal, qaynaq, yoxlama və ya yığma işlərinə xərcləri dəyişə bilər. Ekstruziya qəlibi, hələ də bir çox ikinci dərəcəli əməliyyat tələb edən bir profil istehsal edərkən, inyeksiya qəlibindən daha ucuz ola bilər.
Daha bahalı inyeksiya qəlibi bu xüsusiyyətləri birbaşa birləşdirə və vahid əməyini azalda bilər. Əksinə, məhsul sadəcə davamlı bir rels və ya boru olduqda inyeksiya alətlərinə ehtiyac olmaya bilər.
Ən yaxşı müqayisə gözlənilən istehsal həcmi üzrə hazır və qəbul edilmiş hissənin ümumi dəyərini istifadə edir.
Hissə Həndəsəsi və İkinci Emalın Nəzərə Alınmaması
Bir hissəni çoxlu lokal dəyişikliklərlə çıxarmağa çalışmaq, kəsmə və emal əməliyyatlarının səmərəsiz zəncirinə səbəb ola bilər. Uzun, sabit kəsikli bir məhsulu qəlibləməyə çalışmaq lazımsız dərəcədə böyük bir qəlib və maşın tələb edə bilər.
Dizayn təkrarlanan həndəsə və lokal həndəsəyə bölünməlidir. Davamlı təkrarlanan həndəsə ekstruziyaya, inteqrasiya olunmuş üçölçülü detallar isə enjeksiyon qəlibinə üstünlük verir.
Hibrid marşrut da işə yaraya bilər. Əvvəlcə profil ekstruziya yolu ilə çıxarıla, sonra isə emal oluna, formalaşdırıla, qaynaq edilə və ya son məhsula yığıla bilər.
Lazımsız Sıx Tolerantlıqların Tətbiqi
Plastik proseslər istilik genişlənməsini, büzülməni, material axınını və soyutma dəyişikliyini əhatə edir. Hər ölçüyə metal kimi tolerantlıqların tətbiqi alətlərin mürəkkəbliyini, prosesin inkişafını, yoxlanılmasını və rədd edilmə riskini artıra bilər.
Uyğunluğu, möhürlənməsini, hizalanmasını, hərəkətini və ya təhlükəsizliyi idarə edən ölçüləri müəyyən edin. Digər ölçülər real qəlibləmə və ya ekstruziya tolerantlıqlarından istifadə edə bilər.
Funksional tolerantlıq planı istehsal qabiliyyətini artırır və təchizatçıya qeyri-kritik xüsusiyyətlərə xərc əlavə etmədən daha aydın keyfiyyət hədəfi verir.
FAQ
Enjeksiyon qəlibləri necə hazırlanır?
Enjeksiyon qəlibləri CAD-da dizayn edilir, sonra CNC emalı, EDM, üyütmə və cilalama istifadə edilərək polad və ya alüminiumdan istehsal olunur. Qəlib istehsaldan əvvəl yığılır, sınaqdan keçirilir və tənzimlənir.
Ekstruziya üfürmə nədir?
Ekstruziya üfürmə qəlibləmə üsulu ilə isti plastik borunu qəlibə ekstruziya edərək hava ilə şişirdərək içi boş plastik məhsullar əmələ gəlir. Bu üsul adətən şüşələr, çənlər və qablar üçün istifadə olunur.
Enjeksiyon Qəlibləmə 3D Çapdan Daha Yaxşıdırmı?
Enjeksiyon qəlibləmə yüksək həcmli istehsal və ardıcıl hissələr üçün daha yaxşıdır, 3D çap isə prototiplər, az miqdarda və sürətli dizayn dəyişiklikləri üçün adətən daha yaxşıdır.
Nəticə
Enjeksiyon qəlibləmə və ekstruziya seçimi məhsulun həndəsəsindən başlayır. Enjeksiyon qəlibləmə inteqrasiya olunmuş xüsusiyyətlərə malik fərdi üçölçülü hissələr üçün daha yaxşıdır, ekstruziya isə ardıcıl kəsikli davamlı məhsullar üçün nəzərdə tutulub. Daha sonra alətlər, material, miqdar, tolerantlıq, səth tələbləri və ikinci dərəcəli əməliyyatlar birlikdə qiymətləndirilməlidir. Ən aşağı alət qiyməti həmişə ən aşağı ümumi istehsal xərcini yaratmır.
TiRapid - də biz CNC plastik emalı, 3D çap, vakuum tökmə, dəqiq yığma və istehsal qiymətləndirməsi vasitəsilə plastik prototip və az həcmli istehsal dəstəyi təqdim edirik. Komandamız sizə enjeksiyon alətləri, ekstruziya alətləri və ya birləşdirilmiş istehsal marşrutu ilə məşğul olmağa başlamazdan əvvəl hissə həndəsəsini, materialları, toleransları və funksional tələbləri təsdiqləməyə kömək edə bilər.















