
في مجال تصنيع الأجزاء الدقيقة، لطالما شكلت هياكل التجاويف العميقة أحد أكثر جوانب طحن CNC تحديًا نظرًا لجدرانها الداخلية المعقدة، ومناطق التشغيل العميقة، ومتطلبات الدقة العالية. ومن بين هذه التحديات، يُعدّ ضعف إخراج الرايش عاملًا حاسمًا يؤثر على جودة التشغيل. فإذا لم تتم إزالة الرايش في الوقت المناسب، فقد لا يتسبب ذلك في تآكل غير طبيعي للأداة فحسب، بل قد يؤدي أيضًا إلى خدوش سطحية، وانحرافات في الأبعاد، وانخفاض كفاءة التشغيل. بالنسبة للمنتجات عالية الدقة، مثل مكونات الطيران والفضاء، والقوالب، والأجزاء الهيكلية الميكانيكية، يُعدّ تحسين قدرة إخراج الرايش في طحن التجاويف العميقة أمرًا أساسيًا لتعزيز استقرار التشغيل وجودة المنتج. ومن خلال اختيار الأدوات المناسبة، وتحسين معايير التشغيل، وتطوير أساليب التبريد، يمكن الحدّ بشكل فعّال من التأثير السلبي لمشاكل إخراج الرايش.
لماذا يُعدّ إخراج الرقائق صعباً في عملية طحن التجويف العميق؟
بالمقارنة مع عمليات الطحن التقليدية، فإن بيئات التشغيل ذات التجويف العميق تكون أكثر انغلاقًا، مما يجعل من الصعب إزالة الرقائق المتولدة أثناء القطع بسرعة، مما يزيد من احتمالية حدوث مشاكل في التشغيل.
مساحة التشغيل المحدودة تؤدي إلى تراكم الرقائق
تتميز هياكل التجاويف العميقة عادةً بنسبة عمق إلى عرض عالية. وبمجرد دخول الأداة إلى قطعة العمل، تصبح منطقة القطع بعيدة عن المساحة الخارجية، مما يحد من مسار إخراج الرقائق بشكل طبيعي.
- تميل الرقائق إلى البقاء في منطقة التشغيل، مما يتسبب في إعادة القطع ويؤثر على جودة السطح.
- تؤدي الرقائق المتراكمة إلى زيادة الاحتكاك بين الأداة وقطعة العمل، مما يرفع درجة حرارة التشغيل.
- قد يؤدي التراكم طويل الأمد إلى انحشار الأدوات وزيادة خطر كسرها.
إن تحسين بيئة إخلاء الرقائق داخل التجاويف العميقة يمكن أن يقلل من إعادة القطع ويعزز استقرار العملية.
يؤثر هيكل الأداة على أداء إخراج الرقائق
باعتبارها عنصر القطع المباشر، فإن هندسة الأداة - بما في ذلك تصميم الشفرات وعدد الشفرات وطول الأداة - تؤثر بشكل كبير على كفاءة إخلاء الرقائق.
- قد يؤدي وجود عدد كبير جدًا من الأخاديد إلى تقليل مساحة رقائق الخشب، مما يجعل عملية الإخلاء أكثر صعوبة.
- قد يؤدي عدم كفاية عمق الأخاديد إلى انسدادها بالرقائق.
- يؤدي بروز الأداة المفرط إلى تقليل الصلابة، وزيادة الاهتزاز، ويؤثر سلبًا على إزالة الرقائق.
إن اختيار بنية أداة مناسبة لتصنيع التجاويف العميقة يمكن أن يحسن بشكل فعال من سلاسة القطع.
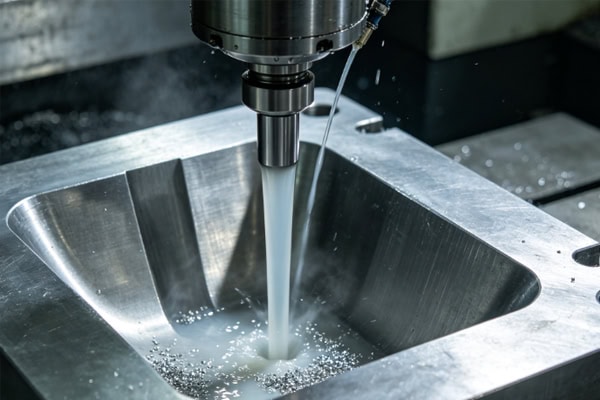
تحسين اختيار الأدوات لتحسين إزالة الرقائق في التجاويف العميقة
يُعد اختيار الأداة عاملاً رئيسياً في حل مشكلات إخراج الرقائق في عملية طحن التجويف العميق، ويجب أن يتم اختيارها وفقًا لخصائص المواد وعمق التشغيل.
استخدم الأدوات ذات الأخاديد الكبيرة للرقائق
بالنسبة لعمليات تشكيل التجاويف العميقة، يلزم عمومًا استخدام أدوات ذات قدرة أكبر على حمل الرقائق.
- تحسين قدرة الاحتفاظ بالرقائق ومنع الانسداد أثناء التشغيل الآلي.
- تسريع عملية إزالة الرقائق وتقليل احتمالية إعادة القطع.
- قلل من تراكم الحرارة على الأداة وأطل عمرها.
يضمن التصميم الهندسي الجيد للشفرات أداءً أكثر سلاسة في القطع.
طول بروز أداة التحكم
تتطلب عمليات تشكيل التجاويف العميقة عادةً أدوات طويلة، إلا أن البروز المفرط يقلل من الصلابة ويؤثر على الاستقرار. عمليًا، ينبغي تقليل امتداد الأداة غير الضروري لتحسين صلابة النظام، والحد من الاهتزاز، ومنع تراكم الرايش أو ضعف إخراجه، وتعزيز التحكم في الأبعاد. يمكن أن يؤدي تحسين طول الأداة مع تلبية متطلبات عمق التشغيل إلى تحسين كل من إخراج الرايش واستقرار عملية التشغيل بشكل عام.
استخدم أنواع الأدوات المناسبة للمادة
تنتج المواد المختلفة أشكالاً مختلفة للرقائق، لذا يجب اختيار الأدوات وفقًا لذلك.
- بالنسبة لسبائك الألومنيوم، ينبغي إيلاء الاهتمام لاستمرارية الرقائق ومشاكل الحواف المتراكمة.
- بالنسبة للفولاذ المقاوم للصدأ، يلزم استخدام أدوات ذات مقاومة أعلى للحرارة والتآكل.
- بالنسبة للمواد ذات الصلابة العالية، هناك حاجة إلى أدوات عالية الأداء لتقليل حمل القطع.
يساعد تعديل تكوين الأداة بناءً على خصائص المادة في تقليل مشاكل إخراج الرقائق وتحسين كفاءة الطحن باستخدام الحاسوب.
ضبط معايير التشغيل الآلي لتقليل تراكم الرقائق
تلعب معايير التشغيل أيضًا دورًا حاسمًا في أداء إخلاء الرقائق أثناء عملية طحن التجويف العميق.
تقليل الحمل بشكل معقول
إذا كان حجم القطع لكل تمريرة كبيرًا جدًا في عمليات تشكيل التجويف العميق، فسيتم توليد رقائق زائدة، مما يجعل عملية الإخلاء صعبة.
- تحكم في عمق القطع لتجنب توليد كميات كبيرة من الرقائق في وقت قصير.
- استخدم استراتيجيات التصنيع الطبقية لإزالة المواد تدريجياً.
- قلل الحمل على الأداة لتحسين استقرار عملية التشغيل.
يساعد التوزيع السليم لبدل التشغيل الآلي على منع مشاكل تركيز الرقائق.
تحسين معدل التغذية ومطابقة سرعة المغزل
يجب تحقيق التوازن الصحيح بين سرعة دوران المغزل ومعدل التغذية؛ وإلا فقد يتأثر تكوين الرقائق سلبًا.
- تجنب معدلات التغذية المنخفضة للغاية التي تزيد الاحتكاك وتنتج رقائق متفتتة دقيقة.
- حافظ على ظروف قطع مستقرة لتسهيل إخراج الرقائق.
- تحسين كفاءة إزالة المواد وتقصير وقت التشغيل الآلي.
يضمن تحسين المعلمات العلمية قطعًا أكثر استقرارًا ويقلل من ضغط إخراج الرقائق.
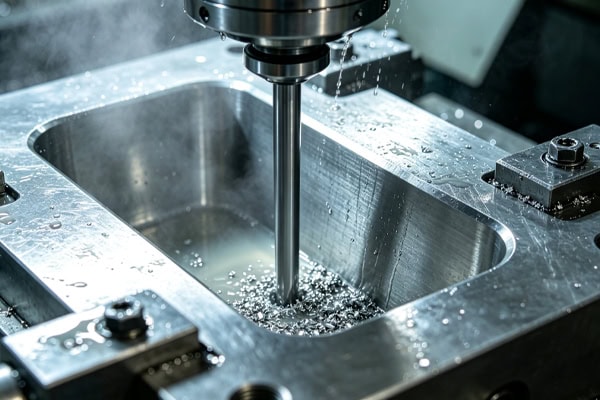
تحسين أساليب التبريد لتعزيز كفاءة إخراج الرقائق
لا تُستخدم أنظمة التبريد فقط لخفض درجة الحرارة، بل تساعد أيضًا في إزالة الرقائق من منطقة التشغيل الآلي.
استخدم سائل تبريد عالي الضغط لإزالة الرقائق
قد تكون طرق التبريد التقليدية محدودة التغطية في التجاويف العميقة، بينما يوفر سائل التبريد عالي الضغط مساعدة أفضل. فهو يستخدم ضغط السائل لإزالة الرايش، ويقلل من زمن بقائه، ويحسن استمرارية التشغيل، ويخفض درجة حرارة الأداة، ويقلل من التآكل الحراري، مما يحسن جودة التشغيل بشكل عام.
استخدم التبريد الهوائي أو نفخ الرقائق بمساعدة الهواء
بالنسبة لبعض المواد، يمكن لأنظمة التبريد بالهواء أيضًا أن تحسن بشكل فعال عملية إخراج الرقائق في التجاويف العميقة.
- قم بإزالة الرقائق بسرعة من منطقة التشغيل الآلي.
- منع دخول الرقائق مرة أخرى إلى منطقة القطع.
- حافظ على بيئة تشغيل نظيفة ومستقرة.
يمكن أن يؤدي الجمع المناسب بين أساليب التبريد ونفخ الهواء إلى تحسين موثوقية عمليات التشغيل الآلي بشكل أكبر.
تحسين أداء طحن التجاويف العميقة من خلال استراتيجيات التشغيل الآلي
يُعد تخطيط مسار الأدوات المصمم جيدًا أيضًا طريقة مهمة لحل مشاكل إخلاء الرقائق.
تحسين تخطيط مسار الأدوات
تتيح برمجة CAM المتقدمة للمهندسين تصميم مسارات تشغيل أكثر كفاءة.
- تقليل عدد مرات تمرير الأداة على نفس المنطقة.
- تحسين استخدام مساحة إخلاء الرقائق.
- قلل من الحركات غير المنتجة.
لا تعمل مسارات الأدوات المُحسّنة على تحسين إخراج الرقائق فحسب، بل تزيد أيضًا من كفاءة التشغيل الآلي.
استخدم استراتيجيات التصنيع متعددة المراحل
عادةً ما تكون الأجزاء ذات التجويف العميق المعقدة غير مناسبة للتصنيع أحادي المرور وتتطلب عملية منظمة جيدًا.
- قم بإجراء عملية تشغيل خشنة أولاً لإزالة معظم المواد بسرعة.
- استخدم عمليات التشطيب الجزئي والتشطيب النهائي لضمان دقة الأبعاد.
- تقليل حمل القطع أثناء مراحل التشطيب.
تقلل العملية المخططة جيداً من مخاطر التصنيع وتحسن جودة الأجزاء.
خاتمة
يعتمد استقرار عملية طحن التجاويف العميقة على التنسيق المنهجي لاختيار الأدوات، ومعايير القطع، وأساليب التبريد، وتخطيط مسار الأداة، بدلاً من تحسين عامل واحد فقط. فمن خلال التحسين المتكامل للعملية، يمكن تقليل مخاطر تراكم الرقائق باستمرار وتحسين اتساق عملية التشغيل. وبفضل قدرات التصنيع باستخدام الحاسوب (CNC) المتطورة والخبرة الهندسية، توفر شركة TiRapid دعمًا تصنيعيًا مستقرًا وموثوقًا للأجزاء الهيكلية المعقدة، مما يساعد العملاء على تحقيق أهداف الإنتاج عالية الدقة والكفاءة.















