الميكرومتر أداة قياس دقيقة مصممة لقياس الأبعاد الصغيرة جدًا بدقة عالية، تصل عادةً إلى 0.01 مم، وفي الطرازات المتطورة تصل إلى 0.001 مم. إذا تساءلت يومًا عن ماهية الميكرومتر وأهميته في عمليات التصنيع، فالإجابة تكمن في قدرته على توفير قياسات دقيقة ومتكررة حيث تكون التفاوتات الضيقة بالغة الأهمية. في عمليات التصنيع باستخدام الحاسوب (CNC)، أستخدم الميكرومتر عندما يعتمد تركيب القطعة أو وظيفتها أو أداء تجميعها على اتساق أبعادها.
في هذا الدليل، سنتعرف على كيفية استخدامها في ورش CNC الحقيقية، والأنواع التي يعتمد عليها المهندسون، وكيفية تحديد دقة القياس والتحكم فيها وحمايتها في أرضية الورشة.
ما هو الميكرومتر؟
الميكرومتر أداة قياس عالية الدقة تُستخدم للتحقق من الأبعاد الخطية الصغيرة بدقة وتكرار ممتازتين. وهو مصمم لقياس الأجزاء باستخدام ضغط تلامس مُتحكم به، مما يضمن نتائج قياس مستقرة ومتسقة. تتوفر الميكرومترات عادةً بنسختين: ميكانيكية (تناظرية) ورقمية، وتُستخدم على نطاق واسع في عمليات الفحص الدقيق.
في عمليات التصنيع باستخدام آلات CNC ، تلعب الميكرومترات دورًا حاسمًا في التحقق من أبعاد القطع أثناء الإنتاج ومراقبة الجودة. وتُستخدم عادةً لقياس ما يلي:
-
الأقطار الخارجية للأعمدة، والدبابيس، ومقاعد المحامل، والنتوءات الأسطوانية
-
سماكة المواد مثل الألواح أو الأضلاع أو الدرجات أو الجدران الرقيقة
-
العمق أو الأبعاد الداخلية عند استخدام ميكرومترات العمق أو الميكرومترات الداخلية
بالمقارنة مع الفرجار، توفر الميكرومترات دقة أعلى بكثير واتساقًا أكبر في القياس. عندما تصبح التفاوتات البُعدية أضيق من ±0.02 مم تقريبًا، غالبًا ما يعجز الفرجار عن توفير تكرارية موثوقة لفحص الجودة.
على سبيل المثال، عند تشكيل محور محمل بدقة ±0.005 مم، يجب أن يكون التحقق من الأبعاد دقيقًا للغاية ومستقرًا. فبينما قد يُظهر الفرجار قيمة قياس، إلا أنه لا يمكنه تأكيد دقة تصل إلى مستوى الميكرون بشكل موثوق. في مثل هذه الحالات، يصبح الميكرومتر أداة فحص أساسية في عمليات التصنيع باستخدام آلات CNC.
الميكرومتر مقابل الميكرون
غالباً ما يتم الخلط بين مصطلحي الميكرومتر والميكرون في السياقات الهندسية، لكنهما يشيران إلى أشياء مختلفة.
يمكن أن يعني الميكرومتر أحد الأمرين التاليين:
-
أداة قياس دقيقة تستخدم في عمليات التشغيل والفحص
-
وحدة قياس الطول (وتسمى أيضًا الميكرون)، وتكتب على النحو التالي: μm
في وحدات القياس، 1 ميكرومتر يساوي 0.001 مليمتر.
عندما تحدد الرسومات الهندسية سماحية مثل ±5 ميكرومتر، فإنها تشير إلى تباين مسموح به في الأبعاد بمقدار ±0.005 مليمتر. وتصف هذه القيمة وحدة السماحية، بينما يُستخدم الميكرومتر عادةً للتحقق من هذا البعد أثناء الفحص.
ما هو الميكرومتر الداخلي وما هي وحدة الميكرومتر؟
كثيراً ما يُخلط بين مصطلحي "الميكرومتر" و"وحدة الميكرومتر" (μm) في القياسات الهندسية لأنهما يشيران إلى شيئين مختلفين. فالميكرومتر أداة قياس دقيقة تُستخدم في فحص عمليات التشغيل الآلي، بينما تُستخدم وحدة الميكرومتر لوصف الأبعاد الصغيرة للغاية.
الميكرومتر الداخلي أداة قياس دقيقة تُستخدم لقياس الأبعاد الداخلية مثل أقطار الثقوب، والمسامات، وحجرات المحامل. ويُستخدم عادةً في عمليات التصنيع والفحص باستخدام الحاسوب (CNC) عندما تكون القياسات الداخلية الدقيقة مطلوبة.
وحدة الميكرومتر، التي تُكتب μm، تساوي جزءًا من مليون من المتر أو 0.001 مليمتر. وهي تُستخدم على نطاق واسع في الرسومات الهندسية لتحديد التفاوتات الصغيرة جدًا. على سبيل المثال، ±5 μm يساوي ±0.005 مليمتر.
ببساطة، الميكرومتر الداخلي هو أداة قياس، بينما الميكرومتر هو وحدة قياس.
ما هي استخدامات الميكرومتر؟
يُستخدم الميكرومتر لقياس الأبعاد الصغيرة جدًا بدقة عالية. ويُستخدم عادةً في عمليات التشغيل والفحص للتحقق من مطابقة الأجزاء للمواصفات الموضحة في الرسومات الهندسية. ونظرًا لأن الميكرومترات توفر ضغط تلامس ثابتًا ودقة عالية، فهي ضرورية لفحص الأبعاد الحرجة في عمليات التشغيل باستخدام الحاسوب (CNC).
1. قياس الأقطار الخارجية
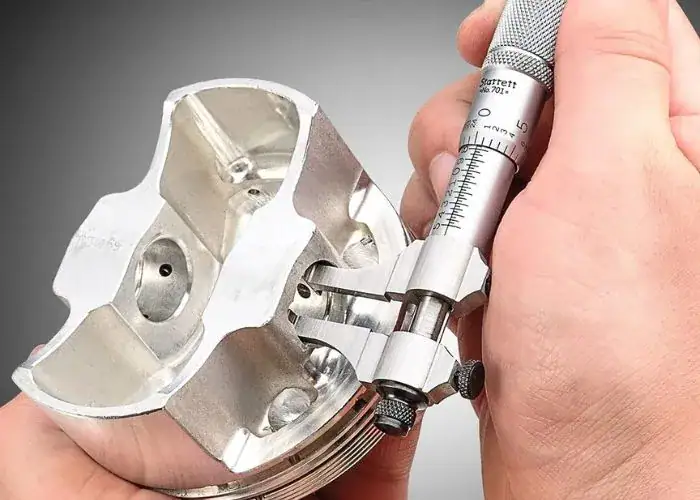
يُعد قياس القطر الخارجي للأجزاء الأسطوانية، مثل الأعمدة والدبابيس ومحاور المحامل والوصلات الدقيقة، من أكثر استخدامات الميكرومتر شيوعًا. في عمليات التصنيع باستخدام الحاسوب (CNC)، غالبًا ما يستخدم الفنيون ميكرومترًا خارجيًا للتحقق من أن قطر العمود يقع ضمن التفاوت المسموح به قبل التجميع.
2. قياس سمك المادة
تُستخدم الميكرومترات بكثرة لقياس سُمك المواد مثل الصفائح المعدنية، والمكونات البلاستيكية، والألواح، والأضلاع، أو الجدران الرقيقة. وبفضل ضغط التلامس المُتحكم به الذي تُطبقه أسطح القياس، يُمكن للجهاز توفير قياسات ثابتة وقابلة للتكرار حتى للأجزاء الرقيقة أو الحساسة.
3. فحص الأبعاد الداخلية
عند تجهيزها بالنوع المناسب، يمكن للميكرومترات قياس الأبعاد الداخلية. تُستخدم الميكرومترات الداخلية عادةً لقياس أقطار الثقوب والفتحات وحجرات المحامل. وهذا يسمح للمهندسين بالتحقق من مطابقة الخصائص الداخلية لمواصفات التصميم.
4. خصائص قياس العمق
صُممت ميكرومترات العمق لقياس عمق الفتحات، والتجاويف، والثقوب المخروطية، أو الثقوب المغلقة في الأجزاء المشغولة آليًا. وتُعد هذه القياسات مهمة للتحقق من عمليات التشغيل الآلي مثل التفريز أو الحفر.
5. التحقق من التفاوتات الدقيقة
تُعدّ الميكرومترات مفيدة للغاية عندما تتطلب الأجزاء تحكمًا دقيقًا في الأبعاد. توفر العديد من الميكرومترات دقة قياس تصل إلى 0.01 مم أو حتى 0.001 مم، مما يجعلها مناسبة لمهام الفحص الدقيق في عمليات التصنيع باستخدام الحاسب الآلي، وصناعة الطيران، ومكونات السيارات، وغيرها من الصناعات التي تتطلب دقة عالية.
من خلال توفير قياسات دقيقة وقابلة للتكرار، تساعد الميكرومترات المهندسين والفنيين على ضمان أن المكونات تلبي متطلبات التصميم وتعمل بشكل صحيح أثناء التجميع.
كيف يعمل الميكرومتر؟
يُعدّ فهم آلية عمل الميكرومتر أمرًا بالغ الأهمية في عمليات التصنيع الدقيقة ومراقبة الجودة. وتستمد دقته من آلية لولبية مصممة بدقة عالية، تحوّل الدوران إلى إزاحة خطية مضبوطة. حتى الميكرومترات الرقمية تعتمد على هذا الأساس الميكانيكي نفسه. عندما يفهم المهندسون هذا المبدأ، يمكنهم الوثوق بالقراءات وتحديد الأخطاء المحتملة مثل التآكل، أو الخلوص، أو عدم اتساق قوة القياس.
يحوّل الميكرومتر الحركة الدورانية إلى حركة خطية دقيقة باستخدام برغي مصنّع بدقة عالية. في الميكرومتر المتري القياسي:
- خطوة البرغي: 0.5 مم لكل دورة كاملة
- أقسام الكشتبان: 50
- الدقة: 0.01 مم لكل قسم
كل علامة على الكشتبان تتوافق مع حركة محددة للمغزل. تضمن هذه العلاقة الميكانيكية قياسًا دقيقًا وتكرارًا عاليًا عند تطبيق التقنية الصحيحة.
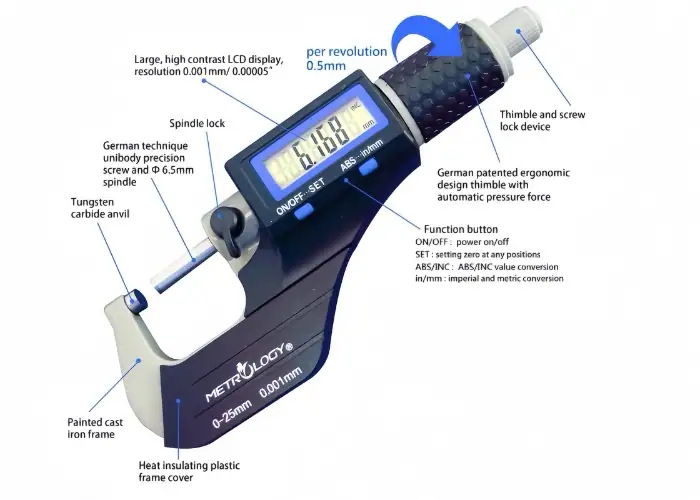
الأجزاء الرئيسية للميكرومتر
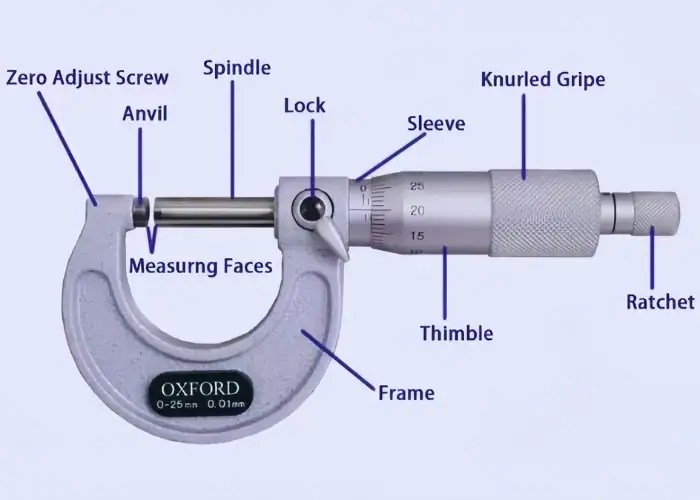
يتكون الميكرومتر من عدة مكونات دقيقة تعمل معًا لتوفير قياسات أبعاد عالية الدقة. معرفة كل مكون تساعدك على التحكم في القوة والمحاذاة والتكرارية أثناء الفحص. مثل القوة المفرطة، أو عدم المحاذاة، أو التفسير غير الصحيح للمقياس.
1. الإطار
الإطار هو الجسم الصلب على شكل حرف C الذي يحمل نظام القياس معًا. وهو يحافظ على المحاذاة بين السندان والمغزل ويوفر الاستقرار الهيكلي اللازم للقياس الدقيق.
تُصنع الإطارات عالية الجودة عادةً من الفولاذ المقوى أو سبائك معدنية لتقليل التشوه. وتؤدي الصلابة العالية إلى تقليل الانحراف الناتج عن قياس الضغط، مما يحسن استقرار القياس.
2. السندان
السندان هو سطح القياس الثابت الذي تلامس فيه قطعة العمل أحد جانبي الأداة. وهو بمثابة نقطة مرجعية أساسية لكل قياس.
نظراً لأن السندان يلامس سطح القطعة مباشرةً، فإن التلوث الناتج عن النتوءات أو الغبار أو طبقة الزيت أو بقايا الطلاء قد يُسبب خطأً في القياس. لذا، يُعد الحفاظ على نظافة السندان وسلامته أمراً بالغ الأهمية للحصول على نتائج موثوقة.
3. المغزل
المغزل هو سطح القياس المتحرك الذي يتقدم نحو السندان مع دوران الكشتبان. وهو يوفر سطح التلامس القابل للتعديل المستخدم لتثبيت قطعة العمل أثناء القياس.
عادةً ما تكون المغازل مُقسّاة ومُشحذة بدقة. مع مرور الوقت، قد يتسبب التآكل أو تلف الخيوط داخل آلية المغزل في انحراف منهجي، ولهذا يُنصح بالمعايرة الدورية في بيئات التشغيل الدقيق.
4. الكم / البرميل
يحتوي الغلاف، المعروف أيضاً باسم الأسطوانة، على مقياس القياس الأساسي. وهو يوفر علامات مرجعية تُستخدم لقراءة قيمة البعد الرئيسي.
تمثل هذه العلامات زيادات قياس أكبر، بينما يوفر مقياس الكشتبان تقسيمات فرعية أدق لقراءات دقيقة.
5. كشتبان
الكشتبان هو الجزء الدوار المستخدم لتحريك المغزل للأمام أو للخلف. أثناء دورانه، يعرض مقياس الكشتبان قياسات كسرية.
تتيح الدوران السلس للكشتبان تحديد موضع المغزل بدقة، كما تمكّن المستخدمين من قياس الأبعاد بدقة عالية.
6. كشتبان ذو سقاطة أو احتكاك
يتحكم محدد السقاطة في قوة القياس المطبقة على القطعة. وبمجرد الوصول إلى ضغط التلامس الصحيح، ينزلق محدد السقاطة لمنع زيادة الشد.
تضمن هذه الآلية قوة قياس ثابتة، وهو أمر بالغ الأهمية عند قياس الجدران الرقيقة أو المواد اللينة أو الأسطح المصقولة حيث يمكن أن يؤدي الضغط المفرط إلى تشويه القراءة.
7. قفل
يُمكّن قفل المغزل المستخدم من تثبيت موضع القياس بعد ملامسة المغزل للقطعة. تُعدّ هذه الميزة مفيدة عند الحاجة إلى تسجيل القياسات أو عند ضرورة إزالة الميكرومتر من القطعة قبل قراءة المقياس.
8. نصيحة عملية للقياس
في أعمال الفحص الحقيقية، غالباً ما يتم التقليل من شأن قوة القياس. عند قياس المقاطع الرقيقة أو البلاستيك اللين أو الأجزاء المصقولة للغاية، يمكن أن يؤدي الضغط غير المتناسق وحده إلى تباين ملحوظ في القياس.
يساعد استخدام آلية السقاطة باستمرار في الحفاظ على نتائج قياس مستقرة وقابلة للتكرار.
ثمانية أنواع من الميكرومترات
تُصنّف الميكرومترات المستخدمة في الفحص الدقيق عادةً إلى ثمانية أنواع رئيسية، كل منها مصمم لمهام قياس محددة في عمليات التصنيع باستخدام الحاسوب (CNC). تُمكّن هذه الميكرومترات المهندسين من قياس الأقطار الخارجية، والثقوب الداخلية، والأعماق، والخيوط، والأسطح المعقدة بدقة. ويؤدي اختيار النوع المناسب إلى تحسين دقة القياس، وقابلية التكرار، وكفاءة الفحص.
يلخص الجدول أدناه الأنواع الثمانية من الميكرومترات وتطبيقاتها النموذجية في أنظمة التحكم الرقمي الحاسوبي (CNC):
|
ميكرومتر النوع
|
نموذجي باستخدام الحاسب الآلي تطبيق
|
|
1. الميكرومتر الخارجي
|
الأعمدة، والدبابيس، والأقطار الخارجية
|
|
2. الميكرومتر الرقمي
|
فحص الدفعات، تسجيل بيانات مراقبة العمليات الإحصائية
|
|
3. الميكرومتر الداخلي
|
تجاويف، محامل
|
|
4. ميكرومتر العمق
|
الجيوب، والتجاويف، وأعماق الخطوات
|
|
5. ميكرومتر الخيط
|
قطر خطوة الخيط
|
|
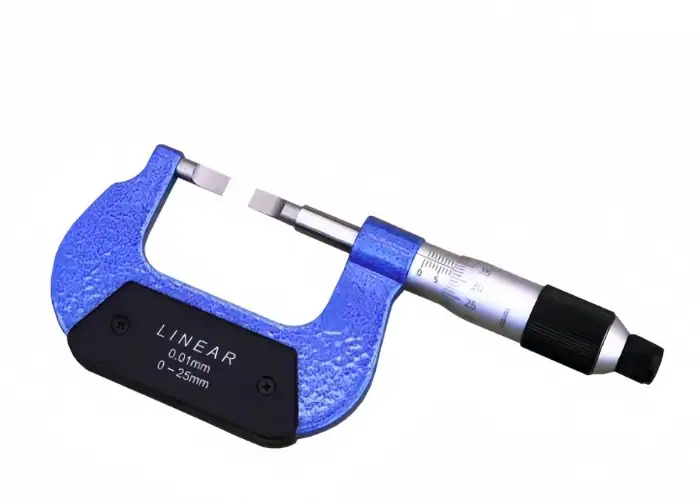
6. ميكرومتر ذو شفرة
|
أخاديد وفتحات ضيقة
|
|
7. ميكرومتر كروي
|
الأسطح المنحنية أو الكروية
|
|
8. ميكرومتر مكتبي
|
تجهيزات فحص عالية الاستقرار
|
كيفية اختيار نطاق قياس الميكرومتر المناسب لإجراء فحص دقيق؟
يُعدّ اختيار نطاق قياس الميكرومتر المناسب من أهم الخطوات لتحقيق فحص دقيق للأبعاد. في بيئات التصنيع باستخدام الحاسوب (CNC)، لا تعتمد دقة القياس على دقة الأداة فحسب، بل أيضًا على اختيار ميكرومتر بنطاق قياس ملائم للعنصر المراد فحصه. يُحسّن استخدام النطاق الصحيح من صلابة الأداة، وثبات المحاذاة، والتحكم في قوة القياس، مما يُساعد على تقليل أخطاء القياس ويضمن نتائج فحص موثوقة.
اختر أصغر نطاق قياس مناسب
تُصنع الميكرومترات الخارجية عادةً بنطاقات قياس ثابتة تبلغ 25 مم، مثل 0-25 مم، 25-50 مم، 50-75 مم، وهكذا. عند قياس أي عنصر، يجب على المهندسين والفنيين اختيار أصغر نطاق يغطي البُعد المطلوب بالكامل.
يوفر نطاق القياس الأصغر عدة مزايا. فالميكرومترات ذات الإطار الأقصر تكون عمومًا أكثر صلابة وأسهل في المحاذاة، مما يحسن استقرار القياس. كما أنها تسمح بتحكم أفضل في قوة القياس المطبقة عبر المغزل، مما يساعد على منع القراءات غير المتسقة.
لماذا يؤثر نطاق القياس على الدقة؟
تميل الميكرومترات ذات المدى الأطول إلى أن تكون أقل صلابة وأكثر حساسية لأخطاء المحاذاة. حتى مع دقة الجهاز العالية، قد يؤثر طول الإطار المفرط قليلاً على الثبات أثناء القياس. لهذا السبب، يُعد اختيار ميكرومتر بنطاق قياس مناسب طريقة بسيطة وفعالة للغاية لتحسين موثوقية الفحص.
في بيئات الإنتاج باستخدام التحكم الرقمي الحاسوبي العملية، يساعد اختيار النطاق المناسب الفنيين على تحقيق قياسات أكثر اتساقًا، وتقليل أخطاء التكرار، وتجنب التعديلات غير الضرورية أثناء فحص الجودة.
خمسة عوامل تؤثر على دقة القياس في فحص آلات التحكم الرقمي الحاسوبي (CNC)
تتأثر دقة القياس في عمليات الفحص باستخدام الحاسوب (CNC) بخمسة عوامل رئيسية: درجة الحرارة، وقوة القياس، والمحاذاة، وحالة السطح، ومهارة المشغل. حتى عند استخدام أدوات عالية الدقة مثل الميكرومترات، قد تُسبب هذه المتغيرات أخطاءً في القياس إذا لم يتم التحكم بها بشكل صحيح. يساعد فهم هذه العوامل وإدارتها على تحسين قابلية التكرار، وتقليل التباين في الأبعاد، وضمان نتائج فحص موثوقة.
1.درجة الحرارة
يتمدد المعدن وينكمش مع تغير درجة الحرارة. يتمدد الفولاذ حوالي 11 ميكرومتر لكل متر لكل درجة مئوية، مما يعني أن حتى الاختلافات الطفيفة في درجة الحرارة يمكن أن تؤثر على قراءات الأبعاد في عمليات الفحص الدقيق.
غالباً ما تحتفظ الأجزاء المصنعة حديثاً بالحرارة الناتجة عن عمليات القطع. لذا، قد يؤدي قياس هذه الأجزاء فوراً إلى قراءات أكبر من الحجم الحقيقي. ومع تبريد الجزء، قد يقلّ بُعده، مما ينتج عنه نتائج قياس غير متناسقة.
لضمان دقة الفحص، يجب أن تستقر درجة حرارة كل من أداة القياس وقطعة العمل بالقرب من درجة حرارة الغرفة قبل إجراء القياس النهائي. في العديد من بيئات الفحص، تُستخدم درجة حرارة 20 درجة مئوية كدرجة حرارة مرجعية قياسية.
2. قياس القوة
تؤثر قوة القياس بشكل مباشر على قراءات الأبعاد، خاصة عند فحص الجدران الرقيقة أو المواد اللينة. قد يؤدي الضغط الزائد على المغزل إلى ضغط السطح قليلاً، مما ينتج عنه قيمة قياس أصغر.
تتضمن الميكرومترات آلية توقف مسننة أو حلقة احتكاك لضمان ضغط تلامس ثابت. يساعد استخدام آلية التوقف المسننة بدلاً من شد الحلقة يدويًا في الحفاظ على قوة قياس قابلة للتكرار ويمنع الإفراط في الشد.
يصبح هذا التحكم ذا أهمية خاصة عند قياس الميزات الدقيقة مثل المقاطع الرقيقة أو المكونات البلاستيكية أو الأسطح المصقولة.
3. المحاذاة
تتطلب القراءات الدقيقة محاذاة صحيحة بين أسطح قياس الميكرومتر وسطح قطعة العمل. إذا لامس المغزل والسندان القطعة بزاوية، فلن يمثل القياس البعد الحقيقي.
قد يحدث عدم محاذاة عند إمالة الأداة أو عند عدم تثبيت القطعة بشكل صحيح. ومن التقنيات الشائعة تحريك الميكرومتر برفق فوق نقطة القياس لتحديد الموضع الذي تكون فيه القراءة أعلى ما يمكن. ويمثل هذا الموضع عادةً البعد الحقيقي.
4. حالة السطح
تؤثر حالة السطح بشكل مباشر على دقة القياس. يمكن أن تمنع النتوءات، وعلامات التشغيل الخشنة، وبقايا سائل التبريد، أو طبقات الطلاء، التلامس الكامل بين وجهي الميكرومتر وسطح القطعة.
حتى نتوء صغير قد يُغيّر القراءة بعدة ميكرونات. قبل قياس الخصائص المهمة، يجب تنظيف القطعة وإزالة أي زيوت عنها، ثم إزالة النتوءات منها برفق. يُساعد ضمان التلامس السلس بين أسطح القياس على تحسين دقة القياس.
5. تقنية المشغل
تلعب تقنية المشغل دورًا رئيسيًا في دقة القياس. حتى مع استخدام نفس الجهاز، يمكن أن يؤدي التعامل غير المتسق معه إلى قراءات مختلفة.
تشمل ممارسات القياس الجيدة محاذاة الميكرومتر بدقة، واستخدام آلية السقاطة باستمرار، وتكرار القياس عدة مرات للتأكد من النتيجة. غالبًا ما يطور الفنيون المهرة روتين قياس ثابتًا يقلل من التباين الناتج عن الخطأ البشري.
مصادر شائعة لخطأ القياس
قد تتأثر دقة قراءات الميكرومتر بعدة أخطاء شائعة في الفحص. في بيئات التحكم الرقمي الحاسوبي، قد تؤدي عوامل مثل اختلافات درجات الحرارة، وقوة القياس المفرطة، وعدم المحاذاة، وتلوث السطح، أو عدم اتساق أسلوب المشغل إلى تحيز في القياس.
يلخص الجدول أدناه مصادر الأخطاء النموذجية وأسبابها ونوع انحراف القراءة الذي يمكن أن تنتجه أثناء الفحص:
| عامل | السبب النموذجي | نتيجة |
|---|---|---|
| 1.درجة الحرارة | قياس الأجزاء الساخنة | قراءات كبيرة الحجم |
| 2. قياس القوة | شد المغزل بشكل مفرط | قراءات صغيرة الحجم |
| 3. المحاذاة | الأداة ليست عمودية | قيم غير متسقة |
| 4. حالة السطح | نتوءات أو طبقة زيتية | قياس خاطئ |
| 5. تقنية المشغل | ضغط تلامس غير متناسق | ضعف التكرار |
يساعد هذا المرجع السريع المفتشين على تحديد المصادر المحتملة لخطأ القياس قبل الاعتماد على القراءة.
كيفية قراءة الميكرومتر؟
طريقة قراءة الميكرومتر خطوة بخطوة
يجمع الميكرومتر قيمتين من مقياسين لإنتاج قياس دقيق. يعرض الغلاف البُعد الأساسي، بينما يوفر الكشتبان الزيادة الدقيقة. يساعد اتباع تسلسل واضح على تجنب أخطاء القراءة الشائعة.
تتضمن عملية القراءة النموذجية ثلاث خطوات:
1. اقرأ البعد الرئيسي على مقياس الكم.
حدد آخر علامة مرئية بالمليمتر الكامل إلى يسار خط المرجع. يمثل هذا القيمة الأساسية للقياس.
2. أضف علامة 0.5 مم إذا تجاوزت خط المرجع.
إذا كانت علامة نصف المليمتر مرئية خارج خط المرجع، فقم بتضمين 0.5 مليمتر إضافية في القراءة.
3. أضف قراءة الكشتبان.
يوفر مقياس الكشتبان قياسات دقيقة، عادةً ما تكون 0.01 مم لكل قسم في الميكرومتر المتري. قم بمحاذاة علامة الكشتبان مع خط المرجع لتحديد القيمة العشرية.
يساعد تكرار القياس مرة أو مرتين على تأكيد القراءة ويقلل من خطر حدوث أخطاء في الفحص.
مثال على قراءة الميكرومتر
على سبيل المثال، إذا كان مقياس الكم يُظهر 12 مم، وكانت علامة 0.5 مم مرئية، وكان الكشتبان محاذيًا عند 28 قسمًا، فإن القياس النهائي يُحسب على النحو التالي:
12 ملم + 0.5 ملم + 0.28 ملم = 12.78 ملم
يساعد تكرار القياس على تأكيد إمكانية التكرار ويضمن أن تكون القراءة موثوقة لفحص CNC الدقيق.
أخطاء القراءة الشائعة
لا تنجم معظم أخطاء الميكرومتر في عمليات فحص آلات CNC عن الجهاز نفسه، بل عن أسلوب القياس. فحتى الميكرومتر المُعاير بدقة قد يُعطي نتائج غير صحيحة إذا لم يتم تثبيت القطعة بشكل صحيح، أو كانت قوة القياس غير ثابتة، أو تم التسرع في عملية القراءة. لذا، يُعدّ تطوير إجراءات قياس متسقة أمرًا بالغ الأهمية للتحكم الموثوق في التفاوتات المسموح بها.
متى يُفضّل استخدام الميكرومتر على الأدوات الأخرى؟
يُفضّل استخدام الميكرومتر عند الحاجة إلى دقة قياس عالية ونتائج فحص موثوقة. فمقارنةً بأدوات القياس العامة كالفرجار، يوفر الميكرومتر قوة قياس مضبوطة، وهندسة تلامس ثابتة، وقابلية تكرار أعلى، مما يجعله أكثر ملاءمةً للتحقق الدقيق من الأبعاد.
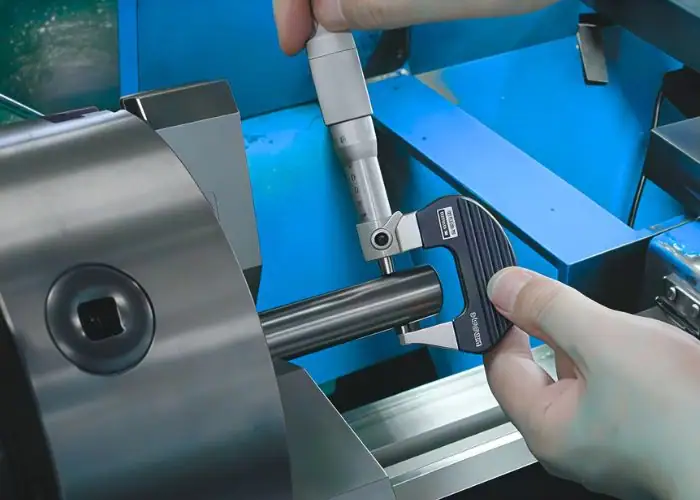
تُستخدم الميكرومترات بشكل شائع في الحالات التالية:
-
فحص دقيق التفاوت
عندما يكون من الضروري التحكم في التباين البُعدي في حدود بضعة ميكرونات، فإن الميكرومترات توفر الدقة اللازمة للتحقق من مكونات CNC الدقيقة. -
قياس الأقطار الصغيرة أو السماكة
إنها مثالية لفحص أقطار الأعمدة، والجدران الرقيقة، والصفائح الدقيقة، والأبعاد الخطية الصغيرة الأخرى التي تتطلب قياسًا ثابتًا. -
التحقق من تركيب الضغط ومقاعد المحامل
تعتمد العديد من التجميعات الميكانيكية على التوافق الدقيق. تسمح الميكرومترات للمهندسين بالتأكد من أن الأعمدة والثقوب تلبي مواصفات التداخل أو الخلوص المطلوبة. -
التفتيش النهائي ومراقبة الجودة
تُستخدم الميكرومترات غالبًا أثناء فحص العينة الأولى والتحقق النهائي من الأبعاد لضمان مطابقة الأجزاء للرسومات الهندسية وحدود التفاوت. -
فحص التآكل أو التباين في الأبعاد
في بيئات الصيانة أو الإنتاج، تساعد الميكرومترات في اكتشاف التغيرات البعدية الصغيرة الناتجة عن التآكل أو التشوه أو انحراف التشغيل الآلي.
بسبب دقتها العالية، وقوة القياس المتحكم بها، وقابليتها الممتازة للتكرار، تعتبر الميكرومترات ضرورية كلما كانت هناك حاجة إلى التحقق الدقيق من الأبعاد في عمليات التصنيع باستخدام الحاسب الآلي والفحص الهندسي.
تطبيقات الميكرومتر
يُستخدم الميكرومتر على نطاق واسع في القياسات الدقيقة التي تتطلب دقة عالية وقابلية تكرار ممتازة. في عمليات التصنيع الحديثة باستخدام آلات CNC، يلعب الميكرومتر دورًا أساسيًا في التحقق من الأبعاد الحرجة أثناء الإنتاج والفحص ومراقبة الجودة. تتيح دقته العالية للمهندسين والفنيين التأكد من مطابقة الأجزاء المُصنّعة لمتطلبات التفاوتات الدقيقة.
تشمل التطبيقات الشائعة للميكرومترات ما يلي:
-
قياس الأقطار الخارجية للأعمدة، والدبابيس، ومقاعد المحامل، والأجزاء الأسطوانية
-
فحص سمك المواد، مثل الصفائح المعدنية والأضلاع والجدران الرقيقة والأسطح المتدرجة
-
فحص الأقطار الداخلية أو الأعماق عند استخدام الميكرومترات الداخلية أو ميكرومترات العمق
-
التحقق من دقة التفاوتات أثناء التشغيل الآلي والفحص النهائي للجودة
في عمليات التصنيع باستخدام آلات CNC، تؤثر دقة الأبعاد بشكل مباشر على أداء القطعة وجودة التجميع. عندما تكون التفاوتات ضيقة للغاية، مثل ±0.01 مم أو أقل، توفر الميكرومترات قياسات أكثر استقرارًا وموثوقية من الفرجار القياسي.
فعلى سبيل المثال، عند تصنيع مكونات دقيقة مثل محاور المحامل أو أسطح منع التسرب، يعتمد المهندسون على الميكرومترات لضمان بقاء الأبعاد النهائية ضمن نطاق التفاوت المسموح به. وهذا يساعد في الحفاظ على جودة المنتج، وتقليل أخطاء التصنيع، وضمان أداء متسق في التجميعات الميكانيكية.
الأسئلة الشائعة
ما مدى دقة الميكرومتر مقارنة بالفرجار؟
يُعدّ الميكرومتر أكثر دقةً من الفرجار القياسي بمقدار 5 إلى 10 مرات. تبلغ دقة معظم الفرجار حوالي 0.02 مم، ودقة قياس نموذجية تتراوح بين ±0.02 و0.03 مم، وهي كافية للفحص العام للأبعاد والتحقق من الإعداد.
تُحقق الميكرومترات عادةً دقة تتراوح بين ±0.002 و0.01 مم، وذلك تبعًا لجودة الأداة ونطاق القياس. هذه الدقة العالية تجعلها أكثر ملاءمةً لفحص التفاوتات الدقيقة في آلات CNC، مثل محاور المحامل، وأقطار الأعمدة، والمكونات المثبتة بالضغط.
لماذا تعتبر الميكرومترات أكثر دقة؟
تتميز الميكرومترات بدقة عالية بفضل آلية لولبية دقيقة وتصميم هيكلي متين. يقوم غطاء دوار بتحريك مغزل ذي خيوط دقيقة يحول الدوران إلى حركة خطية صغيرة للغاية. وهذا يسمح للأداة بقياس الفروقات البُعدية الصغيرة جدًا بحركة يمكن التنبؤ بها.
تتضمن معظم الميكرومترات أيضًا آلية إيقاف مسننة أو حلقة احتكاك، مما يضمن قوة قياس ثابتة. وهذا يمنع الضغط الزائد على القطعة ويحسن دقة القياس أثناء الفحص.
ما هو الميكرومتر الرقمي؟
الميكرومتر الرقمي أداة قياس دقيقة تعرض قيم القياس على شاشة رقمية إلكترونية بدلاً من المقياس الميكانيكي. ويتشابه مبدأ القياس داخلياً مع الميكرومتر الميكانيكي، إلا أن الشاشة الرقمية تُزيل أخطاء قراءة المقياس وتُسرّع عملية القياس أثناء الفحص.
تُستخدم الميكرومترات الرقمية على نطاق واسع في عمليات التصنيع باستخدام الحاسوب (CNC) لفحص الدفعات، والتحقق من أول عينة، والقياس أثناء العملية، حيث تُعد السرعة ودقة البيانات من الأمور بالغة الأهمية. كما توفر العديد من الطرازات إمكانية التبديل بين المليمتر والبوصة، وضبط الصفر، وإخراج البيانات لأنظمة التحكم الإحصائي في العمليات (SPC).
ما هو رمز الميكرومتر؟
رمز وحدة الميكرومتر هو μm، وهو يمثل جزءًا من مليون من المتر. في النظام المتري، يساوي 1 ميكرومتر 0.001 مليمتر. تُستخدم هذه الوحدة عادةً في الرسومات الهندسية ومواصفات التفاوتات حيث يجب التحكم في التغيرات البُعدية الصغيرة جدًا.
من المهم ملاحظة أن الميكرومتر (μm) يمثل وحدة القياس، وليس أداة القياس نفسها. إن جهاز الميكرومتر هو ببساطة الأداة المستخدمة للتحقق من الأبعاد المحددة بالميكرون.
خاتمة
تلعب الميكرومترات دورًا هامًا في عمليات الفحص الدقيق ضمن عمليات التصنيع باستخدام الحاسوب (CNC). وبالمقارنة مع الفرجار، فإنها توفر دقة أعلى، وقابلية تكرار أفضل، وقوة قياس مضبوطة، مما يجعلها مناسبة للتحقق من التفاوتات الضيقة والأبعاد الحرجة.
في شركة TiRapid ، يتكامل الفحص الدقيق والتصنيع باستخدام الحاسوب (CNC) بسلاسة طوال عملية التصنيع. بدءًا من التحقق من صحة النموذج الأولي وصولًا إلى الإنتاج، يضمن الفحص على مستوى الميكرومتر ثبات الأبعاد وأداءً موثوقًا للتجميع. إذا كنت تعمل على تطوير مكونات CNC ذات دقة عالية، فلا تتردد في مشاركة رسوماتك مع فريق الهندسة في TiRapid للمراجعة الفنية.