
يُعدّ التشكيل الحراري مقابل قولبة الحقن من المقارنات الشائعة في مجال التصنيع عندما يحتاج المهندسون إلى اختيار طريقة الإنتاج المناسبة للأجزاء البلاستيكية. يمكن لكلتا العمليتين إنتاج أجزاء بلاستيكية حرارية وظيفية، لكنهما تستخدمان أشكالًا مختلفة من المواد، وهياكل أدوات مختلفة، ومستويات ضغط مختلفة، وقواعد تصميم مختلفة، ونماذج تكلفة مختلفة. ويعتمد الاختيار الأمثل على حجم الجزء، وشكله الهندسي، ودقة أبعاده، وجودة سطحه، وحجم الإنتاج، ومرحلة التطوير.
يشرح هذا الدليل كيفية عمل التشكيل الحراري والقولبة بالحقن، وأين يكون أداء كل عملية أفضل، وكيف تختلف تكلفة الأدوات والوقت اللازم للتسليم، وما هي عوامل التصميم والمواد المهمة، وكيف ينبغي تقييم التفاوت وجودة الأجزاء، وكيف يمكن للمهندسين اختيار العملية الأفضل للأغلفة البلاستيكية والأغطية والصواني والحاويات والألواح والمكونات المصبوبة بدقة.
ما هو التشكيل الحراري؟
التشكيل الحراري هو عملية تصنيع بلاستيكية يتم فيها تشكيل صفيحة بلاستيكية ساخنة فوق قالب أو داخله. ويُستخدم عادةً للأجزاء الكبيرة، والأشكال الضحلة إلى متوسطة العمق، وصواني التعبئة والتغليف، وأغطية المعدات، والألواح الداخلية، والهياكل البلاستيكية حيث يتحكم أحد جانبي الجزء في السطح النهائي بشكل أكبر من الجانب الآخر.
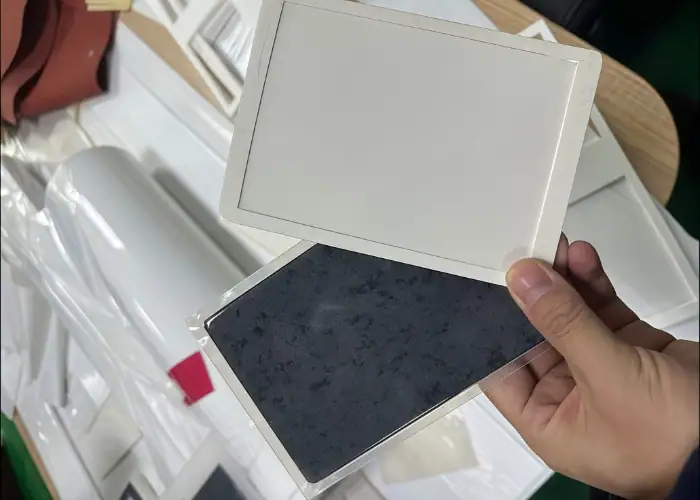
كيف تعمل عملية التشكيل الحراري
تبدأ عملية التشكيل الحراري باستخدام صفيحة من البلاستيك الحراري، وليس حبيبات البلاستيك. تُسخّن الصفيحة حتى تصبح لينة بما يكفي لتشكيلها، ثم تُسحب فوق قالب باستخدام الفراغ أو الضغط أو المساعدة الميكانيكية أو مزيج من طرق التشكيل. بعد التبريد، يُشذّب الجزء لإزالة المواد الزائدة حول الشكل المُشكّل.
نظرًا لأن المادة الأولية عبارة عن صفيحة، فإن هذه العملية عملية للغاية بالنسبة للأجزاء البلاستيكية الكبيرة ذات الأشكال الهندسية البسيطة نسبيًا. فهي تُتيح تشكيل أسطح عريضة، وألواح منحنية، وصواني، وأغطية، وبطانات، وأغلفة دون الحاجة إلى قالب فولاذي ثقيل ذي وجهين. وهذا ما يجعل التشكيل الحراري خيارًا جذابًا للنماذج الأولية والإنتاج بكميات صغيرة.
عادةً ما يحتاج الجزء المُشكّل إلى عمليات تشذيب أو حفر أو توجيه أو تشطيب حواف ثانوية بعد عملية التشكيل. تُعدّ هذه الخطوات الإضافية جزءًا من سير العمل المعتاد في التشكيل الحراري. بالنسبة للأجزاء الهندسية، ينبغي مراعاة طريقة التشذيب، وتفاوتات الحواف، وموقع الثقوب، ومتطلبات السطح بالتزامن مع عملية التشكيل.
التشكيل الحراري بالتفريغ والتشكيل الحراري بالضغط
يُعدّ التشكيل بالتفريغ أحد أبسط طرق التشكيل الحراري. تُوضع الصفيحة البلاستيكية المُسخّنة فوق القالب، ثم يسحبها التفريغ باتجاه سطح القالب. وهو مفيد للأغطية والصواني والألواح والتغليف والأجزاء التي لا تتطلب تفاصيل دقيقة أو دقة عالية في تحديد السطح.
تستخدم عملية التشكيل بالضغط ضغط هواء إضافي لدفع الصفيحة المسخنة بقوة أكبر على القالب. وهذا يُحسّن التفاصيل، وملمس السطح، ووضوح الميزات مقارنةً بالتشكيل الفراغي البسيط. ويُستخدم هذا الأسلوب غالبًا عندما يتطلب الجزء مظهرًا أفضل أو جودة سطح أكثر دقة.
تتأثر كلتا الطريقتين بمدى تمدد الصفيحة أثناء التشكيل. قد يحدث ترقق للمادة في الزوايا، ومناطق السحب العميق، والمناطق ذات التمدد العالي. لذا، ينبغي على المهندسين مراجعة نسبة السحب، ونصف قطر الزاوية، وتوزيع سماكة الجدار، ومتطلبات التشذيب قبل اختيار التشكيل الحراري لجزء بلاستيكي وظيفي.
الخصائص النموذجية للأجزاء المشكلة حرارياً
تتميز الأجزاء المشكلة حرارياً بأنها غالباً ما تكون كبيرة الحجم، ذات جدران رقيقة، وخفيفة الوزن، وذات شكل مفتوح نسبياً. ومن الأمثلة الشائعة على ذلك الصواني، والأغطية، وواقيات الآلات، وبطانات الأجهزة المنزلية، والألواح الداخلية، ومكونات التغليف، وأجزاء العرض، وهياكل المعدات الطبية، وزخارف السيارات الداخلية.
تُعدّ هذه العملية أقل ملاءمةً للأجزاء الصغيرة والمعقدة للغاية ذات التفاصيل الداخلية الكثيرة. فهي لا تستطيع إنشاء ميزات داخلية مغلقة بنفس طريقة قولبة الحقن، لأن الصفيحة البلاستيكية تُشكّل من جانب واحد. وقد تتطلب ميزات مثل الأضلاع العميقة، والنتوءات، والوصلات المفصلية، والهياكل الداخلية الدقيقة، تجميعًا ثانويًا أو عملية أخرى.
لا يزال التشكيل الحراري خيارًا قويًا عند ملاءمة التصميم للعملية. فمساحة السطح الكبيرة، والعمق المتوسط، وانخفاض تكلفة الأدوات، وسرعة التطوير، ومرونة تعديلات التصميم، كلها عوامل تُرجّح كفة التشكيل الحراري. ويكمن السر في تجنب تطبيق توقعات تصميم قولبة الحقن على عملية تشكيل الصفائح.
ما هو حقن صب؟
التشكيل بالحقن هو عملية تصنيع بلاستيكية يتم فيها حقن البلاستيك المنصهر في تجويف قالب مغلق تحت ضغط. ويُستخدم عادةً في الإنتاج بكميات كبيرة، والمكونات البلاستيكية الدقيقة، والأجزاء ذات التفاوتات الضيقة، والأشكال المعقدة، والميزات الداخلية، والأضلاع، والنتوءات، والوصلات المفصلية، والخيوط، والتجميعات التي تتطلب هندسة قابلة للتكرار.
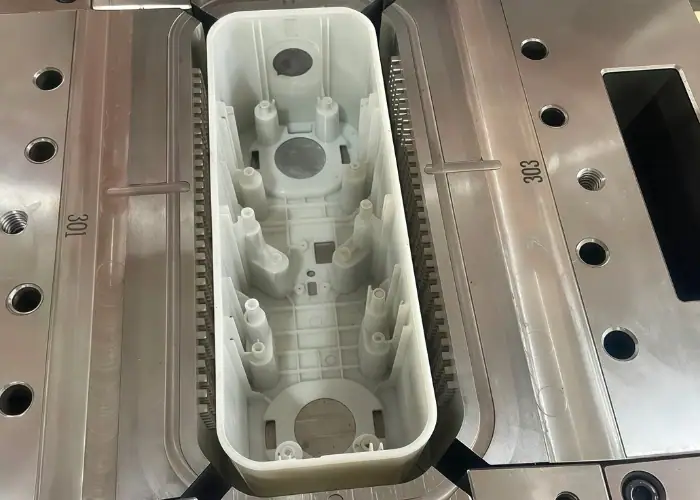
كيف تعمل عملية التشكيل بالحقن؟
تبدأ عملية التشكيل بالحقن بحبيبات بلاستيكية تُجفف عند الحاجة، ثم تُذاب في أسطوانة ساخنة، وتُحقن في تجويف القالب. يُحدد هذا التجويف الشكل الهندسي الكامل للقطعة، بما في ذلك الأسطح الخارجية، والخصائص الداخلية، والضلوع، والنتوءات، والثقوب، والمشابك، وغيرها من التفاصيل المصبوبة. بعد التبريد، يُفتح القالب ويُخرج القطعة النهائية.
على عكس التشكيل الحراري، يستخدم التشكيل بالحقن قالبًا مغلقًا ذو جوانب داخلية وخارجية. وهذا يسمح بالتحكم في كلا جانبي القطعة بدقة أكبر. كما يساعد ضغط الحقن العالي على ملء التفاصيل الصغيرة والأجزاء الرقيقة والزوايا المعقدة والميزات الوظيفية التي يصعب إنشاؤها باستخدام التشكيل بالصفائح.
عادةً ما يكون القالب أكثر تعقيدًا وتكلفةً من أدوات التشكيل الحراري. وقد يشمل منزلقات، ورافعات، ودبابيس طرد، وقنوات تبريد، وحشوات، وبوابات، ومجاري، وميزات تهوية. ويمكن تبرير هذا الاستثمار الأكبر في الأدوات عندما يكون حجم الإنتاج، وتعقيد القطعة، والدقة، وقابلية التكرار أمورًا بالغة الأهمية.
لماذا تُستخدم تقنية قولبة الحقن في التعامل مع الأشكال الهندسية المعقدة؟
تتيح عملية التشكيل بالحقن إنتاج أجزاء معقدة لأن البلاستيك المنصهر يتدفق داخل تجويف مُشكّل بدلاً من أن يمتد من صفيحة مسطحة. وهذا يسمح للمصممين بإضافة أضلاع، وقواعد براغي، ومشابك، ومفصلات مرنة، وأسطح ذات ملمس خاص، وتجاويف سفلية باستخدام أدوات التشكيل، وميزات تجميع دقيقة.
تُعدّ هذه العملية مفيدة بشكل خاص للأجزاء التي تتطلب قوة وظيفية ودقة هندسية عالية. غالبًا ما تُستخدم تقنية قولبة الحقن في صناعة الأغلفة الإلكترونية، والموصلات، ومكونات الأجهزة الطبية، ومشابك السيارات، والأقواس، والتروس، والأغطية، والعلب الدقيقة، نظرًا لصغر حجمها ودقة التحكم في خصائصها.
مع ذلك، لا تزال الأشكال الهندسية المعقدة تتطلب تصميمًا قابلاً للتصنيع. يجب مراجعة سُمك الجدار، والمسافة بين القوالب، وموقع البوابة، وطول التدفق، والتبريد، والانكماش، وعلامات القذف، وخطوط الفصل قبل البدء في عملية التشكيل. يوفر قولبة الحقن حرية تصميم أكبر من التشكيل الحراري، لكنها تتطلب أيضًا هندسة قوالب أكثر دقة.
الخصائص النموذجية للأجزاء المصنعة بالحقن
تتميز الأجزاء المصنعة بالحقن بصغر حجمها ودقتها العالية وقابليتها للتكرار وكفاءتها الوظيفية العالية. وغالبًا ما تتضمن خصائص داخلية تُقلل وقت التجميع أو تُغني عن استخدام مكونات متعددة. وبمجرد بناء القالب والتحقق من صحته، يُمكن للحقن إنتاج كميات كبيرة ذات شكل ثابت وتكلفة منخفضة نسبيًا للوحدة.
تكون هذه العملية أقل اقتصادية عند الحاجة إلى عدد قليل من الأجزاء البسيطة. قد يستغرق تصميم القوالب وتصنيعها وقتًا، وقد تكون التعديلات الهندسية بعد بناء القالب مكلفة. أما بالنسبة لاختبار المفاهيم الأولية أو الألواح الكبيرة بكميات قليلة، فقد يكون التشكيل الحراري أسرع وأقل تكلفة.
تُصبح عملية التشكيل بالحقن أكثر جاذبية عندما تتطلب القطعة دقة عالية في الأبعاد، أو بنية معقدة، أو إنتاجًا متعدد التجاويف، أو قابلية تكرار عالية، أو استقرارًا تصنيعيًا طويل الأمد. بالنسبة للعديد من المنتجات البلاستيكية، لا يعتمد قرار اختيار هذه العملية على إمكانية تصنيع القطعة بالحقن بقدر ما يعتمد على ما إذا كان حجم الإنتاج والمتطلبات تبرر الاستثمار في الأدوات.
التشكيل الحراري مقابل التشكيل بالحقن: مقارنة سريعة
أسهل طريقة لمقارنة التشكيل الحراري بالقولبة بالحقن هي النظر إلى الأدوات، وهندسة القطعة، وحجم الإنتاج، والتفاوتات المسموح بها، وشكل المادة، والمعالجة اللاحقة. يمكن لكلتا العمليتين إنتاج قطع بلاستيكية مفيدة، لكنهما تحلان مشاكل تصنيعية مختلفة.
| عامل المقارنة | بالحرارة | حقن صب |
| أدوات البداية | صفائح بلاستيكية حرارية | حبيبات بلاستيكية أو راتنج |
| هيكل الأدوات | عادةً ما يكون القالب أحادي الجانب | قالب ذو قلب وتجويف مغلق |
| تكلفة الأدوات | انخفاض تكلفة الأدوات الأولية | تكلفة الأدوات الأولية أعلى |
| مهلة | غالباً ما يكون أسرع بالنسبة لتغييرات الأدوات والتصميم | يستغرق وقتاً أطول بسبب تعقيد العفن |
| أفضل حجم للقطعة | أشكال كبيرة، ذات جدران رقيقة، مفتوحة | أجزاء صغيرة إلى متوسطة الحجم ذات تفاصيل دقيقة |
| تفاصيل هندسية | تفاصيل داخلية محدودة | تفاصيل قوية وميزات معقدة |
| التحكم في الجدار | يجب إدارة ترقق الصفائح | تم تصميم سمك الجدار في القالب |
| القدرة على التسامح | متوسط، يعتمد على التشكيل والتشذيب | أفضل للأبعاد الدقيقة والمتكررة |
| حجم الإنتاج | حجم منخفض إلى متوسط، بعض الأجزاء الكبيرة | إنتاج بكميات متوسطة إلى عالية، إنتاج ضخم |
| عمليات الثانوية | غالباً ما يتطلب الأمر عمليات التشذيب والتوجيه | غالباً ما يكون التشذيب أقل، ولكن قد تحتاج البوابات/الوميض إلى التحكم |
| مرونة التصميم | تعديل الأدوات بسهولة أكبر | قد تكون التغييرات مكلفة بعد بناء الأداة |
| الاستخدامات النموذجية | الصواني، والأغطية، والألواح، والهياكل، والبطانات | مشابك، هياكل، أغطية، موصلات، مكونات دقيقة |
يُعدّ التشكيل الحراري الخيار الأمثل عادةً عندما يكون الجزء كبيرًا ورقيقًا وبسيطًا نسبيًا، ويتطلب تكلفة أدوات أقل أو سرعة أكبر في تكرار التصميم. أما التشكيل بالحقن، فهو الخيار الأمثل عادةً عندما يكون الجزء أصغر حجمًا وأكثر تفصيلًا وأدق في التفاوتات، أو يُنتج بكميات كبيرة.
اختلافات تكلفة الأدوات ووقت التسليم
تُعدّ أدوات التشكيل أحد أبرز الفروقات بين التشكيل الحراري والتشكيل بالحقن. عادةً ما تكون أدوات التشكيل الحراري أبسط لأن الصفيحة تُشكّل على سطح قالب واحد. أما أدوات التشكيل بالحقن، فيجب أن تتحمل الضغط وتتحكم في التجويف ثلاثي الأبعاد بالكامل، لذا فهي تتطلب المزيد من الهندسة والتصنيع والتحقق.
تكلفة أدوات التشكيل الحراري
تُصنع أدوات التشكيل الحراري عادةً من الألومنيوم أو المواد المركبة أو مواد أخرى يسهل تشكيلها، وذلك حسب متطلبات المشروع. ولأن القالب يكون عادةً أحادي الجانب، فإنه قد يكون أقل تكلفة في التصميم والتشكيل والتعديل والإصلاح من قالب الحقن الكامل.
انخفاض تكلفة الأدوات يجعل التشكيل الحراري خيارًا جذابًا للنماذج الأولية، والقطع المصممة حسب الطلب، والمشاريع التجريبية، والمنتجات ذات الكميات المحدودة. وفي حال تغيير التصميم أثناء التطوير، يمكن تعديل القالب بسرعة أكبر. أما بالنسبة للألواح أو الأغطية الكبيرة، فتزداد أهمية ميزة التكلفة.
مع ذلك، لا يعني انخفاض تكلفة الأدوات بالضرورة انخفاض التكلفة الإجمالية. فقد تحتاج الأجزاء المشكلة حرارياً إلى تجهيزات تشذيب، أو توجيه باستخدام الحاسوب، أو حفر، أو تجميع، أو تشطيب سطحي. وإذا تطلب الأمر العديد من العمليات الثانوية، فقد يتقلص الفارق في التكلفة الإجمالية بين التشكيل الحراري والقولبة بالحقن.
تكلفة أدوات قوالب الحقن
تُعدّ قوالب الحقن أغلى ثمناً لأنها تتطلب التحكم في البلاستيك المنصهر تحت الضغط. وقد تحتاج هذه القوالب إلى فولاذ أو ألومنيوم مُقسّى، وقنوات تبريد، وأنظمة طرد، ومنزلقات، ورافعات، وحشوات، وفتحات تهوية، وتلميع، وتشكيل نسيج، ومحاذاة دقيقة بين نصفي القالب.
يجب تصميم القالب بحيث يضمن إمكانية تكرار العملية. قد يخضع قالب حقن الإنتاج لآلاف أو ملايين الدورات، لذا يجب هندسة المتانة وتوازن التبريد وإخراج القطعة بعناية. هذا يزيد التكلفة الأولية، ولكنه قد يقلل تكلفة الوحدة على المدى الطويل.
يصعب تبرير استخدام تقنية قولبة الحقن في الإنتاج بكميات قليلة جدًا، إلا إذا كانت القطعة تتطلب هندسة أو أداءً عاليًا. ومع زيادة حجم الإنتاج، يمكن توزيع تكلفة القالب المرتفعة على عدة قطع. لهذا السبب، تُختار تقنية قولبة الحقن عادةً للإنتاج المتكرر والتصنيع بكميات كبيرة.
مهلة التنفيذ وتكرار التصميم
تتميز أدوات التشكيل الحراري عادةً بفترة إنتاج أقصر نظرًا لبساطة القالب وسهولة تعديله. وهذا يُساعد فرق تطوير المنتجات على اختبار الأغطية الكبيرة، والصواني، والهياكل، وتصاميم التغليف قبل الالتزام بعملية أكثر تكلفة. كما يُعدّ هذا مفيدًا أيضًا عندما يكون التصميم النهائي لا يزال قيد التطوير.
تتطلب عملية التشكيل بالحقن عادةً وقتاً أطول قبل بدء الإنتاج. فتصميم القالب، وتصنيعه، وتركيبه، وتلميعه، وأخذ العينات، والتحقق من صحة العملية، كلها أمور تستغرق وقتاً. وقد تتطلب التغييرات في التصميم بعد اكتمال القالب اللحام، أو إعادة التصنيع، أو استبدال الحشوات، أو حتى استخدام أدوات جديدة في الحالات الشديدة.
في المراحل الأولى من التطوير، قد يُتيح التشكيل الحراري تعلمًا أسرع. أما بالنسبة للمنتجات الناضجة، فقد يوفر قولبة الحقن استقرارًا أفضل في الإنتاج. وتُعد مرحلة المشروع مهمة: فقد يتطلب بناء نموذج أولي وبرنامج إنتاج طويل الأجل خيارات عملية مختلفة حتى بالنسبة للأجزاء البلاستيكية المتشابهة.
اعتبارات تصميم الأجزاء وهندستها
غالباً ما تحدد هندسة القطعة عملية التصنيع قبل التكلفة. فالتشكيل الحراري والقولبة بالحقن يُشكلان البلاستيك بطرق مختلفة، لذا لا يدعمان نفس الأشكال. قد يكون التصميم الذي يُناسب القولبة بالحقن غير قابل للتشكيل الحراري أو غير فعال، وقد لا يحتاج التصميم المُشكّل حرارياً إلى تعقيدات القولبة بالحقن.
سمك الجدار وتوزيع المواد
تبدأ عملية التشكيل الحراري بصفيحة مسطحة، لذا يتغير سمك الجدار مع تمدد الصفيحة فوق القالب. قد تؤدي عمليات السحب العميقة والزوايا الحادة والتفاصيل البارزة إلى ترقق السطح. وهذا يعني أن سمك القطعة النهائية لا يكون مطابقًا تمامًا لسمك الصفيحة الأصلية في جميع المناطق.
تتحكم عملية قولبة الحقن في سُمك الجدار عبر تجويف القالب. يُحدد المصمم السُمك الاسمي للجدار، والنتوءات، والزوايا، والانتقالات في نموذج التصميم بمساعدة الحاسوب (CAD). لا يكمن التحدي في شد الصفائح، بل في تدفق المواد، والتبريد، والانكماش، وعلامات الانكماش، والتشوه، وتوازن التعبئة.
في عملية التشكيل الحراري، ينبغي على المهندسين تقييم نسبة السحب ومخاطر الترقق. أما في عملية التشكيل بالحقن، فينبغي عليهم تقييم سماكة الجدار المنتظمة وقابلية التشكيل. تتطلب كلتا العمليتين التحكم في الجدار، لكن نمط الفشل يختلف. ففي التشكيل الحراري، توجد مخاطر تمدد المناطق الرقيقة، بينما في التشكيل بالحقن، توجد مخاطر التبريد غير المتساوي والانكماش.
التفاصيل، والأضلاع، والنتوءات، والتجاويف السفلية
تُصبح عملية التشكيل الحراري محدودة عندما تتطلب الأجزاء تفاصيل داخلية دقيقة. فقد تحتاج الأضلاع، والنتوءات، والوصلات المفصلية، والمشابك، ونقاط التثبيت الدقيقة إلى اللصق، أو التثبيت الميكانيكي، أو التشغيل الآلي بعد التشكيل. وهذا بدوره قد يزيد من وقت التجميع ويقلل من تكامل التصميم.
تتيح عملية التشكيل بالحقن إمكانية إنتاج العديد من هذه الميزات مباشرةً في القطعة المصبوبة. فالأضلاع تزيد من الصلابة، والنتوءات تدعم البراغي، والمشابك تدعم عملية التجميع، والتفاصيل المصبوبة تقلل من العمليات الثانوية. وهذا ما يجعل التشكيل بالحقن خيارًا مثاليًا للهياكل الوظيفية والمكونات البلاستيكية الدقيقة.
تتطلب عمليات التشكيل بالحقن أيضًا مراجعةً دقيقةً للعملية. يتميز التشكيل الحراري بقدرة محدودة على تشكيل القطع السفلية نظرًا لضرورة فصل القطعة عن القالب وتشكيل الصفيحة دون تمزق. بينما يدعم التشكيل بالحقن عمليات التشكيل بالحقن باستخدام الشرائح أو الرافعات أو النوى القابلة للطي أو العمليات الثانوية، إلا أن هذه الميزات تزيد من تعقيد الأدوات وتكلفتها.
حجم وشكل الجزء
تُستخدم عملية التشكيل الحراري غالبًا في تصنيع الأجزاء البلاستيكية الكبيرة، نظرًا لقدرتها على تشكيل أسطح واسعة باستخدام أدوات بسيطة. ومن الأمثلة الشائعة على ذلك الأغطية الكبيرة، والصواني، وألواح المقصورة الداخلية للمركبات، وهياكل المعدات، وبطانات الأجهزة المنزلية. وتُعدّ هذه العملية عمليةً فعّالةً عندما يكون الجزء مفتوحًا ورقيقًا ولا يتطلب الكثير من التفاصيل الداخلية المصبوبة.
يُعدّ التشكيل بالحقن خيارًا أفضل عادةً للأجزاء الصغيرة والمتوسطة ذات الكثافة العالية للميزات. صحيحٌ أنه من الممكن تشكيل أجزاء كبيرة جدًا بالحقن، إلا أن حجم الماكينة وقوة التثبيت وتكلفة القالب ووقت التبريد والتحكم في التشوه تُصبح من أهمّ العوامل المؤثرة. أما بالنسبة للألواح الرقيقة الكبيرة، فقد يكون التشكيل الحراري أكثر اقتصادية.
تُعدّ مرونة الشكل مهمة. فالغلاف أو اللوحة الضحلة تُناسب التشكيل الحراري جيدًا. أما الصندوق المغلق، أو الموصل الدقيق، أو علبة التروس، أو القطعة ذات الميزات الداخلية المتعددة، فعادةً ما تُناسب قولبة الحقن بشكل أفضل. ينبغي مراجعة هندسة القطعة قبل إجراء مقارنة التكلفة.
اختيار المواد وجودة السطح
تستخدم كل من عملية التشكيل الحراري وعملية قولبة الحقن مواد بلاستيكية حرارية، لكن يختلف شكل المادة وسلوك المعالجة. يستخدم التشكيل الحراري صفائح بلاستيكية، بينما تستخدم عملية قولبة الحقن حبيبات أو راتنجات. يؤثر هذا على توافر المواد، وجودة السطح، والتحكم في سمك الجدار، ونطاق الدرجات المتاحة للإنتاج.
مواد التشكيل الحراري
تستخدم عملية التشكيل الحراري عادةً مواد صفائحية مثل ABS وHIPS وPETG وPVC والبولي كربونات والأكريليك وHDPE وغيرها من اللدائن الحرارية المتوفرة على شكل صفائح. وتلبي هذه المواد متطلبات مختلفة فيما يتعلق بمقاومة الصدمات والشفافية والصلابة واللون والملمس والمقاومة الكيميائية والمظهر.
بما أن المادة تبدأ على شكل صفيحة، فإن جودة سطحها تكون عالية قبل التشكيل. ويمكن دمج اللون والملمس واللمعان والنمط في الصفيحة نفسها. وهذا مفيد للأغطية الظاهرة والصواني والألواح والمنتجات التي يكون فيها المظهر مهمًا ولكن لا تتطلب هندسة داخلية معقدة.
تكمن المشكلة في أن بعض أنواع راتنجات قولبة الحقن ليست متوفرة بسهولة أو عملية في شكل صفائح. كما أن سلوك المادة أثناء التسخين والتمديد مهم أيضاً. فبعض المواد تتشكل بسهولة، بينما قد تُظهر مواد أخرى ترققاً، أو تبييضاً ناتجاً عن الإجهاد، أو عيوباً سطحية، أو ضعفاً في دقة التفاصيل إذا لم يتم التحكم في ظروف العملية.
مواد حقن صب
تتيح عملية التشكيل بالحقن استخدام مجموعة واسعة من الراتنجات الحرارية، بما في ذلك البلاستيك التجاري، والبلاستيك الهندسي، والمواد المملوءة، والأنواع المقواة، والأنواع المقاومة للهب، والمواد الشفافة، والمطاط الصناعي، والبوليمرات عالية الأداء. وهذا يمنح المهندسين خيارات أوسع فيما يتعلق بالأداء الميكانيكي والحراري.
يمكن استخدام إضافات المواد لتحسين القوة والصلابة ومقاومة التآكل ومقاومة الحرارة والمواد الكيميائية واللون ومقاومة اللهب. وتُعدّ مواد مثل النايلون المقوى بالألياف الزجاجية، والبولي كربونات، وABS، وPOM، وPP، وPE، وPBT، وPPS، وغيرها من المواد الهندسية شائعة الاستخدام في المكونات المصبوبة.
لا يزال يتعين مطابقة المادة مع تصميم القطعة. يؤثر الانكماش، وطول التدفق، والحساسية للرطوبة، وسلوك التبريد، والتشوه، وتشطيب السطح، جميعها على جودة القولبة بالحقن. قد يُسبب الراتنج ذو الأداء الميكانيكي الجيد تحديات في عملية القولبة إذا لم يكن سمك الجدار وتصميم البوابة مناسبين.
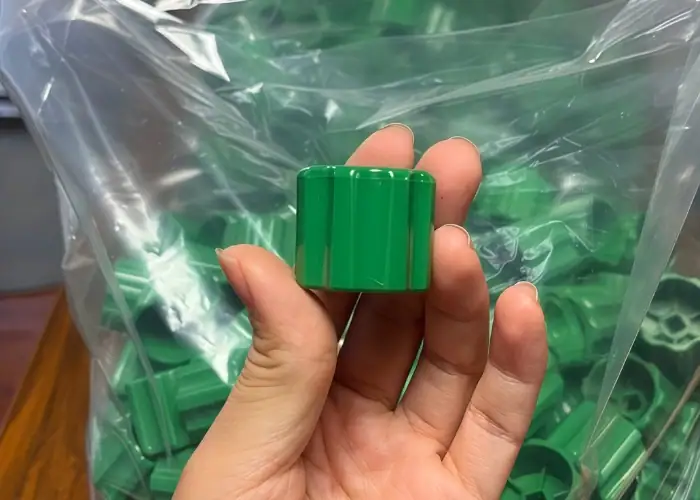
المظهر الخارجي والتشطيب السطحي
تُتيح عملية التشكيل الحراري إنتاج أسطح جذابة، إذ قد تحتوي الصفيحة الأصلية على لون أو لمعان أو ملمس أو تشطيب زخرفي. وهي مفيدة للأجزاء الكبيرة الظاهرة حيث يُعد المظهر والعلامة التجارية وتجانس السطح أمورًا بالغة الأهمية. مع ذلك، فإن تفاصيل السطح محدودة بطريقة التشكيل وملمس الأداة وشد الصفيحة.
تُتيح عملية التشكيل بالحقن جودة سطح عالية بفضل القوالب المصقولة أو المزخرفة أو المحفورة. كما تُمكن من إنشاء تفاصيل دقيقة للسطح، والشعارات، وأرقام القطع، والزخارف، والأسطح الوظيفية مباشرةً في القالب. وتكون النتيجة قابلة للتكرار بدرجة عالية عند استقرار القالب والعملية.
تختلف مخاطر جودة السطح بين العمليتين. قد يُظهر التشكيل الحراري ترققًا، أو تشققات، أو علامات تشذيب، أو تمددًا في الملمس. بينما قد يُظهر التشكيل بالحقن علامات انكماش، أو خطوط لحام، أو علامات تدفق، أو آثار بوابة الحقن، أو علامات قاذف، أو تباينًا في اللمعان. يجب أن تتوافق العملية المختارة مع متطلبات السطح المرئي.
التسامح، والتكرارية، ومراقبة الجودة
ينبغي أن تكون توقعات التفاوتات واقعية لكل عملية. يمكن للتشكيل الحراري إنتاج أجزاء مفيدة وقابلة للتكرار، ولكنه عمومًا أقل دقة من قولبة الحقن للأبعاد المعقدة. يمكن لقولبة الحقن الحفاظ على خصائص أكثر إحكامًا وقابلية للتكرار، ولكنها تتطلب أدوات مصممة جيدًا ومعالجة مضبوطة.
التحكم في التفاوتات في التشكيل الحراري
تتأثر دقة التشكيل الحراري بسماكة الصفيحة، وتجانس التسخين، وتمدد المادة، ودرجة حرارة القالب، وسلوك التبريد، ودقة التشذيب، وثبات التثبيت. ونظرًا لتغير سماكة الصفيحة وشكلها أثناء التشكيل، فقد تختلف الأبعاد النهائية بشكل أكبر مما هو عليه في قالب الحقن ذي التجويف المغلق.
قد تتطلب الحواف المشذبة والثقوب والشقوق والفتحات استخدام التوجيه باستخدام الحاسوب (CNC) أو القطع بالقوالب أو عمليات تشغيل ثانوية. تُحسّن هذه العمليات من دقة تحديد مواقع العناصر، ولكنها تُضيف خطوات إضافية إلى عملية التصنيع. وقد تعتمد دقة القطعة النهائية على التشذيب والتثبيت بقدر اعتمادها على عملية التشكيل نفسها.
بالنسبة للأجزاء الكبيرة المُشكّلة حراريًا، ينبغي ربط التفاوتات المسموح بها باحتياجات التجميع. قد يسمح الغطاء الخارجي بتفاوتات أوسع من تلك التي يسمح بها الغلاف الداخلي أو العلبة المغلقة. يجب على المهندسين تحديد الميزات الأساسية، والحواف التي يتم تشذيبها، وكيفية فحص الجزء.
التحكم في التفاوتات في قولبة الحقن
تُتيح عملية التشكيل بالحقن إمكانية تكرار عالية الدقة، حيث يُحدد التجويف شكل القطعة، ويمكن تثبيت العملية لعدة دورات. كما يُمكن تشكيل العناصر الأساسية، مثل النتوءات والمشابك والثقوب والأضلاع والأسطح المتلامسة، بدقة عالية عند التحكم في الانكماش والقوالب.
لا تزال التفاوتات تعتمد على نوع المادة، وسماكة الجدار، ودرجة حرارة القالب، وضغط التعبئة، والتبريد، وموقع البوابة، وتصميم القطعة. قد تتصرف المواد ذات الانكماش العالي أو المملوءة بشكل مختلف باختلاف اتجاه التدفق. قد تتسبب المقاطع السميكة في حدوث انكماش أو تشوه أو انحراف في الأبعاد إذا كان التبريد غير متساوٍ.
تشمل مراقبة جودة الأجزاء المصبوبة بالحقن عادةً فحص الأبعاد، والفحوصات البصرية، والاختبارات الوظيفية، ومراقبة الوزن، ومراجعة ضغط التجويف، والتحقق من صحة العملية. وبمجرد استقرار العملية، يمكن للقولبة بالحقن أن تدعم الإنتاج بتناسق عالٍ بين الأجزاء.
اختلافات الفحص الوظيفي
تخضع الأجزاء المُشكّلة حرارياً عادةً لفحص دقيق للتأكد من شكلها العام، وخطوط القطع، وموضع الثقوب، ومظهر السطح، وترقق الجدران، ومدى ملاءمتها للتجميعات الأكبر. ونظراً لأن هذه الأجزاء قد تكون كبيرة ومرنة، فإن استخدام أدوات قياس وظيفية أو تجهيزات تجميع قد يكون أكثر فائدة من قياس كل بُعد على حدة.
تخضع الأجزاء المصبوبة بالحقن عادةً لفحص دقيق للأبعاد التفصيلية، والتشوه، وعلامات الانكماش، والزوائد، وآثار البوابات، وجودة الميزات المصبوبة، وملاءمة التجميع. قد تتطلب الميزات الصغيرة فحصًا باستخدام آلة قياس الإحداثيات ثلاثية الأبعاد (CMM)، أو قياسًا بصريًا، أو مقاييس دقيقة، أو مقاييس قبول/رفض، أو فحصًا آليًا.
ينبغي أن تعكس خطة الفحص كيفية استخدام القطعة. فغطاء المعدات المُشكّل حراريًا والموصل المُشكّل بالحقن لا يحتاجان إلى نفس استراتيجية الجودة. يجب أن يشمل اختيار العملية ليس فقط كيفية تصنيع القطعة، بل أيضًا كيفية التحقق منها.
تطبيقات التشكيل الحراري والقولبة بالحقن
تُستخدم كل من عملية التشكيل الحراري وعملية التشكيل بالحقن في أسواق السيارات والصناعة والأجهزة الطبية والإلكترونيات والمنتجات الاستهلاكية والتغليف، ولكنها عادةً ما تُستخدم لأنواع مختلفة من الأجزاء. يساعد فهم مدى ملاءمة التطبيق على تجنب اختيار عملية معينة لمجرد أنها مألوفة أو متوفرة.
معدات السيارات والصناعات
تُستخدم عملية التشكيل الحراري غالبًا في تصنيع الألواح الداخلية للسيارات، ولوحات القيادة، ومساند المقاعد، والأغطية الواقية، والصواني، وواقيات الآلات، وهياكل المعدات. قد تكون هذه الأجزاء كبيرة الحجم وخفيفة الوزن وذات أهمية بصرية، ولكنها قد لا تحتاج إلى تفاصيل داخلية دقيقة.
يُعدّ التشكيل بالحقن شائعًا في صناعة مشابك السيارات، والموصلات، والمقابض، والأقواس، والمثبتات، والهياكل الصغيرة، والمكونات الوظيفية الدقيقة. غالبًا ما تتطلب هذه الأجزاء هندسة قابلة للتكرار، وتكاملًا قويًا للميزات، وإنتاجًا مستقرًا بكميات كبيرة.
يمكن استخدام كلا العمليتين في المعدات الصناعية. يمكن تشكيل الحواجز الكبيرة والألواح والأغطية والحاويات حراريًا، بينما يمكن قولبة المقابض والمشابك والهياكل والأختام والبطانات والأجزاء البلاستيكية الوظيفية بالحقن. يعتمد الخيار الأمثل على ما إذا كان الجزء يتصرف كغلاف مُشكّل أو كمكون مصبوب بتفاصيل دقيقة.
الطب والإلكترونيات والأتمتة
تُستخدم عملية التشكيل الحراري في صناعة الصواني الطبية، وأغطية الأجهزة، وألواح المعدات، والتغليف الواقي، ومكونات النقل. فهي تُنتج أجزاءً نظيفة وخفيفة الوزن ذات رؤية جيدة واقتصادية عملية عند الإنتاج بكميات صغيرة، خاصةً عندما يكون التصميم كبيرًا أو يحتاج إلى تحديثات متكررة.
يُفضّل استخدام تقنية قولبة الحقن للمكونات الطبية الدقيقة، وأغلفة أجهزة التشخيص، والآليات الصغيرة، والعلب الإلكترونية، والموصلات، والأزرار، والمشابك، وأجزاء الأتمتة. تتطلب هذه المنتجات عادةً تحكمًا دقيقًا في الأبعاد، وقابلية للتكرار، وميزات تجميع متكاملة.
في مجال الإلكترونيات والأتمتة، يُعدّ حجم القطعة وتفاصيلها من العوامل الحاسمة. فإذا كان على أحد المكونات تحديد مواقع المستشعرات، أو حماية الدوائر، أو التثبيت في مجموعة، أو الحفاظ على محاذاة دقيقة، فإنّ قولبة الحقن غالبًا ما تكون أنسب. أما إذا كانت القطعة عبارة عن غطاء كبير أو صينية واقية، فقد يكون التشكيل الحراري هو الخيار الأمثل.
التغليف، والمنتجات الاستهلاكية، والأغطية الكبيرة
تُستخدم عملية التشكيل الحراري على نطاق واسع في صناعة صواني التغليف، والعبوات الصدفية، وعبوات البليستر، وحاويات الطعام، وبطانات الأجهزة المنزلية، وصواني العرض، والأغطية الواقية الكبيرة. وتتميز هذه المنتجات عادةً بانخفاض تكلفة الأدوات، وسرعة التطوير، وكفاءة تشكيل الصفائح.
يُعدّ التشكيل بالحقن شائعًا في صناعة الأغطية، وعلب الإغلاق، والمنتجات الاستهلاكية الصغيرة، والحاويات ذات الخيوط الدقيقة، والمقابض، والهياكل، والألعاب، وأدوات المطبخ، والمكونات البلاستيكية الهيكلية. وهو مفيد بشكل خاص عندما يتطلب المنتج تضمين خصائص مصبوبة دقيقة أو إنتاجه بكميات كبيرة جدًا.
تُعدّ الأغطية والهياكل الكبيرة من أهمّ جوانب اتخاذ القرار. يمكن تشكيل غطاء كبير بسيط بالتشكيل الحراري، بينما قد يحتاج الهيكل المفصّل ذو النتوءات والأضلاع والمشابك والأختام ونقاط التثبيت الداخلية إلى قولبة بالحقن أو إلى حلّ هجين. وينبغي أن يُسترشد في اتخاذ القرار بالهندسة ووظيفة التجميع.
الأسئلة الشائعة
هل التشكيل الحراري أرخص من التشكيل بالحقن؟
تتميز عملية التشكيل الحراري عادةً بانخفاض تكلفة الأدوات الأولية نظرًا لاستخدامها قوالب أحادية الجانب أبسط. مع ذلك، تعتمد التكلفة الإجمالية على التشذيب، والعمالة، وهدر المواد، وحجم القطعة، وحجم الإنتاج. قد تكون تكلفة التشكيل بالحقن أعلى في مرحلة الأدوات، لكنها قد تصبح أكثر اقتصادية عند إنتاج كميات كبيرة من القطع التفصيلية.
أي عملية أفضل للأجزاء البلاستيكية الكبيرة؟
يُعدّ التشكيل الحراري خيارًا أفضل في كثير من الأحيان للأجزاء البلاستيكية الكبيرة ذات الجدران الرقيقة، مثل الأغطية والصواني والبطانات والألواح والهياكل. وتكون أدوات التشكيل عادةً أبسط وأقل تكلفةً للمساحات الكبيرة. بينما يُمكن استخدام قولبة الحقن لإنتاج أجزاء كبيرة، إلا أن تكلفة القالب وحجم الآلة وقوة التثبيت والتحكم في التبريد تزداد تعقيدًا.
أي عملية تعطي دقة أفضل؟
توفر عملية التشكيل بالحقن عمومًا تحكمًا أفضل في التفاوتات وإمكانية تكرار أعلى، لا سيما بالنسبة للتفاصيل الدقيقة، والأسطح المتلامسة، والضلوع، والنتوءات، والمشابك، والأجزاء الوظيفية الصغيرة. ويمكن أن تكون عملية التشكيل الحراري قابلة للتكرار للأشكال الأكبر حجمًا، ولكن شد الصفائح وتقليمها يجعلان تحقيق التفاوتات الموضعية الدقيقة أكثر صعوبة.
هل يمكن استخدام نفس المادة البلاستيكية لكلا العمليتين؟
تتوفر بعض أنواع اللدائن الحرارية لكلا العمليتين، لكن التشكيل الحراري يستخدم صفائح من المواد بينما يستخدم التشكيل بالحقن حبيبات أو راتنجات. وقد يختلف سلوك نفس عائلة البوليمر في التشكيل بالصفائح والتشكيل بالحقن. عند اختيار المادة، ينبغي مراعاة التوافر، والسماكة، وسلوك التشكيل، والانكماش، ونعومة السطح، والمتطلبات الوظيفية.
خاتمة
تُنتج كلٌ من التشكيل الحراري والقولبة بالحقن أجزاءً بلاستيكية مفيدة، لكنهما ليستا عمليتين قابلتين للتبادل. يُعدّ التشكيل الحراري أفضل للأجزاء الكبيرة ذات الجدران الرقيقة والأشكال المفتوحة، حيث يتميز بانخفاض تكلفة الأدوات وسرعة إجراء التغييرات التصميمية، بينما تُعدّ القولبة بالحقن أفضل للأجزاء الدقيقة والمتكررة ذات التفاوتات الضيقة، بالإضافة إلى أحجام الإنتاج الكبيرة. يعتمد الاختيار الأمثل على الشكل الهندسي، وخصائص المادة، وميزانية الأدوات، ومدة التسليم، والتفاوتات المسموح بها، والتكلفة الإجمالية للإنتاج.
في شركة TiRapid ، نقدم خدمات التصنيع باستخدام الحاسب الآلي الدقيقة للأجزاء المعدنية والبلاستيكية المخصصة، مما يساعد العملاء على دعم تطوير النماذج الأولية، والمكونات المتعلقة بالقوالب، وحشوات الأدوات، والتجهيزات، والأجزاء الوظيفية بجودة تصنيع مضبوطة وأداء هندسي موثوق.
















