
تؤثر دقة عمليات الخراطة بشكل مباشر على جودة التجميع، وعمر الخدمة، واستقرار المنتج بشكل عام. في صناعة الخراطة، سواءً عند معالجة أجزاء الأعمدة العادية، أو المكونات الدقيقة، أو الأجزاء الصناعية عالية المتطلبات، تُعد دقة الأبعاد وجودة السطح من العوامل الحاسمة. فإذا حدث انحراف في الأبعاد، أو خطأ في الاستدارة، أو عدم استقرار في خشونة السطح أثناء عملية الخراطة، فقد يؤثر ذلك على أداء التطبيق النهائي. ويتطلب تحسين دقة الخراطة ليس فقط استقرار حالة المعدات، بل أيضاً التحكم السليم في الأدوات، ومعايير القطع، وطرق التثبيت، وبيئة الخراطة. ولا يمكن تحسين جودة الخراطة إلا عند استقرار جميع العوامل الرئيسية.
يؤثر استقرار الماكينة على دقة الخراطة
تُعدّ آلة التشغيل أساس عمليات الخراطة. فإذا كانت صلابة الآلة غير كافية أو عانت من تآكل طويل الأمد، فإن دقة التشغيل ستنخفض. وخاصةً أثناء عمليات التشغيل المستمر والعمليات عالية الدقة، تؤثر حالة الآلة بشكل مباشر على مسار حركة أداة القطع.
تحسين صلابة الآلة
كلما زادت صلابة الماكينة، قلّ الاهتزاز الناتج أثناء التشغيل. يقلل هيكل الماكينة المستقر من انحراف أداة القطع أثناء القطع، مع تحسين جودة السطح وثبات الأبعاد. خاصةً في عمليات تشغيل الأعمدة الطويلة أو عمليات القطع ذات العمق الكبير، فإن عدم كفاية الصلابة يؤدي بسهولة إلى ظهور علامات اهتزاز وأخطاء في الأبعاد. لذلك، يُعد تحسين استقرار الماكينة بشكل عام أمرًا بالغ الأهمية لعمليات التشغيل الدقيقة.
الحفاظ على دقة ثابتة للآلة
بعد التشغيل طويل الأمد، تتآكل الموجهات والبراغي الرئيسية والمغازل تدريجياً، مما يجعل الصيانة الدورية ضرورية.
تشمل الصيانة الدورية ما يلي:
- فحص خلوص مسار التوجيه
- ضبط دقة لولب الرصاص
- تصحيح انحراف المغزل
- الحفاظ على تزييت مستقر
بمجرد استقرار حالة الماكينة، تتحسن دقة التشغيل بشكل ملحوظ.
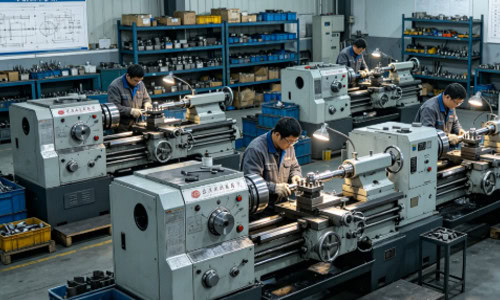
تؤثر حالة الأداة بشكل كبير على دقة التشغيل الآلي
تشارك أداة القطع بشكل مباشر في عملية التشغيل، وتؤثر حدة الأداة وظروف تركيبها على الأبعاد النهائية وجودة السطح. حتى مع دقة الماكينة العالية، قد يتسبب التآكل الشديد للأداة في حدوث أخطاء في التشغيل.
حافظ على حدة أداة القطع
تقلل أدوات القطع الحادة من مقاومة القطع وتحسن من ثبات القطع.
هذا يساعد على التحسين:
- جودة تشطيب السطح
- اتساق الأبعاد
- استمرارية القطع
- جودة حواف قطعة العمل
ينبغي استبدال الأدوات في الوقت المناسب بعد فترات تشغيل طويلة.
حدد هندسة الأداة المناسبة
تؤثر زاوية ميل أداة القطع، وزاوية الخلوص، ونصف قطر طرفها على ظروف التشغيل. تتطلب المواد المختلفة أشكالًا هندسية مختلفة للأداة. على سبيل المثال، يتطلب الفولاذ المقاوم للصدأ عادةً أداة ذات متانة عالية، بينما يُناسب الألومنيوم حواف القطع الحادة. لا تُقلل الهندسة الصحيحة للأداة من مقاومة القطع فحسب، بل تُقلل أيضًا من تشوه قطعة العمل ومشاكل خشونة السطح، مما يُحسّن دقة التشغيل.
حافظ على ثبات تركيب الأدوات
عندما يكون تركيب الأداة غير مستقر، قد يحدث انحراف أثناء القطع.
وقد يؤدي هذا إلى:
- أبعاد غير مستقرة
- علامات اهتزاز السطح
- تغييرات مسار الأدوات
- زيادة الأخطاء المتكررة
تصبح المشاكل أكثر وضوحاً عندما تكون صلابة حامل الأدوات غير كافية.
يجب مطابقة معايير القطع بشكل صحيح
تؤثر معايير القطع بشكل مباشر على درجة حرارة التشغيل وقوة القطع وحالة سطح قطعة العمل. حتى مع وجود حالة جيدة للآلة والأداة، قد تؤدي إعدادات المعايير غير المناسبة إلى تقليل دقة التشغيل.
التحكم في سرعة القطع المناسبة
تؤدي سرعة القطع العالية للغاية بسهولة إلى التشوه الحراري وتآكل الأداة.
قد يؤدي هذا إلى:
- الانجراف البعدي
- علامات حروق سطحية
- عمر أداة منخفض
- ضعف استقرار عملية التشغيل الآلي
تتطلب المواد المختلفة نطاقات سرعة مختلفة.
الحفاظ على معدل تغذية ثابت
يؤثر معدل التغذية على سمك القطع وخشونة السطح.
فمثلا:
- يؤثر الإفراط في التغذية على جودة السطح
- يؤدي انخفاض معدل التغذية إلى حدوث قطع احتكاكي
- يؤثر تذبذب التغذية على استقرار الأبعاد
- تتطلب عملية التشطيب تغذية أكثر استقرارًا
يؤدي القطع المستقر إلى تحسين اتساق عملية التشغيل الآلي.
التحكم السليم في عمق القطع
تؤثر التغيرات الكبيرة في عمق القطع بشكل ملحوظ على تحميل أداة القطع. تتطلب عمليات التشغيل الخشن عادةً عمق قطع أكبر، بينما تتطلب عمليات التشطيب هامش قطع أكثر استقرارًا. في حال تغير عمق القطع بشكل مفرط، قد تحدث تقلبات في الأبعاد واهتزازات في قطعة العمل. لذلك، يُعدّ ضبط هامش القطع للتشغيل الخشن والتشطيب بشكل صحيح أمرًا بالغ الأهمية لتحسين دقة التشغيل.
تؤثر طريقة تثبيت قطعة العمل على دقة التشغيل الآلي
تؤثر حالة تثبيت قطعة العمل بشكل مباشر على استقرار عملية التشغيل. فإذا كان التثبيت غير مستقر أو كان تحديد الموضع غير دقيق، فقد تحدث حركة أثناء التشغيل. ويصبح هذا التأثير أكثر وضوحًا أثناء عمليات التشغيل الدقيقة وتشغيل قطع العمل الطويلة والرفيعة.
الحفاظ على تثبيت ثابت
ينبغي أن تظل قوة التثبيت معتدلة، بحيث يتم تثبيت قطعة العمل بإحكام دون التسبب في تشوهها.
هذا يساعد على التحسين:
- الاستقرار الأبعاد
- تركيز
- دقة الاستدارة
- قابلية تكرار عمليات التشغيل الآلي
الأجزاء ذات الجدران الرقيقة أكثر حساسية لقوة التثبيت.
استخدم مراجع تحديد المواقع المتسقة
إذا كانت مراجع تحديد المواقع غير متسقة، فإن الانحراف البُعدي يحدث بسهولة أثناء التصنيع الدفعي.
تشمل المشاكل الشائعة ما يلي:
- أخطاء متعددة في الإعداد
- تباين مرجع التشغيل الآلي
- انخفاض اتساق المنتج
- صعوبة تصحيح متزايدة
يؤدي تحديد المواقع المرجعية بشكل متسق إلى تقليل الأخطاء المتراكمة.
تقليل تشوه قطعة العمل الطويلة
تتعرض أجزاء العمود الطويلة للتشوه بسهولة تحت تأثير قوة القطع أثناء عملية التشغيل الآلي.
تشمل الطرق الشائعة ما يلي:
- استخدام دعامة الذيل
- تطبيق فترات راحة ثابتة
- القطع القطاعي
- تقليل طول البروز
تعمل هذه الأساليب على تحسين استقرار عملية التشغيل الآلي.
تؤثر تغيرات درجة الحرارة على أبعاد التشغيل الآلي
تتولد الحرارة باستمرار أثناء عمليات الخراطة. إذا اختلّ التحكم في درجة الحرارة، يحدث تشوه حراري في كل من قطعة العمل وهيكل الماكينة، مما يؤثر على أبعاد التشغيل. يصبح هذا التأثير أكثر وضوحًا أثناء التشغيل عالي السرعة وطويل الأمد.
التحكم في حرارة القطع
عندما ترتفع درجة حرارة منطقة القطع بشكل مفرط، تتمدد قطعة العمل بسهولة.
قد يتسبب هذا في:
- أبعاد التشغيل الآلي كبيرة الحجم
- التغير في الأبعاد بعد التبريد
- تلون السطح
- انخفاض دقة التشغيل الآلي
يكون التأثير الحراري أكثر وضوحًا أثناء عمليات التشغيل عالية السرعة.
الحفاظ على تبريد مستقر
لا يقتصر دور سائل التبريد على خفض درجة الحرارة فحسب، بل يقلل الاحتكاك أيضاً.
تشمل الطرق الشائعة ما يلي:
- زيادة معدل تدفق سائل التبريد
- ضبط موضع الرش
- باستخدام التبريد عالي الضغط
- الحفاظ على التبريد المستمر
يساعد التبريد المستقر على الحفاظ على تناسق الأبعاد.
حافظ على استقرار عملية تسخين الجهاز
عند بدء تشغيل الماكينة، تتغير درجة حرارة المغزل والدليل تدريجيًا، مما يؤدي إلى تذبذب دقة التشغيل. يُتيح التسخين المناسب للماكينة قبل التشغيل وصولها إلى حالة تشغيل مستقرة، مما يقلل من الانحراف الحراري ويُحسّن استقرار دقة التشغيل.
تحسين دقة الدوران يتطلب استقرارًا طويل الأمد
لا يعتمد تحسين دقة عمليات الخراطة على تعديل واحد فقط، بل يجب أن تظل حالة المعدات والأدوات وإعدادات العملية واستقرار التشغيل ثابتة مع مرور الوقت. أثناء عملية الخراطة، ينبغي مراقبة التغيرات في الأبعاد وحالة السطح باستمرار، مع تعديل معايير القطع وحالة الأداة في الوقت المناسب. بالنسبة للمكونات عالية الدقة، تُعد معايير الخراطة الثابتة وإجراءات الفحص ضرورية أيضًا للحد من التقلبات الناتجة عن الخطأ البشري.
مع استمرار تطور تقنية التصنيع باستخدام الحاسوب (CNC)، باتت معدات الخراطة الحديثة قادرة على تحقيق مستويات دقة أعلى باستمرار. ومع ذلك، لا يمكن الاستفادة الكاملة من إمكانيات الآلة إلا عند دمجها مع عمليات التصنيع المناسبة.
















