
في أنظمة التصنيع الحديثة، أصبحت القدرة على التشغيل عالي الدقة معيارًا أساسيًا لقياس الأداء الصناعي. ففي مجالات مثل صناعة الطيران والفضاء، والقوالب الدقيقة، والأجهزة الطبية، على وجه الخصوص، يمكن حتى لأصغر الأخطاء في أبعاد الأجزاء أن تؤثر على الأداء العام. يعتمد الطحن باستخدام الحاسوب (CNC) على نظام تحكم رقمي لترجمة بيانات التصميم مباشرةً إلى مسارات التشغيل، مما يجعل عملية التشغيل أكثر قابلية للتحكم والتكرار. ومن خلال التحسين المنهجي لأداء المعدات، ومعايير العملية، وطرق التثبيت، والظروف البيئية، يمكن تحقيق إنتاج مستقر ومستمر عالي الدقة في سيناريوهات التشغيل المعقدة، وهو ما يُعد أيضًا أحد الاتجاهات الأساسية لتطوير التصنيع الذكي الحديث.
المبادئ الأساسية لطحن CNC
تعتبر عملية الطحن باستخدام الحاسوب (CNC) في الأساس "طريقة تشغيل لإزالة المواد يتم التحكم فيها رقميًا".
يستخدم نظام التحكم الرقمي الحاسوبي (CNC) برنامج CAD/CAM لتحويل نموذج ثلاثي الأبعاد إلى تعليمات G-code، للتحكم في مسار حركة أداة الماكينة على المحاور X وY وZ. تقوم أداة القطع، التي تدور بسرعة عالية، بقطع مادة قطعة العمل طبقة تلو الأخرى، لتشكيل الشكل الهندسي المطلوب. تتم إدارة العملية بأكملها بشكل موحد بواسطة الحاسوب، مما يقلل الأخطاء الناتجة عن التدخل البشري ويجعل عملية التشغيل أكثر توحيدًا وقابلية للتنبؤ. في الوقت نفسه، يمكن لنظام التحكم الرقمي الحاسوبي (CNC) ضبط معدل التغذية وسرعة دوران المغزل وعمق القطع ديناميكيًا، مما يضمن استقرار عملية التشغيل واتساقها.
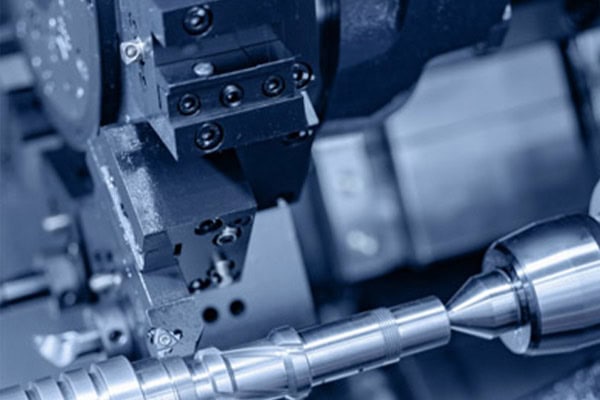
دقة المعدات واستقرار أدوات الآلات
يؤثر التوافق الأمثل بين أدوات القطع ومعايير القطع بشكل مباشر على دقة التشغيل وجودة السطح، مما يجعله جانبًا بالغ الأهمية في عمليات التشغيل الدقيقة. ويحدد اختيار مادة الأداة مقاومتها للتآكل وثباتها؛ إذ تُناسب مواد مختلفة متطلبات تشغيل مختلفة لقطع العمل.
يُمكن لتصميم هندسة أداة القطع، من خلال تحسين زاوية القطع وزاوية الخلوص، أن يُقلل بشكل فعال من مقاومة القطع ويُحسّن من استقرارها. كما يُمكن للتحكم الدقيق في سرعة القطع أن يمنع تشوه المادة أو تآكل الأداة المُتسارع نتيجة ارتفاع درجة الحرارة، وبالتالي الحفاظ على دقة التشغيل. يجب أن يتناسب معدل التغذية مع حمل القطع لضمان عملية قطع مُنتظمة ومستقرة، وتجنب تموجات السطح أو علامات الاهتزاز. عادةً ما يتم الوصول إلى عمق القطع من خلال التشغيل الطبقي لإزالة المادة تدريجيًا، مما يُقلل من ضغط القطع الواحد ويُحسّن من استقرار التشغيل بشكل عام. من خلال التحسين الشامل لهذه المعايير، يُمكن تحسين اتساق ودقة التشغيل بشكل ملحوظ.
اختيار الأدوات وتحسين معلمات القطع
إن التوافق الصحيح بين الأدوات والمعايير يحدد بشكل مباشر جودة واستقرار أبعاد السطح المشكل.
-
اختيار مادة الأداة:يمكن للأدوات المصنوعة من الكربيد أو السيراميك أو المطلية أن تحسن مقاومة التآكل واستقرار القطع بناءً على خصائص المواد المختلفة.
-
تصميم هندسة الأدوات:يمكن أن يؤدي تحسين زاوية القطع وزاوية الخلوص ونصف قطر حافة القطع إلى تقليل مقاومة القطع والاهتزاز.
-
التحكم في سرعة القطع:يمكن أن تمنع إعدادات السرعة الخطية المناسبة تشوه المواد الناتج عن ارتفاع درجة الحرارة أو تآكل الأدوات المتسارع.
-
مطابقة معدل التغذية:تساعد معدلات التغذية الثابتة في الحفاظ على حمل قطع موحد وتجنب تموجات السطح أو علامات الاهتزاز.
-
توزيع عمق القطع:يؤدي استخدام القطع الطبقي لإزالة المواد الزائدة تدريجياً إلى تقليل الضغط الناتج عن القطع الفردي وتحسين الاستقرار العام.
من خلال التعديل العلمي لمجموعة الأدوات والمعايير، يمكن تحسين قابلية التحكم في عملية التصنيع والدقة النهائية بشكل كبير.
تحسين مسار التشغيل والبرمجة
يُعد تخطيط مسار التشغيل جانبًا برمجيًا بالغ الأهمية لتحقيق تحكم عالي الدقة في نظام CNC.
-
تصميم مسار الأدوات المستمر:يتجنب عمليات البدء والتوقف المتكررة والانعطافات الحادة، ويحسن سلاسة المسار، ويقلل من أخطاء القصور الذاتي.
-
استراتيجية الطحن الصاعد:يقطع في نفس اتجاه المادة، مما يقلل من التأثير ويحسن جودة السطح.
-
استراتيجية إنهاء المباراة على مراحل:يقوم بعملية التخشين والتشطيب على طبقات، وصولاً تدريجياً إلى متطلبات الأبعاد النهائية.
-
تحسين مسار الهواء:يقلل من وقت الحركة غير الفعال، ويحسن كفاءة التشغيل الآلي، ويقلل من تراكم الأخطاء الميكانيكية.
-
تحسين ذكي لبرامج التصنيع بمساعدة الحاسوب (CAM):تستخدم الخوارزميات لتحسين مسارات الأدوات، مما يجعل عملية التصنيع أكثر سلاسة وكفاءة.
إن تصميم المسار المعقول لا يحسن الكفاءة فحسب، بل هو أيضاً وسيلة تقنية حاسمة لضمان مخرجات عالية الدقة.
التحكم في تثبيت وتحديد موضع قطعة العمل
تؤثر استقرارية نظام التثبيت والتحديد بشكل مباشر على ما إذا كانت قطعة العمل ستتحرك أو تتشوه أثناء التشغيل، وهي جانب أساسي من جوانب التحكم الدقيق.
يعزز هيكل التثبيت عالي الصلابة قدرة التثبيت بشكل فعال، مما يحافظ على استقرار قطعة العمل ويمنع ارتخائها تحت تأثير قوى القطع. ويتجنب تصميم القوة الموحدة متعددة النقاط تشوه المادة الناتج عن تركيز الإجهاد الموضعي، وبالتالي يحسن اتساق عملية التشغيل. ويضمن نظام تحديد المواقع المرجعي الدقيق عودة كل عملية تثبيت إلى موضع مرجعي موحد، مما يقلل من أخطاء تحديد المواقع المتكررة. كما تعمل آلية القفل السريع على تحسين كفاءة التثبيت مع ضمان الاستقرار وتقليل تراكم الأخطاء البشرية. ويمكن لتركيبات متخصصة مصممة للأجزاء المعقدة أن تزيد من دقة التثبيت، مما يجعل عملية التشغيل أكثر موثوقية واستقرارًا. وتضمن هذه الإجراءات مجتمعة استقرار موضع قطعة العمل أثناء التشغيل.
التحكم البيئي وإدارة التشوه الحراري
غالباً ما يتم تجاهل تأثير التغيرات البيئية الخارجية على عمليات التشغيل الدقيقة، لكن تأثيرها الفعلي كبير.
- نظام التحكم في درجة الحرارة
يحافظ على درجة حرارة بيئة التشغيل مستقرة، مما يقلل من التمدد والانكماش الحراري للمواد والمعدات.
- التحكم في استقرار الرطوبة
يمنع التغيرات في الأبعاد الناتجة عن امتصاص الرطوبة أو جفاف المادة.
- آلية التسخين المسبق للمعدات
يسمح ذلك لآلة التشغيل بالوصول إلى حالة مستقرة حرارياً قبل بدء عملية التشغيل الرسمية.
- تصميم عزل مصدر الحرارة
يمنع المعدات الخارجية أو الحرارة البيئية من التأثير على هيكل آلة التشغيل.
- نظام مراقبة درجة الحرارة في الوقت الحقيقي
يقوم بضبط معلمات التشغيل بشكل ديناميكي، مما يقلل من تأثير الأخطاء الحرارية.
من خلال تدابير التحكم البيئي، يمكن تقليل تأثير العوامل الخارجة عن السيطرة على دقة التشغيل بشكل فعال.
نظام الكشف وآلية تعويض الأخطاء
تعتمد عمليات التشغيل عالية الدقة على التحكم في عملية التشغيل والتحسين المستمر لأنظمة الكشف والتغذية الراجعة.
تستطيع أنظمة القياس عبر الإنترنت الحصول على بيانات الأبعاد في الوقت الفعلي أثناء عملية التشغيل، مما يُمكّن من الكشف عن الأخطاء وتصحيحها في الوقت المناسب. وتعمل تقنية التحكم ذات الحلقة المغلقة على ضبط معايير التشغيل تلقائيًا بناءً على نتائج الكشف، مما يمنح عملية التشغيل قدرات تصحيح ديناميكية. كما تُصحح خوارزميات تعويض الأخطاء بشكل منهجي الأخطاء الهيكلية وانحرافات الحركة في آلة التشغيل، مما يُحسّن اتساق عملية التشغيل بشكل عام. ويتحقق فحص الجودة بعد التشغيل من مطابقة المنتج النهائي لمتطلبات التصميم، ويُوفر بيانات داعمة للتحسين اللاحق. وتُطبّق آلية التغذية الراجعة للبيانات نتائج الفحص لتحسين العملية، مما يُحسّن نظام التشغيل ويُطوّره باستمرار. ويُحوّل هذا النظام التحكم في دقة التشغيل من التحسين الثابت إلى التحسين الديناميكي.
خاتمة
تُعدّ عملية تحقيق دقة عالية في عمليات التفريز باستخدام الحاسوب (CNC) مشروعًا هندسيًا متكاملًا لأنظمة التحكم، يعتمد على عدة عوامل. فمن بنية آلة التشغيل إلى معاييرها، ومن تخطيط المسار إلى إدارة البيئة، يؤثر كل عنصر بشكل مباشر على النتيجة النهائية. وعند دمج هذه العوامل بشكل موحد في نظام تحكم رقمي، تتحسن قابلية التحكم واستقرار عملية التشغيل بشكل ملحوظ، مما يُتيح إنتاج أجزاء معقدة بكفاءة عالية مع الحفاظ على متطلبات الدقة الصارمة. كما يُسهم هذا النهج التصنيعي المنهجي في دفع الصناعة الحديثة نحو معايير جودة أعلى.















