
تؤثر تكاليف المواد بشكل مباشر على تكلفة تصنيع المكونات المشكلة باستخدام آلات الخراطة CNC. ويكتسب هذا الأمر أهمية خاصة عند تشكيل الفولاذ المقاوم للصدأ، وسبائك النحاس، وسبائك التيتانيوم، وسبائك الألومنيوم، ومواد السبائك عالية القوة، حيث تكون أسعار المواد الخام مرتفعة نسبيًا. ويمكن أن تؤدي المواد الزائدة، والرقائق، والبقايا، والمكونات المعيبة الناتجة أثناء عملية التشغيل إلى زيادة نفقات الإنتاج. ويمكن للإدارة السليمة للمواد أن تقلل من تكلفة تصنيع كل مكون، وتحسن من استخدام المواد الخام، وتقلل من متطلبات معالجة الخردة، وتحسن من اقتصاديات الإنتاج على دفعات. وتتميز آلات الخراطة CNC بقابليتها للبرمجة والتحكم الرقمي، مما يتيح تقليل هدر المواد من خلال تحسين أبعاد القطع الخام، وتوفير هوامش التشغيل المناسبة، وتحسين مسارات الأدوات، وتقليل أخطاء تثبيت القطع، والتحكم في معايير القطع. وبالنسبة للأعمدة، والأكمام، والشفاه، والوصلات، والمكونات الملولبة، وغيرها من الأجزاء الدوارة، يمكن لعملية خراطة مصممة جيدًا أن تحول نسبة أكبر من المواد الخام إلى منتجات مفيدة مع تقليل القطع غير الضروري. كما يمكن للمصنعين الجمع بين التحميل والتفريغ الآليين، والفحص أثناء العملية، وإدارة عمر الأدوات، وتتبع بيانات الإنتاج للتحكم المستمر في استهلاك المواد. وهذا يسمح لعمليات الخراطة باستخدام الحاسوب بالحفاظ على دقة الأبعاد وجودة السطح مع تحقيق استخدام أكثر كفاءة للمواد.
تحسين أبعاد القطع الخام لتقليل فقدان المواد
تُعدّ أبعاد القطعة الخام عاملاً هاماً يؤثر على استخدام المواد في عمليات الخراطة باستخدام الحاسوب (CNC). فإذا كان قطر القطعة الخام أو طولها أكبر بكثير من المطلوب، ستتطلب عملية التشغيل إزالة كمية أكبر من المواد الزائدة، مما يزيد من وقت القطع ويُنتج المزيد من الرايش. في الإنتاج على دفعات، حتى كمية صغيرة من المواد الإضافية المستهلكة لكل قطعة قد تُصبح تكلفة كبيرة بعد إنتاج مئات أو آلاف القطع. يجب تحديد أبعاد القطعة الخام وفقاً لحجم القطعة النهائية، وبدل التشغيل، ومتطلبات تثبيت القطعة، والعمليات اللاحقة. بالنسبة لخراطة القضبان، يمكن للمصنعين اختيار قطر للقضيب قريب من أقصى قطر للقطعة. أما بالنسبة للأقراص أو الأعمدة القصيرة، فيمكن تحديد طول القطعة الخام وفقاً لطول القطعة النهائية، ومتطلبات التثبيت، وبدل التسوية، وبدل القطع. يُقلل تحسين أبعاد القطعة الخام من استهلاك المواد غير الضروري حتى قبل بدء عملية التشغيل، ويُهيئ أساساً أفضل لإنتاج خراطة فعال.
اختر قطر القضيب المناسب
تستخدم آلات الخراطة CNC عادةً قضبانًا دائرية كمادة خام، ويؤثر قطر القضيب بشكل مباشر على كمية المادة التي يجب إزالتها أثناء التشغيل. فإذا كان أحد المكونات يتطلب قطرًا خارجيًا نهائيًا صغيرًا نسبيًا، ولكن يتم استخدام قضيب أكبر بكثير باستمرار، فسيتم إزالة كمية كبيرة من المادة أثناء التشغيل الأولي. ويمكن للمصنعين اختيار أحجام القضبان القياسية بناءً على أقصى قطر للمكون، وقدرة الأداة، ومتطلبات تثبيت قطعة العمل.
- اختر قضبان الخام وفقًا لقطر المكون الأقصى
- أعط الأولوية للأحجام القريبة من القطر النهائي
- تقليل بدل التشغيل الشعاعي غير الضروري
- الشراء وفقًا لمواصفات المواد القياسية
- توحيد أحجام القضبان لإنتاج الدفعات
- التحكم في عدد مواصفات المواد المختلفة في المخزون
يساهم اختيار قطر مناسب للقضيب في تقليل وقت التشغيل الأولي وتوليد الرايش، مع خفض أحمال الأداة. وهذا أمر بالغ الأهمية عند تشغيل المواد باهظة الثمن، لأن كل تقليل في القطع غير الضروري يُسهم بشكل مباشر في خفض استهلاك المواد.
التحكم بشكل صحيح في طول القضيب
يؤثر طول القضيب أيضًا على استخدام المواد. فعندما تكون المكونات قصيرة نسبيًا، قد يؤدي طول التثبيت الزائد وهامش القطع الزائد إلى إنتاج كمية كبيرة من المواد المتبقية غير القابلة للاستخدام. لذا، يجب حساب طول القطع وفقًا لمتطلبات التثبيت، وطول التثبيت، وعرض القطع، وهامش التسوية، وطول المكون النهائي.
تتيح أطوال القطع المناسبة إنتاج المزيد من المكونات من كل قضيب مع تقليل كمية المواد المتبقية. في الإنتاج على دفعات، يمكن للمصنعين تحديد أطوال قطع موحدة وفقًا لأبعاد المكونات الفعلية، مما يسمح للمشغلين باتباع مواصفات قطع متسقة ويقلل من أخطاء القياس اليدوي.
تحسين هوامش التشغيل الآلي لتقليل القطع غير الضروري
تحدد سماحية التشغيل كمية المواد الخام التي يجب إزالتها أثناء عملية الخراطة باستخدام الحاسوب (CNC). تؤدي السماحية الزائدة إلى زيادة وقت التشغيل الخشن، وتآكل الأداة، وتوليد الرايش، بينما قد تمنع السماحية غير الكافية إزالة عيوب السطح من القطعة الخام بشكل كامل، مما يصعب معه الوصول إلى الأبعاد النهائية المطلوبة. يجب تحديد سماحيات التشغيل المناسبة وفقًا لحالة المادة، ودقة القطعة الخام، وأبعاد المكون، ومتطلبات التفاوت، ودقة آلة الخراطة. بالنسبة للقضبان المسحوبة بدقة، أو المطروقة، أو عالية الجودة، يمكن غالبًا تقليل سماحية التشغيل. أما بالنسبة للقطع الخام ذات التباين الأكبر في السطح أو الأبعاد، فقد يلزم سماحية إضافية. كما يمكن لبرامج CNC توزيع سماحيات التشغيل بين عمليات التشغيل الخشن والتشطيب، بحيث تزيل عملية التشغيل الخشن معظم المواد الزائدة، بينما تزيل عملية التشطيب فقط المواد اللازمة للوصول إلى الأبعاد النهائية وجودة السطح المطلوبة.
التحكم السليم في بدلات التشطيب الأولي
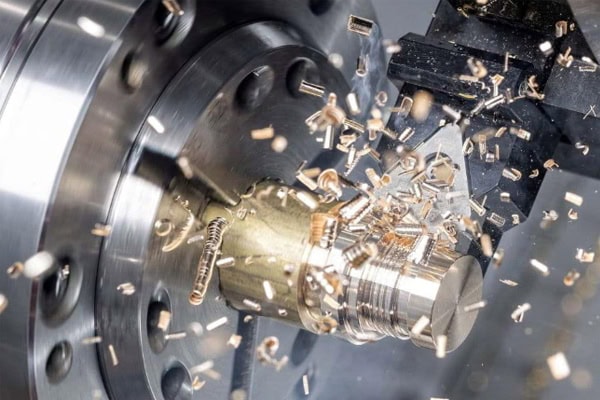
يهدف التشغيل الخشن إلى إزالة المواد الزائدة بكفاءة، ولكن ليس بالضرورة أن يكون حجم القطع الأقصى هو الحل الأمثل. فقد يؤدي عمق القطع المفرط إلى زيادة الحمل على أداة القطع، والتسبب في الاهتزاز، وتكسر الحواف، بل وحتى تشويه القطعة، مما يؤثر على عمليات التشطيب اللاحقة. لذا، فإن اختيار عمق القطع المناسب بناءً على صلابة المادة، ومتانة الماكينة، وأداء أداة القطع، يُحقق توازنًا أفضل بين كفاءة إزالة المواد واستقرار عملية التشغيل.
- اضبط عمق القطع المناسب
- التحكم في بدل التخشين
- تقليل القطع المتكرر
- تحميل الأدوات السفلي
- تقليل اهتزازات التشغيل الآلي
- تحسين كفاءة إزالة المواد
تتيح عملية التشغيل الخشن المستقرة إزالة معظم المواد الزائدة في وقت قصير نسبيًا، مع تقليل الفاقد الناتج عن عيوب التشغيل. وفي الإنتاج بكميات كبيرة، يساعد هذا الاستقرار على التحكم في متوسط استهلاك المواد لكل قطعة.
الحفاظ على بدلات تشطيب ثابتة
لا تتطلب عملية التشطيب إزالة كميات كبيرة من المواد، فهدفها الأساسي هو الوصول إلى الأبعاد النهائية وجودة السطح المطلوبة. يؤدي تجاوز هامش التشطيب إلى زيادة وقت التشغيل وتآكل الأداة، بينما قد يمنع عدم كفايته إزالة آثار التخشين بالكامل. يسمح الحفاظ على هامش ثابت بعد التشطيب الأولي لأداة التشطيب بإزالة كمية محددة من المواد ويقلل من عدد مرات المرور غير الضرورية.
يُسهم توحيد هامش التشطيب في الحفاظ على ظروف قطع مستقرة وتحميل أدوات متسق، مما يُحسّن جودة السطح وتناسق الأبعاد. بالنسبة للمكونات الدقيقة، يُمكن لإدارة هامش التشطيب المستقرة أن تُقلل من إعادة العمل والنفايات، مع خفض هدر المواد بشكل غير مباشر.
تحسين مسارات برنامج CNC لتقليل القطع غير الضروري
لا تقتصر برامج التحكم الرقمي بالحاسوب (CNC) على تحديد الأبعاد النهائية للمكون فحسب، بل تؤثر أيضًا على استهلاك المواد ووقت التشغيل. تقلل مسارات الأدوات الفعالة من القطع الهوائي والقطع المتكرر وحركات الأدوات غير الضرورية، مما يسمح للأداة بمعالجة المناطق المطلوبة بشكل مباشر. بالنسبة للأعمدة البسيطة، يمكن تحسين دورات الخراطة الخشنة لتقليل الحركات المتكررة. أما بالنسبة للمكونات ذات الدرجات والأخاديد والخيوط، فيمكن ترتيب مسارات الأدوات وفقًا لتسلسل التشغيل لتقليل عمليات التراجع وإعادة التموضع غير الضرورية. كما يمكن لتحسين البرنامج منع الأدوات من قطع المناطق التي تم تشغيلها مسبقًا بشكل متكرر، مما يقلل من تآكل الأدوات وتوليد الرقائق غير الضرورية. يمكن استخدام برامج محاكاة التحكم الرقمي بالحاسوب للتحقق من البرامج وتحديد المسارات المتكررة أو الحركات غير الفعالة قبل بدء الإنتاج.
تقليل القطع الهوائي والتمريرات المتكررة
لا يؤدي تحريك الأداة دون إزالة المواد إلى استهلاكها بشكل مباشر، ولكنه يزيد من وقت التشغيل وقد يتسبب في مرور الأداة عبر مناطق سبق تشغيلها دون داعٍ. يسمح تحسين مسارات البرنامج للأداة بالتحرك لمسافات أقصر ضمن حدود التشغيل الآمنة ويقلل من الحركة غير الضرورية.
- تقصير مسافة حركة الأداة
- تقليل عمليات التشغيل المتكررة
- تحسين مسارات التراجع
- رتب تسلسلات التشغيل بشكل صحيح
- تقليل وقت القطع بالهواء
- انخفاض تآكل الأداة
يضمن مسار البرنامج الفعال أن يكون لكل حركة قطع غرض تشغيل واضح مع تقليل إزالة المواد غير الضرورية.
استخدم دورات التشغيل المناسبة
توفر أنظمة التحكم الرقمي بالحاسوب (CNC) عادةً دورات تشغيل متنوعة لعمليات الخراطة الخارجية، والتجويف الداخلي، والتسوية، والتشكيل اللولبي، وغيرها. يساهم الاستخدام الأمثل لهذه الدورات في تقليل الحاجة إلى البرمجة المتكررة، ويسمح للأدوات باتباع مسارات تشغيل ثابتة. أما في الإنتاج على دفعات، فيمكن تطوير قوالب برامج موحدة لهياكل المكونات الشائعة، مما يقلل من أخطاء البرمجة.
بمجرد استقرار البرنامج، يمكن أيضًا تقليل الاختلافات في الأبعاد بين المكونات، مما يقلل من الهدر وفقدان المواد الناتج عن أخطاء البرمجة.
تحسين إنتاجية المرحلة الأولى لتقليل هدر المواد
لا يقتصر هدر المواد على الرقائق والبقايا فحسب، بل تُعدّ المكونات المعيبة مصدرًا رئيسيًا لفقدان المواد. فإذا تم التخلص من مكون ما بسبب انحرافات في الأبعاد، أو خيوط غير صحيحة، أو عيوب سطحية، أو تشوه ناتج عن عملية التشغيل، فإن كامل كمية المواد الخام المستثمرة في ذلك المكون تُعتبر خسارة. ويتطلب تحسين إنتاجية المحاولة الأولى التحكم في التحقق من البرنامج، وإدارة الأدوات، وتحديد موضع التثبيت، ومعايير القطع، والفحص أثناء عملية التصنيع. ويكتسب هذا الأمر أهمية خاصة عند تشغيل مواد باهظة الثمن، لأن مكونًا واحدًا معيبًا قد يتسبب في خسارة اقتصادية كبيرة. ويمكن لفحص القطعة الأولى، وأخذ عينات من الأبعاد الحرجة، والقياس أثناء عملية التصنيع، تحديد اتجاهات التشغيل مبكرًا ومنع إنتاج كميات كبيرة من المكونات بنفس العيب.
إجراء فحص القطعة الأولى
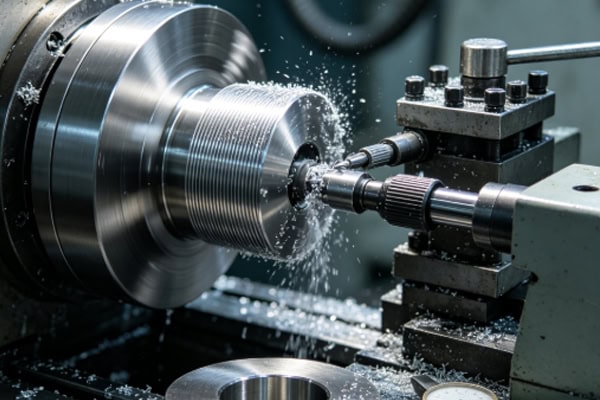
بعد بدء الإنتاج الدفعي، يجب إخضاع المكون الأول لفحص أبعاد شامل للتأكد من أن البرنامج، وتعويض الأدوات، وظروف تثبيت القطعة تلبي متطلبات الإنتاج. ولا ينبغي بدء التشغيل المستمر إلا بعد التحقق من المكون الأول، مما يقلل من مخاطر تلف الدفعة الناتج عن أخطاء البرمجة أو الانحرافات في الأبعاد.
- تحقق من القطر الخارجي
- تحقق من الأبعاد الداخلية للثقب
- تحقق من طول المكون
- تحقق من عرض وعمق الأخدود
- تحقق من المواضيع
- تحقق من جودة السطح
- تأكيد التفاوتات الحرجة
يمكن لفحص القطعة الأولى تحديد المشاكل بينما لا يزال استهلاك المواد منخفضًا، مما يجعله طريقة مهمة للتحكم في هدر المواد في الدفعة.
تعزيز الفحص البُعدي أثناء عملية التصنيع
أثناء عملية الخراطة المستمرة، تتآكل الأدوات تدريجياً وقد تتغير درجة حرارة الماكينة، مما قد يتسبب في انحراف الأبعاد. يمكن لأخذ عينات منتظمة أو القياس أثناء العملية اكتشاف تغيرات الأبعاد والسماح بتعديل تعويض الأدوات في الوقت المناسب.
يساهم التصحيح الدقيق للأبعاد في الوقت المناسب في منع إنتاج كميات كبيرة من المكونات غير المطابقة للمواصفات، ويقلل من إعادة العمل والنفايات. أما بالنسبة لخطوط الإنتاج الآلية عالية الدقة، فيمكن لأنظمة الفحص أثناء العملية جمع بيانات الأبعاد الهامة تلقائيًا وتحسين كفاءة التحكم في العملية.
تحسين إدارة الأدوات لتقليل الخردة الناتجة عن عيوب التشغيل الآلي
تؤثر حالة الأداة بشكل مباشر على جودة إزالة المواد. فعندما تتآكل الأداة بشكل مفرط، تزداد مقاومة القطع، وتتدهور جودة السطح، وقد تتغير أبعاد المكون تدريجيًا. وإذا انكسرت الأداة أو تعطلت بشكل غير متوقع، فقد تحدث عيوب سطحية خطيرة، مما قد يؤدي إلى تلف المكون. يتيح إنشاء نظام لإدارة عمر الأداة للمصنعين تحديد معايير الاستبدال المناسبة وفقًا لكمية التشغيل، ووقت القطع، والتآكل الفعلي للأداة. تتطلب المواد المختلفة حشوات قطع مصنوعة من مواد وأشكال هندسية مناسبة للحفاظ على ظروف قطع مستقرة. تقلل الإدارة الفعالة للأدوات من عمليات التشغيل غير الطبيعية والخردة غير المتوقعة، مع إطالة عمر خدمة الأداة.
اختر الأدوات المناسبة حسب نوع المادة
تختلف خصائص القطع لسبائك الألومنيوم، وسبائك النحاس، والفولاذ المقاوم للصدأ، والفولاذ الكربوني، والفولاذ السبائكي، والبلاستيك الهندسي، لذا لا يُنصح باستخدام أدوات قطع متطابقة معها. يُمكن تقليل مقاومة القطع والتآكل غير الطبيعي باختيار الأدوات المناسبة بناءً على صلابة المادة، ومتانتها، وموصلية حرارتها.
- استخدم أدوات حادة لسبائك الألومنيوم
- إعطاء الأولوية لإزالة الرقائق من سبائك النحاس
- استخدم أدوات مقاومة للتآكل للفولاذ المقاوم للصدأ
- اختر أدوات قطع ثابتة للفولاذ الكربوني
- استخدم أدوات عالية القوة للفولاذ السبائكي
- التحكم في حرارة القطع عند تشكيل البلاستيك الهندسي
يؤدي التوافق الصحيح بين المواد والأدوات إلى تقليل تلف الأدوات غير الطبيعي، وتحسين استقرار التشغيل، وتقليل نفايات المواد الناتجة عن المشاكل المتعلقة بالأدوات.
إنشاء سجلات عمر الأدوات
يساعد تسجيل وقت استخدام الأدوات، وكمية التشغيل، ونوع المادة، وحالة التآكل، المصنّعين على تحديد فترات استبدال الأدوات المناسبة. لا ينبغي استبدال الأدوات فقط عند تعطلها التام، ولكن لا ينبغي أيضًا التخلص منها قبل الأوان طالما أنها لا تزال تعمل بكفاءة.
يمكن استخدام بيانات الإنتاج لوضع معايير أكثر دقة لعمر الأدوات، مما يسمح للمشغلين بجدولة تغييرات الأدوات وفقًا لظروف التشغيل الفعلية وتقليل مشاكل الجودة غير المتوقعة.
إعادة استخدام البقايا والقطع النهائية لخفض تكاليف المواد
لا تُعدّ القطع المتبقية والناتجة أثناء عمليات الخراطة باستخدام الحاسوب (CNC) بالضرورة خردة عديمة القيمة. فبعض القطع المتبقية ذات الأطوال المناسبة والحالة السطحية المقبولة يُمكن إعادة استخدامها في تصنيع مكونات قصيرة. بإمكان المصنّعين وضع إجراءات لتصنيف وتخزين هذه القطع المتبقية، وتحديد المواد وفقًا لنوعها ومواصفاتها وطولها لاستخدامها في الإنتاج المستقبلي. أما النحاس والألومنيوم والفولاذ المقاوم للصدأ وسبائك التيتانيوم وغيرها من المواد التي لا يُمكن إعادة استخدامها، فيُمكن فرزها ونقلها عبر قنوات إعادة تدوير المعادن المناسبة لاستعادة قيمتها. يُسهم الاستخدام الأمثل لهذه القطع المتبقية في تقليل متطلبات شراء المواد الخام، كما يُمكن أن يُخفّض تكاليف معالجة الخردة.
إنشاء إدارة تصنيف البقايا
لا ينبغي تخزين بقايا المواد المختلفة معًا دون تحديدها. يجب تصنيفها وفقًا للمادة والقطر والطول والحالة. تُمكّن الملصقات الواضحة موظفي الإنتاج من تحديد مواقع البقايا المناسبة للطلبات الحالية بسرعة.
- التصنيف حسب المادة
- التصنيف حسب القطر
- التصنيف حسب الطول
- حدد الكميات المتبقية
- تواريخ تخزين السجلات
- أعط الأولوية للبقايا القابلة للاستخدام
تساهم إدارة البقايا الموحدة في تحسين إعادة استخدام المواد وتقليل الحاجة إلى شراء قضبان كاملة الطول للمكونات القصيرة.
افصل وأعد تدوير رقائق المعادن
تتمتع رقائق المعادن الناتجة عن عملية الخراطة بقيمة إعادة تدوير، ولكن يجب جمع الرقائق المصنوعة من مواد مختلفة بشكل منفصل. فخلط رقائق الألومنيوم والنحاس والفولاذ المقاوم للصدأ والفولاذ يزيد من صعوبة إعادة التدوير اللاحقة وقد يقلل من قيمة الاسترداد.
يسمح الجمع المنفصل والتخزين الموحد بإعادة تدوير المواد الخردة بكفاءة أكبر مع الحفاظ على منطقة التشغيل الآلي أنظف وأكثر تنظيماً.
استخدام الإنتاج الآلي لتقليل هدر المواد بشكل أكبر
يمكن للأتمتة تقليل الأخطاء الناتجة عن العمليات اليدوية وتحسين استخدام المواد. إذ تستطيع معدات التحميل والتفريغ الآلية تثبيت وإزالة قطع العمل وفقًا لبرامج محددة، مما يقلل من التباينات في أبعاد التحميل اليدوي. كما تستطيع أنظمة الفحص الآلية مراقبة الأبعاد الحرجة باستمرار وإصدار تحذيرات أو إيقاف المعدات عند اكتشاف أي خلل، مما يمنع استمرار كميات كبيرة من المواد في عملية تشغيل غير صحيحة. وتستطيع أنظمة الإنتاج الذكية أيضًا تسجيل استهلاك المواد، وكميات الإنتاج المؤهلة، وكميات الخردة، والمخلفات لكل دفعة، مما يوفر بيانات للشراء وتحسين العمليات. أما بالنسبة لعمليات الخراطة باستخدام الحاسوب (CNC) ذات الحجم الكبير، فإن الإدارة الآلية تجعل استخدام المواد أكثر شفافية وتساعد المصنّعين على تحديد فرص تقليل الهدر باستمرار.
القطع الآلي يحسن من استخدام المواد
تستطيع معدات القطع الآلية قطع القضبان بشكل متكرر وفقًا لأطوال مُبرمجة، مما يقلل الأخطاء الناتجة عن القياس اليدوي. وبالنسبة للمكونات ذات المواصفات المتطابقة، تضمن برامج القطع الموحدة أطوالًا ثابتة لكل قضيب.
لا يقتصر دور القطع الآلي على تحسين سرعة الإنتاج فحسب، بل يقلل أيضًا من الهدر الناتج عن أطوال القطع الزائدة. وفي الإنتاج بكميات كبيرة، تزداد أهمية هذه الوفورات مع ازدياد حجم الإنتاج.
تدعم البيانات الرقمية مراقبة المواد
تستطيع أنظمة إدارة الإنتاج الرقمية تسجيل مشتريات المواد، والاستهلاك الفعلي، وكميات الإنتاج، وكميات الخردة، والمواد المتبقية. كما يُمكن لتحليل البيانات على المدى الطويل الكشف عن معدل الاستخدام الفعلي للمواد لمختلف المكونات، وتحديد حالات الاستهلاك غير الطبيعية. وبذلك، يُمكن للمصنعين استخدام البيانات التاريخية لتحسين مواصفات الشراء وأبعاد القطع الخام، وتقليل المخزون الزائد، ورفع كفاءة دوران المواد.
تُحقق عملية الخراطة باستخدام الحاسوب (CNC) استخدامًا أفضل للمواد من خلال تحسين العملية.
يتطلب تقليل هدر المواد في عمليات الخراطة باستخدام الحاسوب (CNC) تحسينًا مستمرًا لمواصفات القطع الخام، وأطوال القطع، وبدلات التشغيل، ومسارات البرامج، وحالة الأدوات، وفحص الجودة، وإدارة المخلفات، والإنتاج الآلي. يُمكن لاختيار قضبان خام قريبة من أبعاد المكون النهائي تقليل إزالة المواد أثناء التشغيل الأولي. كما يُقلل التخطيط السليم لبدلات التشغيل من عمليات القطع المتكررة. ويُقلل تحسين برامج CNC من حركات الأدوات غير الضرورية واستهلاك المواد. ويُقلل تعزيز فحص القطعة الأولى والفحص أثناء عملية التصنيع من هدر الدفعات. وتمنع الإدارة الفعالة لعمر الأدوات فقدان المواد الناتج عن عيوبها. كما تُحسّن إعادة تدوير المخلفات والرقائق بشكل موحد من استخدام الموارد. بالنسبة لشركات التصنيع الدقيق باستخدام الحاسوب (CNC) التي تعمل بالمعادن عالية القيمة، لا يؤثر استخدام المواد على تكاليف التصنيع فحسب، بل يؤثر أيضًا على كفاءة الإنتاج على المدى الطويل وإدارة الموارد. ومن خلال التحسين المستمر لعمليات التصنيع وإدارة الإنتاج، يُمكن لكل قضيب وقطعة خام ودفعة من المواد أن تُقدم قيمة أكبر. يُتيح هذا النهج للمصنعين تقليل هدر الإنتاج مع الحفاظ على دقة المكونات وجودة المنتج، مما يُحسّن في النهاية الكفاءة الاقتصادية الإجمالية لعمليات الخراطة باستخدام الحاسوب (CNC).















