
لغة G هي لغة التعليمات التي تُحدد لماكينة CNC مكان وكيفية تحركها. فهي تتحكم في مواضع الأدوات، ومسارات القطع، ومعدلات التغذية، وأنماط الإحداثيات، وغيرها من الإجراءات اللازمة لتحويل التصميم الرقمي إلى قطعة مادية. على الرغم من أن معظم برامج الإنتاج تُنشأ بواسطة برامج CAM، فإن فهم الأوامر الأساسية يُساعد المهندسين والمشغلين على إدراك كيفية تأثير خيارات البرمجة على الدقة، ووقت الدورة، ومخاطر التشغيل.
يشرح هذا الدليل ماهية كود G، وكيفية انتقال البرامج من برامج التصميم بمساعدة الحاسوب (CAD) والتصنيع بمساعدة الحاسوب (CAM) إلى وحدة التحكم في الماكينة، وكيفية قراءة الأوامر الشائعة. كما يتناول التحقق من صحة التعليمات البرمجية، والأخطاء الشائعة، وأساليب التحسين العملية التي تزيد من الكفاءة دون المساس بعمر الأدوات أو جودة القطع.
ما هو كود G وكيف يعمل؟
لا تستطيع آلة التحكم الرقمي الحاسوبي (CNC) تفسير نموذج ثلاثي الأبعاد أو رسم هندسي بشكل مباشر. فهي تحتاج إلى برنامج منظم يحول البيانات الهندسية إلى مواضع وسرعات وحركات الآلة. يوفر كود G هذا الربط القابل للقراءة آليًا بين مسار الأداة المخطط له والحركة الفعلية للمعدات.
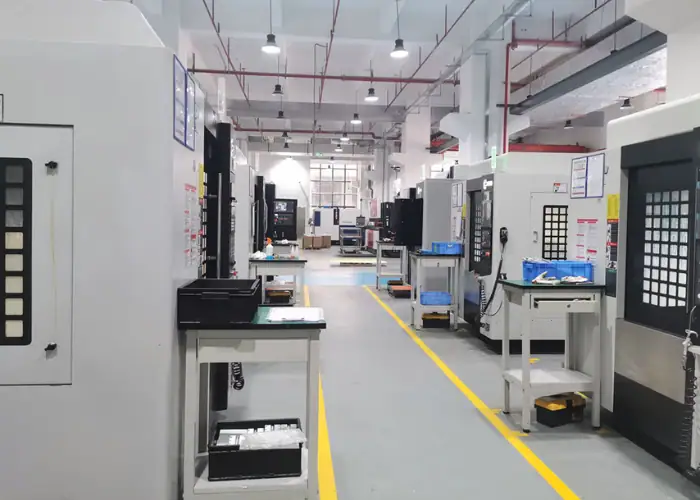
ما الذي يتحكم فيه رمز G
يُستخدم رمز G بشكل شائع للأوامر الهندسية والتحضيرية. ويمكنه طلب اقتراب سريع، أو قطع مستقيم مُتحكم به، أو مسار دائري، أو دورة حفر، أو نظام إحداثيات، أو وضع تعويض. وتُحدد كلمات العناوين مثل X وY وZ المواضع الخطية، بينما تتحكم A وB وC في المحاور الدورانية.
تُضيف كلمات أخرى معلومات عن العملية. عادةً ما يُحدد الحرف F معدل التغذية، ويُحدد الحرف S سرعة دوران المغزل، ويُحدد الحرف T الأداة. يعمل رمز G مع رموز M وتعليمات خاصة بوحدة التحكم تُعنى بتشغيل المغزل، وسائل التبريد، وتغييرات الأدوات، وفترات التوقف، وإكمال البرنامج.
كيفية قراءة وحدات التحكم CNC لرمز G
يقرأ جهاز التحكم الرقمي الحاسوبي (CNC) البرنامج على شكل كتل، عادةً سطرًا واحدًا في كل مرة. تحتوي كل كتلة على كلمات مكونة من حرف وقيمة. على سبيل المثال، يطلب الأمر G01 X40.0 Y15.0 F300 حركة خطية مضبوطة إلى الموضع المبرمج بمعدل التغذية المحدد.
العديد من الأوامر مشروطة، أي أنها تبقى فعّالة حتى يتم استبدالها بأمر آخر من نفس المجموعة. قد يجتاز البرنامج فحص بناء الجملة الخاص بوحدة التحكم، ولكنه يظل غير آمن إذا كانت الإزاحات أو الأدوات أو الإحداثيات أو معدلات التغذية خاطئة. لذلك، يُعدّ التحقق من المحاكاة والإعداد أمرًا ضروريًا قبل البدء بالقطع.
من نموذج CAD إلى تشغيل كود G
تبدأ برامج التحكم الرقمي الحاسوبي الحديثة عادةً بنموذج تصميم بمساعدة الحاسوب ورسم هندسي. يحدد النموذج الهندسة، بينما يوضح الرسم التفاوتات، وتشطيبات الأسطح، والخيوط، والأبعاد الحرجة، والمتطلبات الأخرى التي تؤثر على استراتيجية التشغيل.
إنشاء مسارات الأدوات باستخدام برامج التصميم بمساعدة الحاسوب (CAD) والتصنيع بمساعدة الحاسوب (CAM)
يقوم المبرمج باستيراد النموذج إلى برنامج التصنيع بمساعدة الحاسوب (CAM)، ويحدد نظام إحداثيات المخزون وقطع العمل، ويختار اتجاه الماكينة. ثم يتم تعيين الأدوات والحوامل ومعدلات التغذية والسرعات والخطوات الجانبية وأعماق القطع وطرق الدخول لعمليات التشغيل الخشن والتشطيب والحفر والتثقيب وغيرها.
يحسب برنامج التصنيع بمساعدة الحاسوب (CAM) مسارات الأدوات، ويمكنه عرض المخزون المتبقي أو أي تداخل واضح. مع ذلك، لا يزال على المبرمج مراعاة الصلابة، وإزالة الرقائق، والتشوه، وتثبيت قطعة العمل، وإمكانية الوصول إلى الأدوات. قد يكون المسار الصحيح رياضيًا غير فعال أو غير مستقر إذا تم تجاهل هذه العوامل التصنيعية.
استخدام معالج لاحق لماكينة CNC
مسار أداة التصنيع بمساعدة الحاسوب (CAM) غير جاهز للاستخدام على الآلة بعد. يقوم معالج لاحق بتحويله إلى كود تحكم رقمي (NC) يتوافق مع آلة ووحدة تحكم محددة. ويحدد هذا المعالج بنية البرنامج، وتنسيقه، ومنطق تغيير الأداة، وإزاحات العمل، وسلوك المحور الدوراني، والدورات المدعومة.
لا تُفسّر جميع آلات التحكم الرقمي الحاسوبي (CNC) التعليمات البرمجية بنفس الطريقة. فقد يختلف سلوك الأمر الواحد على آلة التفريز عن سلوكه على آلة الخراطة، وقد تستخدم العلامات التجارية المختلفة لوحدات التحكم خياراتٍ متباينة. يجب أن يتطابق معالج ما بعد المعالجة مع إعدادات الآلة الفعلية، وينبغي التحقق من المخرجات المهمة بالرجوع إلى دليل استخدام الآلة.
تحميل البرنامج ومحاكاته وتشغيله
بعد المعالجة اللاحقة، يُنقل ملف التحكم العددي إلى وحدة التحكم CNC. قبل تشغيله، يُؤكد المشغل الأدوات، والإزاحات، وموضع قطعة العمل، والتثبيت، وخلوص تثبيت قطعة العمل، والمادة، وإصدار البرنامج. يجب أن تتطابق هذه التفاصيل مع الافتراضات المستخدمة في برنامج التصنيع بمساعدة الحاسوب (CAM).
تساعد المحاكاة، ووضع الرسومات، وتنفيذ الكتلة الواحدة، وخفض السرعة السريعة، وتجاوز التغذية، والتشغيل التجريبي على التحقق من التسلسل بأمان. عادةً ما يقدم العملاء ملفات CAD، والرسومات، ومتطلبات المواد والكمية والتشطيب بدلاً من كود G، لأن البرنامج النهائي يجب أن يتوافق مع آلات المورد وأدواته وتجهيزاته.
كيفية قراءة برنامج AG Code
قد يبدو ملف كود AG معقدًا، لكن هيكله يصبح أسهل في الفهم عندما يتم فصل كل كتلة إلى وضع الحركة والإحداثيات وقيم المعالجة والوظائف المساعدة.
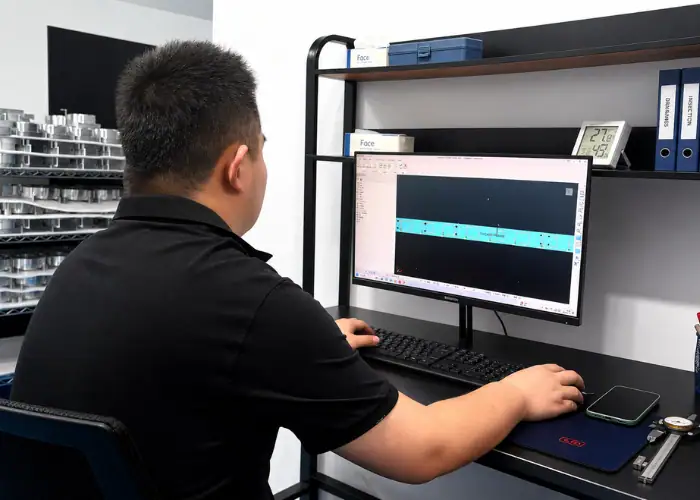
كتل البرنامج، الإحداثيات، التغذية، وسرعة المغزل
قد تبدأ الكتلة برقم تسلسلي اختياري مثل N10. عادةً ما تحدد X وY وZ مواضع المحاور الخطية، بينما تمثل A وB وC المحاور الدورانية. يحدد F معدل التغذية، ويحدد S سرعة دوران المغزل، ويستدعي T أداة، وتتحكم رموز M في وظائف الماكينة الداعمة.
لنأخذ مثالاً مبسطاً لعملية الطحن كمثال:
جي21 جي17 جي90
T1 M06
G54
اس 3000 م 03
G00X0Y0
G43 H01 Z20.0
G01 Z-2.0 F150
جي01X40.0F400
جي00ز20.0
M30
يختار البرنامج الوحدات المترية، ومستوى XY، والتحديد المطلق للموقع؛ ويُحمّل الأداة؛ ويُفعّل إزاحة العمل؛ ويُشغّل المغزل؛ ويُقرّب القطعة؛ ويُطبّق تعويض طول الأداة؛ ويُجري قطعًا خطيًا؛ ويُسحب الأداة؛ ويُنهي البرنامج. هذا مثال تعليمي ويجب تعديله قبل استخدامه على آلة حقيقية.
تحديد المواقع المطلق والتزايدي
يُفعّل الأمر G90 عادةً تحديد الموقع المطلق. تُقاس الإحداثيات من نقطة الصفر في البرنامج النشط، لذا فإن X40.0 تعني الانتقال إلى X40.0 في نظام إحداثيات العمل الحالي. يسهل مراجعة هذا الوضع لأن كل أمر يشير إلى موقع محدد.
يختار الأمر G91 عادةً تحديد الموضع التزايدي، حيث يصف كل إحداثي الحركة من الموضع الحالي. كلا الوضعين مفيدان، لكن التبديل غير المقصود بينهما قد يؤدي إلى تغيير كل حركة لاحقة. تحدد البرامج الآمنة الوضع المطلوب بوضوح وتستعيده بعد عمليات التحديد التزايدي المحلية.
كود G مقابل كود M
تُحدد أكواد G بشكل أساسي الحركة، وأنظمة الإحداثيات، والوحدات، والتعويض، ودورات التشغيل. أما أكواد M فتتحكم في الوظائف الداعمة مثل بدء وإيقاف المغزل، وسائل التبريد، وتغيير الأدوات، وفترات التوقف المؤقت، وإنهاء البرنامج.
يُعدّ هذا التمييز مفيدًا، ولكنه ليس شاملًا تمامًا، لأنّ وحدات التحكم قد تدعم وظائف مُخصصة. في وحدة مثل S3000 M03، يطلب الأمر S سرعة دوران المغزل، ويبدأ الأمر M03 دوران المغزل. ثمّ يتحكّم الأمر G01 اللاحق في حركة القطع.
أوامر G Code الشائعة
تشمل الأوامر الأكثر شيوعًا الحركة، والمستويات، والوحدات، وتحديد المواقع، والإزاحات، والتعويض، والدورات المتكررة. يختلف التركيب الدقيق للأوامر باختلاف وحدة التحكم، لذا يبقى دليل الجهاز هو المرجع النهائي.
| أمر | الوظيفة | استخدام نموذجي | ملاحظة برمجية |
| G00 | تحديد المواقع السريع | الاقتراب أو التراجع | تأكد من أن الطريق خالٍ |
| G01 | الاستيفاء الخطي | حركات قطع مستقيمة | يستخدم معدل التغذية النشط |
| جي 02 / جي 03 | قوس باتجاه عقارب الساعة / عكس اتجاه عقارب الساعة | الأشكال الدائرية ونصف القطر | يتطلب الطائرة المناسبة |
| جي 17 / جي 18 / جي 19 | حدد المستوى XY / XZ / YZ | الأقواس والدورات الثابتة | يغير طريقة قراءة بيانات القوس |
| جي 20 / جي 21 | وحدات القياس الإنجليزية / المترية | مجموعات وحدات البرنامج | تحقق قبل أي حركة |
| جي 90 / جي 91 | تحديد المواقع المطلق / التزايدي | معنى تنسيق عناصر التحكم | تؤدي التغييرات غير المتوقعة إلى تحركات لاحقة |
| G54 - G59 | أنظمة إحداثيات العمل | يحدد الجزء صفر | يجب أن يتطابق مع الإعداد |
| جي 40 / جي 41 / جي 42 | إلغاء / تعويض القاطع الأيسر / الأيمن | يضبط لنصف قطر الأداة | يحتاج إلى تحركات قيادة مناسبة |
| G43 | تعويض طول الأداة | يُصحح طول الأداة | حدد الإزاحة الأفقية الصحيحة |
| G81 - G89 | دورات التعليب الشائعة | عمليات حفر الثقوب | تختلف التفاصيل حسب وحدة التحكم |
أوامر الحركة G00 و G01 و G02 و G03
يُحدد الأمر G00 موضع المحاور بسرعة عندما لا تكون الأداة في وضع القطع. يوفر هذا الأمر وقت الدورة، ولكن يجب أن يكون المسار خاليًا لأن عدة محاور قد تتحرك معًا. أما الأمر G01 فيُنشئ قطعًا مستقيمًا بمعدل التغذية النشط، ويُستخدم في العديد من عمليات الخراطة والتفريز.
تُنشئ الأوامر G02 وG03 استيفاءً دائريًا باتجاه عقارب الساعة وعكسها. يُحدد المبرمج نقطة النهاية، بالإضافة إلى مركز القوس أو نصف قطره. ويُحدد المستوى المُختار - G17 أو G18 أو G19 - المحاور التي تُشكل الدائرة.
G17، G18، G19، G20، G21، G90، وG91
يختار الأمر G17 عادةً المستوى XY، والأمر G18 المستوى XZ، والأمر G19 المستوى YZ. يؤثر اختيار المستوى على الأقواس وبعض الدورات الثابتة. قد يؤدي اختيار المستوى الخاطئ إلى ظهور إنذار أو تحريك الأداة في اتجاه غير مقصود.
يُستخدم الأمران G20 وG21 لاختيار وحدات القياس الإنجليزية والمترية، بينما يُستخدم الأمران G90 وG91 لاختيار تحديد المواقع المطلق والتزايدي. تبقى هذه الأوضاع فعّالة حتى يتم تغييرها، لذا تُوضح البرامج الموثوقة هذه الأوضاع بوضوح عند بدء التشغيل وقبل العمليات الحرجة.
تعويضات العمل، وتعويض الأدوات، والدورات الجاهزة
تعمل إزاحات العمل، مثل G54 إلى G59، على ربط الصفر المبرمج بالموقع الفعلي للقطعة. ويصحح تعويض طول الأداة طول الأداة المركبة، بينما يسمح تعويض القاطع بإجراء تعديلات محيطية مضبوطة بناءً على نصف قطر الأداة.
تجمع الدورات الجاهزة عمليات حفر الثقوب المتكررة في أوامر مختصرة. يمكنها التحكم في الاقتراب، وعمق التغذية، ومستوى التراجع، والمواضع المتكررة. كما أنها تقلل من طول البرنامج، ولكن يجب على المبرمج فهم معلمات دورة وحدة التحكم وسلوك التراجع.
أخطاء شائعة في كود G والتحقق من البرنامج
تنتج معظم حالات الفشل عن عدم توافق بين البرنامج والإعداد المادي، وليس عن أمر واحد غير مألوف. قد تؤدي الإزاحات الخاطئة، أو الأدوات غير الصحيحة، أو مواقع المخزون غير المناسبة، أو افتراضات الآلة الخاطئة، إلى تحويل التعليمات البرمجية الصحيحة إلى تصادم أو جزء مرفوض.
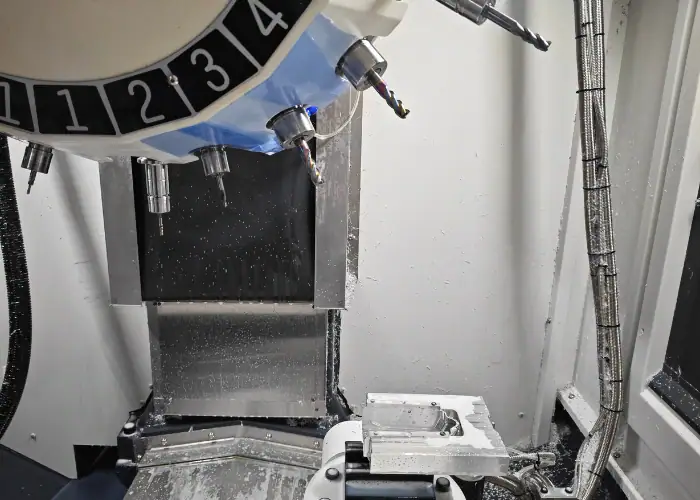
أخطاء الإحداثيات، والإزاحة، والتغذية، والمغزل
قد تؤدي الإشارات أو الفواصل العشرية أو الوحدات أو أوضاع تحديد المواقع غير الصحيحة إلى توجيه الأداة إلى موقع خاطئ. وتُعدّ أخطاء إزاحة العمل والأداة خطيرة بشكل خاص، لأن مسار الأداة الرسومي قد يبدو صحيحًا بينما يكون الصفر الفعلي للآلة خاطئًا.
يجب أن تتناسب قيم التغذية وسرعة دوران المغزل مع الأداة والمادة والعملية والآلة. قد تؤدي القيم العالية جدًا إلى تلف الأدوات أو تشويه الأجزاء، بينما قد تتسبب الإعدادات الحذرة للغاية في الاحتكاك والحرارة وضعف التشطيب وزيادة أوقات الدورة. ينبغي للبرامج تحديد أوضاع السلامة الحرجة بشكل صريح بدلًا من الاعتماد على حالات الآلة السابقة.
تصادم الأدوات والتجهيزات والآلات
تشمل احتمالات التصادم دخول أداة القطع في المشبك، أو ملامسة الحامل للجدار، أو اقتراب المغزل من أداة التثبيت، أو تحريك الطاولة الدوارة للجزء داخل هيكل الماكينة. تتطلب البرامج متعددة المحاور عناية إضافية نظرًا لكثرة المكونات التي تتحرك ضمن نطاق العمل.
تكون عملية التحقق أكثر فعالية عند تضمينها لتجميع الأدوات الفعلي، والمواد الخام، والتجهيزات، ومسافات حركة الماكينة، وحدود الدوران. كما يجب أن تتطابق ورقة الإعداد مع البرنامج؛ إذ قد يفشل مسار الأداة الصحيح إذا قام المشغل بتركيب حامل خاطئ، أو طول أداة غير مناسب، أو موضع فك خاطئ، أو اتجاه خاطئ للتجهيزات.
المحاكاة، والتجارب الأولية، والفحص الأولي
ينبغي أن تبدأ عملية التحقق في برنامج التصنيع بمساعدة الحاسوب (CAM) وتستمر عند الماكينة. يتحقق برنامج إعادة رسم المسار من صحة المسار، بينما يمكن أن تشمل محاكاة الماكينة حدود المحاور، والحركة الدورانية، والتجهيزات، وهندسة التصادم. كلما أمكن، ينبغي التحقق من ملف التحكم العددي المنشور بدلاً من مسار برنامج التصنيع بمساعدة الحاسوب الأصلي فقط.
عند تشغيل الماكينة، تساعد شاشات عرض المسافة المتبقية، وخفض معدلات السرعة، وتجاوزات التغذية في التحقق من البرنامج. بعد ذلك، يجب فحص أول قطعة مُنجزة ومقارنتها بالرسم للتأكد من الأبعاد، ومواقع الثقوب، وجودة السطح، وتآكل الأدوات، وتثبيت القطعة، وعلاقات المرجع.
كيفية تحسين كود G؟
لا يقتصر التحسين على تقصير الملف فحسب، بل يهدف إلى تقليل الوقت الضائع وتحسين الاتساق دون جعل العملية أكثر صعوبة في التحقق أو أقل استقرارًا.
تقليل التحركات غير الضرورية وتغييرات الأدوات
تُقلل البرامج الفعّالة من عمليات التراجع المفرطة، وإعادة التموضع المتكررة، والحركة السريعة غير الضرورية. يجب أن تحمي ارتفاعات الخلوص الأداة والتركيب دون إجبار كل عملية على قضاء وقت غير ضروري في الحركة عبر الهواء.
يمكن تجميع العمليات حسب الأداة لتقليل تغييرها، ولكن يجب أن يظل ترتيب التشغيل مسؤولاً عن التحكم في التشوه، وحماية نقاط المرجعية، والحفاظ على الصلابة. ليس المسار الأقصر هو الأكثر أمانًا دائمًا، لذا ينبغي أن يحافظ التحسين على مسارات التراجع الواضحة وهوامش الأمان العملية.
موازنة وقت الدورة، وعمر الأداة، وجودة السطح
لا تؤدي معدلات التغذية العالية بالضرورة إلى انخفاض التكلفة. يجب أن تتناسب ظروف القطع مع كمية الرايش، وسرعة دوران الأداة، وقوة المغزل، وسلوك المادة، وتدفق سائل التبريد. قد تؤدي المعايير المفرطة إلى زيادة استبدال الأدوات والنفايات.
يمكن لمسارات الأدوات ذات التلامس الثابت والتحكم الدقيق في الزوايا أن تُحسّن كلاً من زمن الدورة وعمر الأداة. ينبغي أن تستخدم عمليات التشطيب خطوات مناسبة وتلامسًا ملائمًا للأداة لتحقيق متطلبات الرسم، بدلاً من السعي وراء جودة سطح غير ضرورية في مناطق غير حرجة.
استخدام الدورات والبرامج الفرعية الجاهزة
تُقلل الدورات المُجهزة من تكرار التعليمات البرمجية لعمليات الحفر والتوسيع والتثقيب. وتُعد البرامج الفرعية والحلقات مفيدة عند تكرار نمط معين، مما يسمح للبرنامج الرئيسي باستدعاء تسلسل مُتحقق منه في مواقع مختلفة.
لا قيمة للبرمجيات المختصرة إلا إذا ظلت مفهومة. ينبغي أن تستخدم وحدات الماكرو والبرامج الفرعية تعليقات واضحة، ومتغيرات مضبوطة، وحدودًا محددة حتى لا تُحدث التعديلات اللاحقة تغييرات غير متوقعة.
تطبيقات كود G في التصنيع باستخدام الحاسب الآلي
يدعم كود G العديد من عمليات التحكم الرقمي بالحاسوب (CNC)، ولكن نظام الإحداثيات وحركة الأدوات والوظائف المتاحة تختلف باختلاف نوع الآلة. وتنطبق نفس الأفكار الأساسية - المواضع، ومعدلات التغذية، والسرعات، والإزاحات، والحركة الآمنة - على جميع هذه التطبيقات.
| عملية CNC | الاستخدام النموذجي لرمز G |
| CNC الطحن | يتحكم في الجيوب، والخطوط، والفتحات، والحفر، والأسطح |
| تحول CNC | أدوات التحكم في التسوية، وقطع القطر، والتخديد، والتجويف، واللولبة |
| الحفر والتنصت | يحدد مواقع الثقوب ويشغل دورات ثابتة |
| متعدد المحاور بالقطع | إحداثيات المحاور الخطية والدورانية للميزات المعقدة |
| التوجيه باستخدام الحاسب الآلي | يتحكم في مسارات القطع في البلاستيك والخشب والمواد المركبة. |
يجب دائمًا إنشاء البرنامج والتحقق منه لوحدة التحكم الدقيقة، وتكوين الآلة، والأدوات، وطريقة تثبيت العمل.
الأسئلة الشائعة
كيفية تحويل ملفات STL إلى G Code؟
قم باستيراد ملف STL إلى برنامج CAM أو برنامج التقطيع، وقم بتعيين الماكينة والمادة والأدوات ومعلمات التشغيل، ثم قم بإنشاء مسار الأداة وقم بتصديره باستخدام معالج ما بعد المعالجة الصحيح.
ما هي برمجة G Code؟
برمجة G Code هي عملية إنشاء تعليمات تتحكم في حركة آلة CNC، والإحداثيات، ومعدل التغذية، وسرعة المغزل، وعمليات التشغيل الآلي.
ما هي رموز G و M؟
تتحكم رموز G بشكل أساسي في حركة الأدوات وأنماط التشغيل، بينما تتحكم رموز M في وظائف الآلة المساعدة مثل بدء تشغيل المغزل، وسائل التبريد، وتغييرات الأدوات، وإيقاف البرنامج.
خاتمة
يحوّل كود G نوايا التشغيل إلى حركة CNC مُتحكَّم بها، لكن النتائج الموثوقة تعتمد على أكثر من مجرد أسماء الأوامر. يجب أن يتوافق البرنامج مع متطلبات وحدة التحكم، والأدوات، والإزاحات، والتثبيت، والمواد، والرسم. يعمل معالج ما بعد المعالجة الصحيح، والمحاكاة المُدركة للآلة، والاختبار الدقيق، وفحص الجزء الأول معًا لتقليل الاصطدامات، والخردة، ووقت الدورة غير الضروري.
في شركة TiRapid ، نقدم خدمات تصنيع دقيقة باستخدام آلات CNC لإنتاج النماذج الأولية والقطع بكميات صغيرة. يجمع فريقنا بين برمجة CAD/CAM، وتخطيط العمليات، والتحقق من مسار الأدوات، والإعدادات المُحكمة، والفحص البُعدي لإنتاج مكونات دقيقة من مجموعة واسعة من المعادن والبلاستيك الهندسي.















