
تُعدّ عملية الطحن باستخدام الحاسوب (CNC) خماسية المحاور عملية تصنيع طرحية تتحكم في ثلاثة محاور خطية ومحورين دورانيين لتشكيل ميزات معقدة من اتجاهات متعددة. وتتيح هذه العملية إنتاج ثقوب بزوايا، وأسطح منحنية، وتجاويف عميقة، والعديد من أوجه الأجزاء، مع عدد أقل من عمليات الإعداد مقارنةً بعملية الطحن التقليدية ثلاثية المحاور.
يشرح هذا الدليل كيفية عمل عملية الطحن باستخدام الحاسوب ذي 5 محاور، وما يتحكم فيه كل محور، وكيف يختلف التشغيل المفهرس عن التشغيل المتزامن، ومتى توفر العملية قيمة تصنيعية عملية.
ما هو الطحن CNC ثلاثي المحاور؟
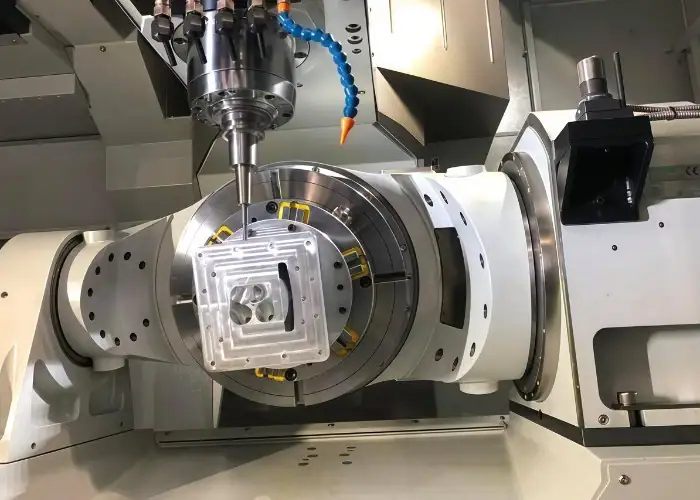
تُعدّ عملية الطحن باستخدام الحاسوب خماسي المحاور عملية تصنيع تُحرّك أداة القطع أو قطعة العمل على طول المحاور X وY وZ، بالإضافة إلى حركتين دورانيتين مُتحكّم بهما. تُمكّن المحاور الإضافية أداة القطع من الاقتراب من القطعة من اتجاهات تتطلب عادةً إعادة تموضع يدوية أو استخدام تجهيزات بزوايا خاصة.
ماذا تعني عبارة "5 محاور"؟
يشير مصطلح "خماسي المحاور" إلى أن نظام التحكم الرقمي الحاسوبي (CNC) يتحكم في ثلاث حركات خطية وحركتين دورانيتين. يتحرك المحور X عادةً من اليسار إلى اليمين، ويتحرك المحور Y من الأمام إلى الخلف، بينما يتحكم المحور Z في الحركة الرأسية أو عمق القطع.
يتم اختيار المحاور الدورانية من بين A وB وC. يدور المحور A حول المحور X، ويدور المحور B حول المحور Y، ويدور المحور C حول المحور Z. تستخدم معظم الآلات ذات الخمسة محاور إما المحورين A وC أو المحورين B وC بدلاً من المحاور الدورانية الثلاثة جميعها.
يؤثر ترتيب المحاور الفعلي على نطاق استخدام الماكينة، ونطاقها الزاوي، وحمولتها، ومسافة التثبيت، وسهولة الوصول إلى القطع. لذا، ينبغي على المهندسين تقييم تكوين الماكينة المحدد بدلاً من افتراض أن جميع معدات المحاور الخمسة قادرة على معالجة نفس الشكل الهندسي.
مقارنة بين عملية الطحن المفهرسة 3+2 وعملية الطحن المتزامنة ذات 5 محاور
تُحدد عملية الطحن المُفهرسة 3+2 موضع المحورين الدورانيين قبل القطع، وتُبقيهما ثابتين بينما تقوم المحاور X وY وZ بتشكيل الميزة. وهي مناسبة للمستويات ذات الزوايا المركبة، والتجاويف متعددة الأوجه، والثقوب المائلة، والمكونات التي تتطلب عدة اتجاهات قطع ثابتة.
تُحرك عملية الطحن المتزامنة ذات المحاور الخمسة المحورين الخطي والدوراني معًا أثناء قيام أداة القطع بإزالة المادة. وبالتالي، يمكن تغيير اتجاه الأداة باستمرار أثناء تتبعها لشفرة ملتوية، أو منفذ منحني، أو ممر دافع، أو غرسة طبية، أو أي سطح حر الشكل آخر.
تتميز عمليات التشغيل المفهرسة بسهولة برمجتها ومحاكاتها وفحصها بشكل عام. بينما توفر عمليات التشغيل المتزامنة حرية هندسية أكبر، إلا أنها تتطلب تحكمًا متقدمًا في نظام التصنيع بمساعدة الحاسوب (CAM)، وحركة دقيقة للآلة، ومعالجة لاحقة موثقة، ومحاكاة تفصيلية للتصادم.
كيف تعمل عملية الطحن باستخدام الحاسوب خماسي المحاور؟
تعمل عملية الطحن باستخدام الحاسوب خماسي المحاور عن طريق تحويل نموذج ثلاثي الأبعاد من تصميم CAD إلى مسارات أدوات خطية ودورانية متناسقة تتحكم في موضع أداة القطع واتجاهها. تشمل العملية الكاملة مراجعة التصميم، وبرمجة CAM، وإعداد الماكينة، وتثبيت قطعة العمل، والمحاكاة، والقطع، والفحص.
مراجعة نموذج التصميم بمساعدة الحاسوب (CAD)
يُحدد إعداد نموذج التصميم بمساعدة الحاسوب (CAD) الهندسة والأسطح والثقوب والتجاويف والأسنان والأقطار والوصلات التي يجب تشكيلها. يجب أن يكون النموذج الرقمي كاملاً ومتوافقاً مع الرسم حتى لا يحتاج مبرمج التصنيع بمساعدة الحاسوب (CAM) إلى تفسير معلومات مفقودة أو متضاربة.
تُحدد مراجعة التصميم الجدران الرقيقة، والتجاويف العميقة، ونصف القطر الداخلي الصغير، والقطع السفلي المحدود، ومدى وصول الأداة المفرط، والأسطح التي قد تُسبب تداخلًا مع الحامل أو المغزل. كما تُحدد الميزات التي يجب إنجازها في نفس الإعداد للحفاظ على علاقتها الموضعية.
يجب أن يحدد الرسم التوضيحي المفيد بوضوح المادة، وحالة المعالجة الحرارية، والبيانات المرجعية، والتفاوتات المسموح بها، وتشطيب السطح، والخصائص الملولبة، ومتطلبات الطلاء، وتوقعات الفحص. قد يتطابق شكل القطعة مع شكل التصميم بمساعدة الحاسوب (CAD) ومع ذلك تفشل في أداء وظيفتها إذا كانت ضوابط التصنيع هذه غير واضحة.
برمجة التصنيع بمساعدة الحاسوب (CAM) وإنشاء مسارات الأدوات
تُنشئ برمجة التصنيع بمساعدة الحاسوب مسارات القطع، وزوايا الأدوات، ومعدلات التغذية، والسرعات، والخطوات الجانبية، وحركات الدخول، والتراجعات، والمواضع الدورانية اللازمة لتصنيع القطعة. وتتحكم برمجة المحاور الخمسة في كل من مكان تحرك طرف الأداة وكيفية توجيه القاطع بالنسبة للسطح.
تشمل الاستراتيجيات النموذجية التخشين التكيفي، والتشغيل المتبقي، والحفر المُفهرس، وقطع الرايش، والطحن المحيطي، والتشطيب متعدد الأسطح، والتشغيل على طول خطوط التدفق، والتنظيف الموضعي. يجب اختيار كل استراتيجية وفقًا للهندسة، وسلوك المادة، وصلابة الأداة، وحالة السطح المطلوبة.
يجب أن تمر مخرجات برنامج التصنيع بمساعدة الحاسوب (CAM) عبر معالج لاحق خاص بالماكينة. يقوم هذا المعالج بتحويل حركة الأداة المحسوبة إلى كود CNC يتوافق مع وحدة التحكم، واتجاهات المحاور، وأبعاد نقطة الارتكاز، وحدود الحركة، والسلوك الدوراني لمركز التصنيع CNC ذي المحاور الخمسة المحدد.
إعداد الماكينة وتثبيتها
تُحدد عملية إعداد الماكينة العلاقة الفيزيائية بين قطعة العمل، والتركيب، وأدوات القطع، والمغزل، والمسبار، ونظام إحداثيات الماكينة. وقد تتفاقم أخطاء الإعداد الصغيرة عندما تدور القطعة وتقترب منها الأداة من زوايا متعددة.
يجب أن يوفر نظام تثبيت المشغولات صلابة كافية مع إظهار الأسطح المطلوبة. تشمل الحلول الشائعة الملزمة منخفضة الارتفاع، وتركيبات وصلات التعشيق، والفكوك المرنة، والمنصات المعيارية، وأنظمة نقطة الصفر، والقواعد المخصصة، والقواعد القابلة للإزالة التي يمكن إزالتها بعد عمليات التشغيل الرئيسية.
يجب فحص خلوص التثبيت خلال نطاق الدوران الكامل، وليس فقط عندما تكون الطاولة في وضع رأسي. قد يبدو التثبيت آمنًا في وضعية معينة، ولكنه قد يصطدم بالمغزل أو حامل الأدوات أو الطاولة الدوارة أو الغلاف أو القطعة النهائية بعد إمالة المحاور.
القطع متعدد المحاور وتوجيه الأدوات
تتحكم تقنية القطع متعدد المحاور في كل من موقع أداة القطع وزاوية تلامس حافة القطع مع قطعة العمل. ويمكن للمحاور الدوارة تحديد موضع القطعة قبل عملية التشغيل أو الاستمرار في الحركة أثناء تتبع أداة القطع لسطح معقد.
يؤثر اتجاه أداة القطع على سهولة الوصول إليها، وسرعة القطع الفعالة، وثبات الأداة، وجودة السطح، وخلوص حامل الأداة، وحركة المحور الدوراني. ويمكن للإمالة المتحكم بها أن تُبعد قاطع القطع الكروي عن مركزه ذي السرعة المنخفضة، مما يُحسّن عملية القطع ويقلل الاحتكاك على الأسطح النهائية.
مع ذلك، فإن زيادة الحركة الدورانية ليست دائمًا أفضل. فالميل المفرط، أو تغييرات الاتجاه المفاجئة، أو انعكاسات المحور المتكررة، قد تزيد من زمن الدورة وتترك علامات مرئية. يجب ألا يتحرك محور الأداة إلا بالقدر اللازم للوصول، والمسافة المطلوبة، وأداء القطع، وجودة السطح.
التفتيش والتحقق من الجودة
يتحقق الفحص من مطابقة القطعة المصنعة باستخدام آلة خماسية المحاور لمتطلبات الأبعاد والهندسة والسطح. ولا يضمن امتلاك آلة متطورة الدقة دون معايرة، وتثبيت ثابت للقطعة، وأدوات تحكم دقيقة، وإدارة فعّالة لدرجة الحرارة، وأساليب قياس مناسبة.
تستطيع المجسات المثبتة داخل الماكينة تحديد موقع المادة الخام، وتحديد نقاط الإزاحة، وفحص الأسطح المرجعية، والتأكد من الأبعاد الوسيطة قبل عمليات التشطيب الحاسمة. كما يمكن لفنيي ضبط الأدوات قياس طول القاطع، واكتشاف الأدوات المكسورة، والحد من الأخطاء الناتجة عن بيانات الأدوات غير الصحيحة.
قد تستخدم عملية التحقق النهائية آلة قياس الإحداثيات، أو الماسح الضوئي، أو مقياس الملامح، أو الميكرومترات، أو مقاييس الثقوب، أو مقاييس الخيوط، أو تجهيزات وظيفية. يجب أن تكون طريقة الفحص قادرة على إعادة إنتاج نظام الإسناد في الرسم والوصول إلى نفس الميزات المعقدة التي أنتجتها الآلة.
ما هي 5 المحاور في عمليات التفريز باستخدام الحاسوب (CNC)؟
المحاور الخمسة في عملية التفريز باستخدام الحاسوب هي حركات خطية X و Y و Z بالإضافة إلى حركتين دورانيتين يتم اختيارهما من A و B و C. معًا، تتحكم هذه المحاور في كل من موقع أداة القطع والاتجاه الذي تقترب منه من قطعة العمل.
المحاور الخطية X و Y و Z
تُحرّك المحاور X و Y و Z أداة القطع أو قطعة العمل في خطوط مستقيمة ضمن نظام إحداثيات الماكينة. وتُحدد هذه المحاور الموقع ثلاثي الأبعاد الأساسي لأداة القطع.
تُنشئ المحاور الخطية أسطحًا مستوية، وجيوبًا، وثقوبًا، وفتحات، وأكتافًا، وخطوطًا محيطية، وغيرها من الميزات القياسية المُشكّلة بالطحن. وتبقى هذه المحاور هي محاور القطع الأساسية حتى عندما تقوم الآلة بتدوير الطاولة أو رأس المغزل في الوقت نفسه.
لا تمثل المسافات الاسمية على المحاور X و Y و Z دائمًا الحد الأقصى لحجم القطعة القابلة للتشغيل. إذ يمكن أن تقلل أدوات التثبيت، والطاولات الدوارة، وأطوال الأدوات، وخلوص المغزل، وحجم الجزء الدوار من نطاق العمل العملي.
المحاور الدورانية أ، ب، وج
تُشير الأحرف A وB وC إلى الدوران حول المحاور X وY وZ على التوالي. عادةً ما تجمع آلة ذات 5 محاور بين حركتين دورانيتين من هذه الحركات مع المحاور الخطية الثلاثة.
يمكن توليد الحركة الدورانية بواسطة طاولة محورية، أو طاولة دوارة قابلة للإمالة، أو رأس مغزل مفصلي، أو رأس دوار، أو ترتيب رأس وطاولة مدمجين. يوفر كل تصميم مزايا مختلفة للمكونات المدمجة، أو قطع العمل الثقيلة، أو التجاويف العميقة، أو الأجزاء الهيكلية الكبيرة.
توفر بعض المحاور الدوارة دورانًا مستمرًا، بينما تتميز محاور أخرى بنطاق حركة زاوي محدود. يجب على المبرمج مراعاة حدود المحور، ومسارات الكابلات، وخصائص الجهاز الفريدة، ومواضع العودة الآمنة، والاتجاه الذي يفضله الطاولة أو الرأس للحركة.
كيف تعمل المحاور الخطية والدورانية معًا؟
تعمل المحاور الخطية والدورانية معًا من خلال التحكم في موضع أداة القطع وكيفية ملامستها للسطح. تضع الحركة الخطية حافة القطع عند الإحداثيات الصحيحة، بينما تحدد الحركة الدورانية زاوية الاقتراب المطلوبة.
يسمح هذا التنسيق للقاطع بحفر ثقب بزاوية، وتشكيل عدة أسطح غلاف، والوصول إلى ما بين شفرات المروحة، أو اتباع سطح منحني دون إعادة وضع قطعة العمل يدويًا.
يجب على وحدة التحكم CNC تنسيق التسارع والتغذية عبر جميع الحركات الخمس. قد يؤدي ضعف التزامن إلى التردد، أو انعكاسات الدوران، أو علامات سطحية، أو تباين في التغذية حتى عندما يبدو مسار الأداة المحسوب سلسًا في نظام CAM.
مقارنة بين آلات التفريز CNC ثلاثية المحاور ورباعية المحاور وخماسية المحاور
يتمثل الاختلاف الرئيسي بين عمليات التفريز باستخدام الحاسوب (CNC) ثلاثية المحاور، ورباعية المحاور، وخماسية المحاور في عدد الاتجاهات المتاحة للتحكم في موضع أداة القطع وتوجيهها. تزيد المحاور الإضافية من إمكانية الوصول الهندسي ومرونة الإعداد، ولكنها تزيد أيضًا من متطلبات البرمجة والمحاكاة والمعدات.
| طريقة الطحن | الحركة التي تسيطر عليها | الأنسب | القيد الرئيسي |
| ماكينة تفريز خماسية المحاور | X و Y و Z | الألواح، والجيوب المفتوحة، والأقواس، والألواح، والهندسة التي يسهل الوصول إليها | يتطلب الأمر إعدادات جديدة للأوجه المختلفة أو الزوايا المركبة. |
| ماكينة تفريز خماسية المحاور | X، Y، Z، بالإضافة إلى محور دوران واحد | ميزات أسطوانية، ثقوب شعاعية، فهرسة، وهندسة ملفوفة | عادةً ما تحتاج العناصر المائلة إلى مشاركة اتجاه دوران واحد |
| طحن 3+2 | تحديد المواقع على محورين متبوعًا بالقطع على ثلاثة محاور | أجزاء متعددة الأوجه، وزوايا مركبة ثابتة، وفتحات بزاوية | تبقى المحاور الدوارة ثابتة أثناء كل عملية قطع |
| الطحن المتزامن بخمسة محاور | ثلاثة محاور خطية ومحوران دورانيان يتحركان أثناء القطع | الشفرات، والمراوح، والمنافذ، والغرسات، والأسطح الحرة الشكل | يتطلب برمجة متقدمة ونظام للتحكم في التصادم |
ماكينة تفريز CNC ذات 3 محاور
تتحرك عملية الطحن باستخدام الحاسوب ثلاثي المحاور على طول المحاور X و Y و Z مع الحفاظ على اتجاه أداة القطع ثابتًا. وهي مناسبة تمامًا للأسطح المستوية، والتجاويف المفتوحة، والأنماط المحفورة، والصفائح، والأقواس، والألواح، والأشكال الهندسية ثنائية الأبعاد ونصف التي يسهل الوصول إليها.
تُعدّ برمجة الآلات وتثبيت القطع وتشغيلها أبسط عمومًا من عمليات التصنيع متعددة المحاور. كما أن استخدام الملازم والتجهيزات القياسية يجعل عملية الطحن ثلاثية المحاور اقتصادية لمجموعة واسعة من النماذج الأولية ومكونات الإنتاج.
يظهر القيد الرئيسي لهذه التقنية عندما يحتوي الجزء على ميزات على عدة أسطح أو بزوايا مركبة. فكل خطوة لإعادة التموضع تُضيف جهدًا إضافيًا للإعداد وتُتيح فرصة أخرى لانزياح نقطة المرجع، أو خطأ في المحاذاة، أو اختلاف في التثبيت.
ماكينة تفريز CNC ذات 4 محاور
تُضيف عملية الطحن باستخدام الحاسوب رباعية المحاور محورًا دوارًا واحدًا إلى حركات المحاور X وY وZ. ويمكن لهذا المحور الدوار تثبيت القطعة في مواضع ثابتة أو تدويرها باستمرار أثناء عملية التشغيل.
تُعدّ هذه العملية فعّالة للثقوب الشعاعية، والمكونات الأسطوانية، وملامح الكامات، والخصائص الحلزونية، والأجزاء التي تتطلب تشكيلًا حول عدة جوانب. ويمكنها أن تغني عن إعادة التموضع اليدوي المتكرر مع الحفاظ على العلاقة بين الخصائص حول اتجاه دوران واحد.
يتمثل قيد هذه التقنية في أن الخصائص الزاوية تحتاج عمومًا إلى أن تكون مرتبطة بنفس محور الدوران. عندما يتطلب أحد المكونات إمالة مركبة مستقلة في اتجاهين، قد يكون التصنيع باستخدام 3+2 أو التصنيع المتزامن بخمسة محاور أكثر كفاءة.
ماكينة تفريز CNC ذات 5 محاور
تجمع عملية الطحن باستخدام الحاسوب خماسي المحاور بين ثلاث حركات خطية وحركتين دورانيتين للوصول إلى ميزات متعددة الأوجه، وزوايا، وعمق، وانحناءات. ويمكن استخدام اتجاهات ثابتة مُفهرسة أو تحكم مستمر في محور الأداة.
يمكن لمركز تشغيل CNC خماسي المحاور مناسب إنتاج العديد من الأسطح المهمة دون تغيير أدوات التثبيت. وهذا يُحسّن الوصول ويساعد في الحفاظ على العلاقة البُعدية بين العناصر الموجودة على أسطح مختلفة.
تُعدّ إمكانية العمل بخمسة محاور ذات قيمة عالية عندما تُغني عن العديد من عمليات الإعداد المعقدة، أو تُغني عن استخدام أدوات القطع الطويلة، أو تُمكّن من الوصول إلى أشكال هندسية لا تستطيع المعدات التقليدية الوصول إليها بأمان. ولا تُقدّم هذه الإمكانية فائدة اقتصادية تُذكر عندما يكون المكوّن بسيطًا ويمكن الوصول إليه بالكامل من اتجاه واحد.
مقارنة بين آلات التفريز CNC خماسية المحاور وسداسية المحاور
يكمن الفرق بين نظام الطحن خماسي المحاور ونظام الطحن سداسي المحاور في أن النظام سداسي المحاور يضيف حركة تحكم مستقلة أخرى. قد تأتي هذه الحركة الإضافية من هيكل روبوتي، أو وحدة دوارة ثانوية، أو ترتيب خاص للمغزل والطاولة.
تتيح عمليات التصنيع بستة محاور إمكانية الوصول إلى أشكال هندسية بالغة التعقيد، أو دمج عمليات الطحن مع عمليات أخرى. إلا أنها تزيد أيضاً من تعقيد الآلة، ومتطلبات البرمجة، ومخاطر الاصطدام، والتكلفة الرأسمالية.
يمكن إنتاج معظم الأجزاء المعقدة المصنعة بالطحن على آلة خماسية المحاور مهيأة بشكل مناسب. ولا يُنصح باختيار محور سادس إلا إذا كانت الحركة الإضافية تُحقق ميزة واضحة في سهولة الوصول أو الإنتاجية أو تكامل العمليات.
كيفية اختيار العدد المناسب للمحاور؟
يُعدّ العدد الأمثل للمحاور أبسط تكوين للآلة يُمكنه إنتاج المكون بكفاءة وموثوقية واقتصادية. ينبغي أن يُسهم عدد المحاور في حل مشكلة تصنيعية بدلاً من أن يكون مجرد مواصفة تسويقية.
استخدم عملية الطحن ثلاثية المحاور للأشكال الهندسية المفتوحة والتي يسهل الوصول إليها. استخدم عملية التشغيل رباعية المحاور عندما يتم ترتيب عدة عناصر حول اتجاه دوران واحد، واستخدم عملية التشغيل 3+2 عندما يمكن للزوايا المركبة الثابتة الاستغناء عن التجهيزات الخاصة.
استخدم التشغيل الآلي المتزامن ذو 5 محاور عندما يجب تغيير اتجاه القاطع أثناء إزالة المواد أو عندما لا يمكن إدارة الأسطح الحرة والوصول المحدود والعلاقات الحرجة متعددة الأوجه بكفاءة عن طريق العمليات المفهرسة.
مزايا الطحن باستخدام الحاسوب خماسي المحاور
تتمثل المزايا الرئيسية لتقنية الطحن باستخدام الحاسوب خماسي المحاور في تقليل عمليات الإعداد، وتحسين الوصول إلى الأدوات، وزيادة اتساق خصائص القطع، واستخدام أدوات قطع أقصر، والقدرة على معالجة الأسطح المعقدة، وتقليل عمليات المناولة. هذه المزايا تُسهم في تحسين الجودة وتقصير مسار التصنيع بالكامل.
تقليل عمليات الإعداد وتحسين توافق الميزات
تُقلل عملية الطحن خماسية المحاور من عمليات الإعداد، إذ تسمح لأداة القطع بالوصول إلى عدة أسطح من القطعة باستخدام أداة تثبيت رئيسية واحدة. ويؤدي تقليل عمليات إعادة التموضع إلى تقليل فرص فقدان البيانات المرجعية، واختلاف المحاذاة، والأخطاء الناتجة عن خطأ المشغل.
يمكن للعناصر المصنعة في نفس نظام الإحداثيات أن تحافظ على علاقات موضعية أفضل. وهذا مفيد لثقوب المحامل، وأسطح منع التسرب، وحوامل العدسات، والأنماط الملولبة، ومنافذ السوائل، والوصلات التي يجب أن تتماشى عبر أسطح مختلفة.
يساهم توحيد عمليات الإعداد في تقليل مخزون التجهيزات، ووقت المناولة، والفحص الوسيط. وتظهر الفائدة الأكبر عادةً في الأجزاء المعقدة ذات الكميات المنخفضة، حيث تمثل تجهيزات الزاوية المخصصة نسبة كبيرة من تكلفة المشروع.
الهندسة المعقدة والتشغيل متعدد الأوجه
تُنتج عملية الطحن خماسية المحاور أشكالًا هندسية معقدة عن طريق تغيير اتجاه اقتراب أداة القطع. ويمكن تشكيل الزوايا المركبة والأسطح الملتوية والخطوط المنحوتة والثقوب المائلة والتجاويف السفلية والعديد من أسطح المكونات في عملية واحدة منسقة.
قد تُغني هذه الإمكانية عن استخدام تجهيزات الزوايا الخاصة، وأدوات التشكيل، والآلات المنفصلة، والخلط اليدوي، أو عمليات التفريغ الكهربائي المختارة. كما أنها تمنح المصممين حرية أكبر في دمج الميزات الوظيفية في مكون واحد.
لا تجعل الحركة خماسية المحاور كل شكل قابلاً للتشكيل. فالتجاويف المغلقة بالكامل، والقنوات الضيقة للغاية، والتجاويف السفلية التي يصعب الوصول إليها، والميزات المحجوبة بالهندسة المحيطة، قد تتطلب أدوات خاصة، أو تقسيم الأجزاء، أو التفريغ الكهربائي، أو التصنيع الإضافي، أو تغييرات في التصميم.
سهولة الوصول إلى الأدوات وأدوات قطع أقصر
تُحسّن عملية الطحن خماسية المحاور الوصول إلى القطعة المطلوبة عن طريق إمالة الأداة أو قطعة العمل باتجاهها. كما تسمح زاوية القطع الأكثر مباشرة للمبرمج باستخدام أداة أقصر بدلاً من إخراج أداة القطع بعمق من الحامل.
توفر الأدوات الأقصر صلابة أكبر وانحرافًا أقل. وهذا يحسن من ثبات القطع، وتناسق الأبعاد، وعمر الأداة، وجودة سطح التشطيب، خاصة عند تشغيل المواد الصلبة، أو الجدران العميقة، أو الأجزاء الرقيقة.
قد يُتيح تحسين الوصول استخدام قاطع ذي قطر أكبر وهندسة أقوى. مع ذلك، يجب تضمين حامل الأداة وجسم المغزل في فحوصات الخلوص، لأن القاطع القصير قد يُقرّب الحامل من قطعة العمل.
تحسين الدقة واللمسة النهائية للسطح
يمكن لعملية الطحن خماسية المحاور تحسين دقة التداخل بين الأجزاء عن طريق تقليل عدد مرات إعادة تموضع قطعة العمل. تحافظ هذه العملية على الأسطح الحساسة ضمن بنية مرجعية واحدة، وتتجنب إعادة بناء الإحداثيات بعد كل عملية إعداد.
يمكن تحسين جودة السطح أيضًا لأن زاوية القطع تُتحكم بها بالنسبة لسطح القطعة. إن إمالة قاطع القطع الكروي بعيدًا عن مركزه تُحسّن سرعة القطع الفعالة، ويمكن أن تقلل الاحتكاك، والتموجات غير المنتظمة، وعلامات الأدوات المرئية.
لا تُنتج الآلة تلقائيًا هوامش خطأ أدق. فالدقة لا تزال تعتمد على المعايرة، والاستقرار الحراري، وتعويض مركز الدوران، وصلابة التثبيت، وانحراف الأداة، ومعايير القطع، وحركة المادة، وقدرة الفحص.
إنتاج أسرع وتقليل وقت التسليم
يمكن لتقنية الطحن خماسية المحاور أن تقلل من وقت الإنتاج من خلال دمج العمليات التي تتطلب عادةً عدة تجهيزات أو آلات. كما أن تقليل إعادة التموضع اليدوي يقلل من وقت الانتظار بين مراحل التصنيع المختلفة.
يمكن لهذه العملية تقصير مسار الإنتاج من المواد الخام إلى المكونات المفحوصة، لا سيما بالنسبة للنماذج الأولية والمشاريع ذات الكميات المنخفضة. كما قد تقلل من مخزون العمل قيد التنفيذ لأن القطعة تبقى على آلة واحدة لفترة أطول من عملية التصنيع.
تتطلب البرمجة والمحاكاة المعقدة وقتًا هندسيًا، لذا فإن التصنيع باستخدام 5 محاور ليس بالضرورة أسرع لكل مكون. ويحقق هذا النوع من التصنيع أعلى فائدة إنتاجية عندما تفوق وفورات الإعداد وسهولة الوصول إلى القطع الجهد الإضافي المبذول في التحضير.
قيود عملية الطحن باستخدام الحاسوب خماسي المحاور
تتمثل أبرز عيوب ماكينات التفريز CNC خماسية المحاور في ارتفاع تكلفة الماكينة، وتعقيد البرمجة، وزيادة مخاطر التصادم، وصعوبة الصيانة، والاعتماد الكبير على الفنيين المهرة. هذه العوامل قد تجعلها غير ضرورية للمكونات البسيطة.
ارتفاع تكاليف الآلات والبرمجة
تُكلّف آلات الخمسة محاور عموماً أكثر من حيث الشراء والصيانة والمعايرة والتشغيل مقارنةً بمعدات الطحن الأساسية. وتعكس أسعارها بالساعة متطلبات الأنظمة الدوارة المتقدمة، وأجهزة التحكم، والبرمجيات، وأجهزة الفحص، وخدمات الصيانة.
كما تتطلب البرمجة المزيد من الوقت الهندسي لأنه يجب التحكم في محور الأداة، وحدود الدوران، وخلوص الحامل، وحركة الآلة، وعمليات التراجع الآمنة، ومخرجات المعالج اللاحق.
قد يساهم السعر الأعلى في خفض التكلفة الإجمالية عند استبدال عدة أنظمة تقليدية بهذه الآلة. لذا، ينبغي على المشترين مقارنة مسار التصنيع بالكامل بدلاً من تقييم العرض بناءً على وقت تشغيل الآلة فقط.
برمجة CAM أكثر تعقيدًا
تُعدّ برمجة التصنيع بمساعدة الحاسوب (CAM) خماسية المحاور أكثر تعقيدًا لأنها تتحكم في موضع الأداة واتجاهها في آنٍ واحد. يجب على المبرمج فهم كلٍّ من استراتيجية القطع وحدود حركة الآلة الحقيقية.
تشمل المشكلات المحتملة الميل المفرط، وانعكاس محور الدوران، والتشوهات، وعدم استقرار التغذية، وعدم كفاءة التراجع، وتداخل الحامل، وضعف انتقالات السطح. قد يؤدي مسار الأداة الذي يبدو سلسًا ظاهريًا إلى صعوبة في حركة الماكينة بعد المعالجة اللاحقة.
تعتمد جودة البرنامج على مبرمجين ذوي خبرة، وبرامج تصنيع بمساعدة الحاسوب (CAM) مناسبة، ومعالج لاحق مُعتمد، ومحاكاة للآلة. وتكتسب هذه الموارد أهمية خاصة في التشطيب المتزامن للأجزاء باهظة الثمن أو التي يصعب استبدالها.
مخاطر التصادم ومسار الأدوات
يزداد خطر الاصطدام لأن القاطع والحامل والمغزل والطاولة والتركيب والمواد الخام والمكونات النهائية يمكن أن تتحرك باتجاه بعضها البعض نتيجة تغيير الاتجاهات.
لا يكفي فحص طرف الأداة فقط. فالعديد من حوادث ماكينات الخراطة خماسية المحاور تشمل حامل الأداة، أو غلاف المغزل، أو الطاولة، أو مشابك التثبيت، أو جزءًا غير مُشَكَّل من الخامة، بدلاً من حافة القطع.
تُقلل المحاكاة الكاملة للآلة، وتجميع الأدوات بدقة، والفحص، والتحكم في مستوى الأمان، وإجراءات التشغيل الأولية المحافظة من المخاطر. تُعدّ المحاكاة قيّمة، لكنها لا تستطيع تصحيح الإزاحات غير الصحيحة، أو التركيبات المُثبّتة بشكل خاطئ، أو بيانات الأدوات غير الدقيقة في ورشة العمل.
مشغلون مهرة ومراقبة العمليات
تتطلب عمليات التصنيع بخمسة محاور مبرمجين ذوي خبرة، وفنيي إعداد، ومشغلين، ومفتشين. يجب على كل فرد منهم فهم كيفية تأثير الحركة الدورانية على إزاحات العمل، وخلوص الأدوات، وحمل القطع، والقياس النهائي.
يجب على المشغل التحقق من التجهيزات والأدوات ونطاق الدوران والإزاحات ونتائج المجس وحالة الماكينة وسلوك القطع الأولي. قد يتحول خطأ بسيط في إدخال البيانات إلى خطأ جسيم عندما تميل الطاولة باتجاه المغزل.
تساعد أوراق الإعداد الموحدة وقوائم الأدوات وصور التجهيزات والتحكم في المراجعة وسجلات المحاكاة وإجراءات النموذج الأول في جعل العملية قابلة للتكرار عبر المشغلين ودفعات الإنتاج.
متى لا يكون استخدام نظام الطحن خماسي المحاور فعالاً من حيث التكلفة؟
لا يُعدّ استخدام آلة الطحن خماسية المحاور مُجديًا اقتصاديًا عندما يكون للجزء شكل هندسي بسيط وسهل الوصول إليه، ولا يستفيد من تغيير اتجاه أداة القطع أو تقليل عمليات الإعداد. قد يكون استخدام آلة طحن ثلاثية المحاور قياسية أسرع في تصنيع دعامة مسطحة ذات تجاويف مفتوحة.
وقد يكون ذلك غير ضروري أيضًا عندما تدعم أدوات الإنتاج بالفعل عمليات التشغيل الآلي متعددة الإعدادات بكفاءة أو عندما يتطلب الجزء ميزة زاوية بسيطة واحدة فقط يمكن إنتاجها باستخدام أداة تثبيت أساسية.
ينبغي أن يراعي القرار الصحيح مقارنة وقت تشغيل الآلة، والبرمجة، والتجهيزات، والفحص، والمناولة، والمخاطر، والكمية. يجب أن تُسهم إمكانية التشغيل بخمسة محاور في خلق قيمة تصنيعية ملموسة بدلاً من إضافة تعقيدات يمكن تجنبها.
ما هي المواد المناسبة للطحن باستخدام ماكينات CNC خماسية المحاور؟
تُعدّ معظم المعادن القابلة للتشكيل، والبلاستيك الهندسي، والمواد المركبة، والجرافيت، وبعض أنواع السيراميك التقني مناسبةً للتشكيل باستخدام آلات CNC خماسية المحاور . وتُحدد حركة الآلة عملية التشكيل، بينما يعتمد توافق المواد الفعلي على أداء المغزل، والأدوات، والصلابة، وسائل التبريد، والتحكم في الغبار، واستراتيجية القطع.
| مجموعة المواد | الدرجات النموذجية | خصائص التصنيع | أجزاء شائعة للمحاور الخماسية |
| الامونيوم | 6061 ، 7075 ، 2024 ، 6082 | سرعات قطع عالية، قابلية جيدة للتشغيل الآلي، احتمال حدوث تشوه في الجدران الرقيقة | الهياكل، والأقواس، والهياكل الفضائية، ومشتتات الحرارة |
| ستانلس ستيل | 303، 304، 316، 17-4PH | التصلب بالتشكيل، تركيز الحرارة، قوى قطع أعلى | أدوات طبية، أجزاء صمامات، أغلفة صناعية |
| أدوات وسبائك الصلب | D2، H13، 4140، 4340 | قوى عالية، تآكل الأدوات، اعتبارات المعالجة الحرارية | القوالب، والقطع، والتجهيزات، والأجزاء الهيكلية |
| التيتانيوم | الصف 2 ، الصف 5 | موصلية حرارية منخفضة، تآكل عالٍ للأدوات، ارتداد مرن | هياكل الفضاء الجوي، والغرسات، ومكونات الأداء |
| سبائك النيكل | إنكونيل ، هاستيلوي | مقاومة للحرارة، تآكل شديد للأدوات، تحكم دقيق في الرقائق | التوربينات والطاقة والأجزاء ذات درجات الحرارة العالية |
| النحاس والنحاس الأصفر | C101، C110، C360 | تكوّن النتوءات، والالتصاق، وتشوه المواد اللينة | أغلفة الترددات اللاسلكية، والأقطاب الكهربائية، والأجزاء الحرارية والكهربائية |
| هندسة البلاستيك | PEEK، POM، نايلون، PC، PTFE | الحساسية للحرارة، تشوه التثبيت، حركة الرطوبة | المكونات الطبية، والأتمتة، والإلكترونية، والعزل |
| المركبة | CFRP، GFRP، FR4، G10 | الألياف الكاشطة، والتقشر، وتوليد الغبار | ألواح الفضاء الجوي، والتجهيزات الإلكترونية، والأجزاء الهيكلية |
| المواد المتخصصة | الجرافيت، السيراميك القابل للتشكيل | غبار كاشط، هشاشة، خطر تكسر الحواف | الأقطاب الكهربائية وأشباه الموصلات والمكونات التقنية |
الألومنيوم وسبائك الألومنيوم
تُعدّ سبائك الألومنيوم مناسبة للغاية لعمليات الطحن خماسية المحاور، إذ تجمع بين سهولة التشغيل وانخفاض الكثافة وقوة ميكانيكية عالية. وتُستخدم على نطاق واسع في صناعة الهياكل، والدعامات الهيكلية، وأجزاء إدارة الحرارة، والنماذج الأولية، ومكونات صناعة الطيران والفضاء.
تدعم هذه المادة سرعات قطع عالية، ولكن قد تتعرض الجيوب الكبيرة والجدران الرقيقة للتشوه عند تحرر الإجهاد الداخلي. ويمكن تحسين اتساق الأبعاد من خلال عملية تشكيل خشنة متوازنة، والتحكم في كمية الخام، والتثبيت المستقر، والتشطيب بعد استقرار القطعة.
يؤثر اختيار الدرجة على المتانة ومقاومة التآكل والتشطيب والتكلفة. فعلى سبيل المثال، قد تُحسّن سبيكة ذات متانة أعلى الأداء، ولكنها تزيد من تكلفة المواد أو تُقلل من اتساق عملية الأنودة، لذا ينبغي أن يُحدد التطبيق الدرجة وليس سهولة التشغيل فقط.
الفولاذ المقاوم للصدأ وفولاذ الأدوات
يُعدّ الفولاذ المقاوم للصدأ وفولاذ الأدوات مناسبين للطحن خماسي المحاور عندما توفر الماكينة والأدوات ونظام تثبيت القطعة صلابة كافية. تُستخدم هذه المواد في صناعة الأدوات الطبية، والقوالب، والصمامات، والمكونات الصناعية، والأجزاء المقاومة للتآكل.
قد تتصلب الفولاذات المقاومة للصدأ إذا احتكت أداة القطع بها بدلاً من قطعها، بينما قد تولد فولاذات الأدوات قوى عالية وتؤدي إلى تآكل الأداة. يُعدّ التثبيت المحكم، والأدوات الحادة، والتحكم في الحرارة، وتوفير سائل التبريد المناسب أمورًا بالغة الأهمية للحفاظ على جودة الأبعاد والسطح.
يجب التأكد من حالة المعالجة الحرارية قبل البرمجة. قد يقلل التشغيل في الحالة المتصلبة من التشوه بعد المعالجة، ولكنه يزيد من تكلفة الأدوات ووقت الدورة، بينما قد يتطلب التشغيل قبل المعالجة الحرارية توفير كمية إضافية من المواد للتشطيب اللاحق.
سبائك التيتانيوم والنيكل
يمكن تشكيل سبائك التيتانيوم والنيكل باستخدام آلات الطحن خماسية المحاور، لكنها تتطلب أحمال قطع مضبوطة، وإدارة حرارية فعّالة، وأدوات صلبة، وتخطيطًا دقيقًا لعمر الأدوات. وهي شائعة الاستخدام في تطبيقات الفضاء، والطب، والطاقة، ودرجات الحرارة العالية.
يتميز التيتانيوم بموصلية حرارية منخفضة، لذا تبقى معظم حرارة القطع بالقرب من حافة الأداة. كما تقاوم سبائك النيكل التشوه عند درجات الحرارة المرتفعة، مما يزيد من قوة القطع ويسرع التآكل أثناء عمليات التشطيب الطويلة.
يمكن أن يُحسّن التوجيه خماسي المحاور الوصول ويدعم استخدام قواطع أقصر، لكن الحركة السريعة لا تحلّ الصعوبات المتعلقة بالمواد. يُعدّ التثبيت المستقر، والعمق القطري المُعتدل، والطلاءات المناسبة، وتوصيل سائل التبريد، والاستبدال المُخطط للأدوات أمورًا أساسية للأجزاء القيّمة.
النحاس والنحاس الأصفر
يُعدّ النحاس الأصفر والنحاس الأحمر مناسبين لعمليات الطحن خماسية المحاور عند استخدام أدوات حادة، وتثبيت محكم، وإزالة فعّالة للرقائق. تشمل التطبيقات الشائعة الأقطاب الكهربائية، وأغلفة الترددات الراديوية، والموصلات الكهربائية، والمكونات الحرارية، والموصلات الدقيقة.
قد يكون النحاس النقي ليناً ولزجاً، مما قد يتسبب في ظهور نتوءات أو حواف متراكمة أو تلطيخ. أما النحاس الأصفر سهل التشغيل، فينتج عادةً رقائق أقصر وأسطحاً أكثر قابلية للتنبؤ، مع ضرورة التحقق من تركيبة السبيكة عند وجود متطلبات تنظيمية أو كهربائية.
نظراً لاحتواء العديد من المكونات النحاسية على جدران رقيقة أو خصائص حرارية صغيرة، فإن التثبيت المفرط قد يُشوه قطعة العمل. لذا، يجب أن يوفر المثبت دعماً كافياً دون ترك علامات أو ضغط على الأسطح الوظيفية.
هندسة البلاستيك
تُعدّ المواد البلاستيكية الهندسية مناسبةً لعمليات الطحن خماسية المحاور عند التحكم في الحرارة وقوة التثبيت وحدّة الأداة واستقرار المادة. وتُستخدم مواد مثل PEEK وPOM والنايلون والبولي كربونات وPTFE وغيرها من البوليمرات في التطبيقات الطبية والإلكترونية والأتمتة والصناعية.
تتطلب المواد البلاستيكية عمومًا أدوات قطع حادة وقوى قطع خفيفة، لأن الحرارة قد تُليّن سطحها، أو تُحدث نتوءات، أو تُغيّر أبعادها. تمتص بعض المواد الرطوبة، بينما تتحرك مواد أخرى بعد زوال الإجهاد الداخلي أثناء إزالة كميات كبيرة من البلاستيك.
تُعد ظروف الفحص مهمة أيضاً. قد لا يُمثل قياس قطعة بلاستيكية مباشرة بعد تشكيلها وهي ساخنة أبعادها الثابتة، لذا ينبغي مراعاة وقت التبريد ودرجة حرارة القياس المُتحكم بها للميزات ذات التفاوتات الدقيقة.
المواد المركبة والسيراميك القابل للتشكيل
يمكن معالجة المواد المركبة والسيراميك القابل للتشكيل باستخدام معدات خماسية المحاور، لكنها تتطلب أدوات متخصصة وضوابط بيئية دقيقة. وتتمثل أبرز تحدياتها في التآكل، والهشاشة، والتقشر، وانفصال الألياف، والغبار.
يمكن أن تتسبب مركبات ألياف الكربون وألياف الزجاج في تآكل سريع لحواف الكربيد التقليدية. لذا، يجب اختيار هندسة الأداة واتجاه القطع ودعامة القطع ونظام شفط الغبار بعناية لحماية الرقائق والحفاظ على حواف نظيفة.
قد تتطلب معالجة السيراميك والجرافيت القابلين للتشكيل أدوات مطلية بالماس، وقطعًا منخفض الاهتزاز، ونظام شفط مخصص. كما يجب أن تمنع هذه العملية تلوث مكونات الآلة أو عمليات تشكيل المعادن المجاورة بالغبار الكاشط.
ما هي الأجزاء التي يمكن تصنيعها باستخدام آلة الطحن CNC خماسية المحاور؟
تتيح تقنية الطحن باستخدام الحاسوب خماسي المحاور إنتاج مكونات معقدة متعددة الأوجه، ومنحنية، وزاوية، وذات تجاويف عميقة، يصعب إنجازها باستخدام الأنظمة التقليدية. وتتراوح الأجزاء المناسبة من الأجهزة الطبية الصغيرة إلى المكونات الهيكلية الكبيرة، وذلك حسب حجم الماكينة وتكوينها.
أغطية وأقواس متعددة الأوجه
تتيح تقنية الطحن خماسية المحاور إنتاج هياكل وأقواس مزودة بتجاويف وثقوب وفتحات وأسطح تثبيت ووصلات على عدة جوانب. وتُستخدم هذه الأجزاء بكثرة في صناعات الطيران والفضاء والإلكترونيات والروبوتات والأتمتة والمعدات الصناعية.
تساعد عملية تشكيل عدة أسطح في عملية واحدة على الحفاظ على العلاقة بين مقاعد المحامل، ومواقع الموصلات، وأسطح منع التسرب، والثقوب الملولبة، ونقاط الإسناد. وهذا يقلل من المخاطر الناجمة عن إعادة بناء الإحداثيات بشكل متكرر.
تتمثل أهم اعتبارات التصميم في سهولة الوصول إلى أدوات التثبيت، ودعم الجدار، ومساحة حامل الأدوات، والتشوه الناتج عن إزالة كميات كبيرة من المواد. ويمكن لقاعدة ثابتة قابلة للتضحية أو وصلة تعشيق أن تُسهّل تثبيت القطع وفصلها النهائي.
المراوح وشفرات التوربينات
تُعدّ عملية الطحن خماسية المحاور مناسبة تمامًا للمراوح وشفرات التوربينات، نظرًا لأن أسطحها المنحنية وممراتها الضيقة تتطلب تغيير اتجاه أداة القطع. يجب أن تصل أداة القطع إلى ما بين الشفرات مع تجنب الأجزاء المجاورة لها.
تُنتج عملية التخشين عادةً كمية محددة من المادة الخام حول الشفرة والمحور، تليها عمليات التشطيب الجزئي والتشطيب النهائي التي تُخفف إجهاد القطع تدريجيًا. ويُستخدم التحكم في محور الأداة للحفاظ على الخلوص والتلامس المستقر على طول المقطع الانسيابي.
قد يتطلب الفحص المسح الضوئي، أو مقارنة المظهر الجانبي، أو القياس باستخدام آلة قياس الإحداثيات ثلاثية الأبعاد، لأن الأدوات اليدوية التقليدية لا تستطيع التحقق بشكل كامل من الأسطح الملتوية. كما يجب مراقبة تآكل الأدوات لأن التغيرات الطفيفة في المظهر الجانبي قد تؤثر على أداء القطعة.
الأجزاء المنحنية والمحددة المعقدة
تتيح عملية الطحن خماسية المحاور إنتاج أشكال معقدة مثل القوالب، والمكونات التقويمية، والأسطح الانسيابية، وحوامل العدسات، والأشكال الهندسية المنحوتة للمنتجات. كما تسمح الحركة المتزامنة لأداة القطع بتتبع الأسطح المقعرة والمحدبة على حد سواء.
تعتمد جودة السطح على شكل أداة القطع، وخطوة القطع، واتجاه الأداة، وديناميكيات الماكينة، واستمرارية المسار المبرمج. قد تترك التغييرات المفاجئة في الاتجاه علامات حتى عندما يكون الشكل الهندسي الاسمي صحيحًا.
ينبغي تحديد تشطيب السطح المطلوب فقط عند الضرورة الوظيفية. فالتحكم الدقيق للغاية في تموجات السطح على أسطح تجميلية أو حرة الشكل كبيرة قد يزيد من وقت دورة الإنتاج بشكل ملحوظ دون تحسين الأداء الميكانيكي للقطعة.
أجزاء ذات تجويف عميق وميزات مائلة
تتيح عملية الطحن خماسية المحاور معالجة التجاويف العميقة، والمنافذ المائلة، والثقوب المركبة، والثقوب الجانبية، والأسطح الغائرة، وذلك بتوجيه قطعة العمل نحو أداة القطع. وهذا يقلل الاعتماد على أدوات القطع ذات المدى الطويل والتجهيزات الخاصة.
يُحسّن الوصول المباشر للأداة من الصلابة وإخراج الرقائق، لكن لا يزال القاطع والحامل بحاجة إلى مساحة كافية. قد تظل الفتحات الضيقة والزوايا الداخلية الحادة والمناطق المغلقة العميقة صعبة حتى مع المعدات المتطورة.
ينبغي على المصممين استخدام أبعاد عملية للتجاويف، ونصف القطر الداخلي، وزوايا الاقتراب. قد تكون الميزة التي يمكن الوصول إليها تقنيًا مكلفة إذا تطلبت أداة صغيرة، أو قطعًا بطيئًا، أو عمليات سحب متكررة، أو فحصًا متخصصًا.
الغرسات الطبية والأدوات الدقيقة
يمكن لتقنية الطحن خماسية المحاور إنتاج غرسات طبية، ومكونات أسنان، وأجزاء تعويضية، وأدوات جراحية، وأجهزة دقيقة. غالباً ما تجمع هذه المكونات بين الأشكال العضوية والواجهات المُتحكم بها والخصائص الوظيفية الصغيرة.
يمكن لهذه العملية أن تتبع هندسة خاصة بالمريض أو هندسة تشريحية مع الحفاظ على الثقوب والأسطح المتوافقة وخصائص التثبيت. قد تشمل المواد المستخدمة التيتانيوم أو الفولاذ المقاوم للصدأ أو سبائك الكوبالت أو البلاستيك عالي الأداء.
تتجاوز متطلبات التصنيع مجرد الشكل الهندسي. فقد يكون من الضروري تتبع المواد، والتشطيب المتحكم فيه، وإزالة النتوءات، والتنظيف، وتوثيق الفحص، والتحقق من صحة العملية، وذلك حسب الجهاز والبيئة التنظيمية.
نماذج أولية معقدة مخصصة
تتيح تقنية الطحن خماسية المحاور إنتاج نماذج أولية مخصصة مباشرة من المواد الصلبة دون الحاجة إلى قوالب أو أدوات صب مخصصة. وهي مفيدة لاختبار التصاميم التي تحتوي على أسطح منحنية، ووصلات بزوايا، والعديد من الأسطح المشغولة آليًا.
يمكن صنع النموذج الأولي من مادة قريبة من درجة الإنتاج المقصودة، مما يسمح بإجراء اختبارات وظيفية وحرارية وميكانيكية أكثر جدوى من النموذج المرئي.
في المراحل الأولى من التصميم، ينبغي تجنب التفاوتات الدقيقة غير الضرورية والتشطيبات التجميلية. يجب أن تركز عملية تصنيع النموذج الأولي على التحقق من صحة الوظيفة والتجميع والهندسة قبل اعتماد التفاصيل المكلفة في الإنتاج.
التطبيقات الشائعة لماكينات التفريز CNC خماسية المحاور
تُستخدم آلات الطحن CNC خماسية المحاور في الصناعات التي تتطلب مكونات ذات هندسة معقدة، أو مواد صعبة، أو علاقات دقيقة بين الميزات، أو عمليات إعداد أقل. وتشمل القطاعات الشائعة السيارات، والمعدات الصناعية، والأجهزة الطبية، والفضاء، والأتمتة، والإلكترونيات، والروبوتات، والدفاع، والطاقة.
سيارات
تشمل تطبيقات السيارات رؤوس الأسطوانات، ومنافذ السحب، وعلب ناقل الحركة، ومكونات نظام التعليق، وهياكل البطاريات، والقوالب، ونماذج رياضة السيارات. غالبًا ما تحتوي هذه الأجزاء على ميزات تثبيت متعددة الأوجه وأسطح انسيابية معقدة.
تُقلل عمليات التصنيع بخمسة محاور من تغييرات التثبيت مع توفير إمكانية الوصول إلى المنافذ المائلة والمناطق المنحنية. تشمل المخاطر الرئيسية تشوه الجدران الرقيقة، وإزالة كميات كبيرة من المواد، والحفاظ على المحاذاة بين عناصر التحميل والتسريب والتركيب.
معدات صناعية
تشمل تطبيقات المعدات الصناعية أجسام الصمامات، وهياكل المضخات، ومكونات الضواغط، والمشعبات، والمراوح، والأدوات، وقطع غيار الآلات المصممة حسب الطلب. يجمع العديد منها بين المنافذ، وأسطح منع التسرب، والثقوب، وميزات التثبيت في مكون واحد.
يُسهّل الوصول إلى خمسة محاور دمج هذه العمليات، ولكن قد تتطلب الأجزاء الثقيلة آلات ذات حمولة وعزم دوران كافيين للطاولة الدوارة. يجب أن يدعم تصميم التثبيت المكون دون إعاقة مسارات التدفق أو أسطح الفحص.
خدمات الطبية
تشمل التطبيقات الطبية زراعة العظام، ومكونات الأسنان، والأدوات الجراحية، وأجهزة التعويضات، وأجزاء أجهزة التشخيص. وقد يجمع التصميم الهندسي بين الخطوط العضوية والثقوب أو الفتحات أو خصائص التزاوج الصغيرة جدًا.
تتيح عمليات التصنيع بخمسة محاور سهولة الوصول واستمرارية السطح، بينما يجب أن تتحكم خطة التصنيع أيضًا في النتوءات والتلوث وإمكانية التتبع والفحص. وقد تكون وثائق المورد وقدراته في التشطيب بنفس أهمية الآلة نفسها.
فضاء
تشمل تطبيقات صناعة الطيران والفضاء شفرات التوربينات، والمراوح، والأقواس الهيكلية، والحواجز، والهياكل، وأجزاء المحركات، والأسطح الديناميكية الهوائية. وغالبًا ما تستخدم هذه المكونات سبائك الألومنيوم أو التيتانيوم أو الفولاذ المقاوم للصدأ أو سبائك النيكل.
تدعم عمليات التصنيع بخمسة محاور الجدران الرقيقة، والتجاويف العميقة، والملامح المنحنية، والهندسة التي تقلل الوزن. يجب أن تشمل عملية تخطيط العمليات إدارة التشوه، وتآكل الأدوات، ودقة الملامح، وشهادة المواد، وإعداد تقارير الأبعاد التفصيلية.
أتمتة
تشمل تطبيقات الأتمتة أجسام الملاقط، وأدوات نهاية الذراع، وحوامل المستشعرات، والتجهيزات، وأجهزة تحديد المواقع، ومعدات الإنتاج المصممة حسب الطلب. غالبًا ما تدمج هذه الأجزاء عدة وظائف في بنية مدمجة.
يمكن لتقنية الطحن خماسية المحاور تقليل عدد المكونات المُجمّعة من خلال دمج الوصلات، وممرات الهواء، وزوايا التثبيت، وتجاويف تقليل الوزن. مع ذلك، يجب أن يوفر الجزء النهائي نقاط مرجعية ثابتة ووصلات قابلة للتكرار للتجميع.
الإلكترونيات وشاشات العرض الرقمية
تشمل التطبيقات الإلكترونية أغلفة الترددات اللاسلكية، ومشتتات الحرارة، وحوامل العدسات البصرية، وهياكل الموصلات، وتجهيزات الاختبار، والهياكل الدقيقة، ومكونات إدارة الحرارة. قد تحتوي التصاميم المدمجة على ميزات مائلة وجيوب على عدة جوانب.
يُعد الوصول خماسي المحاور مفيدًا للحفاظ على العلاقة بين فتحات الموصلات، وأسطح منع التسرب، والوصلات الحرارية، وفتحات التثبيت. غالبًا ما يؤثر التحكم في النتوءات، والأسطح التجميلية، والتوصيلية، ونسبة الطلاء المسموح بها على خطة العملية.
الروبوتات
تشمل تطبيقات الروبوتات أغلفة المفاصل، وأجزاء المحركات، والوصلات الهيكلية، والأذرع خفيفة الوزن، والمقابض، ودعامات المستشعرات. غالبًا ما تجمع هذه المكونات بين تقليل الوزن ودقة وصلات المحامل والمحركات.
تتيح عملية التصنيع بخمسة محاور إمكانية إنتاج هياكل منحنية خفيفة الوزن مع الحفاظ على الثقوب والأسطح الحساسة للتركيب. وتتمثل التحديات الرئيسية في تشوه الأجزاء الرقيقة والحفاظ على الصلابة بعد إزالة كميات كبيرة من المواد.
الفضاء والدفاع
تشمل تطبيقات الفضاء والدفاع أنظمة الدفع، والاستشعار، والبصريات، والاتصالات، والتوجيه، والمكونات الهيكلية. وقد تتضمن المشاريع مواد صعبة، وتصاميم محددة، وهندسة معقدة متعددة الأوجه.
إلى جانب عمليات التصنيع، قد يحتاج المورد إلى إدارة إمكانية التتبع، والوثائق الخاضعة للرقابة، والتفتيش الخاص، ومتطلبات التصدير، والتعامل الآمن مع معلومات المشروع.
النفط والغاز
تشمل تطبيقات النفط والغاز أدوات الحفر، وأجسام الصمامات، ومكونات التحكم في التدفق، والمشعبات، وأجزاء المضخات، ومعدات منع التسرب. قد تحتوي هذه الأجزاء على تجاويف مركبة، وممرات مائلة، وسبائك مقاومة للتآكل.
يمكن أن يقلل الوصول خماسي المحاور من عمليات الإعداد ويحسن العلاقات بين مسارات التدفق وأسطح منع التسرب. يجب مراعاة المواد الصلبة والثقوب العميقة والهندسة المتعلقة بالضغط وظروف الفحص الصعبة أثناء مراجعة التصميم.
إرشادات تصميمية لماكينات التفريز CNC خماسية المحاور
يُوفر التصميم الجيد للمحاور الخمسة نقاط مرجعية واضحة، وتفاوتات عملية، وسهولة الوصول إلى الأدوات، وجدرانًا ثابتة، ونصف قطر زاوية مناسب، ومساحة كافية للتثبيت. ينبغي أن تُساهم إمكانية المحاور الخمسة في حل المشكلات الوظيفية بدلًا من تبرير هندسة غير ضرورية.

تحديد التفاوتات الوظيفية والبيانات المرجعية
ينبغي أن تصف التفاوتات الوظيفية والبيانات المرجعية كيفية تركيب المكون، ومحاذاته، وإحكام إغلاقه، أو حركته أثناء التجميع. وينبغي أن تركز هذه التفاوتات على التحكم في العملية على الخصائص التي تؤثر بشكل مباشر على الأداء.
ينبغي أن تستند الميزات متعددة الأوجه إلى نظام مرجعي ثابت يمكن تثبيته في جهاز التثبيت وإعادة إنتاجه أثناء الفحص. قد يؤدي اختيار نظام مرجعي غير مناسب إلى صعوبة تصنيع التفاوتات المعقولة أو استحالة قياسها باستمرار.
تجنب تطبيق هوامش دقيقة للغاية على جميع الأبعاد. فالتحكم غير الضروري يزيد من عمليات التشطيب، ووقت الفحص، وتكرار تغيير الأدوات، والمتطلبات البيئية، ومخاطر الهدر دون تحسين الأداء.
تحسين الوصول إلى الأدوات وزوايا القطع
يجب أن يسمح منفذ الأداة لكل من حافة القطع وحامل الأداة بالوصول إلى السطح دون عوائق. تعمل الحركة خماسية المحاور على تحسين اتجاه الاقتراب، ولكنها لا تسمح بمرور حامل صلب عبر الأشكال الهندسية المحيطة.
تتيح مسارات الوصول المفتوحة والفجوات المعقولة وزوايا الميل العملية استخدام أدوات أقصر وحوامل أقوى. تعمل هذه الخيارات على تحسين الصلابة وتقليل حساسية العملية للاهتزاز والانحراف.
ينبغي على المصممين مراعاة مجموعة الأدوات كاملةً بدلاً من قطر القاطع فقط. فقد يسمح جزء ضيق بتركيب أداة القطع مع منع الحامل أو المغزل من الوصول إلى العمق المطلوب.
تجنب التجاويف العميقة للغاية
تؤدي التجاويف العميقة للغاية إلى زيادة بروز أداة القطع، والاهتزاز، وتراكم الرقائق، ووقت التشغيل. يمكن أن يُحسّن إمالة المحاور الخمسة الوصول، لكنها لا تُزيل جميع القيود المتعلقة بالعمق.
حيثما أمكن، قلل عمق التجويف، وزد عرض الفتحة، واستخدم مناطق متدرجة، أو قسّم المكون إلى أجزاء قابلة للتشغيل. كما أن فتحات الوصول الأكبر قد تُحسّن التنظيف والطلاء والفحص بعد التشغيل.
ينبغي تبرير الحاجة إلى تجويف عميق بوظيفته. فإذا كان العمق يقتصر على إزالة الوزن أو خلق ميزة تجميلية غير مرئية، فقد يوفر تجويف أبسط أداءً مماثلاً بتكلفة أقل.
استخدم أنصاف أقطار الزوايا الداخلية العملية
تسمح أنصاف أقطار الزوايا الداخلية العملية لقواطع الطحن القياسية بالحفاظ على حركة سلسة وثبات في عملية القطع. لا يمكن أن تكون الزاوية الداخلية حادة تمامًا عند إنتاجها بواسطة قاطع أسطواني دوار.
يؤدي نصف قطر أكبر من نصف قطر الأداة إلى منع القاطع من الانغماس الكامل في الزاوية. وهذا يقلل من ارتفاعات قوة القطع والاهتزاز والحرارة والعلامات المرئية.
تتطلب أنصاف الأقطار الصغيرة جدًا أدوات ذات أقطار صغيرة، وهي أقل صلابة وتزيل المواد ببطء. يمكن أن يؤدي زيادة نصف قطر غير حرج إلى تقليل وقت الدورة ومخاطر الأدوات دون تغيير وظيفة المكون.
التحكم في الجدران الرقيقة والميزات غير المدعومة
ينبغي أن تكون الجدران الرقيقة سميكة ومدعومة بشكل كافٍ لمقاومة قوة القطع وضغط التثبيت وإجهاد المادة. قد تنحني الجدران الطويلة أو غير المستوية أثناء عملية التشغيل وتتحرك مرة أخرى بعد فك التثبيت.
يمكن تقليل التشوه من خلال عمليات التخشين المتوازنة، والقطع المتناوبة، والتشطيبات الخفيفة، ودعامات مؤقتة، وملاقط موضوعة بعناية. مع ذلك، لا يمكن للتحكم في العملية أن يعوض بشكل كامل عن تصميم ضعيف للغاية.
ينبغي اختيار سُمك الجدار وفقًا للمادة والارتفاع والطول والتفاوت المسموح به ونوعية السطح. قد يختلف أداء جدار رقيق من الألومنيوم اختلافًا كبيرًا عن جدار مماثل من الفولاذ المقاوم للصدأ أو البلاستيك.
خطة تثبيت الهياكل وإخلاء التجهيزات
ينبغي مراعاة تثبيت المشغولات قبل اعتماد الشكل الهندسي النهائي. يحتاج المصنّع إلى أسطح صلبة أو عناصر مؤقتة يمكن تثبيتها دون إتلاف المناطق الوظيفية.
يمكن أن تُحسّن ألسنة التثبيت القابلة للتضحية، وقواعد التعشيق، والمواد القابلة للإزالة، والفكوك الناعمة المصممة خصيصًا، أو تجهيزات نقطة الصفر، من سهولة الوصول ودقة التكرار. ينبغي أن توفر هذه الميزات الدعم مع إبقاء الأسطح المهمة مكشوفة.
يجب أن يبقى حجم الجزء والتركيبة بعد تدويرهما داخل حدود الماكينة. كما يجب توفير مساحة كافية لإجراء عمليات الفحص، وتغيير الأدوات، وإزالة الرقائق، وحركات التراجع الآمنة.
تبسيط التعقيد غير الوظيفي
ينبغي إزالة التعقيد غير الوظيفي عندما لا يُحسّن الأداء أو التجميع أو الوزن أو المظهر. فكل زاوية مركبة، أو نصف قطر صغير، أو تجويف زخرفي، أو سطح حر الشكل، يزيد من جهد البرمجة والتصنيع.
قد يُتيح التبسيط استخدام أدوات أكبر، ومسارات أدوات أكثر سلاسة، وعدد أقل من التوجيهات، وفحصًا أسهل، وتقليل مخاطر الهدر. كما يُمكن أن يجعل تعديلات التصميم المستقبلية أقل تكلفة.
ينبغي أن تحدد مراجعة التصميم للتصنيع (DFM) الميزات التي تتطلب فعلاً إمكانية الحركة بخمسة محاور، وتلك التي يمكن استبدالها بتصميم هندسي أبسط. وهذا يساعد في الحفاظ على الهدف الهندسي دون تكبد تكاليف إضافية لحركة الآلة غير الضرورية.
كيفية تحسين عملية الطحن خماسية المحاور؟
تُحسَّن عملية الطحن خماسية المحاور باستخدام أدوات صلبة، وتعشيق مستقر، وتوجيه مُتحكَّم به للأداة، ومحاكاة مُدقَّقة، وإدارة مُخطَّطة للحرارة والتآكل والتشوه. ويهدف التحسين إلى تعزيز التكرارية، وليس فقط تقصير الدورة المُبرمجة.
اختر أدوات القطع المناسبة
تتناسب أدوات القطع المناسبة مع نوع المادة، وحجم القطعة، والمدى المطلوب، وحالة السطح، واستراتيجية القطع. يُنصح باستخدام الأدوات القصيرة كلما سمحت هندسة القطعة بذلك، لأنها توفر صلابة أفضل.
تؤثر مادة الأداة، والطلاء، وعدد الشفرات، وزاوية الحلزون، وإعداد الحافة، ونوع الحامل على تكوين الرايش، والحرارة، وقوة القطع، وعمر الأداة. قد لا تؤدي الأداة المُحسَّنة للألمنيوم أداءً جيدًا في التيتانيوم أو المواد المركبة الكاشطة.
ينبغي حصر استخدام الأدوات ذات المدى الطويل والقطر الصغير في المهام التي تتطلبها فعلاً. وعندما يكون استخدام هذه الأدوات أمراً لا مفر منه، يجب التحكم بدقة في أحمال القطع، والانحراف، وتوازن الحامل، وفترات الاستبدال.
تحسين مسارات الأدوات وتوجيهها
تضمن مسارات الأدوات المُحسّنة استقرار عملية القطع وتجنب الحركة الدورانية غير الضرورية. يجب أن توفر زاوية الأداة إمكانية الوصول والتخليص دون التسبب في تغييرات مفاجئة في المحور.
تساهم حركات الربط السلسة، وزوايا التوجيه والميل المتحكم بها، واتجاه القطع الثابت، والانتقالات التدريجية في تحسين أداء الماكينة. كما أنها تقلل من علامات التداخل عند التقاء مسارات التشطيب المتجاورة.
ينبغي على المبرمج مراجعة حركة المحور الفعلية بدلاً من نقطة التلامس على النموذج فقط. قد يتطلب تغيير طفيف في طرف الأداة حركة دورانية كبيرة أو سريعة عندما تكون أداة القطع بعيدة عن مركز ارتكاز الماكينة.
استخدم تقنية الكشف عن التصادم ومحاكاة الآلة
ينبغي أن يشمل نظام كشف التصادم القاطع، والحامل، والمغزل، والطاولة، والتركيب، والمادة الخام، والقطعة النهائية، وغطاء الماكينة. ولا يمثل فحص حافة القطع وحدها خطراً حقيقياً في ورشة العمل.
ينبغي أن تستخدم محاكاة الآلة التكوين الدوراني الصحيح، وحدود الحركة، وبيانات المحور، ومجموعات الأدوات. قد تُقرّ المحاكاة العامة مسارًا لا يمكن للآلة الفعلية الوصول إليه بأمان.
تُقلل المحاكاة المُدققة من وقت الاختبار، ولكن يجب أن تتضمن أول عملية إنتاج تحكمًا دقيقًا في التغذية، وفحوصات الإزاحة، والفحص، والمراقبة. لا يمكن للتحقق الرقمي اكتشاف تركيب الجهاز في الاتجاه الخاطئ.
التحكم في معدل التغذية، وسرعة دوران المغزل، وتفعيل الأداة
يجب أن تتناسب سرعة التغذية وسرعة دوران المغزل ونسبة تعشيق أداة القطع مع المادة وشكل الأداة وصلابة الماكينة والتشغيل المقصود. ويُعدّ ثبات سُمك الرقاقة أهم من استخدام أعلى سرعة متاحة.
تساعد عملية التخشين ذات التعشيق المستمر على تجنب الزيادات المفاجئة في القوة عند الزوايا والمناطق الضيقة. ينبغي أن تتحكم معايير التشطيب في ارتفاع التموج، واتجاه القطع، والحرارة، وجودة الحواف بدلاً من مجرد تقليل معدل التغذية.
قد تؤثر الحركة الدورانية على تغذية رأس الأداة حتى عندما تبدو المحاور الفردية وكأنها تتحرك ببطء. قد تعوض وحدات التحكم المتقدمة وأنظمة التصنيع بمساعدة الحاسوب (CAM) عن ذلك، ولكن يجب على المبرمج مع ذلك مراجعة الحركة والسطح الناتجين.
إدارة تآكل الأدوات والحرارة وتشوه الأجزاء
ينبغي معالجة تآكل الأدوات والحرارة والتشوه قبل أن تؤثر على الأبعاد أو جودة السطح. غالبًا ما تتضمن برامج الماكينات خماسية المحاور دورات تشطيب طويلة حيث يمكن أن يؤدي التدهور التدريجي للأدوات إلى تغيير الشكل النهائي.
يمكن تحسين الاتساق من خلال تسخين الماكينة، والحفاظ على درجة حرارة سائل التبريد ثابتة، والاستبدال المخطط للأدوات، ومراقبة عمر الأدوات، والفحص أثناء عملية التصنيع. لا ينبغي الاعتماد على استمرار عمل أداة القطع حتى ظهور عطل واضح في الأجزاء عالية القيمة.
ينبغي إدارة تشوه القطعة من خلال إزالة المواد بشكل متوازن، والتشكيل الخشن على جوانب متعددة، والتثبيت المتحكم فيه، والمواد التي تم تخفيف الإجهاد عنها، والتشطيب بعد استقرار المكون.
معالجات الأسطح للأجزاء المصنعة باستخدام آلات الطحن خماسية المحاور
تشمل المعالجات السطحية الشائعة للأجزاء المصنعة بتقنية الطحن خماسي المحاور: الأنودة، والطلاء الكهربائي، والطلاء المسحوق، والمعالجة الحرارية، والتلميع، والتنظيف بالخرز. وتعتمد المعالجة المناسبة على نوع المادة، ومقاومتها للتآكل، وصلابتها، وموصليتها، ومظهرها، ومتطلبات أبعادها.

| معالجة الاسطح | المواد النموذجية | الغرض الرئيسى | اعتبارات التصنيع |
| والنمش | الامونيوم | مقاومة التآكل، الصلابة، المظهر | يؤثر الطلاء على الأبعاد وقد يختلف اللون باختلاف السبيكة |
| طلاء بالكهرباء | الفولاذ، والنحاس، والنحاس الأصفر، وسبائك مختارة | التآكل، الموصلية، التآكل، المظهر | قد تحتاج الخيوط والمقاسات الضيقة إلى التغطية. |
| مسحوق الطلاء | الألمنيوم والفولاذ | طبقة نهائية متينة واقية وتجميلية | يمكن للطلاء السميك أن يملأ الفراغات الصغيرة |
| المعالجة الحرارية | الفولاذ، والألومنيوم، وسبائك التيتانيوم | القوة، الصلابة، التحكم في الإجهاد | قد يتطلب التشوه عملية تشطيب نهائية |
| طلاء | المعادن وأنواع مختارة من البلاستيك | النعومة والمظهر الجمالي | يمكن تقريب الحواف أو تغيير التفاصيل الصغيرة |
| التفجير بالخرز | الألومنيوم، والفولاذ المقاوم للصدأ، والمعادن الأخرى | ملمس غير لامع موحد | تؤثر المعالجة والتغطية على قوام مستحضرات التجميل |
والنمش
الأنودة هي معالجة كهروكيميائية تُستخدم بشكل أساسي لتحسين مقاومة التآكل وصلابة السطح ومظهر مكونات الألومنيوم. كما أنها تُضفي لونًا زخرفيًا.
تُغيّر الطبقة الخارجية الأبعاد النهائية للأسطح المعالجة، وهو أمرٌ بالغ الأهمية بالنسبة للثقوب، والأسنان اللولبية، وأسطح منع التسرب، والتركيبات المحكمة. يجب أن يوضح الرسم ما إذا كانت الأبعاد تنطبق قبل عملية الأنودة أو بعدها.
تؤثر السبيكة وحالة السطح على اللون والتناسق. يجب أن تستخدم الأجزاء المصممة لتتوافق من الناحية الجمالية دفعات مواد مضبوطة وإجراءات تشغيل وصقل متسقة.
طلاء بالكهرباء
تُستخدم عملية الطلاء الكهربائي لترسيب طبقة معدنية مثل النيكل أو الزنك أو الكروم أو أي طلاء آخر على المكون. وتُستخدم هذه العملية للحماية من التآكل، أو لتحسين التوصيل الكهربائي، أو مقاومة التآكل، أو المظهر.
يمكن أن يؤثر سمك الطلاء على الثقوب الصغيرة، والأسنان اللولبية، والتوافق، والحواف الحادة. قد تتطلب المناطق الوظيفية تغطيةً، ويجب أن تحدد مواصفات الطلاء كلاً من المادة والسمك المطلوب.
قد تُسبب الأشكال الهندسية المعقدة ذات المحاور الخمسة تحديات في توزيع الطلاء في التجاويف العميقة والفجوات الصغيرة. لذا، ينبغي على مُورّد التشطيبات مراجعة إمكانية تغطية هذه الأشكال الهندسية بشكل متجانس.
مسحوق الطلاء
يوفر الطلاء المسحوق طبقة نهائية متينة وواقية وذات مظهر جمالي على الألومنيوم والفولاذ والمعادن الأخرى المناسبة. ويُستخدم عادةً في الهياكل والأقواس والإطارات ومكونات المعدات المكشوفة.
تكون الطبقة أكثر سمكًا من معظم طبقات الطلاء أو الأنودة. عادةً ما تتطلب الثقوب الصغيرة، والأسنان اللولبية، ونقاط التأريض، وواجهات منع التسرب، وأسطح التزاوج الدقيقة استخدام التغطية.
قد لا تحصل الحواف الحادة على تغطية متساوية مقارنةً بالأسطح العريضة، كما يصعب تغطية الجيوب العميقة بشكل متساوٍ. لذا، ينبغي مراجعة تصميم الحواف واتجاه التعليق قبل بدء الإنتاج.
المعالجة الحرارية
تُغير المعالجة الحرارية الخواص الميكانيكية، والصلابة، والمتانة، أو الإجهاد الداخلي للأجزاء المعدنية. ويمكن تطبيقها قبل عملية التشغيل الأولي، أو بين مراحل التشغيل، أو بعد إزالة المادة الرئيسية.
يؤثر التسلسل على استقرار الأبعاد. فالتشغيل الآلي بعد التصليد يزيد من تآكل الأداة، بينما يمكن للمعالجة الحرارية بعد التشغيل الآلي أن تشوه الثقوب، والتسطيح، والموضع، والجدران الرقيقة.
قد تتطلب المكونات الحيوية عمليات تشغيل أولية، وتخفيف الإجهاد، ومعالجة حرارية، وتشطيب نهائي. يجب أن يحدد الرسم ومتطلبات الشراء بوضوح الحالة المطلوبة.
تلميع وتفجير حبة
تُعدّل عمليات التلميع والتفجير بالخرز ملمس سطح الأجزاء المصنّعة ومظهرها. يُقلّل التلميع من الخشونة أو يُنشئ سطحًا عاكسًا، بينما يُنتج التفجير بالخرز سطحًا غير لامع أكثر تجانسًا.
يمكن للتلميع اليدوي أن يُقوّم الحواف الحادة، ويُخفف من حدة التفاصيل الصغيرة، ويُغير الأبعاد الموضعية. لذا، ينبغي أن تُحدد المتطلبات التجميلية الأسطح الخاضعة للتحكم والعلامات الاتجاهية المقبولة.
يمكن لعملية السفع بالخرز إخفاء الاختلافات الطفيفة في مسار أداة القطع، لكنها لا تزيل آثار القطع العميقة أو أخطاء الشكل الهندسي. لذا، ينبغي تشكيل الأجزاء للحصول على تشطيب أساسي مناسب قبل إجراء أي عمليات تجميلية.
ما الذي يؤثر على تكلفة الطحن باستخدام آلات CNC خماسية المحاور؟
تتأثر تكلفة ماكينة التفريز CNC خماسية المحاور بعوامل عديدة ، منها نوع المادة، وحجم الخامة، والهندسة، والتفاوتات المسموح بها، وجودة السطح، والبرمجة، والإعداد، والأدوات، والفحص، وكمية الإنتاج، ومدة التسليم. ويُعدّ سعر الساعة للماكينة جزءًا واحدًا فقط من التكلفة الإجمالية.
المواد وحجم المخزون
تؤثر المادة على التكلفة من خلال سعر الشراء، وسرعة القطع، وتآكل الأدوات، ومتطلبات سائل التبريد، وصعوبة التشغيل. تتطلب سبائك التيتانيوم والنيكل عمومًا وقتًا وأدوات أكثر من الألومنيوم أو النحاس الأصفر سهل التشغيل.
يُحدد حجم الخامة كمية المواد التي يجب إزالتها. قد يظلّ المكون النهائي خفيف الوزن مكلفًا حتى لو بدأ كقطعة كبيرة ويتطلب عمليات تشكيل أولية مكثفة.
يمكن أن تقلل المخزونات شبه النهائية، أو المشغولات المطروقة، أو المسبوكات من الهدر عند إنتاج كميات مناسبة. ومع ذلك، قد تضيف هذه المنتجات متطلبات تتعلق بالأدوات، أو الحد الأدنى للطلبات، أو مهلة التسليم، مما يجعلها غير اقتصادية بالنسبة للنماذج الأولية.
هندسة الأجزاء وإزالة المواد
تزيد الأشكال الهندسية المعقدة من التكلفة عندما تتطلب وصولاً محدوداً، أو أدوات كثيرة، أو خطوات صغيرة، أو تشطيباً بطيئاً، أو تغييرات متكررة في محور الأداة. كما تزيد التجاويف العميقة والجدران الرقيقة من المخاطر.
تؤدي نسب إزالة المواد الكبيرة إلى زيادة وقت التشغيل الأولي، وحجم الرايش، وتآكل الأدوات، والتحكم في التشوه. وقد تتطلب العملية تشغيلًا أوليًا على مراحل أو فترة استرخاء وسيطة قبل التشطيب.
غالباً ما يكون التخلص من التعقيدات غير الوظيفية الطريقة الأكثر فعالية لخفض التكاليف. ويمكن لتغيير بسيط في التصميم أن يتيح استخدام قاطع أكبر، أو أداة أقصر، أو تجهيزات أبسط، أو فحص أسرع.
التحمل وإنهاء السطح
تؤدي التفاوتات الدقيقة إلى زيادة التكلفة لأنها تتطلب ظروفًا أكثر استقرارًا، وعمليات تشطيب، ومراقبة الأدوات، والفحص، والتفتيش. وقد تزيد أيضًا من مخاطر الهدر.
تتطلب التشطيبات السطحية الدقيقة خطوات أصغر، واتجاهات قطع مضبوطة، وعدد مرات تمرير أكثر، وأحيانًا تلميعًا يدويًا. قد تستغرق المساحات الكبيرة ذات الأشكال الحرة وقتًا طويلًا في تشغيل الآلة.
ينبغي أن تخضع الأسطح الوظيفية فقط لضوابط صارمة. أما المناطق غير الحرجة، فعادةً ما تكون التفاوتات العامة والتشطيبات القياسية كافية.
تعقيد البرمجة والإعداد
تزداد تكلفة البرمجة مع الحركة المتزامنة، وتعدد اتجاهات التشغيل، والخصائص الحساسة للتصادم، والتشطيب السطحي المعقد. كما يجب على مهندس التصنيع بمساعدة الحاسوب التحقق من حركة الآلة بعد معالجتها.
تشمل تكلفة الإعداد تحضير المواد الخام، وتصميم التركيبات، والفكوك اللينة، وإجراءات الفحص، وإعداد الأدوات، واختبار الجزء الأول.
تؤدي الطلبات المتكررة إلى توزيع تكاليف الهندسة الثابتة هذه على عدد أكبر من المكونات. وبالتالي، فإن التعديلات المستقرة والتجهيزات القابلة لإعادة الاستخدام تُحسّن من اقتصاديات الوحدة.
متطلبات الأدوات والتجهيزات
تعتمد تكلفة الأدوات على مادة القطع، والطلاء، والحجم، والمدى، والحامل، والعمر الافتراضي المتوقع. قد تتطلب السبائك الصلبة، والمركبات الكاشطة، وأدوات التشطيب الصغيرة استبدالًا متكررًا.
تُكلّف التجهيزات المُصممة خصيصاً أكثر من الملازم القياسية، لكنها قد تُحسّن الوصول، ودقة التكرار، ووقت الدورة. كما يُمكن للتجهيزات المصممة جيداً أن تُقلّل من تباين الفحص.
بالنسبة للنماذج الأولية، قد يكون استخدام أدوات تثبيت مؤقتة بسيطة أكثر اقتصادية من استخدام أدوات تثبيت مخصصة. أما في الإنتاج بكميات كبيرة، فقد يكون من الأنسب استخدام أنظمة التثبيت أحادية النقطة أو متعددة الأجزاء التي تقلل من وقت الإعداد.
كمية الإنتاج ومدة التسليم
تؤثر كمية الإنتاج على كيفية توزيع تكاليف البرمجة والإعداد والتجهيز والفحص. يمكن أن يكون استخدام آلة الطحن خماسية المحاور اقتصاديًا للنماذج الأولية لأنه يغني عن استخدام القوالب المخصصة وتركيبات الزوايا.
لضمان استمرارية الإنتاج، يمكن لتجهيزات مُحسّنة وبرامج مُثبتة وبيانات دقيقة حول عمر الأدوات أن تُقلل من تكلفة الوحدة. كما يجب أن يُراعي حجم الدفعة حجم العمل قيد التنفيذ، وقدرة الفحص، وتوافر المواد.
قد تؤدي فترات التسليم المضغوطة إلى زيادة التكلفة عندما تتطلب جدولة ذات أولوية، أو مواد معجلة، أو شراء سريع للأدوات، أو العمل الإضافي، أو خطط إنتاج متقطعة.
كيفية اختيار مزود خدمة طحن CNC خماسي المحاور؟
ينبغي اختيار مورد ماكينات التفريز CNC خماسية المحاور بناءً على قدرات الماكينة، وخبرة البرمجة، ومعرفة المواد، وموارد الفحص، وأنظمة الجودة، والتواصل، ودعم الإنتاج. ولا يُعد امتلاك ماكينة خماسية المحاور دليلاً كافياً على كفاءة التصنيع.
حجم الآلة وتكوين المحاور
يجب أن يتطابق حجم الماكينة وتكوين المحاور مع أبعاد المكون ووزنه وخلوص الدوران ومتطلبات المغزل. ولا يضمن مدى الحركة الاسمي وحده إمكانية دوران القطعة بأمان.
قد يكون مركز التصنيع العمودي CNC ذو 5 محاور فعالاً للمكونات الدقيقة المدمجة، في حين أن معدات الطاولة الرأسية الأكبر أو معدات الرأس والرأس قد تكون أفضل للهياكل الثقيلة والأجزاء الطويلة.
ينبغي على المورد تقييم الغلاف الدوار بالكامل، وارتفاع التثبيت، وخلوص المغزل، ومدى وصول الأداة، والحمولة الدوارة قبل تأكيد إمكانية التصنيع.
الخبرة في المواد والصناعة
تساعد الخبرة في مجال المواد المورد على اختيار الأدوات المناسبة، ومعايير القطع، وسائل التبريد، والتجهيزات، وأساليب التحكم في التشوه. ولا تغني الحركة خماسية المحاور عن معرفة سلوك المواد المعقدة.
تُعد الخبرة في هذا المجال مهمة عندما يتطلب المشروع إمكانية التتبع، أو الحصول على الشهادات، أو التشطيب الخاضع للرقابة، أو الوثائق المنظمة، أو الفحص المتخصص.
تُعدّ أمثلة المكونات المماثلة أكثر فائدة من بيانات القدرات العامة. يجب أن يكون المورّد قادراً على شرح المخاطر وطريقة التصنيع للهندسة والمادة المحددة.
قدرات البرمجة والمحاكاة باستخدام نظام التصنيع بمساعدة الحاسوب (CAM)
ينبغي على المورد استخدام برامج التصنيع بمساعدة الحاسوب (CAM) المناسبة، ومعالجات ما بعد المعالجة الخاصة بالآلة، ومحاكاة كاملة للتصادم. تعمل هذه الأنظمة على تحويل التصميم إلى حركة آلية آمنة وقابلة للتحكم.
استفسر عما إذا كانت المحاكاة تتضمن المغزل الفعلي، والطاولة الدوارة، والتجهيزات، وحوامل الأدوات، والمادة الخام، وحدود الحركة. فمحاكاة طرف الأداة وحدها لا تكفي لأعمال الخراطة المعقدة ذات المحاور الخمسة.
تتضمن عملية البرمجة الناضجة التحكم في المراجعة، وتجميعات الأدوات الموثقة، والاختبار الخاضع للتحكم، والتحقق من كود CNC المنشور بدلاً من الاعتماد فقط على نموذج CAM الأصلي.
القدرة على التسامح والتفتيش
ينبغي دعم قدرة التفاوت بأجهزة قياس معايرة وأساليب قادرة على الوصول إلى الخصائص المعقدة للمكون. ولا يكفي مجرد الادعاء العام بالتفاوت.
قد تتطلب الثقوب المائلة، والملامح الحرة، وموضع الوجه المتعدد، والبيانات المركبة فحصًا باستخدام آلة قياس الإحداثيات ثلاثية الأبعاد، أو المسح الضوئي، أو تجهيزات مخصصة.
ينبغي على المورّد توضيح كيفية تحديد نظام مرجع الرسم أثناء كلٍّ من عمليات التشغيل والفحص. لا يمكن التحكم في أي ميزة بشكل موثوق إذا لم تُطابق طريقة القياس بنية المرجع المقصودة.
ضمان الجودة والشهادات
ينبغي أن تشمل إجراءات ضمان الجودة تحديد المواد، ومراجعة الرسومات، والإعداد، والتجهيز، والفحص، ومعالجة حالات عدم المطابقة، والتشطيب، والشحن. يدعم نظام الاعتماد هذا النظام، ولكنه لا يحل محل الالتزام بالعمليات اليومية.
ينبغي أن تكون سجلات الفحص، وتقارير العينة الأولى، وشهادات المواد، ووثائق العملية متاحة عندما يتطلب المشروع ذلك.
يعتمد مستوى الجودة المناسب على مستوى مخاطر التطبيق. قد يحتاج النموذج الأولي المرئي إلى التحقق الأساسي من الأبعاد، بينما قد يتطلب مكون في مجال الطيران أو الطب أو الضغط إمكانية تتبع مفصلة.
مهلة التسليم، والتواصل، ودعم الإنتاج
يشمل دعم الإنتاج الموثوق به ملاحظات واضحة حول التصميم من أجل التصنيع، وجدولة واقعية، وتواصل هندسي سريع الاستجابة، ومراجعات تصميم مضبوطة.
ينبغي على مقدم خدمات التصنيع باستخدام الحاسب الآلي المؤهل ذي الخمسة محاور تحديد الهندسة التي يصعب الوصول إليها، والتفاوتات غير الضرورية، ومخاطر التشوه، وبدلات الطلاء، وفرص توفير التكاليف قبل بدء عملية التصنيع.
لضمان استمرارية الإنتاج، ينبغي على المورد الاحتفاظ بالبرامج المُراقبة، ومعلومات التجهيزات، وخطط الفحص، وبيانات الأدوات، وسجل التصنيع. وهذا يضمن جودة ثابتة عند إعادة طلب المكون.
الأسئلة الشائعة
ما الفرق بين ماكينات التفريز CNC ثلاثية المحاور، ورباعية المحاور، وخماسية المحاور؟
تتحرك ماكينة التفريز CNC ثلاثية المحاور على طول المحاور X وY وZ، وتُستخدم بشكل أساسي في تشكيل الأجزاء من اتجاه واحد. أما ماكينة التفريز رباعية المحاور، فتضيف محور دوران واحد لتشكيل الأجزاء الأسطوانية أو متعددة الأوجه. بينما تضيف ماكينة التفريز خماسية المحاور محوري دوران، مما يسمح بتشكيل الزوايا المركبة والأسطح المتعددة في عملية واحدة. هذا يقلل من تغييرات التثبيت، وأخطاء المحاذاة، ووقت المعالجة الإجمالي للمكونات المعقدة.
هل التصنيع باستخدام الحاسوب بخمسة محاور أسرع؟
تُعدّ عمليات التصنيع باستخدام الحاسوب (CNC) خماسية المحاور أسرع في كثير من الأحيان للأجزاء المعقدة، لأنها تجمع من ثلاث إلى خمس عمليات إعداد تقليدية في عملية إعداد رئيسية واحدة. وهذا يقلل من الحاجة إلى إعادة التموضع، وتغييرات التثبيت، والمحاذاة، والفحص الوسيط. مع ذلك، تستغرق برمجة CAM ومحاكاة التصادم وقتًا أطول عادةً. أما بالنسبة للألواح البسيطة أو التجاويف المفتوحة، فقد توفر آلة ثلاثية المحاور دورة أقصر وتكلفة إجمالية أقل.
ما الفرق بين التصنيع باستخدام الحاسوب ذي 5 محاور والتصنيع باستخدام الحاسوب ذي 6 محاور؟
تستخدم آلة CNC خماسية المحاور ثلاثة محاور خطية ومحورين دورانيين لتصنيع معظم الأجزاء المعقدة متعددة الأوجه والمنحنيات. أما الآلة سداسية المحاور فتضيف حركة تحكم إضافية، مما يوفر وصولاً أفضل إلى الأشكال الهندسية الضيقة أو يدعم عمليات الخراطة والطحن المدمجة. يزيد المحور الإضافي من المرونة، ولكنه يرفع أيضاً تكلفة المعدات، وصعوبة البرمجة، ومخاطر التصادم، ومتطلبات التحقق من العملية.
خاتمة
تجمع عملية الطحن باستخدام الحاسوب خماسي المحاور بين ثلاث حركات خطية وحركتين دورانيتين لتصنيع مكونات معقدة متعددة الأوجه، ذات زوايا وانحناءات مختلفة. وتكمن قيمتها الأساسية في تقليل عمليات الإعداد، وتحسين الوصول إلى الأدوات، والحفاظ على ترابط العناصر، واستخدام قواطع أقصر، ودعم أسطح عالية الجودة. ومع ذلك، لا تزال النتائج الناجحة تعتمد على التصميم العملي، وبرمجة CAM الموثقة، وتثبيت قطعة العمل بشكل مستقر، ومحاكاة التصادم، والتحكم الدقيق في الأدوات، والفحص المناسب.
في شركة TiRapid ، نقدم خدمات تصنيع وتشكيل دقيقة باستخدام آلات CNC للمكونات المعدنية والبلاستيكية المصممة حسب الطلب. تدعم إمكانياتنا النماذج الأولية والقطع ذات الكميات الصغيرة التي تتطلب طحنًا متعدد المحاور، وهندسة معقدة، ودقة عالية في التفاوتات، ومراجعة المواد، وملاحظات حول التصميم للتصنيع، وفحص الأبعاد، وتشطيب الأسطح، ودعمًا موثوقًا للإنتاج.















