
喷砂是一种精密表面处理工艺,可去除氧化物、毛刺和刀具痕迹,从而获得光滑的哑光表面。它能提升外观和涂层附着力。本指南将介绍其原理、工艺流程以及在数控加工中的应用。
什么是 珠子B持久
喷砂是一种精密表面处理工艺,它使用细小的玻璃珠或陶瓷珠去除氧化物、毛刺和加工痕迹。喷砂工艺能形成光滑如缎的质感,提升外观并增强涂层附着力。喷砂常用于数控加工,一步即可高效地实现功能性和视觉效果的双重提升。
喷砂工艺的工作原理是什么?
喷砂处理的工作原理是利用高速球形介质冲击和微观表面重塑。
动力源:压缩空气或离心力以 50-150 psi 的压力推动磨料珠(玻璃、陶瓷或塑料)。
工作原理:不是切割,而是轻轻地“敲击”表面,去除氧化物和细微瑕疵,同时形成细小的凹坑。
表面效果:这种微锤击作用会散射光线反射,从而产生均匀的缎面或哑光质感。
是什么 T他的特征 Of A 珠子 喷砂表面
表面纹理和触感
喷砂处理可形成柔软、不反光、触感丝滑且纹理均匀的表面。对于外观和精度要求较高的消费电子产品、汽车装饰件和医疗器械而言,喷砂处理是理想之选。
粗糙度范围(Ra 0.8–3.2 µm)
表面粗糙度取决于焊珠尺寸和压力:
细玻璃珠(100-200目):Ra ≈ 0.8-1.2 µm — 非常适合装饰性饰面。
中等粒度的珠粒(60-80目):Ra ≈ 1.6-3.2 µm — 最适合用于预涂层或阳极氧化准备。
光学和视觉效果
通过调整喷砂角度和气压,表面反射率可降低 40%~60%,从而获得精致的金属外观。
例如,喷砂铝外壳可以消除眩光,并呈现出高级的银灰色调——这种表面处理工艺在电子产品中广泛应用。
耐腐蚀和耐磨性
喷砂处理会在材料表面形成一层薄薄的压应力层,从而增强材料的抗疲劳性和抗腐蚀性。
微纹理表面还能提高涂层附着力 30-50%。
在我们的航空航天材料测试中,喷砂铝在盐雾试验中显示出耐腐蚀性提高了 45%。
是什么 T他的步骤 Of The 珠子B持久过程
喷砂处理使用细小的玻璃珠或陶瓷珠去除氧化物和工具痕迹,形成光滑的缎面效果,从而改善外观并增强涂层附着力。要获得一致的处理效果,需要精确控制喷砂介质、压力和喷涂覆盖范围。
工艺应用 Of 喷砂
完整的喷砂处理工艺通常包括五个阶段:
表面清洁
零件需用酒精或中性脱脂剂清洗,以去除油污和灰尘。任何残留物都可能导致反射不均匀或表面光洁度不均。
设备设置
选择合适的喷砂机(柜式或自动化系统),并调整喷嘴尺寸和距离:
铝制零件:100–150 毫米
不锈钢:150–200 毫米
媒体选择
根据表面光洁度目标选择介质:
玻璃珠——表面光滑如缎,Ra ≈ 0.8–1.6 µm
陶瓷珠——表面粗糙度更高,Ra ≈ 1.6–3.2 µm
爆破作业
喷涂时保持喷涂动作的一致性,并进行重叠喷涂。理想的喷涂角度为 45°–75°,这样可以确保均匀覆盖和哑光效果。
清洁与检查
喷砂处理后,零件需进行气吹或超声波清洗,以去除残留介质。然后检查表面粗糙度和外观一致性。
机制 Of 磨蚀冲击 A表面纹理形成
当玻璃珠高速撞击表面时,会引起微观塑性变形和凹坑效应:
每一次撞击都会形成微小的陨石坑,这些陨石坑会散射光线,产生缎子般的外观。
重叠冲击形成均匀的微纹理,从而掩盖加工纹路。
喷丸处理通过诱导表面压应力来提高抗疲劳性能。
关键参数
空气压力
通常设定在 0.4–0.8 MPa 之间。压力过高会导致涂层变灰或变形,压力过低则会导致涂层不完整。
喷射角度:
最佳角度范围为 45°–75°。角度越小,表面越光滑;角度越大,表面越粗糙。
行程天数 :
每个部分喷砂2-5秒。时间过长会损坏薄壁或小型结构。
自动化喷砂系统采用精确计时,以保证大批量生产中喷砂效果的一致性。
使用哪些设备 In 珠子B持久
喷砂工艺依靠精密设备来实现均匀的纹理和确保安全操作。一套完整的设备包括喷砂柜、喷枪、空气压缩机和安全系统。每个部件都确保压力稳定、表面质量一致,并获得可靠的缎面效果。
主要设备
喷砂柜
喷砂柜提供了一个密封的工作空间,可以隔离粉尘并回收磨料。
结构:重型钢材,内衬耐磨橡胶,防止回弹侵蚀。
观察窗:防雾玻璃,带有可更换的保护膜,视野清晰。
照明和过滤: LED 照明和闭环通风系统保持清晰度和控制灰尘。
爆破枪
喷枪决定喷射速度、覆盖范围和均匀性。
喷嘴材质:采用碳化硼或碳化钨制成,使用寿命比陶瓷喷嘴长 3 倍。
操作方式:有手持式和脚踏式两种类型,脚踏式喷枪可最大限度地减少操作者的疲劳。
角度控制:可在 45°–75° 之间调节,以实现不同的遮光级别和 Ra 值。
空气压缩机
空气压缩机为爆破提供动能。
压力范围:通常为 0.4–0.8 MPa — 塑料和铝的压力较低,钢或钛的压力较高。
水箱容量:至少 300-500 升,确保稳定的气流和一致的表面效果。
过滤和干燥:去除水分和油蒸气,防止表面泛白或污染。
安全防护系统
操作人员安全是持续生产的必要条件。
防护装备:手套和面罩可防止反弹介质造成的伤害。
除尘:工业真空系统可去除高达 99% 的空气中颗粒物。
静电和噪声控制:接地系统和绝缘墙可最大限度地减少静电冲击和噪声暴露。
通过整合这些组件,喷砂工艺可实现均匀的表面美观性、提高耐用性和确保操作人员安全——这对精密数控制造至关重要。
常用的媒体有哪些 In BEAD B持久
在喷砂工艺中,所选用的喷砂介质决定了最终的表面质感和性能。每种类型的喷砂介质——玻璃、陶瓷、钢或塑料——都能产生独特的表面特性,从光滑的缎面效果到强烈的哑光质感。选择合适的喷砂介质可以确保美观、耐用和涂层附着力。
相当常见 珠子B持久媒体
玻璃珠
这些玻璃珠由无铅钠钙玻璃制成,可打造均匀的缎面效果,且不影响颜色或尺寸。非常适合用于铝、不锈钢和黄铜材质。
例如:对于铝制外壳,使用 120 号玻璃珠,压力为 50 PSI,可达到 Ra 1.0 μm 的表面粗糙度——非常适合阳极氧化处理。
氧化铝
棱角分明且研磨力极强(莫氏硬度9),适用于去除氧化物、涂层和毛刺。可产生哑光质感,并具有优异的油漆附着力。
用于模具、硬质金属和表面处理。
钢丸
用于除锈和表面强化的高密度介质,可提高抗疲劳性。
常见于汽车和重型设备零部件。
塑料珠
采用丙烯酸或尿素材质,轻巧温和,适用于精密零件。去除毛刺的同时不会改变尺寸。
适用于塑料模具和复合材料零件。
陶瓷珠
氧化锆基材料,比玻璃更硬更耐用。可形成光亮、耐磨的表面。
最适合用于钛合金、航空航天和医疗器械部件。
创新中心 T选择合适的媒体
选择合适的喷砂介质是一项精密的工程决策,它直接影响表面质量、涂层附着力和零件寿命。选择应基于可测量的参数,例如粒度、莫氏硬度、Ra粗糙度范围和材料兼容性。
粒度(颗粒尺寸范围)
粒度决定了材料去除的力度和最终纹理的光滑度。
细砂纸(150-325目) ——可形成光滑、缎面的表面,Ra值在0.8-1.6μm之间,是阳极氧化或装饰性表面处理的理想选择。
中等粒度介质(70-150目) ——兼顾切割和精加工,表面粗糙度Ra为1.6-2.5μm,常用于铝或不锈钢部件。
粗介质(40-70 目) ——产生明显的哑光质感和更高的粗糙度 Ra 2.5-3.2 μm,适用于预涂层或高附着力表面。
工程提示:砂粒越粗,冲击时的动能越大。但是,过大的砂粒尺寸(>60目)会导致薄壁部件变形或引入±0.01毫米的尺寸误差。
硬度(莫氏硬度和维氏硬度)
喷砂介质的硬度决定了它与基材相互作用的剧烈程度。
塑料珠(莫氏硬度 3 / 150 HV) ——适用于复合材料或聚合物的温和介质,可去除污染物而不改变表面几何形状。
玻璃珠(莫氏硬度 6 / 500 HV) ——对大多数 CNC 金属具有均衡的性能,可清除加工痕迹,同时保持零件颜色。
陶瓷珠(莫氏硬度 7.5 / 1100 HV) ——耐久性高,磨损低,推荐用于钛、因科镍合金和航空航天合金。
氧化铝(莫氏硬度 9 / 2000 HV) ——最具腐蚀性,适用于去除氧化物、涂层前的粗糙化处理或工具翻新。
工程提示:对于表面要求严格的航空航天或医疗零件,介质与工件之间的硬度差不应超过 3 个莫氏硬度点,以防止出现微裂纹或应力集中。
表面粗糙度(Ra值控制)
表面粗糙度决定了光线与处理后表面的相互作用方式,并决定了涂层的性能。
Ra 0.8–1.6 μm:使用细玻璃或陶瓷珠实现美观的阳极氧化表面。
Ra 1.6–2.5 μm:适用于既需要光滑度又需要附着力的机械部件的平衡表面光洁度。
Ra 2.5–3.2 μm:适用于对粘合强度要求较高的涂装前处理或粉末涂装前处理。
质量控制提示:务必使用轮廓仪测量 Ra 值。获得一致的结果取决于保持稳定的气压(±5 PSI 变化)和均匀的喷嘴距离(150–200 毫米)。
材料相容性
培养基的选择必须与基质的物理和化学特性相匹配。
| 工件材料 | 推荐媒体 | 目标 Ra
(μm) |
应用范例 |
| 铝/黄铜 | 玻璃珠 | 1.0-1.6 | 阳极氧化前的表面处理 |
| 不锈钢 | 氧化铝/玻璃珠 | 1.6-2.5 | 去除工具痕迹,预涂层 |
| 钛/高温合金 | 陶瓷珠 | 1.2-1.8 | 航空航天结构件 |
| 钢铁 | 钢珠/氧化铝 | 2.5-3.2 | 除锈、增强抗疲劳性能 |
| 塑料/树脂 | 塑料珠 | 0.8-1.6 | 温和清洁,去除毛刺 |
优化提示:
在混合金属组件中,务必选择玻璃珠或陶瓷珠等无污染介质,以防止电偶腐蚀。
喷砂工艺有何不同 F来自其他表面处理
喷砂工艺可在不改变零件几何形状的前提下,实现缎面光泽。它利用细小的玻璃珠或陶瓷珠,在可控压力下,温和地去除氧化物和工具痕迹,并将材料损耗降至最低。与喷砂、阳极氧化或抛光相比,喷砂工艺在精度、美观性和成本效益方面实现了平衡。
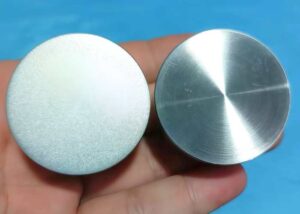
核心差异
磨料类型
喷丸处理使用球形介质(玻璃或陶瓷珠),而传统喷砂处理则使用棱角分明的磨料(氧化铝或二氧化硅)。珠状介质的圆弧冲击力能轻柔地“锤击”表面,形成缎面质感,而不会切割材料。
玻璃珠硬度:莫氏硬度 6,典型尺寸:50–200 µm。
氧化铝硬度:莫氏硬度 9,尺寸:60–120 µm。
冲击能量和强度
喷砂处理仅产生传统喷砂处理 40-60% 的冲击能量,可将零件几何形状保持在 ±0.01 毫米的公差范围内。
典型粗糙度值:
喷砂处理:Ra 0.8–1.6 µm
喷砂处理:Ra 2.5–3.5 µm
表面外观和反射率
喷砂处理可产生均匀的缎面或哑光效果,并具有柔和的反射效果。
喷砂处理能营造出更粗糙、更具工业感的外观,从而增强涂层附着力。
抛光可以得到镜面效果,但需要更多的人工和成本。
对比 Of 表面处理工艺
| 工艺应用 | 原则 | 典型 Ra
(微米) |
视觉效果 | 最好的材料 | 主要应用 |
| 喷砂 | 球形介质冲击,带来柔和的缎面效果 | 0.8-1.6 | 均匀哑光效果,无切割痕迹 | 铝、不锈钢、钛 | 装饰性表面处理,阳极氧化预处理 |
| 喷砂 | 采用角磨粒进行研磨,以获得更强的附着力。 | 2.5-3.5 | 粗糙的哑光质感 | 钢、铸铁 | 除锈、涂层准备 |
| 阳极氧化 | 电化学氧化层 | 0.4-0.8 | 彩色耐腐蚀表面 | 铝合金 | 防腐蚀,外观装饰 |
| 抛光 | 镜面机械研磨 | 0.05-0.4 | 高光泽镜面效果 | 黄铜,不锈钢 | 装饰性和反光性部件 |
日期 T选择喷砂处理
对于需要高精度的美观零件:非常适合要求表面粗糙度 Ra ≈ 1.0 µm 和保持锐利边缘的铝或钛CNC 外壳。
对于预涂或预阳极氧化处理:喷砂处理可在不改变尺寸的情况下增加表面能,使油漆或涂层附着力提高 20-30%。
对于需要无污染的行业:医疗、航空航天和电子行业更喜欢非金属介质,以防止颗粒嵌入或电偶腐蚀。
对于薄壁或多材料部件:低压喷砂(2.5-3 巴)可防止厚度小于 1.5 毫米的部件变形,确保纹理和颜色均匀。
是什么 T优势 A和局限性 Of 珠子 爆破
喷砂工艺通过去除氧化物和刀痕来精加工数控零件,同时改善外观和涂层附着力。虽然该工艺温和而精确,但材料去除量少,对薄零件只需较低的压力,并且对粉尘控制要求很高。
优势
光滑一致的表面
喷砂处理可获得表面粗糙度 Ra 为 0.8–1.6 μm 的精细缎面效果,确保表面纹理均匀且无方向性。与机械抛光不同,喷砂处理不会留下旋纹,并能保持严格的公差,是外观件或精密件的理想选择。
有效去除工具痕迹
数控加工通常会留下可见的刀具痕迹和毛刺。喷砂处理可以温和地重塑表面纹理,去除加工痕迹,而不会切削材料。
在相同压力下,玻璃珠喷砂比氧化铝喷砂可提高表面均匀性 20%,同时保持尺寸精度。
增强涂层附着力
通过略微增加表面粗糙度,喷砂处理可以提高涂层或阳极氧化层的附着力。表面粗糙度 Ra 为 1.2–1.8 μm 时,阳极氧化和粉末涂层的附着强度可提高 25–30%,因此喷砂处理是理想的预处理步骤。
限制
有限的材料去除
喷砂是一种非切削工艺,材料去除量通常小于5微米。它不适用于修复深划痕或腐蚀。
对于大于 0.05 毫米的缺陷,应先进行预研磨或粗砂喷砂处理,然后再进行精细抛光。
粉尘和交叉污染风险
柜体密封不良或过滤器磨损会导致灰尘积聚或金属污染——尤其是在同一腔室中喷砂铝和钢时。
使用专用滤材箱、HEPA过滤,并定期更换滤材以保持纯净。
适用于薄型或复杂零件的低压
薄壁部件(< 1.5 毫米)需要 2.0-2.5 巴的压力以防止变形。
创新中心 T实现 T他最好 珠子B持久效果
要获得均匀的缎面效果,需要选择合适的介质,并严格控制压力、喷涂颗粒大小和喷涂角度。这些因素直接影响表面粗糙度、颜色均匀性和涂层附着力。根据我的数控加工经验,精确的参数控制对于减少返工和确保批次质量的一致性至关重要。
相关媒体 A砂砾选择
不同的介质类型和粒度决定了 Ra 值、光泽度和切削性能。
玻璃珠 100–150 :适用于铝,Ra 1.0–1.6 μm,阳极氧化前的理想选择。
陶瓷珠 200–300 :适用于钛和高温合金,可产生光亮细腻的表面。
氧化铝 80-120 目:切削力更强,表面粗糙度更高。
对于医用级铝制外壳,我通常使用 120 颗玻璃珠,压力为 50 PSI,这样可以产生均匀的缎面效果,而不会改变颜色。
喷砂前清洗
残留油污和加工液会导致喷砂效果不稳定。
推荐清洁方法:使用异丙醇或碱性脱脂剂
油污会导致条纹、Ra值不均匀和哑光效果不均匀。
在一个项目中,由于预处理清洁不足,导致出现明显的云状图案,需要进行彻底的重新喷砂处理。
保持 A 稳定安全距离
稳定的距离确保了持续的冲击能量。
最佳距离: 100–150 毫米
距离太近:表面过于粗糙
太过火了:哑光质感不足。
我通常会在柜子内部设置固定定位点,以帮助操作员保持一致性。
表面粗糙度 A和样品验证
为确保批次重复性,我采用:
Ra 样品板(0.8 / 1.2 / 1.6 μm)
轮廓仪检测
客户通常根据表面粗糙度数据来判断喷砂质量。
遮蔽关键区域
精密表面必须得到保护:
O 形圈凹槽
密封面
Threads
高精度配合特征(例如,H7孔)
常用的遮蔽工具包括耐高温胶带、橡胶塞和金属屏蔽罩。
压力和角度控制
压力决定珠粒冲击能量:
玻璃珠: 40–60 PSI
陶瓷珠: 50–70 PSI
喷雾角度: 70–90°
压力过大会导致焊珠过早断裂,并污染表面。
定期更换介质
珠子在使用过程中会逐渐分解。
玻璃珠可循环使用25-35次
陶瓷珠可使用50次以上循环
当光泽度下降或Ra偏差超过±0.2 μm时,应更换介质。
保留介质更换记录对于保证质量稳定至关重要。
哪些行业 是 珠子 爆破常用
喷砂工艺广泛应用于航空航天、汽车、医疗、电子和消费品行业,用于去除氧化物、精细化表面和增强涂层附着力。
| 行业 | 喷砂的目的 | 典型组件 | 表面要求/参数 | 喷砂的优点 |
| 航空航天 | 表面均匀性、微缺陷去除、疲劳性能改善 | 发动机叶片、钛合金支架、飞机结构件 | Ra 0.8–1.6 微米 | 保持尺寸稳定,提高耐磨性和涂层附着力。 |
| 汽車 | 去除氧化物、强化表面、改善外观 | 铝制外壳、悬架部件、制动部件 | Ra 1.2–2.5 微米 | 抗疲劳强度提高10-20%,外观更光滑均匀 |
| 医疗器械 | 清洗、去毛刺、表面精加工 | 手术器械、钛植入物、不锈钢部件 | 零污染残留 | 可产生洁净、无方向性的缎面效果,适用于医疗用途。 |
| 电子与半导体 | 高端哑光表面,去除工具痕迹 | 铝制手机外壳、笔记本电脑机箱、散热片 | Ra 0.8–1.6 微米 | 增强阳极氧化颜色均匀性并防止眩光 |
| 消费电子与电器 | 改善触感和表面纹理 | 相机机身、家用电器外壳 | 高度视觉一致性 | 打造高级缎面质感和均匀外观 |
| 一般制造业 | 焊缝清理、去毛刺、预处理 | 机加工零件、模具、铸件 | 取决于流程 | 增强油漆/电镀附着力,提升整体表面质量 |
| 海洋与能源 | 除锈,防腐处理 | 不锈钢零件、法兰、泵壳 | Sa 2.0–2.5 | 提高耐腐蚀性和耐久性 |
常见问题
喷砂处理会影响尺寸精度吗?
喷砂处理对尺寸精度的影响极小,因为它只去除极薄的材料层——通常小于0.01-0.03毫米。根据我的经验,即使是公差为±0.02毫米的精密数控零件,在压力保持在40-60磅/平方英寸(PSI)时也能保持稳定。只有薄壁或易碎部位才需要遮蔽或降低压力以防止变形。
喷砂处理能去除金属吗?
是的,但量非常小。喷砂处理是通过微磨蚀而非切削来实现的,它只去除表面氧化物和工具痕迹。材料损失通常低于 0.5–2 微米,具体取决于喷砂珠的尺寸和压力。我经常使用 120 号玻璃珠处理铝制零件,这样可以获得缎面光泽,而且尺寸变化不大。
喷砂处理适用于铝和塑料零件吗?
喷砂工艺非常适合铝材加工,在低压条件下也可用于塑料。使用玻璃珠可使铝材获得均匀的 Ra 1.0–2.0 μm 缎面光泽,而塑料则需要使用更软的介质,例如丙烯酸珠,且压力低于 30 PSI。我经常对 ABS 和 PC 零件进行喷砂处理,以改善其表面纹理,且不会造成变形。
喷砂处理能去除油漆吗?
是的。喷砂处理可以去除轻度至中度的涂层,包括油漆、氧化层和薄镀层。使用粗颗粒(60-80号)和60-80 PSI的压力,我通常可以高效地去除油漆,而不会损伤基材。对于较厚的工业涂层,可能需要使用腐蚀性更强的介质,例如氧化铝。
喷砂处理成本高吗?
与抛光或化学处理相比,喷砂处理成本效益更高。对于数控零件,根据尺寸和复杂程度,通常每个零件仅增加 1-3 美元的成本。由于玻璃珠可以重复使用 20-30 次,因此整体加工成本很低。我经常推荐这种方法,因为它在外观、附着力和成本之间取得了最佳平衡。
结语
喷砂是一种兼具美观性和功能性的表面处理方法,能够改善金属、塑料或复合材料零件的质感和附着力。在数控加工中,喷砂是实现“成品外观”的关键步骤。通过正确选择喷砂介质、控制工艺参数并确保适当的防护措施,可以持续获得理想的缎面效果。如果您对喷砂表面处理工艺有任何需求或其他疑问,请随时联系我们,我们期待与您交流!
















