
聚碳酸酯(PC)是一种高性能塑料,因其优异的透明度、抗冲击性、尺寸稳定性和耐热性,被广泛应用于电子设备、医疗设备、汽车零部件、自动化系统和光学产品等领域。在产品开发和小批量生产过程中,数控加工是PC零件最重要的加工方法之一。与金属材料相比,PC重量更轻,同时又具有良好的韧性。与普通塑料相比,PC具有更高的机械强度和抗冲击性,使其成为许多高端工业产品的重要材料。然而,尽管PC具有良好的可加工性,但在实际数控加工过程中仍然存在许多技术挑战。由于其高韧性、高透明度和对热的敏感性,不当的加工参数很容易导致表面泛白、尺寸偏差、毛刺过多甚至应力开裂等问题。
了解PC材料及其加工特性
PC材料在塑料行业中占据着非常重要的地位。它综合性能均衡,兼具高机械强度和优异的抗冲击性。同时,透明PC的透光率接近玻璃,因此被广泛应用于观察窗、防护罩、设备面板和光学元件等领域。
PC材料具有高韧性
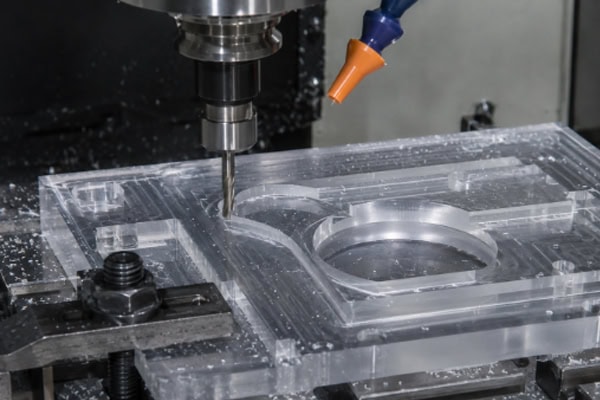
PC最显著的特性之一是其极强的抗冲击性。即使受到较大的外力作用,与丙烯酸树脂相比,它也不容易发生脆性断裂。这一特性使得PC成为透明保护罩、安全观察窗和工业防护部件的常用材料。然而,高韧性也意味着该材料在切削过程中不易断裂。加工过程中,PC材料容易产生条状切屑和长卷曲切屑。与金属加工通常产生短而断的切屑不同,PC加工往往会产生连续的切屑。如果切屑不能及时清除,它们可能会反复摩擦工件表面,影响表面质量。
常见问题包括:
- 加工边缘的毛刺形成
- 不整齐的孔边缘
- 表面上有轻微的工具拖痕
- 完成操作的难度增加
因此,PC加工需要极其锋利的切削刀具。同时,适当的排屑方法和刀具路径设计对于防止材料反复压缩、获得更好的加工效果至关重要。
电脑对温度比较敏感。
虽然PC材料具有良好的耐热性,但加工过程中产生的局部高温仍会对产品质量产生显著影响。由于切削刀具高速旋转,与材料持续接触,导致切削区域温度升高。如果热量不能迅速散发,产品表面可能会出现质量问题。当切削热量无法有效散发时,可能会出现以下问题:
- 表面增白
- 局部融化
- 尺寸变化
- 内部压力增加
对于普通结构件而言,轻微的温度升高可能不会造成明显问题。然而,对于透明产品,即使是微小的变化也会影响最终外观。热量积聚通常通过优化主轴转速、进给速度和切削深度来控制。压缩空气冷却也是常用的散热方式,以改善加工区域的散热。
透明零件需要更高的加工标准
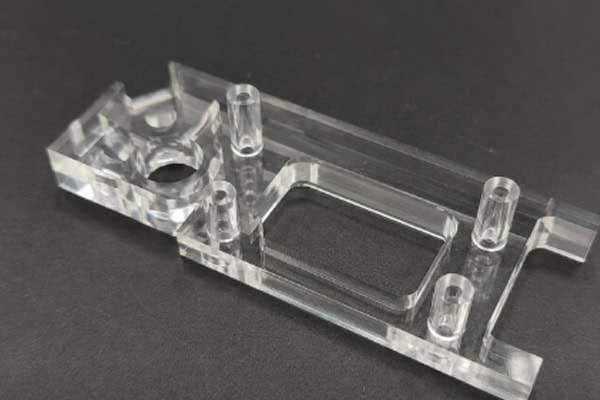
客户选择聚碳酸酯(PC)的主要原因之一是其透明性。透明部件不仅要满足尺寸要求,还要保持优异的透光性。因此,其加工要求远高于普通结构件。
这一点在以下产品中尤为明显:
- 设备观察窗
- 医用透明敷料
- 光学元件
- 仪表板
加工完成后,客户通常会直接检查透明PC产品的表面状况。即使尺寸精度完全符合要求,但可见的刀痕、划痕、泛白或局部雾化等问题仍可能导致产品被拒收。因此,透明零件的加工不仅需要尺寸精度,还需要优异的表面光洁度和视觉效果。许多高品质的透明PC产品还需要额外的精加工和抛光工序,以达到卓越的光学透明度。
PC数控加工中常见问题
表面变白
表面泛白是PC加工中最常见的问题之一。
而婴儿腹泻的基本病因又包含以下几个方面:
- 钝的切削工具
- 切割温度过高
- 不当的进料速率
- 释放内部材料应力
当局部切削压力过高时,PC表面可能会发生微观结构变化,产生可见的白色痕迹。这种泛白现象不仅影响外观,还可能表明局部区域存在应力集中。如果零件随后受到外力作用或接触化学清洗剂,则开裂的风险可能会增加。因此,加工过程中必须严格控制切削力和切削热,并尽可能使用锋利的刀具和较低的精加工载荷。
毛刺和拉丝问题
由于PC韧性高,切削过程中切屑不易干净利落地断裂。这个问题在以下情况下尤为常见:
- 钻探
- 槽加工
- 外轮廓切割
- 微特征加工
在这些加工过程中,很容易产生毛刺和纤维状物质。这些残留物不仅影响外观,还可能干扰装配。对于需要密封件、透明盖或精密结构件的产品,毛刺甚至会影响其功能。有些零件可能通过了尺寸检验,但由于边缘光洁度差,仍然需要返工。许多高质量的PC组件在加工后都会经过专门的去毛刺工序,以确保边缘光滑和产品一致性。
透明度降低
以下加工缺陷可能会降低透明度:
- 可见的工具痕迹
- 粗糙的表面
- 局部烧伤痕迹
- 抛光不足
这些问题会显著降低透光率。
这在医疗设备、实验室设备和观察窗等应用中尤为关键,因为透明度直接影响其功能。随着表面粗糙度的增加,光线穿过材料时会发生散射,从而产生朦胧的外观。因此,透明PC材料的加工不仅需要优化加工参数,还需要抛光处理来改善表面光洁度。
影响PC加工质量的因素
制造高质量的PC组件需要的远不止先进的设备。刀具选择、加工参数和工艺控制都起着至关重要的作用。许多优秀的加工成果并非仅仅依赖于高端设备,而是源于对细节的精益求精。
对工具选择的严格要求
PC是一种相对较软但韧性很高的塑料。如果刀刃不够锋利,材料容易被压扁而不是被切割。
可能出现的问题包括:
- 美白
- 毛刺形成
- 更明显的工具痕迹
- 粗糙的表面
因此,常用的工具有以下几种:
- 高锋利度硬质合金刀具
- 单刃塑料切削刀具
- 抛光刃口刀具
这些工具有助于降低切削阻力并提高加工质量。对于透明零件加工项目,刀具状况通常直接决定最终外观。因此,应定期检查刀具磨损情况,并及时更换磨损的刀具。
切削参数控制极具挑战性
在电脑加工中,提高加工精度并非仅仅提高主轴转速就能实现。过高的主轴转速会产生过多的热量,而过慢的进给速度则可能增加摩擦生热。过大的切削深度也会导致应力集中。
因此,必须仔细权衡以下几点:
- 主轴转速
- 进给速度
- 切割深度
- 刀具路径策略
只有通过不断优化参数组合才能实现稳定的加工性能。即使是微小的参数变化也可能对最终的视觉质量产生显著影响。
压力控制影响产品寿命
PC材料含有一定量的残余内应力。如果在加工过程中局部应力进一步增大,则在后续使用过程中可能会产生裂纹。
在以下环境中尤其如此:
- 酒精暴露
- 化学清洗
- 长期负荷
- 温度波动
应力集中区域更容易出现裂纹。因此,高质量的PC组件通常会包含应力消除工艺,以提高其长期稳定性。
如何解决PC数控加工的挑战?
尽管 PC 加工面临诸如发白、毛刺形成和应力开裂等挑战,但这些问题可以通过工艺优化、冷却改进和适当的后处理得到有效解决。
优化加工工艺路线
对于热敏性和应力敏感性材料(例如聚碳酸酯),试图一次性完成所有加工步骤往往会放大加工误差,并使表面质量更难控制。分阶段加工方法允许每个步骤专注于特定目标,从而同时提高精度、效率和外观。这对于公差要求严格或几何形状复杂的零件尤为重要。
常见流程阶段包括:
- 粗加工
- 半精加工
- 处理
- 表面处理
这种方法有助于减少应力集中和热量积聚,同时提高尺寸稳定性。
改进冷却和芯片去除控制
在PC加工过程中,切削热和切屑排出直接影响最终表面质量。如果散热不畅,可能会出现泛白、熔边和严重刀痕等问题。同样,切屑排出不畅会导致切屑反复摩擦工件表面,降低透明度和尺寸精度。因此,必须同时优化冷却和切屑排出。适当的冷却可以有效降低切削温度,而高效的切屑排出则可以防止切屑反复摩擦工件表面。
常用方法包括:
- 压缩空气冷却
- 微量润滑(MQL)
- 高频芯片去除
- 优化刀具路径设计
这些措施有助于提高透明部件的质量并减少表面缺陷。
添加后处理操作
即使加工参数控制得当,PC零件加工后仍可能残留轻微毛刺、刀痕或局部雾状瑕疵。额外的后处理工序不仅可以改善外观,还能提升整体质量和用户体验。许多高品质PC产品并非加工完成后立即交付。
其他流程通常包括:
- 去毛刺
- 精细抛光
- 火焰抛光
- 清洁处理
这些后期处理方法进一步提高了透明度和外观质量。
常見問題解答
为什么透明PC部件在CNC加工后会开裂?
PC零件的开裂通常与内应力有关。如果切削温度过高、刀具不够锋利或局部切削力过大,材料内部可能会积累较大的残余应力。当产品随后暴露于酒精、清洁剂或温度变化较大的环境中时,应力集中区域可能会逐渐产生裂纹。因此,透明PC产品通常需要严格控制加工参数,并在必要时进行应力消除处理,以提高其长期稳定性。
结语
聚碳酸酯(PC)是一种兼具透明性、抗冲击性和机械强度的塑料材料,因此在现代工业制造中得到广泛应用。从自动化设备的观察窗到医疗器械的透明盖板,再到电子外壳和光学元件,PC 在众多应用中都发挥着重要作用。尽管其加工性能优于许多透明塑料,但其高韧性和热敏感性仍然给数控加工带来重大挑战。生产过程中常见的问题包括表面泛白、毛刺形成、透明度降低和应力开裂。为了获得高质量的产品,制造商必须严格控制材料处理、刀具选择、加工参数和后处理程序。特别是对于透明 PC 组件而言,不仅要满足尺寸精度要求,还要确保优异的外观质量和长期稳定性。
















