
超高分子量聚乙烯是一种工程塑料,具有极高的耐磨性、自润滑性和抗冲击性。我在实际的数控加工项目中经常使用UHMW,它在食品、医疗、机械和化工领域有着优异的表现。本文将结合我的实际经验,系统地讲解UHMW的材料特性、数控加工性能、加工策略以及典型应用,帮助您更高效地掌握其加工要点。
什么是 I超高分子量聚乙烯 M动脉插管
在我的CNC加工经验中,UHMW是我最常用的一类高性能塑料,适用于高摩擦、高冲击、高腐蚀的环境。UHMW的全称是超高分子量聚乙烯,化学式为(C2H4)n。其分子链极长,平均分子量一般在3万到6万之间,部分高性能型号甚至超过9万。分子链越长,其抗冲击、耐磨性能越强。与普通HDPE相比,它的耐磨性提高了近8倍,冲击强度可达50kJ/m²以上,摩擦系数低至0.1,并且几乎具有自润滑性。
从结构上看,UHMW是一种聚合物链紧密缠绕的线性聚乙烯,因此具有优异的耐化学腐蚀性能,可耐强酸、强碱和有机溶剂。其密度约为0.93-0.94 g/cm³,比水轻,但拉伸强度高(≥40 MPa),抗裂纹扩展性能优异。
我通常在以下场景中优先选择UHMW:医疗设备滑轨、食品工业中的传送带导轨和切割垫、化工设备中的耐腐蚀衬里,以及机械设备中的耐磨滑块和衬套。这种材料的一个显著优势是,它在-200°C至80°C的工作温度范围内仍能保持韧性和稳定性,不易开裂或脆化,适合在极低温环境下使用。
在结构件加工中,只要掌握其热膨胀大、柔韧性强的特点,UHMW完全能够进行精度达到±0.05毫米的数控车削或铣削加工,是一种兼顾性能与成本的理想工程塑料。
主要 Performance C极特 O超高分子量聚乙烯
我选择UHMW材料的核心原因之一是它具备多种优异的机械物理性能,能够在严苛的工况下长期稳定运行。它的摩擦系数低至0.1,耐磨性是碳钢的7倍、POM的1.5倍以上,冲击强度可达50 kJ/m²,即使在-100℃的环境下依然坚韧。
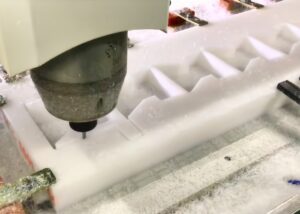
高 W耳朵 And I影响 Resistance
在我为食品厂制造的输送机滑轨中,UHMW 的表现尤为稳定。该材料的摩擦磨损率小于 0.1 × 10⁻⁶ mm³/N·m,即使在连续 24 小时运行的环境下,材料表面也几乎没有磨损。同时,它的不易破碎特性也在机械防撞缓冲部件中得到了验证——它被 50 公斤的钢球连续撞击,依然完好无损,没有出现裂纹。
很 Low Coefficient Of F规矩
我经常使用超高分子量聚乙烯(UHMW)来替代传统的油润滑金属滑动部件。它的摩擦系数仅为0.1-0.2,比聚甲醛(POM)低约20%。这一特性大大降低了运行阻力,使设备能耗降低约15%,并避免了润滑油污染的问题。它尤其适用于洁净室或食品加工等应用场景。
良好 C化学的 S表
在处理化工厂订单时,我经常推荐使用UHMW作为储罐内衬和耐腐蚀溜槽的材料,因为它对98%的无机酸、碱、盐、醇和许多有机溶剂具有优异的耐受性。即使长时间浸泡在硫酸或氢氧化钠环境中,UHMW也几乎不会降解或膨胀。
尺寸 S表 And W亚特 A吸收
UHMW的吸水率低于0.01%,远低于尼龙(PA6吸水率为2.5%)和POM(0.2%)。这意味着它在潮湿或水下环境下使用时,不会因吸湿而导致尺寸膨胀。我加工的滑动配件公差为±0.05毫米,长期使用后几乎没有尺寸偏差,性能非常出色。
性能 C对照 W第i个 O疗法 P塑料
与聚四氟乙烯(PTFE )相比:PTFE的摩擦系数较低(约0.05),但其耐磨性远逊于超高分子量聚乙烯(UHMW),而且价格更高。我通常建议在高负载情况下使用UHMW。
与POM相比:POM具有更好的尺寸稳定性和刚性,适用于高精度结构件,但在耐磨性和抗冲击性方面略逊一筹。尤其是在高速摩擦情况下,UHMW更具优势。
可以超高分子量 Be P处理过的 B数控系统
作为超高分子量聚乙烯材料,UHMW的数控加工性能一直是工业设计与制造领域关注的焦点。从笔者多次加工实践来看,UHMW完全可以通过高质量的数控机床进行加工。只要掌握其材料特性,选择合适的工艺参数和装夹方式,就能获得令人满意的加工效果。它不仅支持常见的车削、铣削和钻削加工,而且在合理控制变形和热膨胀的前提下,能够获得较高的尺寸精度和表面光洁度。
下面我从几个维度来系统地分析一下它的可加工性:
1.适用数控系统 P加工 M精神
UHMW 可用于多种 CNC 加工工艺,包括车削、铣削、钻孔和攻丝操作。车削时材料不会开裂,切削平滑,铣削时可获得整齐的边缘。钻孔时,需要使用尖角刀具以避免材料撕裂。其加工方法与其他热塑性塑料相似,但由于分子链很长,因此需要调整刀具角度和切削路径。
2. 推荐 Ctting Parameters And T哦 S选举
加工超高分子量聚乙烯 (UHMW) 时,我通常使用硬质合金刀具,以确保切削锋利并防止材料粘连。建议切削速度在 100 至 200 米/分钟之间,进给率保持在 0.05 至 0.15 毫米/转,以避免进给过大导致工件边缘产生毛刺。钻孔时,建议使用小螺旋角钻头,并在退刀时降低速度以减少毛刺。精加工时,降低切削深度和进给率有助于提高表面质量。
3。 面 Q素质 And P矫正 C控制
得益于其内部结构,UHMW 在良好的刀具条件下可达到 Ra 1.6 至 3.2 微米的表面粗糙度。对于滑块、导轨、密封件等表面要求更高的零件,我通常采用两道工序:第一道粗加工控制加工余量,第二道精加工调整尺寸。在尺寸精度方面,如果环境温度控制得当、使用标准夹具并进行适当的冷却,UHMW 可以达到 ±0.05 毫米的精度要求,适用于大多数工业装配场景。
4。 挑战 Of HIGH F灵活性 And T赫马尔 E扩展
UHMW的材料特性也带来了一些加工挑战。首先是其高柔性,这使得工件在装夹时容易变形。我通常使用定制的软爪,结合多点夹持或真空吸附来分散应力,避免局部压痕。其次,它的热膨胀系数较大,约为1.5×10⁻⁴/°C,比金属高出数倍。为了减少加工热的影响,我会采用风冷、低速粗加工,并在精加工前进行温度稳定。
5。 应用 A适应性 And P东-P加工 S建议
UHMW 广泛应用于食品加工、输送系统、耐磨结构件和医疗器械。部分零件精加工后可能需要去除边缘毛刺。我通常使用高速微型锉刀或塑料去毛刺工具来完成。对于需要组装的结构件,建议在低温环境下安装,以减少热胀冷缩造成的公差干扰。
综上所述,UHMW虽然分子结构复杂、柔韧性高、热胀冷缩显著,但仍然是一种可以利用CNC高效加工的材料。只要在设备配置、工艺路径、刀具选择等方面进行有针对性的优化,完全可以满足工业级零件的精度和耐久性要求。
相当常见 P问题 And S方案 In P加工
在实际的数控加工过程中,我可以非常明确地说,虽然UHMW具有良好的可加工性,但一些典型的问题在所难免。尤其是在铣削大尺寸或薄壁零件时,翘曲、拉丝和尺寸变化是最常见的现象。这些问题通常源于材料自身的聚合物链结构、较高的柔韧性和较大的热膨胀系数(约1.5×10⁻⁴/°C),在切削过程中容易积聚热量并导致不均匀的内应力,从而影响成品的稳定性和精度。
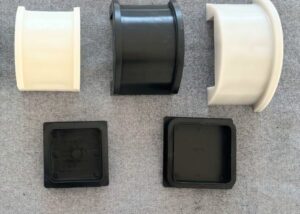
凭借我多年的机械加工经验,大多数问题都可以通过合理设置工艺参数、优化刀具路径和使用适当的表面处理方法得到有效解决:
翘曲(D变形)
翘曲是我在加工UHMW大型扁平零件时遇到的首要问题,尤其是在铣削厚度小于10毫米的零件时。翘曲的主要原因是局部热量积聚和材料应力释放。
解决方案:
采用分步加工法,将整个工件加工分成两到三步完成,避免一次性切削过多,造成内应力释放过快。
加工前将材料预热至40–60°C,以减少因温差引起的变形。
控制切割参数,降低线速度至100~150m/min,并采用水冷或风冷进行辅助冷却。
工件采用大面积吸附夹具或者真空平台,提高装夹稳定性,降低变形概率。
线 D拉温(D蝙蝠侠 Of Ctting S表面)
拉丝问题主要发生在铣削和钻孔工序中,尤其是在加工棱角部位时。UHMW分子链较长,在切削过程中易发生塑性拉伸,导致边缘表面残留细丝。
解决方案:
使用主前角大于 60° 的锋利硬质合金刀具,以形成干净的切削面。
将主轴转速提高到 3000 rpm 以上,同时保持较小的进给速度(0.05–0.1 mm/rev),以降低拉丝风险。
加工完毕后,用高速细砂纸(如P800)轻轻打磨边缘,去除残留的拉丝部分。
尺寸 C变化(T赫马尔 E扩展 And C(收缩)
UHMW的热膨胀系数较大,由于加工过程中温升不均匀,零件的实际尺寸可能会发生微小变化,尤其是薄壁结构更容易受到影响。
解决方案:
加工完成后,工件自然冷却1-2小时后再进行关键尺寸的检查和调整。
加工时保持环境温度稳定,避免外界高温或强风干扰加工温度控制。
采用粗加工+精加工的工艺结构,中间留有1mm以上的余量,以应对收缩或膨胀带来的影响。
表面 T治疗: D毛刺 And C清洗剂
加工后,UHMW零件表面可能会存在轻微毛刺或静电附着杂质。我一般采用以下处理方法:
使用细砂磨盘或 P800 砂纸沿边缘轻轻抛光,以去除细小的毛刺。
对于要求更高的医疗或食品部件,可使用酒精或去离子水进行超声波清洗,去除表面灰尘和静电吸附。
对于需要装配的精密零件,清洁后要用压缩空气吹干,确保接口处没有残留颗粒。
总的来说,UHMW在数控加工中确实面临诸多挑战,但并非不可克服。只要根据材料的物理特性制定合理的工艺方案,优化从工装夹具、加工路径到后处理工序的整个工艺流程,就能在保证效率的同时获得结构稳定、尺寸精确、表面光洁的高质量零件。
对比 O超高分子量聚乙烯 W第i个 O疗法 P聚合物 Materials
超高分子量聚乙烯(UHMW)适用于对耐磨性、低摩擦系数和成本控制要求较高的项目。如果需要尺寸精度或刚性,则聚甲醛(POM)是更佳选择。与聚四氟乙烯(PTFE)相比,UHMW在价格和机械强度方面更具优势;与高密度聚乙烯(HDPE)相比,UHMW具有更高的抗冲击性和分子量,更适合严苛的工作环境。
材料 Performance C比较 T能够:
| 比较项目 | 超高分子量 | PTFE | POM | HDPE |
| 分子量 | 3-6万 | 〜450,000 | 〜100,000 | 200,000-500,000 |
| 密度(g/cm³) | 0.93-0.94 | 2.2 | 1.41-1.43 | 0.94-0.96 |
| 耐磨性 | (卓越)等级 | 通常 | 非常好 | 中等 |
| 刚性和精度 | 中等 | 低 | 高 | 低 |
| 耐冲击性 | 很高 | 高 | 中等 | 更高 |
| 热变形温度 | 〜80°摄氏度 | 〜120°摄氏度 | 〜110°摄氏度 | 〜70°摄氏度 |
| 摩擦系数 | 0.10-0.22 | 0.05-0.10 | 0.2-0.3 | 0.3-0.4 |
| 材料价格(相对) | 中间 | 高 | 中间 | 低 |
如果需要平衡耐磨性和成本,我通常推荐UHMW,而POM在尺寸精度、结构刚度等方面具有优势。了解这些差异将有助于您为不同的工业应用选择最合适的材料。
常见的应用 Of 超高分子量材料
UHMW 是一种耐磨、低摩擦、耐化学腐蚀且具有高冲击强度的工程塑料。在我为客户提供的项目中,从食品加工到医疗设备,再到重型机械设备,UHMW 都能提供稳定可靠的性能。其广泛的应用充分证明了其在众多行业的适应性和成本效益,是许多高要求场合的首选材料。
| 应用行业 | 典型组件 | 应用特点 |
| 食品工业 | 切菜板、传送轨道 | 卫生耐磨不易吸水 |
| 医疗器械 | 抗菌滑轨、设备垫 | 抗菌安全、易清洁、低摩擦 |
| 机械设备 | 导轨、滑块、衬套 | 高耐磨、减震、低噪音 |
| 化工 | 罐体内衬、搅拌叶片、耐腐蚀垫片 | 耐化学腐蚀、不粘、使用寿命长 |
在实际应用中,我经常根据客户对耐磨性、清洁度、耐化学性的要求,推荐使用UHMW作为核心部件材料,不仅可以提高使用寿命,还可以减少维护频率。
常见问题
UHMW 难以加工吗?
根据我的经验,UHMW 并不难加工,但其高柔韧性和热膨胀(~1.5×10⁻⁴/°C)需要精确的夹具、锋利的工具和受控的切削速度,以防止翘曲和拉丝。
切割超高分子量塑料的最佳方法是什么?
我建议使用锋利的硬质合金刀具,低速加工,并采用较小的进给率。数控铣刀和带锯效果很好。分步加工和冷却有助于控制热量并保持尺寸精度。
HDPE 是否比 UHMW 更易于加工?
是的,由于高密度聚乙烯 (HDPE) 的分子量较低(约 500 万 vs. 3-6 万),因此加工起来略微容易一些。它产生的摩擦热较少,变形也较小,更适合高速或批量加工。
有什么比 UHMW 更好?
为了获得更高的精度和结构刚度,我更喜欢 POM(聚甲醛)。如果您需要极强的耐化学性,PTFE 表现更佳。UHMW 是一种很好的平衡材料,但对于公差要求严格的部件来说并非最佳选择。
结语
UHMW是一种耐磨、自润滑且耐化学腐蚀的聚合物材料。在我多年的数控加工项目中,它往往是轻量化、耐用且维护成本低的解决方案的首选。掌握其性能、加工特性和行业选型方法,将为您在多个行业应用中带来更高的灵活性和效率。
















