
在产品开发中,原型在验证外观和功能方面发挥着至关重要的作用,而原型数控加工因其精度高、强度大、材料适用性强,是最可靠的方法之一。
本指南解释了原型加工的基本要素:何时选择数控加工、加工工作流程如何运作、关键成本因素以及如何选择可靠的数控原型制造商。
什么是原型?
原型是产品构想的第一个实物版本,在大规模生产之前制作,用于检验设计在实际条件下是否有效。它有助于团队尽早评估产品,并在投资模具或大规模生产之前降低开发风险。
原型的主要目的是验证设计在外观、尺寸、结构和功能方面是否符合预期。它可以用来检查装配配合、活动区域、支撑点以及其他可能无法在图纸或3D模型中完全体现的关键细节。在许多项目中,原型测试有助于及早发现设计问题,并降低后期进行昂贵修改的可能性。
原型还可以辅助沟通和决策。许多公司会使用原型进行内部评审、客户审批、展览或投资者演示,因为实物通常比数字设计更容易评估。一个制作精良的原型能够让产品概念更加清晰,也更容易进行讨论。
虽然原型与最终生产零件并不完全相同,但两者之间的相似度应该足以支持有效的测试。对于需要进行结构或功能验证的产品,数控加工的原型通常可以达到与最终零件非常高的相似度。正因如此,原型制作是概念设计到全面生产之间至关重要的环节。
什么是CNC原型加工?
CNC原型加工是一种减材制造工艺,它利用计算机控制的工具将CAD设计转化为实物零件。与传统加工相比,CNC加工速度更快、精度更高,并且更适合快速迭代。
与传统加工的主要区别
速度快——无需手动设置,支持快速迭代
精度– 严格的公差 (±0.01 毫米)
材料兼容性——金属、塑料、复合材料
可重复性——每个部件都相同
可扩展性——轻松过渡到大规模生产
核心特征
高精度,适用于高精度工程原型
功能组件具有极佳的一致性
表面光滑,适合制作化妆品原型
支持采用四轴/五轴加工技术加工复杂几何形状。
何时选择CNC加工制作原型?
在原型制作中,并非所有项目都适合3D打印或快速原型制作。当您需要高精度、高强度、可测试的功能、模拟批量生产特性,或者需要快速进入小批量生产阶段时,CNC加工通常是最稳妥的选择。
当高精度和重复性至关重要时
CNC加工始终能达到±0.01-0.05毫米的公差——比大多数增材制造方法都要严格得多。
对于组装式产品(外壳、机械装置、医疗器械),精度决定零件是否能正确装配。
一位机器人客户曾因 3D 打印出现错位问题而改用 CNC 加工,结果装配成功率提高了 70%。
当您需要多种材料时
CNC几乎支持所有工程材料:ABS、PC、POM、铝、不锈钢、钛、铜、碳纤维等。
对于需要强度、耐热性、冲击性能或结构稳定性的功能测试而言至关重要。
例如,医疗器械外壳通常需要 PEEK 或铝——这些材料是普通 3D 打印机无法处理的。
时间效率至关重要:从 CAD 到零件的快速转化
无需模具,无需固化——数控机床直接从 3D 模型切割,原型可在 24-72 小时内完成。
迭代简便:设计变更只需重新编程,无需重新改造。
一位欧洲客户需要在三天内拿到一个可组装的原型,用于投资者会议——数控加工按时交付,确保了他的演示顺利进行。
当您计划转型为小批量生产时
CNC原型可以匹配生产级材料、结构和公差,结构相似度可达90%以上。
对于新产品导入 (NPI) 阶段(EVT → DVT → PVT),数控加工支持从 1 件 → 50 件 → 200 件的自然规模化。
这样就无需切换流程,从而降低风险并确保工程的一致性。
CNC原型加工涉及哪些流程?
成功的数控原型制作依赖于清晰、结构化的工作流程。从CAD设计准备和DFM分析,到材料选择、刀具路径规划、加工、精加工和检验,每一步都直接影响精度、交货时间和成本。本文将基于真实的工厂经验,详细解析完整的“文件到零件”流程,帮助您最大限度地降低风险并加快开发速度。
准备设计文件
基于多年与全球工程团队的合作经验,我发现 80% 的加工问题都源于设计阶段。关键文件包括:
用于生成刀具路径的3D CAD 模型(STEP/IGS)
带有公差、倒角和关键质量特性的二维图纸
规定的公差——默认值为±0.1毫米,除非另有说明
壁厚标准——金属≥1.0毫米,塑料≥1.2毫米
例如:壁厚为 0.5 毫米的电机外壳反复出现故障,直到重新设计为 1.2 毫米。
可制造性设计 (DFM) 分析
DFM(面向制造的设计)决定了你的原型能否成功加工。关键检查点:
工具可及性(深腔、倒角、盲孔)
材料相关风险:例如PC熔化或7075铝合金边缘崩裂
变形风险:适用于大面积平面或长条形部件
我们的DFM流程可以在生产开始前预测超过70%的潜在加工问题。
材料选择
不同的原型目标需要不同的材料:
用于功能测试的金属(铝、钢、不锈钢、钛)
用于外观或轻量化原型制作的塑料(ABS、PC、POM、PA)
用于高强度或耐化学腐蚀部件的复合材料
对于透明外壳而言,PC 比 PMMA 具有更好的抗冲击性,但需要更精细的加工。
数控刀具路径、夹具和工艺规划
工艺工程师将定义:
刀具路径策略(粗加工→半精加工→精加工)
夹具固定方法对于防止变形至关重要。
机床选择——简单零件采用三轴加工,复杂几何形状采用五轴加工
高精度零件可能需要四次或更多次重新定位循环才能达到±0.01毫米的公差。
机械加工 → 精加工 → 检验
完整的CNC原型制作流程包括:
机械加工(铣削、车削、钻孔)
表面处理(阳极氧化、喷砂、抛光、电镀)
使用卡尺、千分尺或三坐标测量机进行检测
许多客户使用CNC 原型进行投资者演示,因此美观的表面处理通常很重要。
预生产运行(小批量)
原型通过验证后,即可直接进入小批量生产阶段:
典型数量: 20-200 件
目的:验证装配和生产稳定性
优势:无需模具,可无缝过渡到批量生产
许多客户会小批量生产进行市场测试,以减少前期投资。
哪些数控加工工艺可用于原型制造?
不同的原型需求需要不同的加工策略。无论您需要高精度金属零件、光滑塑料外壳,还是复杂的多曲面组件,CNC 加工都能提供多种加工模式。选择合适的加工模式可以确保更高的精度、更短的交货时间和更低的成本。
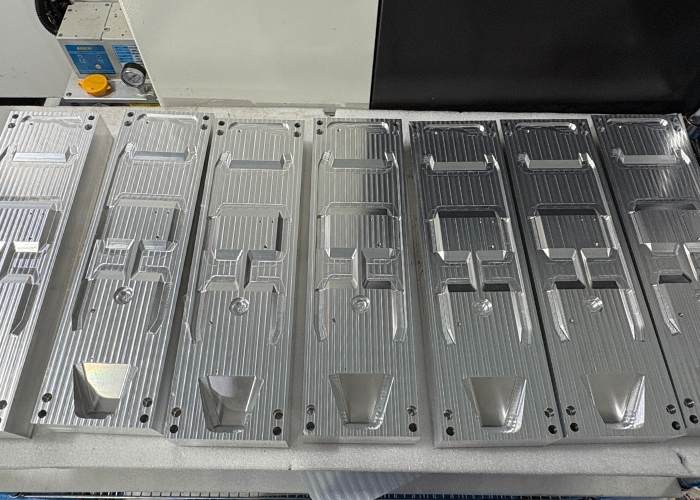
数控铣床
数控铣削是原型制作中最常用的方法。它利用旋转刀具从各个角度切割材料,因此非常适合加工平面、凹槽、槽口和复杂的三维轮廓。
主要优势:
适用于铝、不锈钢、黄铜和塑料。
支持公差通常在±0.01毫米以内。
非常适合需要强度和精度的功能原型。
例如:由于严格的公差要求,我的许多客户的机械外壳、支架和电机底座都依赖于铣削加工。
数控车削
CNC车削 最适合圆柱形或轴状零件。
主要优势:
对圆形零件具有很高的效率。
优异的表面光洁度(Ra 可达到 0.8–1.6 μm)。
非常适合用于销钉、衬套、螺纹零件和连接器。
例如:汽车客户经常要求对轴或螺纹杆进行车削原型测试,以便进行装配测试。
五轴加工
5轴加工允许从多个方向进行切割,而无需重新定位零件。
主要优势:
能够制作复杂形状和曲面。
缩短设置时间,提高精度。
最适合用于航空航天、机器人和医疗原型制作。
例如:由于航空航天翼型具有复合曲面几何形状,我使用 5 轴加工了航空航天翼型测试件。
多工位/多工序加工
它将铣削、车削、钻孔、攻丝和切割集成在一个装置中。
主要优势:
更快的循环时间和更好的一致性。
减少夹紧误差,提高尺寸重复性。
原型批准后,适合小批量生产。
例如:许多机器人客户使用这种模式来缩短从原型到生产的过渡时间。
快速模具(快速夹具和软模)
快速模具技术无需投资建设完整的生产模具即可支持早期功能测试。
主要优势:
适用于桥梁生产(50-500 件)且经济高效。
快速复制生产级零件几何形状。
有助于验证装配、强度和用户交互。
例如:消费电子产品客户经常制作硅胶模具或铝制软模具,以便在批量生产前验证设计。
与其他原型制作方法相比,CNC原型制作有哪些优势?
在比较不同的原型制作方法如何将数字设计转化为实体零件时,CNC加工在精度、材料灵活性、机械性能和重复性方面始终脱颖而出。下面,我将基于实际项目数据和实践经验,详细比较CNC加工与3D打印、注塑成型和铸造工艺。
工作原则
CNC加工:使用可控切削工具从实心块体中去除材料(减材制造)。
3D打印:逐层构建零件(增材制造)。
注塑成型:通过将熔融塑料注入模具来形成零件。
CNC的优势在于:减材切割能够制造出更坚固、更精确、更一致的结构,而不会出现层间粘合缺陷。
支持材料
CNC支持100多种材料:铝、钢、黄铜、钛、POM、ABS、PC、PMMA、碳纤维复合材料等。
3D打印支持的塑料种类有限,金属打印成本高昂且普及程度较低。
CNC技术使您能够使用与批量生产完全相同的材料进行原型制作——这对结构测试至关重要。
公差
CNC公差: ±0.01毫米,适用于航空航天、机器人和医疗部件。
3D打印公差:通常为±0.1–0.3毫米。
成型公差:取决于收缩率和模具质量。
如果您的原型需要精密配合,CNC是唯一可靠的选择。
强度和耐久性
CNC零件具有连续的材料晶粒,其机械性能比3D打印零件强3-5倍。
无薄弱层线,无孔隙,无不可预测的机械故障。
适用于承重部件、夹具、外壳、齿轮、支架、框架等。
成本和时间
CNC加工比注塑成型速度更快(无需模具),比3D打印精度更高。
最佳成本范围:功能原型、工程样品、小批量生产(1-200 件)。
对于复杂的有机形状,3D 打印更便宜;对于结构原型,CNC 提供更好的投资回报率。
环境影响和材料浪费
CNC加工会产生切屑(废料),但95%以上的金属是可以回收利用的。
3D打印产生的废料较少,但许多打印的原型无法重复使用。
CNC的可回收性抵消了大多数环境问题——尤其是对于铝和钢而言。
如何准备用于数控原型加工的高质量CAD图纸?
CAD图纸的质量很大程度上决定了原型加工能否一次成功。大多数原型CNC加工失败都源于细节缺失或公差设定不切实际。我总结了六个关键的准备步骤,它们将帮助您降低加工风险、避免返工并加快开发进程。
建议壁厚
塑料: ≥1.0–1.5 毫米,金属:≥0.8–1.0 毫米。壁薄会导致刀具振动、变形和零件公差不符。
一位客户设计了一种壁厚为 0.5 毫米的铝材——尽管进行了五次返工,但由于结构强度不足仍然失败。
对于承重部件,应根据有限元分析结果调整厚度,而不是根据外观。
倒角和圆角
CNC刀具是圆形的,内角必须包含圆角,通常为R1-R3毫米。
锐利的内角需要电火花加工,这会增加 20% 至 50% 的成本。
在外部边缘添加 0.2-0.5 毫米的倒角,以减少毛刺并改善装配手感。
避免过度容忍
建议:塑料材质为±0.1毫米,金属材质为±0.02-0.05毫米。
避免在非关键表面上指定±0.01毫米——这将使加工成本增加2-3倍。
我见过一些案例,所有尺寸都设置为±0.02毫米,结果报价高出4倍。
避免过于复杂的几何形状
深腔(深度 > 4 倍刀具直径)会导致颤动和加工质量差。
高而细长的特征(高度与宽度之比 > 6:1)会导致不稳定和断裂。
如果需要增加复杂性,可以考虑将零件拆分成带有螺钉或定位结构的子组件。
简化工程图纸
仅包含关键尺寸和关键质量特性。
删除冗余注释(“默认容差:ISO2768-m”即可)。
务必注明:材料、表面处理、数量和装配方向。
设计清单
请使用这份加工准备清单:
壁厚是否满足强度和可加工性要求?
内角是否倒圆角?
公差是否按类别划分(关键公差与非关键公差)?
是否存在倒角或无法加工的特征?
表面处理是否与材料相符?
为了便于加工,是否应该将零件拆分?
如何评估数控原型加工的成本?
了解成本结构对于原型开发至关重要——它有助于优化设计、控制预算并降低生产风险。CNC原型成本受加工时间、材料价格、工艺复杂度、表面光洁度、刀具磨损和批量大小等因素的影响。本节将逐一分析每个因素,以便您能够清晰地估算、优化和规划CNC原型预算。
加工时间
时间是最大的成本驱动因素。
所需的刀具路径越多、切削深度越深或进给速度越慢,加工时间就越长。
例如::
我处理的一个深腔外壳由于刀具颤动的风险,需要进行六次慢步走刀加工——其加工时间是普通外壳的 3 倍。
提示:添加圆角、减小壁厚、简化内部几何形状,可以显著缩短加工时间。
材料费用
材料价格波动很大。
铝合金 6061 价格便宜,而钛或 PEEK 的价格可能是其 10-30 倍。
影响材料成本的因素有哪些?
原材料价格
库存尺寸(较厚的木块价格更高)
减材加工中的材料浪费
提示:早期测试时可使用成本较低的材料(如铝或ABS),之后再进行升级。
流程复杂度
手术次数越多,成本越高。
例如:3轴铣削+去毛刺+攻丝+5轴精加工。
复杂功能成本更高
深沟槽、薄壁、尖锐的内角都增加了复杂性。
提示:简化几何形状可以减少设置时间和成本。
表面处理
精加工费用可能占总成本的 10% 至 40%。
阳极氧化、喷砂、电镀、涂层——所有这些都需要额外的准备工作。
成本因素包括:
特殊颜色
食品级或航空航天级认证
多色样品审批
提示:对于原型,自然阳极氧化或简单的喷砂处理通常就足够了。
刀具磨损
工具磨损是一种隐形成本。
不锈钢或钛等硬质材料磨损刀具的速度非常快。
为什么这很重要:
高级工具价格昂贵。
刀具更换导致机器停机
提示:避免使用微型铣刀加工极小的半径——它们磨损很快,而且会增加风险。
小批量成本与单件成本
单个原型成本最高。
每个部件都需要单独的编程、设置和检验。
小批量生产(5-20件)更具成本效益。
编程和设置成本分摊到所有部件中。
提示:如果您计划以后扩大规模,请考虑提前订购小批量产品以验证一致性。
CNC原型制作的常见局限性有哪些?
CNC原型制作精度极高,但由于其减材制造的特性,也存在一些固有的局限性。我总结了CNC原型制作中最常见的四个局限性以及避免这些局限性的实用方法,帮助您在开发过程中降低80%的风险。
高材料浪费(减材制造)
CNC 从实心块中去除材料,根据几何形状的不同,会产生 40%–70% 的浪费。
主要原因
切割需要预留加工余量。
复杂形状需要更大的原材料。
贵金属(铝、铜、钛)会加剧废物的影响。
如何减少它
将零件分成多个部分并组装(节省 20%–40% 的材料)。
选择加工性能更好的材料(Al 6061 >> Al 7075 >> 钛)。
要求进行DFM优化,以减少未使用的体积。
一位德国客户通过将一个一体式零件重新设计成两件式组件,将材料成本从 180 美元降低到 85 美元。
某些几何形状无法进行机械加工
刀具长度、直径和刚度都会对加工造成限制。
典型的不可加工特征
深度超过刀具直径 4 倍的腔体。
90°内角(立铣刀是圆角)。
完全封闭的内部结构。
可行的解决方案
拆解并组装零件。
将尖角替换为 R2–R5 圆角。
采用混合工艺:3D打印+后加工。
高精度或复杂领域需要技术娴熟的工程师
公差小于±0.01毫米或几何形状复杂需要高级技术人员。
必须控制刀具补偿和热膨胀。
钛等硬质材料如果工具设置不当,很容易损坏工具。
如何避免问题
清晰标明关键质量特性(CTQ)尺寸。
对于非关键表面,使用默认公差(±0.1 毫米)。
确认工厂拥有经验丰富的操作人员(5年以上经验)。
单位成本高于3D打印
CNC加工的编程和设置成本是固定的,因此定制零件的价格会更高。
成本驱动因素
CAM编程及刀具路径设置。
工件夹持和对准。
刀具磨损(尤其是钢/铜刀具)。
如何优化
将多个不同型号的机器同时加工,以分摊设置成本。
外观采用 3D 打印,机械性能测试采用 CNC 加工。
在改用金属之前,先用塑料进行早期验证。
如何选择合适的数控机床工厂进行原型制作?
基于多年与中国数控机床供应商的合作经验,我总结了六项核心标准——设备能力、材料专业知识、公差控制、行业经验、交付可靠性和小批量生产支持。有了这些因素,您就能自信地找到值得信赖的数控机床合作伙伴,避免代价高昂的试错过程。
设备能力(3轴/4轴/5轴)
3轴:最适合平面、简单的组件(60%以上的原型)。
四轴:非常适合加工多面特征并减少设置时间。
5轴:适用于复杂曲线、深凹槽、航空航天级零件,公差可达±0.01mm。
计费示例:
一种医用钛合金零件需要高精度加工曲面。从三轴加工升级到五轴加工,使装夹次数从6次减少到1次,并将公差稳定性提高了40%。
材料库存和加工经验
好的工厂会备有铝合金 6061/7075、不锈钢 304/316、黄铜、ABS、POM、PC 等材料的库存。
材料专业知识至关重要:不锈钢容易变形,ABS 会熔化,7075 容易崩裂。
真实案例:
某工厂生产的深腔7075零件表面光洁度较差。经验更丰富的供应商调整了刀具和粗加工工艺,将表面光洁度从Ra3.2改善至Ra1.6。
公差与精度控制
一家合格的工厂应该始终做到:
一般精度: ±0.05mm
高精度: ±0.01–0.02mm
超高精度: ±0.005mm,采用温控车间
工厂的要求:
三坐标测量报告、质量控制工作流程、加工参数日志。
注意:
一次性的精准度并不等同于能力。稳定性更重要。
行业经验
医疗用途:无毛刺,公差极小
汽车:功能适配性和可重复性
航空航天:五轴曲面
消费电子产品:外观完美
机器人技术:装配对准精度
行业经验可降低风险和返工。
配送速度与质量保证
一家可靠的数控加工工厂应该提供:
快速样品制备(2-5天)
透明的进度更新
三坐标测量机/卡尺/螺纹规检测
24小时内快速解决问题
专业性的有力体现:
发货前主动发送检验视频和报告。
小批量生产准备
一个强大的原型工厂必须具备以下条件:
批次间尺寸一致性
表面处理(阳极氧化、拉丝、喷砂)
10-500 件小批量生产
从原型到生产的平稳过渡
哪些行业最能从数控原型制作中受益?
医疗器械、汽车和新能源、航空航天、国防、消费电子、机器人和自动化等行业都需要数控加工零部件。这些行业依赖数控加工来验证零部件的适配性、性能和可制造性,然后再进行大规模生产。
| 行业 | 典型产品特性 | 常见应用场景 | 需要数控加工零件 |
| 医疗器械 | 高精度、高洁净度、小批量验证 | 手术器械、植入物研发、诊断设备 | 钛合金植入物、不锈钢手术器械、精密连接器 |
| 汽车/新能源 | 高强度、尺寸稳定性高、可靠性高 | 电池系统、车身结构、热管理模块 | 电池外壳、散热片、铝制支架、功能测试部件 |
| 航空航天 | 复杂结构、高性能材料、超高精度 | 飞机零部件、涡轮组件、测试部件 | 铝/钛结构件、轻量化部件、支架、流体连接器 |
| 军工 | 小批量生产,多次迭代,严格保密 | 设备外壳、武器系统组件、测试部件 | 加固结构、抗冲击金属部件、高强度连接件 |
| 消费类电子产品 | 外观精美,迭代速度快,装配精度高 | 智能手机、笔记本电脑、智能家居设备 | 铝制外壳、塑料结构件、散热组件、高光泽外观件 |
| 机器人技术 | 多轴运动、复杂结构、小批量验证 | 关节系统、传感器模块、控制单元 | 铝合金框架、运动支架、齿轮安装座、安装底座 |
| 自动化设备 | 高度定制化、结构复杂、耐久性高 | 夹具、工装、自动化模块 | 精密夹具、铝制框架、连接器、定位组件 |
常见问题
CNC原型可以用于功能测试吗?
是的——CNC原型非常适合功能测试,因为它们可以达到与最终零件95%以上的结构相似度。我经常帮助客户使用由与生产部件相同的金属或工程塑料制成的CNC原型来验证组件、承载点、热性能和运动机构。如果项目需要耐用性、精度或真实的用户测试,CNC加工可以提供最可靠的功能测试结果。
CNC加工能达到的最小公差是多少?
基于实际加工能力,高端数控机床通常可以稳定达到±0.01毫米的精度,在某些超高精度的情况下,配合合适的夹具和环境控制,甚至可以达到±0.005毫米。在我的项目中,一般原型通常采用±0.05-0.1毫米的精度,而航空航天或医疗零件可能需要更严格的公差。可达到的公差始终取决于材料类型、几何形状和加工设置。
进行数控原型制作需要提供哪些文件?
为了顺利启动CNC原型制作,我需要用于编程的3D文件(STEP/IGES格式)和定义公差、螺纹规格、半径和表面光洁度的2D图纸(PDF格式)。如有物料清单(BOM)、装配参考和材料规格,将有助于缩短沟通时间。有了完整的文件,我可以提供准确的DFM反馈,并将制造风险降低30%至50%。
CNC原型加工成本高吗?
成本很大程度上取决于材料、几何形状复杂度、公差和所需数量。CNC加工比3D打印更昂贵,尤其是在单件生产的情况下,但对于功能性金属零件或高精度零件,CNC加工可以减少返工,并将设计风险降低80%。在许多情况下,CNC加工更具成本效益,因为它无需模具,并且支持快速迭代而无需支付模具费用。
CNC加工适用于所有原型制作吗?
CNC加工非常适合需要高精度、高强度、耐热性或逼真功能性能的原型制作。然而,它不适用于具有完全封闭内部结构或极其复杂的曲面形状的设计——这些更适合增材制造。根据我的经验,大约70%的工程原型最能受益于CNC加工,而其余的则根据其复杂程度依赖3D打印或软模具。
结语
在全面投产之前,原型数控加工是评估设计精度、零件功能和制造可行性的最可靠方法之一。凭借高精度、广泛的材料兼容性和快速的周转时间,它有助于降低开发风险、缩短验证周期,并使原型更接近最终使用零件的性能。
TiRapid为需要速度、精度和实用工程支持的定制零件提供原型 CNC 加工服务。从早期设计验证到小批量生产,我们的团队帮助客户将创意转化为质量稳定、交付高效的可靠加工零件。















