
电子设备的内部空间有限,需要精密结构件来固定和对准电路板、连接器、传感器和散热组件。孔位、尺寸或表面状况的偏差会导致装配困难、接口错位或热接触不良。CNC 加工解决方案应考虑组件功能、材料特性、图纸公差和订单数量。精心设计的加工和检测流程有助于制造商减少返工,同时兼顾产品质量、生产效率和采购成本。
电子设备常用精密结构件类型
不同的结构部件具有不同的功能,因此加工优先级应反映其具体尺寸和特征。
外壳和内部支撑部件
这些组件保护内部组件,提供安装空间,并建立装配参考。
- 设备外壳和盖板:控制整体尺寸、开口位置和连接间隙,以防止与内部组件发生干涉。
- 电路板安装:根据电路板孔型和可用空间定位支撑结构和紧固点。
- 连接支架和安装板:保持安装孔和配合面之间的位置关系,以减少装配调整。
预先定义安装参考可以提高结构部件与其他组件之间的兼容性。
精密连接和功能组件
某些部件还具有定位、安全接口或传热功能。它们的加工要求应根据其具体功能而定。
- 传感器安装座:控制定位尺寸和安装孔位置,使传感器保持在设计位置。
- 连接器安装组件:确保接口开口、紧固孔和周围结构符合装配要求。
- 散热板和散热片:根据热源布局确定安装孔和接触面的位置,以满足安装和散热要求。
明确定义每个部件的功能有助于确保加工规格与其预期用途相符。
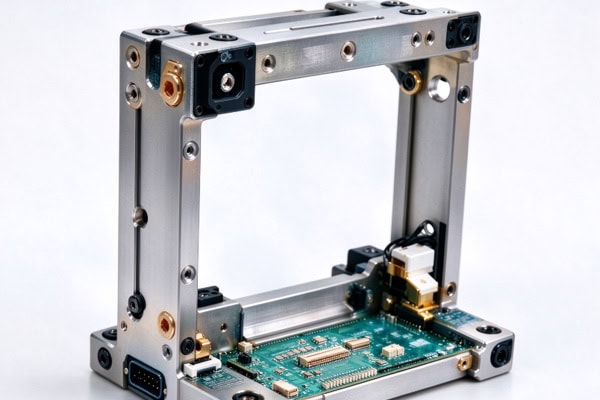
材料选择和数控加工工艺
材料选择会影响零件性能,而加工工艺会影响尺寸精度、表面质量和制造成本。两者应综合考虑。
根据应用要求选择材料
材料选择应考虑部件强度、重量、导热性、工作环境和预算。
- 铝合金:重量轻且易于加工,因此适用于设备外壳、安装板和散热组件。
- 不锈钢:适用于需要强度或耐腐蚀性的部件,但应考虑加工难度和重量。
- 铜和铜合金:可用于需要良好导热性的导电部件或结构。
- 工程塑料:适用于部分绝缘支撑件和轻型结构。选择时应考虑温度、载荷和尺寸稳定性。
应根据实际功能需求选择材料,以控制制造成本而不影响性能。
根据零件几何形状规划加工操作
不同的几何形状需要不同的加工方法。工艺规划应考虑刀具的可及性、工件夹具的稳定性以及关键尺寸。铣削主要用于加工平面、型腔、槽和复杂轮廓。钻孔和攻丝用于加工安装孔和螺纹连接,而车削则适用于加工旋转部件,例如套筒和定位销。薄壁壳体、深型腔零件以及需要在多个面进行加工的零件需要采用合适的工件夹具策略和加工顺序,以减少变形和重新定位误差。

精密控制和质量检验
精密结构件的质量取决于关键尺寸、配合关系和表面状况,而不仅仅是外观。
定义关键尺寸和检验项目
检验重点应体现每个组件的装配功能,图纸公差和验收标准应在生产前确定。
| 组件类型 | 重点检查项目 | 主要目的 |
| 设备外壳 | 整体尺寸、开口位置、安装孔 | 确保整体装配契合度 |
| 电路板安装座 | 孔间距、支撑高度、定位关系 | 确保正确安装电路板 |
| 连接器安装组件 | 孔位置、接口尺寸、配合间隙 | 确保连接器正确对齐 |
| 传感器安装座 | 定位尺寸、安装参考 | 控制安装位置 |
| 散热板 | 接触面平整度、表面粗糙度、安装孔位置 | 满足接触和组装要求 |
检验方法应与零件几何形状和规定的公差相匹配。对于影响装配的尺寸,应事先商定测量方法和验收标准,以减少交付后的纠纷。
控制表面光洁度和加工变形
表面处理会影响外观、耐腐蚀性和局部尺寸,因此应在生产前确定精加工工艺和保护区域。螺纹孔、精密配合面和电接触区域的要求应根据其预期功能进行规定。薄壁和深腔零件还需要注意夹紧力和加工顺序。合理协调粗加工、精加工和必要的过程检验有助于减少尺寸偏差并提高一致性。
如何选择精密零件的数控加工供应商
供应商选择应考虑加工可行性、质量检验和交货安排,而不仅仅是单价。
提供完整的技术文档
询价时,请准备二维工程图纸、三维模型、材料等级、关键公差、表面处理要求和订购数量。对于与电路板、连接器或其他部件配合使用的组件,请明确相关接口尺寸,以便供应商评估潜在的制造挑战。如果产品仍在开发阶段,请提前讨论原型制作、设计修改和小批量生产要求,以减少延误和额外成本。
确认检验标准和交付要求
下单前,请确认技术规格和验收条件,包括以下内容:
- 关键尺寸的公差和验收方法。
- 材料等级、表面处理和外观要求。
- 是否需要首件检验合格报告或尺寸检验报告。
- 包装方式、交货时间表和重复订单安排。
明确界定技术和交付责任有助于降低采购风险,并确保零部件符合约定的要求。
电子设备精密结构件的制造需要根据实际装配和运行条件,协调材料选择、加工工艺和质量检验。这种方法有助于防止各个制造阶段的问题影响最终装配。TiRapid 根据客户图纸、材料规格和订单数量提供定制化的 CNC 精密加工服务,为电子设备制造商的原型开发和组件生产提供支持。
















