
尼龙作为一种常见的工程塑料,凭借其优异的强度、耐磨性和自润滑性,广泛应用于机械、汽车、电气等领域。它不仅适合注塑成型,也非常适合CNC加工。我将从尼龙的基本特性出发,系统地讲解其在CNC加工中的实用技巧和注意事项,帮助您更深入地了解如何更高效地将尼龙材料应用于精密制造。
什么是 Is N尼龙
尼龙是一种合成聚合物,全名聚酰胺,最早由杜邦公司于1935年开发,广泛应用于工程制造。在实际项目中,我最常使用PA6和PA66,它们具有优异的机械强度(PA66拉伸强度为80-90MPa),耐磨性好,摩擦系数低至0.25,可在干摩擦条件下长时间运行。
尼龙还具有良好的耐油、耐碱性,以及优异的电绝缘性能,是汽车部件、电子元件、滑动部件、齿轮和工业滑轮的理想材料。
在数控加工中,尼龙因其热塑性和中等硬度,非常适合车削、铣削和钻孔操作。尤其是在对轻量化和自润滑要求较高的场景中,尼龙可以有效替代部分金属部件,同时降低系统噪音和维护成本。
无论是未增强的PA6还是添加30%玻璃纤维增强的PA66-GF30,通过合理的刀具选择和加工参数,我都能达到±0.05毫米的公差。对于结构件和功能件,尼龙始终是我推荐的性价比最高的材料之一。
相当常见 TYPES Of N尼龙 And T继承者 Performance D推论
在我参与过的各种项目中,尼龙不仅以其强度和韧性著称,而且还衍生出多种改性型号以满足不同的应用需求。最常用的类型包括PA6、PA66、PA12和玻璃纤维增强尼龙。它们之间的性能差异直接影响加工策略和最终应用性能。不仅种类繁多,而且每种等级的物理性能也存在显著差异。
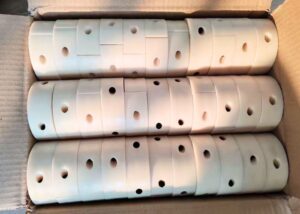
在我的数控加工项目中,我会根据零件的用途、机械性能要求和环境条件选择合适的尼龙材料。以下是对几种常用尼龙材料的分析:
PA6(尼龙 6)
PA6 是我最常加工的尼龙之一,尤其用于滑轮、导轨和一般结构件。它的拉伸强度高达 80 MPa,断裂伸长率高达 50%,具有良好的抗冲击性和韧性。然而,它的吸水率高达 2.5%,湿度变化会影响尺寸精度,因此我通常需要在加工前将其干燥 6-12 小时(80°C)。
PA66(尼龙 66)
PA6与PA66相比,结晶度更高,拉伸强度提高到85-95MPa,热变形温度达到250℃(0.45MPa下),常用于制造连接器、齿轮、紧固件等受力较大的零件。其刚性更强,但也有吸湿性大的问题,加工前也需要充分干燥。
PA12
对于需要高尺寸稳定性和低吸水率的项目,例如医用密封件、气动配件等,PA12 是我的首选。它的吸水率低至 0.2%,加工后尺寸保持率极佳。它的拉伸强度略低(约 50-60 MPa),但耐化学性和抗冲击性优异,非常适合制造精密结构部件。
30% 玻璃纤维增强尼龙
该型号可将抗拉强度提升至90MPa以上,部分可达130MPa。在加工高强度支撑部件(如支架、承重壳体)时,它是我的首选。它的刚性、尺寸稳定性和热变形温度远高于未增强尼龙,但加工过程中刀具磨损显著增加。我一般使用硬质合金刀具,并辅以雾化冷却,以延长刀具寿命并获得更好的表面质量。
能够 N尼龙 Be P处理过的 B数控系统
尼龙是一种适用于数控加工的工程塑料,具有良好的切削性能和广泛的加工适应性。其加工难度适中,但也需要掌握关键技能,例如控制材料应力、刀具选择、冷却方法等。尤其是在批量生产中,必须提前管理尺寸稳定性、吸湿性和热膨胀性,否则很容易出现公差偏差或表面缺陷。
准备 W扫 B之前 N尼龙 P处理(SUCH As A退火, Drying)
尼龙具有吸湿性,因此加工前的干燥至关重要。例如,PA6 的吸水率高达 2.5%,潮湿环境下尺寸可能会膨胀 0.3% 以上。我通常会在 80°C 下干燥 8-12 小时,以确保水分含量降至 0.2% 以下。此外,对于高应力的成型毛坯(例如注塑件),我会考虑进行退火处理(90°C-100°C,持续 2 小时),以释放内部应力,防止加工过程中出现翘曲或开裂。
首推最高性价比 M加工 P参数(Ctting S撒尿, Fed D埃普斯 Of C(ut)
根据尼龙类型的不同,加工参数略有不同:
尼龙6/尼龙66
切割速度:180–250米/分钟
进给速度:0.1-0.3毫米/转
切割深度:0.5–1.5 毫米
30%玻璃纤维增强尼龙
切割速度:100-180米/分钟(因玻璃纤维磨损刀具)
使用硬质合金刀具或钛涂层高速钢刀具,并使用喷雾冷却系统保持温度稳定。
在多次实验中,我发现使用带有断屑器的刀具可以减少切屑缠结、减少热量积聚并提高表面质量。
相当常见 P加工 P问题 And S解决方案(EDGE C崩溃, E扩张)
问题 1:许多 C嬉皮/Burrs尼龙
韧性高。如果刀具不够锋利或进给过大,很容易拉扯材料而不是切削。解决方法是使用锋利且前角较小的刀具,并将进给速度降低至0.1毫米/转。
问题 2:维度 E扩张/D资讯
主要是由于吸湿或局部受热不均导致应力释放。我通过预先干燥材料并采用分阶段粗加工+精加工的策略来避免这种情况。例如,粗加工和精加工之间间隔4小时有助于稳定材料。
表面 Treatment M方法(P抛光, D耶英, S和爆破)
虽然尼龙表面本身比较光滑,但如果有特殊要求,我通常会这样做:
机械抛光:提高透明度或光滑度(Ra<0.8 μm )
染色:用于定制颜色,常见于消费品外壳。
喷砂:用于改善摩擦性能或获得哑光效果,常用于手持部件!
比较 Analysis Of N尼龙 And O疗法 E工程 P塑料
在实际加工项目中,尼龙经常与其他常见工程塑料(例如POM、ABS和聚碳酸酯(PC))进行比较。我的经验是,尼龙适用于中等强度、耐磨性和自润滑性要求的部件,而POM更耐磨,ABS重量轻但强度较弱,PC则在透明度和抗冲击性方面更胜一筹。选择材料的关键在于性能匹配,尤其要关注摩擦系数、吸湿性和热变形温度。
| 比较维度 | 尼龙(PA6/PA66) | POM(聚甲醛) | ABS(丙烯腈丁二烯苯乙烯) | 聚碳酸酯(PC) |
| 摩擦系数 | ≈0.25 | ≈0.2 | ≈0.35 | ≈0.4 |
| 耐磨性 | ★★★★☆ | ★★★★★ | ★★☆☆☆ | ★★☆☆☆ |
| 冲击强度 | 中等 | 中等 | 通常 | 非常高(>850 J/m) |
| 尺寸稳定性 | 中(吸湿性强) | 高(低吸湿性) | 高 | 中等 |
| 热变形温度 | ≈200–250°C | ≈160–180°C | ≈90–100°C | ≈135–145°C |
| 处理性能 | 优秀 | 优秀 | 优秀 | 通常 |
| 推荐用途 | 齿轮、滑块、衬套 | 滑轮、轴承、齿条 | 外壳、玩具、结构支撑 | 透明盖板,耐冲击外壳 |
相当常见 I不能忽视 Application S塞纳里奥斯 尼龙
在我的数控加工项目中,尼龙材料因其重量轻、强度高、自润滑和优异的电绝缘性能而被广泛应用于许多关键行业。无论是在汽车、电子、食品还是医疗设备领域,我都会根据其机械要求、环境条件和法规标准选择合适的尼龙类型(例如 PA6、PA66、PA12 和玻璃纤维增强尼龙)。其拉伸强度可达 90 MPa,热变形温度可达 250°C。它还具有良好的尺寸稳定性和耐化学腐蚀性,非常适合在恶劣环境下进行高频操作和精密零件制造。
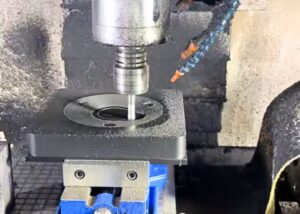
以下是我在不同行业中经常处理的尼龙零件的典型应用:
汽车行业
我经常为客户加工用于动力传动系统和车身结构的尼龙零件,包括:
高耐磨尼龙齿轮(PA66-GF30)适用于变速箱和电机传动系统
固定支架及连接件,兼具刚性与减震性能
油管夹、线束夹等需耐油、耐高温的小型结构件
电气工业
尼龙的优异性能使其成为电气系统不可或缺的材料。我加工过的典型零件包括:
绝缘螺丝、绝缘垫圈(常用PA6、PA66)
隔离垫用于电缆分离,击穿电压高,安全性高
电控箱内尼龙定位块,确保线路系统运行稳定可靠
在食品行业,我们主要使用低吸湿性、经FDA认证的PA12材料。常用部件包括:
输送滚轮和链条滑块,摩擦系数低,运行安静
切割导轨和导槽保持高清洁度,同时满足结构强度要求
可拆卸尼龙卡扣式连接器,方便清洁和维护
医疗行业在我服务的欧美医疗客户中,尼龙被广泛用于制造高精度结构件,例如:
医疗设备外壳、支架系统(采用PA12,尺寸稳定性优良)
一次性手术器械中的定位部件
牙科设备中的驱动小齿轮和紧固件
材料 S选举 R表扬 T能够 For N伊隆数控 M加工
可以列出以下对照表(建议放在最前面):
| 材料等级 | 吸水率 | 抗拉强度 | 尺寸稳定性 | 应用场景 |
| PA6 | 高(2.5%) | 80兆帕 | 通常 | 滑轮、导轨 |
| PA66 | 高(2.0%) | 90兆帕 | 非常好 | 齿轮、连接器 |
| PA12 | 低(0.2%) | 60兆帕 | (卓越)等级 | 医疗、密封圈 |
| PA66-GF30 | 低 | 130兆帕 | 优秀 | 支架、壳体 |
常见问题解答
尼龙的可加工性如何?
尼龙极易通过铣削和车削等数控加工方法进行加工。我通常可以达到±0.05毫米的加工精度。尼龙的中等硬度和低摩擦力使其能够进行平滑的切割,但锋利的刀具和冷却系统对于防止熔化或变形至关重要。
加工尼龙的最佳方法是什么?
我建议使用锋利的硬质合金刀具、中等切削速度(180-250 米/分钟)和冷却液喷雾。预干燥尼龙并采用断续切削有助于防止毛刺和表面软化。避免剧烈进给,以保持尺寸稳定性。
尼龙和PA6有什么区别?
尼龙是聚酰胺的统称,而PA6则专指尼龙6。PA6的拉伸强度约为80 MPa,抗冲击性良好。然而,其2.5%的吸水率会影响精度,因此加工前必须进行干燥处理。
尼龙在机械加工中的公差是多少?
加工尼龙时,我通常保持±0.05毫米的公差。对于关键配合,使用干燥材料和紧固夹具可以实现±0.02毫米。然而,由于水分和热膨胀的影响,对于复杂零件,±0.1毫米是更安全的通用准则。
尼龙的局限性是什么?
尼龙吸湿性强(最高可达 2.5%),会导致尺寸变化。它对热敏感,硬度适中,在加工过程中容易变形或产生毛刺。这些因素使得严格的公差和长期稳定性更具挑战性。
机械加工的良好公差是多少?
根据我的经验,±0.1 毫米是 CNC 塑料零件的实际默认公差。在材料准备和机床控制良好的情况下,±0.05 毫米是常见的。低于 ±0.02 毫米的公差需要进行加工后校准或使用特殊夹具。
尼龙的耐温性是多少?
标准尼龙在连续使用中可承受-40°C至120°C的高温。短时间使用时,可承受高达150°C的高温。为了获得更高的耐高温性,我使用了PA66-GF30,它在高温下仍能保持强度,并且在负载下不易软化。
适合机械加工的尼龙有哪些等级?
我常用 PA6、PA66、PA12 和 PA66-GF30。PA6 坚韧且价格实惠,PA66 刚性更高,PA12 吸湿性低,而 30% 玻璃纤维填充的 PA66 可将拉伸强度提升至 130 MPa 以上,适用于结构应用。
结语
编写本尼龙加工指南旨在帮助您全面了解尼龙的性能差异、应用场景及数控加工技术。无论您是设计工程师、采购人员,还是制造端的操作人员,只要掌握吸湿控制、合理的选材和加工参数,就能有效提升零件质量,降低不良率,并更灵活地实现汽车、电气、医疗等行业的功能设计和成本优化。希望本指南能为您在材料选择和精密加工方面提供实用参考。
















