
表面光洁度是数控车削性能的关键指标,直接影响零件的功能、装配精度和长期耐久性。获得光滑的表面需要关注机床状态、刀具选择、切削参数和工艺控制。通过系统地解决这些因素,制造商可以在提高表面质量的同时,保持效率并减少返工。
机床状态及稳定性
稳定的机器运行是保证表面质量一致性的关键。机器的任何振动、结构磨损或错位都会直接导致工件表面出现不规则现象。
机器刚度和振动控制
机床床身、导轨和主轴系统的刚性决定了其抵抗切削力的能力。结构部件强度不足或过度磨损会加剧振动并降低表面光滑度。
- 保持机床床身完整性
- 检查和调整导轨
- 确保主轴跳动量最小
- 必要时采取阻尼措施
- 监测长期稳定性
- 减少振动,使表面更光滑
优化机器稳定性可确保切削力产生的变形最小,并保持高质量的表面光洁度。
工具主轴和轴的精度
精确的主轴旋转和线性轴对准可最大限度地减少切削过程中的偏差。任何误差都可能导致表面痕迹和尺寸不一致。
- 检查主轴对准情况
- 校准线性轴
- 监测热膨胀效应
- 调整反冲补偿
- 进行定期维护
- 确保工具定位精准
正确的主轴和轴线控制可以提高表面均匀性,减少机械误差造成的缺陷。
冷却和润滑系统
有效的冷却可以减少切削界面处的热膨胀和摩擦,有助于保持光滑的表面光洁度。
- 检查冷却液流量和压力
- 使用合适的切削液
- 确保均匀润滑
- 监测切割区的温度
- 避免芯片堆积
- 保持表面质量一致
管理良好的冷却系统可减少热引起的刀具变形,并提高表面完整性。
切削刀具的选择和准备
该工具直接与工件相互作用,对表面光洁度质量起决定性作用。
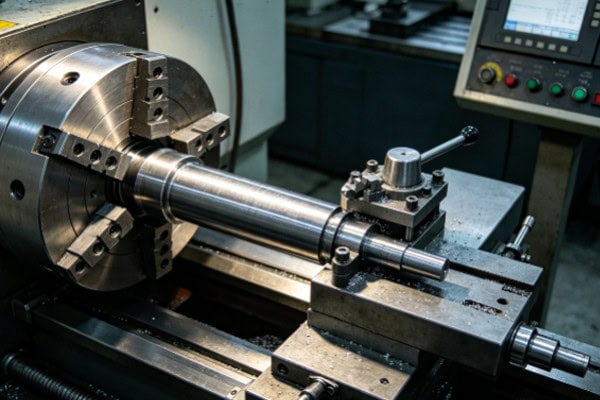
刀具材料和涂层
刀具材料和涂层会影响耐磨性、切削力和发热量。选择合适的刀具可以延长使用寿命并提高表面质量。
- 选择优质硬质合金或陶瓷刀具
- 选择适合切割材料的涂层
- 优化边缘几何形状
- 监控工具状态
- 及时更换磨损的工具。
- 尽量减少表面划痕和痕迹
选择合适的刀具可以减少摩擦,并保持工件表面光洁度的一致性。
刀具几何形状和刃口准备
刀刃的形状和锋利度会影响切屑流动和切削力。精确的刀刃预处理可确保金属去除顺畅,并将表面缺陷降至最低。
- 调整倾角和间隙角
- 准备锋利、均匀的刀刃
- 避免形成毛刺
- 确保工具边缘的一致性
- 降低抖动风险
- 提高表面均匀性
优化的几何形状可产生可控的切削条件,从而提高加工质量。
刀具悬伸和夹紧稳定性
过大的悬伸或不稳定的刀具安装会增加挠度和振动,直接影响表面光洁度。
- 最大限度地减少刀具悬伸
- 确保夹紧牢固且准确
- 使用刚性刀架
- 避免使用易产生振动的设备
- 定期检查安装完整性
- 实现一致的表面光滑度
稳定的刀具设置确保加工的可重复性,并在整个生产过程中保持所需的表面质量。
切削参数优化
选择合适的切削速度、进给率和切削深度对于获得光滑的表面至关重要。
主轴转速调节
主轴转速会影响切屑的形成和表面纹理。使转速与材料特性相匹配可以防止表面粗糙和刀具颤动。
- 确定物料的最佳加工速度
- 避免主轴转速过高或过低
- 降低切削界面处的振动
- 保持芯片厚度一致
- 平衡速度和表面质量
- 确保切口平滑。
正确选择转速可以最大限度地减少表面缺陷,并改善零件外观。
进给速率控制
进给速度直接影响表面粗糙度。微调进给速度可以在不影响效率的前提下显著提高表面光洁度。
- 降低精加工工序的进给速度
- 操作过程中保持均匀进料
- 防止材料去除不均匀
- 避免工具摩擦和振动
- 平衡生产力和质量
- 实现一致的表面纹理
合适的进给速度可获得均匀且美观的表面光洁度。
切削深度和精加工工序
浅精加工工序可减少切削力并最大限度地减少表面不规则性,从而提高整体质量。
- 减少表面处理深度
- 避免使用过于激进的材料去除方法
- 控制切削力
- 防止偏转和颤动
- 优化完成序列
- 增强表面光滑度
持续、可控的精加工工序可生产出缺陷最少的高质量表面。
工件材料和夹具
材料特性和夹紧条件会影响工件在切削过程中的反应。
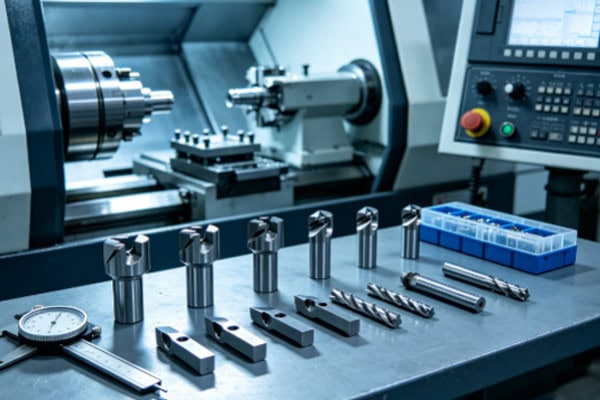
材料选择和硬度考量
不同材料对切削力的反应各不相同。较软的金属可能会变形,而较硬的金属则可能导致刀具振动。根据材料调整切削策略可以确保获得光滑的表面。
- 评估材料硬度
- 据此调整工具选择。
- 调整切削参数以控制变形
- 考虑合金成分和延展性
- 减少表面撕裂
- 保持尺寸稳定性
材料感知加工可改善表面外观并防止缺陷。
工件夹持稳定性
牢固地夹紧工件可以防止移动或振动,从而避免损坏表面。
- 确保牢固安装
- 长乐段应使用稳定器或跟随器。
- 避免松动的固定装置
- 检查夹紧重复性
- 最大限度减少振动传递
- 实现均匀的表面质量
稳定的夹紧力确保切削力可预测地发挥作用,从而获得更好的表面完整性。
切屑排出和切削液管理
高效的碎屑清除和适当的液体涂抹可防止表面划伤和过热。
- 保持芯片持续流动
- 均匀涂抹切削液
- 避免切屑重复切割
- 降低刀具与工件之间的摩擦
- 控制温度升高
- 提高表面光洁度
妥善管理芯片和冷却液可获得更清洁、更光滑的表面。
















