
内窥镜器械通常需要在相对狭小的空间内完成观察、定位、抓取、切割、输送等操作。因此,内部组件的尺寸、配合关系和表面状态都需要保持稳定。与一般机械零件相比,内窥镜器械的手术零件通常具有尺寸小、结构精细、孔隙多、壁厚相对较薄等特点。部分零件还需要与镜头、导管、抓取组件或其他精密部件组装。数控加工可以根据三维图纸和工程要求对金属或工程塑料进行精确切割,并通过车削、铣削、钻孔、攻丝、微加工等工艺完成定制零件的生产。
内窥镜手术部件的加工特性有哪些?
内窥镜器械的内部空间有限,因此通常需要在保持足够强度和稳定性的前提下,尽可能缩小部件尺寸。一个小型部件可能同时包含孔、槽、螺纹、台阶和配合面。因此,需要预先安排加工顺序,以减少因反复夹紧而造成的尺寸偏差。
小尺寸结构的稳定加工
内窥镜手术部件的常见结构包括连接器、套筒、定位组件、夹持组件、镜头安装结构、导向组件以及各种非标小型金属零件。有些部件外径较小,但仍需要内部孔或台阶。传统的加工方法难以兼顾尺寸精度和表面质量。数控车削适用于轴类、套筒类和圆柱形零件,能够连续加工出外径、内孔、端面、沟槽和螺纹等结构。对于具有平面、不规则轮廓和多方向孔的零件,可以结合数控铣削或多轴加工来完成加工。
控制薄壁、细槽和微孔的加工力
一些内窥镜组件采用较薄的壁厚以减小整体尺寸。如果在加工过程中切削力过大,组件可能会发生轻微变形,最终影响装配。因此,在生产前需要根据组件结构选择合适的夹紧方式和加工顺序。例如,可以先加工主要定位面,再加工精细结构;对于薄壁区域,可以减少每次切削量,并在后续工序中进行尺寸复检。对于细小的沟槽、微孔和其他特征,在控制切削条件的同时,也应使用尺寸合适的刀具。
装配尺寸
内窥镜手术部件很少单独使用。一个套筒需要与其他部件连接,一个定位部件需要精确地进入安装位置,一个夹持结构需要保持平稳的运动。因此,图纸上所示的孔径、轴径、间隙、同轴关系和位置尺寸都可能影响最终装配。在加工前确定这些关键尺寸可以使生产过程更加稳定。
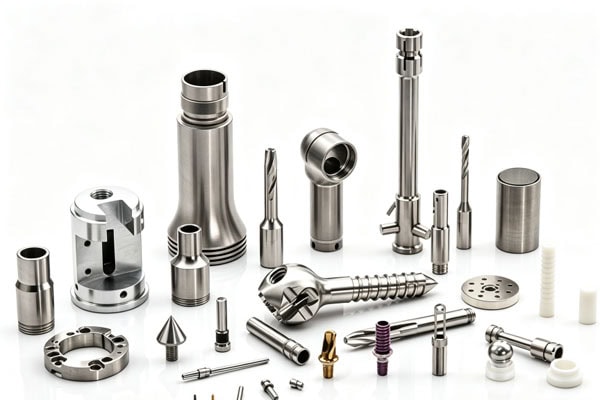
如何为内窥镜零件开发数控加工解决方案
工程师首先需要确认零件的结构特征、材料、公差、表面处理和装配要求,然后确定车削、铣削、钻孔、攻丝或多轴加工是否合适。内窥镜组件的结构通常较为紧凑。如果加工顺序安排不当,可能会增加刀具使用量、夹紧次数和后续精加工工作量,还可能导致薄壁区域变形、孔位偏差或表面质量不稳定。因此,提前制定合理的加工路线有助于提高生产效率、减少返工,并确保零件满足后续装配和应用要求。
确认图纸和关键尺寸
收到STEP、STP和IGES等3D文件以及PDF、DWG和DXF等工程图纸后,首先可以检查零件的结构、材料、尺寸、公差、表面要求和特殊标记。尤其需要注意装配位置和关键尺寸。对于一般外部尺寸,可直接按图纸生产;对于影响装配的孔、槽、螺纹和定位面,应在生产计划中单独标记,并安排相应的检验方法。
根据结构选择加工方法
不同的零件适用于不同的加工设备。圆柱形零件一般可优先考虑数控车削;具有复杂平面和空间轮廓的零件可采用数控铣削加工;如果结构包含多个方向的复杂特征,则可采用五轴数控加工以减少装夹次数。TiRapid 网站提供数控铣削、数控车削、五轴数控加工和微加工服务,可根据零件结构选择合适的加工工艺。
| 零件结构和关键控制的常用加工方法 | ||
| 套筒、轴部件 | 数控车削 | 外径、内孔、同心度 |
| 小型住宅 | 数控铣床 | 孔位置、平面、壁厚 |
| 不规则连接器 | 三轴/五轴铣削 | 轮廓、位置尺寸 |
| 精细的沟槽和孔部件 | 微型数控加工 | 沟槽宽度、孔径、毛刺 |
| 螺纹连接件 | 车削/铣削/攻丝 | 螺纹尺寸、配合性能 |
将检测集成到加工过程中
内窥镜组件不宜在所有加工完成后才进行检验。关键尺寸可在半成品阶段进行检查,以便及时发现尺寸偏差,避免因继续加工而造成材料和时间浪费。常见的检验方法包括尺寸测量、孔径检验、螺纹检验、外观检验和三坐标测量 (CMM) 检验。TiRapid 网站详细介绍了其 CMM 检验能力及其在精密数控零件质量控制中的应用。对于要求更高的项目,还可以根据客户图纸提供相应的尺寸检验记录,方便工程和采购团队确认零件是否符合图纸要求。
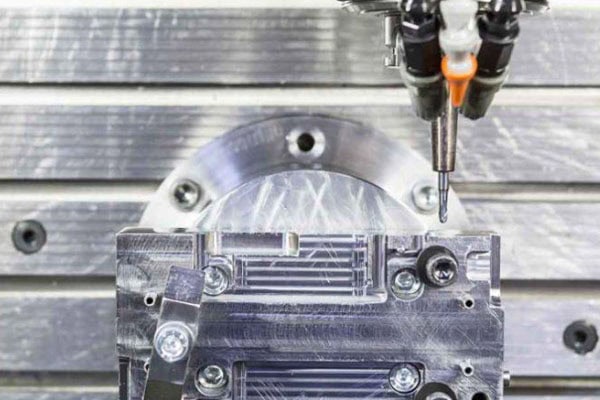
如何选择内窥镜手术部件的材料和表面处理工艺
材料选择直接影响加工难度、零件强度、耐腐蚀性以及后续加工方法。实际的材料选择需要根据零件的应用、接触环境、装配要求以及客户提供的工程规范来确定,而不应仅仅基于价格。对于内窥镜手术零件,还应考虑材料的生物相容性、耐高温性、耐清洗消毒性以及长期使用过程中的尺寸稳定性。不同的材料对切削速度、刀具磨损、表面粗糙度和变形控制的要求各不相同,因此需要在设计阶段进行预先评估。合理的材料选择不仅可以提高加工效率,还可以减少后续装配、表面处理和质量检验过程中出现的问题。
不锈钢适用于精密结构件
316L等不锈钢常用于医疗器械部件,具有良好的耐腐蚀性和机械性能。根据具体设计,不锈钢可用于制造套筒、连接器、夹持部件、结构支撑件及其他零件。然而,不锈钢的硬度通常高于普通铝,加工难度也更大。因此,加工过程中需要控制刀具磨损、切削热和加工变形。
用于特殊结构的钛合金和工程塑料
钛合金具有高强度和相对较轻的重量,在某些医疗器械结构中具有应用价值。工程塑料(例如聚醚醚酮,PEEK)具有耐热性和耐化学腐蚀性等特性,可用于制造特定的绝缘、支撑或结构部件。需要注意的是,材料名称本身并不能表明该部件可用于临床。最终的材料等级、表面处理、清洁要求和应用环境应根据医疗器械产品的设计和法规要求进行确认。
表面质量需要根据应用情况来确定。
加工后,零件可能需要进行去毛刺、抛光、钝化、电抛光或其他特定处理。对于内窥镜手术零件,边缘残留毛刺可能会影响装配和使用,因此去除尖锐边缘通常需要纳入加工要求。表面处理也会影响尺寸。如果孔或配合面的尺寸在后处理后发生变化,装配间隙也可能随之改变。因此,需要在生产前确认表面处理要求,并将相关的尺寸变化纳入尺寸控制。
TiRapid定制内窥镜部件生产流程
内窥镜手术部件的定制化生产可以从工程文件开始,然后依次进行工艺评估、原型加工、检验和批量生产。工程团队首先分析三维模型、二维图纸、材料、公差和表面处理要求,以确定部件是否适合加工,并识别薄壁、深孔、细槽或复杂装配结构等潜在问题。随后进行原型加工,以验证尺寸、外观和装配性能。根据检验结果,可以在进入小批量或批量生产之前优化加工参数。此流程可以降低返工风险,并允许客户在正式批量生产之前确认部件的性能和应用效果。
图纸评估和DFM建议
客户提交CAD文件和工程图纸后,TiRapid可根据零件结构进行DFM(面向制造的设计)检查,包括孔位置、壁厚、刀具可及性、加工顺序和材料选择。如果某个特征可能增加加工难度,TiRapid可以在生产前提供修改建议,而无需等到加工完成后再进行调整。对于需要快速开发的医疗器械项目,这种早期沟通可以减少重复制作原型。
原型加工和尺寸验证
工艺流程确认后,项目进入原型加工阶段。原型的目的不仅在于验证外观,还在于检查装配、运动、尺寸和设计性能。例如,内窥镜抓取组件的连接器加工完成后,需要与相应的结构进行装配,以确认孔位是否准确、螺纹运转是否顺畅以及运动部件之间是否存在干涉。原型通过后,可根据实际反馈调整生产参数。
小批量生产和质量控制
原型通过检验后,可根据项目需求安排小批量生产。小批量生产阶段的关键目标是保持每个零件的尺寸一致性,而非仅仅提高加工速度。对于同一批次的零件,可根据图纸要求进行抽样检验或全检,重点关注孔径、外径、螺纹、关键定位尺寸和表面状况。对于结构复杂的零件,还可以使用三坐标测量机(CMM)等设备辅助尺寸验证。
包装及后续生产支持
精密小零件在运输过程中容易受到冲击、刮擦或混装,因此包装也必须纳入生产计划。检验合格后,零件可根据零件编号、数量和客户要求进行分类和包装。TiRapid 不仅提供 CNC 加工,还提供钣金加工和 3D 打印服务,支持从原型制作、小批量生产到规模化生产的全过程。其网站还介绍了包括 CAD 文件支持、组装、采购和包装设计在内的增值服务,这些服务可以减少客户与不同供应商之间的重复沟通。
常見問題解答
内窥镜手术部件可以小批量加工吗?
是的。对于新产品开发,可以先进行单件或小批量原型加工,以验证尺寸和装配性能,然后再进行后续批量生产。这样可以避免在设计完全确定之前进行大量投资。
CNC加工能否加工非常小的内窥镜零件?
可对具体图纸进行评估以确定可行性。零件尺寸、孔径、槽宽、壁厚、材料和公差都会影响加工方法。对于相对较小的零件,报价前需要进行工程评估,以确定合适的刀具、设备和加工方案。
内窥镜部件通常需要哪些信息?
通常建议提供STEP和STP等3D文件,以及包含尺寸和公差要求的工程图纸。如有材料证书、表面处理要求、检验报告或包装要求等,也可一并提供。更完整的信息通常有助于更准确的工程评估和报价。
能否在批量加工前制作原型?
是的。原型验证是医疗器械组件开发过程中常用的生产方法。原型可以帮助在小批量生产之前提前发现尺寸、装配或结构方面的问题,从而减少批量加工后的返工。
CNC加工的优势在于可以根据特定图纸制造非标零件,无需客户更改现有产品设计。对于仍处于早期开发阶段的产品,可以先少量生产原型,确认组件安装正确后再增加数量。对于已投入生产的项目,可以根据实际需求安排小批量或批量加工。如果您已有内窥镜组件的STEP、STP、PDF或其他工程文件,可以直接发送给TiRapid。工程师会先审核零件结构和加工要求,然后提供合适的生产建议和报价。这使得从图纸到成品的整个流程更加清晰,也更容易提前发现潜在的加工问题。对于需要精密CNC零件的内窥镜器械项目,选择一家能够处理工程沟通、加工、检验和后续交付的制造商,可以减少中间环节,提高项目执行效率。
电子邮箱: projects@tirapid.com
电话:+86 760 8999 8536
















