
工业设备中使用的热交换器真正的加工挑战往往隐藏在零件内部而非外部。流道、深孔、安装孔、密封槽和连接接口可能都集成在同一部件中。它们看起来可能只是简单的孔和槽,但要正确加工它们需要精心的工艺规划。定制热交换器的结构和尺寸也会因设备而异,因此不能简单地按照单一的固定规格生产。对于工业设备热交换器的数控加工,买家通常更关心零件能否根据图纸一致地加工出来,装配是否顺畅,以及在重复生产过程中能否保持尺寸一致性。
CNC加工在工业设备热交换器方面有哪些优势?
热交换器通常需要根据设备结构进行定制,这意味着其尺寸、连接接口和内部流道都可能有所不同。数控加工非常适合此类生产,因为可以通过编程调整加工路径以适应不同的结构。对于需要原型制作、小批量生产或持续制造的工业设备项目而言,灵活性和尺寸稳定性都至关重要。
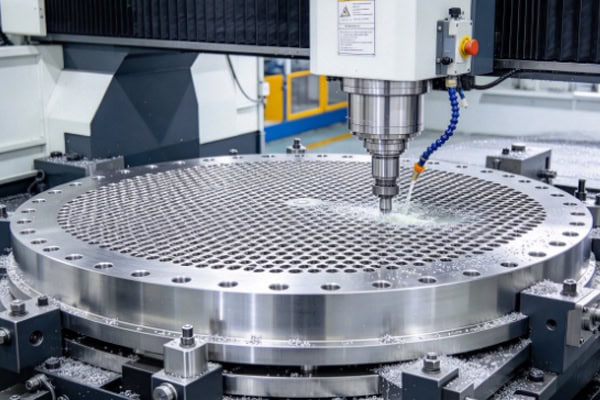
更灵活的加工方式,适用于复杂流道和界面s
热交换器可能包含深孔、交叉孔、流道、螺纹孔和密封槽,这些结构之间具有精确的位置关系。加工不能仅仅关注单个尺寸,整个部件还必须能够正确连接和组装。
- 内部流道可根据图纸进行定制加工,而不受单一标准规格的限制。
- 深孔和交叉孔需要合适的加工顺序,以减少刀具偏转和内部毛刺。
- 安装孔、定位孔和连接接口可以同时控制,以保持装配时的精确位置关系。
- 通过不同的刀具路径可以加工出不规则的轮廓、凹槽和密封结构。
这种方法对于工业设备零部件尤其适用。对于非标换热器,可以根据实际图纸直接调整加工工艺,而无需为了简化生产而改变原有设计。
更稳定的尺寸控制有助于减少装配调整
热交换器通常与管道、法兰或其他设备模块连接。如果孔位或密封表面超出公差范围,则在安装过程中可能需要反复调整。数控加工采用预先编程的刀具路径,并结合对关键尺寸的检测,以确保相同零件加工条件的一致性。
- 孔径、孔间距和中心位置可以保持稳定,从而实现连接部件的精确安装。
- 安装面和法兰面需要控制平整度,以减少装配后的间隙或错位。
- 密封槽可根据图纸规格进行加工,以便正确安装密封件。
- 在批量生产过程中,可以维持经过验证的工艺流程,以减少生产批次之间的尺寸差异。
更容易从原型过渡到批量生产
热交换器项目并非总是从大批量生产开始。许多工业设备项目在投入大批量生产之前,都需要制作多个原型进行组装和测试。数控加工无需像传统加工那样,在规格变更时重新制作大量专用刀具。图纸更新后,加工程序和工艺流程即可相应调整,因此数控加工非常适合从设备开发到生产的过渡阶段。
不同材质的热交换器在数控加工方面的优先级有何不同?
热交换器所用材料直接影响加工方法。铝合金相对容易加工,但薄壁结构容易受到夹紧力和切削力的影响。铜合金需要精细的毛刺和表面控制,而不锈钢则对刀具耐用性和切削参数提出了更高的要求。不同的材料不应采用相同的加工方法。尽早确认材料牌号和加工要求,可以使后续生产更加顺畅。
铝制换热器:控制薄壁和深槽
铝材因其重量轻、加工性能好而被广泛应用于工业设备中。然而,当热交换器壁较薄时,加工过程中需要精确控制夹紧压力和切削条件,否则零件从机床上取下后可能会出现尺寸变化。
- 薄壁区域需要合适的夹紧方法,以避免因夹紧力过大而导致变形。
- 深沟加工需要有效的切屑排出,以防止切屑影响加工条件。
- 当孔间距很小时,应仔细规划加工顺序,以减少局部应力。
- 对于有表面要求的零件,还需要控制刀痕、毛刺和局部加工痕迹。
铝材看似易于加工,但要获得稳定的尺寸,仅仅提高切削速度是不够的。对于大型薄壁换热器而言,夹紧和加工顺序尤为重要。
铜合金换热器:注意毛刺和表面状况
铜合金具有良好的导热性,但加工过程中可能会产生毛刺和刀具粘附。对于内部流道和精密孔,应选择合适的切削刀具和加工参数,同时还必须妥善处理切屑排出,以防止加工残留物影响后续使用。
不锈钢换热器:刀具磨损和尺寸稳定性更为重要
不锈钢通常具有较高的切削阻力,因此在连续生产过程中,刀具磨损是一个需要重点考虑的因素。如果刀具状况发生显著变化,孔径、槽宽和表面质量也可能受到影响。对于批量生产的不锈钢换热器,合理的加工间隔和检验点有助于减少后续返工。
| 材料 | 数控加工重点 | 共同关注的问题 |
| 铝合金 | 薄壁、深槽、排屑 | 变形、表面质量 |
| 铜合金 | 刀具选择、毛刺控制 | 孔位置、表面状况 |
| 不锈钢 | 刀具磨损、加工参数 | 尺寸、工艺稳定性 |
如何减少从热交换器原型制作到批量生产的返工?
完成热交换器原型并不意味着所有生产问题都已解决。一旦开始批量生产,刀具磨损、夹紧条件变化以及机床温度都会影响尺寸。内部流道和密封界面在生产后尤其难以修正。在加工过程中持续检查关键尺寸比等到所有零件加工完成后再进行全面检查更为实际。
原型制作过程中应确认哪些关键尺寸?
原型检验不应仅关注整体形状是否与图纸相符,安装、连接和密封位置更需特别注意。当这些关键尺寸得到充分验证后,后续批量生产中通常需要的工艺变更就会减少。
- 检查安装孔和连接孔的直径、间距和中心位置,以确认实际装配精度。
- 密封槽的宽度、深度和位置应分别检查。
- 应检查内部流道连接是否良好,以及是否有可见的毛刺和切屑残留。
- 应监测薄壁区域加工前后的尺寸变化。
- 如果之后要进行表面处理,请事先确认该处理是否会影响最终尺寸。
关键尺寸不应仅在批量生产结束时进行检查
批量加工中一个常见的问题是,最初几个零件的尺寸符合公差要求,但随着生产批次的推进,尺寸会逐渐发生变化。刀具使用量的增加、温度的变化或夹具的偏差都会影响加工结果。诸如孔径、孔间距、密封槽尺寸和平整度等关键尺寸应在计划的生产检查点进行检查,以便在所有零件加工完成之前及时发现并解决尺寸变化。
去毛刺和内部清洁也是加工质量的一部分。
热交换器内部结构众多。加工后若残留金属屑、毛刺或冷却液残留,可能会影响后续安装和流体流动。深孔和交叉流道尤其难以通过简单的手工擦拭进行清洁,因此应根据部件的实际结构制定清洁和检查方案。
| 检验项目 | 主要检查内容 | 主要目的 |
| 尺寸 | 长度、宽度、厚度、孔径 | 核实基本尺寸 |
| 孔位 | 孔间距、中心位置、孔深度 | 确保接口准确 |
| 平坦度 | 安装面、法兰面 | 保持装配稳定性 |
| 密封结构 | 沟槽宽度和深度 | 确保接口匹配良好 |
| 内部流道 | 连接处、毛刺、残留物 | 保持通道状况 |
| 外观 | 工具痕迹、划痕、毛刺 | 确认加工条件 |
选择工业设备热交换器数控加工供应商时,应该考虑哪些能力?
热交换器是典型的定制工业设备部件。真正考验加工供应商的,不仅仅是他们是否拥有数控机床,而是他们的团队能否理解复杂的图纸,加工不同的材料,并提供完整的尺寸检验和过程控制。当需要重复订购时,生产出一个合格的零件仅仅是开始,长期保持稳定的生产更为重要。
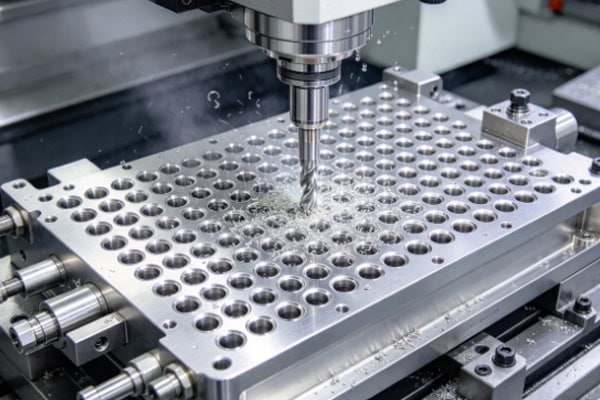
处理复杂结构的能力直接影响加工结果。
对于具有深孔、交叉流道、薄壁和多个接口的热交换器,设备和工艺必须与部件结构相匹配。如果加工团队能够预先分析刀具进给、夹持位置和加工顺序,则生产过程中所需的工艺变更就会减少。
- 对于定制的非标换热器而言,加工复杂孔型和内部结构的能力非常重要。
- 正确的夹紧策略有助于降低加工薄壁零件时的变形风险。
- 加工参数可以根据材料特性进行调整,而不是对每种材料都采用相同的条件。
- 从原型制作到批量生产的稳定流程过渡有助于支持持续生产。
检测能力应与所需的组件精度相匹配
热交换器检验不仅仅包括长度、宽度和高度。孔的位置、平面度、密封槽以及内部结构也需要关注。成品部件能否按照图纸要求进行检验,直接影响最终交付状态。对于公差要求较高的工业设备部件,清晰的检验流程有助于减少重复装配调整。
对于持续进行的订单,批次一致性更为重要。
当换热器需要长期供应时,采购不应只关注首个原型。重复使用已验证的加工程序、管理刀具状态、持续监控关键尺寸以及保持批次间加工结果的一致性,这些都会影响长期生产。对于工业设备制造商而言,稳定的生产和交付通常比单笔订单的加工速度更为重要。
工业设备换热器加工的主要挑战在于内部流道、连接接口、密封结构以及材料特性。CNC加工可根据不同图纸进行定制,并支持从原型到批量生产的平稳过渡。提前规划加工流程、关键尺寸检测、去毛刺和清洁,可以减少装配调整和返工,同时确保零部件以更稳定的状态进入工业设备生产。TIRAPID为工业设备换热器提供CNC加工服务,可根据不同的材料、结构和精度要求进行定制加工。
















