
黄铜的数控加工是一种多功能且高效的高质量零件生产方法。黄铜不仅易于加工,还具有高导电性、耐腐蚀性,甚至抗菌性。在本文中,我将探讨黄铜的主要优势、常见牌号、加工工艺和表面处理选项,以及提高精度和节省成本的技巧。
什么是黄铜数控加工
黄铜数控加工将黄铜合金的多功能性与现代计算机数控 (CNC) 系统的精确性完美结合。黄铜独特的铜锌混合材质,有时还会与铅或锡形成合金,使其比大多数金属具有更优异的可加工性。我将介绍黄铜这种材料、其关键特性以及数控加工的优势。
什么是黄铜
黄铜是一种铜锌合金,以其强度高、耐用性和金色外观而闻名。通过调整铜和锌的比例,可以调整其硬度、延展性和耐腐蚀性,以适应不同的用途。黄铜具有优异的加工性能,是数控加工的首选材料,尤其是在制造配件、连接器和装饰部件方面。黄铜还具有良好的导热性和导电性,同时保持耐磨性,因此广泛应用于汽车、电气、管道和建筑行业。
黄铜的主要特性
| 特性 | 描述 | 值/范围 |
| 可加工性 | 黄铜 C360 几乎 100% 可加工,最大限度地减少刀具磨损和循环时间。 | ~100%(C360 基线) |
| 电导率 | 适用于连接器和端子。 | ~28% 国际航空运输协会 |
| 导热系数 | 高效传热,可用于散热器。 | 115 W / m·K |
| 耐腐蚀性 | 在潮湿和海洋环境中非常坚固,尤其是 C464 海军黄铜。 | - |
| 抗菌 | 铜含量为管道/医疗提供了天然的抗菌作用。 | - |
| 美学与成本 | 金色光泽可与装饰金属相媲美,但成本较低。 | - |
| 抗拉强度 | 强度因等级而异。 | 350-700兆帕 |
| 密度 | 典型为铜合金。 | 〜8.5克/立方厘米 |
什么是黄铜数控加工
黄铜数控加工是一种减材制造工艺,它利用计算机数控 (CNC) 控制切削刀具,对黄铜工件进行车削、铣削、钻孔和攻丝等加工操作。该工艺由预先编程的 G 代码驱动,确保了完全自动化和高精度。与传统的手动或半自动加工相比,CNC 加工具有更高的精度和重复性,能够始终保持 0.01 毫米以内的公差,并实现 Ra 0.6 微米的表面粗糙度。此外,CNC 加工既可进行单件原型制作,也可进行数万件的大批量生产,从而确保了效率和灵活性。因此,黄铜数控加工被广泛应用于电子、汽车、航空航天和装饰五金等行业,成为高精度黄铜零件的首选加工方法。
黄铜数控加工的优势和局限性
通过我的项目,我了解到黄铜数控加工具有突出的优势,但也存在一些特定的局限性。以下是我的分析:
优势
高精度:借助数控机床,我可以始终保持±0.01mm的公差,这对于电气连接器和精密阀门组件至关重要。
优异的表面光洁度:在优化的切削条件下,黄铜零件的表面粗糙度可达到 Ra 0.6 µm,非常适合用于密封表面和装饰物。
高效率:易切削黄铜 (C360) 的可加工性接近 100%,与不锈钢或钛相比,加工周期可减少 30-40%,同时延长刀具寿命。
限制
薄壁变形:对于壁厚小于 0.5 毫米的零件,如果夹具和刀具路径没有得到仔细控制,我经常会看到翘曲或偏转。
环境和法规限制:含铅黄铜(例如 C360)易于加工,但其使用受到RoHS和 REACH 法规的日益严格限制。对于欧洲和北美的客户,我通常推荐低铅或无铅替代品(例如 C69300),尽管这些合金成本更高,加工性能也略逊一筹。
常用的黄铜等级和特性
黄铜有多种牌号,可根据其机械加工性、强度和耐腐蚀性能进行定制。常见的黄铜牌号包括:C360 易切削黄铜、C260 弹壳黄铜、C230 / C220 红黄铜合金、C464 海军黄铜以及环保低铅替代品。
C360 易切削黄铜
当速度至关重要时,这是我的首选材料。C3 含 360% 的铅,加工速度快,表面光洁度极佳。它非常适合加工螺钉、螺母和精密配件。缺点是由于铅含量,它在医疗或食品领域的应用有限。
C260 黄铜弹筒
这种黄铜也被称为70-30黄铜,其铜含量为70%,锌含量为30%。我经常建议用它来制造散热器芯或弹药壳等深冲部件。它兼具延展性和强度,同时还具有良好的耐腐蚀性。
C230 / C220 红黄铜合金
红黄铜 (C230) 和商用青铜 (C220) 在建筑和管道领域非常流行。由于铜含量高,它们呈现出温暖的红色,并且具有很强的抗脱锌性能,因此非常适合用作管件。
C464 海军黄铜
当客户问我关于船用五金件的问题时,我推荐C464。它的锡含量增强了耐海水性和硬度,使其适用于船舶螺旋桨轴、轴承和船用紧固件。
环保低铅替代品 (RoHS/REACH)
如今,合规性至关重要。在欧洲,我遇到过一些客户,他们要求使用符合RoHS标准的低铅黄铜,以满足安全和环保法规的要求。像C69300这样的无铅黄铜合金也是不错的选择,尽管它们的加工难度更大。
CNC黄铜加工的生产方法有哪些
黄铜的易加工性使我能够有效地运用几乎所有的CNC加工工艺。让我们来探索一下最常见的加工方法。
CNC铣削(3/4/5轴)和车削
3轴/4轴加工:非常适合加工平面和简单的3D形状,例如阀体和支架,公差可达±0.01毫米。
5轴加工:我经常使用这种加工方式来加工复杂的几何形状,例如曲面外壳或精密医疗连接器,一次装夹即可完成多个面的加工,从而减少累积误差。
车削:对衬套、套筒和螺纹零件的加工效率很高,表面光洁度很容易达到 Ra 低于 0.8 µm。
车铣复合加工、多主轴加工和瑞士型加工
车铣复合加工中心:将铣削和车削功能结合在一台机器上,最大限度地减少设置次数,是加工带槽或十字孔的旋转零件的理想选择。
多轴机床:在生产黄铜连接器时,我使用这些机床同时加工多个工位,生产效率提高了 3-5 倍。
瑞士型车床:非常适合加工直径小于 32 毫米的小零件,例如电子连接器。凭借高主轴转速(>10,000 rpm)和棒料支撑,它们可确保尺寸稳定性。
快速成型和小批量生产
经济高效的验证:黄铜原型相对便宜,非常适合在设计阶段测试组装和功能。
快速交付周期:我曾在 1-3 天内为需要紧急验证的客户交付了 1-2 个功能原型。
灵活性:支持从单个原型到 1,000 件的生产规模,从而实现市场测试和设计迭代。
精加工作业
去毛刺:即使黄铜加工起来很干净,我还是会进行二次去毛刺,以消除可能影响组装或密封的锋利边缘。
滚花:对于用手拧紧的螺母和旋钮,我会添加滚花以增强抓握力。
珩磨和研磨:应用于液压或气动密封表面,实现表面粗糙度 Ra 0.4 µm,从而实现无泄漏性能。
螺纹加工:黄铜配件采用数控螺纹加工或滚丝加工,滚丝螺纹的使用寿命比切削螺纹长 15-20%。
CNC黄铜加工的工艺流程有哪些
CNC黄铜加工工艺包括材料准备、编程、加工、精加工、表面处理和检验。首先选择并准备黄铜材质,然后通过CAD/CAM软件定义刀具路径和参数。车削、铣削和钻孔的精度可达±0.01毫米,珩磨精度可达Ra 0.6–0.8微米。抛光或电镀等后处理可提升产品的耐用性和外观。严格的质量控制确保原型和量产产品的精度和一致性。
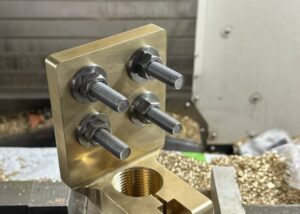
材料准备
选择合适的黄铜等级(例如,C360 易切削、C260 弹药筒黄铜、C464 海军黄铜)。
将黄铜棒或黄铜板切割成合适的尺寸并进行清洁,以确保稳定的固定。
密度通常为 8.4–8.7 g/cm³,等级选择取决于硬度和导电性。
编程和流程规划
CAD/CAM软件用于零件建模和生成G代码。
规划涵盖刀具路径、进给速度、主轴速度和冷却液策略。
例如:对于 C360 黄铜,车削速度为 120–200 m/min,进给速度为 0.1–0.3 mm/rev。
数控加工
车削:可生产衬套、螺纹,公差可达±0.01毫米。
铣削:3轴、4轴和5轴机床可加工复杂的几何形状,例如弯曲的外壳或复杂的通道。
钻孔/攻丝:常见于阀体和管件,对孔和螺纹的完整性有严格的要求。
精加工和二次加工
去毛刺:防止尖锐边缘影响装配。
研磨/珩磨:密封表面可达到 Ra 0.4–0.8 µm 的粗糙度水平。
滚丝:与切削螺纹相比,使用寿命延长 15-20%。
表面处理和后处理
选项包括抛光、电镀(镍/铬/金)和粉末涂层。
表面外观和表面质量对于装饰和电气元件来说至关重要。
检查和质量控制
包括首件检验 (FAI)、CMM 检查和光学测量。
典型公差为±0.005 英寸(0.13 毫米),高精度零件可达±0.002 英寸(0.05 毫米)。
完全符合ISO 9001或 AS9100 标准可确保一致性。
如何在黄铜加工中实现高精度和一致性
黄铜加工的高精度取决于公差、刀具和工艺控制。标准公差为±0.13毫米,高端零件公差为±0.01毫米,表面光洁度可达Ra 0.6-0.8微米。硬质合金刀具、进给系统和120-200米/分钟的速度提高了效率,而微量润滑、一次性夹具、探测和统计过程控制 (SPC) 则确保了一致性。
典型公差、表面光洁度和壁厚指南
标准公差: ±0.13 毫米,高端应用:±0.01 毫米。
典型表面粗糙度: Ra 0.8 µm,优化精加工可达到 Ra 0.6 µm。
薄壁设计准则:最小壁厚0.5毫米,以避免变形。
刀具和切削参数
使用具有正前角的硬质合金刀具来减少切削力。
车削进给量: 0.1–0.3 毫米/转。
铣削进给量: 0.05–0.2 毫米/齿。
C360黄铜主轴转速: 120–200米/分钟。
MQL 或轻质冷却液可将刀具寿命延长 20-30% 并减少积屑瘤。
夹具和过程控制
采用“一次性”夹具来最大限度地减少公差累积。
应用进程内探测进行实时尺寸检查。
在大规模生产中,使用 SPC(统计过程控制)来保持 Cp/Cpk > 1.33。
黄铜零件的表面处理和后处理
黄铜表面处理既能提升功能性,又能提升美观度。机械加工零件(Ra 1.6–3.2 µm)可用于工业领域,抛光或镜面精加工可达到 Ra ≤0.2 µm。镀镍、镀铬和镀金可提高硬度、耐腐蚀性或导电性。粉末涂层可提高耐用性,珩磨可确保 Ra 0.4–0.8 µm 的无泄漏密封。
机加工、抛光、拉丝、镜面抛光
加工后:黄铜,尤其是易切削合金C360,加工后的表面通常呈现光滑且美观的金黄色。典型的表面粗糙度为Ra 1.6–3.2 µm,足以满足许多工业应用的需求。
抛光/拉丝:机械抛光或拉丝可将粗糙度提高到 Ra 0.8 µm,常用于建筑配件、家用五金和乐器。
镜面抛光:对于装饰和奢侈品应用,我将黄铜抛光至 Ra ≤0.2 µm,从而获得反射表面,增强美观性和耐腐蚀性。
电镀(镍、铬、金)、粉末喷涂
镀镍:硬度提高至 450–500 HV,提高耐磨性和防腐蚀性,是阀门和连接器的理想选择。
镀铬:具有优异的耐腐蚀性和光亮的表面,耐盐雾试验时间超过96小时。广泛应用于卫浴设备和汽车零部件。
镀金:具有优异的导电性和抗氧化性,常用于高端电子产品和连接器。典型镀层厚度为 0.5–2 微米。
粉末涂层:虽然在黄铜制品中不太常见,但在户外或海洋环境中却非常实用。它可以提高黄铜的冲击强度和耐腐蚀性,从而延长其使用寿命30%至40%。
密封面珩磨和抛光
珩磨:对于液压和气动元件,珩磨可确保孔的直线度在 0.005 毫米/100 毫米以内,并达到 Ra 0.4–0.8 微米,从而保证无泄漏密封。
密封面抛光:对配合面进行精密抛光,可提高气密性或水密性,降低泄漏风险,延长使用寿命 20-25%。
依赖黄铜数控加工的关键行业
黄铜数控加工应用于航空航天、汽车、电子、船舶等领域。它为连接器、阀门和散热器提供导电性、耐腐蚀性和耐用性。其抗菌性能、±0.01 毫米的精度和镜面抛光(Ra ≤0.2 µm)使其兼具实用性能和高端美观性,广泛应用于建筑、医疗和奢侈品行业。
| 行业 | 典型应用 | 黄铜的主要优点 |
| 航空航天 | 电连接器、航空电子设备外壳、客舱系统 | 重量轻、导电、在关键环境下可靠 |
| 汽车和供暖系统 | 散热器配件、暖通空调连接器、阀门组件 | 耐高温循环,耐腐蚀性强 |
| 电子和乐器 | 散热器、吉他组件、高端音频硬件 | 优异的导电性、音质、美观度 |
| 海洋和近海 | 螺旋桨轴、海水阀门、管件 | 卓越的耐海水腐蚀性能、耐用性 |
| 建筑五金 | 门把手、铰链、装饰配件 | 金色外观,耐磨,比贵金属更具性价比 |
| 医疗器械 | 抗菌配件、牙科工具、精密零件 | 天然抗菌性能,易于消毒,加工精度±0.01毫米 |
| 奢华与装饰 | 手表零件、珠宝配饰、内饰件 | 镜面抛光至 Ra ≤0.2 µm,美观度极佳 |
如何优化生产设计和成本
优化黄铜数控生产意味着优化设计和工艺选择。增加0.5-1.0毫米的半径和倒角可减少20-30%的刀具磨损,而≥0.5毫米的壁厚可防止变形。简化几何形状可节省15%的成本,避免过紧的公差可减少30-50%的成本。瑞士型和多主轴机床可将产量提高3-5倍,成本降低35%。
DFM:半径、倒角、壁厚和工具可达性
较大的圆角半径:尖锐的内角需要专用刀具和多次切削。增加 0.5–1.0 毫米的圆角半径可以减少刀具磨损和加工周期,从而延长刀具寿命 20–30%。
倒角:用倒角代替尖锐边缘可以改善装配配合,并降低去毛刺成本。
壁厚:最小壁厚为 0.5-0.8 毫米,可防止变形并允许更快的进给。
刀具可达性:简化几何形状以提高刀具触及范围,避免复杂的 5 轴重新定位,每批次加工成本最多可降低 15%。
公差等级和表面要求
公差与成本:将精度从±0.05毫米提高到±0.01毫米,由于进给速度变慢和检验次数增多,成本可能会增加30%至50%。
表面粗糙度:工业零件的表面粗糙度 Ra 为 1.6–3.2 µm,而密封表面可能需要 Ra ≤0.4 µm。
均衡规格:我建议客户只对关键特征保留严格的公差。
工艺选择:瑞士型和多主轴以提高速度
瑞士型车床:最适合加工小于 32 毫米的零件,主轴转速为 10,000–12,000 rpm,可将循环时间缩短高达 40%。
多轴机床:可同时加工多个特征,产量是单轴车床的 3-5 倍。
成本优势:优化配置可降低单位成本 20-35%,是连接器、紧固件和配件的理想选择。
如何确保质量和合规性
黄铜数控机床的质量取决于 ISO 9001 和 AS9100 标准,并通过 CoC 确保可追溯性。FAI、CMM(±2 µm)和 SPC(Cp/Cpk ≥1.33)确保精度,而数字化 QMS 则将缺陷逃逸率控制在 500 ppm 以下。
认证:ISO 9001、AS9100 和材料 CoC
ISO 9001:我的基础质量管理体系确保流程标准化、文件控制和持续改进。批量生产中的缺陷率通常保持在1%以下。
AS9100:航空航天和国防领域的必备标准,涵盖风险管理、配置控制和供应商审核。对于安全关键部件,可实现低至±0.002英寸(0.05毫米)的公差。
材料 CoC:每批黄铜(例如 C360、C464)均包含一份合格证书,其中包含化学成分、机械性能以及符合 RoHS/REACH 标准的信息,从而确保材料的完全可追溯性。
首件检验 (FAI)、CMM 和过程检查
FAI(AS9102):在批量生产之前,我对首件产品进行 100% 的尺寸验证,及早消除系统性误差。
三坐标测量机:用于微米级精度测量,能够测量孔径、真实位置和平面度等特征,精度可达±2 µm。
过程探测和 SPC:CNC 探测加上 SPC 确保在继续生产之前 Cp/Cpk ≥ 1.33。
高度规和光学检测:在大批量生产中,可快速检查螺纹、轮廓和表面,精度为±0.005毫米。
可追溯性和缺陷控制
每个部件都经过序列化,数据记录在数字 QMS 中,确保从原材料到装运的完全可追溯性。缺陷通过 8D 或鱼骨方法触发根本原因分析,并记录纠正措施。
通过这些控制,缺陷逃逸率保持在 500 ppm 以下,满足航空航天和医疗行业的基准。
黄铜数控加工中的常见挑战
尽管黄铜具有良好的机械加工性能,但数控加工仍面临挑战。毛刺必须控制在0.05毫米以下,薄壁(<0.6毫米)或微孔存在变形风险。螺纹密封需要Ra≤0.8微米的表面光洁度。含铅黄铜(C360,约3%)受到限制,导致成本增加15-20%。在海洋应用中,腐蚀和电化学反应需要防护涂层。
毛刺、细微特征、薄壁变形、螺纹和密封保护
毛刺形成:黄铜加工过程中,边缘和精细部位经常会产生细小的毛刺。对于精密零件,毛刺高度必须控制在 0.05 毫米以下。通常需要进行去毛刺或电抛光处理。
精细加工:直径小于 0.5 毫米的微孔或壁厚小于 0.6 毫米的壁厚容易发生变形。使用 10,000–12,000 转/分的主轴转速和锋利的硬质合金钻头有助于保持精度。
薄壁变形:无支撑的薄壁容易变形。我建议最小壁厚为 0.5–0.8 毫米,并采用阶梯式切割和软爪夹具进行固定。
螺纹和密封件:黄铜螺纹若切割不当可能会发生咬合。密封表面的表面粗糙度Ra≤0.8µm,以确保连接处气密或无泄漏。
铅含量、环境规则、盐雾和电偶腐蚀
铅含量限制:C360黄铜(含铅量约3%)加工性能良好,但受RoHS/REACH法规限制。对于医疗或饮用水部件,我建议使用低铅(<0.1%)或无铅黄铜。
环保合规性:欧盟/美国限制消费品中铅的含量。用无铅黄铜替代铅会使加工难度和成本增加15%至20%。
耐盐雾性能:普通黄铜在 ASTM B117 盐雾试验中 24-48 小时后会发生腐蚀。镀锡海军黄铜 (C464) 具有更好的耐海水腐蚀性能。
电偶腐蚀:不锈钢在盐水中接触会加速腐蚀。需要使用绝缘垫片或涂层来防止电偶腐蚀。
常见问题
什么类型的黄铜零件能得到客户满意?
我提供的黄铜零件公差精度高达±0.01毫米,表面粗糙度低至Ra 0.6微米,缺陷率低于500 ppm。客户赞赏ISO 9001/AS9100质量控制和全面的可追溯性,确保了产品性能和合规性。
黄铜比不锈钢更划算吗?
是的。黄铜的机械加工性能指数接近100%,与不锈钢相比,加工周期缩短高达40%。黄铜刀具磨损更低,原料黄铜平均价格为每磅2-3美元,而不锈钢通常超过每磅5美元,因此黄铜更经济实惠。
黄铜零件能适应海洋条件吗?
对于海洋应用,我推荐使用C464海军黄铜,它含锡,具有耐海水腐蚀的特性。它通过了ASTM B117盐雾测试,测试时间超过200小时,远远超过标准黄铜的24-48小时。这确保了配件和轴能够承受腐蚀性的海上环境。
CNC 黄铜加工的最低订单量是多少?
我支持小批量灵活生产,原型最低订购量为1件。量产产能可达每月10,000件以上。客户可以先进行小批量测试,然后无风险地进行量产。
加工黄铜零件有哪些技巧?
加工黄铜时,我总是使用锋利的正前角硬质合金刀具来减少切削力。我将主轴转速设定在120-200米/分钟左右,并根据零件几何形状调整进给速度。对于薄壁或精细结构,我会尽量减少切削深度以避免变形。为了控制毛刺,我会使用轻质冷却液或微量润滑(MQL),这也能延长刀具寿命。我还确保夹具正确——“一次性”装夹有助于保持公差并减少高精度部件的误差。
结语
黄铜数控加工兼具高精度、优异的加工性能、耐用性和美观性,堪称难得。采用合适的合金、工艺和表面处理,黄铜部件在航空航天、船舶等行业中都能超越其他同类产品。遵循DFM(可制造性设计)原则并严格控制质量,您的定制黄铜部件即可兼具成本效益和卓越的可靠性。黄铜加工的最大挑战是什么?严格的公差要求、表面光洁度还是成本控制?欢迎分享您的经验,或联系我们,共同优化您的下一个项目。
















