
Độ bền kéo tối đa là ứng suất kéo tối đa mà vật liệu có thể chịu được trước khi bị đứt. Đối với các kỹ sư, nhà thiết kế và người mua, đây là một trong những giá trị quan trọng nhất được sử dụng để đánh giá xem kim loại, nhựa hoặc vật liệu composite có thể chịu được lực kéo, độ giãn hoặc tải trọng mà không bị hỏng hay không.
Hướng dẫn này giải thích định nghĩa về độ bền kéo tối đa, công thức tính độ bền kéo tối đa, cách nó thể hiện trên đường cong ứng suất-biến dạng và cách so sánh nó với giới hạn chảy.
Độ bền kéo tối đa là gì?
Độ bền kéo tối đa là ứng suất cao nhất mà vật liệu có thể chịu được trước khi bị gãy trong quá trình thử nghiệm kéo. Thuật ngữ này thường được viết tắt là UTS và thường được đo bằng MPa, Pa hoặc psi tùy thuộc vào tiêu chuẩn kỹ thuật được sử dụng.
UTS có nghĩa là gì?
UTS là viết tắt của độ bền kéo tối đa, dùng để mô tả ứng suất kéo tối đa mà vật liệu có thể chịu được trước khi đứt. Một số nguồn khác cũng gọi nó là độ bền kéo hoặc ứng suất kéo tối đa, nhưng mục đích là như nhau: mô tả giới hạn đứt gãy dưới tác dụng của lực kéo.
Trong bản vẽ kỹ thuật, bảng dữ liệu và chứng chỉ vật liệu, độ bền kéo tối đa (UTS) có thể xuất hiện bên cạnh giới hạn chảy, độ giãn dài, độ cứng và mô đun đàn hồi. Các giá trị này cần được xem xét cùng nhau vì một vật liệu có thể bền nhưng giòn, hoặc dẻo nhưng có độ bền thấp hơn.
Ví dụ, thép cường độ cao có thể có độ bền kéo tối đa (UTS) cao hơn nhiều so với nhôm, nhưng nhôm vẫn có thể được ưu tiên khi việc giảm trọng lượng, khả năng chống ăn mòn hoặc dễ gia công quan trọng hơn khả năng chịu tải tối đa.
Độ bền kéo tối đa hoạt động như thế nào?
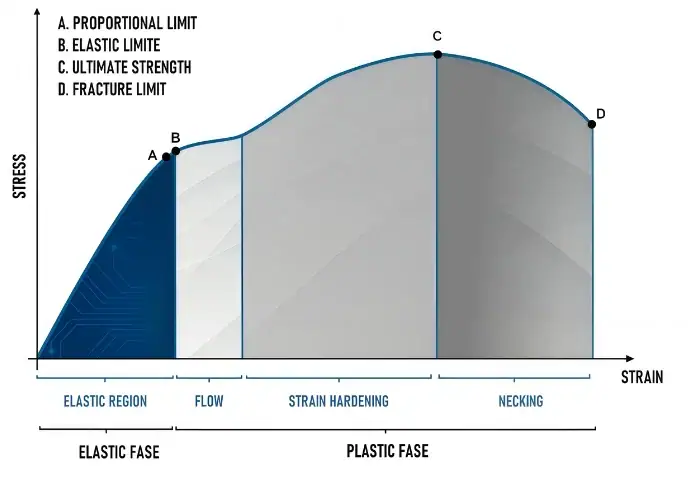
Độ bền kéo tối đa được xác định bằng cách đo ứng suất cực đại mà vật liệu đạt được khi bị kéo đến khi đứt. Trong quá trình thử nghiệm, vật liệu đầu tiên giãn đàn hồi, sau đó có thể biến dạng vĩnh viễn, rồi đạt đến tải trọng kéo tối đa và cuối cùng bị đứt.
Vật liệu phản ứng như thế nào dưới tác dụng của tải trọng kéo?
Vật liệu có đặc tính giãn nở theo hướng lực tác dụng khi chịu tải trọng kéo. Ở mức ứng suất thấp, nhiều kim loại biến dạng đàn hồi và trở lại hình dạng ban đầu sau khi loại bỏ tải trọng.
Khi tải trọng tăng lên, vật liệu có thể vượt qua điểm chảy và bắt đầu biến dạng dẻo. Một khi điều này xảy ra, chi tiết sẽ không thể hoàn toàn trở lại hình dạng ban đầu, ngay cả khi lực tác dụng bên ngoài được loại bỏ.
Sau khi chịu tải thêm, kim loại dẻo đạt đến độ bền kéo tối đa, sau đó bị co thắt và cuối cùng là gãy. Vật liệu giòn có thể chỉ biến dạng rất ít trước khi gãy, điều này khiến hành vi vật liệu trở nên quan trọng đối với các bộ phận quan trọng về an toàn.
Vật liệu dẻo có khả năng giãn ra như thế nào trước khi bị đứt?
Vật liệu dẻo có khả năng giãn ra trước khi đứt vì chúng có thể biến dạng dẻo sau khi đạt đến giới hạn chảy. Điều này cho phép vật liệu hấp thụ năng lượng, phân bổ lại ứng suất và thể hiện sự biến dạng rõ rệt trước khi bị hỏng hoàn toàn.
Trong thử nghiệm kéo, kim loại dẻo thường thể hiện sự giãn dài, hóa bền do biến dạng, thắt cổ và sau đó là gãy. Hành vi này hữu ích trong nhiều ứng dụng kỹ thuật vì biến dạng có thể nhìn thấy được đóng vai trò như một cảnh báo trước khi xảy ra hư hỏng hoàn toàn.
Thép mềm, nhôm, đồng, đồng thau và nhiều loại thép không gỉ nhìn chung dẻo hơn so với gốm sứ hoặc các vật liệu giống thủy tinh dễ vỡ. Đây là một trong những lý do khiến các kim loại này được sử dụng rộng rãi cho các bộ phận gia công và kết cấu.
Vì sao vật liệu giòn lại bị hỏng theo những cách khác nhau
Các vật liệu giòn bị hỏng theo cách khác nhau vì chúng có khả năng biến dạng dẻo hạn chế trước khi gãy. Thay vì giãn nở và thắt cổ đáng kể, chúng có thể nứt đột ngột khi ứng suất vượt quá giới hạn bền của chúng.
Hành vi này có thể gây rủi ro trong các ứng dụng có va đập, rung động, góc nhọn hoặc tải trọng kéo đột ngột. Vật liệu giòn có thể có giá trị độ bền cao nhưng vẫn nhanh chóng bị hỏng nếu vết nứt bắt đầu từ vết khía, lỗ, chân ren hoặc khuyết tật bề mặt.
Khi thiết kế các chi tiết gia công CNC, nguy cơ hư hỏng do giòn có thể được giảm thiểu bằng cách tránh các góc nhọn bên trong, cải thiện độ hoàn thiện bề mặt, kiểm soát quá trình xử lý nhiệt và lựa chọn vật liệu có độ dẻo dai cũng như độ bền phù hợp.
Công thức và cách tính cường độ kéo đứt tối đa
Công thức tính cường độ kéo đứt tối đa là lực tối đa chia cho diện tích mặt cắt ngang ban đầu. Cấu trúc cơ bản này giống với công thức tính cường độ kéo, nhưng lực được sử dụng là tải trọng cực đại được ghi nhận trước khi đứt gãy.
Công thức:
Độ bền kéo tối đa = Tải trọng tối đa ÷ Diện tích mặt cắt ngang ban đầu
Công thức này cho phép các kỹ sư so sánh các vật liệu mà không phụ thuộc vào kích thước mẫu thử. Mẫu thử dày hơn có thể chịu được tổng tải trọng lớn hơn, nhưng giá trị UTS chuẩn hóa tải trọng đó theo diện tích, giúp việc so sánh vật liệu trở nên ý nghĩa hơn.
Công thức độ bền kéo tối ưu
Công thức tính cường độ kéo tối đa là UTS = Fmax / A0. Trong công thức này, Fmax là lực kéo tối đa trong quá trình thử nghiệm, và A0 là diện tích mặt cắt ngang ban đầu trước khi biến dạng.
Ví dụ, nếu một mẫu kim loại bị gãy sau khi đạt tải trọng tối đa 40,000N và diện tích mặt cắt ngang ban đầu là 100mm², thì giới hạn bền kéo (UTS) là 400N/mm², tương đương với 400MPa.
Đây là lý do tại sao các bảng dữ liệu vật liệu sử dụng đơn vị ứng suất thay vì chỉ sử dụng lực. Lực phụ thuộc vào kích thước chi tiết, nhưng ứng suất cho một giá trị có thể so sánh được giữa các vật liệu và kích thước mẫu khác nhau.
Cách tính cường độ kéo đứt tối đa
Để tính toán độ bền kéo tối đa, hãy đo diện tích mặt cắt ngang ban đầu của mẫu thử, kéo mẫu thử trên máy thử kéo cho đến khi đứt, ghi lại tải trọng tối đa và chia tải trọng đó cho diện tích ban đầu.
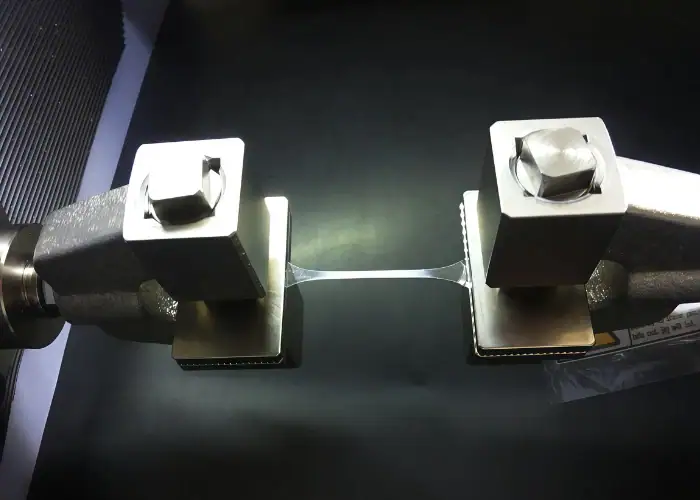
Mẫu thử thường được tạo hình sao cho sự phá hỏng xảy ra ở phần đo được kiểm soát. Thiết bị thử độ bền kéo hiện đại ghi lại tải trọng và độ giãn dài liên tục, sau đó tự động tính toán độ bền kéo tối đa (UTS) từ tải trọng cực đại và diện tích đo được.
Để đánh giá vật liệu gia công CNC, độ bền kéo tối đa (UTS) tính toán được cần được so sánh với chứng nhận vật liệu, tiêu chuẩn cấp độ và tải trọng ứng dụng dự kiến. Điều này giúp tránh việc lựa chọn vật liệu trông có vẻ bền chắc trên lý thuyết nhưng lại không phù hợp với hình dạng thực tế của chi tiết.
Đơn vị cường độ kéo tối đa
Độ bền kéo tối đa được tính bằng lực trên một đơn vị diện tích. Các đơn vị thông dụng bao gồm Pa, MPa, N/mm² và psi. Đối với kim loại và nhựa kỹ thuật, MPa thường được sử dụng vì giá trị thường lớn.
Một MPa bằng một N/mm², rất thuận tiện cho nhiều phép tính gia công và thiết kế cơ khí. Tại thị trường Mỹ, psi hoặc ksi cũng có thể xuất hiện trên bảng dữ liệu vật liệu.
Khi so sánh các nhà cung cấp, hãy luôn xác nhận đơn vị đo trước khi đưa ra quyết định. Nhầm lẫn giữa MPa, psi và ksi có thể dẫn đến những sai sót nghiêm trọng trong việc lựa chọn, đặc biệt là đối với các chi tiết kim loại chịu tải được gia công.
Ví dụ về cách tính cường độ kéo tối đa
Một ví dụ về tính toán độ bền kéo tối đa cho thấy tải trọng tối đa trở thành giá trị độ bền vật liệu như thế nào. Nếu một mẫu hình tròn có diện tích ban đầu là 50mm² và máy thử độ bền kéo ghi nhận tải trọng tối đa là 25,000N, thì UTS = 25,000 ÷ 50 = 500MPa.
Kết quả này có nghĩa là vật liệu đã đạt đến ứng suất kéo cực đại 500MPa trước khi bị thắt cổ và gãy. Điều này không có nghĩa là mọi chi tiết hoàn thiện được làm từ vật liệu đó đều có thể chịu được ứng suất đó một cách an toàn trong quá trình sử dụng.
Các chi tiết hoàn thiện bao gồm lỗ, ren, rãnh, bán kính, vết trên bề mặt, vùng ảnh hưởng nhiệt và ứng suất gia công. Những chi tiết thiết kế và sản xuất này có thể làm giảm độ bền thực tế, do đó hệ số an toàn và đánh giá kỹ thuật vẫn là cần thiết.
Độ bền kéo tối đa so với độ bền chảy
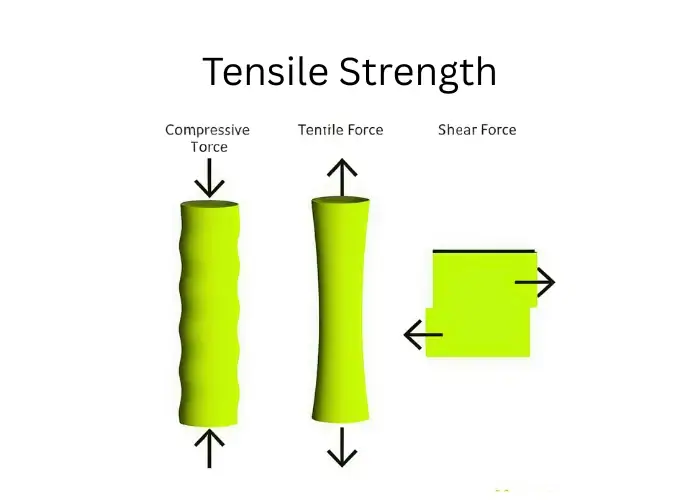
So sánh độ bền kéo tối đa (UTS) với giới hạn chảy (yield strength) là sự đối chiếu giữa giới hạn đứt gãy và giới hạn biến dạng vĩnh viễn. UTS là ứng suất tối đa trước khi đứt gãy, trong khi giới hạn chảy là ứng suất mà tại đó biến dạng vĩnh viễn bắt đầu.
Định nghĩa khác biệt
Sự khác biệt về định nghĩa rất đơn giản: giới hạn chảy đánh dấu sự bắt đầu của biến dạng vĩnh viễn, trong khi giới hạn bền kéo đánh dấu ứng suất kéo tối đa trước khi bị đứt.
Giới hạn chảy trả lời câu hỏi: “Khi nào chi tiết sẽ bắt đầu biến dạng vĩnh viễn?” Giới hạn bền kéo (UTS) trả lời câu hỏi: “Khi nào vật liệu đạt đến độ bền kéo tối đa trước khi bị đứt?”
Sự phân biệt này giúp các kỹ sư tránh thiết kế quá mức hoặc thiết kế thiếu sót các bộ phận. Một vật liệu có độ bền kéo cao nhưng độ bền chảy thấp vẫn có thể bị biến dạng quá dễ dàng đối với các cụm lắp ráp chính xác.
Hành vi dưới tải
Hành vi dưới tải trọng khác nhau vì giới hạn chảy xuất hiện sớm hơn trên đường cong ứng suất-biến dạng, trong khi giới hạn bền kéo (UTS) xuất hiện muộn hơn sau khi trải qua biến dạng dẻo và hóa bền do biến dạng.
Trước khi đạt đến giới hạn chảy, biến dạng chủ yếu là biến dạng đàn hồi. Sau khi đạt đến giới hạn chảy, vật liệu thay đổi hình dạng vĩnh viễn. Sau khi đạt đến giới hạn bền kéo (UTS), hiện tượng thắt cổ bắt đầu xảy ra ở các vật liệu dẻo và gãy vỡ trở nên không thể tránh khỏi.
Đối với các chi tiết gia công CNC, đặc tính này ảnh hưởng đến khả năng duy trì dung sai của chi tiết dưới tải trọng vận hành. Chi tiết không cần phải bị vỡ mới hỏng; chỉ cần biến dạng đủ để mất chức năng là được.
Tầm quan trọng trong thiết kế kỹ thuật
Trong thiết kế kỹ thuật, điều quan trọng là giới hạn chảy xác định giới hạn thiết kế an toàn thông thường, trong khi giới hạn bền kéo tối đa giúp đánh giá nguy cơ quá tải và gãy vỡ.
Một thiết bị nâng, ốc vít, giá đỡ trong ngành hàng không vũ trụ hoặc khớp nối robot có thể cần cả độ bền kéo cao và độ bền kéo tối đa cao. Độ bền kéo giúp bảo vệ hình dạng; độ bền kéo tối đa giúp chống lại sự đứt gãy cuối cùng.
Đối với các dự án CNC kiểu TiRapid, điều này có nghĩa là việc lựa chọn vật liệu cần xem xét hướng tải, độ dày thành, độ ăn khớp ren, các vết gia công và yêu cầu kiểm tra, chứ không chỉ dựa vào thông số cao nhất trong bảng dữ liệu.
Giá trị nào cao hơn?
Đối với kim loại dẻo, độ bền kéo tối đa thường cao hơn giới hạn chảy. Điều này là do vật liệu có thể tiếp tục chịu được ứng suất lớn hơn sau khi chảy dẻo nhờ hiện tượng hóa bền do biến dạng trước khi đạt đến ứng suất kéo tối đa.
Tuy nhiên, sự khác biệt giữa giới hạn chảy và giới hạn bền kéo (UTS) phụ thuộc vào loại vật liệu, xử lý nhiệt, độ cứng hóa và mác thép. Một số vật liệu có độ bền cao có thể có độ dẻo thấp hơn và biên độ giữa giới hạn chảy và giới hạn gãy nhỏ hơn.
Sự khác biệt lớn hơn có thể cho thấy sự biến dạng dẻo nhiều hơn trước khi xảy ra hỏng hóc. Sự khác biệt nhỏ hơn có thể có nghĩa là vật liệu bị gãy ngay sau khi đạt đến điểm chảy dẻo, điều này có thể đòi hỏi một phương pháp thiết kế thận trọng hơn.
Các loại độ bền vật liệu khác nhau
Các loại cường độ vật liệu khác nhau mô tả các chế độ hỏng hóc, hướng tải trọng và giới hạn thiết kế khác nhau. Cường độ kéo tối đa chỉ là một giá trị cường độ, vì vậy cần so sánh với giới hạn chảy, cường độ gãy, cường độ mỏi, cường độ cắt và cường độ nén khi cần thiết.
Yield Strength
Giới hạn chảy là ứng suất mà tại đó biến dạng vĩnh viễn bắt đầu xảy ra. Nó rất quan trọng đối với các bộ phận phải duy trì hình dạng, sự thẳng hàng, dung sai, áp suất làm kín hoặc chuyển động trơn tru dưới tải trọng.
Trong các cấu kiện kết cấu và cấu kiện chính xác, giới hạn chảy thường quan trọng hơn giới hạn bền kéo (UTS) trong điều kiện hoạt động bình thường. Một trục bị uốn cong, một giá đỡ bị biến dạng, hoặc một khối định vị bị dịch chuyển có thể bị hỏng về mặt chức năng ngay cả trước khi bị gãy.
Khi thiết kế các chi tiết có dung sai chặt chẽ, giới hạn chảy giúp xác định phạm vi tải trọng an toàn. Nó cũng giúp xác định độ dày thành, kích thước góc bo tròn, chiến lược lắp ghép và hình dạng hình học của giá đỡ.
Độ bền kéo
Độ bền kéo tối đa là ứng suất kéo tối đa trước khi đứt gãy. Nó rất quan trọng để đánh giá khả năng chịu tải, nguy cơ đứt gãy và biên độ an toàn cuối cùng.
Giá trị này đặc biệt hữu ích cho các loại ốc vít, dây cáp, giá đỡ, các bộ phận chịu áp lực, thanh kéo, các bộ phận nâng hạ và bất kỳ bộ phận nào mà việc đứt gãy do lực kéo có thể gây nguy hiểm.
Tuy nhiên, UTS không nên được sử dụng làm mục tiêu thiết kế duy nhất. Mỏi vật liệu, ăn mòn, nhiệt độ, độ nhám bề mặt và sự tập trung ứng suất có thể khiến các bộ phận bị hỏng ở mức dưới UTS lý thuyết.
Sức mạnh gãy xương
Cường độ chịu gãy là ứng suất mà tại đó sự tách rời cuối cùng hoặc gãy vỡ thực sự xảy ra. Ở một số vật liệu, nó có thể gần với giới hạn bền kéo (UTS); ở các vật liệu dẻo, nó có thể xảy ra sau khi hiện tượng thắt cổ làm giảm tiết diện cục bộ.
Độ bền đứt gãy giúp giải thích tại sao đường cong ứng suất-biến dạng có thể giảm sau khi đạt đến giới hạn bền kéo (UTS) trước khi đứt gãy hoàn toàn. Vật liệu không còn khả năng chịu được ứng suất kỹ thuật ngày càng tăng vì tiết diện cục bộ đang bị thu hẹp.
Đối với các chi tiết gia công, vết nứt có thể bắt đầu ở vị trí yếu nhất. Các góc nhọn, vết xước, tạp chất, lỗ rỗ, khuyết tật mối hàn và dấu vết dụng cụ đều có thể trở thành điểm khởi phát vết nứt.
Sức bền và giới hạn chịu đựng khi mệt mỏi
Độ bền mỏi là ứng suất mà vật liệu có thể chịu được trong một số chu kỳ tải lặp lại nhất định. Giới hạn chịu đựng là mức ứng suất mà một số vật liệu về mặt lý thuyết có thể chịu được trong số chu kỳ rất cao hoặc vô hạn mà không bị hỏng do mỏi.
Những giá trị này rất quan trọng vì nhiều bộ phận bị hỏng do ứng suất lặp đi lặp lại chứ không phải do quá tải một lần. Trục, bánh răng, giá đỡ, lò xo và các bộ phận máy móc có thể phải chịu hàng triệu chu kỳ tải trọng.
Vật liệu có độ bền kéo tối đa tốt vẫn có thể bị hỏng do mỏi nếu thiết kế có các góc nhọn, bề mặt hoàn thiện kém, rung động hoặc xử lý nhiệt không đúng cách.
Độ bền kéo tối đa của các vật liệu thông thường
Độ bền kéo tối đa của vật liệu thay đổi rất nhiều tùy thuộc vào hợp kim, mác thép, xử lý nhiệt, phương pháp gia công và điều kiện thử nghiệm. Thép, nhôm, đồng thau, titan và thép không gỉ đều có thể có phạm vi độ bền kéo tối đa rất khác nhau tùy thuộc vào thông số kỹ thuật cụ thể của chúng.
| Vật liệu | Phạm vi UTS điển hình | Ghi chú kỹ thuật |
| Thép nhẹ | Khoảng 350–550 MPa | Độ dẻo tốt, khả năng hàn tốt và hiệu quả về chi phí. |
| Carbon / Thép hợp kim | Khoảng 200–2000 MPa | Phạm vi giá rất rộng tùy thuộc vào hợp kim và phương pháp xử lý nhiệt. |
| Thép không gỉ 304/316 | Khoảng 515–750 MPa | Khả năng chống ăn mòn tốt với độ bền từ trung bình đến cao. |
| Hợp kim nhôm | Khoảng 90–400 MPa | Nhẹ, dễ gia công, tỷ lệ độ bền trên trọng lượng tốt. |
| Thau | Khoảng 200–550 MPa | Khả năng gia công, dẫn điện và chống ăn mòn tốt |
| Copper | Khoảng 200–250MPa đối với nhiều loại thương mại. | Khả năng dẫn điện tuyệt vời, độ bền thấp hơn nhiều loại thép. |
| Titanium | Khoảng 275–1100 MPa | Tỷ lệ độ bền trên trọng lượng cao và khả năng chống ăn mòn mạnh. |
Độ bền kéo tối đa của thép mềm
Độ bền kéo tối đa của thép cacbon thấp thường nằm trong phạm vi trung bình, thường khoảng 350–550 MPa tùy thuộc vào mác thép, hàm lượng cacbon, điều kiện cán và tiêu chuẩn. Điều này làm cho thép cacbon thấp hữu ích cho các bộ phận kết cấu thông thường, giá đỡ, khung, tấm và các chi tiết gia công giá rẻ.
Thép cacbon thấp không phải là loại thép mạnh nhất, nhưng nó mang lại sự cân bằng hợp lý giữa độ bền, độ dẻo, khả năng hàn, khả năng gia công và chi phí. Đối với nhiều dự án gia công CNC và chế tạo, sự cân bằng này quan trọng hơn độ bền tối đa.
Khi sử dụng từ khóa "cường độ kéo đứt tối đa của thép mềm" trong việc lựa chọn vật liệu, hãy nhớ rằng "thép mềm" là một phạm trù rộng. Luôn luôn xác nhận xem vật liệu đó là loại A36, 1018, S235, S275, S355 hay loại khác trước khi thiết kế cuối cùng.
Độ bền kéo tối đa của thép
Độ bền kéo tối đa của thép có thể dao động từ giá trị tương đối thấp ở thép mềm đến giá trị rất cao ở thép hợp kim, thép tôi cứng hoặc thép xử lý nhiệt. Xometry lưu ý rằng độ bền kéo của thép có thể dao động trong khoảng từ 200–2000 MPa tùy thuộc vào thành phần và phương pháp xử lý.
Sự đa dạng này giải thích tại sao chỉ riêng từ "thép" là không đủ cụ thể cho các quyết định kỹ thuật. Thép cacbon thấp, thép không gỉ, thép lò xo, thép dụng cụ và thép hợp kim cường độ cao có tính chất rất khác nhau dưới tải trọng kéo.
Đối với gia công CNC, việc lựa chọn thép cần xem xét độ bền kéo tối đa (UTS) cùng với giới hạn chảy, độ cứng, khả năng gia công, xử lý nhiệt, khả năng chống ăn mòn và các yêu cầu xử lý sau gia công.
Độ bền kéo tối đa của thép không gỉ
Độ bền kéo tối đa của thép không gỉ phụ thuộc vào mác thép, điều kiện và hình dạng sản phẩm. Các loại thép không gỉ 304 và 316 thông dụng thường được lựa chọn vì khả năng chống ăn mòn cũng như độ bền cơ học.
Thép không gỉ rất hữu ích khi cần một bộ phận có khả năng chống ăn mòn tốt hơn thép carbon mà vẫn duy trì được hiệu suất cơ học cao. Nó thường được sử dụng trong các thiết bị y tế, thiết bị thực phẩm, các bộ phận hàng hải, trục, giá đỡ, phụ kiện và phần cứng công nghiệp.
Nhược điểm là khả năng gia công. Nhiều loại thép không gỉ dễ bị cứng hóa khi gia công, vì vậy các dụng cụ cắt, tốc độ tiến dao, chất làm mát và chiến lược đường chạy dao phải được kiểm soát cẩn thận trong quá trình gia công CNC.
Độ bền kéo tối đa của nhôm
Độ bền kéo tối đa của nhôm thường thấp hơn so với nhiều loại thép, nhưng nhôm lại có tỷ lệ độ bền trên trọng lượng tuyệt vời, khả năng chống ăn mòn và khả năng gia công tốt. Xometry liệt kê độ bền kéo của nhôm vào khoảng 90–400MPa tùy thuộc vào hợp kim.
Điều này làm cho nhôm phù hợp với các linh kiện hàng không vũ trụ, các bộ phận robot, vỏ bọc, giá đỡ, tản nhiệt, đồ gá và các bộ phận gia công CNC trọng lượng nhẹ. Nó thường được lựa chọn khi việc giảm trọng lượng quan trọng hơn việc tối đa hóa độ bền tuyệt đối.
Đối với các chi tiết nhôm cường độ cao, hợp kim và độ cứng đóng vai trò rất quan trọng. Các loại nhôm 6061-T6, 7075-T6, 2024 và nhôm đúc có thể thể hiện sự khác biệt rất lớn về khả năng chịu tải kéo và gia công.
Độ bền kéo tối đa của đồng thau, đồng và titan
Độ bền kéo tối đa của đồng thau, đồng và titan khác nhau vì mỗi vật liệu đảm nhiệm một vai trò kỹ thuật khác nhau. Đồng thau thường được sử dụng vì khả năng gia công và dẫn điện, đồng vì khả năng dẫn điện và dẫn nhiệt, còn titan vì hiệu suất độ bền trên trọng lượng cao.
Đồng thau có độ bền vừa phải và khả năng gia công CNC tuyệt vời. Xometry liệt kê độ bền của đồng thau khoảng 200–550MPa, tùy thuộc vào thành phần. Titan có thể đạt được phạm vi độ bền cao hơn nhiều, khoảng 275–1100MPa tùy thuộc vào loại, đồng thời cũng có khả năng chống ăn mòn và tương thích sinh học.
Đồng thường không được lựa chọn dựa trên độ bền kéo tối đa. Nó được lựa chọn dựa trên khả năng dẫn điện, truyền nhiệt, chống ăn mòn và khả năng tạo hình, vì vậy độ bền kéo tối đa (UTS) của nó cần được cân bằng với các yêu cầu về điện và nhiệt.
Những yếu tố nào ảnh hưởng đến độ bền kéo tối đa?
Các yếu tố ảnh hưởng đến độ bền kéo tối đa bao gồm thành phần vật liệu, cấu trúc vi mô, xử lý nhiệt, quy trình sản xuất, nhiệt độ, tốc độ biến dạng, khuyết tật và điều kiện thử nghiệm. Xometry liệt kê cấu trúc vi mô, thành phần và điều kiện thử nghiệm là những yếu tố ảnh hưởng quan trọng đến độ bền kéo.
Thành phần vật liệu
Thành phần vật liệu ảnh hưởng đến độ bền kéo tối đa vì các nguyên tố hợp kim làm thay đổi cấu trúc bên trong và hành vi liên kết của vật liệu. Cacbon, crom, niken, molypden, đồng, kẽm, magie và titan đều có thể ảnh hưởng đến độ bền.
Trong thép, cacbon và các nguyên tố hợp kim có thể làm tăng khả năng tôi cứng và độ bền. Trong nhôm, các hệ hợp kim như dòng 6xxx và 7xxx tạo ra các tính chất cơ học rất khác nhau sau khi xử lý nhiệt.
Đối với các chi tiết gia công CNC, thành phần hợp kim cũng ảnh hưởng đến khả năng gia công, độ mòn dụng cụ, sự hình thành phôi, khả năng chống ăn mòn và đặc tính hoàn thiện. Hợp kim bền hơn có thể yêu cầu gia công chậm hơn hoặc đồ gá cứng vững hơn.
Xử lý nhiệt và làm cứng
Xử lý nhiệt ảnh hưởng đến độ bền kéo tối đa bằng cách thay đổi cấu trúc vi mô, độ cứng và ứng suất bên trong. Tôi, ram, ủ, và xử lý dung dịch đều có thể làm thay đổi sự cân bằng giữa độ bền và độ dẻo.
Ví dụ, thép xử lý nhiệt và hợp kim nhôm tôi cứng bằng kết tủa có thể đạt được độ bền kéo cao hơn nhiều so với các phiên bản ủ. Tuy nhiên, độ bền tăng lên có thể làm giảm độ dẻo hoặc tăng độ khó gia công.
Khi đặt hàng các chi tiết gia công, thứ tự gia công rất quan trọng. Một số chi tiết được gia công trước khi xử lý nhiệt, trong khi những chi tiết khác cần được hoàn thiện sau khi xử lý nhiệt để duy trì dung sai cuối cùng.
Quy trình sản xuất
Quá trình sản xuất ảnh hưởng đến độ bền kéo tối đa vì các phương pháp như đúc, rèn, cán, ép đùn, gia công cơ khí, hàn và sản xuất bồi đắp có thể tạo ra các cấu trúc hạt, độ xốp, ứng suất dư và tính dị hướng khác nhau.
Các kim loại được rèn và cán thường có tính chất định hướng mạnh hơn so với vật liệu đúc. Các khu vực hàn có thể có các vùng ảnh hưởng nhiệt với độ bền khác nhau so với kim loại nền.
Gia công CNC thường không làm thay đổi đáng kể độ bền kéo tổng thể (UTS), nhưng nó có thể tạo ra các vết trên bề mặt cục bộ, các góc nhọn hoặc ứng suất dư. Những chi tiết này ảnh hưởng đến hành vi mỏi và gãy vỡ trong thực tế.
Kích thước và hình dạng mẫu vật
Kích thước và hình dạng mẫu thử không làm thay đổi đáng kể độ bền kéo tối đa (UTS) của vật liệu đo được khi sử dụng đúng phương pháp thử nghiệm tiêu chuẩn và diện tích mặt cắt ngang ban đầu. Xometry giải thích rằng diện tích mặt cắt ngang trong phép tính đã tính đến sự khác biệt về kích thước trong điều kiện thử nghiệm tiêu chuẩn.
Tuy nhiên, hình dạng hình học của chi tiết hoàn thiện vẫn có thể ảnh hưởng đến nguy cơ hỏng hóc. Các lỗ, rãnh, ren, thành mỏng và các đoạn chuyển tiếp sắc nhọn tập trung ứng suất và có thể gây hỏng hóc sớm hơn so với một mẫu thử đơn giản.
Đây là lý do tại sao thiết kế kỹ thuật không nên chỉ đơn thuần sao chép giá trị UTS từ bảng dữ liệu. Hình dạng chi tiết và hướng tải trọng phải được kiểm tra cẩn thận.
Các khuyết tật bề mặt và các lỗi bên trong
Các khuyết tật bề mặt và sai sót bên trong làm giảm độ bền hiệu quả vì chúng tạo ra sự tập trung ứng suất và các điểm khởi phát nứt. Các vết xước, vết khía, lỗ rỗ, tạp chất, vết dụng cụ và các vết nứt nhỏ đều có thể làm giảm khả năng chịu tải thực tế.
Điều này đặc biệt quan trọng đối với các bộ phận chịu tải mỏi. Ngay cả khi vật liệu có độ bền kéo cao, việc tải trọng lặp đi lặp lại có thể làm phát triển các vết nứt từ những khuyết tật nhỏ theo thời gian.
Đối với các chi tiết CNC có độ tin cậy cao, việc kiểm soát độ nhẵn bề mặt, loại bỏ bavia, kiểm tra, chứng nhận vật liệu và kiểm tra không phá hủy có thể là cần thiết.
Tại sao độ bền kéo tối đa lại quan trọng?
Độ bền kéo tối đa rất quan trọng vì nó giúp các kỹ sư lựa chọn vật liệu có khả năng chống đứt gãy dưới tải trọng kéo. Nó cung cấp một giới hạn độ bền có thể đo được để so sánh kim loại, nhựa, vật liệu composite và các vật liệu khác trong các ứng dụng chịu tải.
Lựa chọn vật liệu
Độ bền kéo tối đa hỗ trợ việc lựa chọn vật liệu bằng cách cho thấy liệu vật liệu đó có thể chịu được tải trọng kéo dự kiến trước khi bị gãy hay không. Nó giúp so sánh thép, nhôm, thép không gỉ, đồng thau, đồng, titan và nhựa kỹ thuật.
Ví dụ, nếu giá đỡ phải chịu lực kéo lớn, thép mềm hoặc thép hợp kim có thể được ưu tiên hơn so với nhôm có độ bền thấp hơn. Nếu trọng lượng là yếu tố quan trọng hơn, nhôm hoặc titan có thể là lựa chọn tốt hơn.
Việc lựa chọn tốt nhất phụ thuộc vào độ bền, trọng lượng, khả năng chống ăn mòn, chi phí, dung sai, độ hoàn thiện bề mặt và độ khó gia công. Độ bền kéo tối đa (UTS) rất quan trọng, nhưng không phải là yếu tố duy nhất.
Thiết kế bộ phận chịu tải
Độ bền kéo tối đa hỗ trợ thiết kế các bộ phận chịu tải bằng cách giúp các kỹ sư ước tính rủi ro hỏng hóc dưới ứng suất kéo tối đa. Điều này hữu ích cho các loại ốc vít, trục, thanh, giá đỡ, móc, khung và các bộ phận kết nối kết cấu.
Tuy nhiên, thiết kế thường phải đảm bảo ứng suất làm việc thấp hơn nhiều so với giới hạn gây hỏng. Hệ số an toàn được sử dụng để tính đến các tải trọng bất ngờ, sự biến đổi vật liệu, vết gia công và điều kiện hoạt động thực tế. Fractory lưu ý rằng hệ số an toàn thường được áp dụng để giúp tính đến các tải trọng bất ngờ và các khuyết điểm.
Một chi tiết CNC được thiết kế tốt sẽ tận dụng cả độ bền vật liệu và hình dạng hình học. Việc tăng kích thước bán kính, độ dày thành, độ ăn khớp ren và diện tích mặt cắt ngang có thể cải thiện độ bền mà không nhất thiết phải thay đổi vật liệu.
An toàn và phòng ngừa sự cố
Độ bền kéo tối đa giúp ngăn ngừa sự hư hỏng bằng cách xác định mức độ ứng suất mà tại đó vật liệu có khả năng bị đứt gãy. Điều này rất quan trọng trong vận tải, hàng không vũ trụ, thiết bị công nghiệp, thiết bị y tế và các ứng dụng kết cấu.
Nếu vật liệu được chọn có độ bền kéo (UTS) thấp hơn yêu cầu, chi tiết có thể bị gãy khi quá tải. Nếu nó có UTS cao nhưng độ dẻo thấp hoặc khả năng chống mỏi kém, nó vẫn có thể bị hỏng đột ngột.
An toàn phụ thuộc vào việc hiểu rõ cách vật liệu hoạt động trước, trong và sau khi biến dạng dẻo. Đó là lý do tại sao độ bền kéo tối đa (UTS), giới hạn chảy, độ giãn dài, độ dai và độ bền mỏi cần được xem xét cùng nhau.
Các quyết định về gia công và sản xuất CNC
Độ bền kéo tối đa ảnh hưởng đến các quyết định gia công và sản xuất CNC vì vật liệu có độ bền cao hơn thường đòi hỏi các công cụ, tốc độ cắt, tốc độ quay, đồ gá và chiến lược kiểm tra khác nhau. Hợp kim có độ bền cao có thể làm tăng lực cắt, nhiệt lượng, độ mài mòn dụng cụ và thời gian gia công.
Ví dụ, thép cường độ cao có thể chịu tải trọng tuyệt vời nhưng khó gia công hơn thép thường. Nhôm có thể gia công nhanh nhưng có thể không đạt được độ bền kéo tối đa (UTS) như thép trong các chi tiết chịu tải nhỏ gọn.
Việc lựa chọn vật liệu thực tế cần cân bằng giữa hiệu suất kỹ thuật và hiệu quả sản xuất. Vật liệu bền nhất không phải lúc nào cũng là vật liệu tốt nhất cho một chi tiết gia công CNC.
Ưu điểm và hạn chế của độ bền kéo tối đa cao
Độ bền kéo tối đa cao giúp các bộ phận có khả năng chống lại sự hư hỏng do kéo tốt hơn, nhưng cũng có thể làm tăng chi phí, độ khó gia công, độ giòn và độ phức tạp trong thiết kế. Độ bền chỉ có giá trị khi nó phù hợp với tải trọng thực tế và yêu cầu sản xuất của ứng dụng.
Ưu điểm của độ bền kéo tối đa cao
Ưu điểm của độ bền kéo tối đa cao là vật liệu có thể chịu được lực kéo lớn hơn trước khi bị gãy. Điều này có thể cải thiện độ an toàn, độ bền và khả năng chịu tải trong các ứng dụng đòi hỏi cao.
Độ bền kéo cao (UTS) cũng có thể giúp giảm kích thước hoặc trọng lượng của chi tiết khi được sử dụng đúng cách. Trong ngành hàng không vũ trụ, ô tô, robot và thiết bị công nghiệp, vật liệu có độ bền cao cho phép chế tạo các tiết diện mỏng hơn mà vẫn duy trì hiệu suất.
Đối với các chi tiết gia công CNC, độ bền kéo cao (UTS) rất có giá trị trong các trục, giá đỡ kết cấu, chốt chịu tải, ốc vít, khối lắp ráp và các bộ phận chịu tải trọng kéo hoặc uốn.
Nhược điểm của độ bền kéo tối đa cao
Nhược điểm của độ bền kéo tối đa cao là vật liệu bền hơn có thể khó gia công hơn, đắt hơn, kém dẻo hơn hoặc dễ bị nứt hơn. Metal Supermarkets cũng lưu ý rằng độ bền kéo cao có thể đi kèm với những đánh đổi như giảm tính linh hoạt và chi phí gia công cao hơn.
Các vật liệu có độ bền cao có thể cần đến dụng cụ cắt bằng cacbua, thông số cắt chậm hơn, xử lý giảm ứng suất, kiểm soát xử lý nhiệt hoặc kiểm tra chuyên biệt. Điều này có thể làm tăng chi phí sản xuất và thời gian giao hàng.
Trong một số ứng dụng, vật liệu có độ bền thấp hơn một chút nhưng dẻo hơn, chống ăn mòn tốt hơn hoặc dễ gia công hơn có thể mang lại hiệu suất tổng thể tốt hơn.
Khi độ bền cao không phải là lựa chọn tốt nhất
Độ bền cao không phải là lựa chọn tốt nhất khi ứng dụng cần độ dẻo, khả năng hấp thụ va đập, dễ gia công, chống ăn mòn, dẫn điện, trọng lượng nhẹ hoặc chi phí thấp hơn là khả năng chịu tải kéo tối đa.
Ví dụ, đồng có thể được chọn vì khả năng dẫn điện mặc dù độ bền kéo tối đa (UTS) của nó thấp hơn nhiều loại thép. Nhôm có thể được chọn để làm vỏ nhẹ ngay cả khi thép bền hơn.
Việc lựa chọn vật liệu luôn phải bắt đầu từ chức năng thực tế của chi tiết. Một lựa chọn kỹ thuật tốt không phải là lựa chọn vật liệu bền nhất, mà là vật liệu đáp ứng đồng thời các yêu cầu về độ bền, dung sai, chi phí và sản xuất.
Ứng dụng của độ bền kéo tối đa
Độ bền kéo tối đa được sử dụng trong các ứng dụng mà vật liệu phải chịu được lực kéo, lực căng, lực uốn hoặc sự hư hỏng do tải trọng. Nó hỗ trợ việc lựa chọn vật liệu trong các ngành công nghiệp ô tô, hàng không vũ trụ, xây dựng, y tế, robot, thiết bị công nghiệp và gia công CNC.
Phụ tùng ô tô
Độ bền kéo tối đa (UTS) rất quan trọng trong các bộ phận ô tô vì xe cần các vật liệu có thể chịu được tải trọng va chạm, rung động, ứng suất trên đường và lực cơ học lặp đi lặp lại. UTS giúp đánh giá các giá đỡ, các bộ phận khung gầm, các bộ phận hệ thống treo, trục và các bộ phận liên quan đến an toàn.
Thiết kế ô tô thường phải cân bằng giữa độ bền và trọng lượng. Thép cường độ cao, hợp kim nhôm, và đôi khi là titan được lựa chọn tùy thuộc vào tải trọng, vị trí và mục tiêu chi phí của bộ phận.
Đối với các nguyên mẫu CNC và sản xuất số lượng nhỏ, dữ liệu về độ bền kéo giúp các kỹ sư lựa chọn vật liệu phù hợp với yêu cầu chức năng cuối cùng.
Các thành phần hàng không vũ trụ
Độ bền kéo tối đa (UTS) rất quan trọng trong các bộ phận hàng không vũ trụ vì các bộ phận máy bay phải kết hợp độ bền cao, trọng lượng nhẹ, độ tin cậy và khả năng kiểm soát sự hư hỏng. UTS hỗ trợ việc so sánh vật liệu cho các giá đỡ, vỏ bọc, các bộ phận hỗ trợ kết cấu, ốc vít và các khớp nối.
Nhôm và titan thường được sử dụng vì chúng có tỷ lệ độ bền trên trọng lượng tốt. Thép cường độ cao vẫn có thể được sử dụng khi cần kích thước nhỏ gọn và khả năng chịu tải rất cao.
Đối với các bộ phận CNC trong ngành hàng không vũ trụ, chứng nhận vật liệu, khả năng truy xuất nguồn gốc, độ hoàn thiện bề mặt, kiểm tra và kiểm soát quy trình cũng quan trọng không kém giá trị độ bền thực tế.
Các bộ phận kết cấu thép
Độ bền kéo tối đa (UTS) rất quan trọng đối với các cấu kiện thép kết cấu vì dầm, tấm, khung và các mối nối có thể phải chịu lực kéo từ tải trọng, gió, rung động và ứng suất lắp ráp. UTS giúp xác định giới hạn chịu lực của vật liệu.
Tuy nhiên, thiết kế kết cấu thường sử dụng giới hạn chảy và hệ số an toàn để tránh biến dạng vĩnh viễn. Giới hạn bền kéo (UTS) cung cấp ranh giới phá hoại cuối cùng, trong khi giới hạn chảy giúp kiểm soát giới hạn sử dụng hữu ích.
Đối với các chi tiết kết cấu được gia công cơ khí, vị trí lỗ, khoảng cách mép, bán kính bo tròn và điều kiện bề mặt có thể ảnh hưởng mạnh mẽ đến hiệu suất dưới tải trọng kéo.
Ốc vít và trục
Độ bền kéo tối đa rất quan trọng đối với các chi tiết lắp ghép và trục vì những bộ phận này thường xuyên chịu tải trọng kéo, uốn, xoắn và mỏi. Một chi tiết lắp ghép có độ bền kéo không đủ có thể bị giãn, lỏng hoặc gãy dưới tải trọng.
Đối với trục, cần xem xét độ bền kéo tối đa (UTS) cùng với giới hạn chảy, độ bền mỏi, độ cứng và độ nhẵn bề mặt. Các rãnh then, vai trục, rãnh xoắn và ren có thể trở thành điểm tập trung ứng suất.
Chất lượng gia công CNC rất quan trọng ở đây. Các đường chuyển tiếp mượt mà, việc loại bỏ bavia đúng cách, dung sai được kiểm soát và xử lý nhiệt phù hợp có thể nâng cao độ tin cậy.
Các bộ phận kim loại được gia công bằng máy CNC
Độ bền kéo tối đa (UTS) rất quan trọng trong các chi tiết kim loại gia công CNC vì độ bền vật liệu phải phù hợp với đường tải trọng, hình dạng, dung sai và quy trình sản xuất của chi tiết. UTS giúp ngăn ngừa việc lựa chọn vật liệu không đủ bền trong quá trình xem xét thiết kế.
Đối với các nguyên mẫu, UTS giúp các kỹ sư kiểm tra xem kim loại được chọn có đáp ứng được các yêu cầu chức năng trước khi sản xuất hàng loạt hay không. Đối với các bộ phận có số lượng sản xuất thấp, nó hỗ trợ việc cân nhắc thông minh hơn giữa độ bền, chi phí, khả năng gia công và thời gian giao hàng.
Tại TiRapid, việc xem xét vật liệu theo cách này đặc biệt hữu ích cho các loại giá đỡ, vỏ, đồ gá, trục, linh kiện robot, linh kiện y tế và linh kiện thiết bị công nghiệp được sản xuất theo yêu cầu.
FAQ
Làm thế nào để tính toán độ bền kéo tối đa?
Cường độ kéo đứt tối đa được tính bằng cách chia lực kéo tối đa cho diện tích mặt cắt ngang ban đầu của mẫu thử. Công thức là UTS = Fmax ÷ A0, trong đó Fmax là tải trọng cực đại trước khi đứt và A0 là diện tích ban đầu. Ví dụ, nếu một mẫu đạt đến 40,000N và diện tích là 100mm², thì UTS là 400MPa. Giá trị này thể hiện ứng suất kéo tối đa của vật liệu trước khi đứt.
Làm thế nào để tính toán độ bền kéo tối đa từ giới hạn chảy?
Độ bền kéo tối đa không thể được tính toán chính xác chỉ dựa trên giới hạn chảy vì tỷ lệ này phụ thuộc vào mác vật liệu, xử lý nhiệt, độ dẻo và đặc tính hóa bền do biến dạng. Đối với nhiều kim loại dẻo, độ bền kéo tối đa có thể gấp khoảng 1.1–1.6 lần giới hạn chảy, nhưng đây chỉ là ước tính. Ví dụ, thép có giới hạn chảy 350MPa có thể có độ bền kéo tối đa khoảng 450–600MPa. Để sử dụng trong kỹ thuật, luôn kiểm tra bảng dữ liệu vật liệu hoặc báo cáo thử nghiệm kéo.
Độ bền kéo có giống với độ bền tối đa không?
Độ bền kéo thường được dùng như một tên gọi ngắn gọn cho độ bền kéo tối đa, nhưng về mặt kỹ thuật, chúng không phải lúc nào cũng giống nhau. Độ bền kéo có thể mô tả khả năng chống lại lực kéo nói chung của vật liệu, trong khi độ bền kéo tối đa đề cập cụ thể đến ứng suất tối đa trước khi gãy. Trong bảng dữ liệu vật liệu, độ bền kéo thường có nghĩa là UTS và được liệt kê bằng MPa, N/mm², psi hoặc ksi. Để đưa ra các quyết định kỹ thuật chính xác, cần xác nhận xem giá trị đó có nghĩa là giới hạn chảy, UTS hay giới hạn gãy.
Độ bền kéo tối đa và giới hạn chảy là gì?
Độ bền kéo tối đa (UTS) là ứng suất kéo tối đa mà vật liệu có thể chịu được trước khi đứt, trong khi giới hạn chảy là ứng suất mà tại đó biến dạng vĩnh viễn bắt đầu. Giới hạn chảy xác định thời điểm một chi tiết bắt đầu uốn cong hoặc giãn ra vĩnh viễn; UTS xác định thời điểm nó đạt đến điểm đứt gãy do kéo cuối cùng. Ví dụ, thép có thể có giới hạn chảy 350MPa và UTS 500MPa. Trong việc lựa chọn vật liệu cho gia công CNC, giới hạn chảy giúp ngăn ngừa biến dạng, trong khi UTS giúp đánh giá nguy cơ quá tải và gãy vỡ.
Kết luận
Độ bền kéo tối đa là một đặc tính vật liệu quan trọng, xác định ứng suất kéo tối đa mà vật liệu có thể chịu được trước khi đứt. Nó giúp các kỹ sư so sánh vật liệu, tính toán giới hạn bền, hiểu hành vi ứng suất-biến dạng, đánh giá độ bền kéo tối đa so với giới hạn chảy và lựa chọn kim loại cho các bộ phận an toàn và đáng tin cậy. Đối với các chi tiết gia công CNC, độ bền kéo tối đa hữu ích nhất khi được xem xét cùng với mác vật liệu, xử lý nhiệt, hình dạng hình học, độ hoàn thiện bề mặt, dung sai và tải trọng thực tế khi sử dụng.
Tại TiRapid , chúng tôi cung cấp dịch vụ gia công và sản xuất CNC chính xác cho các linh kiện kim loại và nhựa theo yêu cầu. Đội ngũ kỹ sư của chúng tôi có thể hỗ trợ lựa chọn vật liệu, đánh giá DFM (Thiết kế cho sản xuất), lập kế hoạch dung sai, phay CNC, tiện CNC, khoan, tiện ren, kiểm tra và hoàn thiện bề mặt để giúp các bộ phận của bạn đạt được sự cân bằng tối ưu giữa độ bền, khả năng gia công, chi phí và hiệu suất ứng dụng.
















