
Trong ngành hàng không vũ trụ, sản xuất phụ tùng ô tô trọng lượng nhẹ và thiết bị thể thao cao cấp, vật liệu composite đang được sử dụng ngày càng rộng rãi. Tuy nhiên, một vấn đề khó khăn và tồn tại lâu dài là hiện tượng tách lớp trong quá trình gia công. Nhiều kỹ sư gặp phải tình huống này: ngay cả khi các thông số có vẻ chính xác, các vấn đề như bong sợi, rách nhựa hoặc tách lớp vẫn xảy ra trong quá trình gia công. Những vấn đề này không chỉ ảnh hưởng đến ngoại hình mà còn làm suy yếu độ bền cấu trúc. Đặc biệt trong gia công phay CNC, nếu việc kiểm soát quy trình không được quản lý đúng cách, hiện tượng tách lớp sẽ càng trở nên rõ ràng hơn. Để giải quyết triệt để vấn đề này, cần có sự tối ưu hóa có hệ thống – từ đặc tính vật liệu và lựa chọn dụng cụ đến chiến lược gia công.
Vì sao vật liệu composite dễ bị tách lớp trong quá trình gia công?
Các vật liệu composite như vật liệu gia cường bằng sợi carbon và sợi thủy tinh vốn có cấu trúc không đồng nhất, đây chính là nguyên nhân gốc rễ của vấn đề.
Các giao diện yếu được xác định bởi cấu trúc vật liệu
Trong vật liệu composite, sự kết hợp giữa sợi và nhựa tạo ra các giao diện rất dễ bị hư hỏng trong quá trình cắt.
- Các sợi cung cấp độ bền chính nhưng có khả năng chống cắt ngang yếu, khiến chúng dễ bị đứt hoặc bị kéo ra dưới tác động của lực ngang.
- Nhựa đóng vai trò là chất kết dính nhưng có khả năng chịu nhiệt và độ bền hạn chế, dễ bị mềm hoặc nứt dưới nhiệt độ cao cục bộ hoặc tải trọng va đập.
- Độ bền liên kết giữa các lớp thấp hơn nhiều so với kim loại, khiến hiện tượng tách lớp dễ xảy ra hơn dưới tác động của lực tách theo phương thẳng đứng.
- Khi lực cắt vượt quá độ bền liên kết, quá trình chuyển từ "cắt vật liệu" sang "xé cấu trúc", dẫn đến hiện tượng tách lớp.
Cấu trúc vật liệu tự thân quyết định rằng phạm vi gia công đối với vật liệu composite hẹp hơn nhiều so với kim loại.
Các vấn đề về hướng lực trong gia công phay CNC
Trong quá trình phay CNC, sự thay đổi hướng lực cắt ảnh hưởng trực tiếp đến các kiểu hỏng hóc, và vật liệu composite rất nhạy cảm với hướng lực.
- Quá trình nghiền ngược có thể làm bong các sợi bề mặt, gây rách và xù lông.
- Tốc độ cấp liệu quá cao tạo ra tải trọng va đập, dẫn đến nứt vỡ giữa các lớp.
- Việc làm cùn dụng cụ cắt làm thay đổi quá trình cắt từ cắt xé sang ép đùn và ma sát, làm thay đổi hành vi hư hỏng.
- Sự gia tăng ma sát dẫn đến nhiệt độ cục bộ tăng lên, làm giảm thêm độ bền của nhựa.
Hướng lực cắt và tình trạng dụng cụ là những yếu tố động quan trọng ảnh hưởng đến hiện tượng tách lớp.
Sự không khớp giữa các thông số quy trình
Hiện tượng tách lớp thường xảy ra do sự kết hợp các thông số không phù hợp.
- Tốc độ trục chính quá thấp dẫn đến tải trọng quá lớn trên mỗi răng và hiện tượng tập trung ứng suất.
- Tốc độ cấp liệu quá cao tạo ra tải trọng va đập làm hư hại cấu trúc ma trận nhựa.
Thiết kế đường chạy dao không đúng cách gây ra hiện tượng tải lặp cục bộ. - Khi nhiều yếu tố kết hợp lại, các khiếm khuyết cục bộ có thể lan rộng thành sự cố toàn bộ.
Việc lựa chọn thông số không chính xác thường là nguyên nhân trực tiếp gây ra hiện tượng tách lớp.
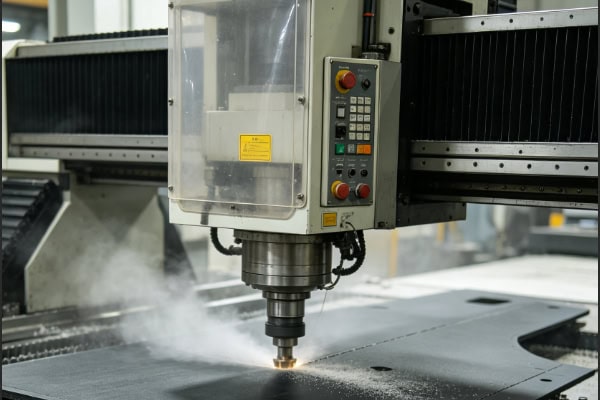
Bắt đầu từ công cụ: Bước đầu tiên để giảm thiểu hiện tượng tách lớp
Công cụ này là một trong những yếu tố quan trọng nhất trong việc kiểm soát sự tách lớp, vì nó trực tiếp quyết định liệu vật liệu được "cắt gọn gàng" hay "bị xé toạc".
Lựa chọn các công cụ composite chuyên dụng
Trong gia công vật liệu composite, cần ưu tiên sử dụng các dụng cụ được thiết kế đặc biệt cho vật liệu sợi hơn là các dụng cụ kim loại đa năng.
- Các dụng cụ được phủ kim cương giúp cải thiện đáng kể khả năng chống mài mòn, duy trì độ sắc bén lâu dài.
- Các dụng cụ cacbua có hạt siêu mịn giúp tăng cường độ ổn định của lưỡi cắt và giảm hiện tượng rách do sứt mẻ vi mô.
- Các dụng cụ cắt xoắn ốc kiểu cắt xé giúp giảm hiện tượng kéo sợi và tách lớp bằng cách tối ưu hóa góc cắt.
- Các thiết kế cấu trúc đặc biệt điều chỉnh đường cắt sao cho vật liệu dễ bị "cắt" hơn là "xé".
Lựa chọn dụng cụ phù hợp là biện pháp đầu tiên để ngăn ngừa hiện tượng tách lớp và là một trong những bước quan trọng nhưng thường bị bỏ qua nhất.
Tối ưu hóa hình dạng công cụ
Hình dạng hình học của dụng cụ cắt ảnh hưởng trực tiếp đến cơ chế cắt và do đó ảnh hưởng đến hành vi phá hủy vật liệu.
- Tăng góc nghiêng của lưỡi cắt sẽ làm giảm hiện tượng ép đùn và thúc đẩy quá trình cắt gọt thuần túy hơn.
- Việc giảm góc xoắn ốc làm giảm lực kéo dọc trục và giảm nguy cơ tách lớp.
- Việc duy trì lưỡi dao sắc bén đảm bảo các sợi được cắt gọn gàng thay vì bị kéo lê.
- Việc tối ưu hóa quá trình thoát phoi giúp giảm thiểu việc cắt gọt thứ cấp và ngăn ngừa hư hại thêm cho bề mặt.
Việc tối ưu hóa hình học không chỉ ảnh hưởng đến hiệu quả mà còn trực tiếp quyết định liệu hiện tượng tách lớp có xảy ra hay không.
Quản lý tình trạng công cụ
Mài mòn dụng cụ không kiểm soát là một trong những nguyên nhân tiềm ẩn phổ biến nhất gây ra hiện tượng tách lớp, thường tích lũy mà không được chú ý. Mài mòn dụng cụ dần dần biến quá trình cắt thành quá trình ép đùn, làm tăng đáng kể nguy cơ tách lớp. Lưỡi cùn gây ra hiện tượng kéo sợi liên tục thay vì cắt sạch. Mất lớp phủ làm tăng ma sát và nhiệt cục bộ, đẩy nhanh quá trình làm mềm nhựa. Việc trì hoãn thay thế dụng cụ dẫn đến nguy cơ tích lũy, cuối cùng dẫn đến hiện tượng tách lớp đột ngột trên diện rộng. Bảo trì và giám sát dụng cụ là rất cần thiết để đảm bảo chất lượng gia công ổn định.
Tối ưu hóa thông số phay CNC: Kiểm soát lực cắt
Trong gia công vật liệu composite, việc kiểm soát lực cắt quan trọng hơn việc theo đuổi hiệu quả, bởi vì một khi lực cắt trở nên không ổn định, hiện tượng tách lớp gần như là không thể tránh khỏi.
Cân bằng giữa tốc độ và lượng nguyên liệu
Việc kết hợp các thông số phù hợp có thể làm giảm đáng kể tác động cắt và ổn định hành vi hư hỏng của vật liệu.
- Tăng tốc độ trục chính sẽ giảm tải trọng trên mỗi điểm cắt và ổn định quá trình cắt.
- Giảm tốc độ cấp liệu sẽ làm giảm tải trọng tác động tức thời và ngăn ngừa sự hỏng hóc đột ngột tại giao diện.
- Việc sử dụng độ sâu cắt nhỏ với nhiều lần cắt giúp phân tán ứng suất và giảm nguy cơ hỏng hóc do cắt một lần.
- Việc loại bỏ vật liệu theo từng lớp giúp cải thiện khả năng kiểm soát và tính nhất quán của quy trình.
Việc cân bằng hợp lý giữa tốc độ và lượng nguyên liệu cung cấp giúp thiết lập một phạm vi ổn định giữa hiệu quả và chất lượng.
Tối ưu hóa đường chạy dao
Thiết kế đường chạy dao ảnh hưởng trực tiếp đến sự phân bố ứng suất và đường dẫn hư hỏng.
- Cắt theo chiều sợi giúp giảm hiện tượng rách ngang và cải thiện độ bền bề mặt.
- Tránh những khúc cua gấp giúp ngăn ngừa sự tập trung ứng suất cục bộ và nứt vỡ giữa các lớp.
- Đầu vào hình xoắn ốc đảm bảo quá trình cắt diễn ra mượt mà và liên tục hơn.
- Các đường chạy dao được thiết kế dần dần giúp giảm tải trọng tác động và cho phép giải phóng ứng suất một cách có kiểm soát.
Thiết kế đường chạy dao phù hợp là một phương pháp quan trọng để giảm thiểu hiện tượng tách lớp.
Xử lý đặc biệt các khu vực dễ bị tách lớp
Các vùng khác nhau có độ bền kết cấu khác nhau, do đó cần phải phân biệt rõ ràng các biện pháp kiểm soát rủi ro. Khu vực rìa nên sử dụng tốc độ cấp liệu thấp hơn để giảm thiểu nguy cơ rách mép khi ra khỏi phôi. Có thể thêm các tấm đỡ hoặc giá đỡ tại các điểm ra để hấp thụ lực tác động. Gia công lỗ thường yêu cầu hoàn thiện thứ cấp để đảm bảo chất lượng mép. Các khu vực có rủi ro cao nên có các thông số riêng biệt để gia cố cục bộ. Xử lý có mục tiêu giúp giảm đáng kể sự hư hỏng cục bộ và cải thiện năng suất tổng thể.

Trang thiết bị và hỗ trợ: Một yếu tố quan trọng thường bị bỏ qua
Khác với kim loại, vật liệu composite có độ cứng thấp hơn, do đó việc kẹp và đỡ ảnh hưởng trực tiếp đến kết quả gia công.
Cải thiện độ cứng kẹp
Việc kẹp chặt chắc chắn là điều kiện cơ bản để ngăn ngừa hiện tượng tách lớp.
- Các bệ đỡ hút chân không cung cấp sự phân bổ lực nâng đồng đều hơn.
- Các khối đỡ cục bộ giúp giảm biến dạng đàn hồi trong các khu vực gia công.
- Việc tránh các nhịp lớn không có giá đỡ sẽ giúp giảm sự khuếch đại rung động.
- Độ cứng được cải thiện đảm bảo quá trình cắt ổn định và dễ kiểm soát hơn.
Độ cứng kẹp trực tiếp quyết định liệu có xảy ra thêm sự nhiễu loạn nào trong quá trình gia công hay không.
Giảm rung động và biến dạng
Thiết kế đồ gá phù hợp giúp giảm đáng kể sự không ổn định trong quá trình gia công.
- Việc kẹp đối xứng giúp ngăn ngừa sự phân bố lực không đều và hiện tượng biến dạng.
- Lực kẹp được kiểm soát giúp ngăn ngừa hư hỏng vật liệu và ứng suất bên trong.
- Tránh kẹp quá chặt sẽ giảm thiểu biến dạng do giải phóng ứng suất gây ra.
- Bố trí hệ thống đỡ tối ưu giúp cải thiện độ ổn định tổng thể của cấu trúc.
Rung động và biến dạng thường là những nguyên nhân tiềm ẩn gây ra hiện tượng tách lớp, tích lũy dần trong quá trình gia công hoặc sử dụng.
Thiết kế hỗ trợ lối ra
Giai đoạn thoát phôi là giai đoạn dễ bị tách lớp nhất và cần được kiểm soát cẩn thận. Tấm đỡ giúp hấp thụ lực tác động trong quá trình phôi xuyên qua vật liệu. Các lớp vật liệu hy sinh ngăn ngừa hiện tượng vỡ hoặc rách cạnh. Đường thoát phôi được tối ưu hóa giúp giảm thiểu hư hại cấu trúc do tải trọng đột ngột. Gia cố cục bộ giúp cải thiện đáng kể chất lượng cạnh phôi. Hỗ trợ thoát phôi là lớp bảo vệ quan trọng cuối cùng chống lại hiện tượng tách lớp.
Nâng cấp chiến lược quy trình: Từ cắt gọt sang gãy vỡ có kiểm soát
Gia công vật liệu composite tiên tiến thực sự không chỉ đơn thuần là loại bỏ vật liệu, mà còn là kiểm soát chính xác hành vi hư hỏng của vật liệu.
Phòng ngừa quan trọng hơn xử lý hậu kỳ
Trong gia công vật liệu composite, các vấn đề cần được giải quyết tận gốc thay vì sửa chữa sau đó.
- Việc tối ưu hóa quy trình phải được ưu tiên hơn bất kỳ phương pháp sửa chữa bề mặt nào.
- Một khi hiện tượng tách lớp xảy ra, nó thường không thể đảo ngược và làm suy yếu độ bền cấu trúc.
- Xử lý hậu kỳ chỉ có thể cải thiện vẻ bề ngoài, chứ không thể khôi phục tính toàn vẹn bên trong.
- Kiểm soát nguồn gốc là cách duy nhất hiệu quả để đảm bảo chất lượng.
Phòng ngừa quan trọng hơn nhiều so với việc sửa chữa.
Chiến lược gia công nhiều giai đoạn
Gia công theo từng giai đoạn giúp cải thiện đáng kể độ ổn định và tính nhất quán.
- Gia công thô loại bỏ hầu hết vật liệu thừa một cách hiệu quả.
- Gia công bán thành phẩm giúp ổn định cấu trúc và giảm ứng suất bên trong.
- Công đoạn hoàn thiện tập trung vào chất lượng bề mặt và độ bền cạnh.
- Tối ưu hóa theo từng lớp giúp giảm thiểu rủi ro gia công tổng thể.
Chiến lược nhiều giai đoạn giúp quá trình trở nên dễ kiểm soát hơn.
Giám sát và phản hồi trực tuyến
Việc giám sát theo thời gian thực giúp nâng cao hơn nữa độ tin cậy và an toàn.
- Hệ thống giám sát lực cắt theo dõi sự thay đổi tải trọng trong thời gian thực.
- Phản hồi trạng thái giúp điều chỉnh các thông số kịp thời.
- Phát hiện bất thường giúp ngăn ngừa phế phẩm hàng loạt do gia công không kiểm soát.
- Hệ thống điều khiển vòng kín giúp cải thiện đáng kể độ ổn định tổng thể.
Giám sát trực tuyến là một biện pháp bảo vệ quan trọng trong sản xuất vật liệu composite cao cấp.
Kết luận
Hiện tượng tách lớp trong gia công phay composite là kết quả của sự kết hợp các yếu tố như dụng cụ, thông số, đồ gá và đường chạy dao. Để giải quyết vấn đề này một cách ổn định, toàn bộ quy trình gia công CNC cần được tối ưu hóa một cách có hệ thống thay vì chỉ dựa vào kinh nghiệm điều chỉnh. Khi quy trình được ổn định, hiện tượng tách lớp không chỉ giảm mà hiệu quả và tính nhất quán của gia công cũng được cải thiện. Nếu bạn đang tìm kiếm một giải pháp gia công composite đáng tin cậy, TiRapid có thể cung cấp dịch vụ hỗ trợ chuyên nghiệp về phay CNC và tối ưu hóa quy trình để giúp bạn giải quyết các vấn đề tách lớp ngay từ nguồn gốc.















