
Gia công phay nhôm là quá trình sử dụng máy phay và dụng cụ cắt để loại bỏ vật liệu khỏi phôi nhôm và tạo ra hình dạng, kích thước và đặc điểm bề mặt cần thiết. Đây là một trong những phương pháp gia công phổ biến nhất đối với các chi tiết nhôm vì nó mang lại độ chính xác cao, tính linh hoạt và hiệu quả cho cả các thiết kế đơn giản và phức tạp.
Trong hướng dẫn này, bạn sẽ tìm hiểu nhôm phay là gì, tại sao nhôm lại phù hợp cho việc phay, những máy móc và dụng cụ thường được sử dụng, và quy trình phay diễn ra từng bước như thế nào.
Điều gì is Gia công nhôm?
Gia công nhôm bằng máy phay là quá trình gia công phôi nhôm bằng cách sử dụng dụng cụ cắt quay để loại bỏ vật liệu một cách có kiểm soát. Phương pháp này thường được sử dụng để tạo ra các bề mặt phẳng, hốc, rãnh, đường viền, lỗ, các chi tiết lắp ghép và các chi tiết chính xác khác cần thiết trong các bộ phận chức năng hoặc kết cấu.
- Sai số cho phép điển hình từ ±0.01 mm đến ±0.05 mm.
- Độ nhám bề mặt thông thường Ra 0.8–3.2 μm
- Phạm vi tốc độ CNC điển hình từ 8,000 đến 24,000 vòng/phút.
- Thích hợp cho nhôm 6061, 6063 và 7075
- Phù hợp cho việc chế tạo nguyên mẫu và sản xuất số lượng vừa phải.
- Hỗ trợ các ngăn, khe, lỗ và đường viền.
Tại sao nhôm lại thích hợp cho việc gia công phay?
Nhôm thích hợp cho gia công phay vì nó tương đối dễ cắt, hỗ trợ hiệu suất gia công tốt và có thể được sử dụng trong nhiều ngành công nghiệp mà trọng lượng, hình thức, độ dẫn điện hoặc khả năng chống ăn mòn là những yếu tố quan trọng. Những ưu điểm về gia công khiến nó trở thành vật liệu được lựa chọn hàng đầu phổ biến cho các bộ phận CNC tùy chỉnh.
Trọng lượng nhẹ và khả năng gia công tốt
Một trong những ưu điểm lớn nhất của nhôm là nó nhẹ hơn nhiều so với thép trong khi vẫn đảm bảo hiệu suất cơ học hữu ích. Điều này làm cho nó trở nên hấp dẫn đối với các sản phẩm mà việc giảm khối lượng giúp cải thiện chức năng, khả năng xử lý, hiệu quả vận chuyển hoặc tính linh hoạt trong thiết kế tổng thể.
Khả năng gia công cũng là một lợi ích lớn. Nhiều loại nhôm tạo ra phôi vụn tốt và có thể gia công ở tốc độ tương đối cao. Điều này giúp cải thiện năng suất, đặc biệt là trong sản xuất nguyên mẫu và sản xuất số lượng vừa phải.
Tỷ lệ sức mạnh trên trọng lượng tốt
Nhôm được sử dụng trong nhiều bộ phận kỹ thuật vì nó có tỷ lệ độ bền trên trọng lượng rất tốt. Mặc dù không thay thế hoàn toàn thép trong mọi ứng dụng kết cấu, nhưng nó hoạt động rất tốt trong nhiều loại vỏ, khung, giá đỡ, hộp đựng, các bộ phận lắp ráp, kết cấu hỗ trợ và các bộ phận máy móc nhẹ.
Đối với nhiều nhà thiết kế, sự cân bằng này chính là điều làm cho nhôm trở nên hấp dẫn. Nó đủ chắc chắn cho nhiều mục đích sử dụng chức năng, nhưng vẫn đủ nhẹ để giúp giảm trọng lượng hệ thống.
Được sử dụng rộng rãi trong các bộ phận công nghiệp.
Gia công phay nhôm được sử dụng rộng rãi trong nhiều loại chi tiết công nghiệp, bao gồm:
- Nơi ở
- Khớp nối
- Những cái dĩa trống
- Vỏ máy
- Tản nhiệt
- khung kết cấu
- Các thành phần robot
- Vỏ điện tử
- Phụ kiện hàng không vũ trụ
- Phụ tùng hỗ trợ ô tô
Việc sử dụng rộng rãi này là một trong những lý do tại sao gia công phay nhôm vẫn là một dịch vụ cốt lõi trong sản xuất gia công CNC theo yêu cầu.
Những loại máy móc và dụng cụ nào được sử dụng để gia công nhôm?
Các máy móc và dụng cụ được sử dụng để gia công nhôm thường bao gồm máy phay CNC, trục chính tốc độ cao, dụng cụ cắt cacbua, dụng cụ khoan, dao phay mặt và hệ thống gá kẹp chắc chắn. Sự kết hợp máy móc - dụng cụ phù hợp ảnh hưởng đến cả năng suất và chất lượng sản phẩm.
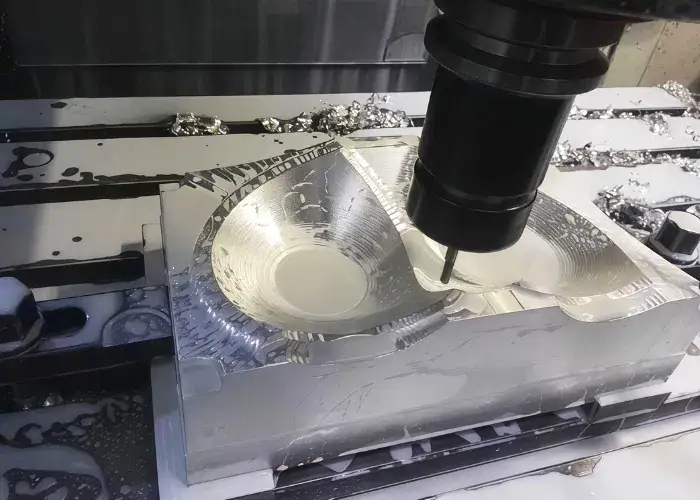
Máy phay CNC
Máy phay CNC là thiết bị tiêu chuẩn được sử dụng để phay nhôm trong sản xuất hiện đại. Chúng được ưa chuộng vì có thể giữ chuyển động được lập trình một cách chính xác và tạo ra kết quả nhất quán giữa các nguyên mẫu, lô nhỏ và các đợt sản xuất hàng loạt.
Các loại máy móc thông dụng bao gồm:
- Máy phay CNC 3 trục
- Máy phay CNC 4 trục
- Máy phay CNC 5 trục
- Trung tâm gia công đứng
- Trung tâm gia công ngang
Đối với các chi tiết nhôm đơn giản, máy 3 trục thường là đủ. Đối với các chi tiết phức tạp hơn với nhiều mặt hoặc bề mặt góc cạnh, gia công 4 trục hoặc 5 trục có thể giảm thời gian thiết lập và cải thiện độ chính xác.
Các dụng cụ cắt thông dụng cho nhôm
Các dụng cụ cắt nhôm thường được lựa chọn dựa trên độ sắc bén, khả năng thoát phoi và hiệu suất cắt ổn định. Nhôm không khó cắt như thép tôi cứng, nhưng nó nhạy cảm với hiện tượng hàn dính phoi và tích tụ vật liệu trên cạnh cắt, vì vậy hình dạng hình học của dụng cụ rất quan trọng.
Các dụng cụ dùng để gia công nhôm thường có những đặc điểm sau:
- Các cạnh cắt sắc nét
- Sáo đánh bóng
- Hình dạng phù hợp với vật liệu không chứa sắt
- Cấu tạo bằng cacbua giúp tăng khả năng chống mài mòn.
- Lớp phủ khi có lợi cho việc thoát phoi hoặc kiểm soát nhiệt.
Việc lựa chọn dụng cụ không phù hợp có thể gây ra hiện tượng dính phôi, bề mặt gia công kém, rung lắc hoặc tạo bavia, ngay cả khi vật liệu đó dễ gia công.
Mũi khoan, dao phay ngón và dao phay mặt
Các loại dụng cụ khác nhau được thiết kế cho các nhiệm vụ gia công khác nhau, và việc lựa chọn đúng dụng cụ giúp cải thiện độ chính xác, chất lượng bề mặt và hiệu quả sản xuất. Trong số các dụng cụ được sử dụng phổ biến nhất để gia công các chi tiết bằng nhôm là mũi khoan, dao phay ngón và dao phay mặt.
- Mũi khoan được sử dụng để tạo lỗ xuyên suốt, lỗ dẫn hướng và các chi tiết chuẩn bị cho việc ren hoặc bắt vít.
- Dao phay ngón là dụng cụ phổ biến nhất để phay nhôm vì chúng có thể cắt rãnh, đường viền, hốc, bậc thang và các hình dạng tổng quát.
- Dao phay mặt được sử dụng khi gia công bề mặt các khu vực phẳng lớn một cách hiệu quả. Chúng đặc biệt hữu ích để chuẩn bị bề mặt phôi hoặc gia công các bề mặt tham chiếu rộng.
Trong nhiều dự án thực tế, một chi tiết nhôm có thể sử dụng cả ba loại vật liệu này trong một chu trình gia công duy nhất.
Dụng cụ kẹp và định vị phôi
Kẹp phôi là một trong những phần quan trọng nhất trong gia công phay nhôm vì kẹp không đúng cách có thể gây ra chuyển động, biến dạng hoặc rung động. Các chi tiết nhôm, đặc biệt là các chi tiết thành mỏng hoặc có độ cứng thấp, có thể bị biến dạng dễ dàng hơn so với các khối thép dày nếu việc kẹp không được kiểm soát đúng cách.
Các phương pháp kẹp phôi phổ biến bao gồm:
- Máy kẹp
- Hàm mềm
- Tấm cố định
- Thiết bị chân không
- Kẹp mô-đun
- Khuôn mẫu tùy chỉnh cho sản xuất lặp lại
Đồ gá tốt giúp cải thiện độ chính xác về kích thước, giảm rung lắc và duy trì độ ổn định của chi tiết trong quá trình gia công thô và gia công tinh.
Quy trình phay nhôm từng bước như thế nào?
Quy trình phay nhôm từng bước thường bao gồm lập kế hoạch gia công, chuẩn bị nguyên vật liệu, kẹp phôi, lựa chọn dụng cụ, thiết lập thông số cắt, loại bỏ vật liệu bằng phương pháp phay thô và phay tinh, sau đó kiểm tra và làm sạch sản phẩm cuối cùng. Mỗi bước đều góp phần vào chất lượng gia công.
Thiết kế chi tiết và lập kế hoạch quy trình
Bước đầu tiên là hiểu rõ thiết kế chi tiết. Các kỹ sư xem xét bản vẽ hoặc mô hình CAD để xác định các đặc điểm chính, yêu cầu dung sai, kỳ vọng về độ hoàn thiện bề mặt, độ dày thành, độ sâu lỗ, điều kiện góc cạnh và khả năng gia công.
Lập kế hoạch tốt giúp giảm thiểu rủi ro. Nó giúp xác định xem chi tiết nên được gia công từ tấm, khối, vật liệu đùn hay vật đúc, đồng thời ảnh hưởng đến việc lựa chọn dụng cụ, thiết kế đồ gá và trình tự gia công.
Chuẩn bị vật liệu
Công tác chuẩn bị vật liệu bao gồm việc lựa chọn hợp kim nhôm phù hợp và xác nhận kích thước phôi. Vật liệu thô có thể được cắt thành các tấm trước khi bắt đầu gia công. Ở giai đoạn này, tình trạng bề mặt, độ phẳng và lượng vật liệu dư cũng có thể được kiểm tra tùy thuộc vào yêu cầu của chi tiết.
Nếu sử dụng loại vật liệu không phù hợp, cả quá trình gia công và hiệu suất sản phẩm cuối cùng đều có thể bị ảnh hưởng. Đó là lý do tại sao việc xác nhận vật liệu là một phần của kiểm soát sản xuất thực sự.
Kẹp phôi
Sau đó, phôi được kẹp chặt sao cho giữ chắc chắn đồng thời giảm thiểu biến dạng. Điều này rất quan trọng vì kẹp lỏng có thể gây ra sự dịch chuyển của chi tiết, trong khi kẹp quá chặt có thể làm cong các chi tiết nhôm mỏng.
Việc thiết lập cũng phải đảm bảo đủ không gian tiếp cận cho dụng cụ. Trong nhiều chi tiết, thiết kế đồ gá quan trọng không kém gì chính đường chạy dao.
Lựa chọn và thiết lập công cụ
Sau khi cố định phôi, các dụng cụ được lựa chọn dựa trên loại chi tiết và giai đoạn gia công. Các dụng cụ lớn hơn có thể được sử dụng để gia công thô, trong khi các dụng cụ nhỏ hơn hoặc sắc bén hơn được sử dụng để gia công tinh các chi tiết nhỏ.
Cấu hình công cụ bao gồm:
- Đang tải các công cụ chính xác
- Kiểm tra chiều dài dụng cụ
- Xác nhận độ lệch đường kính dụng cụ
- Đảm bảo kiểm soát độ lệch tâm của dụng cụ
Cài đặt tham số
Các thông số cắt sau đó được thiết lập dựa trên loại nhôm, loại dụng cụ, hình dạng chi tiết và mục tiêu chất lượng. Các thiết lập này bao gồm tốc độ trục chính, tốc độ tiến dao, chiều sâu cắt dọc trục, góc ăn khớp hướng tâm, lượng chất làm mát sử dụng và chiến lược đường chạy dao.
Bước này ảnh hưởng trực tiếp đến việc kiểm soát phoi, sinh nhiệt, tuổi thọ dụng cụ, thời gian chu kỳ và độ hoàn thiện bề mặt cuối cùng.
Gia công thô và gia công tinh
Gia công phay thô loại bỏ phần lớn vật liệu một cách nhanh chóng. Mục đích là tạo hình chi tiết một cách hiệu quả trong khi vẫn để lại đủ lượng vật liệu cho công đoạn hoàn thiện cuối cùng. Sau đó, gia công phay tinh sẽ đưa chi tiết về kích thước cuối cùng và cải thiện chất lượng bề mặt.
Một lỗi thường gặp là cố gắng hoàn thiện quá mạnh tay. Trong gia công nhôm, chất lượng bề mặt hoàn thiện tốt hơn thường đến từ một đường cắt hoàn thiện ổn định, nhẹ nhàng và được kiểm soát tốt hơn là chỉ đơn giản là tăng lực cắt.
Kiểm tra và làm sạch
Sau khi gia công, chi tiết được kiểm tra và làm sạch. Việc kiểm tra có thể bao gồm đo kích thước, kiểm tra bằng mắt thường, kiểm tra bavia, xác minh lỗ và kiểm tra bề mặt. Làm sạch giúp loại bỏ phoi, cặn chất làm mát và các mảnh vụn có thể ảnh hưởng đến quá trình lắp ráp hoặc điều kiện giao hàng sau này.
Những thông số cắt nào quan trọng khi phay nhôm?
Các thông số cắt quan trọng nhất khi phay nhôm là tốc độ cắt, tốc độ tiến dao, chiều sâu cắt và điều kiện thoát phoi. Những yếu tố này ảnh hưởng mạnh mẽ đến hiệu quả gia công, tuổi thọ dao, khả năng kiểm soát bavia và chất lượng bề mặt.
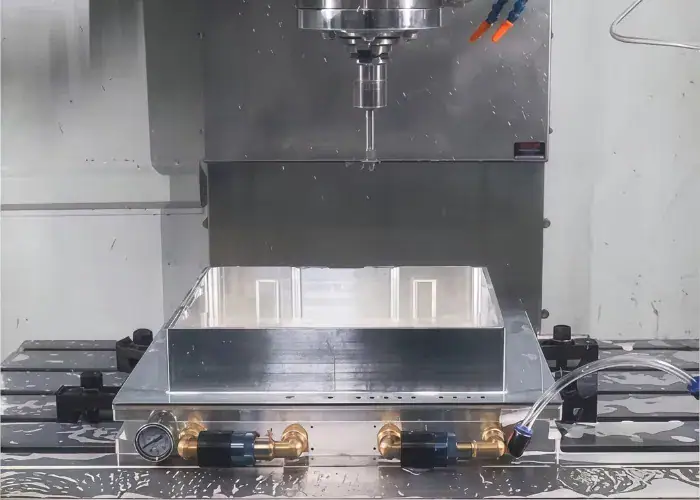
tốc độ cắt
Tốc độ cắt rất quan trọng vì nhôm thường có thể gia công ở tốc độ cao hơn nhiều loại thép, nhưng tốc độ quá cao mà không được kiểm soát có thể tạo ra nhiệt và làm cho quá trình cắt không ổn định. Giá trị chính xác phụ thuộc vào hợp kim, đường kính dao cắt, vật liệu dao cắt, khả năng của trục chính máy và liệu đó là gia công thô hay gia công tinh.
Tỷ lệ thức ăn
Tốc độ tiến dao ảnh hưởng đến cách dao cắt tiếp xúc với vật liệu. Nếu tốc độ tiến dao quá thấp, dao có thể bị cọ xát thay vì cắt sạch, làm tăng nhiệt độ và tạo ra các mảnh vụn trên cạnh dao. Nếu tốc độ tiến dao quá cao, chất lượng bề mặt có thể bị giảm sút và hiện tượng tạo bavia có thể tăng lên.
Việc duy trì tải phoi ổn định nhìn chung quan trọng hơn việc chỉ đơn thuần sử dụng tốc độ cấp phoi cao nhất có thể.
Độ sâu của vêt căt
Độ sâu cắt ảnh hưởng đến cả năng suất và độ ổn định của chi tiết. Cắt sâu hơn có thể cải thiện hiệu quả gia công thô, nhưng cũng làm tăng lực cắt và nguy cơ rung động. Cắt mỏng hơn thường được ưu tiên ở gần các thành mỏng, cạnh hẹp hoặc bề mặt cần độ chính xác cao.
Loại bỏ chất làm mát và phoi
Việc loại bỏ phoi là đặc biệt quan trọng trong quá trình phay nhôm vì phoi có thể bám vào dao cắt hoặc bị cắt lại vào bề mặt. Hệ thống làm mát bằng chất lỏng, phun sương hoặc thổi khí giúp đẩy phoi ra khỏi vùng cắt và giảm thiểu các vấn đề bám dính.
Việc loại bỏ vụn phôi tốt thường có tác động trực tiếp đến:
- chất lượng bề mặt
- Vệ sinh dụng cụ
- Chất lượng cạnh
- Độ ổn định gia công
Làm thế nào để đạt được kết quả tốt hơn khi gia công nhôm?
Kết quả tốt hơn trong gia công phay nhôm đến từ việc kết hợp đúng các công cụ, thông số, đồ gá và kiểm soát quy trình. Mặc dù nhôm là vật liệu có thể gia công được, nhưng các vấn đề về chất lượng vẫn có thể xảy ra nếu thiết lập không được tối ưu hóa.
Hãy sử dụng dụng cụ sắc bén để cắt nhôm.
Các dụng cụ sắc bén giúp cắt nhôm sạch sẽ thay vì làm lem bề mặt. Điều này làm giảm sự hình thành gờ, rách bề mặt và tích tụ nhiệt. Các dụng cụ được thiết kế đặc biệt cho nhôm thường hoạt động tốt hơn vì hình dạng của chúng giúp phoi thoát ra dễ dàng hơn.
Giảm độ dày thành tường
Hiện tượng bám dính vật liệu vào lưỡi cắt là một trong những vấn đề phổ biến nhất khi gia công nhôm. Nó xảy ra khi vật liệu bám dính vào lưỡi cắt và làm thay đổi cách thức cắt của dụng cụ.
Các cách để giảm hiện tượng tích tụ vật liệu thừa bao gồm:
- Sử dụng các công cụ sắc bén hơn
- Cải thiện chất làm mát hoặc chất bôi trơn
- Điều chỉnh tốc độ và cân bằng cấp liệu
- Cải thiện việc loại bỏ vụn kim loại
- Thay thế các lưỡi cắt đã mòn đúng thời hạn
Ngăn ngừa biến dạng chi tiết
Các chi tiết nhôm mỏng có thể bị biến dạng trong quá trình gia công do lực kẹp, ứng suất bên trong hoặc tải trọng cắt. Lập kế hoạch quy trình tốt hơn thường giúp giảm thiểu vấn đề này.
Các cách tiếp cận phổ biến bao gồm:
- Sử dụng kẹp cân bằng
- Gia công cả hai mặt theo trình tự đã định.
- Để lại lượng hàng tồn kho thích hợp cho giai đoạn hoàn thiện
- Sử dụng các đường hoàn thiện nhẹ hơn
- Lực giảm gần các chi tiết mỏng
Cải thiện bề mặt hoàn thiện
Độ nhám bề mặt rất quan trọng đối với các bộ phận nhìn thấy được, bề mặt làm kín, các điểm tiếp xúc trượt và các cụm lắp ghép. Độ nhám tốt hơn thường đạt được nhờ khả năng kẹp phôi ổn định, tình trạng dụng cụ tốt, các đường gia công tinh chỉnh và kiểm soát phoi đúng cách.
Kiểm soát độ rung và tiếng ồn
Rung giật là một vấn đề thường gặp trong gia công phay nhôm khi hệ thống thiếu độ cứng vững hoặc dao cắt nhô ra quá xa. Nó có thể để lại các vết hằn rõ rệt, làm giảm tuổi thọ dao và ảnh hưởng đến độ chính xác.
Nó thường được cải thiện bằng cách:
- Rút ngắn phần nhô ra của dụng cụ
- Cải thiện độ cứng kẹp
- Điều chỉnh tốc độ trục chính
- Tinh chỉnh các giá trị bước qua và độ sâu
- Cải thiện độ ổn định khi thiết lập máy.
Những vấn đề thường gặp khi gia công nhôm là gì?
Các vấn đề thường gặp nhất khi phay nhôm là vật liệu bám dính vào dụng cụ, độ nhám bề mặt kém, bavia, vết rung và độ chính xác kích thước không cao. Đây không phải là những vấn đề bất thường. Chúng là một phần của quá trình gia công thực tế và cần được quản lý thông qua lập kế hoạch quy trình.
Nhôm dính vào dụng cụ
Hiện tượng nhôm bám dính vào dụng cụ cắt là khá phổ biến vì nhôm có thể bám dính vào lưỡi cắt dưới tác động của nhiệt và ma sát. Khi điều này xảy ra, quá trình cắt trở nên không ổn định và bề mặt gia công có thể bị hư hỏng nhanh chóng.
Độ nhám bề mặt kém
Bề mặt nhám không đều có thể do dụng cụ cùn, rung động của dụng cụ, tốc độ cấp liệu không ổn định, cung cấp chất làm mát kém hoặc gia công lại phôi. Tình trạng này thường dễ nhận thấy hơn trên các chi tiết có tính thẩm mỹ cao hoặc các bề mặt phẳng tiếp xúc với môi trường bên ngoài.
hình thành Burr
Các vết gờ thường xuất hiện trên các cạnh nhôm, miệng lỗ và các chi tiết mỏng. Chúng có vẻ nhỏ, nhưng có thể ảnh hưởng đến quá trình lắp ráp, an toàn và hình thức bên ngoài của sản phẩm. Kiểm soát vết gờ thường là một phần của kế hoạch hoàn thiện.
Dấu hiệu trò chuyện
Các vết rung động cho thấy sự không ổn định trong quá trình cắt. Những vết này thường xuất hiện dưới dạng các hoa văn lặp đi lặp lại hoặc các đường gợn sóng trên bề mặt gia công. Chúng thường xuất hiện khi hệ thống máy thiếu độ cứng vững hoặc khi sự tiếp xúc giữa dụng cụ và phôi không được cân bằng tốt.
Độ không chính xác về chiều
Sai số kích thước có thể xuất phát từ sự dịch chuyển của đồ gá, độ lệch của dụng cụ, sự thay đổi nhiệt độ, các vấn đề hiệu chuẩn máy móc hoặc sai lệch vị trí dụng cụ. Đối với các chi tiết nhôm cần độ chính xác cao, những yếu tố này rất quan trọng vì ngay cả những sai lệch nhỏ cũng có thể ảnh hưởng đến độ khít và chức năng.
Những loại nhôm nào thường được sử dụng trong gia công phay?
Các loại nhôm thường được sử dụng trong gia công phay bao gồm 6061, 6063 và 7075. Mỗi loại có sự cân bằng khác nhau giữa khả năng gia công, độ bền, hình thức và tính phù hợp với ứng dụng.
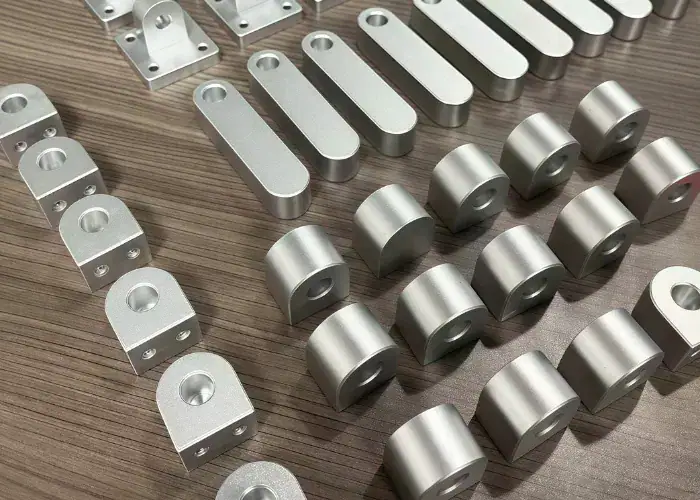
Nhôm 6061
Hợp kim nhôm 6061 là một trong những loại hợp kim nhôm đa dụng phổ biến nhất được sử dụng trong gia công CNC. Nó có khả năng gia công tốt, độ bền cao, nguồn cung dồi dào và hiệu suất đáng tin cậy trong nhiều bộ phận kết cấu và công nghiệp.
Nó thường được sử dụng cho:
- Khớp nối
- Nơi ở
- Những cái dĩa trống
- khung
- Linh kiện máy
Nhôm 6063
Thép 6063 thường được sử dụng trong gia công CNC khi yếu tố ngoại hình, độ nhẵn bề mặt và khả năng chống ăn mòn tốt là quan trọng. Nó thường được dùng trong các sản phẩm đùn ép và phù hợp cho các ứng dụng kết cấu và trang trí nhẹ, đồng thời cũng rất thiết thực cho các chi tiết gia công theo yêu cầu.
Nó thường được sử dụng cho:
- Rào
- khung
- Tấm bìa
- Các thành phần kiến trúc
- Các bộ phận kết cấu nhẹ
Nhôm 7075
Thép không gỉ 7075 được sử dụng rộng rãi trong gia công CNC khi cần độ bền cao hơn và hiệu suất cơ học tốt hơn. Nó thường được lựa chọn cho các ứng dụng hàng không vũ trụ, tải trọng cao và nhạy cảm về trọng lượng. Mặc dù nhìn chung đắt hơn 6061, nhưng nó cung cấp độ bền tuyệt vời cho các bộ phận đòi hỏi khắt khe.
Nó thường được sử dụng cho:
- Phụ kiện hàng không vũ trụ
- Các thành phần robot
- khung kết cấu
- Giá đỡ chịu tải cao
- Linh kiện cơ khí chính xác
Ảnh hưởng của cấp vật liệu đến hiệu suất gia công
Cấp độ vật liệu ảnh hưởng đến hiệu suất gia công thông qua:
- Cấp độ sức mạnh
- Hành vi của chip
- Xu hướng gai
- Phản ứng bề mặt
- lực cắt
- Tính phù hợp sử dụng cuối cùng
Đó là lý do tại sao việc lựa chọn hợp kim không chỉ nên dựa trên khả năng gia công. Nó cũng cần phải phù hợp với các yêu cầu về hiệu năng thực tế của chi tiết.
Khi nào nên gia công phay nhôm thay vì sử dụng các quy trình khác?
Bạn nên gia công phay nhôm khi chi tiết cần độ linh hoạt về hình học, kiểm soát gia công chặt chẽ hơn, thay đổi thiết kế nhanh chóng hoặc các tính năng tùy chỉnh mà các quy trình chỉ gia công bằng phương pháp định hình không hiệu quả. Gia công phay đặc biệt hữu ích cho các nguyên mẫu, các bộ phận phát triển và sản xuất với số lượng thấp đến trung bình.
So với tiện
Gia công tiện là phương pháp tốt nhất cho các chi tiết quay như trục, bạc lót và vòng. Gia công phay là lựa chọn tốt hơn khi chi tiết có các mặt phẳng, rãnh, hốc, đường viền ngoài phức tạp hoặc các chi tiết nhiều mặt.
So với phương pháp dập
Dập khuôn phù hợp hơn cho các chi tiết kim loại tấm sản xuất số lượng lớn, có hình dạng ổn định và dụng cụ chuyên dụng. Phay thích hợp hơn khi chi tiết dày hơn, có tính kết cấu cao hơn, được tùy chỉnh nhiều hơn hoặc vẫn đang trong giai đoạn phát triển.
So với phương pháp đúc
Đúc rất hữu ích khi cần sản xuất sản phẩm có hình dạng gần như hoàn chỉnh và hiệu quả về số lượng, nhưng phay thường tốt hơn cho dung sai chặt chẽ hơn, các chi tiết chính xác hơn và thay đổi thiết kế nhanh hơn.
So sánh với phương pháp ép đùn cộng với gia công thứ cấp
Phương pháp ép đùn rất hiệu quả đối với các chi tiết dài có tiết diện không đổi, nhưng nhiều chi tiết nhôm ép đùn vẫn cần được gia công phay sau đó để tạo lỗ, các chi tiết đầu mút, rãnh, chi tiết lắp ráp hoặc các bề mặt có độ chính xác cục bộ.
Câu Hỏi Thường Gặp
Loại nhôm nào tốt nhất cho gia công CNC?
Nhôm 6061-T6 là loại nhôm phổ biến nhất được sử dụng trong gia công CNC vì nó có khả năng gia công tốt, độ bền cao và khả năng chống ăn mòn. Độ bền kéo của nó khoảng 290 MPa. Đối với các chi tiết có độ bền cao hơn, người ta thường sử dụng nhôm 7075-T6, với độ bền khoảng 510 MPa.
Làm thế nào để ngăn nhôm dính vào dụng cụ cắt?
Hiện tượng dính phôi nhôm có thể được giảm thiểu bằng cách sử dụng các dụng cụ cắt bằng cacbua sắc bén, lưỡi cắt được đánh bóng và chất làm mát thích hợp. Các dụng cụ có 2 hoặc 3 lưỡi cắt thường cải thiện khả năng thoát phôi. Tải trọng phôi phù hợp và điều kiện cắt ổn định cũng giúp ngăn ngừa hiện tượng tích tụ phôi trên cạnh cắt.
Tốc độ trục chính và tốc độ tiến dao nào là phù hợp để phay nhôm?
Nhôm thường được gia công ở tốc độ cao hơn thép. Đối với dụng cụ cắt bằng cacbua, tốc độ cắt thường dao động từ 300 đến 1,000 m/phút. Dao phay ngón 6 mm có thể chạy ở tốc độ từ 12,000 đến 18,000 vòng/phút với tốc độ tiến dao khoảng 1,000 đến 3,000 mm/phút.
Bạn có thể đạt được độ nhẵn bề mặt nào khi phay nhôm?
Gia công phay CNC tiêu chuẩn trên nhôm thường cho độ nhám bề mặt khoảng Ra 1.6 đến 3.2 µm. Với các bước gia công hoàn thiện và điều kiện gia công ổn định, độ nhám bề mặt có thể được cải thiện lên khoảng Ra 0.8 đến 1.6 µm.
Các chi tiết nhôm được gia công bằng máy phay có thể được mạ anod sau khi gia công không?
Đúng vậy, các chi tiết nhôm được gia công bằng máy phay có thể được anot hóa sau khi gia công. Các hợp kim như 6061 thường được sử dụng vì chúng phản ứng tốt với quá trình anot hóa. Lớp anot hóa tiêu chuẩn thường dày từ 5 đến 25 µm, tùy thuộc vào ứng dụng.
Kết luận
Gia công phay nhôm rất quan trọng vì nó cung cấp cho các nhà sản xuất một phương pháp thiết thực để tạo ra các bộ phận nhẹ, chính xác và đa năng trong nhiều ngành công nghiệp. Khi việc lựa chọn dụng cụ, thông số cắt, gá kẹp, kiểm soát phoi và chiến lược hoàn thiện được quản lý tốt, gia công phay nhôm có thể mang lại độ nhất quán về kích thước cao, chất lượng bề mặt tốt và hiệu suất sản xuất hiệu quả.
Tại TiRapid , chúng tôi hỗ trợ các nhà sản xuất gia công CNC chính xác các bộ phận nhôm tùy chỉnh trong suốt quá trình tạo mẫu và sản xuất hàng loạt. Hãy tải bản vẽ của bạn lên để thảo luận về yêu cầu gia công và nhận giải pháp phù hợp cho dự án tiếp theo của bạn.















