
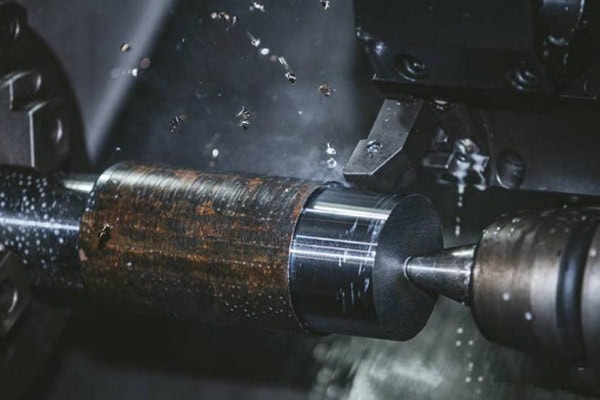
Почорніння, синява зміна кольору, пожовтіння або інші аномальні зміни кольору на поверхні деталей, оброблених на верстатах з ЧПК, є поширеними проблемами у виробництві металообробки, особливо під час обробки нержавіючої сталі, легованої сталі, вуглецевої сталі та деяких високоміцних металевих матеріалів. Почорніння поверхні зазвичай пов'язане з надмірною температурою різання, зносом інструменту, недостатньою подачею охолоджувальної рідини, неправильними параметрами різання, поганим відведенням стружки або вібрацією під час обробки. Коли ріжучий інструмент обробляє метал на високій швидкості, в зоні різання утворюється значна кількість тепла. Якщо це тепло не може бути ефективно передано та відведено, на поверхні заготовки може виникнути окислення, зміна кольору або локальне опіки. Незначні зміни кольору можуть безпосередньо не впливати на продуктивність деталі, але якщо почорніння супроводжується підвищеною шорсткістю поверхні, слідами опіків, змінами розмірів або аномальною твердістю матеріалу, виробництво слід зупинити, а процес обробки перевірити. Для прецизійних валів, гідравлічних компонентів, автомобільних деталей, компонентів автоматизованого обладнання та високоточних з'єднувачів якість поверхні тісно пов'язана з продуктивністю складання, герметизацією, зносостійкістю та експлуатаційною стабільністю. Вирішення проблеми почорніння поверхні, обробленої на верстатах з ЧПК, не повинно покладатися лише на очищення після обробки. Стан інструменту, параметри різання, охолодження, відведення стружки, затискання заготовки та стан верстата слід перевіряти та оптимізувати для зниження температури різання та підтримки стабільних умов різання.
Поширені причини почорніння поверхні під час токарного різання з ЧПК
Чорні сліди, що з'являються під час токарної обробки на верстатах з ЧПК, зазвичай пов'язані з надмірним накопиченням тепла в зоні різання або на поверхні заготовки. Коли ріжучий інструмент контактує з заготовкою, виникають сили різання та тертя. Чим твердіший матеріал і чим більше навантаження різання, тим більше тепла зазвичай виробляється. Якщо система охолодження верстата не може ефективно відводити це тепло або якщо ріжучий інструмент сильно зношений, зона різання може досягти надмірно високих температур, що призводить до появи чорного, синього або жовтого кольору. Деякі металеві матеріали можуть утворювати оксидні шари за умов високих температур, тоді як довга стружка, що багаторазово тертяться об заготовку, також може створювати локальне почорніння. Геометрія інструменту, швидкість шпинделя, швидкість подачі, глибина різання, жорсткість затискача та концентрація охолоджувальної рідини можуть впливати на кінцевий стан поверхні, тому пошук та усунення несправностей слід проводити на основі фактичного процесу обробки.
Надмірна температура різання призводить до зміни кольору поверхні
Надмірна температура різання є однією з основних причин почорніння поверхні під час токарної обробки на верстатах з ЧПК. Коли швидкість шпинделя занадто висока, відносна швидкість між інструментом та заготовкою збільшується, і протягом заданого періоду може виділятися більше тепла. Якщо одночасно використовується велика глибина різання та висока швидкість подачі, навантаження на інструмент ще більше зростає. Для нержавіючої сталі та деяких легованих сталей з відносно низькою теплопровідністю тепло різання частіше накопичується навколо кінчика інструмента та поверхні заготовки, що призводить до швидкого підвищення локальної температури.
- Швидкість шпинделя встановлена занадто високою
- Глибина різання надмірна
- Занадто високе навантаження подачі
- Тертя між інструментом та заготовкою збільшується
- Температура поверхні заготовки продовжує зростати
- Охолодження не може достатньо швидко відводити тепло
- У зоні різання виникають локальні високі температури
Коли з'являється очевидне чорне або синє знебарвлення, швидкість різання можна відповідним чином зменшити відповідно до вимог до матеріалу та інструменту, а також можна регулювати швидкість подачі та глибину різання. Мета полягає у відновленні стабільних умов різання, а не просто у надмірному зниженні швидкості обробки.
Знос інструменту спричиняє аномальне тертя
Зношування інструменту поступово робить ріжучу кромку менш гострою. На нормальну зсувну дію ріжучої кромки все більше впливають стиснення та тертя. Зі зростанням зношування інструменту потрібна більша сила різання для видалення матеріалу, а також підвищується температура різання. Це може призвести до появи чорних плям, пригорів або аномальної шорсткості поверхні заготовки.
- Значний знос бокової поверхні
- Невеликі відколи або тріщини на ріжучій кромці
- Аномальні виїмки на вставці
- Нарост на ріжучій кромці
- Помітні зміни у звукі різання
- Поступове погіршення якості поверхні
- Збільшення варіації розмірів
Якщо поверхня заготовки на початку виробництва нормальна, але поступово чорніє після безперервної обробки, як можливу причину слід розглядати недостатній термін служби інструменту. Виробники можуть встановлювати стандарти заміни інструменту на основі обсягу обробки, часу різання та фактичних умов зносу, щоб запобігти надмірному використанню інструменту.
Недостатнє охолодження та змащення
Охолоджувальна рідина забезпечує функції охолодження, змащування та видалення стружки під час токарного верстата з ЧПК. Якщо потік охолоджувальної рідини недостатній, напрямок сопла неправильний, тиск насоса низький або система фільтрації заблокована, тепло від різання не може бути ефективно відведене, що підвищує ймовірність зміни кольору поверхні. Охолодження стає особливо важливим під час безперервного серійного виробництва, високошвидкісного токарного верстата та обробки важкооброблюваних матеріалів.
- Недостатній потік теплоносія
- Насадка розташована занадто далеко від зони різання
- Неправильна концентрація охолоджувальної рідини
- Знижений тиск насоса охолоджувальної рідини
- Заблокована система фільтрації
- Забруднені трубопроводи охолоджувальної рідини
- Охолоджувальна рідина не досягає кінчика інструменту точно
Під час перевірки системи охолодження слід перевірити рівень охолоджувальної рідини, насос, трубопроводи, форсунку, фільтр та концентрацію охолоджувальної рідини. Точна подача охолоджувальної рідини до зони контакту між інструментом та заготовкою може значно покращити контроль тепла.
Як налаштувати параметри різання на токарному верстаті з ЧПК
Коли відбувається почорніння поверхні, параметри різання слід скоригувати відповідно до матеріалу заготовки, матеріалу інструмента, геометрії інструмента та жорсткості верстата. Різні матеріали мають різні теплові та ріжучі характеристики, тому нержавіюча сталь, легована сталь, вуглецева сталь та алюмінієві сплави не повинні автоматично використовувати однакові параметри. Чорнова обробка більше зосереджена на ефективності видалення матеріалу та навантаженні на інструмент, тоді як чистова обробка наголошує на точності розмірів, шорсткості поверхні та контролі теплової деформації. Під час регулювання параметрів оператори також повинні спостерігати за формою стружки, навантаженням на шпиндель, звуком різання та температурою інструмента. Ці показники можуть допомогти визначити, чи повернулися умови різання до стабільного стану.
Зменште швидкість різання належним чином
Швидкість різання має прямий вплив на температуру обробки. Коли на заготовці з'являються явні чорні або сині плями, швидкість різання можна зменшити в межах рекомендованого діапазону для вибраного інструменту та матеріалу. Для нержавіючої сталі та деяких високоміцних сплавів надмірна швидкість різання може швидко підвищити температуру ріжучої кромки та створити більші теплові навантаження на ріжучу кромку та покриття. Після зниження швидкості слід контролювати ефективність обробки та якість поверхні, щоб уникнути непотрібного зниження виробничих потужностей.
Правильно відрегулюйте швидкість подачі
Надмірна швидкість подачі збільшує кількість матеріалу, що видаляється інструментом за одиницю часу, що може збільшити силу різання та нагрівання. Надмірно низька швидкість подачі може перешкодити належному різанню та збільшити тертя та стиснення. Відповідну швидкість подачі слід вибирати відповідно до специфікацій пластини, радіуса вершини, твердості матеріалу та стадії обробки.
- Підтримка стабільних навантажень різання під час чорнової обробки
- Контролюйте текстуру поверхні під час обробки
- Уникайте надмірних миттєвих навантажень різання
- Уникайте надмірно низьких швидкостей подачі, які збільшують тертя
- Регулюйте подачу відповідно до зносу інструменту
- Підтримка стабільного утворення стружки
Відповідна швидкість подачі підтримує інструмент в ефективному стані різання та зменшує підвищення температури, спричинене аномальним тертям.
Правильно контролюйте глибину різання
Надмірна глибина різання значно збільшує навантаження на інструмент. Це особливо проблематично, коли виліт інструменту великий, жорсткість заготовки недостатня або потужність верстата обмежена, оскільки можуть зростати вібрація та температура. Коли відбувається почорніння поверхні, припуски на чорнову та чистову обробку можна перепланувати таким чином, щоб чорнова обробка ефективно видаляла матеріал, залишаючи при цьому відповідний припуск на чистову обробку. Стабільна та відносно невелика глибина різання під час чистової обробки може допомогти контролювати силу різання та покращити якість поверхні.
Вплив вибору інструменту на якість поверхні токарної обробки з ЧПК
Різальний інструмент безпосередньо контактує з заготовкою, а його матеріал, покриття, радіус вершини, кут переднього заточки, кут заднього ходу та стан кромки впливають на температуру різання та якість поверхні. Для сталі, нержавіючої сталі, міді, алюмінієвих сплавів та інженерних пластмас потрібні різні інструменти. Нержавіюча сталь вимагає особливої уваги до міцності інструменту та стійкості до сколювання кромок, оскільки вона може деформаційно зміцнюватися під час обробки. Алюмінієві сплави зазвичай вимагають гострих ріжучих кромок та ефективного відведення стружки, тоді як високотверді сплави вимагають інструментів з більшою зносостійкістю та відповідними покриттями.
Виберіть відповідні матеріали для інструментів
Твердосплавні інструменти зазвичай використовуються на токарних верстатах з ЧПК, причому різні марки вибираються залежно від матеріалу заготовки. Інструмент повинен забезпечувати достатню зносостійкість, зберігаючи при цьому достатню міцність, щоб запобігти викришуванню під час обробки. Виліт інструменту також слід мінімізувати, щоб зменшити вібрацію та прогин інструменту.
- Виберіть відповідний клас інструменту відповідно до матеріалу заготовки
- Виберіть інструменти для чорнової або чистової обробки відповідно до вимог обробки
- Виберіть відповідне покриття для інструменту
- Підтримуйте гостру ріжучу кромку
- Контрольний виліт інструменту
- Своєчасно замінюйте зношені вставки
- Уникайте використання ріжучих інструментів зі сколами
Відповідна конфігурація інструменту зменшує опір різанню та забезпечує плавніше видалення матеріалу, допомагаючи зменшити аномальне підвищення температури та ризик почорніння поверхні.
Перевірте радіус вершини інструменту та стан ріжучої кромки
Радіус вершини інструмента впливає на силу різання, шорсткість поверхні та міцність інструменту. Надмірно великий радіус вершини може збільшити навантаження різання, тоді як надмірно малий радіус може зменшити міцність ріжучої кромки. Якщо на ріжучій кромці утворюється навіть невеликий скол, локальне тертя може збільшитися, що спричиняє аномальні сліди обробки та зміну кольору. Під час серійного виробництва стан інструменту слід регулярно перевіряти та встановлювати відповідні інтервали заміни відповідно до фактичної продуктивності обробки.
Оптимізація систем охолодження та відведення стружки
Охолодження та відведення стружки мають вирішальне значення для контролю температури поверхні під час токарного різання з ЧПК. Охолоджувальна рідина повинна безперервно та точно досягати зони різання, а утворена стружка повинна видалятися з заготовки якомога швидше. Якщо стружка залишається навколо кінчика інструменту протягом тривалого часу, може виникнути вторинне різання, що спричиняє подряпини, чорні плями та локальне підвищення температури. Ефективний контроль утворення стружки особливо важливий під час обробки таких матеріалів, як нержавіюча сталь та мідь, які схильні до утворення довгої стружки.
Покращення подачі охолоджувальної рідини
Форсунку охолоджувальної рідини слід розташовувати якомога ближче до зони різання, а кут розпилення регулювати відповідно до руху інструменту. Для глибоких канавок, глибоких отворів та складних профілів потік охолоджувальної рідини слід налаштувати таким чином, щоб запобігти блокуванню розпилення інструментом або стружкою.
- Перевірте тиск насоса охолоджувальної рідини
- Очистіть форсунки охолоджувальної рідини
- Перевірте лінії подачі охолоджувальної рідини
- Контроль концентрації охолоджувальної рідини
- Регулярно очищуйте систему фільтрації
- Забезпечте безперервну подачу охолоджувальної рідини в зону різання
- Відрегулюйте напрямок розпилення відповідно до геометрії заготовки
Стабільне охолодження знижує температуру різання, збільшує термін служби інструменту та мінімізує зміну кольору, спричинену надмірним нагріванням.
Покращення контролю стружки
Поганий контроль стружки може призвести до заклинення інструменту та вторинного різання. Утворення стружки можна покращити, вибравши пластини з відповідною геометрією стружколамача та регулюючи швидкість подачі й глибину різання. Під час оброблення матеріалів, що утворюють довгу стружку, потік охолоджувальної рідини та система відведення стружки верстата повинні працювати разом, щоб швидко видаляти стружку із зони обробки.
Ефективне видалення стружки зменшує повторне тертя між інструментом та заготовкою, запобігаючи подряпинам стружки на вже оброблених поверхнях. Це допомагає підтримувати стабільну шорсткість та зовнішній вигляд поверхні.
Як визначити, чи вплинуло почорніння на якість деталі
Чорна пляма на деталі, виточеній на верстаті з ЧПК, не означає автоматично, що її потрібно утилізувати. Незначна зміна кольору може виникнути внаслідок окислення поверхні, залишків охолоджувальної рідини або незначного впливу тепла під час обробки. Однак очевидні чорні плями, що супроводжуються опіками, змінами твердості, аномальною шорсткістю або відхиленнями розмірів, потребують подальшої перевірки. Чи залишається деталь придатною для використання, слід визначати відповідно до вимог до креслення, характеристик матеріалу, стану поверхні та фактичних даних перевірки, а не лише за зовнішнім виглядом.
Перевірте шорсткість поверхні
Якщо на почорнілій ділянці також є очевидні подряпини, сліди вібрації або зміни текстури обробки, слід використовувати прилад для вимірювання шорсткості поверхні. Виміряний результат можна порівняти із зазначеним значенням Ra на інженерному кресленні, щоб визначити, чи відповідає поверхня необхідному стандарту якості.
- Виміряйте шорсткість у почорнілій ділянці
- Порівняйте зі звичайною зоною обробки
- Перевірте текстуру обробки
- Перевірте наявність поверхневих подряпин
- Перевірте наявність слідів вібрації
- Визначте наявність слідів опіків
Якщо шорсткість у почорнілій ділянці значно вища, ніж у нормальній ділянці, слід додатково дослідити знос інструменту, параметри різання та умови охолодження.
Перевірте розмірну та геометричну точність
Високі температури обробки можуть спричинити теплову деформацію та, у важких випадках, вплинути на стабільність розмірів. Після обробки слід ще раз перевірити критичні розміри, такі як зовнішній діаметр, внутрішній діаметр, довжина, округлість, концентричність та биття. Якщо всі вимірювання залишаються в межах заданих допусків і немає очевидних слідів пригоряння, незначне знебарвлення не обов'язково може вплинути на характеристики компонента. Високоточні компоненти все одно слід оцінювати відповідно до чинних вимог замовника.
Профілактичні заходи проти почорніння токарної поверхні верстата з ЧПК
Зменшення почорніння поверхні не повинно залежати виключно від очищення або полірування після обробки. Стабільний процес обробки є важливішим. Виробники можуть створювати бази даних параметрів обробки для різних матеріалів та записувати швидкість шпинделя, швидкість подачі, глибину різання, модель інструменту, метод охолодження та фактичний термін служби інструменту. Під час серійного виробництва перевірка першої деталі та відбір проб у процесі можуть виявити зміни кольору поверхні до того, як проблема стане широко поширеною. Технічне обслуговування верстата не менш важливе, оскільки биття шпинделя, тиск насоса охолоджувальної рідини, точність інструментальної системи та жорсткість затискання заготовки можуть впливати на кінцеві умови обробки.

Встановлення стандартизованих параметрів обробки
Різні матеріали потребують відповідних параметрів різання. Параметри, що використовуються для звичайної вуглецевої сталі, не слід безпосередньо застосовувати до нержавіючої сталі або високоміцних сплавів. Інженери-технологи можуть встановити стандартні діапазони параметрів на основі виробничих даних та постійно оптимізувати їх завдяки багаторічному досвіду виробництва.
- Створення бази даних параметрів обробки матеріалів
- Рекордно стабільні параметри виробництва
- Запис часу використання інструменту
- Запис аномальних умов почорніння
- Записуйте використання та стан охолоджувальної рідини
- Регулярно оптимізуйте параметри процесу
- Встановити стандартизовані операційні процедури
Стабільна база даних параметрів зменшує кількість повторних пробних різань, підвищує ефективність налаштування нових компонентів і допомагає операторам швидко визначати відповідні умови обробки.
Впровадити управління терміном служби інструменту
Інструменти слід перевіряти та замінювати, коли вони досягнуть свого прийнятного терміну служби. Заміну не слід відкладати, доки на деталі не з'явиться почорніння або відхилення від розмірів. Виробники можуть фіксувати кількість компонентів, оброблених кожним інструментом, час обробки та стан зносу, щоб встановити відповідні стандарти заміни для різних матеріалів. Для високоцінних компонентів системи моніторингу інструментів також можуть використовуватися для відстеження навантаження на шпиндель та умов різання, що дозволяє завчасно попереджати про виникнення аномальних умов інструменту.
Покращення технічного обслуговування верстатів з ЧПУ
Шпиндель, напрямні, кулькові гвинтові болти, насос охолоджувальної рідини, система змащення та затискне обладнання впливають на якість токарної обробки верстата з ЧПК. Аномальне биття шпинделя може призвести до нестабільного різання, а недостатній тиск у насосі охолоджувальної рідини може підвищити температуру різання. Недостатня жорсткість затискача також може призвести до вібрації. Регулярне технічне обслуговування та перевірка критично важливих компонентів допомагають підтримувати стабільну точність верстата та зменшувати почорніння поверхні, спричинене змінами стану верстата.
Почорніння поверхні токарних верстатів з ЧПК зазвичай пов'язане з температурою різання, зносом інструменту, охолодженням та змащенням, відведенням стружки та параметрами обробки. Коли з'являється чорне, синє або інше аномальне знебарвлення, причину слід дослідити відповідно до місця знебарвлення, текстури обробки, стану стружки та часу виробництва. Відповідне регулювання швидкості різання, подачі та глибини різання може зменшити надмірне нагрівання. Вибір інструментів, що підходять для матеріалу заготовки, може зменшити опір різанню та знос інструменту. Покращення подачі охолоджувальної рідини та відведення стружки підтримує стабільність зони різання. Перевірка шорсткості поверхні, точності розмірів та геометричних допусків може визначити, чи вплинуло знебарвлення на якість деталі. Для серійного токарного виробництва з ЧПК стандартизовані параметри обробки, управління терміном служби інструменту, обслуговування системи охолодження та обслуговування верстата можуть ефективно зменшити почорніння поверхні, одночасно покращуючи якість поверхні, стабільність розмірів та загальну стабільність виробництва.
















