
Коли багато клієнтів обирають фрезерування з ЧПК, їх найбільше хвилює не те, чи зможе верстат працювати, а те, чи будуть деталі стабільними після виробництва, чи знадобиться повторна обробка та чи це вплине на загальний графік поставок. У реальних проектах дуже поширені такі проблеми, як відхилення розмірів, поверхневі задирки, знос інструменту та нестабільне затискання. Якщо початкове рішення неточне, це може легко призвести до збільшення витрат, затримки доставки та ризиків серійного виробництва. Щоб зробити фрезерування з ЧПК надійнішим, важливо не лише дивитися на характеристики верстата, а й заздалегідь виявляти проблеми, знаходити їх першопричини та оптимізувати процеси, інструменти та управління разом, щоб контролювати ризики з самого початку.
Найпоширеніші проблеми з точністю фрезерування з ЧПК
Проблеми з точністю зазвичай є першим, що помічають клієнти, і вони також є основними ризиками, які найлегше призводять до переробки та затримок доставки, тому їх необхідно вирішувати в першу чергу.
Похибки розмірів поза межами допусків
Неправильні розміри – це найлегша проблема для виявлення клієнтами. Зазвичай вони пов'язані з налаштуваннями зміщення інструменту, помилками програмування, станом верстата або методами контролю. Якщо їх не виправити на ранній стадії, вони можуть легко посилюватися під час серійного виробництва.
- Неправильне введення координат програми може безпосередньо спричинити зміщення розмірів обробки, і така проблема часто впливає не лише на одну деталь — вона може призвести до того, що вся партія матиме однакове відхилення.
- Термічна деформація та знос напрямних також можуть знижувати узгодженість між деталями партії, особливо після тривалої безперервної обробки, коли такі помилки мають тенденцію до поступового накопичення.
- Якщо перевірку не провести вчасно, проблему можна виявити лише після завершення всієї партії, і тоді витрати на повторну роботу та втрати часу значно зростуть.
Відхилення розмірів може здаватися основною проблемою, але воно часто є основною причиною переробки в проектах фрезерування на верстатах з ЧПК.
Шорсткість поверхні не відповідає вимогам
Багато деталей можуть відповідати вимогам до розмірів, але все одно не задовольняти клієнтів, оскільки обробка поверхні є неприйнятною, особливо для поверхонь прес-форм, деталей зовнішнього вигляду та поверхонь сполучення, до яких пред'являються вищі вимоги до якості поверхні.
- Як тільки інструмент затупиться, він може залишати помітні сліди від інструменту, спричиняючи побіління, подряпини або дрібні борозни на поверхні, що безпосередньо впливає на зовнішній вигляд та зручність використання.
- Надмірна швидкість подачі або неправильні параметри різання можуть призвести до появи слідів вібрації, хвилястості або навіть локального підгоряння на поверхні, що ускладнює подальшу обробку.
- Для форм, деталей зовнішнього вигляду та поверхонь, що сполучаються, якість поверхні впливає не лише на зовнішній вигляд, але й на точність складання та термін служби.
Якщо шорсткість поверхні не контролювати заздалегідь, вартість полірування та повторної обробки зазвичай значно зросте пізніше.
Деформація деталі впливає на складання
Тонкостінні деталі, деталі з глибокими порожнинами та алюмінієві деталі великої площі схильні до деформації під час фрезерування на верстатах з ЧПК, особливо коли матеріал має високі внутрішні напруження або структура тонка.
- Надмірне зусилля затискання може деформувати заготовку. Хоча під час обробки вона може виглядати нормально, після зняття затиску деталь може пружинити та деформуватися.
- Неправильна послідовність обробки може спричинити деформацію після зняття внутрішнього напруження, особливо після видалення матеріалу на великій площі, коли зміни напруження всередині деталі стають більш очевидними.
- Навіть якщо деформована деталь окремо відповідає вимогам щодо розмірів, вона все одно може спричиняти перешкоди, нерівномірні зазори або помилки позиціонування під час складання.
Проблеми з деформацією часто не з'являються в кінці обробки, а виявляються лише на етапі складання.
Проблеми, спричинені налаштуваннями інструментів та процесу
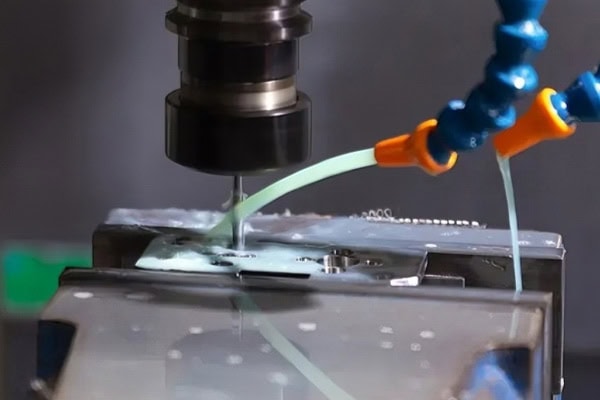
Інструменти та параметри процесу можуть здаватися незначними деталями обробки, але насправді вони безпосередньо визначають ефективність обробки, стабільність та кінцеву вартість, тому їх не можна ігнорувати.
Швидкий знос інструменту
Короткий термін служби інструменту безпосередньо збільшує витрати на обробку та впливає на стабільність процесу. Особливо в серійному виробництві погане керування інструментом може створити ланцюг проблем.
- Якщо твердість матеріалу висока, але інструмент вибрано неправильно, знос значно прискориться, і можуть виникнути такі проблеми, як викришування, наростання на кромці та низька продуктивність різання.
- Недостатня кількість рідини для різання або погане відведення стружки також збільшують знос інструменту, оскільки тепло, що виникає під час різання, не може бути відведене вчасно, а робоче середовище інструменту продовжує погіршуватися.
- Після зношування інструменту знижується як точність розмірів, так і якість поверхні. У багатьох випадках клієнти не бачать проблеми з інструментом — вони бачать лише погіршення якості кінцевої деталі.
Погане керування інструментами є одним із прихованих витрат, які найчастіше ігнорують при фрезеруванні з ЧПК.
Необґрунтоване планування траєкторії інструменту
Неправильне проектування траєкторії інструменту не тільки уповільнює обробку, але й легко спричиняє проблеми в критичних положеннях, особливо для складних поверхонь та конструкцій з глибокими порожнинами, які вимагають вищої точності планування траєкторії.
- Занадто багато рухів повітряного різання призводить до втрати часу обробки, через що верстат витрачає багато часу на непродуктивні рухи, що, природно, знижує загальну ефективність.
- Неправильні переходи траєкторії на кутах можуть призвести до локального перерізання, накопичення залишкового матеріалу або різких змін навантаження на інструмент, що впливає на стабільність обробки.
- Якщо складні поверхні не оптимізовані на траєкторії інструменту, якість обробки поверхні буде дуже нерівномірною, а ймовірність повторної обробки та корекції зросте.
Розумне планування траєкторії інструменту часто підвищує загальну ефективність ефективніше, ніж просте збільшення швидкості шпинделя.
Невідповідні параметри різання
Неправильне налаштування параметрів призведе до зниження ефективності та якості, а також може скоротити термін служби машини та інструментів.
- Якщо швидкість шпинделя занадто низька, ефективність падає, і цикл обробки стає занадто повільним; якщо вона занадто висока, це може призвести до перегорання інструменту, виділення тепла або погіршення якості поверхні.
- Надмірна швидкість подачі може призвести до поломки інструменту, подряпин або нестабільного різання, тоді як занадто мала подача збільшує тертя та фактично знижує ефективність.
- Різні матеріали потребують різних параметрів. Один набір параметрів не може використовуватися для всього, оскільки алюміній, нержавіюча сталь, мідь та інженерні пластмаси мають дуже різні характеристики різання.
Чи є відповідність параметрів доцільною, безпосередньо визначає, чи може фрезерування на верстаті з ЧПУ забезпечити стабільне масове виробництво.
Ризики в обладнанні та експлуатації
Стан машини та дисципліна експлуатації однаково важливі. Багато, здавалося б, складних проблем насправді виникають через погано контрольовані базові процеси.
Нестабільне затискання призводить до помилок
Багато проблем з обробкою спричинені не самим верстатом, а нераціональними методами затискання. Це особливо актуально для серійного виробництва та складних деталей, де такі проблеми частіше посилюються.
- Неправильне позиціонування заготовки призведе до зміщення всіх наступних операцій. Навіть якщо програма правильна, кінцевий результат все одно може не відповідати вимогам.
- Коли пристосування недостатньо жорстке, заготовка може рухатися під час різання, особливо під час інтенсивного різання або сильної бічної сили.
- Чим більше разів деталь повторно затискається, тим більша накопичена похибка і тим нижча узгодженість деталей.
Стабільність затискання є першим порогом для забезпечення точності фрезерування з ЧПК.
Вібрація машини впливає на якість
Вібрація може створювати хвилястість поверхні, скорочувати термін служби інструменту та робити обробку нестабільною. Багато випадкових проблем з якістю насправді пов'язані з вібрацією.
- Коли жорсткість верстата недостатня, високошвидкісне різання, швидше за все, спричинить вібрацію, а траєкторія інструменту може відхилятися від ідеального стану.
- Поганий стан шпинделя може посилювати помилки обробки, особливо на високих швидкостях обертання, де навіть невеликі аномалії стають очевидними.
- Після тривалої безперервної обробки термостабільність обладнання також може знизитися, а тепловий дрейф додатково вплине на розміри та якість поверхні.
Якщо вібрацію не контролювати належним чином, багато, здавалося б, випадкових проблем із якістю будуть повторюватися.
Помилки програмування та експлуатації
Навіть найкраще обладнання може призвести до браку деталі, якщо програма неправильна, тому перегляд програми та операційна дисципліна повинні бути запроваджені одночасно.
- Неправильні налаштування системи координат можуть призвести до того, що вся деталь буде оброблена неналежним чином, і такі помилки зазвичай впливають на широкий спектр операцій і їх виправлення є дорогим.
- Запуск верстата без моделювання є дуже ризикованим, оскільки багато проблем із перешкодами, перекриттями та помилками траєкторії можна виявити заздалегідь на етапі моделювання.
- Коли операторам бракує досвіду, вони можуть ігнорувати тривожні сигнали, ненормальні звуки або зміни умов різання, пропускаючи найкращий час для реагування.
Помилки програмування та експлуатації часто є помилками, яких найлегше уникнути, але також і найлегше зробити.
Як зменшити ці проблеми у фрезеруванні з ЧПК
Щоб справді зменшити ризик, не можна просто виправляти проблеми після їх виникнення. Натомість, контрольні точки необхідно перенести на етапи проектування, дослідного виробництва та управління процесами, щоб зменшити втрати в джерелі.
Зробіть огляд фронтенду більш ретельним
Перед початком офіційної обробки підтвердження вимог до матеріалу, структури, допусків та партії може запобігти багатьом проблемам із подальшою обробкою та зробити планування процесу більш цілеспрямованим.
- Для складних деталей рекомендується спочатку провести огляд процесу та заздалегідь підтвердити послідовність обробки, план кріплення та вибір інструменту, щоб уникнути частого коригування під час виробництва.
- Методи контролю критичних розмірів слід підтвердити заздалегідь, оскільки різні розміри та вимоги до допусків відповідають різним методам вимірювання, і безпечніше уніфікувати стандарти на ранній стадії.
- Для серійних деталей пробну обробку слід проводити перед повноцінним виробництвом, щоб спочатку перевірити стабільність процесу, перш ніж переходити до офіційного масового виробництва.
Чим детальніший огляд фронтальної частини, тим стабільнішим буде процес фрезерування на верстата з ЧПУ пізніше.
Моніторинг процесів не можна ігнорувати
Моніторинг інструментів, вібрації та змін розмірів під час обробки в режимі реального часу може допомогти вчасно виявити аномалії та запобігти перетворенню незначних проблем на брак партії. Якщо виявлено знос інструменту, його слід негайно замінити; якщо виникає розмірний дрейф, параметри слід негайно скоригувати; якщо з'являються ненормальні звуки або вібрація, верстат слід негайно зупинити для перевірки. Гарний контроль процесу може запобігти багатьом проблемам партії, перш ніж вони поширяться.
Оберіть досвідченого партнера з механічної обробки
Досвідчений постачальник може не лише виготовити деталі, але й допомогти клієнтам заздалегідь уникнути ризиків. Це особливо важливо для складних проектів та серійних замовлень.
- Вони можуть рекомендувати більш підходящі процеси на основі матеріалу, замість простого застосування загальних параметрів, що полегшує досягнення стабільності.
- Вони можуть оптимізувати траєкторії інструментів та пристосування для складних конструкцій, щоб зменшити проблеми, спричинені деформацією, вібрацією та помилками затискання.
- Вони можуть мінімізувати ризики якості перед доставкою, тому клієнти почуваються впевненіше під час отримання деталей і витрачають менше часу на подальше спілкування.
Вибір правильного партнера часто заощаджує більше грошей і часу, ніж вирішувати проблеми пізніше.
Висновок
Поширені проблеми у фрезеруванні з ЧПК можуть здаватися розрізненими, але насправді всі вони тісно пов'язані з контролем точності, керуванням інструментами, проектуванням процесів та операційною дисципліною. Що дійсно хвилює клієнтів, так це не лише те, чи можна обробити окрему деталь, а й чи стабільне серійне виробництво, чи можна контролювати поставку та чи можна мінімізувати повторну обробку. Тільки завдяки ранньому виявленню та вирішенню цих проблем можна зменшити витрати та підвищити ефективність. Якщо ви шукаєте більш стабільну підтримку фрезерування з ЧПК, TiRapid може запропонувати професійне та надійне виробниче рішення для вашого проекту.
















