
Досягнення жорстких допусків у обробці на верстатах з ЧПК полягає в контролі найменших можливих відхилень — від прогину інструменту до теплових зсувів, все має значення. Я розповім вам, як я підходжу до проектів з жорсткими допусками у своїй повсякденній роботі. Незалежно від того, чи ви виготовляєте аерокосмічні компоненти, чи медичні імплантати, обробка на верстатах з ЧПК з жорсткими допусками вимагає ретельного планування, правильних інструментів, контролю навколишнього середовища та контролю якості.
Що таке допуски на обробку
Допуск на обробку визначає, наскільки виготовлена деталь може відхилятися від свого номінального проектного розміру. Він є важливим для досягнення належної посадки, функціональної надійності та довгострокової роботи. Знання типів допусків, стандартів та можливостей матеріалів допомагає інженерам приймати обґрунтовані та економічно ефективні рішення у виробництві.
Що вважається жорстким допуском у ЧПК
Жорсткі діапазони допусків для металів
Стандартний жорсткий допуск: ±0.01 мм
Висока точність: ±0.005 мм
Аерокосмічний/медичний клас: ±0.002–0.003 мм
Надточність: ±0.001 мм
Жорсткі діапазони допусків для пластмас
Завдяки тепловому розширенню та гнучкості:
Загальний жорсткий допуск: ±0.02–0.05 мм
Інженерні пластмаси (PEEK/POM): до ±0.01 мм
Приклад: Корпус з PEEK для медичного датчика вимагав ±0.01 мм для правильної посадки мікроелектроніки.
Мікровиробничі допуски
Мікрообробка на верстатах з ЧПК : ±0.002–0.005 мм
Мікроерозійна обробка: ±0.001 мм
Надшвидка лазерна обробка: ~1 мкм
Інженерні стандарти та класи допусків
Класи допусків ISO 2768
f – Fine : прецизійна обробка металу
m – Середній : стандартна обробка на верстатах з ЧПК (TiRapid за замовчуванням)
c – Грубий : зварні та конструкційні деталі
v – Дуже груба обробка : шорсткі або попередньо оброблені деталі
Оцінки з ІТ та жорстка толерантність
IT6–IT7 = Жорсткий допуск (±0.006–0.01 мм)
IT8–IT10 = Нормальна точність
IT11–IT13 = Загальна обробка
Допуск на основі матеріалу
Алюміній, латунь → Найкраще підходить для надто вузьких допусків
Нержавіюча сталь, титан → Більш схильні до термічного впливу, важче обробляються
Пластмаси → Рекомендовано вищу термічну деформацію, ширший допуск
Приклад: Для покращення технологічності корпусу клапана з ПТФЕ потрібна була релаксація допуску від ±0.01 мм до ±0.03 мм.
Чому важлива обробка на ЧПК з високими допусками
Краща відповідність та функціональна надійність
Жорсткі допуски забезпечують плавне складання та запобігають вібрації, заклинювання або надмірному зносу.
Узгодженість у масовому виробництві
Вони забезпечують:
Повторюваність
Зменшення браку
Стабільна якість
Вимоги безпеки, відповідності та сертифікації
Такі галузі промисловості, як аерокосмічна та медична, вимагають стабільного контролю допусків для відповідності стандартам AS9100, ISO 9001 та іншим.
Довший термін служби та надійність обладнання
Точність зменшує тертя та теплову деформацію, подовжуючи термін служби компонентів та покращуючи стабільність системи.
Що таке Основні фактори Fабо досягнення високої точності допусків
Досягнення жорстких допусків є результатом оптимізованих конструкторських рішень, контролю поведінки матеріалу, можливостей верстата, затискання заготовок, ріжучих інструментів, умов виробничого процесу та передових систем контролю. Коли ці фактори працюють разом, виробники можуть забезпечити стабільну точність, зменшити брак та поєднати якість з економічною ефективністю.
Планування та проектування процесів
Жорсткі допуски повинні бути правильно визначені на етапі проектування, а не нав'язані пізніше під час обробки.
Раціонально визначте діапазони допусків
Багато клієнтів спочатку запитують ±0.01 мм або навіть ±0.005 мм, хоча функція не вимагає такої точності.
У PTFE-клапані, з яким я працював, ми запропонували зменшити значення з ±0.01 мм до ±0.03 мм за допомогою DFM. Пропускна здатність збільшилася на 30%, а вартість знизилася приблизно на 20%.
Уникайте надмірної точності
Надмірно жорсткі допуски значно збільшують знос інструменту, час обробки, вартість налаштування та час контролю. Вартість точності зростає експоненціально з жорсткішим допуском. Тому суворому контролю повинні підлягати лише критичні елементи.
Матеріальні фактори
Різні властивості матеріалу безпосередньо визначають досяжний діапазон допусків.
Пластмаси: високе теплове розширення та легка деформація
Такі матеріали, як PEEK, POM та PTFE, мають високі коефіцієнти теплового розширення. Після механічної обробки їхні розміри можуть змінюватися.
Наприклад, деталь з полімерного полімеру (POM), переміщена з цеху з температурою 20°C до зони з температурою 35°C, може змінитися більш ніж на 0.02 мм.
Алюмінієві сплави: стабільні та придатні для роботи з високими допусками
Сталі 6061 та 7075 чудово обробляються та зазвичай досягають точності ±0.01 мм або менше зі стабільною консистенцією.
Нержавіюча сталь і титан: тверді матеріали спричиняють прогин інструменту
Такі матеріали, як 304, 316 та Ti6Al4V, тверднуть під час різання та створюють високі навантаження на інструмент, що призводить до прогину ріжучої кромки. Для підтримки точності потрібні менші ступені зрізання та твердіші матеріали інструменту.
Продуктивність та технології машин
Високоточні верстати є основою досягнення жорстких допусків.
Висока жорсткість та термостабільність
Деталі з жорсткими допусками часто виготовляються на високоякісних верстатах (наприклад, Makino, DMG MORI), конструкції яких мінімізують деформацію під час навантаження.
Багатоосьова (5-осьова) обробка
5-осьова функція зменшує кількість вторинних налаштувань та усуває накопичені помилки.
В аерокосмічному алюмінієвому проекті перехід від трьох установок до однієї 5-осьової операції забезпечив стабільне збереження допуску в межах ±0.008 мм.
Системи термічної компенсації
Удосконалені верстати включають компенсацію теплового зростання в режимі реального часу для стабілізації подовження шпинделя та підтримки точності на мікронному рівні.
Затискальні та ріжучі інструменти
Високоточні пристосування
Повторюваність кріплення повинна бути в межах ±0.005 мм. Для деталей з високими допусками часто потрібні вакуумні кріплення або спеціальні інструментальні кріплення.
Вибір матеріалу та геометрії інструменту
Твердосплавні інструменти, інструменти з покриттям та інструменти з мікрорадіусними кромками зменшують сили різання та прогин інструменту.
Термоусадочні тримачі допомагають контролювати биття нижче 2 мкм, значно покращуючи якість обробки поверхні та точність допусків.
Контроль середовища обробки
Контроль температури в межах ±1°C
Метали розширюються з температурою. Наприклад, сталь може змінюватися на 10 мкм на кожні 10°C підвищення температури. Тому цехи точної обробки повинні використовувати системи кондиціонування повітря та підтримки постійної температури.
Мінімізуйте вібрацію, пил та вологість
Вібрація спричиняє биття, сліди від вібрації та розмірний дрейф.
Я відвідував механічні цехи, розташовані на верхніх поверхах, де вібрація будівлі спричиняла відхилення допусків понад 0.02 мм.
Технології інспекції та вимірювання
Системи зондування на верстаті
Такі системи, як зонди Renishaw, коригують зміщення інструменту під час обробки, зменшуючи відхилення, спричинені процесом, і забезпечуючи стабільну точність.
Високоточне метрологічне обладнання
КВМ, лазерні інтерферометри та інтерферометри білого світла є важливими для досягнення вимірювань на мікронному рівні.
Для проекту клапана з похибкою ±0.005 мм, який ми виконали, була потрібна повна перевірка та вимірювання з контролем температури, щоб забезпечити узгодженість усіх деталей.
Як застосовувати DFM для обробки на верстатах з ЧПК з високими допусками
У прецизійній обробці металів етап проектування визначає понад 80% кінцевої вартості виробництва, часу виконання та прибутковості. Жорсткі допуски не завжди є вигідними. Без DFM вони збільшують кількість годин обробки, знос інструменту та рівень браку.
Коли вам дійсно потрібні жорсткі допуски
Жорсткі допуски повинні бути зумовлені функціональними потребами, а не «затягуванням усього за замовчуванням».
Уникайте надмірного проектування з жорсткими допусками всюди
На багатьох кресленнях, які ми отримуємо, майже всі елементи позначені з точністю ±0.01 мм, хоча насправді лише 3–5 поверхонь потребують такої точності.
У проекті виробництва алюмінієвого корпусу для аерокосмічної галузі зменшення відхилення від двадцяти розмірів ±0.01 мм до ±0.03 мм скоротило час обробки приблизно на 40% та зменшило кількість браку з 12% до 2%.
Вплив жорстких допусків на вартість, терміни виконання та прибутковість
Жорсткі допуски значно збільшують складність виробництва:
Час обробки збільшується на 30–200%
Зусилля з інспекції подвоюються
Термін служби інструменту скорочується більш ніж на 50%
Збільшується рівень браку, особливо для пластмас та тонкостінних деталей
Тому жорсткі допуски слід застосовувати лише до поверхонь, що впливають на посадку, герметизацію, безпеку або точність руху.
Встановлення правильних допусків та класів посадки
Інженерне проектування повинно поєднувати технологічність та функціональність.
Виберіть практичні класи відповідності та правильно використовуйте GD&T
Поширені пари підгонки включають H7/g6 та H8/f7.
Занадто тугі посадки не покращують функціональність, а лише підвищують вартість.
Символи GD&T, такі як положення, співвісність та профіль, точніше відображають функціональні вимоги, ніж надзвичайно жорсткі лінійні допуски.
Уникайте конфліктуючих або надмірно обмежувальних ланцюгів толерантності
Наприклад, завдання як дуже жорстких двосторонніх допусків, так і надзвичайно суворого допуску положення для одного й того ж отвору може створити неможливі вимоги.
Ланцюги допусків повинні бути виведені з базових ліній складання, що гарантує необхідність та досяжність кожного допуску.
Планування допусків та складання
Остаточна варіація складання – це сума варіацій окремих деталей.
У проекті медичної гільзи-направляючої трубки з нержавіючої сталі загальне відхилення збірки становило лише 0.04 мм.
Ми виділили ±0.01 мм для критичних деталей та ±0.05 мм для некритичних, досягнувши цільового показника складання з мінімальними витратами.
Ключові принципи геометричного проектування для досягнення жорстких допусків
Геометрія деталі безпосередньо визначає, наскільки доцільним буде необхідний допуск.
Використовуйте заокруглення замість гострих внутрішніх кутів
Ідеальний внутрішній кут з нульовим радіусом неможливо обробити.
Рекомендована внутрішня закруглена поверхня: ≥1.5× радіус інструменту (зазвичай 0.5–1 мм).
Це зменшує навантаження на інструмент, вібрацію та покращує розмірну стабільність.
Раціональне проектування стінок, сходинок, різьблення, канавок та фасок
Товщина стінки ≥0.8 мм (≥1.2 мм для пластику) для уникнення деформації
Ширина канавки ≥1.3× діаметр інструменту для технологічності
Глибина різьби ≤2× діаметр різьби, щоб уникнути поломки інструменту та порушення допуску
Рівномірні фаски покращують повторюваність та якість складання
Зв'язок між шорсткістю поверхні та допуском на розміри
Більш тонкий Ra значно збільшує вартість.
Наприклад, Ra0.4 мкм може коштувати в 2–3 рази дорожче, ніж Ra0.8 мкм.
У алюмінієвій деталі аерокосмічної промисловості зменшення значення Ra від 0.4 мкм до Ra від 0.8 мкм зі збереженням допуску ±0.01 мм зменшило собівартість одиниці приблизно на 25%.
Методи та найкращі практики для досягнення точного оброблення на верстатах з ЧПК
Досягнення жорстких допусків вимагає більше, ніж один фактор. Це залежить від поведінки матеріалу, можливостей верстата, планування процесу, оснащення та контролю якості. Завдяки кращому управлінню майстернею, оптимізованим параметрам різання, удосконаленим робочим процесам та точному контролю, виробники можуть надійно досягати допусків ±0.01 мм або навіть ±0.005 мм, одночасно зменшуючи брак та загальні витрати.
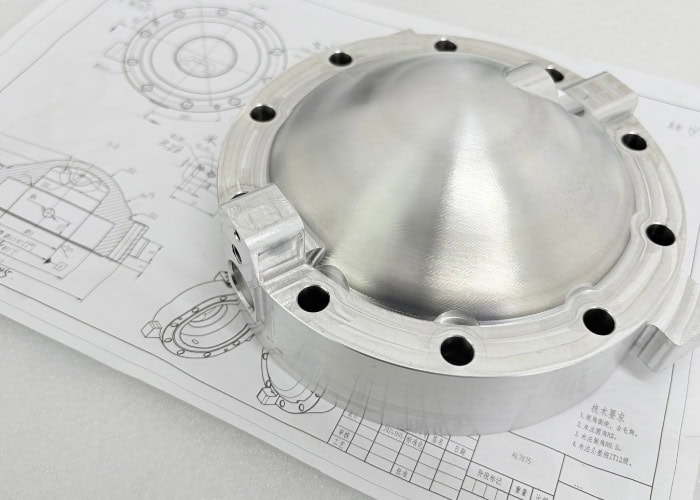
Управління фундаментальними семінарами
Вибір правильного обладнання/виробничого середовища для обробки
Для точної обробки потрібні стабільні умови на приміщенні, такі як: цехи на першому поверсі або віброізольовані фундаменти
Високопродуктивні верстати (Mazak, DMG MORI), що забезпечують биття шпинделя ≤2 мкм
Один клієнт намагався обробити деталі з точністю ±0.01 мм у цеху на другому поверсі та побачив відхилення до ±0.03 мм через вібрацію підлоги. Після перенесення виробництва на наш об'єкт усі розміри стабілізувалися.
Стабільна температура в цеху та чисте виробниче середовище
Температура сильно впливає на розміри. Наприклад:
Алюміній розширюється ≈0.023 мм/м на 1°C
Сталь≈0.011 мм/м на 1°C
Підтримка температури в межах ±1°C є важливою для забезпечення розмірної стабільності.
Пил та масляний туман також можуть впливати на напрямні та повторюваність інструментальних тримачів.
Використання високоякісних верстатів з ЧПК та регулярне калібрування
Основні заходи включають:
Калібрування шпинделя за допомогою лазерного інтерферометра (похибка позиціонування ≤2 мкм)
Тестування Ballbar для компенсації геометрії машини
Перевірка тягової сили тримачів інструментів
Правильне обслуговування машини зменшує розмірне відхилення з ±0.02 мм до ±0.005 мм.
Оптимізація параметрів інструменту та різання
Вибір правильних та гострих інструментів для кожного матеріалу
Алюміній: швидкорізальна сталь або карбід
Нержавіюча сталь/Титан: інструменти з покриттям (TiAlN, AlTiN)
Пластики, такі як PTFE, потребують гострих країв, щоб уникнути деформації
Гострі інструменти зменшують сили різання та покращують стабільність допусків на 20–40%.
Балансування швидкості різання, подачі та глибини різання
Типові значення:
Алюміній: 12000 об/хв, подача 1800 мм/хв, глибина різання 0.3 мм
Нержавіюча сталь: 3500 об/хв, подача 400 мм/хв, глибина різання 0.1 мм
Неправильна подача або швидкість різання призводить до вібрації, перегріву та розмірних помилок.
Стратегія моніторингу зносу інструментів та їх заміни
Перевіряйте ріжучі кромки кожні 20–40 деталей
Використовуйте програмне забезпечення для управління терміном служби інструментів
Для деталей з допуском ±0.005 мм замінюйте інструменти на кожному критичному етапі.
Ця стратегія зменшила кількість браку з 6% до менш ніж 1% для проекту з виробництва мідних деталей.
Планування процесу: чорнова обробка → напівчистова обробка → чистова обробка
Розподіл етапів обробки
Чорнова обробка видаляє 60–80% матеріалу
Напівчистові листи заготовки 0.2–0.4 мм
Фінішна обробка дозволяє досягти кінцевого розміру за один прохід для максимальної точності
Суворий розподіл процесу зменшує варіації розмірів більш ніж на 50%.
Вибір сировини та планування припусків на обробку
Занадто великий запас збільшує час циклу, занадто малий запас призводить до нестабільності затискання.
Для деталей з точністю ±0.01 мм рекомендується додатковий припуск щонайменше на 3 мм для надійного затискання.
Стратегії великого обсягу проти малого обсягу/прототипів
Масове виробництво: повторюваність циклу, управління терміном служби інструменту, вимірювання в процесі виробництва
Прототипи: гнучкість та оптимізація окремих деталей
Ми часто використовуємо спеціальні пристосування для масового виробництва та м'які щелепи для прототипів.
В процесі виробництва та остаточна перевірка
Зондування на верстаті та компенсація в замкнутому циклі
Використання зондів Renishaw дозволяє:
Вимірювання критичних розмірів у процесі виробництва
Автоматична компенсація довжини та діаметра інструменту
Запобігання збоям допуску, спричиненим тепловим дрейфом
Обов'язково для деталей, що вимагають ±0.005 мм.
Перша перевірка виробу (FAI) та плани відбору проб
100% перевірка розмірів для FAI
Відбір проб кожні 10–30 деталей під час виробництва
Діаграми SPC для моніторингу ключових вимірів
Зменшення браку завдяки ранній перевірці
Завдяки впровадженню FAI + внутрішньопроцесного зондування в проекті медичної деталі, ми зменшили кількість браку з 8% до 1.5%.
Як збалансувати витрати та ризики при обробці з жорсткими допусками
У прецизійному виробництві, чим менший допуск, тим вищі витрати, складність і ризик. Компанії повинні збалансувати продуктивність, бюджет, терміни виконання та технологічність. Непотрібне зазначення допусків ±0.005 мм може призвести до надмірних витрат, збільшення тривалості виробничих циклів та підвищення рівня браку.
Чому жорсткіші допуски збільшують вартість
Зростання вартості обробки з високими допусками зумовлене кількома поєднаними факторами:
Потрібно більше етапів обробки
Досягнення ±0.01 мм або ±0.005 мм зазвичай вимагає кількох етапів, таких як чорнова обробка → напівчистова обробка → чистова обробка → компенсаційні проходи.
Наприклад, у виготовленому нами кронштейні з нержавіючої сталі для досягнення отвору ±0.008 мм знадобилося два додаткових проходи для точного різання, що подвоїло час обробки.
Швидкість подачі повинна бути значно зменшена
Повільніше та стабільніше різання запобігає розмірному дрейфу, викликаному нагріванням.
Під час обробки алюмінію ми зменшили швидкість подачі з 1200 мм/хв до 450 мм/хв, щоб підтримувати площинність ±0.01 мм, що суттєво збільшило час циклу.
Потрібні спеціальні інструменти та пристосування
Для досягнення мікрорівневих допусків часто потрібні інструменти з полікристалічного деформування (PCD), спеціалізовані розточувальні оправки або надтверді різці, які коштують у 3–8 разів дорожче, ніж стандартні інструменти, і зношуються швидше.
Вищий ризик браку та переробки
З вікном ±0.005 мм допустимий діапазон надзвичайно вузький. Навіть відхилення 0.002 мм може зробити деталь непридатною для використання, особливо зі складними матеріалами, такими як титан або нержавіюча сталь.
Структура витрат на прецизійні проекти
Обробка з жорсткими допусками впливає на котирування через:
Довші цикли обробки (у 2–5 разів більше порівняно зі стандартними допусками)
Швидший знос інструменту
Довший час перевірки за допомогою КММ або лазерного вимірювання
Нижчий коефіцієнт врожайності
Ось чому допуски затягування від ±0.05 мм до ±0.01 мм можуть збільшити вартість на 30–200%.
Балансування продуктивності та технологічності
У DFM (механічній фіксації довжини опори) більша щільність не означає «чим щільніше, тим краще» — це означає «достатньо щільно для функціонування».
Обговорення відповідного рівня допуску з вашим постачальником
Досвідчені партнери з обробки можуть рекомендувати допуски на основі функції та технологічності.
Наприклад, у виготовленому нами корпусі з PEEK замовник спочатку запросив ±0.01 мм. Після оцінки функціональних вимог ми встановили ±0.03 мм, що зменшило вартість на 40% та скоротило час виконання вдвічі.
Де можна послабити допуски
Допуски зазвичай можна послабити в:
Неспарені поверхні
Зовнішні косметичні зони
Області, що не впливають на вирівнювання збірки
Характеристики, не чутливі до товщини стінки
Один клієнт колись вказав ±0.02 мм по всьому алюмінієвому кронштейну. Критично важливими були лише три отвори. Завдяки зменшенню інших характеристик до ±0.1 мм, продуктивність зросла майже втричі.
Стратегії оптимізації допусків без впливу на продуктивність
Замініть гострі кути на заокруглення
Збільште товщину стінки, щоб зменшити деформацію
Відрегулюйте чистоту поверхні від Ra0.8 до Ra1.6, щоб заощадити час обробки
Використовуйте аналіз суміщення допусків, щоб уникнути зайвих точних розрізів
Розумне налаштування допусків забезпечує як продуктивність, так і економічну ефективність.
Що таке Типові застосування та галузеві стандарти
ЧПК-обробка з високими допусками є важливою в медичній, аерокосмічній, напівпровідниковій, автомобільній та високоточній промисловості. Ці сектори вимагають виняткової точності розмірів, надійності та функціональної стабільності.
| Область застосування | Типові деталі з жорсткими допусками | Вимоги до толерантності |
| Медичні вироби та зубні імплантати | Хірургічні інструменти, з'єднувачі для імплантів, корпуси мікроклапанів, корозійностійкі опори | Зазвичай від ±0.01 мм до ±0.005 мм, потрібна висока якість поверхні та повторюваність |
| Аерокосмічні та оборонні компоненти | Деталі турбін, приводи, структурні ланки, прецизійні кріплення | Надзвичайно висока надійність, деякі критичні ділянки потребують ±0.005 мм або щільніше |
| Прилади для електроніки та напівпровідників | Патрони для пластин, модулі розсіювання тепла, прецизійні пристосування, керамічні ізолятори | Висока розмірна стабільність, суворі вимоги до площинності та обробки поверхні |
| Автомобільні та нові енергетичні системи | Корпуси двигунів, сідла датчиків, клапани керування рідиною, конструктивні деталі акумулятора | Висока стабільність у масовому виробництві, зазвичай від ±0.02 мм до ±0.01 мм |
| Високоточні промислові та інструментальні деталі | Метрологічні компоненти, гідравлічні/пневматичні деталі, прецизійні вали та втулки | Суворий контроль зносостійкості, співвісності та перпендикулярності, ±0.01 мм або менше |
Поширені запитання
Який найвищий допуск для механічної обробки?
Загалом, у обробці на верстатах з ЧПК найвищий (тобто найвільніший) допуск, з яким я працюю, становить ±0.1 мм, що є типовим для конструкційних або некритичних компонентів. Наприклад, кронштейнів або кришок, які не потребують щільного прилягання. Цей рівень забезпечує швидке та економічно ефективне виробництво, особливо для великих деталей, де допустимі коливання розмірів.
Який допуск найскладніше обробляти?
Допуски менші за ±0.002 мм (2 мікрони) є надзвичайно складними. На цьому рівні навіть незначні теплові зрушення, знос інструменту або невідповідності матеріалу можуть призвести до того, що деталь вийде за межі специфікації. Зазвичай я покладаюся на надстабільні 5-осьові верстати, перевірки на КВМ та середовища з контрольованою температурою, щоб задовольнити такі вимоги.
Який мінімальний допуск для механічної обробки?
Мінімальний допуск, якого мені вдалося досягти в реальному виробництві, становить ±0.001 мм (1 мікрон), зазвичай за допомогою високоякісної мікроерозійної обробки або фемтосекундного лазера. Для звичайного ЧПК граничне значення становить приблизно ±0.002–0.005 мм залежно від налаштування, матеріалу та методу контролю.
Які існують ступені допуску для механічної обробки?
Я використовую ISO 2768 для загальної обробки, яка поділяється на дрібну (f), середню (m), грубу (c) та дуже грубу (v). Для прецизійної роботи GD&T дозволяє мені застосовувати контроль форми та розташування в межах ±0.01 мм або менше. В аерокосмічній галузі стандарти AS9100 часто встановлюють допуски до ±0.005 мм або менше.
Що відбувається, коли виробничі допуски занадто жорсткі?
Коли допуски занадто вузькі, скажімо, нижче ±0.005 мм без потреби, я часто спостерігаю збільшення часу обробки в 2–3 рази, частішу зміну інструменту та рівень браку, який може перевищувати 15%. Це також вимагає вищих витрат на перевірку та суворішого екологічного контролю. Якщо це не є функціонально необхідним, такі допуски знижують ефективність і значно збільшують собівартість одиниці продукції.
Висновок
Обробка з високими допусками на верстатах з ЧПК – це поєднання прецизійної науки та виробничого мистецтва. З мого досвіду, успіх залежить понад усе від одного: дисципліни. Дисципліни в проектуванні, контролі процесів, вимірюванні та комунікації. Незалежно від того, чи прагнете ви ±0.002 мм, чи просто намагаєтеся відповідати аерокосмічним специфікаціям, секрет полягає в тому, щоб контролювати все, що ви можете, і знати, чого ви не можете.
Жорстка толерантність — це не про досконалість, а про послідовність, комунікацію та розумні рішення. Якщо ви беретеся за складну частину або намагаєтеся покращити свій процес, не соромтеся звертатися або ділитися своєю ситуацією. Іноді друга думка має вирішальне значення.















