
Медичне автоматизоване обладнання охоплює процеси тестування, відбору проб, транспортування, позиціонування, сортування та складання. Його робота залежить від багатьох нестандартних деталей з точними розмірами та стабільними посадками. Якість обробки монтажних пластин, опорних основ, блоків позиціонування, напрямних компонентів та деталей валів може безпосередньо впливати на рух механізму та подальше складання. Обробка на верстатах з ЧПК підходить для виготовлення деталей з кількома різновидами, невеликими партіями та часто змінюваними конструкціями. Воно також може підтримувати розробку прототипів та подальше виробництво, забезпечуючи гнучку підтримку обробки для розробки обладнання.
Які частини медичного автоматизованого обладнання підходять для обробки на верстатах з ЧПК?
Медичне автоматизоване обладнання має складні конструкції, а різні деталі виконують різні функції. Перед механічною обробкою слід визначити вимоги до конструкції, матеріалу та точності відповідно до фактичного застосування.
Конструкційні та монтажні деталі обладнання
Монтажні деталі в основному використовуються для закріплення різних модулів, при цьому обробка зосереджена на опорних поверхнях, положеннях отворів та складальних зв'язках.
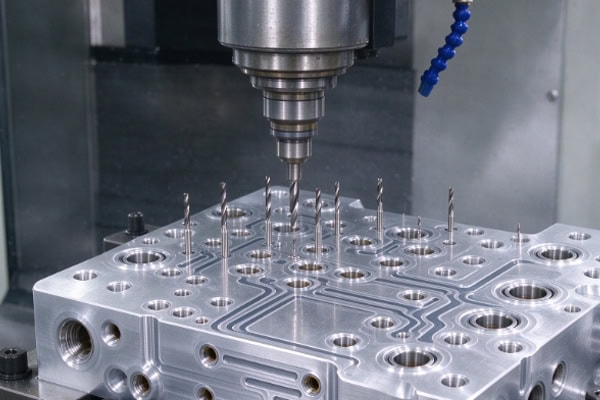
- Монтажні опорні плити: отвори для кріплення на верстаті, отвори для позиціонування, роззенковки та опорні поверхні для забезпечення фіксованих положень для кількох функціональних модулів.
- Опорні основи та з'єднувальні пластини: сходинки, пази та отвори з різним напрямком відповідно до схеми обладнання.
- Монтажні рами: Зарезервуйте місця для монтажу датчиків, проводки та виконавчих елементів відповідно до внутрішнього розташування механізму.
Дотримання правильних розмірних співвідношень у цих деталях може зменшити роботу з регулювання під час складання обладнання.
Компоненти позиціонування, передачі та приводу
Повторювані рухи всередині обладнання чутливі до розмірів припасування, тому компоненти позиціонування та передачі потребують точності обробки на основі їхніх фактичних вимог до руху.
- Блоки позиціонування та напрямні компоненти: Контролюйте зазор відповідно до напрямку руху, щоб забезпечити стабільне повторне позиціонування.
- Вали та монтажні основи: Зосередьтеся на контролі діаметра отвору, діаметра вала, концентричності та розмірів з'єднання.
- Пристосування та інструменти: Розміщення пазів на верстаті, затискних конструкцій та зон зазору відповідно до геометрії виробу.
Допуски для функціональних компонентів слід визначати відповідно до фактичних вимог до переміщення та складання, щоб уникнути непотрібних витрат на високоточну обробку.
Як можна контролювати точність обробки деталей медичного автоматизованого обладнання на верстатах з ЧПК?
Медичне автоматизоване обладнання містить кілька взаємодіючих механізмів. Одна деталь, яка відповідає вимогам до розмірів, не обов'язково гарантує безперебійну роботу всього механізму. Тому обробка повинна бути зосереджена на опорних точках, критичних розмірах та деформації деталі.
Проведення перевірки креслень та процесу перед обробкою
Перед офіційним виробництвом структуру деталі слід переглянути на основі 3D-моделей, 2D-креслень та складальних зв'язків, щоб заздалегідь виявити потенційні проблеми з обробкою.
- Перевірте глибокі пази та глибокі отвори: переконайтеся, що ріжучі інструменти можуть належним чином дістатися до зон обробки.
- Визначення опорних точок обробки: визначення основних монтажних поверхонь, поверхонь позиціонування та критичних положень отворів.
- Планування методу кріплення: зменшення кумулятивних помилок, спричинених повторним позиціонуванням.
Заздалегідь вирішуючи виробничі проблеми, можна зменшити тимчасові зміни в процесі обробки.
Організуйте перевірку відповідно до вимог до допусків
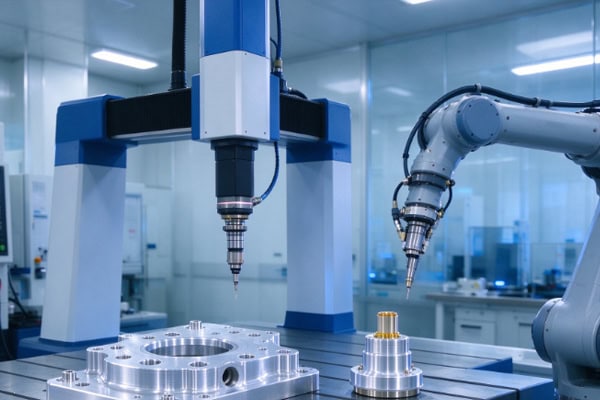
Різні деталі потребують відповідних методів контролю, і один вимірювальний інструмент не може охопити всі виміри. Штангенциркулі та мікрометри підходять для певних звичайних лінійних розмірів, тоді як висотоміри, системи візуального вимірювання або координатно-вимірювальні машини можна вибрати для визначення положення, поверхні та складних геометричних елементів відповідно до вимог до допусків. Зіставлення методів контролю зі специфікаціями креслень дозволяє належним чином перевірити фактичні вимоги до складання деталей.
Контроль механічної деформації металів та інженерних пластмас
Великі монтажні пластини, тонкостінні деталі та інженерні пластмаси, такі як POM та PEEK, можуть зазнати зняття напруги та зміни розмірів після видалення значної частини матеріалу.
- Залишайте достатній запас під час чорнової обробки: уникайте видалення надлишку матеріалу за одну операцію.
- Правильно розділяйте чорнову та чистову обробку: Виконайте нанесення критичних розмірів, коли деталь знаходиться у відносно стабільному стані.
- Контроль затискного зусилля для пластикових деталей: запобігання локальній деформації, спричиненій надмірним затискним тиском.
- Організуйте зняття напруги за необхідності: для високоточних пластикових деталей можна організувати відповідні процеси відпочинку або стабілізації залежно від матеріалу та структури.
Коригування методів обробки відповідно до характеристик матеріалу допомагає покращити розмірну стабільність після обробки.
Як слід узгоджувати вимоги до матеріалів, обробки поверхні та чистоти?
Не всі частини медичного автоматизованого обладнання працюють в однаковому середовищі. Вибір матеріалів та їх подальша обробка повинні визначатися залежно від функції деталі, контактного середовища, методів очищення та умов експлуатації обладнання.
Вибір матеріалу повинен відповідати функції деталі
Різні матеріали мають свої особливості щодо ваги, міцності, тертя, стійкості до корозії та стабільності розмірів.
| Тип частини | Загальні матеріали | Фокус обробки | Основні вимоги |
| Монтажна плита | Алюмінієвий сплав | Площинність, положення отворів | Легка конструкція, збірка |
| База підтримки | Алюмінієвий сплав, нержавіюча сталь | Опорні поверхні, з'єднувальні отвори | Міцність, стабільність |
| Компоненти вала | Нержавіюча сталь, легована сталь | Концентричність, якість поверхні | Точність руху, довговічність |
| Компоненти посібника | POM, PEEK та інші інженерні пластмаси | Зазор прилягання, деформація | Низький коефіцієнт тертя, стабільність розмірів |
| Прецизійні прилади | Алюмінієвий сплав, нержавіюча сталь, інженерні пластмаси | Розміри позиціонування, якість поверхні | Повторне позиціонування, чистота |
PEEK підходить для певних конструкційних деталей, що потребують високої хімічної стійкості, термостійкості або стабільності розмірів, тоді як POM підходить для певних компонентів з низьким тертям, легких та електроізоляційних. Конкретний матеріал все одно слід вибирати відповідно до фактичних умов експлуатації.
Обробка поверхні повинна відповідати умовам експлуатації
Обробку поверхні не слід вибирати виключно на основі матеріалу. Слід також враховувати зносостійкість, стійкість до корозії, методи очищення та відповідність розмірам.
- Деталі з алюмінієвих сплавів: Анодування або тверде анодування можна розглядати відповідно до вимог до стійкості до зносу та корозії. У зонах точного підгонки необхідно враховувати зміни розмірів, спричинені оброблюваним шаром.
- Деталі з нержавіючої сталі: для компонентів, що потребують підвищеної стійкості до корозії та чистоти поверхні, можна обрати пасивацію або електрополірування відповідно до фактичних вимог.
- Ділянки точного підгонки: Перед обробкою поверхні слід зарезервувати відповідний припуск на обробку, а необхідні розміри для подальшої обробки слід визначити заздалегідь.
Обробку поверхні слід планувати разом з фактичним призначенням деталі, щоб уникнути реактивних коригувань після механічної обробки.
Очищення та видалення задирок повинні бути включені в процес доставки
Для деталей, які можуть контактувати з реагентами або зразками, або працювати в чистому середовищі, також потребує уваги чистота деталей після механічної обробки.
- Видалення задирок від обробки: Зосередьтеся на отворах, пазах, різьбі та гострих краях, щоб запобігти впливу залишкових частинок сміття на роботу механізму.
- Видалення залишків обробки: Видаліть рідини для різання, олію та металеві частинки відповідно до вимог проекту.
- Використовуйте відповідну чисту упаковку: Після очищення деталі слід належним чином упакувати, щоб зменшити ризик повторного забруднення під час транспортування.
Попереднє уточнення вимог до очищення, видалення задирок та пакування дозволяє деталям плавніше входити в наступні процеси складання.
Які можливості повинен мати постачальник ЧПК-верстатів для медичного автоматизованого обладнання?
Деталі медичного автоматизованого обладнання часто передбачають швидкозмінні конструкції, змінні обсяги замовлення та чітко визначені вимоги до доставки. Тому постачальникам потрібні як можливості механічної обробки, так і сильні можливості координації проектів.
Здатність обробляти складні нестандартні конструкції
Деталі автоматизованого обладнання можуть одночасно містити отвори, пази, сходинки, криволінійні поверхні та елементи багатонаправленої обробки. Відповідний процес слід розробити відповідно до структури деталі.
- Багатоосьова обробка: підходить для багатоповерхневих конструкцій та складних кутових елементів.
- Точне фрезерування та токарство: охоплює різні вимоги до обробки пластинчастих деталей, конструкційних компонентів та деталей валів.
- Правильне кріплення: Зменшує вплив повторного позиціонування на критичні розміри.
Поєднання можливостей обладнання з плануванням процесу може покращити стабільність обробки складних нестандартних деталей.
Здатність підтримувати модифікації досліджень та розробок та подальше виробництво
Під час розробки медичного автоматизованого обладнання можуть змінюватися положення отворів, розміри, конструкції кріплень або інтерфейси модулів. Тому постачальнику механічної обробки необхідно швидко розуміти зміни в кресленнях і відповідно коригувати процес обробки. Під час дрібносерійного або повторного виробництва також необхідно підтримувати узгодженість матеріалів, програм, вимог до контролю та критичних розмірів. Для деталей зі спеціальними вимогами до чистоти також слід заздалегідь визначити специфікації щодо видалення задирок, очищення та упаковки, щоб обробка, подальша обробка та доставка утворювали узгоджений робочий процес.
Виготовлення деталей для медичного автоматизованого обладнання вимагає врахування всіх факторів, починаючи від конструкторських креслень і закінчуючи фактичними умовами складання та експлуатації. Відповідний план обробки повинен заздалегідь враховувати характеристики матеріалів, контроль розмірів, ризики деформації, обробку поверхні та вимоги до чистоти. Врахування цих факторів у ранньому плануванні процесу може зменшити повторні модифікації під час розробки та допомогти підтримувати більш стабільну посадку деталей після того, як компоненти потраплять у складання обладнання.
















