Автоматичні машини для блокування гвинтів виконують операції подачі, позиціонування, утримання та затягування гвинтів. Якість обробки їхніх компонентів безпосередньо впливає на стабільність обладнання. Знос напрямних подачі, відхилення розмірів у тримачах біт або неточне позиціонування пристосувань можуть призвести до заклинювання гвинтів, неточного кріплення або неправильного розміщення гвинтів. Відповідний план виробництва повинен враховувати структури компонентів, монтажні зв'язки та експлуатаційні вимоги для вибору відповідних матеріалів, методів обробки та обробки поверхонь, що зменшує проблеми під час складання та введення в експлуатацію.
Ключові компоненти автоматичних машин для блокування гвинтів та вимоги до їхньої обробки
Різні компоненти виконують різні функції, тому їх точність розмірів та конструктивні вимоги слід визначати відповідно до їхнього цільового застосування.
Поширені типи компонентів
Автоматичні машини для фіксації гвинтів складаються переважно з наступних механічних компонентів:
- Компоненти механізму подачі: такі як напрямні доріжки, напрямні блоки та конструкції для розділення шнеків. Розміри їх напрямних пазів та стан поверхні необхідно контролювати для забезпечення плавної подачі шнека.
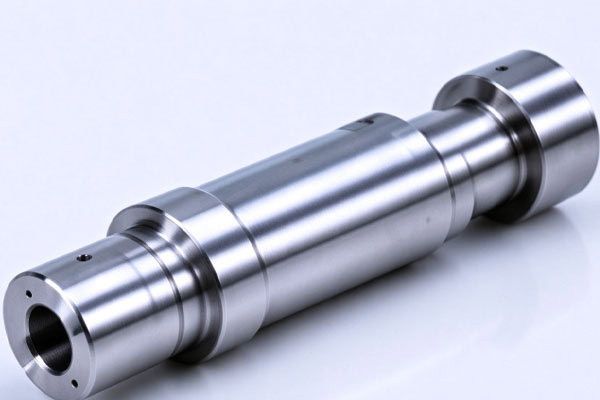
- Компоненти кріпильних механізмів: такі як тримачі для біт, монтажні втулки та з'єднувальні вали. Діаметри їхніх отворів, концентричність та розміри з'єднання вимагають точної обробки.
- Пристосування для позиціонування: використовуються для закріплення виробів та визначення положень кріплення гвинтів. Їхні фіксуючі отвори та контактні поверхні вимагають достатньої точності обробки.
- Кронштейни та основи обладнання: використовуються для кріплення двигунів, циліндрів та функціональних модулів. Вони потребують достатньої структурної жорсткості.
Чітке визначення функції кожного компонента допомагає встановити відповідні вимоги до матеріалів та механічної обробки.
Проблеми з обробкою, які потребують уваги
Компоненти мають взаємозв'язки щодо складання та руху, тому локальні відхилення можуть впливати на загальну продуктивність обладнання.
- Відхилення положення подачі: неточна ширина доріжки або розміри напрямних пазів можуть спричинити нерівномірну подачу шнека.
- Недостатня точність затискання: відхилення в отворах для кріплення долота можуть впливати на рух долота та вирівнювання гвинта.
- Знос напрямних поверхонь: постійне тертя може призвести до пошкодження поверхні або утворення задирок, що збільшує опір подачі.
Ці потенційні проблеми слід враховувати під час визначення критичних розмірів та вимог до поверхні перед обробкою.

Як вибрати процеси обробки деталей машин з автоматичним гвинтовим блокуванням?
Методи обробки слід вибирати відповідно до геометрії деталі, матеріалу та вимог до точності. Різні процеси можна комбінувати на основі структурних характеристик.
Вибір методів обробки відповідно до геометрії компонента
Фрезерування на верстатах з ЧПК підходить для обробки основ обладнання, кронштейнів, позиціонувальних блоків та напрямних подачі зі складними пазами. Свердління та нарізання різьби можна виконати в одному установці на обробному центрі, якщо дозволяє план обробки. Токарна обробка на верстатах з ЧПК в основному використовується для циліндричних компонентів, таких як з'єднувальні вали та втулки, включаючи їх зовнішні діаметри, торцеві поверхні та елементи сполучення. Для вузьких пазів, нерівних контурів та інших елементів, які важко обробити за допомогою звичайного фрезерування, можна розглянути дротову електроерозійну обробку або електроерозійну обробку з пробивкою відповідно до фактичних вимог. Правильне планування опорних точок обробки та послідовності операцій допомагає зменшити розмірні похибки, спричинені повторними установками.
Вибір матеріалів відповідно до застосування компонентів
Матеріали слід вибирати на основі навантажень на компоненти, частоти контакту та умов тертя.
| Тип компонента | Потенційні матеріали | Основні міркування |
| Основи та кронштейни для обладнання | Алюмінієві сплави, вуглецева сталь | Жорсткість, вага |
| Позиціонуючі блоки та кріплення | Алюмінієві сплави, легована сталь | Точність позиціонування, зносостійкість |
| З'єднувальні вали та втулки | Легована сталь, нержавіюча сталь | Міцність, відповідність розмірам |
| Живильні колії та шнеково-роздільні конструкції | Алюмінієві сплави, латунь, нержавіюча сталь, інструментальна сталь | Зносостійкість, стан поверхні |
| Компоненти місцевого гіда | Інженерні пластмаси, такі як POM | Характеристики тертя, стабільність розмірів |
Доріжки подачі вимагають особливої уваги до тертя між гвинтами та контактними поверхнями. Компоненти з алюмінієвих сплавів можуть бути піддані твердому анодуванню, коли потрібна більша зносостійкість. Латунь, нержавіюча сталь та відповідним чином оброблена сталь також можуть використовуватися для специфічних конструкцій подачі. Інженерні пластмаси більше підходять для певних локальних напрямних компонентів або змінних деталей.
Як забезпечити якість обробки деталей машин з автоматичним гвинтовим блокуванням?
Перевірки якості повинні зосереджуватися на функціях компонентів та вимогах до складання, а не лише на перевірці зовнішніх розмірів.
Перевірка критичних розмірів та зв'язків сполучення
Після обробки слід перевірити такі характеристики:
- Положення та діаметри отворів: Перевірте розміри та положення монтажних отворів, установочних отворів та затискних отворів.
- Розміри з'єднання: Перевірте діаметри валів, внутрішні діаметри втулок та посадку між з'єднувальними компонентами.
- Геометрична точність: Перевірте паралельність, перпендикулярність та концентричність відповідно до вимог креслення.
- Якість поверхні: перевірте наявність задирок, подряпин та проблем із шорсткістю поверхні.
Під час перевірки слід звернути особливу увагу на пази напрямних подачі, місця кріплення свердла та поверхні розташування пристосувань.
Розташуйте обробку поверхні відповідно до матеріалу
Різні матеріали потребують відповідної обробки для задоволення вимог щодо зносостійкості, захисту та розмірів.
- Компоненти з алюмінієвого сплаву: Стандартне анодування або тверде анодування можна вибрати відповідно до експлуатаційних вимог.
- Сталеві компоненти: Термічна обробка або відповідна обробка поверхні може бути організована відповідно до вимог міцності та зносостійкості.
- Зони контакту з гвинтами: Точна обробка, полірування або зносостійка обробка можуть покращити стан поверхні.
Обробка поверхні може впливати на розміри компонентів, тому припуски на обробку для зон точного з'єднання слід враховувати заздалегідь.
Що повинні підготувати покупці, купуючи деталі для машин з автоматичним блокуванням гвинтів?
Повна технічна документація допомагає постачальникам оцінити складність обробки, виробничі витрати та умови доставки.
Підготовка інженерних креслень та технічних вимог
Перш ніж запитувати цінову пропозицію, слід надати наступну інформацію:
- 2D-інженерні креслення: вказуйте розміри, допуски, положення отворів та шорсткість поверхні.
- 3D-моделі: уточнення складних слотів та зв'язків між компонентами складання.
- Вимоги до матеріалів: Вкажіть марки матеріалів та вимоги до термічної або поверхневої обробки.
- Інформація про замовлення: Надайте кількість прототипів, вимоги до партії та очікувані графіки доставки.
Для напрямних доріжок та позиціонувальних пристосувань слід чітко вказати розміри напрямних пазів та критичні вимоги до сполучення.
Оцініть можливості постачальника з обробки
Вибираючи постачальника, покупці повинні оцінити можливості фрезерування, токарного верстата з ЧПК, прецизійного контролю та спеціалізованої конструкційної обробки. Вони також повинні підтвердити, чи може постачальник координувати процеси термічної обробки та обробки поверхні. Для нещодавно розробленого обладнання спочатку можна організувати обробку прототипів, щоб перевірити подачу гвинтів, позиціонування та кріплення під час фактичного складання, перш ніж складати план серійного виробництва.
Деталі машин з автоматичним гвинтовим блокуванням повинні відповідати вимогам щодо плавної подачі, стабільного затискання та точного позиціонування. Вибір відповідних матеріалів та процесів обробки відповідно до застосування компонентів, одночасно контролюючи критичні розміри та якість поверхні, допомагає зменшити проблеми під час складання та експлуатації обладнання. TiRapid надає індивідуальні послуги з обробки на верстатах з ЧПК на основі креслень замовника та вимог проекту, підтримуючи розробку прототипів та серійне виробництво прецизійних компонентів для машин з автоматичним гвинтовим блокуванням.