
Оскільки сучасна виробнича галузь продовжує розвиватися в напрямку високої точності, високої ефективності та інтелекту, система керування фрезеруванням на верстатах з ЧПК стала критично важливим компонентом, що впливає на якість обробки. Для сучасного обладнання з ЧПК, хоча механічна структура визначає фундаментальні можливості обробки, ключові фактори, які дійсно впливають на експлуатаційну стабільність обладнання, точність руху інструменту та якість обробки складних деталей, часто походять від самої системи керування. Оскільки виробничі підприємства продовжують підвищувати свої вимоги до точності розмірів, якості поверхні та стабільності партій, передові системи керування допомагають обладнанню досягати більш стабільної продуктивності обробки.
Важлива роль систем керування в точності обробки
Системи керування визначають стабільність руху інструменту та підвищують стабільність обробки. Система керування з ЧПК повинна контролювати траєкторії руху інструменту та робочий стан обладнання в режимі реального часу, підтримуючи стабільніші дії різання під час високошвидкісної обробки. Чим вища точність керування, тим менші похибки розмірів при обробці складних поверхонь та прецизійних конструкцій.
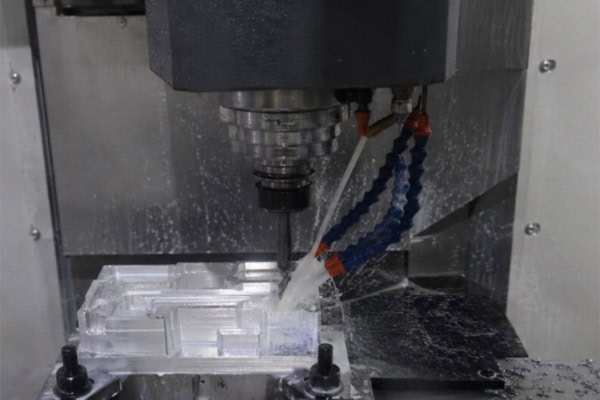
Основні характеристики систем керування рухом
Сучасні системи керування дедалі більше наголошують на високошвидкісному реагуванні та можливостях точного позиціонування. Оптимізуючи швидкість обробки даних та алгоритми руху, вони покращують стабільність обробки складних деталей та зменшують проблеми з вібрацією та відхиленнями під час високошвидкісного різання.
- Підвищення точності роботи інструменту
- Зменшення відхилень траєкторії руху
- Підвищення якості обробки складних поверхонь
- Зменшення проблем вібрації при високошвидкісній обробці
- Покращення загальної стабільності обладнання
Стабільне керування рухом підвищує якість обробки складних деталей.
Системи керування впливають на точність позиціонування та повторюваності
У серійному виробництві повторюваність позиціонування обладнання безпосередньо впливає на стабільність продукції, тоді як можливості обробки даних системи керування та швидкість зворотного зв'язку визначають точність керування позиціонуванням. Ключові характеристики систем керування позиціонуванням:
Сучасні системи ЧПК використовують високоточні енкодери та технологію сервозворотного зв'язку для покращення повторюваності обладнання та зменшення розмірних помилок під час тривалої безперервної обробки.
- Покращення повторюваної точності позиціонування
- Зменшення кількості помилок налаштування
- Підвищення стабільності серійного виробництва
- Зменшення відхилень розмірів у складних конструкціях
- Підвищення стабільності автоматизованої обробки
Високоточне позиціонування є рушійною силою модернізації сучасного прецизійного виробництва.
Системи керування оптимізують складні траєкторії обробки
Під час обробки складних деталей система керування повинна розраховувати траєкторії руху інструменту в режимі реального часу, щоб забезпечити плавніший та стабільніший процес різання. Використовуючи інтелектуальні алгоритми для оптимізації траєкторій обробки, вона може ефективно зменшити холостий хід та різкі зупинки або зміни напрямку, тим самим покращуючи плавність руху траєкторії інструменту, зменшуючи локальний вплив різання та підвищуючи якість обробки складних поверхонь. Водночас, більш раціональне планування траєкторії зменшує непродуктивний час обробки, підвищує загальну ефективність обробки та підтримує стабільніший стан обробки під час обробки складних конструкцій. Можливість стабільного керування траєкторією підвищує точність обробки та ще більше підвищує продуктивність сучасного виробництва.
Вплив сервосистем та систем зворотного зв'язку
Високошвидкісні сервосистеми покращують стабільність обробки та різання. Під час високошвидкісної обробки недостатня швидкість реакції сервосистеми може легко призвести до затримки інструменту, відхилення траєкторії та помилок обробки.
Ключові характеристики високопродуктивних сервосистем
Сучасне високоякісне обладнання з ЧПК все більше наголошує на можливості високочастотного сервокерування, підвищуючи стабільність складної обробки за рахунок покращення точності керування двигуном та швидкості динамічної реакції.
- Покращення здатності реагувати на високошвидкісний рух, підтримка стабільнішого стану руху під час складних переходів траєкторії.
- Зменшення відхилень траєкторії обробки, мінімізація помилок положення та розмірних коливань під час високошвидкісної обробки.
- Покращення якості обробки складних конструкцій, підвищення стабільності обробки нерівних деталей та прецизійних поверхонь.
- Зменшення вібрації при високошвидкісному різанні, мінімізація впливу ударів інструменту на якість поверхні заготовки.
- Покращення довготривалої стабільності безперервної обробки, підвищення надійності роботи обладнання в умовах серійного виробництва.
Технологія керування з високою швидкістю реагування розширює можливості сучасної обробки на верстатах з ЧПК.
Системи зворотного зв'язку забезпечують виправлення помилок у режимі реального часу
Високоточні системи зворотного зв'язку контролюють робочий стан обладнання в режимі реального часу та автоматично компенсують його, щоб зменшити накопичення помилок. Основні функції систем керування зі зворотним зв'язком:
Сучасні системи зворотного зв'язку інтегрують енкодери, датчики та пристрої виявлення для корекції відхилень обладнання в режимі реального часу, покращуючи загальну стабільність обробки.
- Моніторинг робочого стану обладнання та змін у процесі обробки в режимі реального часу, оперативне виявлення аномалій.
- Автоматична корекція помилок траєкторії руху, що зменшує відхилення під час високошвидкісної обробки.
- Покращення можливостей контролю розмірів та повторюваної точності позиціонування, що підвищує узгодженість пакетної обробки.
- Зменшення впливу термічної деформації, механічної вібрації та змін навколишнього середовища на точність обробки.
- Покращення стабільності обробки складних деталей, багатокривих конструкцій та високоточних заготовок.
Технологія інтелектуального зворотного зв'язку підвищує надійність сучасного виробництва.
Сервопривід та системи зворотного зв'язку спільно впливають на якість поверхні
Під час високошвидкісного різання стабільність роботи обладнання безпосередньо впливає на якість обробки поверхні заготовки та її обробку. Сучасні системи керування покращують плавність руху та зменшують проблеми з вібрацією, допомагаючи обладнанню досягати стабільніших результатів обробки поверхні. Це не тільки покращує якість обробки поверхні заготовки, досягаючи більш рівномірних та делікатних ефектів після прецизійної обробки, але й зменшує сліди від інструменту та вібрації, мінімізуючи локальні дефекти обробки під час високошвидкісного різання. Крім того, вдосконалені системи керування покращують результати обробки складних поверхонь, підвищують узгодженість обробки поверхонь вільної форми та нерівних структур, а також зменшують подальші вимоги до полірування, допомагаючи підприємствам зменшити витрати на ручне оздоблення та вторинну обробку. Крім того, стабільна можливість керування покращує загальну якість зовнішнього вигляду виробів, роблячи прецизійні деталі більш стабільними та узгодженими як за розмірами, так і за візуальними ефектами, тим самим ще більше покращуючи загальні результати обробки поверхні.
Тенденції в технології інтелектуального керування
Інтелектуальні системи розширюють можливості обробки. Сучасні системи керування з ЧПК почали впроваджувати інтелектуальну технологію компенсації, використовуючи виявлення в режимі реального часу та автоматичне налаштування для зменшення накопичення помилок.
Ключові характеристики інтелектуальних систем компенсації
Інтелектуальні системи керування автоматично регулюють параметри обробки залежно від робочого стану обладнання, покращуючи стабільність та можливості контролю розмірів при обробці складних деталей.
- Автоматична корекція відхилень розмірів
- Зменшення впливу теплового розширення
- Підвищення точності обробки складних конструкцій
- Зменшення частоти ручних налаштувань
- Підвищення стабільності серійного виробництва
Інтелектуальна технологія компенсації є рушійною силою розвитку високоточного виробництва.
Управління на основі даних покращує координацію на заводі
Сучасні системи керування все більше інтегруються з промисловими інтернет-платформами, платформами управління даними та системами автоматизації. Основні функції технології цифрового керування:
Цифрові системи управління можуть ефективніше контролювати робочий стан обладнання, хід обробки та виробничі дані, підвищуючи загальну ефективність виробництва.
- Моніторинг обладнання в режимі реального часу
- Підвищення ефективності управління виробництвом
- Оптимізація розподілу ресурсів для обробки
- Покращення можливостей технічного обслуговування обладнання
- Покращення стабільності серійного виробництва
Цифрові технології піднімають сучасне інтелектуальне виробництво на новий рівень.
Автоматизоване управління є рушійною силою розвитку безконтрольної обробки
Все більше сучасних заводів впроваджують автоматизовані системи обробки для покращення довгострокових безперервних виробничих можливостей. Автоматичні пристрої зміни інструменту, роботизоване завантаження/розвантаження та автоматичні системи контролю постійно підвищують рівень автоматизації в сучасній обробці з ЧПК. Такі системи автоматизованого керування покращують можливості безперервної обробки, зменшують ручне втручання, підвищують загальну ефективність виробництва, мінімізують помилки людини в обробці та ще більше зміцнюють можливості автоматизованого виробництва. Технологія автоматизованого керування є рушійною силою постійного вдосконалення сучасного виробництва.
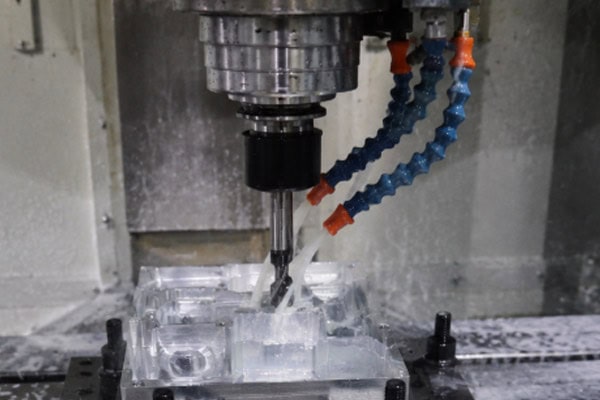
Вплив можливостей обробки даних на точність обробки
Високошвидкісне обчислення даних покращує стабільність складної обробки та можливості керування траєкторією.
Швидкість обробки даних системи керування впливає на точність обробки
Під час обробки складних поверхонь та високошвидкісної обробки, системам ЧПК необхідно обробляти великі обсяги даних про рух інструменту в режимі реального часу. Якщо обчислювальної потужності системи недостатньо, можуть легко виникнути затримки траєкторії, зупинки інструменту та помилки обробки. Сучасні високоякісні системи керування постійно збільшують швидкість обробки даних, щоб задовольнити вимоги складних деталей та високошвидкісної обробки. Ключові характеристики високошвидкісних систем обробки даних:
Сучасні системи керування ЧПК дедалі більше наголошують на обчисленнях у реальному часі та можливостях високошвидкісної інтерполяції. Підвищуючи ефективність обробки даних, вони покращують плавність складної обробки та можливості контролю розмірів.
- Покращення можливостей обчислення складних поверхонь: точніша обробка складних кривих та багатоосьових пов'язаних даних обробки, підвищення стабільності високоточної обробки деталей.
- Зменшення пауз під час високошвидкісної обробки: оптимізація зчитування системних даних та ефективності обчислень, зменшення заїкань та затримок під час високошвидкісного різання.
- Покращення плавності траєкторії руху інструменту: використання інтелектуального керування траєкторією для зменшення раптових зупинок та змін напрямку, що робить рух інструменту плавнішим та стабільнішим.
- Покращення якості обробки складних конструкцій: підвищення узгодженості обробки складних контурів та нерівних конструкцій, покращення загальної точності розмірів та поверхневих ефектів.
- Підвищення стабільності безперервної обробки обладнання: підтримка стабільного стану обробки в тривалих високошвидкісних умовах експлуатації, зменшення помилок обробки та коливань обладнання.
Можливості високошвидкісної обробки даних підвищують рівень сучасної обробки на верстатах з ЧПК.
Технологія високошвидкісної інтерполяції покращує результати обробки складних поверхонь
Під час високоточної обробки обладнання повинно виконувати складне контурне різання через велику кількість точок безперервного шляху, а технологія високошвидкісної інтерполяції покращує плавність з'єднання шляхів. Основні функції технології високошвидкісної інтерполяції:
Сучасні системи керування оптимізують алгоритми інтерполяції та можливості обчислення траєкторії для покращення плавності обробки складних поверхонь та зменшення локальних помилок траєкторії.
- Підвищення точності обробки складних поверхонь: підтримка плавніших траєкторій руху інструменту під час багатоосьової пов'язаної обробки, зменшення помилок обробки складних контурів.
- Зменшення точок зупинки траєкторії інструменту: оптимізація алгоритмів інтерполяції та можливостей з'єднання траєкторій, покращення безперервності та стабільності під час високошвидкісної обробки.
- Покращення якості поверхні заготовки: зменшення слідів інструменту та вібрацій, що утворюються під час обробки, досягнення більш рівномірних та делікатних поверхонь заготовки.
- Зменшення вібрації при високошвидкісному русі: покращення плавності роботи обладнання, зменшення механічного впливу та відхилень під час високошвидкісного різання.
- Покращення стабільності обробки складних деталей: підвищення здатності до тривалої безперервної обробки, забезпечення розмірної стабільності та надійності обробки складних конструкційних деталей.
Стабільне інтерполяційне керування покращує можливості обробки складних конструкцій.
Можливість буферизації даних впливає на довгострокову стабільність обробки
Під час обробки великих деталей та складних програм, можливості буферизації системних даних безпосередньо впливають на плавність роботи обладнання. Сучасне високоякісне обладнання з ЧПК оптимізує можливості буферизації програм та передачі даних для покращення довгострокової стабільності складної обробки та зменшення заїкань під час виконання програми. Високопродуктивні системи буферизації даних покращують стабільність роботи великих програм, зменшують переривання обробки, підвищують безперервність обробки складних траєкторій, покращують стабільність серійного виробництва та ще більше підвищують загальну ефективність роботи обладнання. Стабільні можливості обробки даних постійно підвищують надійність та рівень безперервної обробки сучасного виробництва.
Вплив технології компенсації помилок на якість обробки
Інтелектуальні системи компенсації покращують розмірну стабільність та довгострокову надійність обробки.
Технологія термічної компенсації зменшує вплив змін температури
Під час високошвидкісного різання шпинделі обладнання, кулькові гвинти та заготовки зазнають впливу змін температури, що призводить до помилок теплового розширення. Сучасні системи керування використовують технологію теплової компенсації для зменшення відхилень розмірів, спричинених змінами температури. Ключові характеристики технології теплової компенсації:
Сучасні інтелектуальні системи керування відстежують зміни температури обладнання в режимі реального часу та автоматично регулюють параметри обробки, покращуючи довгострокову стабільність обробки та можливості контролю розмірів.
- Зменшення похибок теплового розширення
- Покращення довгострокової стабільності обробки
- Підвищення точності розмірів складних конструкцій
- Зменшення впливу високотемпературного різання
- Покращення узгодженості серійного виробництва
Інтелектуальна технологія теплової компенсації стимулює розвиток високоточної обробки.
Технологія компенсації інструменту покращує стабільність обробки
Під час тривалої обробки знос інструменту безпосередньо впливає на розміри обробки та якість поверхні, тому система керування повинна виправляти помилки інструменту в режимі реального часу. Основні функції систем компенсації інструменту:
Сучасні системи ЧПК використовують технологію автоматичного виявлення та компенсації інструменту для покращення стабільності обробки складних деталей та зменшення відхилень розмірів, спричинених зносом інструменту.
- Автоматична корекція відхилень інструменту
- Покращення розмірної стабільності обробки
- Зменшення впливу зносу інструменту
- Підвищення якості обробки складних конструкцій
- Підвищення надійності безперервної обробки
Стабільна компенсація інструменту покращує загальну якість обробки.
Інтелектуальна компенсація помилок покращує можливості складної обробки
Сучасні системи керування все частіше інтегрують штучний інтелект та технології аналізу даних для покращення можливостей автоматичної корекції обладнання та стабільності обробки. Інтелектуальна технологія компенсації помилок автоматично аналізує джерела помилок обробки на основі робочого стану обладнання та оптимізує параметри обробки в режимі реального часу, тим самим покращуючи можливості виготовлення складних деталей. У реальних процесах обробки ця технологія автоматично виправляє відхилення обробки, підвищує точність обробки складних поверхонь, зменшує тиск ручного регулювання та ще більше підвищує інтелектуальність обладнання та стабільність високоякісного виробництва. Інтелектуальна технологія компенсації є рушійною силою постійного вдосконалення сучасної обробки на верстатах з ЧПК.
Висновок
Система керування фрезеруванням з ЧПК стала критично важливою технологією, що впливає на якість сучасного виробництва. Сучасним виробничим підприємствам потрібні високопродуктивні механічні конструкції, але їм також потрібні передові системи керування з високою швидкістю відгуку, точним керуванням та інтелектуальними можливостями компенсації. Завдяки оптимізації керування рухом, зворотного зв'язку від сервоприводів та інтелектуальним технологіям управління, сучасне обладнання з ЧПК може підтримувати стабільнішу точність обробки, одночасно підвищуючи ефективність обробки, тим самим задовольняючи зростаючі потреби галузей виробництва складних деталей та високоякісного виробництва.
















