
Автомобільні компоненти зазвичай мають складні просторові структури, багатонаправлені характеристики обробки та високі вимоги до точності розмірів. Периферійні компоненти двигуна, роз'єми автомобільного шасі, корпуси трансмісії, компоненти рульового керування та конструктивні деталі транспортних засобів нових енергетичних потужностей можуть містити кілька поверхонь обробки, похилі отвори, криволінійні контури, монтажні пази та точні посадкові положення. Традиційна тривісна обробка на верстатах з ЧПК вимагає багаторазового налаштування та коригування орієнтації заготовки, що може збільшити час обробки, а також призвести до відхилень розмірів через повторне позиціонування.
П'ятиосьова обробка на верстатах з ЧПК використовує скоординоване керування трьома лінійними осями та двома обертовими осями, що дозволяє ріжучому інструменту підходити до поверхонь заготовки з різних напрямків та виконувати обробку на кількох поверхнях за один або меншу кількість налаштувань. Для автомобільних деталей зі складною геометрією, просторовим розташуванням отворів та точними елементами на кількох поверхнях п'ятиосьова обробка може зменшити повторне позиціонування, покращити безперервність обробки та забезпечити гнучкі технічні рішення для виготовлення складних компонентів на замовлення. TiRapid надає п'ятиосьові обробні верстати з ЧПК та допоміжні виробничі послуги для розробки автомобільних компонентів, виробництва прототипів та серійного виробництва. Завдяки аналізу структури деталі, проектування процесу обробки, вибору матеріалів, контролю точності та контролю якості, вимоги до конструкції багатоповерхневих автомобільних деталей перетворюються на виконувані рішення для обробки, допомагаючи клієнтам контролювати терміни виробництва, якість деталей та виробничі витрати.
Проблеми обробки та рішення для п'ятиосьової обробки на верстатах з ЧПК для багатоповерхових автомобільних деталей
Багатоповерхові автомобільні деталі зазвичай потребують фрезерування, свердління, розточування, контурної обробки та локалізованої обробки поверхонь з різних напрямків. Чим складніша структура деталі, тим тісніші просторові зв'язки між оброблюваними поверхнями та тим вищі вимоги до методів затискання, траєкторій інструменту та точності обробки.
Структурні характеристики та вимоги до обробки багатоповерхових автомобільних деталей
Багатоповерхневі автомобільні деталі не обмежуються компонентами з кількома плоскими поверхнями. Вони також включають прецизійні деталі з похилими отворами, складними криволінійними поверхнями, глибокими порожнинами та нерівними монтажними конструкціями. Розміри та положення різних оброблюваних поверхонь можуть бути безпосередньо пов'язані. Наприклад, відхилення положення в одному монтажному отворі може вплинути на складання та з'єднання сусідніх компонентів.
Поширені багатоповерхові автомобільні деталі та вимоги до їх обробки такі:
| Тип автомобільної деталі | Типові структурні особливості | Застосування п'ятиосьової обробки на верстатах з ЧПК |
| Компоненти двигуна та силового агрегату | Розташування отворів на кількох поверхнях, монтажні пази, криволінійні поверхні та складні контури | Фрезерування кількох поверхонь, обробка похилих отворів та прецизійна обробка монтажних поверхонь |
| Корпуси трансмісії та трансмісії | Різнонаправлені з'єднувальні отвори, отвори для підшипників та внутрішні порожнини | Обробка кількох поверхонь, обробка шаблонів отворів та обробка контурів корпусу |
| Роз'єми для автомобільних шасі | Неправильні форми, похилі монтажні поверхні та просторове розташування отворів | Багатокутове фрезерування, обробка поверхонь з'єднання та обробка позицій отворів |
| Компоненти рульової системи | Вигнуті конструкції, інтерфейси з'єднання та точні положення прилягання | Обробка криволінійних поверхонь, обробка монтажних поверхонь та прецизійна контурна обробка |
| Нові конструктивні деталі енергетичних транспортних засобів | Легкі конструкції, багатоповерхневі інтерфейси та складні просторові форми | Фрезерування кількох поверхонь, обробка структурних контурів та обробка позицій з'єднань |
Пріоритети обробки цих деталей включають більше, ніж просто виконання вимог до розмірів окремих поверхонь. Вони також вимагають контролю над позиційними співвідношеннями між різними оброблюваними поверхнями, відстанню між отворами, перпендикулярністю та розмірами стику складання. П'ятиосьова обробка на верстатах з ЧПК може зменшити обмеження доступу до інструменту, спричинені складними конструкціями, шляхом регулювання відносного положення між ріжучим інструментом та заготовкою.
Обмеження традиційної багатонастановної обробки
Традиційна тривісна обробка на верстатах з ЧПК в основному спирається на три осі лінійного руху для керування рухом інструменту. Коли автомобільні деталі мають кілька сторін, похилі поверхні або складні просторові елементи, обробка зазвичай вимагає обертання пристосування, переміщення або використання кількох верстатів.
Кілька налаштувань можуть призвести до таких проблем:
- Повторне позиціонування може призвести до кумулятивних помилок, що ускладнює підтримку послідовних позиційних співвідношень між різними оброблюваними поверхнями.
- Спеціальні пристосування та інструменти для позиціонування збільшують час підготовки, тоді як складні деталі можуть вимагати проектування кількох рішень для кріплення заготовок.
- Глибокі порожнини, похилі отвори та локалізовані криволінійні поверхні можуть бути обмежені довжиною інструменту та напрямком підходу, що збільшує складність обробки.
- Повторне видалення, повторне встановлення та переміщення заготовок збільшує кількість етапів виробництва та подовжує терміни поставки прототипів і серійного виробництва.
Для нестандартних деталей на етапі розробки автомобілів часті модифікації конструкції також збільшують робоче навантаження, пов'язане з налаштуванням пристосувань та переглядом програми обробки. П'ятиосьова обробка на верстатах з ЧПК може зменшити потребу в певних спеціалізованих пристосуваннях та покращити узгодженість позиціонування між різними елементами обробки завдяки уніфікованим опорним точкам затискання.
Базові рішення для п'ятиосьової обробки з ЧПК
П'ятиосьова обробка на верстатах з ЧПК використовує лінійні осі X, Y та Z разом із двома обертовими осями для керування напрямком руху інструменту. Верстат регулює орієнтацію інструменту відповідно до геометрії деталі, дозволяючи йому наближатися до різних сторін, похилих поверхонь та складних криволінійних поверхонь. Для обробки багатоповерхневих автомобільних деталей план процесу зазвичай включає аналіз тривимірної моделі, визначення опорних точок обробки, проектування кріплення, планування траєкторії інструменту та перевірку програми обробки. Для деталей, придатних для консолідованої обробки, кілька поверхонь можна обробити за один раз. Для більших деталей, складних конструкцій або компонентів зі спеціальними вимогами до затискання, точність контролюється шляхом відповідного розподілу кількості установок та послідовності обробки. П'ятиосьова обробка не означає, що кожна деталь повинна виготовлятися на п'ятиосьовому верстаті. Для автомобільних деталей з простими конструкціями та легкодоступними оброблюваними поверхнями триосьова або чотириосьова обробка також може відповідати виробничим вимогам. Відповідну комбінацію обладнання та процесів слід вибирати на основі аналізу структури деталі та вартості обробки.

Робочий процес проектування та впровадження для п'ятиосьової обробки багатоповерхових автомобільних деталей на верстаті з ЧПК
Якість обробки багатоповерхових автомобільних деталей залежить від можливостей обладнання, а також від обґрунтованості попереднього проектування процесу. Відповідні рішення для обробки необхідно розробляти відповідно до різних матеріалів, розмірів деталей, конструктивних форм та вимог до складання.
Аналіз креслень деталей та визначення базових точок обробки
Перед початком механічної обробки необхідно проаналізувати структуру деталі на основі тривимірних моделей замовника, двовимірних інженерних креслень та технічних вимог. Це включає визначення критичних розмірів, поверхонь сполучення, розташування отворів, тонкостінних ділянок та особливостей обробки, що потребують особливого контролю. Для корпусів автомобільних трансмісій особливу увагу слід приділяти отворам для кріплення підшипників, з'єднувальним поверхням та позиційним співвідношенням між різними схемами отворів. Для кронштейнів кріплення шасі слід зосередитися на відстані між монтажними отворами, площинності з'єднувальних поверхонь та конструктивних розмірах несучих зон. Критичні розміри різняться між деталями, а дані для обробки повинні визначатися відповідно до фактичних вимог до складання. Розумні дані для обробки забезпечують єдиний орієнтир позиціонування для наступних операцій. Завдяки включенню первинних монтажних поверхонь, установчих отворів або конструктивних даних у планування процесу можна зменшити похибки перенесення розмірів між операціями. Для деталей з кількома прецизійними оброблюваними поверхнями також необхідно оцінити, чи вплине перетворення даних на положення отворів, паралельність, перпендикулярність та точність контуру.
Планування траєкторії обробки по п'яти осях та орієнтації інструменту
П'ятиосьова обробка на верстатах з ЧПК вимагає не лише визначення траєкторій руху інструменту вздовж напрямків X, Y та Z, але й контролю орієнтації руху двох осей обертання. Регулювання напрямку інструменту може покращити доступність обробки складних криволінійних поверхонь, похилих поверхонь та локалізованих глибоких порожнин. Під час проектування процесу, відповідні інструменти, напрямки різання та послідовності обробки, як правило, необхідно вибирати відповідно до геометрії деталі. Траєкторії інструменту повинні уникати взаємодії між пристосуваннями, заготовками та компонентами машини, одночасно контролюючи довжину вильоту інструменту для зменшення вібрації та деформації під час різання.
| Функція обробки | Ключові міркування щодо проектування процесу | Очікувані результати обробки |
| Отвори для кріплення на різні поверхні | Встановлення єдиної точки приведення позиціонування та планування послідовності обробки отворів | Контроль відстані між отворами та відносних позиційних зв'язків |
| Похилі отвори та кутові поверхні | Відрегулюйте кути інструменту та перевірте простір для доступу до інструменту | Зменште кількість складних налаштувань та допоміжних інструментів |
| Криволінійні поверхні та нерівні контури | Оптимізуйте траєкторії інструменту та напрямки різання | Покращення цілісності та якості поверхні |
| Глибокі порожнини та локалізовані борозни | Виберіть відповідну довжину інструменту та параметри різання | Зменшення ризику перешкод, вібрації та зносу інструменту |
Для автомобільних деталей з кількома оброблюваними поверхнями планування орієнтації інструменту повинно збалансувати ефективність обробки та стабільність розмірів. Розумне проектування траєкторії може зменшити повітряне різання та непотрібні обертальні рухи, водночас допомагаючи мінімізувати локальні зміни сил різання під час обробки.
Схема затискання заготовки та оптимізація послідовності обробки
Схема затискання заготовки безпосередньо впливає на стабільність деталі під час обробки. Багатоповерхневі автомобільні деталі можуть мати тонкі стінки, консольні конструкції, глибокі порожнини або неправильну форму. Якщо положення затискання вибрано неправильно, сили різання та сили затискання можуть спричинити локалізовану деформацію. Інженерам-технологам необхідно вибирати точки позиціонування та місця затискання на основі структури деталі, щоб забезпечити стабільність заготовки під час обробки. Для тонкостінних деталей з алюмінієвих сплавів сили затискання слід належним чином контролювати. Такі методи, як поетапне видалення матеріалу та резервування припусків на обробку, можуть зменшити ризик деформації. Для деталей зі складними криволінійними поверхнями також необхідно перевіряти просторове співвідношення між пристосуванням та поворотним столом. Хоча п'ятиосьові верстати можуть зменшити кількість обертів заготовки, не всі елементи обробки можна виконати за один раз. Для нижніх поверхонь, спеціальних внутрішніх порожнин або ділянок, закритих пристосуваннями, все ще може знадобитися перепозиціонування або допоміжні операції обробки. Вибір матеріалу, контроль точності та контроль якості багатоповерхневих автомобільних деталей. Матеріал та робоче середовище автомобільних деталей безпосередньо впливають на процес обробки. Різні матеріали відрізняються опором різанню, теплопровідністю, міцністю, вагою та вимогами до обробки поверхні. Властивості матеріалів необхідно враховувати разом із фактичним застосуванням деталі для розробки відповідних планів виробництва та контролю.
Поширені матеріали та застосування для п'ятиосьової обробки автомобільних деталей на верстатах з ЧПК
До поширених матеріалів для багатоповерхових автомобільних деталей належать алюмінієві сплави, нержавіюча сталь, легована сталь та інженерні пластмаси. Вибір матеріалу слід визначати відповідно до вимог до несучої здатності деталі, умов експлуатації, обмежень у вазі, вимог до корозійної стійкості та бюджету.
| Категорія матеріалу | Загальні матеріали | Застосовувані деталі та характеристики обробки |
| Алюмінієві сплави | 6061, 7075 тощо. | Підходить для легких кронштейнів, корпусів, монтажних компонентів та складних конструкційних деталей з хорошою оброблюваністю |
| Нержавіюча сталь | 304, 316 тощо. | Підходить для роз'ємів, монтажних компонентів та деяких автомобільних функціональних деталей, що потребують стійкості до корозії |
| Легована сталь | Вибрано відповідно до вимог до деталі | Підходить для з'єднувальних конструкцій та механічних деталей, що вимагають високої міцності та зносостійкості |
| Інженерна пластмаса | POM, PEEK, ABS тощо. | Підходить для ізоляційних компонентів, неметалевих конструкційних деталей, тестових прототипів та деяких деталей з легким навантаженням |
Алюмінієві сплави характеризуються відносно малою вагою та високою ефективністю обробки, що робить їх придатними для багатьох автомобільних конструкційних деталей та розробницьких прототипів. Алюмінієвий сплав 7075 пропонує відносно високу міцність, але його вартість матеріалу, деформація обробки та подальші вимоги до обробки потребують комплексної оцінки. Алюмінієвий сплав 6061 пропонує хорошу застосовність з точки зору оброблюваності, міцності та вартості, і може бути використаний для різних автомобільних компонентів. Нержавіюча сталь та легована сталь зазвичай потребують розробки процесу на основі параметрів різання, матеріалів інструментів та умов охолодження. Інженерні пластмаси вимагають особливої уваги до сили затиску, температури обробки та локалізованої деформації під час різання, щоб уникнути зміни розмірів або дефектів поверхні.
Контроль критичних розмірів та точності обробки кількох поверхонь
Вимоги до точності для багатоповерхових автомобільних деталей зазвичай зосереджені на монтажних отворах, поверхнях сполучення, структурах позиціонування та позиційних зв'язках між різними елементами обробки. Навіть якщо розміри окремих оброблюваних поверхонь відповідають вимогам креслення, відхилення у відстанях між положеннями отворів або перпендикулярності між оброблюваними поверхнями можуть вплинути на кінцеве складання. П'ятиосьова обробка може зменшити помилки, спричинені перетворенням даних, усуваючи деякі повторні налаштування. Однак на кінцеву точність все ще впливають такі фактори, як стан верстата, знос інструменту, деформація матеріалу, параметри різання та методи вимірювання.
Точний контроль може бути досягнутий за допомогою таких технологічних заходів:
- Встановіть чіткі опорні точки обробки для критичних монтажних поверхонь та розташування отворів, щоб зменшити непотрібні перетворення опорних точок.
- Розділіть чорнову обробку від чистової, залишаючи відповідний припуск на чистову обробку, щоб зменшити зміни розмірів, спричинені зняттям внутрішніх напружень матеріалу.
- Встановіть окремі вимоги до обробки та контролю для критичних положень отворів, поверхонь, що сполучаються, та тонкостінних ділянок.
- Виберіть відповідне вимірювальне обладнання відповідно до розмірів деталі та вимог до допусків, щоб перевірити, чи відповідають результати обробки інженерним кресленням.
Для автомобільних деталей зі суворими вимогами до складання рекомендується чітко вказувати на кресленнях критичні розміри, допуски, позначення опорних точок та вимоги до шорсткості поверхні. Уніфіковані стандарти проектування, обробки та контролю можуть зменшити кількість повторних робіт, спричинених нечіткими технічними вимогами під час виробництва.
Обробка поверхні та контроль якості багатоповерхневих автомобільних деталей
Обробку поверхні слід визначати залежно від матеріалу деталі та робочого середовища. Деталі з алюмінієвих сплавів можуть піддаватися анодування, піскоструминній обробці або іншим відповідним процесам обробки поверхні, за потреби. Деталі з нержавіючої сталі можна очищати, пасивувати або оброблювати поверхню, використовуючи відповідні методи залежно від їхнього цільового застосування. Різні процеси обробки можуть впливати на кінцеві розміри, стан поверхні та корозійну стійкість деталей, тому відповідні вимоги слід підтвердити перед обробкою. Контроль якості слід проводити відповідно до інженерних креслень та стандартів прийняття замовником. Планові перевірки можуть включати зовнішній вигляд, критичні розміри, положення отворів, різьбу, задирки від обробки та стан поверхні. Для деталей зі складними просторовими структурами можна використовувати координатно-вимірювальні машини для контролю розмірів та геометричних елементів, за потреби.
Для прототипів розробки та дрібносерійних деталей можуть бути надані протоколи контролю розмірів, сертифікати матеріалів та відповідна документація щодо якості відповідно до вимог проекту. Для подальшого серійного виробництва програми обробки, партії матеріалів, критичні параметри процесу та вимоги до контролю також повинні залишатися незмінними, щоб деталі з різних партій могли прийматися відповідно до єдиних стандартів. Слід зазначити, що можливості п'ятиосьового обробного обладнання з ЧПК не означають, що кожна деталь може досягти однакових допусків. Досяжну точність необхідно оцінювати відповідно до матеріалу, конструкції, розмірів обробки, умов контролю та вимог до креслення.
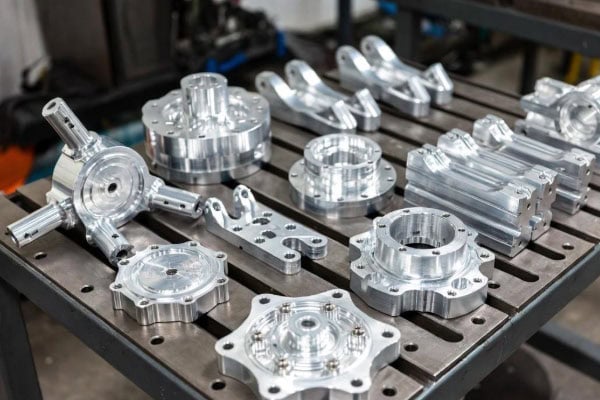
Рішення для індивідуального виробництва та доставки для п'ятиосьової обробки багатоповерхових автомобільних деталей на верстатах з ЧПК
Проекти автомобільних компонентів зазвичай проходять через перевірку конструкції, виробництво прототипів, дрібносерійне виробництво та серійне виробництво. Різні етапи передбачають різну кількість деталей, вимоги до розмірів та графіки поставок. Виробничі рішення повинні забезпечувати певний ступінь гнучкості, щоб враховувати модифікації розробки та подальші виробничі вимоги.
Робочий процес обслуговування від креслень автомобільних деталей до поставки готової продукції
TiRapid може проводити оцінку технологічності деталей на основі наданих замовником тривимірних моделей, двовимірних креслень та технічних вимог, а також розробляти рішення для обробки відповідно до потреб проекту. П'ятиосьова обробка на верстатах з ЧПК може поєднуватися зі звичайним фрезеруванням, токарством, виготовленням листового металу та іншими виробничими процесами на верстатах з ЧПК для надання індивідуальних послуг з виробництва автомобільних деталей з різними конструкціями.
| Етап виготовлення | Основний зміст послуги | Ключові результати проекту |
| Оцінювання малюнків | Аналізуйте 3D-моделі, матеріали, допуски, інтерфейси складання та проблеми обробки | Уточнення вимог до виробництва та доцільності процесу |
| Проектування процесу | Розробляти маршрути обробки, схеми затискання, траєкторії інструменту та вимоги до контролю | Підтвердьте методи обробки та методи контролю критичних розмірів |
| Прототипне виробництво | Виготовляти деталі машин згідно із затвердженими кресленнями, проводити розмірні перевірки та вносити необхідні корективи до процесу | Перевірте вимоги до конструкції, розмірів та складання |
| Дрібносерійне виробництво | Виготовляємо деталі відповідно до затверджених процесів та стандартів якості | Підтримуйте стабільність розмірів деталей та якості обробки |
| Серійне виробництво | Організувати виробництво відповідно до обсягів замовлень, графіків виробництва та вимог до контролю | Збалансуйте графіки поставок, стабільність виробництва та контроль витрат |
На етапі оцінки проекту DFM (Проектування для технологічності) може допомогти виявити недоцільні структури обробки, недостатній простір для доступу до інструменту, надмірно жорсткі некритичні допуски та конструктивні особливості, які можуть збільшити виробничі витрати. Повідомлення про ці проблеми до початку виробництва може зменшити тимчасові зміни креслень або переробку під час обробки. Для автомобільних деталей на етапі розробки клієнти можуть спочатку перевірити складальні та конструктивні проекти за допомогою одиничних або дрібносерійних прототипів, а потім скоригувати креслення та виробничі вимоги відповідно до результатів перевірки. Після початку наступного виробництва підтверджені вимоги до процесу можна використовувати повторно, щоб зменшити повторне спілкування та коригування процесу.
Організації виробництва для одиничних прототипів, невеликих партій та серійного виробництва
Обсяги виробництва автомобільних деталей впливають на програмування, підготовку інструментів, закупівлю матеріалів та витрати на обробку одиниць. П'ятиосьова обробка на верстатах з ЧПК пропонує значну гнучкість процесу та підходить для складних конструкцій та деталей на замовлення. Однак конкретний план виробництва все ще необхідно визначати відповідно до обсягу замовлення та характеристик деталей. Одиничні прототипи зазвичай зосереджуються на перевірці конструкції, підтвердженні розмірів та випробуванні складання. На цьому етапі можна вибрати відповідні матеріали для обробки та методи обробки поверхні відповідно до фактичних вимог, щоб уникнути зайвих інвестицій у спеціалізований інструмент до завершення конструкції.
Дрібносерійне виробництво потребує балансу між швидкістю доставки та узгодженістю деталей. Стандартизація даних обробки, оптимізація траєкторій інструментів та встановлення фіксованих стандартів контролю дозволяє зменшити варіації процесу під час повторного виробництва. Для автомобільних деталей, що потребують повторного поповнення запасів або постійної розробки, також важливо підтримувати узгодженість у перегляді креслень та технічних вимогах. Серійне виробництво вимагає подальшої оцінки постачання матеріалів, планування обладнання, терміну служби інструменту, часу виробничого циклу та планів контролю якості. Для складних деталей, придатних для п'ятиосьової обробки, виробництво можна організувати в поєднанні з іншими процесами обробки на верстатах з ЧПК, щоб уникнути використання більш витратних методів обробки для кожної деталі.
Кошторис на обробку, термін виконання та комунікація проекту
Вартість п'ятиосьової обробки на верстатах з ЧПК зазвичай залежить від типу матеріалу, розмірів деталі, часу обробки, структурної складності, вимог до допусків, обробки поверхні та обсягу замовлення. Деталі з глибокими порожнинами, складними криволінійними поверхнями, тонкостінними конструкціями або кількома точними схемами отворів можуть вимагати більше часу на програмування, обробку та контроль.
Для підвищення ефективності котирування та оцінки проектів клієнтам рекомендується надати таку інформацію:
- Тривимірні моделі або двовимірні інженерні креслення, бажано в доступних форматах, таких як STEP, IGES та DWG.
- Марки матеріалів, кількості деталей та очікувані виробничі партії.
- Критичні розміри, допуски, шорсткість поверхні та вимоги до обробки поверхні.
- Графік поставок, вимоги до складання та необхідна документація для перевірки.
TiRapid надає безкоштовні звіти DFM, миттєві котирування та підтримку проектів. Конкретні ціни на обробку та терміни виконання робіт підтверджуються відповідно до креслень, матеріалів, кількості та технічних вимог. Послуги, перелічені на офіційному веб-сайті, включають п'ятиосьову обробку на верстатах з ЧПК, виготовлення автомобільних деталей на замовлення, а також підтримку прототипів та серійного виробництва. Уточнення фактичних вимог до обробки перед котируванням може зменшити повторні підтвердження, спричинені неповною інформацією, та допомогти ефективніше організувати закупівлю матеріалів, підготовку процесу та подальші виробничі графіки.
Поширені запитання
Якої точності може досягти п'ятиосьова обробка автомобільних деталей на верстатах з ЧПК?
Точність обробки необхідно визначати залежно від матеріалу, структури деталі, розмірів, стану інструменту та методів контролю. Можливості обробки на верстатах з ЧПК від TiRapid включають допуски до ±0.01 мм, але це значення не можна безпосередньо застосовувати до всіх автомобільних деталей. Конкретні вимоги до точності слід оцінювати відповідно до інженерних креслень та фактичних процесів обробки.
Чи підходить п'ятиосьова обробка на верстатах з ЧПК для невеликих партій виготовлення автомобільних деталей на замовлення?
Він підходить для виготовлення деталей на замовлення зі складними криволінійними поверхнями, розташуванням отворів на кількох поверхнях, похилими елементами обробки та прецизійними монтажними конструкціями. Для одиничних прототипів та невеликих партій замовлення це може зменшити потребу в підготовці спеціального обладнання та повторному налагоджуванні. Однак деталі з простими конструкціями також можна обробляти за допомогою тривісного або чотиривісного обладнання. Конкретне рішення необхідно визначати залежно від обсягу замовлення та складності обробки.
Які документи потрібні для обробки автомобільних деталей?
Зазвичай потрібні тривимірні моделі, двовимірні інженерні креслення, марки матеріалів, кількості деталей та вимоги до допусків. Якщо деталі мають спеціальні вимоги до документації щодо обробки поверхні, складання або контролю, їх також слід надати під час запиту на отримання цінової пропозиції, щоб полегшити точну оцінку процесу та складання цінової пропозиції.
Чи підтримує п'ятиосьова обробка на верстатах з ЧПК виробництво від прототипів до серійного виробництва?
Відповідно до вимог проекту можна організувати виробництво окремих прототипів, дрібносерійне виробництво та серійне виробництво. Стадія прототипу в основному використовується для підтвердження проектних розмірів та вимог до складання. Подальше виробництво вимагає конкретного плану, що базується на обсягу замовлення, постачанні матеріалів, процесах обробки та стандартах якості. Фактичні терміни поставки та обсяги продукції необхідно визначити шляхом оцінки креслень та підтвердження замовлення.
Обробка багатоповерхових автомобільних деталей вимагає врахування структурної складності, точності обробки, властивостей матеріалів та виробничих витрат. П'ятиосьова обробка на верстатах з ЧПК може завершити обробку кількох поверхонь, похилих отворів та складних криволінійних поверхонь, регулюючи орієнтацію інструменту, зменшуючи кількість повторюваних операцій налаштування та забезпечуючи більш гнучкі методи виробництва для розробки та виробництва автомобільних деталей. Для клієнтів, яким потрібні індивідуальні автомобільні роз'єми, периферійні компоненти двигуна, корпуси трансмісії, кронштейни шасі або конструктивні деталі транспортних засобів на нових джерелах енергії, надання повних креслень, специфікацій матеріалів та вимог до допусків допомагає швидко визначити доцільність процесу та розробити чітке виробниче рішення. Незалежно від того, чи йдеться про проект у розробці продукту, перевірці прототипу чи серійному виробництві, попереднє підтвердження вимог до обробки може допомогти забезпечити безперебійне виробництво та доставку.
Електронна пошта: projects@tirapid.com
Телефон: + 86 760 8999 8536
















