
Інтелектуальне нафтогазове обладнання повинно працювати в складних умовах, що включають тиск, температуру, агресивні середовища та механічні навантаження протягом тривалого часу. Якість виготовлення корпусів клапанів, з'єднувачів, корпусів датчиків та монтажних конструкцій може безпосередньо впливати на складання та експлуатацію обладнання. Для науково-дослідних компаній та команд закупівель вибір постачальника верстатів з ЧПК передбачає більше, ніж просто порівняння цін. Також необхідно враховувати можливості обробки матеріалів, обробку складних конструкцій, контроль розмірів, перевірку прототипів та можливості партійного постачання. Чітко сплановане рішення для обробки може допомогти зменшити ризики, пов'язані з прототипами, та скоротити цикл розробки продукту.
Які частини інтелектуального нафтогазового обладнання підходять для обробки на верстатах з ЧПК?
Інтелектуальне нафтогазове обладнання містить багато нестандартних прецизійних компонентів. Обробка на верстатах з ЧПК дозволяє виготовляти деталі на замовлення з різними конструкціями на основі креслень CAD та 3D-моделей, що робить його придатним для прототипів, невеликих партій та масового виробництва.
Корпуси клапанів та компоненти керування рідиною
Корпуси клапанів та кришки клапанів виконують функції контролю рідини, з'єднання та герметизації. Середні та великі корпуси клапанів для нафтогазової промисловості зазвичай виготовляються з кованих або литих заготовок перед використанням ЧПК-обробки для отримання критичних розмірів та функціональних поверхонь. Стан заготовки та припуск на обробку слід перевірити перед обробкою, щоб зменшити ризик виявлення внутрішніх дефектів під час чистової обробки.
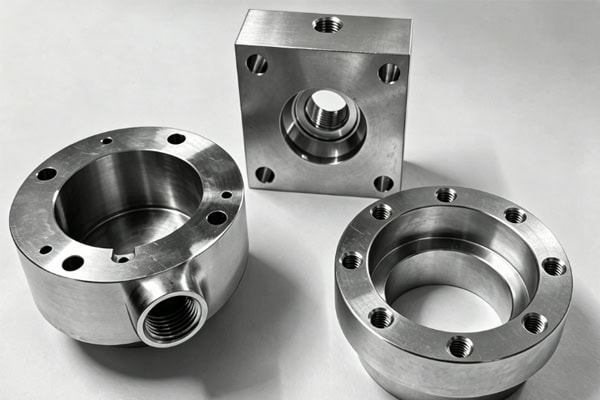
- Корпуси клапанів та кришки клапанів: ковані або литі заготовки можна вибрати відповідно до структури деталі, з ключовими зонами обробки, включаючи проточні канали, фланцеві поверхні, монтажні отвори, різьбу та ущільнювальні поверхні.
- Штоки клапанів та сідла клапанів: зосередьтеся на контролі зовнішнього діаметра, концентричності, округлості та розмірів герметичного прилягання.
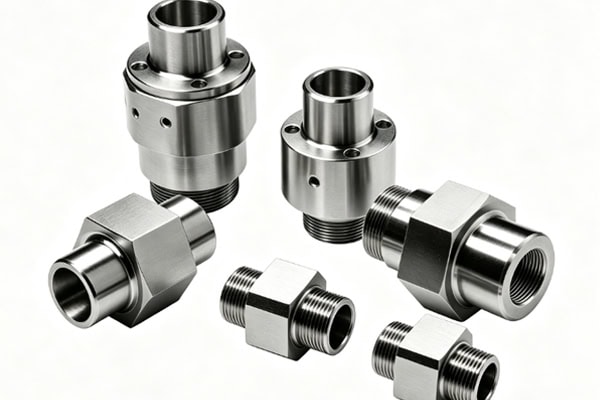
- Фланці та з'єднувачі: головним чином обробка торцевих поверхонь, відстані між отворами, різьби та положення інтерфейсу для забезпечення точного з'єднання трубопроводів.
Для цих компонентів якість заготовок та якість обробки на верстатах з ЧПК необхідно контролювати разом. Правильна перевірка припусків на обробку та потенційних дефектів на ранній стадії може зменшити втрати під час подальшої обробки.
Корпуси датчиків та структурні компоненти модуля моніторингу
Інтелектуальне нафтогазове обладнання зазвичай включає модулі моніторингу тиску, температури та інші. Їхні структурні компоненти повинні точно поєднуватися з датчиками, електронними схемами та основним корпусом обладнання.
- Корпуси приладів: Виготовлені з обробкою монтажних порожнин, інтерфейсів та кріпильних конструкцій відповідно до внутрішнього розташування компонентів.
- Роз'єми датчиків: Зосередьтеся на розмірах різьби, розмірах інтерфейсу та зонах розташування.
- Монтажні основи: Розроблені з кріпильними отворами, установчими поверхнями та зазорами відповідно до наявного простору для обладнання.
Точна інтеграція між модулями моніторингу та основною конструкцією забезпечує стабільну механічну основу для подальшого монтажу та введення в експлуатацію.
Компоненти насосів, компресорів та трубопроводів
Компоненти, що використовуються в системах транспортування енергії та рідин, повинні мати баланс між точністю розмірів та структурною міцністю, а різні методи обробки вибираються відповідно до їхньої конкретної геометрії.
| Інтелектуальна частина нафтогазового обладнання | Загальні варіанти заготовок / матеріалів | Рекомендований процес обробки | Ключові елементи контролю |
| Корпус клапана, кришка клапана | Поковки або лиття з нержавіючої сталі, легованої сталі | Фрезерування, розточування, свердління, нарізання різьби з ЧПК | Припуск на обробку, проточні канали, ущільнювальні поверхні, положення отворів |
| Шток клапана, сідло клапана | Нержавіюча сталь, зносостійкі сплави | Токарство з ЧПК, прецизійна обробка | Зовнішній діаметр, концентричність, округлість, розміри прилягання |
| Корпус датчика | Алюмінієвий сплав, нержавіюча сталь | Фрезерування з ЧПУ, токарство | Розміри порожнини, положення інтерфейсу, різьба |
| Основа для кріплення приладу | Алюмінієвий сплав, нержавіюча сталь | Фрезерування з ЧПУ, свердління | Розташування поверхонь, відстань між отворами, площинність |
| З'єднувачі трубопроводів | Поковки або прутковий матеріал з нержавіючої сталі, легованої сталі | Токарний, фрезерний верстат з ЧПК | Різьба, торцеві поверхні, концентричність |
| Структурні компоненти насоса та компресора | Нержавіюча сталь, легована сталь, алюмінієвий сплав | 3-осьовий / 5-осьовий ЧПК | Розміри сполучення, конструктивна міцність |
Конкретну форму заготовки слід визначати відповідно до розміру деталі, складності конструкції, обсягу виробництва та вимог до продуктивності, а не призначати фіксований маршрут обробки лише на основі назви деталі.
Як можна контролювати точність обробки на верстатах з ЧПК для інтелектуального нафтогазового обладнання?
Компоненти нафтогазового обладнання зазвичай мають глибокі отвори, складні проточні канали, тонкі стінки та численні сполучні поверхні. Контроль точності повинен охоплювати аналіз креслень, позиціонування обробки, виконання процесу та контроль якості.
Проведення DFM-аналізу перед обробкою
Аналіз технологічності креслень та 3D-моделей перед виробництвом може виявити потенційні проблеми між конструкційним проєктом та фактичними вимогами до механічної обробки.
- Перевірте критичні розміри: підтвердьте діаметри отворів, відстань між отворами, товщину стінки, різьбу та допуски на сполучення.
- Аналіз складних конструкцій: Оцінка доступності інструменту для глибоких отворів, вузьких канавок, криволінійних поверхонь та внутрішніх порожнин.
- Планування баз даних кріплення: Визначення відповідних методів позиціонування та кріплення відповідно до вимог остаточного складання.
Ретельний аналіз на початку може зменшити кількість коригувань процесу та змін у конструкції після початку обробки.
Зіставлення процесів ЧПК зі структурами деталей
Звичайні конструкції можна обробляти за допомогою 3-осьового ЧПК, тоді як складні криволінійні поверхні, багатогранні компоненти або деталі, що потребують меншої кількості налаштувань, можна обробляти на 5-осьовому ЧПК. Ротаційні компоненти підходять для токарної обробки на ЧПК. Шаблони отворів, різьблення та прецизійні інтерфейси також можуть вимагати свердління, нарізання різьби та чистової обробки. Правильний вибір процесу допомагає зменшити відхилення розмірів, спричинені багаторазовим переміщенням.
Створення системи контролю критичних розмірів
Компоненти, що використовуються в інтелектуальному нафтогазовому обладнанні, повинні відповідати вимогам до складання та герметизації, тому план перевірки повинен базуватися на критичних характеристиках, зазначених у кресленнях.
- Перевірка розмірів: Перевірте основні розміри, такі як довжина, діаметр, діаметр отвору та відстань між отворами.
- Геометрична перевірка: Перевірка важливих геометричних характеристик, таких як площинність, концентричність та перпендикулярність.
- Перевірка КВМ: Використовуйте координатно-вимірювальні машини для складних компонентів, щоб перевірити критичні розміри та геометричні допуски.
Узгодження даних обробки з результатами контролю спрощує контроль узгодженості між прототипами та компонентами, виготовленими серійно.
Як вибрати матеріали для обробки на верстатах з ЧПК для інтелектуального нафтогазового обладнання?
Матеріали необхідно вибирати залежно від робочого середовища, температури, тиску та агресивного середовища. Для важкооброблюваних матеріалів параметри інструментів, охолодження та різання також слід враховувати на ранніх етапах планування процесу.
Нержавіюча сталь, легована сталь та сплави на основі нікелю для високоефективних конструкцій
Основні компоненти нафтогазового обладнання можуть працювати під високим тиском, агресивними середовищами або високими температурами протягом тривалого часу, що пред'являє високі вимоги до міцності та стійкості матеріалів.
- Нержавіюча сталь: може використовуватися для певних корпусів клапанів, з'єднувачів та корпусів приладів. Конкретний сорт слід вибирати відповідно до середовища та умов експлуатації.
- Легована сталь: підходить для механічних конструкцій, що вимагають високої міцності та несучої здатності.
- Нікелеві сплави: такі матеріали, як Inconel 625 та Inconel 718, можуть використовуватися в спеціалізованих високотемпературних або агресивних середовищах. Однак вони демонструють значне зміцнення та низьку теплопровідність, що робить їх типовими важкооброблюваними матеріалами.
Нікелеві сплави не можна просто обробляти механічно, використовуючи стандартні параметри сталі. Відповідний інструмент слід вибирати відповідно до стану матеріалу та операції обробки, поєднуючи його з жорстким кріпленням, відповідними параметрами різання та ефективним охолодженням для контролю зносу інструменту та нагрівання під час обробки. Конкретний процес слід підтвердити за допомогою реальних випробувань під час обробки.
Алюмінієві сплави для легких конструкцій інтелектуального обладнання
Деякі корпуси, кронштейни та основи, що використовуються в інтелектуальному обладнанні для моніторингу, потребують зменшення ваги, зберігаючи при цьому хорошу оброблюваність.
- Корпуси обладнання: Підходять для обробки внутрішніх порожнин, інтерфейсів та монтажних конструкцій.
- Монтажні кронштейни: Можна фрезерувати з кишенями для зменшення ваги, кріпильними отворами та кріпильними поверхнями.
- Основи модулів: Використовуються для з'єднання та закріплення внутрішніх модулів, одночасно балансуючи вагу та жорсткість конструкції.
Алюмінієві сплави більше підходять для певних конструкцій, що не витримують тиску, тоді як конкретний діапазон застосування слід визначати відповідно до фактичних умов експлуатації обладнання.
Як реалізується проект з ЧПК для інтелектуального нафтогазового обладнання від створення прототипу до поставки?
Проекти інтелектуального нафтогазового обладнання зазвичай проходять через розробку прототипів, перевірку невеликих партій та серійне виробництво. Ефективність координації між цими етапами може вплинути на загальний графік розробки продукту.
Підтвердьте креслення, заготовки та план обробки
На етапі запуску проекту необхідно підтвердити креслення, 3D-моделі, матеріали, допуски та вимоги до обробки поверхні, а також визначити відповідний тип заготовки відповідно до структури деталі. Для виливків та поковок також слід перевірити стан матеріалу, критичні розміри та припуск на обробку перед розробкою відповідного плану обробки на верстаті з ЧПК. Попереднє узгодження інформації про проект зі специфікаціями заготовки може зменшити ризики обробки, спричинені недостатнім припуском або дефектами заготовки.
Обробка прототипів та перевірка малих партій
Після того, як продукт переходить на етап валідації, прототипи та невеликі партії можуть бути використані для перевірки фактичних результатів обробки.
- Перевірка прототипу: Зосередьтеся на критичних розмірах, положеннях інтерфейсу, різьбі та зонах ущільнення.
- Перевірка стабільності процесу: моніторинг зносу інструменту, зміни розмірів та якості оброблюваної поверхні.
- Реагування на зміни в проекті: оновлення програм, процесів та графіків виробництва відповідно до переглянутих креслень.
Перевірені умови процесу можуть слугувати орієнтиром для подальшого серійного виробництва та допомагати підтримувати стабільність розмірів між різними виробничими партіями.
Остаточна перевірка, обробка поверхні та упаковка
Після завершення механічної обробки слід виконати підтвердження якості та подальшу обробку відповідно до вимог замовлення.
- Остаточна перевірка: Перевірте розміри, різьбу, зовнішній вигляд, наявність задирок та критичних зон з'єднання.
- Обробка поверхні: організуйте пасивацію, піскоструминну обробку, анодування або інші методи обробки відповідно до матеріалу та умов експлуатації.
- Упаковка та доставка: Класифікуйте, захищайте та упаковуйте компоненти відповідно до їх структури, а потім перевіряйте кількість та інформацію про доставку.
Повна підготовка до відвантаження дозволяє командам закупівель, досліджень та розробок, а також складанню ефективніше координувати подальшу роботу.
Під час пошуку компонентів, оброблених на верстатах з ЧПК, для інтелектуального нафтогазового обладнання, покупці можуть оцінювати постачальників на основі загальних виробничих можливостей. Для проектів, що включають складні проточні канали, спеціальні матеріали та високоточні елементи сполучення, також слід заздалегідь підтвердити плани перевірки прототипів та серійного виробництва. TiRapid надає індивідуальні послуги з обробки на верстатах з ЧПК для нафтогазової промисловості, що охоплюють швидке прототипування, точну обробку, контроль якості та серійне виробництво для підтримки повного виробництва компонентів для проектів інтелектуального нафтогазового обладнання.
















