
Пристосування для промислового обладнання може виглядати як проста комбінація фіксуючих блоків, затискачів та монтажних отворів, але його реальна продуктивність залежить від того, наскільки точно та стабільно воно утримує заготовку. Якщо положення дещо змінюється щоразу, коли завантажується компонент, або надмірне зусилля затискання викликає деформацію, точність обробки може швидко стати нестабільною. Пристосування, виготовлені на замовлення, є особливо вимогливими, оскільки кожен проект обладнання може передбачати різні розміри заготовки, опорні точки та вимоги до складання. Обробка на верстатах з ЧПК може забезпечити точні фіксуючі отвори, опорні поверхні, обмежувальні конструкції та монтажні інтерфейси, допомагаючи пристосуванням забезпечувати стабільну та повторювану продуктивність у промисловому виробництві.
Які ключові вимоги до пристосувань для промислового обладнання для обробки на верстатах з ЧПК?
Основне завдання кріпильного пристрою полягає в тому, щоб розмістити та закріпити заготовку, але практичне виробництво передбачає набагато більше. Розміри заготовки, місця обробки, траєкторії інструментів та інтерфейси обладнання впливають на конструкцію кріпильного пристрою. Гарний кріпильний пристрій не повинен бути надто складним. Він повинен швидко позиціонувати заготовку, надійно утримувати її, забезпечувати достатній зазор для обробки та підтримувати надійну точність після багаторазового використання.
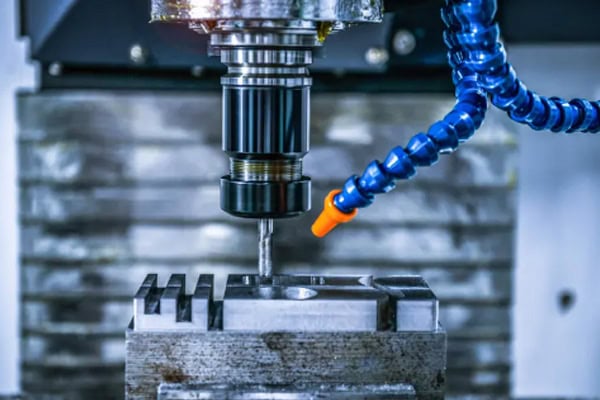
Локалізація конструкцій потребує постійної точності
Фіксуючі отвори, фіксуючі штифти та опорні поверхні зазвичай є одними з найважливіших характеристик пристосування. Під час обробки на верстатах з ЧПК необхідно ретельно контролювати розмірне співвідношення між цими елементами. Якщо саме пристосування вносить похибки позиціонування, заготовка може не досягти необхідного положення обробки. Для промислових пристосувань, що використовуються багаторазово, також слід враховувати зносостійкість та довготривалу стабільність позиціонування.
- Забезпечення стабільності положення отворів для фіксації: невелике зміщення положення отвору може призвести до переміщення всієї заготовки та вплинути на подальші операції свердління, фрезерування та складання.
- Тримайте опорні поверхні рівними: нерівна опорна поверхня може призвести до легкого коливання заготовки, створюючи додаткове напруження після затискання.
- Використовуйте відповідні посадки для фіксуючих штифтів: надмірно тугі посадки ускладнюють завантаження, а надмірний зазор знижує повторюваність.
- Зробіть обмежувальні конструкції простими в експлуатації: заготовка повинна швидко досягати правильного опорного положення без повторного ручного регулювання.
Після того, як пристосування потрапляє у виробництво, ефективність позиціонування та повторюваність часто важливіші, ніж одноразове досягнення точності. Пристосування, яке вимагає від оператора щоразу вручну знаходити правильне положення, може мати точні окремі компоненти, але все одно не забезпечувати стабільний виробничий ритм.
Затискну силу необхідно належним чином контролювати
Пристосування потребує достатньої сили для утримання заготовки, але сильніше затискання не завжди є кращим варіантом. Тонкостінні алюмінієві деталі, готові компоненти та великі заготовки можуть деформуватися, коли тиск зосереджений в одному місці. Під час виробництва пристосувань на верстатах з ЧПК точки затискання та опори повинні формувати відповідний розподіл навантаження.
- Розміщуйте точки затискання близько до опорних зон: це допомагає зменшити ризик вигину під час обробки.
- Уникайте концентрованого тиску на тонкостінні секції: більша площа контакту або додаткова опора можуть допомогти розподілити навантаження.
- Захист оброблених поверхонь: погано спроектовані контактні точки можуть залишати сліди або подряпини на точно оброблених ділянках.
- Забезпечте практичність затискання: оператори повинні мати можливість швидко закріплювати та відпускати заготовку під час багаторазового виробництва.
| Зона для пристосувань | Фокус на обробці на верстатах з ЧПК | Виробничий вплив |
| Розташування отворів | Діаметр, відстань, точність позиціонування | Визначає положення заготовки |
| Опорні поверхні | Площинність, розмірне співвідношення | Забезпечує стабільне затискання |
| Зупинні блоки | Висота, положення, контактна поверхня | Керує опорною точкою заготовки |
| Зони затискання | Положення контакту, розподіл навантаження | Запобігає руху або деформації |
| Монтажна основа | Положення отвору, паралельність | Впливає на встановлення обладнання |
Пристосування повинно забезпечувати достатній простір для інструменту
Конструкція кріпильного пристосування повинна враховувати не лише те, чи можна закріпити заготовку. Рух інструменту, доступ до шпинделя та зони обробки також слід перевірити заздалегідь. Це стає особливо важливим для заготовок, що потребують глибоких порожнин, бічних отворів або багатогранної обробки.
- Забезпечте достатній зазор навколо зон обробки: Уникайте контакту ріжучих інструментів із пристосуванням під час роботи.
- Залиште достатньо місця навколо місць глибоких отворів: уникайте зіткнення між тримачем інструменту, шпинделем та конструкцією пристосування.
- Залишайте шляхи відведення стружки відкритими: надмірне накопичення стружки може вплинути на якість обробки та збільшити час очищення.
- Забезпечте достатній простір для завантаження: Оператори повинні мати можливість виймати заготовку без заважаючих кріпильних конструкцій.
Як обробка на верстатах з ЧПК за допомогою пристосувань повинна бути адаптована до різних структур заготовок?
Компоненти промислового обладнання бувають різних форм, включаючи плоскі деталі, вали, тонкостінні компоненти, деталі нерівної форми та великі конструктивні елементи. Стандартне пристосування не завжди може ефективно впоратися з цими відмінностями. Пристосування, яке ігнорує структуру заготовки, може мати нестабільне положення, деформацію або недостатній зазор для обробки. Обробку на верстатах з ЧПК слід починати з чіткого розуміння опорних точок заготовки та місць обробки, перш ніж визначатися опорні та затискні конструкції.
Як слід затискати тонкостінні алюмінієві заготовки?
Тонкостінні заготовки особливо чутливі до деформації затискання. Якщо тиск кріплення зосереджений у невеликій ділянці, деталь може відскочити назад після відпускання кріплення, що призведе до зміни розмірів та форми.
- Додайте відповідні точки опори: забезпечте більш рівномірну опору для великих тонкостінних ділянок та зменшіть вібрацію під час обробки.
- Зменшення локалізованого тиску затискання: запобігання утворенню помітних слідів на заготовці.
- Оптимізація контактних поверхонь: покращення стабільності контакту між пристосуванням та компонентом.
- Контролюйте непідтримувані ділянки: Довгі нависаючі ділянки можуть потребувати додаткової підтримки, щоб запобігти руху під час різання.
Сталеві заготовки потребують більшої жорсткості кріплення
Великі сталеві компоненти часто важкі та можуть створювати значні сили різання під час обробки. Основа пристосування, опорні блоки та кріпильні конструкції потребують достатньої жорсткості. Якщо опорні точки розташовані неправильно, заготовка може вібрувати під час обробки, навіть якщо вона здається надійно закріпленою.
- Забезпечте стабільне положення основи пристосування: Запобігайте руху на столі верстата під час обробки.
- Розташуйте опори подалі від слабких ділянок: зменшіть локалізовану деформацію, спричинену затискними та різальними силами.
- Враховуйте вимоги до підйому та обробки: великогабаритні заготовки необхідно завантажувати та розвантажувати безпечно, не допускаючи, щоб кріпильні конструкції ставали перешкодами.
- Враховуйте теплові зміни під час тривалих циклів обробки: зміни температури у верстаті та матеріалі можуть впливати на стабільність позиціонування під час безперервного виробництва.
Для нестандартних заготовок часто потрібні спеціальні фіксуючі структури
Нестандартні заготовки можуть мати мало плоских поверхонь або стандартних отворів, що ускладнює використання звичайних пристосувань. Обробка на верстатах з ЧПК може створювати спеціальні блоки позиціонування, контурні опори та спеціалізовані обмежувальні конструкції, які встановлюють стабільні опорні точки на основі фактичного профілю заготовки. Для складних компонентів промислового обладнання цей тип спеціального пристосування може бути набагато практичнішим, ніж багаторазове позиціонування заготовки вручну.
Під час розробки пристосування клієнти в ідеалі повинні надати 3D-модель, креслення обробки, критичні опорні точки та інформацію про інтерфейс обладнання разом. Повна інформація полегшує виявлення потенційних перешкод та визначення того, які області підходять для розміщення, затискання або забезпечення зазору.
Як світильники можуть підтримувати стабільність під час серійного виробництва?
Пристрій може працювати дуже добре, коли воно нове, але тривале виробництво призводить до зношування фіксуючих штифтів, опорних поверхонь, затискачів та інших контактних поверхонь. Зі збільшенням кількості циклів навантаження цей знос може поступово впливати на повторюваність. Виробникам промислового обладнання варто враховувати довговічність пристосувань та простоту обслуговування ще до початку виробництва.
Що слід перевірити перед початком виробництва?
Перш ніж пристосування буде запущено у регулярне виробництво, недостатньо перевірити лише його зовнішні розміри та монтажні отвори. Більш корисними є фактичні випробування на навантаження. Заготовку слід неодноразово позиціонувати та затискати, щоб перевірити, чи залишається її положення стабільним.
- Перевірте кріпильні отвори та штифти: переконайтеся, що посадка правильна, без надмірного люфту.
- Перевірте повторне навантаження: навантажте заготовку кілька разів і перевірте, чи залишається положення опорної точки незмінним.
- Перевірте затискну дію: переконайтеся, що ручні, пневматичні або гідравлічні механізми працюють безперебійно.
- Перевірка зазору інструменту: Виконайте фактичну траєкторію обробки, щоб переконатися, що інструмент не заважатиме пристосуванню.
- Перевірте простір для відведення стружки: переконайтеся, що стружка не накопичується навколо критичних ділянок під час обробки.
Зношувані компоненти краще розроблені для заміни
Фіксуючі штифти, опорні блоки та затискні компоненти часто використовуються та, природно, з часом зношуються. Якщо ці деталі постійно інтегровані в корпус пристосування, технічне обслуговування може вимагати переробки або заміни значної частини пристосування. Змінні компоненти спрощують технічне обслуговування та можуть подовжити термін служби всього пристосування.
- Використовуйте змінні фіксуючі штифти: зношені штифти можна замінити, не переробляючи весь пристрій.
- Встановлюйте опорні блоки окремо: це спрощує обслуговування та регулювання розмірів.
- Залиште простір для регулювання затискних компонентів: це може враховувати невеликі відхилення розмірів між партіями заготовок.
- Рекордні специфікації для зношуваних компонентів: Подальше обслуговування та заміна стають набагато простішими.
Зміни точності слід контролювати під час тривалого використання
Пристосування не слід вважати таким, що не потребує обслуговування після поставки. У міру продовження виробництва слід періодично перевіряти опорні поверхні, штифти та опорні компоненти. Якщо дані контролю оброблених деталей поступово змінюються, слід дослідити причину, щоб визначити, чи зносився процес обробки або сам пристрій.
| Пункт інспекції | Ключовий фокус | Мета |
| Точність позиціонування | Розташування отворів, опорні поверхні | Зменшення зміщення заготовки |
| Повторюваність | Зміна положення після багаторазового навантаження | Підтримуйте узгодженість партії |
| Умова затискання | Розхитаність, деформація, сліди | Покращення стабільності обробки |
| Стан зносу | Фіксуючі штифти, опори, затискачі | Забезпечити своєчасне технічне обслуговування |
| Сумісність обладнання | Монтажні розміри, зазор для інструменту | Зменшення перешкод на місці |
Що слід враховувати під час купівлі промислового обладнання та арматури?
Пристосування відрізняються від стандартних компонентів, оброблених на верстатах з ЧПК, оскільки вони зрештою повинні працювати у виробничому цеху. Постачальник може виготовляти кожен компонент відповідно до креслення, але якщо конструкція не враховує навантаження, переміщення інструменту та доступ оператора, модифікації можуть знадобитися після поставки. Під час закупівлі корисно обговорити можливості обробки, досвід роботи з пристосуваннями, процедури перевірки та здатність постачальника підтримувати подальші зміни.
Оцініть як можливості обробки на верстатах з ЧПК, так і досвід роботи з пристосуваннями
- Перевірте можливість обробки елементів локалізації: прецизійні отвори, опорні поверхні та зони сполучення потребують стабільної точності.
- Огляд досвіду роботи зі складними кріпленнями: постачальники з аналогічними проектами кріплень для промислового обладнання можуть краще розуміти практичні виробничі вимоги.
- Підтвердьте обладнання для перевірки: Вимірювальні інструменти та системи перевірки повинні відповідати вимогам проекту щодо точності.
- Обговоріть обробку спеціальних матеріалів: сталь, алюмінієві сплави та нержавіюча сталь потребують різних стратегій обробки.
Валідація прототипу повинна бути пов'язана з подальшим серійним виробництвом
Багато проектів промислового обладнання починаються з одного прототипу для пробного складання. Після підтвердження позиціонування та характеристик обробки можна замовити додаткові пристосування. Перевірені розміри, опорні точки та методи обробки слід враховувати у подальшому виробництві, щоб уникнути відмінностей між пристосуваннями.
- Виконайте фактичне пробне складання з прототипом: перевірте положення заготовки, затискання та рух інструменту.
- Запишіть усі затверджені модифікації: використовуйте перевірену версію як орієнтир для подальшого виробництва.
- Зберігайте узгодженість опорних точок обробки: зменшуйте різницю в позиціонуванні між партіями приладів.
- Проведіть додатковий відбір проб перед постачанням партії: зафіксуйте зміни розмірів, перш ніж прилади потраплять на виробничий цех.
Швидкість зв'язку може безпосередньо впливати на прогрес проекту
Спеціальні пристосування часто потребують коригування в міру розробки обладнання. Точки розташування, монтажні отвори та положення опор можуть змінюватися під час розробки нового обладнання. Постачальник, який може швидко інтерпретувати креслення, виявляти проблеми з обробкою та вносити зміни, може допомогти продовжити роботу над проектом. Надійна комунікація на початку зазвичай означає менше модифікацій та менше переробок пізніше.
Цінність обробки на верстатах з ЧПК для промислового обладнання полягає не лише у виробництві кріпильних блоків, основ та монтажних отворів. Справжня мета полягає в тому, щоб зробити заготовки легкими для позиціонування, надійно закріпленими та повторюваними протягом тривалого виробництва. Від розташування отворів та опорних поверхонь до затискних конструкцій, зазору інструменту, управління зносом та контролю – кожна деталь може впливати на ефективність виробництва. Для клієнтів, яким потрібні індивідуальні кріплення, прототипи інструментів або серійна обробка кріплень, TIRAPID надає підтримку від комунікації з кресленнями та планування процесу до обробки на верстатах з ЧПК та контролю якості, допомагаючи кріпленням відповідати реальним потребам виробництва промислового обладнання.
















