
З постійним розвитком технологій полегшення автомобілів та точного виробництва, пластикові шестерні все ширше використовуються в автомобільній промисловості. Порівняно з традиційними металевими шестернями, інженерні пластикові шестерні пропонують такі переваги, як легка конструкція, нижчий робочий шум, стійкість до корозії, чудові самозмащувальні властивості та висока ефективність обробки. Вони широко використовуються в механізмах регулювання автомобільних сидінь, системах електросклопідйомників, електронних системах стоянкового гальма, приводах повітряних заслінок HVAC, механізмах приводу дзеркал заднього виду, комбінаціях приладів та допоміжних системах передач для транспортних засобів на нових джерелах енергії. Для розробки продукції, створення невеликих прототипів та високоточних індивідуальних компонентів, обробка на верстатах з ЧПК стала важливим методом виробництва пластикових шестерень. Вибираючи відповідні матеріали, розробляючи науковий процес обробки, оптимізуючи параметри різання та посилюючи контроль розмірів, виробники можуть виготовляти пластикові шестерні з високою точністю профілю зубців, стабільною продуктивністю зачеплення та тривалим терміном служби.
Чому автомобільні пластикові шестерні підходять для обробки на верстатах з ЧПК?
Хоча автомобільні пластикові шестерні зазвичай мають невеликі розміри, вони вимагають високої точності розмірів, точних профілів зубців шестерень та точного складання. На етапі розробки продукту багатьом компаніям необхідно постійно оптимізувати параметри шестерень. Якщо використовується традиційне виготовлення прес-форм, цикл розробки не тільки збільшується, але й модифікації конструкції також збільшують додаткові витрати. Обробка на верстатах з ЧПУ дозволяє безпосередньо виготовляти деталі на основі 3D-моделі, що робить їх ідеальним рішенням для розробки прототипів та дрібносерійного виробництва.
Відповідність вимогам високоточної обробки зубчастих коліс
Компоненти автомобільної трансмісії повинні підтримувати стабільне зачеплення зубчастих коліс, тому точність розмірів зубчастих коліс безпосередньо впливає на експлуатаційні характеристики всього передавального механізму. Обладнання для обробки з ЧПК використовує цифрове програмування траєкторій інструменту, що забезпечує високу повторюваність і точність обробки, а також надійне гарантування якості виробництва пластикових зубчастих коліс.
Процес обробки може включати:
- Обробка профілю зуба шестерні
- Обробка центрального отвору
- Обробка шпонкових канавок
- Обробка монтажних отворів
- Обробка елементів позиціонування
Завдяки правильному контролю траєкторій інструменту та параметрів обробки можна ефективно підтримувати стабільність кроку зубців, товщини зубців та профілю шестерні, забезпечуючи стабільну основу для подальшого складання. Для прототипів деталей, які потребують кількох раундів перевірки конструкції, обробка на верстатах з ЧПК також дозволяє швидко змінювати програми обробки, значно підвищуючи ефективність розробки продукту.
Ідеально підходить для створення прототипів продуктів та дрібносерійного виробництва
Перед початком масового виробництва автомобільні компоненти зазвичай проходять перевірку конструкції, випробування на працездатність та валідацію складання. Як результат, прототипи деталей необхідно виготовляти швидко. Обробка на верстатах з ЧПК усуває необхідність у виготовленні прес-форм. Виробництво можна розпочати негайно, імпортуючи програми CAD або CAM, що значно скорочує час розробки продукту.
Поширені програми включають:
- Розробка нових прототипів продуктів
- Прототипи функціональної перевірки
- Малосерійне пробне виробництво
- Обробка нестандартних компонентів на замовлення
Після модифікації конструкції виробництво може продовжуватися простим оновленням програми обробки, без виготовлення нових форм. Це допомагає знизити витрати на розробку та пришвидшити ітерацію продукту.
Підходить для різних інженерних пластикових матеріалів
Автомобільні пластикові шестерні мають різні вимоги до експлуатаційних характеристик матеріалів залежно від моделі транспортного засобу, місця встановлення та умов експлуатації. Деякі шестерні вимагають зносостійкості та низького робочого шуму, тоді як інші вимагають високої термостійкості та стійкості до деформації. Деякі шестерні також повинні підтримувати стабільність розмірів під час тривалої безперервної роботи. Однією з головних переваг обробки на верстатах з ЧПК є її чудова адаптивність. Різальні інструменти, швидкість шпинделя, швидкість подачі та глибина різання можна гнучко регулювати відповідно до характеристик різних матеріалів, що дозволяє широкому спектру інженерних пластмас досягати відмінних характеристик обробки.
Поширені матеріали для обробки включають:
- POM (поліоксиметилен)
- PA (нейлон)
- PEEK (ефірний кетон поліефіру)
- ПЕТ (поліетилен терефталат)
- PPS (поліфеніленсульфід)
Кожен з цих матеріалів пропонує унікальні експлуатаційні характеристики. POM добре підходить для стандартних трансмісійних передач, що вимагають високої точності розмірів та зносостійкості. PA забезпечує чудову міцність та ударостійкість. PEEK більше підходить для застосувань при високих температурах та високих навантаженнях, тоді як PET та PPS зазвичай використовуються для автомобільних компонентів, що вимагають стабільності розмірів та хімічної стійкості. За умови належної обробки на верстатах з ЧПК ці матеріали можуть ефективно відповідати вимогам автомобільної трансмісійної системи щодо зносостійкості, стабільності розмірів, плавності роботи та довгострокової надійності, а також забезпечуючи більше варіантів матеріалів для застосування в передачах за різних умов експлуатації.
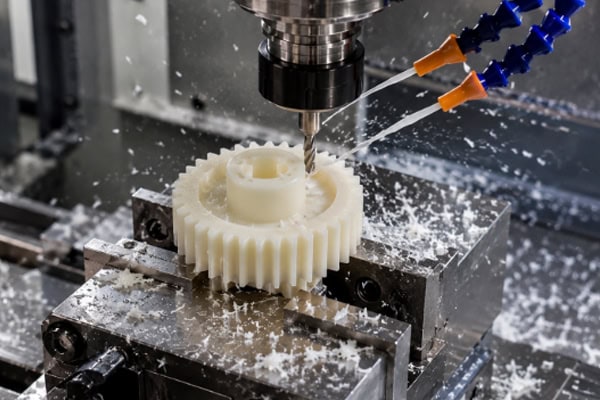
Що таке процес обробки пластикових шестерень для автомобілів на верстаті з ЧПК?
Обробка пластикових шестерень повинна забезпечувати не лише точність розмірів, але й якість поверхні зубів, точність зачеплення та стабільність складання. Автомобільні компоненти потребують плавної та надійної передачі потужності. Надмірні помилки профілю зубів можуть призвести до збільшення шуму, нестабільної передачі або скорочення терміну служби. Тому перед початком виробництва необхідно встановити повний та чітко визначений процес обробки. Від аналізу креслень та розробки програми до чорнової обробки, чистової обробки, остаточної перевірки та подальшої обробки – кожен крок безпосередньо впливає на якість готової шестерні. Тільки належним чином контролюючи весь процес, пластикові шестерні можуть надійно працювати в автомобільних системах.
Аналіз креслень та планування процесу
Перед початком обробки інженери аналізують креслення виробу, щоб оцінити структуру шестерні та визначити стратегію обробки й параметри процесу. Різні шестерні мають різні модулі, кількість зубців, кути тиску та методи встановлення, тому план обробки повинен бути відповідно адаптований. Аналіз креслень не обмежується перевіркою можливості обробки розмірів. Він також включає оцінку фактичних умов експлуатації, щоб визначити, чи потрібна шестерня вищої зносостійкості, кращої концентричності або суворішої якості поверхні зубців. Організувавши всю цю інформацію заздалегідь, виробники можуть зменшити кількість повторної роботи, мінімізувати метод спроб і помилок та підвищити ефективність обробки.
Ключові елементи аналізу включають:
- Модуль шестерні
- Кількість зубів
- Розміри центрального отвору
- Вимоги до терпимості
- Якість поверхні зуба
Для виробів зі складними шестернями, косозубими шестернями або іншими спеціальними конструкціями траєкторії руху інструменту також необхідно планувати заздалегідь, щоб запобігти перешкодам під час обробки та підвищити загальну ефективність. Багато автомобільних пластикових шестерень мають компактні конструкції та обмежений простір для встановлення. Якщо кути входження інструменту, положення кріплення та послідовності обробки не враховуються ретельно під час планування процесу, можуть виникнути такі проблеми, як зіткнення інструментів, неповна обробка або локалізовані відхилення розмірів. Чим детальніший етап планування процесу, тим стабільнішим буде наступний процес обробки, що полегшить досягнення стабільної якості в серійному виробництві.
Поєднання чорнової та чистової обробки
Для забезпечення стабільності розмірів пластикові шестерні зазвичай обробляються за допомогою комбінації чорнової та чистової обробки. Хоча пластмаси, як правило, легше різати, ніж метали, області зубців шестерень мають високу деталізацію. Спроба видалити весь матеріал за одну операцію може призвести до надмірного нагрівання, що може негативно вплинути на якість поверхні зубців та точність розмірів. Тому видалення зайвого матеріалу під час чорнової обробки та уточнення критичних розмірів під час чистової обробки є поширеним та надійним підходом для автомобільних пластикових шестерень. Цей метод зменшує навантаження на інструмент, створюючи водночас більш гладкі профілі зубців, що забезпечує кращу продуктивність складання.
Процес механічної обробки зазвичай включає:
- Заготовка для кріплення
- Чорнова обробка профілю
- Попередня обробка зубів шестерень
- Прецизійна обробка зубів шестерень
- Обробка отворів
Чорнова обробка в першу чергу видаляє зайвий матеріал, щоб зменшити робоче навантаження під час наступних операцій. Чистова обробка зосереджена на контролі точності профілю зуба, якості поверхні та допусків на розміри, щоб забезпечити відповідність шестерні вимогам складання. Для пластикових шестерень з тонкими стінками або складними конструкціями слід приділяти особливу увагу зусиллю затиску під час чорнової обробки, щоб запобігти деформації, спричиненій надмірним тиском пристосування. Під час чистової обробки слід ретельно контролювати гостроту інструменту, швидкість різання та видалення стружки, щоб мінімізувати задирки та оплавлені краї, забезпечуючи плавне зачеплення шестерень під час фактичної роботи.
Контроль розмірів та подальша обробка
Після завершення механічної обробки шестерня повинна пройти ретельну перевірку, щоб переконатися, що всі критичні розміри відповідають інженерним кресленням. Хоча автомобільні пластикові шестерні відносно невеликі, вони вимагають відмінної розмірної стабільності та точності складання. Такі критичні характеристики, як центральний отвір, товщина зуба, зовнішній діаметр та концентричність, повинні бути ретельно перевірені, оскільки будь-яке відхилення може вплинути на роботу всієї системи передачі. Перевірка є не лише завершальним етапом виробництва, але й важливою частиною забезпечення якості. Систематична перевірка дозволяє швидко виявляти помилки механічної обробки та оптимізувати параметри процесу для більшої стабільності в майбутніх виробничих партіях.
Звичайні пункти перевірки включають:
- Товщина зуба
- Зовнішній діаметр
- Розміри центрального отвору
- Концентричність
- Якість поверхні зуба
Після перевірки шестерні проходять видалення задирок, очищення та пакування, щоб запобігти пошкодженню поверхонь зубів під час транспортування та покращити якість доставки продукції. Невеликі задирки часто залишаються вздовж країв пластикових шестерень після механічної обробки. Якщо їх своєчасно не видалити, вони можуть перешкоджати плавному зачепленню шестерень під час складання або навіть спричиняти додатковий знос під час роботи. Очищення та пакування не менш важливі, особливо для точних автомобільних компонентів. Підтримка чистоти поверхонь шестерень, а також захист їх від ударів та забруднення гарантує, що продукція залишатиметься у відмінному стані, коли вона потрапляє до клієнта.
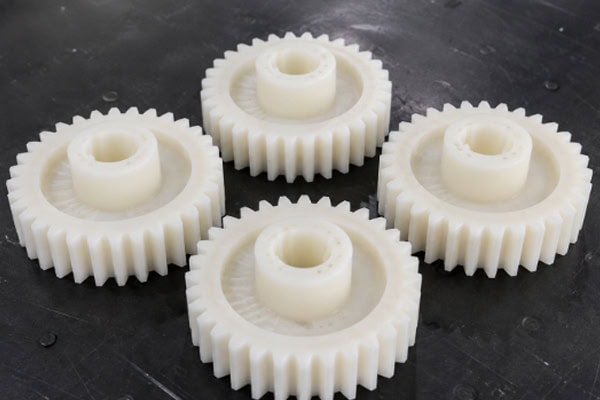
Які технології використовуються в обробці автомобільних пластикових шестерень на верстатах з ЧПК?
Хоча пластикові шестерні, як правило, легше обробляти, ніж металеві, відмінності в твердості, еластичності та термостійкості матеріалу означають, що деталі обробки все ще потребують пильної уваги. Правильний контроль параметрів обробки може ефективно зменшити задирки, деформацію та помилки профілю зуба.
Вибір правильних ріжучих інструментів та параметрів обробки
Пластикові шестерні зазвичай мають дрібні та складні профілі зубів. Верхівки зубів, корені зубів та бічні поверхні вимагають високої точності обробки, що робить гостроту інструменту та стабільність ріжучої кромки критично важливими для кінцевого результату. На відміну від металів, пластмаси не формуються шляхом агресивного різання. Натомість вони більш схильні до стиснення, тертя та локального нагрівання. Тому вибір інструменту повинен бути зосереджений не лише на зносостійкості, але й на плавному різанні та ефективному видаленні стружки. Якщо ріжучий інструмент недостатньо гострий, матеріал, як правило, продавлюється, а не ріжеться, що може призвести до задирок, розтягування або незначної деформації на поверхні зуба. Параметри різання не менш важливі. Правильне узгодження швидкості шпинделя, швидкості подачі та глибини різання забезпечує чіткіші профілі зубчастих коліс, стабільніші розміри та плавніше складання.
До часто використовуваних інструментів належать:
- Твердосплавні ріжучі інструменти
- Фрези для обробки пластику
- Прецизійні різальні інструменти малого діаметра
Водночас, швидкість обертання шпинделя, швидкість подачі та глибина різання повинні бути оптимізовані відповідно до властивостей матеріалу, щоб запобігти надмірному нагріванню різання, яке може спричинити локальну деформацію поверхні зуба, забезпечуючи стабільні розміри профілю зуба.
Контроль температури обробки та видалення стружки
Накопичення тепла є однією з найбільших проблем під час обробки пластмас, оскільки вони мають значно нижчу теплопровідність, ніж метали. Під час різання тепло має тенденцію концентруватися в зоні контакту інструменту. Якщо тепло не розсіюється ефективно, поверхня матеріалу може розм'якшитися, побіліти або утворити оплавлені краї. У важких випадках це також може вплинути на фактичні розміри та якість поверхні шестерні. Хоча автомобільні шестерні відносно невеликі, вони вимагають відмінної плавності ходу. Погана якість поверхні зубів може призвести до збільшення шуму, поганого зачеплення шестерень або скорочення терміну служби після складання. Окрім контролю температури, не менш важливим є ефективне видалення стружки. Якщо стружка накопичується навколо зубів шестерні, вона може подряпати оброблені поверхні, збільшити навантаження на інструмент та знизити стабільність обробки.
Поширені методи обробки включають:
- Охолодження стисненим повітрям
- Вакуумне видалення стружки
- Оптимізоване планування траєкторії інструменту
- Різання шар за шаром
Швидке видалення стружки не тільки зменшує вторинне подряпинання, але й знижує навантаження на інструмент, покращує стабільність обробки та подовжує термін служби інструменту.
Забезпечення точності зачеплення зубчастих коліс
Після введення автомобільних передач в експлуатацію їхня продуктивність залежить не лише від того, чи відповідає кожен окремий розмір специфікаціям, але й від того, чи плавно шестерні зчіплюються одна з одною. Пластикові шестерні зазвичай використовуються в автомобільних трансмісійних системах для передачі потужності, регулювання положення або керування механічними рухами. Якщо профіль зуба містить надмірні похибки, відстань між зубами нерівномірна або центральний отвір не концентричний з корпусом шестерні, зчеплення стає нестабільним. Незначні проблеми можуть призвести до аномального шуму, тоді як більш серйозні проблеми можуть скоротити термін служби всього механізму. Після обробки шестерні виробники повинні перевірити не лише зовнішній діаметр і розмір отвору, але й профіль зуба, консистенцію кроку зубів та концентричність після закріплення. У багатьох випадках шестерня може виглядати візуально прийнятно, але все ще мати заїдання або нерівномірний знос після складання, оскільки точність зчеплення не контролювалася належним чином. Тому обробка шестерень не повинна обмежуватися простим виготовленням деталі — вона повинна гарантувати, що шестерня правильно підходить, працює плавно та забезпечує довгострокову надійність.
Звичайні методи контролю включають:
- Оптимізація компенсації інструменту
- Корекція профілю зуба під час чистової обробки
- Підвищення точності кріплення
- Посилення вимірювальної перевірки
Суворо контролюючи ці деталі обробки, виробники можуть ефективно зменшити робочий шум, покращити плавність передачі та подовжити термін служби всієї зубчастої системи.
Як можна покращити якість обробки автомобільних пластикових шестерень?
Оскільки виробничі стандарти для автомобільних компонентів продовжують зростати, обробка пластикових шестерень більше не зосереджена виключно на ефективності виробництва. Більший акцент зараз робиться на довгостроковій надійності та стабільності продукції. Від вибору матеріалу до остаточної перевірки, кожен етап виробництва повинен відповідати стандартизованим процедурам управління, щоб відповідати вимогам сучасного автомобільного виробництва.
Вибір матеріалів залежно від умов експлуатації
Різні автомобільні компоненти працюють за різних умов, тому інженерні пластмаси слід вибирати відповідно до фактичного застосування.
Наприклад:
- POM підходить для стандартних трансмісійних шестерень.
- ПА підходить для зносостійких компонентів.
- PEEK підходить для використання в умовах високих температур.
- ППС підходить для застосувань, що вимагають хімічної стійкості.
Вибір відповідного матеріалу покращує зносостійкість та термін служби шестерень, а також допомагає знизити довгострокові витрати на обслуговування.
Встановлення стандартизованих процедур обробки
Стандартизовані процеси обробки допомагають забезпечити стабільну якість у кожній виробничій партії.
Типові процедури включають:
- Огляд сировини
- Перевірка програми
- Перша перевірка статті
- Поточна перевірка
- Остаточна перевірка продукту
Комплексний контроль якості протягом усього виробничого процесу зменшує помилки обробки та покращує стабільність масового виробництва.
Покращення постобробки та контролю якості
Після завершення механічної обробки рекомендується провести комплексні перевірки та відповідні процедури постобробки для подальшого покращення якості продукції.
До них відносяться:
- Deburring
- Очищення поверхні
- Візуальний огляд
- Перевірка розмірів
Для високоточних автомобільних передач обладнання для перевірки зубчастих передач також може використовуватися для проведення випробувань на зачеплення, що гарантує повну відповідність готових виробів проектним вимогам.
Поширені запитання
Що краще для виготовлення пластикових шестерень для автомобілів: обробка на ЧПУ чи лиття під тиском?
Найкращий вибір залежить від обсягу виробництва та стадії проекту. Для розробки продукту, перевірки прототипів, дрібносерійного виробництва або виготовлення нестандартних деталей на замовлення, обробка на верстатах з ЧПК є більш гнучким варіантом. Вона не вимагає виготовлення прес-форм, що дозволяє швидко змінювати конструкції, значно скорочуючи цикл розробки. Для продуктів з остаточними конструкціями та великими обсягами виробництва лиття під тиском пропонує вищу ефективність виробництва та нижчі витрати на одиницю продукції. Багато виробників автомобілів застосовують підхід «створення прототипів на верстатах з ЧПК + лиття під тиском для масового виробництва». На етапі розробки продукту обробка на верстатах з ЧПК використовується для перевірки структури та продуктивності шестерні. Після підтвердження конструкції виробництво переходить до етапу виготовлення прес-форм та лиття під тиском. Такий підхід не тільки підвищує ефективність досліджень та розробок, але й ефективно контролює виробничі витрати для великосерійного виробництва.
Висновок
Обробка автомобільних пластикових шестерень на верстатах з ЧПК – це прецизійний виробничий процес, який поєднує точність розмірів, точність профілю зуба та ефективність обробки. Завдяки вибору відповідних інженерних пластмас, встановленню добре спланованого процесу обробки, оптимізації параметрів ріжучого інструменту та посиленню контролю розмірів, виробники можуть виготовляти пластикові шестерні зі стабільними характеристиками зачеплення, відмінною зносостійкістю та низьким рівнем шуму під час роботи. Для розробки автомобільної продукції, виробництва прототипів, дрібносерійного виробництва та високоточних індивідуальних компонентів, обробка на верстатах з ЧПК забезпечує гнучке та ефективне виробниче рішення, водночас задовольняючи постійно зростаючі вимоги до дизайну продукції. З розвитком нових енергетичних транспортних засобів, інтелектуальних транспортних засобів та автоматизованих виробничих технологій, застосування пластикових шестерень в автомобільній промисловості продовжуватиме розширюватися. Поряд з цими компонентами шестерень, джгути проводів, що з'єднують автомобільні електронні системи, зазвичай постачаються з промисловими кабельними стяжками , щоб забезпечити їх захист від вібрації, тепла та безперервної роботи.
















