
Plastiklerin CNC ile işlenmesi, plastik parçaların üretiminde boyutsal hassasiyeti, yüzey kalitesini ve kenar durumunu iyileştirmek için kullanılan önemli bir işleme aşamasıdır. Kaba işleme sonrasında, plastik parça genellikle temel şeklini ve yapısını korur, ancak daha yüksek boyutsal hassasiyet, daha küçük delik çapı toleransları, daha düz işlenmiş yüzeyler veya daha temiz bir görünüm gerekiyorsa, daha ileri işleme gereklidir. POM, PEEK, PTFE, ABS, PC, PMMA, PVC ve PPS gibi malzemeler sertlik, tokluk, ısı direnci ve kesme özellikleri bakımından farklılık gösterdiğinden, işleme davranışları da değişir. Plastikler genellikle düşük ısı iletkenliğine sahiptir, bu nedenle işleme sırasında oluşan ısı, kesici takım ile iş parçası arasındaki temas alanında yoğunlaşma eğilimindedir. Kesme koşulları uygun değilse, malzeme yumuşaması, çapak oluşumu, tel oluşumu, beyazlaşma, takım izleri ve hatta lokal erime meydana gelebilir. Bu nedenle, plastiklerin CNC ile işlenmesi sadece boyutsal kontrolü değil, aynı zamanda kesme ısısının, takım keskinliğinin, talaş tahliyesinin ve iş parçası sıkıştırmasının kontrolünü de gerektirir.
Yaygın son işlem süreçleri arasında hassas frezeleme, hassas tornalama, hassas delme, hassas zımbalama, pah kırma, çapak alma ve parlatma yer alır. Karmaşık yapıya sahip parçalar için, tekrarlanan sıkıştırmayı azaltmak ve kavisli yüzeylerin ve çoklu açılardaki özelliklerin işleme kalitesini iyileştirmek için çok eksenli CNC işleme de kullanılabilir. İşleme sonrasında, ürünün görünüm veya yüzey hissi açısından daha yüksek gereksinimleri varsa, malzeme ve uygulama ortamına göre uygun yüzey işlemi düzenlenebilir. Bu nedenle, plastikler için bir CNC son işlem süreci seçerken, öncelikle parçanın gerçek boyut ve yüzey gereksinimlerini doğrulamak ve ardından uygun işleme yöntemini belirlemek gerekir. Her plastik parça karmaşık son işleme gerektirmez. İşleme adımlarının makul bir şekilde kontrol edilmesi, gereksiz işleme maliyetlerinden kaçınırken parça kalitesini sağlayabilir.
Hassas frezeleme, yaygın bir plastik işleme yöntemidir.
Hassas Frezeleme, Şekil ve Yüzey Kalitesini Kontrol Eder
Hassas frezeleme, esas olarak plastik parçaların düzlemlerini, kenarlarını, basamaklarını, oluklarını ve karmaşık konturlarını işlemek için kullanılır. Kaba işleme sırasında genellikle belirli bir miktarda işleme payı bırakılır. Hassas frezeleme daha sonra, son boyutları çizimin gereksinimlerine yaklaştırmak için ince bir malzeme tabakasını kaldırır. Plastiklerde hassas frezeleme yaparken takım keskinliği özellikle önemlidir. Takımda belirgin aşınma varsa, kesme işlemi kademeli olarak sıkıştırmaya dönüşür ve bu da kolayca çapak ve tel oluşumuna neden olabilir. İyi yüzey kalitesi gerektiren parçalar için, son işlem için iyi durumda bir takım kullanılmalı ve işleme sırasında oluşan sürtünme ısısını azaltmak için iş mili hızı ve ilerleme hızı malzeme özelliklerine göre ayarlanmalıdır. Hassas frezeleme sırasında iş parçasının sabitlenmesi de dikkate alınmalıdır. Parça nispeten ince veya ince bir yapıya sahipse, aşırı sıkıştırma kuvveti iş parçasını deforme edebilir ve fikstür serbest bırakıldıktan sonra boyutlarının değişmesine neden olabilir. Bu nedenle, son işlemden önce, özellikle ince duvarlı parçalar, derin oluklar ve büyük plastik levhalar için iş parçasının yeterli desteğe sahip olduğundan emin olmak gerekir.
Hassas Tornalama, Dönen Parçalar İçin Uygundur
Manşonlar, silindirik bileşenler, halkalar ve plastik burçlar gibi dönen parçalar için, CNC tornalama dış çapları, iç delikleri, uç yüzeyleri, olukları ve dişleri işlemek için kullanılabilir. Plastik tornalama sırasında, takım keskin kalmalı ve gereksiz sürtünme en aza indirilmelidir. Malzeme nispeten yumuşak olduğunda, takım talaşları düzgün kesmezse, uzun, iplik benzeri talaşlar iş parçasının etrafına dolanabilir. Yanlış işleme parametreleri ayrıca boyut değişikliklerine veya yüzey ısınmasına neden olabilir. Hassas plastik burçlar ve benzeri parçalar için, kaba tornalama ve ince tornalama ayrı ayrı düzenlenebilir. Kaba işlemeden sonra, hassas tornalamadan önce uygun miktarda pay bırakılır. Bu, kaba işleme sırasında oluşan gerilme ve deformasyonun nihai boyutlar üzerindeki etkisini azaltmaya yardımcı olur.

Hassas Delik İşleme, Boyutsal Kontrol Gerektirir
Plastik parçalardaki delikler genellikle montaj, konumlandırma, sabitleme ve dönme uyumu işlevlerine hizmet eder. Bu nedenle, delik çapı, delik aralığı, yuvarlaklık ve konum doğruluğu genellikle son işlemin önemli yönleridir. Delik işleme kalitesi, vida montajını, şaft bileşenlerinin uyumunu ve birden fazla parça arasındaki montaj ilişkisini doğrudan etkiler. Delik çapı çok büyükse, uyum gevşeyebilir; çok küçükse, montaj direnci artabilir ve hatta parçanın çatlamasına neden olabilir. Derin delikler, ince duvarlı delikler ve çok delikli yapılar için, talaş tahliyesi, ısı dağılımı ve iş parçası deformasyonuna da özel dikkat gösterilmelidir.
Hassas Delme ve Raybalama
CNC delme ile sıradan delikler açılabilir, ancak daha sıkı delik çapı toleransları gerektiğinde tek bir delme işlemi yeterli olmayabilir. Parça yapısına ve boyut gereksinimlerine bağlı olarak, daha kararlı delik boyutları elde etmek için delme işleminden sonra raybalama veya diğer hassas işleme yöntemleri uygulanabilir. İşleme sırasında iyi bir talaş tahliyesi sağlanmalıdır. Plastik talaşlar uzun süre delik içinde kalırsa, matkap ile delik duvarı arasındaki sürtünme artabilir ve işleme alanının sıcaklığının yükselmesine neden olabilir. Derin delik işleme, talaş uzaklaştırmaya özel dikkat gerektirir. Gerekirse, kademeli delme veya uygun takım geri çekme yöntemleri kullanılabilir.
Hassas Delme, Delik Doğruluğunu Artırır
Daha büyük delik çaplarına ve daha yüksek hassasiyet gereksinimlerine sahip plastik parçalar için, daha ileri işleme için delme işlemi kullanılabilir. Hassas delme, delik çapının daha ayrıntılı kontrolünü sağlarken, delik duvarının yüzey durumunu da iyileştirir. Delik, rulmanlar, miller veya konumlandırma pimleri için kullanılıyorsa, sadece delik çapına değil, aynı zamanda yuvarlaklığa, konum doğruluğuna ve delik ekseninin durumuna da dikkat edilmelidir. İşleme sırasında düzensiz sıkıştırma kuvvetlerinden kaçınılmalıdır. Aksi takdirde, takım tezgahı parametreleri sabit kalsa bile, bitmiş parçada boyutsal sapmalar meydana gelebilir.
Pah kırma, çapak alma ve yüzey işleme
Plastik bir parçanın ana boyutları işlendikten sonra, kenarların genellikle ek işleme ihtiyacı olur. Pah kırma ve çapak alma işlemleri sadece görünümü etkilemekle kalmaz, aynı zamanda montaj sırasında girişim ve kenar çizilmelerini de azaltabilir. Delikli, yuvalı, kademeli veya ince duvarlı yapılara sahip parçalarda, kenarlar boyunca küçük çapakların kalma olasılığı daha yüksektir. Bunlar zamanında giderilmezse, parça montajını, sızdırmazlık performansını ve çalışma güvenliğini etkileyebilir. Uygun pah kırma işlemi, kenarları daha pürüzsüz hale getirebilir, gerilim yoğunlaşmasını azaltabilir ve sonraki montajı kolaylaştırabilir. Çapak alma sırasında, aşırı işlemden kaynaklanan boyut değişikliklerini veya yüzey hasarını önlemek için kuvvet, malzemenin sertliğine ve parça yapısına göre kontrol edilmelidir.
Kenarların pahlanması, kenarların daha düzgün olmasını sağlar.
CNC pah kırma işlemi, keskin kenarları ortadan kaldırabilir ve delik açıklıklarını, dış konturları ve basamak konumlarını daha pürüzsüz hale getirebilir. Vida, conta veya diğer eşleşen bileşenlerin takılmasını gerektiren parçalar için, uygun pah kırma işlemi montajı kolaylaştırabilir. Pah boyutları, mühendislik çizimine uygun olmalıdır. Özel bir gereksinim yoksa, tüm kenarları aşırı büyük pahlarla işlemek de önerilmez, çünkü çok fazla malzeme çıkarılması parça boyutlarını ve montaj ilişkilerini etkileyebilir.
Çapak alma işlemi, işlenmiş parçanın durumunu iyileştirir.
Plastik işleme, özellikle matkap çıkışlarında, ince duvarlı kenarlarda ve karmaşık yuva açıklıklarında kolayca küçük çapaklar oluşturabilir. Çapak alma işlemi, el aletleri, ince kesici aletler veya malzemeye uygun diğer işleme yöntemleri kullanılarak gerçekleştirilebilir. Hassas parçalar için, çapak alma sırasında kullanılan kuvvet, başlangıçta tolerans dahilinde olan bir kenarın aşırı derecede çıkarılmasını önlemek için kontrol edilmelidir. PMMA gibi yüksek görünüm gereksinimlerine sahip şeffaf plastikler için, işleme sırasında çizilmeleri önlemek de gereklidir.
Yüzey İşlemi (Son İşlem Sonrası)
Bazı plastik parçalar, CNC işleme sonrasında parlatma, kum püskürtme veya diğer görünüm işlemlerine ihtiyaç duyar. Son işlem uygulamalarının yüzey pürüzlülüğünü değiştirebileceği ve bazı işlemlerin boyutları da etkileyebileceği unutulmamalıdır. Bu nedenle, nihai yüzey gereksinimleri tasarım aşamasında belirlenmelidir. CNC ile işlenmiş plastiklerin yüzey kalitesi genellikle takım durumu, kesme ısısı, işleme parametreleri ve talaş tahliyesi ile yakından ilişkilidir. Son işlem sırasında daha hafif bir kesme yükü kullanmak ve takımı keskin tutmak, çapak, tel oluşumu ve lokal erime gibi sorunları azaltmaya yardımcı olabilir.
Sık Sorulan Sorular
Plastik parçaların her zaman son işlemden geçirilmesi gerekir mi?
Mutlaka değil. Sıradan bir yapısal parça, kaba işleme sonrasında boyut ve yüzey gereksinimlerini zaten karşılıyorsa, fazladan işleme adımları eklemeye gerek yoktur. Montaj parçaları, sızdırmazlık bileşenleri, hassas konumlandırma parçaları veya görünüm açısından kritik parçalar için, son işlem genellikle çizim gereksinimlerine göre düzenlenir.
Hassas frezeleme ile kaba frezeleme arasındaki fark nedir?
Kaba frezeleme, esas olarak daha büyük miktarda malzemeyi hızlı bir şekilde çıkarırken, sonraki işleme için uygun bir pay bırakmak amacıyla kullanılır. Hassas frezeleme ise nihai boyutları ve yüzey durumunu kontrol etmeye odaklanır. İki işlemin kesme koşulları ve işleme amaçları farklı olduğundan, aynı parametreler her ikisine de tamamen uygulanamaz.
Plastik parçalar işleme sırasında neden kolayca takım izi oluşturur?
Takım aşınması, makine titreşimi, uygun olmayan kesme parametreleri, yetersiz talaş tahliyesi ve dengesiz iş parçası sabitlemesi, fark edilebilir takım izlerine neden olabilir. Plastikler ısıya ve basınca karşı nispeten hassastır. Takım yeterince keskin olmadığında, tel oluşumu ve çapaklanma olasılığı da daha yüksektir.
Plastik parçalar parlatılabilir mi?
Evet, ancak kullanılan malzemenin özelliklerine dikkat etmek gerekiyor. PMMA gibi bazı plastikler yüksek kaliteli yüzey parlatma için uygunken, POM, PTFE ve diğer malzemeler farklı yüzey işleme yöntemleri gerektirir. Parlatma işleminden önce, yüzey boyutlarında ve dokusunda meydana gelebilecek değişikliklerin kabul edilebilir olup olmadığı teyit edilmelidir.
Sonuç
Plastiklerin CNC ile işlenmesi, parça yapısının, malzeme özelliklerinin, boyut toleranslarının ve yüzey gereksinimlerinin kontrolünü gerektirir. Düzlemler ve dış konturlar genellikle hassas frezeleme ile işlenebilir, dönme hareketli parçalar dış çapları ve iç delikleri kontrol etmek için hassas tornalama için uygundur ve hassas delikler, delik çapı ve tolerans gereksinimlerine göre hassas delme, raybalama veya hassas delme ile işlenebilir. Parçaların montaj ve kullanım için daha uygun hale getirilmesi için kenar bölgelerinde pah kırma ve çapak alma işlemleri de yapılmalıdır. Farklı plastikler de işleme sırasında farklı davranır. POM iyi işlenebilirliğe sahiptir, PEEK, işleme sırasında takım koşullarına ve sıcaklık kontrolüne daha fazla dikkat gerektiren yüksek performanslı bir mühendislik plastiğidir, PTFE nispeten yumuşaktır ve takım sürüklenmesine ve yüzey yırtılmasına eğilimlidir, PMMA ise şeffaf yüzeylerin işleme kalitesine özel dikkat gerektirir. İşleme parametreleri yalnızca parça boyutlarına göre belirlenmemeli, aynı zamanda malzemenin kendi kesme özelliklerine göre de ayarlanmalıdır.
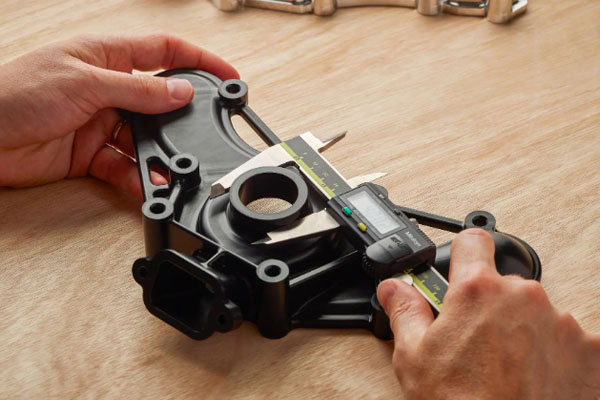
Yüksek boyutsal hassasiyet gerektiren plastik parçalar için, kaba ve ince işleme arasında makul bir tolerans bırakılması ve nihai kesme miktarının gerçek işleme sonuçlarına göre ayarlanması önerilir. İşleme bittikten sonra, delik çapı, düzlemler, oluk genişliği, genel boyutlar ve montaj pozisyonlarının çizim gereksinimlerini karşılayıp karşılamadığını doğrulamak için ana boyutlar da kontrol edilmelidir. Parçanın görünüm gereksinimleri de varsa, takım izleri, çapaklar, beyazlama ve lokal erime daha ayrıntılı olarak kontrol edilmelidir. Günümüzde yaygın olarak kullanılan CNC işleme plastikleri arasında POM, ABS, PMMA, PVC, PEEK, PC, HDPE, PTFE ve diğerleri yer almaktadır. Uygun malzemeler ve işleme yöntemleri, parçanın kullanım amacına göre seçilebilir. Karmaşık yapılara veya çok yönlü işleme özelliklerine sahip parçalar için, tekrarlanan sıkıştırmadan kaynaklanan konum hatalarını azaltmak amacıyla gerçek yapıya göre çok eksenli işleme de seçilebilir.
















