
Kaplama Nedir? Türleri, İşlemleri ve Uygulamaları
Kaplama, bir alt tabaka üzerine ince bir metal tabakası biriktiren bir yüzey işleme yöntemidir. Genellikle korozyon direncini, aşınma direncini, elektriksel performansı, lehimlenebilirliği veya görünümü iyileştirmek için, bileşenin tamamını kaplama malzemesinden üretmeden kullanılır.
Bu kılavuz, kaplamanın ne olduğunu, kaplama işleminin nasıl işlediğini, başlıca kaplama yöntemlerini ve metallerini, kaplama kalınlığının, yüzey hazırlığının, geometrinin ve muayenenin bitmiş parçaları nasıl etkilediğini açıklamaktadır. Ayrıca hassas CNC işlenmiş parçaların kaplanması için pratik hususları da kapsamaktadır.
Kaplama Nedir?
Kaplama, alt tabaka olarak bilinen başka bir malzemenin yüzeyine ince bir metalik tabaka uygulama işlemidir. Uygulamaya bağlı olarak, uygulanan tabaka korozyon koruması, daha iyi aşınma direnci, gelişmiş elektriksel iletkenlik, daha iyi lehimlenebilirlik veya dekoratif bir görünüm sağlayabilir.
Alt tabaka, parçanın ana şeklini ve yapısal özelliklerini sağlarken, kaplama tabakası yüzey özelliklerini değiştirir. Örneğin, çelik bir bileşen korozyon koruması için çinko kaplama alabilirken, bir elektrik kontağı elektriksel veya montaj performansını iyileştirmek için bakır, kalay, gümüş veya altın kaplama alabilir.
Bu yaklaşım ekonomik olabilir çünkü daha özel malzeme yalnızca yüzeye uygulanır. Bu nedenle, bir bileşen, temel malzemesinin mukavemet ve maliyet avantajlarını korurken, kaplama katmanından seçilmiş yüzey özelliklerini de kazanabilir.
Kaplama ve Boyama Karşılaştırması
Kaplama ve boyama terimleri birbiriyle ilişkilidir, ancak boyama daha geniş bir kavramdır.
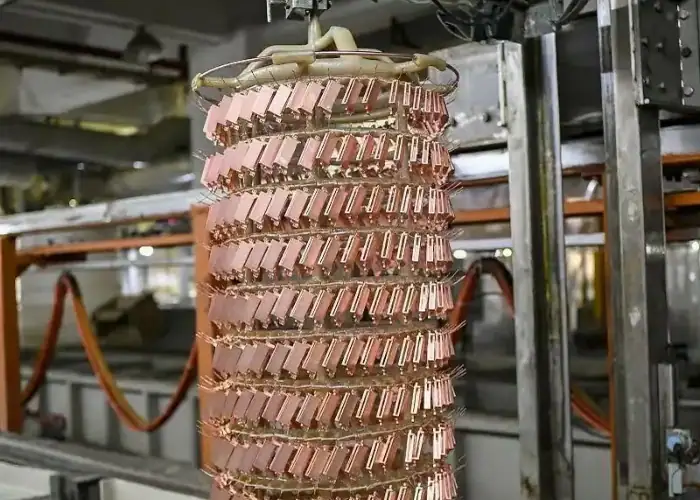
Kaplama genel olarak, elektrokimyasal, kimyasal, daldırma veya benzeri metal biriktirme süreçleri yoluyla bir alt tabaka üzerine metalik bir tabaka biriktirilmesi anlamına gelir.
Kaplama, metalik katmanların yanı sıra boya, toz boya, polimerler, seramikler ve diğer koruyucu filmleri de içerebilir.
Mühendislik çizimlerinde doğru terimi kullanmak, üreticilerin gerekli malzeme, işlem, kalınlık ve muayene yöntemini anlamalarına yardımcı olur.
Kaplama mı, Eloksal Kaplama mı?
Kaplama, yüzeye başka bir malzeme biriktirir. Anodizasyon ise farklı çalışır.
Anodizasyon işlemi sırasında, bir metalin (çoğunlukla alüminyumun) yüzeyi elektrokimyasal olarak kontrollü bir oksit tabakasına dönüştürülür. Nikel veya çinko kaplamanın yaptığı gibi ayrı bir metalik kaplama eklemekle aynı şey değildir.
Bu fark, CNC parçaları için önemlidir çünkü anotlama ve kaplama, boyutları, korozyon davranışını, görünümü, elektriksel özellikleri ve maskeleme gereksinimlerini farklı şekilde etkiler.
Metal kaplama neden kullanılır?
Metal kaplama, mühendislerin bir parçanın yüzeyini, malzemenin tamamını değiştirmeden modifiye etmelerine olanak tanır. Gerekli işlev, hem kaplama metalini hem de işlemi belirler.
Korozyon Direncini Artırın
Korozyon koruması, kaplama yapılmasının en yaygın nedenlerinden biridir.
Metalik bir kaplama, alt tabaka ile nem, oksijen, kimyasallar veya diğer aşındırıcı ortamlar arasında bir bariyer görevi görebilir. Çinko, çeliği korumak için yaygın olarak kullanılırken, nikel ve krom kaplamalar da uygun uygulamalar için faydalı korozyon direnci sağlayabilir.
Gerekli koruma, kullanılan metal türüne, ortama, kaplama kalınlığına ve özelliklerine bağlıdır. Dekoratif bir iç mekan bileşeni ile neme veya kimyasallara maruz kalan endüstriyel bir parça, çok farklı kaplama sistemleri gerektirebilir.
Aşınma Direncini ve Yüzey Sertliğini Artırın
Yüzey dayanıklılığını artırmak için bazı kaplama katmanları seçilmiştir.
Nikel ve krom bazlı kaplamalar, yüzeyin kaymaya, temasa veya tekrarlanan mekanik aşınmaya maruz kaldığı yerlerde kullanılabilir. Bu, miller, pimler, takım yüzeyleri, makine bileşenleri ve temel malzemenin yapısal dayanıklılık sağladığı ancak yüzeyin ek korumaya ihtiyaç duyduğu diğer alanlar için faydalı olabilir.
Kaplama esas olarak yüzey davranışını değiştirir. Bileşenin tamamının mukavemetini otomatik olarak artırmaz.
Elektriksel İletkenliği ve Lehimlenebilirliği Geliştirin
Bakır, gümüş, altın ve kalay, elektrik ve elektronik uygulamalarında önemli kaplama malzemeleridir.
Bakır ve gümüş yüksek iletkenlik sağlarken, altın iletkenliği ve korozyon direnci nedeniyle değerlidir ve lehimlenebilirlik önemli olduğunda genellikle kalay tercih edilir. CEP, özellikle lehimlenebilirliği ve elektriksel iletkenliği önemli kaplama fonksiyonları olarak tanımlar.
Bu durum, kaplamayı kontaklar, konektörler, terminaller, elektronik bileşenler ve yalnızca yüzeyin belirli elektriksel özelliklere ihtiyaç duyduğu diğer parçalar için kullanışlı hale getirir.
Görünümü İyileştir
Kaplama işlemi, parçanın görsel kalitesini de iyileştirebilir.
Nikel, krom, altın ve diğer kaplamalar parlak, yansıtıcı, pürüzsüz veya dekoratif yüzeyler oluşturabilir. Bazı ürünlerde görünüm ana amaçtır, diğerlerinde ise dekoratif performans korozyon veya aşınma korumasıyla birleştirilir.
Görünür CNC parçalarında, nihai görünüm kaplamanın altındaki işlenmiş yüzeyin kalitesine de bağlıdır.
Kaplama işlemi nasıl gerçekleşir?
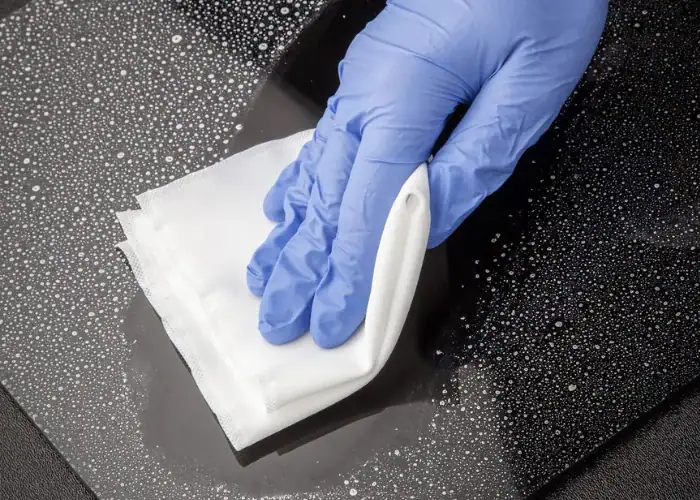
Farklı kaplama yöntemleri farklı biriktirme mekanizmaları kullansa da, yüzey hazırlığı çok önemlidir. Yağ, gres, oksitler, kir ve işleme artıkları yapışmayı engelleyebilir ve tutarsız sonuçlar yaratabilir.
Yüzey Temizliği ve Hazırlığı
İlk adım, alt tabakayı hazırlamaktır.
Tipik hazırlık aşamaları şunları içerebilir:
- Yağ giderme
- Kimyasal temizleme
- Oksit giderme
- Asit tedavisi
- dağlama
- Mekanik parlatma
- Yüzey aktivasyonu
İşlem sırası, kullanılan temel malzemeye ve kaplama sistemine bağlıdır.
Temiz ve kimyasal olarak aktif bir yüzey, kaplanacak metalin düzgün bir şekilde bağlanması için daha iyi bir fırsat sunar. Yetersiz hazırlık, soyulmaya, çıplak alanlara, kabarmaya veya tutarsız kaplama kapsamına yol açabilir.
Kaplama Banyosu ve Metal Biriktirme
Hazırlık işlemlerinin ardından parça, kaplama çözeltisine veya diğer bir kaplama işlemine tabi tutulur.
Elektrokaplamada, iş parçası metal iyonları içeren bir elektrolit içine yerleştirilir. Elektrik akımı, pozitif yüklü metal iyonlarını negatif yüklü iş parçasına doğru iter; burada iyonlar indirgenir ve metalik bir tabaka olarak biriktirilir.
Elektrolizsiz kaplamada, kaplama dışarıdan uygulanan bir elektrik akımı yerine kontrollü bir kimyasal reaksiyon yoluyla gerçekleşir. Bu fark, işlem kontrolünü, geometri kapsamını, malzeme uyumluluğunu ve kaplama homojenliğini etkiler.
Durulama, Kurutma ve Son İşlem
Kaplama işleminden sonra, parçalar genellikle kalan kimyasalları temizlemek için durulanır ve ardından kurutulur.
Belirtilen özelliklere bağlı olarak, ek işlemler arasında parlatma, ısıl işlem, sızdırmazlık, pasivasyon veya diğer son işlem adımları yer alabilir. 3ERP, genel süreçte tipik aşamalar olarak yüzey hazırlığı, aktivasyon, kaplama, durulama ve kurutma/son işlem aşamalarını tanımlar.
Kaplama işleminin ardından, kaplanmış parçanın görünüm, kalınlık, yapışma ve boyut gereksinimlerini karşıladığını doğrulamak için son kontrol yapılır.
Kaplama Çeşitleri Nelerdir?
Farklı kaplama yöntemleri, kaplama homojenliği, malzeme seçimi, işlem maliyeti ve karmaşık geometriye uygunluk açısından farklı dengeler sunar.
Elektroliz
Elektrokaplama, en yaygın kullanılan metal kaplama işlemlerinden biridir.
İş parçası, elektrolitik çözeltide katot görevi görür ve elektrik akımı, metal iyonlarının yüzeyine birikmesine neden olur. Yaygın olarak elektrolizle kaplanan malzemeler arasında nikel, bakır, çinko, krom, kalay, altın ve gümüş bulunur.
Elektrokaplama, çok çeşitli fonksiyonel ve dekoratif yüzey işlemleri sunar. Bununla birlikte, elektrik alanı ve parça geometrisi, malzemenin köşelerde, kenarlarda, girintilerde ve diğer özelliklerde ne kadar düzgün bir şekilde birikeceğini etkileyebilir.
Hassas parçalar için, nihai boyutlar belirlenirken kaplama dağılımı da dikkate alınmalıdır.
Akımsız Kaplama
Elektrolizsiz kaplama, harici bir elektrik akımı olmadan, kimyasal indirgeme reaksiyonu yoluyla metal biriktirir.
En bilinen örneklerden biri kimyasal nikel kaplamadır. Kaplama, akım dağılımı yerine kimyasal olarak yönlendirildiği için, bu işlem karmaşık geometriler üzerinde nispeten düzgün bir kaplama sağlayabilir.
Bu durum, girintili, karmaşık profilli veya tutarlı kaplama kalınlığının önemli olduğu özelliklere sahip bileşenler için elektrolizsiz kaplamayı cazip hale getirir.
Proses kimyası hala dikkatli kontrol gerektirir ve kaplamanın kesin özellikleri seçilen kaplama sistemine ve spesifikasyonuna bağlıdır.
Daldırma Kaplama
Daldırma kaplama, harici bir elektrik akımı yerine kimyasal yer değiştirme reaksiyonu kullanır.
Yüzey, daha soylu bir metalin iyonlarını içeren bir çözeltiye daldırılır; bu iyonlar yüzeydeki atomların yerini alır ve nispeten ince bir kaplama oluşturur. Reaksiyon kendi kendini sınırladığı için, daldırma işlemleri genellikle geleneksel elektrokaplamaya göre daha ince kaplamalar üretir.
Bu kaplamalar, ince ve işlevsel bir metalik yüzeyin gerekli olduğu elektronik ve diğer uygulamalarda faydalı olabilir.
Seçici ve Fırça Kaplama
Seçici kaplama, tüm parçayı kaplamak yerine yalnızca ihtiyaç duyulan yerlere kaplama uygular.
Fırça kaplama bir yöntemdir. Fırça benzeri bir alet kaplama çözeltisini taşırken, elektrik akımı hedef alana malzeme biriktirir. Yerel onarımlar, aşınmış alanlar, elektrik kontakları veya belirli fonksiyonel yüzeyler için faydalı olabilir.
Seçici kaplama, gereksiz kaplamayı azaltabilir ve kaplanmaması gereken özellikleri koruyabilir.
Kaplama işleminde en sık kullanılan metaller nelerdir?
Doğru kaplama metali, işlevsel gereksinime, alt tabakaya, ortama, görünüme ve maliyete bağlıdır.
| Metal Kaplama | Ana Fayda | Tipik Kullanım |
| Nikel | Korozyon ve aşınma direnci | Hassas mekanik parçalar |
| çinko | Kurban korozyon koruması | Çelik parçalar ve bağlantı elemanları |
| Krom | Sertlik, aşınma direnci, görünüm | Mekanik ve otomotiv parçaları |
| Bakır | İletkenlik ve astar | Elektrik ve çok katmanlı kaplama |
| Teneke | Lehimlenebilirlik ve korozyon koruması | Elektrik parçaları |
| GOLD | İletkenlik ve korozyon direnci | Elektrik temas |
| Gümüş | Yüksek elektrik iletkenliği | Elektrik uygulamaları |
Bu metaller yaygın olarak kullanılmaktadır çünkü her biri iletkenlik, korozyon davranışı, aşınma direnci, görünüm ve maliyet açısından farklı bir denge sunmaktadır.
Nikel Kaplama
Nikel kaplama, korozyon direnci, aşınma performansı veya dayanıklı metalik bir yüzey gerektiğinde yaygın olarak kullanılır.
Hem elektrolitik nikel hem de kimyasal indirgeme yöntemleri mevcuttur. Elektrolitik nikel elektrik akımı kullanırken, kimyasal indirgeme yöntemi kimyasal indirgemeye dayanır.
Hassas parçalar için bu ayrım önemlidir çünkü kimyasal kaplama, karmaşık yüzeylerde daha düzgün bir kalınlık sağlayabilirken, geleneksel elektrokaplama, istenen yüzey kalitesine ve üretim sürecine bağlı olarak başka avantajlar sunabilir.
Çinko ve Krom Kaplama
Çinko kaplama, korozyona karşı koruma amacıyla çeliğe yaygın olarak uygulanır. Çinko, koruyucu bir etki sağlayarak, kaplamanın öncelikli olarak korozyona uğrayarak alttaki çeliği korumaya yardımcı olur.
Krom kaplama, sertlik, aşınma direnci, korozyon koruması veya yansıtıcı bir görünümün gerekli olduğu yerlerde kullanılır. Endüstriyel sert krom ve dekoratif krom, amaçları, kaplama sistemleri ve kalınlıkları farklı olabileceğinden, aynı işlemler olarak değerlendirilmemelidir.
Bakır, Kalay, Altın ve Gümüş Kaplama
Bakır, elektrik iletkenliği ve çok katmanlı kaplama sistemlerinde ara katman olarak yaygın olarak kullanılmaktadır.
Kalay, özellikle lehimlenebilirliğin gerekli olduğu yerlerde kullanışlıdır. Altın, iletkenliği güçlü korozyon direnciyle birleştirerek elektrik kontakları için değerli hale gelir. Gümüş ise çok yüksek elektrik ve ısı iletkenliği sunar.
Elektrikli bileşenler için seçilen kaplama, temas direnci, aşınma, çevre koşulları, lehimleme ve maliyet gereksinimlerine uygun olmalıdır.
Elektrokaplama ve Elektrolizsiz Kaplama Karşılaştırması
Elektrokaplama ve kimyasal kaplama yöntemlerinin her ikisi de işlevsel metalik kaplamalar üretebilir, ancak farklı kaplama mekanizmaları kullanırlar.
| faktör | Elektroliz | Akımsız Kaplama |
| Biriktirme Yöntemi | Elektrik akımı | Kimyasal reaksiyon |
| Dış Akım | gereklidir | Gerekli değil |
| Kalınlık Dağılımı | Daha çok geometriye bağlı | Genellikle daha homojen |
| Karmaşık Geometri | Dikkatli süreç kontrolü gerektirir. | Karmaşık yüzeyler için oldukça uygundur. |
| Yaygın Örnek | Elektrolitik nikel | Elektroless nikel |
| Süreç kontrolü | Elektrik + kimya | Esas olarak kimyasal |
Elektrokaplama, çok çeşitli metaller ve uygulamalar için uygundur; kimyasal kaplama ise özellikle karmaşık yüzeylerde düzgün kaplamanın önemli olduğu durumlarda sıklıkla tercih edilir.
İki yöntemden hiçbiri otomatik olarak daha iyi değildir. Seçim, temel malzemeye, geometriye, kaplama özelliklerine, kalınlığa, üretim miktarına ve fonksiyonel gereksinimlere bağlıdır.
Kaplama, CNC parçalarının boyutlarını nasıl etkiler?
Hassas CNC parçaları için kaplama, işleme sonrasında eklenen kozmetik bir işlem olarak değil, boyutlandırma tasarımının bir parçası olarak düşünülmelidir.
Kaplama tabakası, kaplanmış yüzeylerin nihai boyutunu değiştirir. CEP, özellikle eşleşen parçalara uyması gereken özelliklerde, kaplama kalınlığının kaplama sonrası boyutlara ek olarak kontrol edilmesi gerektiğini özellikle belirtmektedir.
Kaplama Kalınlığı ve Toleransı
Kaplama dış çapa uygulandığında, elde edilen çap artar. İç deliğe uygulandığında ise, elde edilen açıklık küçülür.
Bu durum şunları etkileyebilir:
- Şaftlar
- Hassas delikler
- Rulman koltukları
- Kaydırmalı uyumlar
- Threads
- Sızdırmazlık yüzeyleri
- Bağlayıcı özellikleri
Çizimde, boyut toleranslarının kaplamadan önce mi yoksa sonra mı geçerli olduğu açıkça belirtilmelidir.
Hassas toleranslı parçalar için, son kaplanmış parçanın tolerans dahilinde kalması için işleme payının belirtilen kaplama kalınlığını da hesaba katması gerekebilir.
Kritik Özelliklerin Maskelenmesi
Her yüzeye kaplama yapılması gerekmez.
Tipik maskeleme alanları arasında hassas dişler, yatak arayüzleri, elektrik temas bölgeleri, sızdırmazlık yüzeyleri, referans yüzeyler veya kaplama birikiminin işlevi engelleyeceği diğer özellikler yer alabilir.
Çizimde kaplama yapılacak alan ve kaplanmaması gereken yüzeyler belirtilmelidir.
Net maskeleme gereksinimleri, işleme, son işlem ve muayene arasındaki belirsizliği azaltır.
Kaplama işleminden önce mi yoksa sonra mı?
Hassas parçaların çoğu, kaplama işleminden önce öncelikle işlenir çünkü kaplama tabakasının genellikle bitmiş yüzeyde kalması amaçlanır.
Tipik bir sıralama şöyle olabilir:
CNC işleme → çapak alma ve temizleme → kaplama → son kontrol
Ancak, kaplanmış fonksiyonel yüzeyin özellikle zorlu bir nihai boyut veya yüzey kalitesine sahip olması durumunda, bazı bileşenler kaplamadan sonra taşlama, parlatma, alıştırma veya başka bir kontrollü son işlem gerektirebilir.
Doğru işlem sırası, kaplama kalınlığına, toleransa, yüzey kalitesine, geometriye ve fonksiyonel gereksinimlere bağlıdır.
Kaplama Kalitesini Etkileyen Faktörler Nelerdir?
İyi bir kaplama, nikel veya çinko gibi bir metal seçmekten daha fazlasına bağlıdır. Yüzey durumu, parça geometrisi, banyo koşulları, akım dağılımı, işlem süresi ve elleçleme, nihai sonucu etkileyebilir. CEP, bekleme süresi, geometri, banyo sıcaklığı, elektrik akımı ve malzeme seçiminin kaplama kalınlığını ve homojenliğini etkileyebileceğini belirtmektedir.
Yüzey durumu
Kaplama tabakası, altındaki yüzeyi takip eder.
İşleme izleri, çizikler, çapaklar, kirlilik, oksit tabakaları ve yetersiz temizlik hem görünümü hem de yapışmayı etkileyebilir.
Görsel olarak kusursuz bir kaplama, orijinal yüzeydeki kusurları her zaman gizleyemez. Kozmetik görünüm kritik önem taşıyorsa, kaplama işleminden önce gerekli yüzey koşulları belirtilmelidir.
Geometri ve Kaplama Homojenliği
Parça geometrisi, özellikle elektrokaplamada, kaplama dağılımını büyük ölçüde etkileyebilir.
Keskin kenarlar ve açıkta kalan bölgeler daha fazla birikim alabilirken, derin girintiler, iç boşluklar ve ulaşılması zor yerler daha az birikim alabilir.
Karmaşık CNC parçaları için, her yüzeye tam olarak aynı kaplamanın uygulanacağı varsayımı yerine, geometri, kaplama yöntemi ve kalınlık toleransı birlikte incelenmelidir.
Banyo Süresi, Akım ve Proses Koşulları
Kaplama kalınlığı ve kalitesi, kontrollü işlem koşullarına da bağlıdır.
Önemli değişkenler şunları içerebilir:
- Kaplama süresi
- Akım yoğunluğu
- Banyo sıcaklığı
- Kimyasal konsantrasyon
- Çözüm koşulu
- Parça konumlandırma
Bu parametreler normalde kaplama tedarikçisi tarafından seçilen işleme ve geçerli spesifikasyona göre kontrol edilir.
Sık Görülen Kaplama Kusurları
Kaplama kusurları görünümü, korozyon performansını, boyutsal doğruluğu ve kullanım ömrünü etkileyebilir.
Soyulma ve Zayıf Yapışma
Kirleticiler, oksitler veya uygun olmayan yüzey koşulları kaplamanın doğru şekilde yapışmasını engellediğinde zayıf yapışma meydana gelebilir.
PrimeWeld, yapışma sorunlarında yüzey hazırlığını önemli bir faktör olarak tanımlıyor ve kirliliğin yapışmayı engelleyebileceğini belirtiyor.
Bu nedenle, uygun temizlik ve aktivasyon işlemleri temel süreç adımları olarak ele alınmalıdır.
Düzensiz Kaplama Kalınlığı
Düzensiz kalınlık, parça geometrisinden, akım dağılımından, konumlandırmadan, raflamadan, daldırma koşullarından veya tutarsız proses kontrolünden kaynaklanabilir.
Bu durum, özellikle hassas toleranslı parçalar için önemlidir çünkü bir bölgedeki aşırı kaplama, genel kaplama kabul edilebilir görünse bile uyumu etkileyebilir.
Çukurlaşma, Kabarcık Oluşumu ve Renk Değişimi
Çukurlar, kabarcıklar, lekeler ve renk farklılıkları, kirlenme, ön işlem, banyo koşulları, gaz oluşumu veya malzeme uyumluluğu ile ilgili sorunlara işaret edebilir.
İşlevsel kaplamalar için görünümde bazı farklılıklar kabul edilebilirken, kozmetik parçalar çok daha katı görsel standartlar gerektirebilir.
Bu nedenle, üretime başlamadan önce gerekli kabul kriterleri belirlenmelidir.
Kaplama Kalitesi Nasıl Kontrol Edilir?
Kontrol işlemi, kaplama tabakasının amaçlanan işlevini yerine getirdiğini ve nihai parçanın boyut olarak kabul edilebilir kaldığını doğrulamalıdır.
Gözle Muayene
Görsel inceleme şunları tespit edebilir:
- Çıplak alanlar
- Peeling
- Çatlaklar
- Kabarcıklar
- çukurlar
- Solma
- Tutarlı olmayan kapsam
CEP ve PrimeWeld, kaplama kapsamını ve tutarlılığını kontrol etmek için temel bir adım olarak görsel incelemeyi tanımlamaktadır.
Kaplama Kalınlığı Ölçümü
Kalınlık ölçümü, biriktirilen katmanın belirtilen gereksinimi karşılayıp karşılamadığını doğrular.
Olası yöntemler arasında X-ışını tabanlı ölçüm, kesit analizi veya ilgili standartta tanımlanan diğer yöntemler yer almaktadır. CEP, kaplama kalınlığı ve homojenliğinin incelenmesi için X-ışını ölçümünün kullanılabileceğini belirtmektedir.
Doğru ölçüm yöntemi, kaplamaya, alt tabakaya, kalınlık aralığına, geometriye ve özelliklere bağlıdır.
Yapışma ve Fonksiyonel Testler
Bazı parçalar ayrıca yapışma, korozyon, lehimlenebilirlik, elektriksel veya diğer fonksiyonel testlere de ihtiyaç duyar.
Hassas CNC bileşenleri için bu kontroller, son boyut kontrolüyle birlikte yapılmalıdır. Bir kaplama, kendi kalınlık gereksinimini karşılarken, yine de bir milin, deliğin, dişin veya bağlantının çizim toleransının dışında kalmasına neden olabilir.
İmalatta Kaplama Uygulamaları
Kaplama, otomotiv, havacılık, elektronik, endüstriyel ekipman, tıbbi ürünler ve diğer birçok üretim sektöründe kullanılır çünkü bileşen malzemesinin tamamını değiştirmeden işlevsel yüzey özellikleri kazandırabilir.
CNC İşlenmiş Bileşenler
CNC işlenmiş parçalar, korozyon direnci, aşınma koruması, iletkenlik veya görünüm amacıyla kaplama işlemine tabi tutulabilir.
Tipik kaplama özellikleri şunları içerebilir:
- Şaftlar
- Pins
- Muhafazalar
- Parantez
- Burçlar
- Hassas bağlantı parçaları
- Elektrik parçaları
Bu parçalar için önemli mühendislik ilişkisi şöyledir:
işlenmiş boyut + kaplama kalınlığı + maskeleme + son kontrol
Bu kalemler birlikte planlanırsa, kaplama kontrolsüz bir son adım olmaktan ziyade üretim sürecinin bir parçası haline gelir.
Elektrik ve Elektronik Bileşenler
Kaplama, konektörler, kontaklar, terminaller, devreyle ilgili parçalar ve diğer iletken bileşenler için yaygın olarak kullanılır.
Bakır, kalay, altın ve gümüş, iletkenlik, lehimlenebilirlik, korozyon direnci ve temas performansı açısından farklı kombinasyonlar sağlayabilir.
En uygun kaplama, elektriksel gereksinimlere, beklenen aşınmaya, çalışma ortamına ve maliyete bağlıdır.
Otomotiv, Havacılık ve Endüstriyel Bileşenler
Otomotiv parçalarında korozyon koruması, görünüm, aşınma direnci ve elektriksel işlevler için kaplama kullanılır. Havacılık ve endüstriyel parçalarda ise belirli yüzeylerin ek çevresel veya aşınma korumasına ihtiyaç duyduğu durumlarda kaplamalar kullanılabilir.
Kaplama seçimi, yalnızca sektördeki marka adına değil, bileşenin gerçek kullanım koşullarına göre yapılmalıdır.
CNC Parça İçin Doğru Kaplama Nasıl Seçilir?
En iyi kaplama işlemi, bileşenin işlevsel gereksinimlerini karşılarken aynı zamanda malzemesi, geometrisi, toleransları ve üretim sırası ile uyumlu kalan işlemdir.
İşlevsel Gereksinimlerle Başlayın
Öncelikle parçanın neden kaplamaya ihtiyaç duyduğunu tanımlayın.
Olası öncelikler şunlardır:
- Korozyon koruması
- Aşınma direnci
- Yüzey sertliği
- Elektiriksel iletkenlik
- Lehimlenebilirlik
- Görünüm
- Boyutsal restorasyon
Temel işlev netleştikten sonra, uygun kaplama malzemeleri ve süreçleri daha etkili bir şekilde karşılaştırılabilir.
Kaplamayı taban malzemesiyle eşleştirin.
Yüzey malzemesi kaplama sistemini de etkiler.
Alüminyum, karbon çeliği, paslanmaz çelik, bakır ve pirinç farklı yüzey kimyalarına sahiptir ve farklı temizleme, aktivasyon, astar katmanları veya alt kaplamalar gerektirebilir.
Bu nedenle, özellikle yapışma veya korozyon performansının kritik olduğu durumlarda, üretimden önce malzeme uyumluluğu doğrulanmalıdır.
Kalınlığı, Maskelemeyi ve Son Toleransı Tanımlayın
Hassas CNC parçaları için, çizim ideal olarak şunları iletmelidir:
- Kaplama türü
- Gerekli kalınlık
- Uygulanabilir özellikler
- Kaplama yapılacak alanlar
- Maskelenecek alanlar
- Kozmetik gereksinimler
- Son boyut toleransları
- Muayene gereklilikleri
Bu detaylar, işleme ve son işlem tedarikçileri arasındaki belirsizliği azaltır.
“Nikel kaplama” gibi nominal bir yüzey işlemi, kritik bir parça için yeterli bilgi sağlamayabilir. Geometri ve uyum ne kadar sıkı kontrol edilirse, kaplamanın mühendislik şartnamesinin bir parçası olarak tanımlanması o kadar önemli hale gelir.
SSS
Alüminyuma elektrolizle kaplama yapılabilir mi?
Evet. Alüminyum elektrolizle kaplanabilir, ancak doğal oksit tabakasının önce çıkarılması veya işlenmesi gerekir. Çinko kaplama işlemi gibi uygun ön işlem, kaplanacak metalin alüminyum yüzeyine güvenli bir şekilde yapışmasına yardımcı olur.
Elektroless Nikel Kaplama Nedir?
Elektrolizsiz nikel kaplama, harici elektrik akımı olmadan kimyasal bir reaksiyon yoluyla nikel bazlı bir kaplama oluşturur. Nispeten homojen bir kalınlık sağladığı için karmaşık CNC parçaları, delikler, girintiler ve hassas yüzeyler için kullanışlıdır.
En yaygın olarak hangi kaplama türü kullanılır?
Nikel ve çinko kaplama, en yaygın endüstriyel seçenekler arasındadır. Çinko, çelik üzerinde korozyon koruması için yaygın olarak kullanılırken, nikel kaplama genellikle korozyon direnci, aşınma direnci ve hassas mekanik bileşenler için tercih edilir.
Sert Krom Kaplama Nedir?
Sert krom kaplama, esas olarak sertliği, aşınma direncini ve yüzey dayanıklılığını artırmak için uygulanan kalın bir krom kaplamadır. Genellikle miller, pimler, kalıplar, hidrolik bileşenler ve sürtünmeye veya aşınmaya maruz kalan diğer mekanik yüzeylerde kullanılır.
Sonuç
Kaplama, korozyon direncini, aşınma performansını, iletkenliği, lehimlenebilirliği veya görünümü iyileştirmek için bir alt tabaka üzerine ince bir metalik tabaka biriktirir. Nihai sonuç, kaplama yöntemine, kaplama metaline, yüzey hazırlığına, geometriye, kalınlık kontrolüne ve denetime bağlıdır. Hassas bileşenler için, kaplama, kaplanmış parçanın amaçlandığı gibi performans göstermesi için CNC boyutları, maskeleme, uyum ve nihai toleranslarla birlikte planlanmalıdır.
TiRapid olarak , özel metal parçalar için hassas CNC işleme ve imalat hizmetleri ile yüzey işleme desteği sunuyoruz. Güvenilir prototipler ve düşük hacimli üretim sağlamak için malzeme seçimi, işleme toleransları, kaplama kalınlığı, maskeleme, boyut kontrolü ve nihai parça gereksinimlerini dikkate alıyoruz.















