
Taşlama, dönen aşındırıcı bir tekerlek kullanarak iş parçasından malzeme çıkaran hassas bir işleme yöntemidir. Belirli kesici kenarlarla malzeme çıkaran geleneksel kesici takımların aksine, taşlama işlemi az miktarda malzeme çıkarmak için çok sayıda aşındırıcı tane kullanır. Bu işlem, boyutsal doğruluğu iyileştirmek, pürüzsüz yüzeyler oluşturmak ve sertleştirilmiş veya işlenmesi zor parçaların son işlemini gerçekleştirmek için yaygın olarak kullanılır.
Bu kılavuz, taşlama işleminin ne olduğunu, taşlama sürecinin nasıl işlediğini, başlıca taşlama türlerini, makineleri, malzemeleri, teknik parametreleri, avantajlarını, sınırlamalarını ve yaygın CNC uygulamalarını açıklamaktadır.
Öğütme Nedir?
Taşlama, dönen bir taşlama tekerleği kullanılarak iş parçasından az miktarda malzeme çıkarılan aşındırıcı bir işleme yöntemidir. Esas olarak doğru boyutlar, kontrollü geometri ve ince yüzey kalitesi elde etmek için kullanılır. Hassas imalatta, taşlama genellikle CNC frezeleme, tornalama veya ısıl işlemden sonra, parçanın daha sıkı toleranslara veya daha iyi yüzey kalitesine ihtiyaç duyması durumunda gerçekleştirilir.
Taşlama ile CNC Frezeleme ve Tornalama Karşılaştırması
Taşlama, CNC frezeleme ve tornalamadan esas olarak kesme mekanizması, malzeme kaldırma hızı ve son işlem amacı bakımından farklılık gösterir. Frezeleme ve tornalama genellikle parça geometrisini oluşturmak ve daha büyük miktarlarda malzeme çıkarmak için verimlidir, taşlama ise genellikle ince boyut düzeltmesi ve yüzey işlemesi için kullanılır.
| Özellik | Bileme | CNC Freze | CNC Torna |
| Kesici alet | Aşındırıcı tekerlek | Döner freze bıçağı | Tek uçlu veya çok kenarlı alet |
| Malzeme kaldırma | Genellikle küçük, kontrollü miktarlar | orta ila yüksek | orta ila yüksek |
| Tipik geometri | Düz, silindirik, iç, profil | Cepler, yuvalar, konturlar | Miller, delikler, yuvarlak parçalar |
| Ana avantaj | Yüksek doğruluk ve ince işçilik | Karmaşık şekil üretimi | Verimli silindirik işleme |
| Sertleştirilmiş malzemeler | Genellikle uygundur | Uygun alet gerektirir. | Uygun alet gerektirir. |
| Tipik üretim rolü | Hassas bitirme | Kaba ve ince işleme | Kaba ve ince işleme |
Bu nedenle taşlama, CNC kesiminin evrensel bir alternatifi olarak değil, tamamlayıcı bir üretim süreci olarak anlaşılmalıdır.
Öğütme işlemi nasıl gerçekleşir?
Taşlama işlemi, uygun bir aşındırıcı tekerleğin seçilmesi, iş parçasının sabitlenmesi, taşlama parametrelerinin ayarlanması, kontrollü tekerlek teması yoluyla malzemenin çıkarılması, ısının yönetilmesi ve son boyutların ve yüzey kalitesinin incelenmesi aşamalarından oluşur. Her aşama kontrol edilmelidir çünkü tekerlek durumu, kesme kuvveti, sıcaklık ve makine stabilitesi taşlama doğruluğunu doğrudan etkiler.
| adım | Taşlama Operasyonu | Kalite Hedefi |
| 1 | Tekerlek ve parametreleri seçin. | Aşındırıcıları malzemeye uygun şekilde seçin |
| 2 | İş parçasını monte edin ve hizalayın. | Hareket ve bozulmayı önleyin |
| 3 | Taşlama işlemlerini gerçekleştirin. | Kontrollü son işlem malzemesini çıkarın. |
| 4 | Isı ve soğutma sıvısını kontrol edin. | Isı hasarını önleyin |
| 5 | Ölçün ve inceleyin | Boyutunu, geometrisini ve yüzey işlemini doğrulayın. |
Adım 1: Taşlama diskini seçin ve kesme parametrelerini ayarlayın.
İlk adım, iş parçası malzemesine, gerekli hassasiyete, yüzey kalitesine ve talaş kaldırma hızına uygun bir taşlama diski seçmektir. Diskin aşındırıcısı, tane boyutu, bağlayıcı madde, sertlik derecesi ve yapısı, kesme performansını etkileyen faktörlerdir.
Alüminyum oksit taşlama diski birçok çelik için uygun olabilirken, CBN diskler genellikle sertleştirilmiş demir esaslı malzemeler için tercih edilir. Elmas diskler ise genellikle karbür ve seramikler için seçilir. Makine ayarları da diskin onaylanmış çalışma hızı aralığında kalmalı ve amaçlanan taşlama işlemine uygun olmalıdır.
Adım 2: İş Parçasını Yerleştirin ve Sabitleyin
Taşlama işlemine başlamadan önce iş parçası desteklenmeli ve doğru şekilde konumlandırılmalıdır. Yüzey taşlamada genellikle uygun demirli malzemeler için manyetik aynalar kullanılırken, manyetik olmayan iş parçaları mekanik fikstürler veya vakumlu iş tutma gerektirebilir. Silindirik taşlamada merkezler, aynalar veya merkezsiz destekler kullanılabilir.
Sıkıştırma işlemi, deformasyona yol açmadan güvenli bir şekilde yapılmalıdır. İnce plakalar, uzun miller ve hassas parçalar aşırı tutma kuvveti altında bükülebilir. Bir parça deforme haldeyken taşlanırsa, serbest bırakıldıktan sonra şekil değiştirebilir ve düzlük, yuvarlaklık veya boyut gereksinimlerini karşılayamayabilir.
3. Adım: Taşlama İşlemine Başlayın ve Malzeme Kaldırma Miktarını Kontrol Edin
Taşlama işlemi sırasında, aşındırıcı tekerlek iş parçasına temas eder ve tekrarlanan kesme geçişleri veya kontrollü ilerleme yoluyla malzeme çıkarır. Tekerlek hızı, tabla hareketi, iş parçası dönüşü ve kesme derinliği, malzeme çıkarma davranışını belirler.
Taşlama işlemleri, özellikle hassas son işlem sırasında, kaba frezeleme veya tornalama işlemlerine göre genellikle daha küçük kesimler gerektirir. Önceki işlemden uygun bir son işlem payı bırakılmalıdır. Son taşlama sırasında fazla malzeme çıkarılması, ısıyı, taşlama diski aşınmasını ve boyutsal varyasyonu artırabilir.
Adım 4: Soğutucu Uygulayın ve Taşlama Isısını Kontrol Edin
Soğutma sıvısı, taşlama sıcaklığını kontrol eder, gerektiğinde temas alanını yağlar ve aşındırıcı artıkları ve metal parçacıklarını uzaklaştırmaya yardımcı olur. Isı kontrolü çok önemlidir çünkü aşırı sıcaklık termal genleşmeye, yüzey yanıklarına, artık gerilime ve boyut değişikliklerine neden olabilir.
Soğutma sıvısının taşlama temas bölgesine ulaşması şarttır. Taşlama tekerleğinin dönüşü soğutma sıvısının temas yüzeyine girmesini engelliyorsa, sıvı hacmini artırmak tek başına sorunu çözmeyebilir. Doğru nozul konumu, sıvı durumu, filtrasyon ve tekerlek seçimi, istikrarlı taşlama performansının korunmasına yardımcı olur.
Adım 5: Boyutları ve Yüzey İşlemini Kontrol Edin
Son adım, taşlanmış parçanın boyut ve yüzey gereksinimlerini karşılayıp karşılamadığını kontrol etmektir. Kontrol, kalınlık, çap, yuvarlaklık, düzlük, paralellik, yüzey pürüzlülüğü ve diğer çizim özelliklerini içerebilir.
Özelliğe bağlı olarak mikrometreler, iç çap ölçerler, yükseklik ölçerler, yüzey pürüzlülüğü test cihazları ve koordinat ölçüm makineleri kullanılabilir. Çok sıkı toleranslar gerektiren parçalar, termal genleşme mikron seviyesindeki incelemeyi etkileyebileceğinden, kontrollü sıcaklık koşulları altında ölçülmelidir.
Öğütme işleminde hangi makineler ve ekipmanlar kullanılır?
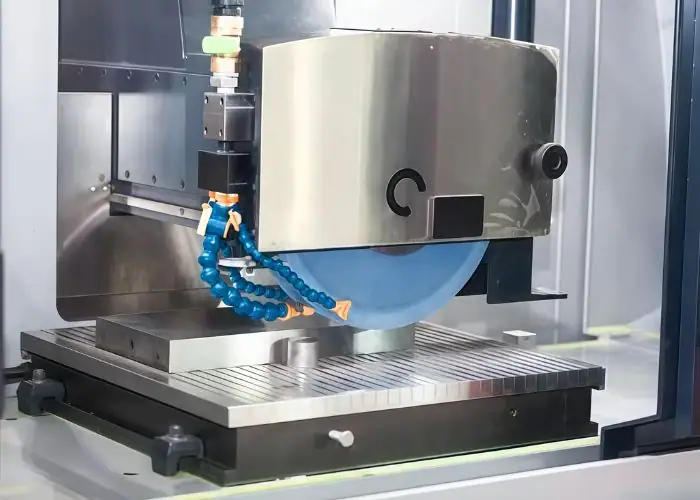
Taşlama işlemi, yüzey taşlama makineleri, silindirik taşlama makineleri, merkezsiz taşlama makineleri, iç taşlama makineleri, CNC taşlama makineleri, aşındırıcı tekerlekler, iş parçası tutma aparatları, tekerlek bileme cihazları ve soğutma sistemleri dahil olmak üzere özel ekipmanlar kullanılarak gerçekleştirilir. Doğru taşlama makinesi, parça geometrisi, malzeme, tolerans, istenen yüzey kalitesi ve üretim miktarına göre seçilir.
Öğütme Makinelerinin Başlıca Türleri
Taşlama makineleri esas olarak iş parçasının geometrisine ve gerçekleştirdikleri taşlama işlemine göre sınıflandırılır. Yüzey taşlama makinesi hassas düz yüzeyler üretirken, silindirik taşlama makinesi dış yuvarlak özellikler üzerinde çalışır. Diğer makineler ise iç delme, merkezsiz üretim, takım bileme veya dişli işleme konusunda uzmanlaşmıştır.
| Taşlama makinesi | Ana Fonksiyon | Tipik Bileşenler |
| Yüzey taşlama makinesi | Düz ve paralel yüzeyler oluşturur. | Plakalar, fikstür blokları, kalıp tabanları |
| Silindirik taşlama makinesi | Dış çapların bitişleri | Miller, pimler, makaralar |
| Puntasız taşlama makinesi | Merkezsiz silindirik parçaları taşlama makinesiyle işler. | Pimler, çubuklar, üretim milleri |
| İç taşlama makinesi | İç çapların bitişleri | Yatak delikleri, kovanlar |
| Alet ve kesici taşlama makinesi | Kesici aletleri şekillendirir veya biler | Parmak frezeler, matkaplar, raybalar |
| CNC taşlama makinesi | Karmaşık taşlama hareketlerini kontrol eder. | Hassas profiller, üretim parçaları |
Makine seçimi, iş parçasının boyutunu ve gerekli ölçüleri dikkate almalıdır. Uzun bir şaft, sapmaya karşı destek gerektirebilirken, geniş bir plaka yeterli tabla hareket mesafesine ve kararlı termal davranışa sahip bir makine gerektirebilir.
Taşlama Makinesinin Başlıca Bileşenleri
Bir taşlama makinesi, hassasiyeti korumak için birlikte çalışması gereken çeşitli sistemler içerir. Mil, aşındırıcı tekerleği hareket ettirirken, tabla veya işleme başlığı iş parçasının konumunu ve hareketini kontrol eder. Besleme mekanizmaları kontrollü ilerleme sağlar ve makine yapısı kesme kuvvetlerine karşı direnç gösterir.
Önemli bileşenler şunlardır:
- Taşlama tekerleğinin istikrarlı dönüşü için taşlama mili ve tekerlek başlığı.
- Hassas hareket için makine yatağı, kılavuz raylar ve besleme sistemi.
- İş parçası desteği için çalışma tezgahı, ayna, merkezleme aparatları veya fikstürler.
- Isı kontrolü için soğutucu dağıtım ve filtreleme sistemi.
- Düzgün kesim için tekerlek bileme ve dengeleme ekipmanı.
- Makine hareketini düzenlemek için CNC kontrol ünitesi veya manuel kontroller.
Taşlama Tekerlekleri ve Aşındırıcı Malzemeler
Taşlama diskleri, bir bağlayıcı madde ile bir arada tutulan aşındırıcı taneler içerir. Performansları, aşındırıcı türüne, tane boyutuna, bağlayıcı malzemeye, disk kalitesine ve yapısına bağlıdır. Farklı kombinasyonlar, farklı kesme davranışı, yüzey kalitesi ve disk ömrü sağlar.
| Aşındırıcı Malzeme | Ortak uygulamalar | Ana Husus |
| Aluminyum oksit | Karbon çeliği ve birçok alaşımlı çelik | Genel amaçlı taşlama |
| Seramik alüminyum oksit | Dayanıklı çelikler ve zorlu uygulamalar | Kontrollü tane kırılması |
| Silikon karbür | Dökme demir, bazı demir dışı metaller, seramikler | Malzeme uyumluluğu |
| Kübik bor nitrür (CBN) | Sertleştirilmiş çelik ve bazı yüksek sıcaklık alaşımları | Sert malzeme taşlama |
| Pırlanta | Karbür, cam ve teknik seramikler | Geleneksel çelik taşlama için genellikle tercih edilmez. |
Taşlama diski, el tipi açılı taşlama makinelerinde veya diğer ekipmanlarda kullanılan aşındırıcı diskleri tanımlayan daha geniş bir terimdir. Hassas makine taşlama diskleri, disk yapısı, hız derecesi, geometrisi ve boyut kontrol gereksinimleri farklılık gösterebileceğinden, genel amaçlı taşlama diskleriyle karıştırılmamalıdır.
Taşlama Çarkının Bileylenmesi ve Düzeltilmesi
Taşlama taşının düzeltilmesi, yeni aşındırıcı tanecikleri ortaya çıkararak ve taşlama taşı yüzeyinin durumunu kontrol ederek kesme verimliliğini geri kazandırır. Düzeltme işlemi, taşın geometrisini, eşmerkezliğini veya profilini düzelterek, iş parçasıyla amaçlandığı gibi dönmesini ve temas etmesini sağlar.
Bunlar birbiriyle ilişkili ancak farklı bakım işlemleridir. Bir taşlama diski doğru şekle sahip olabilir, ancak tanecikleri körelmiş veya malzeme ile dolmuşsa yine de kötü kesim yapabilir. Tersine, kötü geometrik şekle sahip keskin bir disk, hatalı yüzeyler üretebilir.
Taşlama kuvveti arttığında, yüzey kalitesi bozulduğunda, taşlama diski üzerinde yüklenme oluştuğunda veya boyutsal tutarlılık değiştiğinde taşlama diskinin düzeltilmesi ve hassaslaştırılması gerekli hale gelir. Taşlama diskinin durumunun korunması, özellikle hassas üretim ve tekrarlanan taşlama döngüleri için önemlidir.
Öğütme İşleminin Başlıca Türleri Nelerdir?
Başlıca taşlama türleri arasında yüzey taşlama, silindirik taşlama, merkezsiz taşlama, iç taşlama, kademeli ilerlemeli taşlama, profil taşlama, şekillendirme taşlama, takım ve kesici taşlama, fikstür taşlama, dişli taşlama, diş açma taşlama ve dalma taşlama yer almaktadır. Her işlem, belirli parça geometrileri, boyut gereksinimleri veya üretim koşulları için tasarlanmıştır.
| Taşlama Tipi | Ana Uygulama | Tipik Gereksinim |
| Yüzey taşlama | Düz yüzeyler ve plakalar | Düzlük ve paralellik |
| silindirik taşlama | Dış yuvarlak yüzeyler | Çap ve yuvarlaklık |
| Puntasız taşlama | Yüksek hacimli yuvarlak parçalar | Tekrarlanabilirlik ve verimlilik |
| İç taşlama | Delikler ve yatak delikleri | Delik doğruluğu |
| Yavaş ilerlemeli taşlama | Zorlu malzemelerde derin profiller | Kontrollü yüksek stok kaldırma |
| Profil ve şekil taşlama | karmaşık şekiller | Profil doğruluğu |
| Takım ve kesici taşlama | Kesme aletleri | Kenar ve takım geometrisi |
| Jig taşlama | Hassas delikler ve konumlar | Doğru özellik konumlandırması |
| Dişli ve vida taşlama | Dişliler ve iplikler | Diş veya iplik geometrisi |
| Daldırma taşlama | Yerelleştirilmiş silindirik özellikler | Çap, omuzlar ve profiller |
Yüzey Taşlama
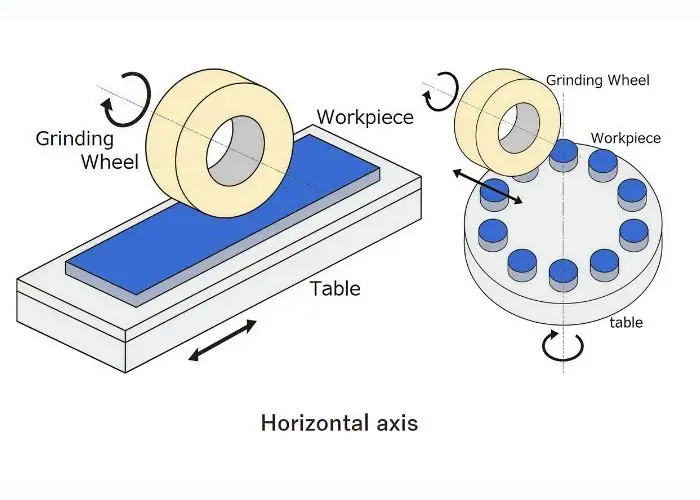
Yüzey taşlama, iş parçasını dönen bir aşındırıcı tekerleğe göre hareket ettirerek hassas düz yüzeyler üretir. Genellikle fikstür plakaları, makine parçaları, kalıp tabanları, sızdırmazlık yüzeyleri ve düz hassas parçalar için kullanılır.
Yüzey taşlama makinesi, konfigürasyonuna bağlı olarak ileri geri hareket eden veya döner tabla kullanabilir. Bu işlem, düzlüğü, paralelliği, kalınlık tutarlılığını veya yüzey kalitesini iyileştirmek için hedef yüzey üzerindeki malzeme kaldırma miktarını kontrol eder.
Yüzey taşlama, özellikle düz bir yüzeyin daha sıkı geometrik kontrol gerektirdiği CNC frezeleme işleminden sonra oldukça değerlidir. Bununla birlikte, ince parçalar dikkatlice desteklenmelidir çünkü manyetik sıkıştırma, taşlama ısısı ve artık malzeme gerilimi nihai düzlüğü etkileyebilir.
Silindirik Taşlama
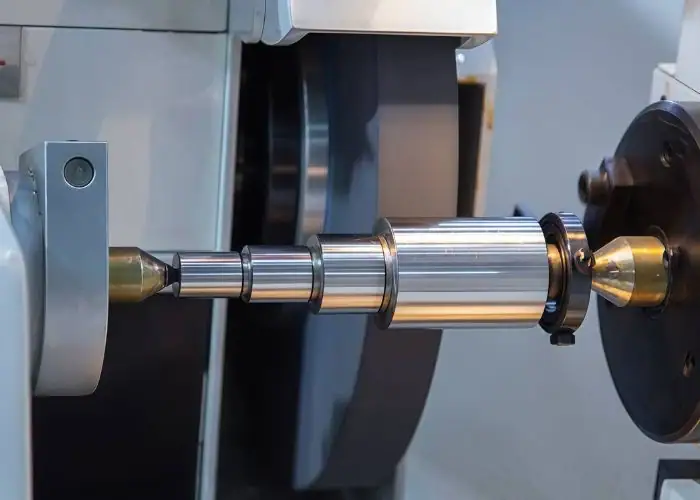
Silindirik taşlama, taşlama tekerleği iş parçasının dış çapından malzeme çıkarırken iş parçasını döndürerek dış yuvarlak yüzeylerin işlenmesini sağlar. Genellikle miller, makaralar, yatak milleri, pimler ve hassas mekanik parçalar için kullanılır.
Bu işlemde merkezleme noktaları, aynalar veya başka bir destekleyici düzenek kullanılabilir. Yuvarlaklık, koniklik ve çap tutarlılığını kontrol etmek için iş parçası ile taşlama diski arasında doğru hizalama gereklidir.
Silindirik taşlama, genellikle CNC tornalama işleminden sonra yapılır. Tornalama, şaft geometrisinin büyük bir kısmını oluştururken, taşlama ise gerekli çapı ve yüzey koşulunu elde etmek için kontrollü bir son işlem payı çıkarır.
Puntasız Taşlama
Merkezsiz taşlama, iş parçasını merkezler arasında tutmadan hassas silindirik yüzeyler üretir. Bunun yerine, parça bir taşlama taşı ve bir ayar taşı arasında bulunan bir iş parçası destek bıçağı tarafından desteklenir.
Ayar tekerleği, iş parçasının dönüşünü ve sürekli ilerleme işlemlerinde eksenel hareketini kontrol eder. Bu, merkezsiz taşlama işlemini, büyük miktarlarda pim, çubuk ve diğer yuvarlak parçaların üretimi için verimli hale getirir.
Ancak, merkezsiz taşlama, doğru destek geometrisi ve kurulumu gerektirir. Kötü taşlama taşı hizalaması, iş parçası yüksekliği veya düzenleyici koşullar, loblanma, koniklik veya tutarsız boyutlara neden olabilir. Parça geometrisi ve üretim hacmi işleme uygun olduğunda en etkili sonuçları verir.
İç Taşlama
İç taşlama makineleri, daha küçük bir aşındırıcı tekerlek kullanarak bir deliğin iç çapını işler. Hassas delikler, rulman yatakları, kovanlar, hidrolik bileşenler ve doğru iç yüzeyler gerektiren diğer parçalar için kullanılır.
İçten taşlama, taşlama taşının çapının delik boyutuyla sınırlı olması nedeniyle dıştan taşlamaya göre daha zor olabilir. Küçük taşlama taşları ve uzun miller daha düşük rijitliğe sahip olabilir, bu da titreşime ve sapmaya karşı hassasiyeti artırır.
Bu işlemde taşlama tekerleği hızı, iş mili sertliği, soğutma sıvısı beslemesi ve delik ölçümü kontrol edilmelidir. İç taşlama, delme veya raybalama işlemlerinin istenen boyutsal veya yüzey özelliklerini tutarlı bir şekilde sağlayamadığı durumlarda sıklıkla tercih edilir.
Sürünme Beslemeli Taşlama
Yavaş ilerlemeli taşlama, kontrollü bir işlemde önemli miktarda malzeme çıkarmak için nispeten derin bir kesimi yavaş iş parçası ilerlemesiyle birleştirir. Genellikle işlenmesi zor alaşımlara, türbinle ilgili bileşenlere ve karmaşık profillere uygulanır.
Genellikle sığ geçişler kullanan geleneksel yüzey taşlama yönteminin aksine, kademeli ilerlemeli taşlama tek bir geçişte daha fazla malzeme kaldırabilir. Bunun için uygun makine gücü, taşlama diski tasarımı, soğutma sıvısı beslemesi ve proses kararlılığı gereklidir.
Bu yöntem uygun uygulamalar için verimliliği artırabilir, ancak termal hasar önemli bir endişe kaynağı olmaya devam etmektedir. Yüksek malzeme kaldırma oranı, etkili soğutma ve kontrollü tekerlek koşullarıyla desteklenmelidir.
Profil ve Şekil Taşlama
Profil taşlama, kontrollü taşlama taşı hareketi veya uygun bir taşlama taşı şekli kullanarak tanımlı bir kontur üretir. Şekil taşlama ise, iş parçasına aktarılan belirli bir profile sahip, işlenmiş veya üretilmiş bir taşlama taşı kullanır.
Bu yöntemler kalıplar, hassas oluklar, şekillendirilmiş mekanik parçalar, kesici takımlar ve özel yüzeyler için kullanılır. Son ürünün basit bir düz veya silindirik şekilden ziyade tekrarlanabilir bir kontur gerektirmesi durumunda değerlidirler.
En büyük zorluk, taşlama diski aşındıkça profil doğruluğunu korumaktır. Uygun bileme aralıkları ve boyut kontrolü, bitmiş konturun tolerans dahilinde kalmasını sağlamaya yardımcı olur.
Takım ve Kesici Taşlama
Takım ve kesici taşlama, kesici takımın geometrisini oluşturur, keskinleştirir veya eski haline getirir. Matkaplar, freze uçları, raybalar ve belirli kenar açıları, kabartma yüzeyleri ve oluk geometrisi gerektiren diğer hassas kesici takımlar için kullanılır.
Bir takım taşlama makinesi, taşlama tekerleğini kesici takıma karşı konumlandırmak için birden fazla kontrollü eksen kullanabilir. CNC takım taşlama, tekrarlanabilir kenar geometrisi gerektiren karmaşık kesiciler için özellikle kullanışlıdır.
Bu işlem, takım keskinliği, simetrisi ve kenar durumu kesme kuvvetini, yüzey kalitesini, talaş oluşumunu ve takım ömrünü etkilediği için sonraki işleme performansını da etkiler.
Jig Taşlama
Hassas taşlama, doğru konum ve geometrinin önemli olduğu deliklerin ve iç konturların son işleminde kullanılan hassas bir işlemdir. Genellikle takım tezgahları, kalıplar, kalıp bileşenleri ve hassas mekanik aksamlarla ilişkilendirilir.
Makine hassas konumlandırma sağlarken, küçük bir taşlama tekerleği gerekli özelliği tamamlar. Bu, birden fazla delik veya profil arasındaki ilişkinin sıkı bir şekilde kontrol edilmesi gerektiğinde kullanışlıdır.
Özel taşlama yöntemi genellikle genel malzeme kaldırma işlemlerinden ziyade yüksek hassasiyet gerektiren özellikler için tercih edilir. Maliyeti ve işlem süresi, parçanın fonksiyonel gereksinimleriyle gerekçelendirilmelidir.
Dişli ve Diş Taşlama
Dişli taşlama, dişli dişlerinin doğruluğunu, yüzey kalitesini ve geometrik tutarlılığını iyileştirir. Profil hataları, hatve hataları ve yüzey kusurlarının gürültüyü, titreşimi ve iletim performansını etkileyebildiği hassas dişlilerde kullanılır.
Diş taşlama, taşlama taşı ve kontrollü göreceli hareket kullanılarak hassas dış veya iç diş formları üretir. Özellikle sertleştirilmiş parçalar veya doğru adım ve profil geometrisi gerektiren dişler için kullanışlıdır.
Her iki işlem de genellikle daha önceki üretim aşamalarını takip eder. İlk geometri kesme veya şekillendirme ile oluşturulurken, taşlama gerekli son boyut ve yüzey kontrolünü sağlar.
Dalma Taşlama
Daldırma taşlama, taşlama tekerleğini iş parçasının uzunluğu boyunca sürekli hareket ettirmek yerine doğrudan iş parçasına daldırarak malzeme çıkarır. Genellikle belirli silindirik çapların, omuzların, olukların ve kısa kademeli özelliklerin son işleminde kullanılır.
Tekerlek, istenen şekle uyan bir profile sahip olabilir ve bu sayede kontrollü bir radyal ilerleme sırasında birden fazla ilgili özelliğin taşlanması mümkün olur.
Daldırma taşlama, uygun parçalar için üretim verimliliğini artırabilir, ancak titreşimi veya boyutsal varyasyonu önlemek için taşlama taşı şekli, radyal kuvvet, bileme hassasiyeti ve iş parçası desteği sabit kalmalıdır.
Farklı Öğütme Teknikleri Nelerdir?
Taşlama teknikleri esas olarak soğutma sıvısı kullanımı, malzeme kaldırma stratejisi, çalışma hızı, aşındırıcı seçimi ve gerekli hassasiyet açısından farklılık gösterir. Yaygın yaklaşımlar arasında ıslak taşlama, kuru taşlama, kaba taşlama, hassas taşlama, yüksek hızlı taşlama, Blanchard taşlama ve süper aşındırıcı taşlama bulunur. Her teknik, malzeme kaldırma, sıcaklık, yüzey kalitesi ve üretim maliyeti arasında bir denge sağlamak için seçilir.
Islak Öğütme ve Kuru Öğütme Karşılaştırması
Islak taşlama, ısıyı kontrol etmek, gerektiğinde yağlamayı desteklemek ve parçacıkları kesme bölgesinden uzaklaştırmak için soğutucu veya taşlama sıvısı kullanır. Sıcaklık ve taşlama diskinin durumu boyutsal tutarlılığı doğrudan etkilediği için hassas metal taşlamada yaygın olarak kullanılır.
Kuru taşlama, sıvı soğutucu kullanılmadan gerçekleştirilir. Taşlama tekerleği, makine, toz emme sistemi ve termal koşulların kuru kesim için tasarlandığı belirli malzemeler veya işlemler için uygun olabilir.
Seçim, malzemenin davranışına, taşlama diskinin özelliklerine, çevresel gereksinimlere ve ısı hassasiyetine bağlıdır. Toz toplama ve termal hasar kontrolü ek maliyetler getirebileceğinden, kuru taşlama otomatik olarak daha basit veya daha ucuz olarak değerlendirilmemelidir.
Kaba Taşlama ve Hassas Taşlama Arasındaki Fark
Kaba taşlama, daha büyük miktarlarda malzeme çıkarmaya, yüzey düzensizliklerini gidermeye veya parçayı daha sonraki son işlem için hazırlamaya odaklanır. Genellikle, son derece ince boyutlar veya yüzey dokusundan ziyade malzeme çıkarma hızına öncelik verir.
Hassas taşlama, kontrollü son işlem ve doğru geometriye odaklanır. Tipik olarak uygun taşlama taşı hazırlığı, daha küçük son işlem aralıkları, istikrarlı makine hareketi ve dikkatli inceleme kullanılır.
Önemli miktarda malzeme çıkarılması gerektiğinde, bir parçanın her iki aşaması da gerekebilir. Bununla birlikte, son işlemden hemen önce aşırı kaba taşlama, hassas kontrolü zorlaştıran ısı veya deformasyona neden olabilir.
Yüksek Hızlı Taşlama
Yüksek hızlı taşlama, bu çalışma koşulları için özel olarak tasarlanmış makineler ve taşlama diskleri ile yüksek taşlama diski yüzey hızlarını kullanır. Daha yüksek malzeme kaldırma oranlarını ve farklı aşındırıcı kesme davranışlarını destekleyerek uygun uygulamalarda verimliliği artırabilir.
Daha yüksek hız otomatik olarak daha iyi bir yüzey kalitesi sağlamaz. Taşlama tekerleğinin dayanıklılığı, iş mili kapasitesi, taşlama kuvvetleri, soğutma sıvısı dağıtımı ve tekerlek dengesi gibi faktörler dikkate alınmalıdır.
İzin verilen maksimum taşlama tekerleği hızı asla aşılmamalıdır. Yüksek hızlı taşlama, sadece iş mili devir sayısını artırmaktan ziyade, uyumlu ekipman ve proses doğrulaması gerektirir.
Blanchard Taşlama
Blanchard taşlama, genellikle dikey milli döner yüzey taşlama ile ilişkilendirilir. Özellikle büyük levhalar, makine tabanları ve endüstriyel bileşenler gibi geniş düz yüzeylerden malzemeyi verimli bir şekilde çıkarmak için kullanılır.
Döner bir çalışma tablası, iş parçasını taşlama tekerleğinin altına hareket ettirir. Bu işlem, geniş bir alanda malzeme çıkarabilir ve genellikle tanınabilir dairesel bir taşlama deseni bırakır.
Blanchard taşlama, malzeme hazırlığı ve geniş yüzey işleme için kullanışlıdır, ancak elde edilebilecek yüzey kalitesi ve geometrik hassasiyet, makinenin durumuna ve ayarlarına bağlıdır. Daha zorlu özellikler için ayrı bir hassas son işlem gerekebilir.
Süper aşındırıcı ve ultra hassas taşlama
Süper aşındırıcı taşlama, sert ve aşınmaya dayanıklı iş parçalarını işlemek için CBN veya elmas gibi malzemeler kullanır. CBN genellikle sertleştirilmiş demirli malzemeler için uygundur, elmas ise karbür ve gelişmiş seramikler için yaygın olarak kullanılır.
Ultra hassas taşlama, son derece küçük boyutsal hatalara ve ince yüzey kalitesine odaklanır. Son derece kararlı makineler, kontrollü sıcaklık, doğru taşlama taşı hazırlığı ve uygun ölçüm yöntemleri gerektirir.
Bu yaklaşımlar birbiriyle ilişkili ancak özdeş değildir. Süper aşındırıcı bir tekerlek otomatik olarak ultra hassas bir sonuç yaratmaz; gerekli doğruluğu desteklemek için tüm makine, işlem, iş parçası tutma ve denetim sistemi gereklidir.
Öğütme İşleminde Başlıca Parametreler Nelerdir?
Taşlama işleminin temel parametreleri arasında taşlama diski hızı, iş parçası hızı, ilerleme hızı, kesme derinliği, taşlama basıncı, soğutma sıvısı beslemesi, taşlama diski özellikleri, makine rijitliği ve bileme durumu yer alır. Bu değişkenler kesme kuvvetini, ısı oluşumunu, malzeme kaldırma oranını, taşlama diski aşınmasını, boyutsal hassasiyeti ve yüzey kalitesini kontrol eder.
Taşlama parametreleri, komple bir sistem olarak seçilmelidir. İlerleme hızını veya derinliği artırmak verimliliği artırabilir, ancak aynı zamanda kuvveti ve ısı yükünü de artırır. Taşlama tekerleği hızının değiştirilmesi, aşındırıcı temasını ve aşınma davranışını etkiler.
Optimum ayarlar, taşlama diski çapına, aşındırıcı malzemeye, iş parçası sertliğine, taşlama yöntemine ve parça gereksinimlerine bağlıdır. Hassas taşlama, en düşük ilerleme hızını veya en yüksek hızı kullanmaktan ziyade, istikrarlı parametreler gerektirir.
| Parametre | Ana Etki | Yanlış Olmanın Riski |
| Tekerlek hızı | Aşındırıcı kesme koşulları | Tekerlek aşınması, termal hasar veya güvenlik riski |
| İş parçası hızı | İletişim süresi ve stok kaldırma | Yanık, dalgalanma veya kötü yüzey bitişi |
| İlerleme hızı | Verimlilik ve öğütme yükü | Aşırı güç veya verimsizlik |
| Kesme derinliği | Her geçişte çıkarılan malzeme | Isı, deformasyon, tekerlek aşınması |
| Soğutucu | Sıcaklık ve kalıntı kontrolü | Yüzey hasarı veya tekerlek yüklenmesi |
| Tekerlek giydirme | Keskinlik ve tekerlek geometrisi | Camlama, kötü işçilik, şekil hatası |
| Makine sertliği | Titreşime karşı direnç | Titreşim ve boyutsal değişim |
Hangi malzemeler öğütülebilir?
Taşlama işlemi, karbon çeliği, paslanmaz çelik, sertleştirilmiş çelik, takım çeliği, gelişmiş alaşımlar, seramikler, karbür ve seçilmiş mühendislik plastikleri veya kompozitler de dahil olmak üzere birçok mühendislik malzemesinde kullanılabilir. Malzemenin sertliği, termal davranışı, sünekliği, kırılganlığı ve aşındırıcı uyumluluğu, uygun taşlama diski ve taşlama parametrelerini belirler.
| Malzeme | Öğütme Davranışı | Asıl endişe |
| Karbon çelik | Genellikle alüminyum oksit ile öğütülür. | Isı ve tekerlek aşınması |
| Paslanmaz çelik | Zorlu ve çalışkanlığıyla kendini geliştirebilir. | Yakma ve tekerlek yükleme |
| Güçlendirilmiş çelik | Uygun aşındırma performansı gerektirir. | Isı hasarı ve sertlik değişimi |
| Alüminyum | Yumuşak, esnek ve tekerlek yüküne yatkın | Lekelenme ve tıkanmış tekerlek |
| karbit | Çok sert ve aşınmaya dayanıklı | Tekerlek seçimi ve kenar yontma |
| Seramik | Sert ve kırılgan | Çatlaklar ve yüzey altı hasarı |
| Plastik maddeler | Isıya duyarlı ve deforme olabilen | Erime veya bozulma |
Çelik, Paslanmaz Çelik ve Alüminyum
Çelik, genellikle miller, makine parçaları, yatak yüzeyleri ve takım bileşenleri için taşlama işlemine tabi tutulur. Alüminyum oksit taşlama diskleri, birçok çelik kalitesi için yaygın olarak kullanılır ve disk tasarımı, sertliğe ve taşlama koşullarına göre özel olarak seçilir.
Paslanmaz çelik, sertleşme eğilimi gösterip önemli miktarda ısı üretebileceğinden daha zorlu bir malzeme olabilir. Uygun bir aşındırıcı, kontrollü temas koşulları ve etkili bir soğutucu, yanmayı ve yüzey hasarını azaltmaya yardımcı olur.
Alüminyum, belirli hassas uygulamalar için taşlanabilir, ancak sünekliği aşındırıcı yüklenmeye ve lekelenmeye neden olabilir. Birçok alüminyum CNC parçası için, ince frezeleme veya başka bir son işlem, geleneksel taşlamadan daha ekonomik olabilir.
Sertleştirilmiş Metaller ve Gelişmiş Alaşımlar
Sertleştirilmiş çelikler ve gelişmiş alaşımlar, sertlik ve aşınma direnci arttıkça geleneksel kesme işlemleri daha zorlu hale geldiği için önemli taşlama malzemeleridir. Taşlama, ısıl işlemden sonra rulman yüzeylerini, sertleştirilmiş milleri, kalıpları ve hassas takımları son işlemden geçirebilir.
CBN aşındırıcılar, aşınma dirençleri ve bu uygulamalar için uygunlukları nedeniyle sıklıkla sertleştirilmiş demirli malzemelerde kullanılır.
Ancak, sertleştirilmiş malzemeler taşlama kaynaklı termal hasara karşı da hassastır. İşlem, parçanın performansını düşürebilecek aşırı ısınmayı, yüzey yumuşamasını, artık çekme gerilimini ve çatlamayı önlemelidir.
Seramik ve Kırılgan Malzemeler
Seramik ve diğer kırılgan malzemeler, genellikle elmas tabanlı aletler de dahil olmak üzere uygun aşındırıcı tekerlekler kullanılarak taşlanabilir. Taşlama, teknik seramik bileşenlerin kalınlığını, düzlüğünü ve geometrisini kontrol etmek için faydalıdır.
En büyük zorluk çatlamayı ve yüzey altı hasarını önlemektir. Kırılgan malzemeler, aşındırıcı kuvvetler çok yüksek olduğunda plastik deformasyon yerine kırılabilir.
Bu nedenle, taşlama diski özellikleri, kesme derinliği, makine stabilitesi ve soğutma sıvısı kontrolü dikkatlice seçilmelidir. Hassas parçalar için, taşlama işleminden sonra ek son işlem veya inceleme yapılabilir.
Mühendislik Plastikleri ve Kompozitleri
Bazı mühendislik plastikleri ve kompozitler öğütülebilir, ancak davranışları metallerden önemli ölçüde farklıdır. Plastikler ısı altında yumuşayabilir veya deforme olabilirken, kompozitler aşınmaya farklı tepki veren lifler veya dolgu maddeleri içerebilir.
Öğütme işlemi, belirli düzlük, kalınlık veya yüzey hazırlama gereksinimleri için faydalı olabilir. Bununla birlikte, geleneksel öğütme her polimer için otomatik olarak en iyi seçenek değildir.
Birçok CNC plastik parça için, keskin kesici takımlar, kontrollü ilerleme hızları ve uygun iş parçası tutma sistemleri daha iyi sonuçlar sağlayabilir. Taşlama işlemi, ancak malzeme ve yüzey gereksinimleri bunu haklı çıkardığında tercih edilmelidir.
Öğütme İşleminin Avantajları ve Sınırlamaları Nelerdir?
Taşlama, yüksek boyutsal doğruluk, ince yüzey kalitesi, birçok sertleştirilmiş malzemede iyi performans ve düz, yuvarlak veya profilli yüzeylerin hassas kontrolünü sağlar. Başlıca sınırlamaları arasında birçok son işlem uygulamasında nispeten düşük malzeme kaldırma verimliliği, daha yüksek ekipman maliyeti, aşındırıcı tekerlek bakımı, termal hasar riski ve uzman proses kontrolüne duyulan ihtiyaç yer almaktadır.
Taşlama işlemi, özellikle nihai parçanın zorlu boyutsal veya fonksiyonel gereksinimleri karşılaması gerektiğinde son derece değerlidir. Rulman yatakları, hassas kalıplar, kayar yüzeyler ve sertleştirilmiş bileşenler, kontrollü bir aşındırıcı son işlemden fayda sağlayabilir.
Ancak taşlama her zaman en verimli üretim yöntemi değildir. Eğer CNC frezeleme veya tornalama zaten çizim spesifikasyonunu karşılıyorsa, ek bir taşlama işlemi parça performansını iyileştirmeden maliyeti ve teslim süresini artırabilir.
| Görünüş | Avantajlar | Sınırlamalar |
| doğruluk | Dar ölçüleri destekler. | Isıya ve kuruluma duyarlı |
| Yüzey | İnce dokular üretebilir. | Jantın durumuna bağlı. |
| Malzeme kapasitesi | Sertleştirilmiş malzemeler için etkilidir. | Uygun aşındırıcılar gerektirir. |
| geometri | Doğru düz ve silindirik özellikler | Bazı karmaşık şekiller için sınırlıdır. |
| Productivity | Tekrarlanabilir hassas üretim | Stok fazlalığı nedeniyle teslimat yavaş olabilir. |
| Ücret | Son aşamadaki yeniden işleme ihtiyacını azaltabilir. | Ek işletme ve alet maliyeti |
Taşlamanın Avantajları
Taşlama, hassas imalat için birçok önemli avantaj sunar. Kontrollü geometriyle az miktarda malzemeyi kaldırabilir, bu da CNC işleme veya ısıl işlemden sonra son rötuşlar için değerli kılar.
Başlıca avantajları şunları içerir:
- Uygun bileşenlerde hassas boyut toleranslarının sağlanması.
- Yüzey düzlüğünü, yuvarlaklığını, paralelliğini ve yüzey kalitesini iyileştirme.
- Sertleştirilmiş çelik ve işlenmesi zor diğer malzemelerin son işlemden geçirilmesi.
- Hassas montaj için tekrarlanabilir yüzeyler üretmek.
- Önceki işlemlerden kalan küçük boyutsal veya geometrik sapmaları düzeltme.
Taşlama, özellikle parça performansının temas kalitesine bağlı olduğu durumlarda oldukça etkilidir. Rulman milleri, sızdırmazlık yüzeyleri, temas yüzeyleri ve hassas takım bileşenleri genellikle görsel olarak pürüzsüz bir yüzeyden daha fazlasını gerektirir.
Öğütmenin Sınırlamaları
Taşlama işleminin işlem hızı, termal davranış, taşlama diski aşınması ve ekipman gereksinimleriyle ilgili sınırlamaları vardır. Birçok hassas uygulamada, taşlama işlemi, ham maddeden komple bir parça üretmekten ziyade, son işlem malzemesini çıkarmak için en uygun yöntemdir.
Aşırı malzeme kaldırma ısı oluşturabilir ve taşlama süresini uzatabilir. Taşlama diski bileme, soğutma sıvısı yönetimi, makine kalibrasyonu ve muayene de üretim karmaşıklığını artırır.
Taşlama işlemi, aşındırıcı tekerlekle erişilmesi zor olan bir parça söz konusu olduğunda veya daha basit bir işleme yöntemi zaten spesifikasyonu karşıladığında uygun olmayabilir. Gereksiz yere taşlama seçmek, işlevsel değer katmadan maliyeti artırabilir.
Öğütme Maliyeti ve Üretim Verimliliği
Taşlama maliyeti, makine tipine, iş parçası malzemesine, taşlama diski özelliklerine, gerekli toleransa, yüzey kalitesine, kurulum süresine ve üretim hacmine bağlıdır. Sıkı toleranslar ve ince yüzey işlemleri genellikle daha zorlu proses kontrolü ve denetimi gerektirir.
Küçük partiler için kurulum ve programlama toplam maliyetin önemli bir bölümünü oluşturabilir. Üretimde ise çevrim süresi, taşlama taşı ömrü, bileme sıklığı ve tekrarlanabilirlik daha önemli hale gelir.
Toplam maliyet şunları içermelidir:
- İş parçasının hazırlanması ve kalan taşlama payı.
- Makine kurulumu, fikstür tasarımı ve programlama.
- Aşındırıcı diskin tüketimi ve bileme işlemi.
- Öğütme süresi ve soğutma sıvısı yönetimi.
- İnceleme, elleçleme ve olası yeniden işleme.
Amaç, her yüzeyde mümkün olan en ince işçiliği belirtmek değil, gerekli işlevi pratik bir üretim maliyetiyle elde etmektir.
Çevre ve Güvenlik Hususları
Taşlama güvenliği, doğru taşlama diski seçimi, koruma, güvenli iş parçası tutma, uygun montaj, toz veya soğutucu yönetimi ve eğitimli makine kullanımı gibi unsurlara bağlıdır. Aşındırıcı diskler yüksek hızlarda döner ve hasar gördüklerinde veya onaylanmış limitlerinin dışında kullanıldıklarında ciddi tehlikeler oluşturabilirler.
Operatörler, tekerlek muayenesi, hız sınırları, makine koruyucuları, kişisel koruyucu ekipman ve güvenli bakım için geçerli güvenlik prosedürlerine uymalıdır. Aşındırıcı tekerlekler asla nominal maksimum hızlarının üzerinde çalıştırılmamalıdır.
Çevresel kontrol de önemlidir. Taşlama işlemi metal parçacıkları, aşındırıcı toz, soğutma sıvısı buharı ve kullanılmış sıvılar oluşturabilir. Uygun filtreleme, toplama ve bertaraf uygulamaları, işçileri korumaya ve istikrarlı bir üretim ortamı sağlamaya yardımcı olur.
Sık Karşılaşılan Diş Taşlama Problemleri Nelerdir ve Bunlar Nasıl Önlenir?
Sık karşılaşılan taşlama sorunları arasında taşlama yanıkları, aşırı ısı, titreşim, kötü yüzey kalitesi, taşlama diskinin cilalanması, aşındırıcı yüklenmesi, boyutsal farklılık, koniklik ve iş parçası deformasyonu yer alır. Bu kusurlar genellikle uygun olmayan taşlama diski özellikleri, yanlış kesme parametreleri, yetersiz soğutma, dengesiz iş parçası tutma, taşlama diski aşınması veya makine durumu nedeniyle ortaya çıkar.
Sorun giderme, öncelikle kusurun gerçek nedenini belirlemekle başlamalıdır. Örneğin, pürüzlü bir yüzey, aşırı ilerlemeden ziyade titreşim, uygunsuz taşlama diski bileme veya iş parçasına aşırı yüklenme sonucu oluşabilir.
Proses düzeltmesi, tüm taşlama sistemini kapsamalıdır. Taşlama tekerleğinin durumu, soğutma sıvısı, makine stabilitesi ve malzeme davranışı kontrol edilmeden tek bir parametrenin değiştirilmesi, temel nedeni ortadan kaldırmadan geçici bir iyileşme sağlayabilir.
| Sorun | Muhtemel Neden | Pratik Önlemler |
| Taşlama yanığı | Aşırı ısı veya tekerlek sürtünmesi | Soğutmayı ve tekerlek keskinliğini iyileştirin |
| gevezelik işaretleri | Titreşim veya dengesiz kurulum | Rijitliği ve tekerlek dengesini iyileştirin |
| Kötü yüzey kalitesi | Yanlış tekerlek veya pansuman | Tekerlek durumunu ve beslemeyi optimize edin. |
| Tekerlek yükleme | Tekerlek gözeneklerinde malzeme birikimi | Uygun tekerlek ve kaplama seçin. |
| Boyutsal kayma | Termal genleşme veya tekerlek aşınması | Sıcaklık kontrolü ve denetimi |
| İş parçası deformasyonu | Sıkıştırma gerilimi veya ısı | Destek ve stok kaldırma işlemlerini iyileştirin |
Öğütme Yanıkları ve Aşırı Isı
Taşlama yanığı, aşırı ısının iş parçasının yüzey durumunu değiştirmesi sonucu oluşur. Sertleştirilmiş çelikler özellikle hassastır çünkü ısıya maruz kalma yüzey sertliğini, artık gerilimi veya mikroyapıyı değiştirebilir.
Yanık, bazı malzemelerde renk değişimi olarak görülebilir, ancak görünür renk, tüm taşlama hasarlarının güvenilir bir göstergesi değildir. Bir yüzey, belirgin izler olmadan metalurjik değişikliklere uğrayabilir.
Önleme, uygun taşlama diski keskinliği, uygun kesme parametreleri, etkili soğutma sıvısı dağıtımı ve kontrollü taşlama kuvvetleri gerektirir. Taşlama yanığı önemli bir fonksiyonel risk oluşturduğunda, kritik sertleştirilmiş bileşenler ek doğrulama gerektirebilir.
Titreşim ve Kötü Yüzey İşlemesi
Titreşim, taşlama diski ile iş parçası arasındaki dengesiz titreşimden kaynaklanan tekrarlayan izler veya dalgalanmalar oluşturur. Bu durum, taşlama diski dengesizliğinden, zayıf bağlantıdan, mil problemlerinden, uygun olmayan taşlama diski özelliklerinden veya dengesiz kesme koşullarından kaynaklanabilir.
Yüzeydeki kötü sonuçlar, belirgin bir titreşim olmasa bile ortaya çıkabilir. Taşlama diskinin cilalanması, uygun olmayan aşındırıcı tane boyutu, taşlama diskinin durumu veya biriken artıklar pürüzlülüğe ve çiziklere neden olabilir.
Çözüm, nedene uygun olmalıdır. Taşlama tekerleğinin dengesini iyileştirmek, keskinliği geri kazandırmak, fikstürü kontrol etmek ve taşlama parametrelerini ayarlamak, stabiliteyi artırabilir. Ardından, düzeltmenin doğruluğunu teyit etmek için yüzey kalitesi ölçülmelidir.
Taşlama Çarkı Aşınması ve Yüklenmesi
Taşlama sırasında aşındırıcı tanelerin kırılması, körelmesi veya kopması sonucu taşlama diski aşınması meydana gelir. Bazı taşlama diski aşınması gereklidir çünkü istikrarlı kesim için yeni kesici kenarların hazır olması gerekir.
Aşındırıcı taneler arasında iş parçası malzemesinin birikmesi durumunda tekerlek yüklenmesi meydana gelir. Bu durum kesme verimliliğini azaltır ve sürtünmeyi, ısı oluşumunu ve yüzey hasarı riskini artırır.
Uygun aşındırıcı seçimi ve taşlama diski bileme işlemi bu sorunların kontrol altına alınmasına yardımcı olur. Doğru bileme sıklığı, malzemeye, disk özelliklerine, yüzey kalitesi gereksinimine ve üretim koşullarına bağlıdır.
Boyutsal Hatalar ve İş Parçası Deformasyonu
Taşlama işlemi sırasında oluşabilecek boyutsal hatalar, termal genleşme, taşlama diski aşınması, iş mili hareketi, fikstür deformasyonu veya yanlış makine ofsetlerinden kaynaklanabilir. İnce parçalar ve uzun miller, taşlama sırasında bükülme veya hareket etme riski taşıdıkları için özellikle hassastır.
Örneğin, aşırı sıkıştırma kuvveti ince bir levhayı geçici olarak düzleştirebilir. Taşlama ve sıkıştırma işleminin kaldırılmasının ardından levha orijinal şekline geri dönebilir ve düzlük kontrolünden geçemeyebilir.
Önleme, uygun destek, sabit sıcaklık, kontrollü son işlem aşamaları ve parçanın uygun muayene koşuluna ulaştıktan sonra ölçüm yapılmasını gerektirir.
CNC imalatında taşlama işlemi nerelerde kullanılır?
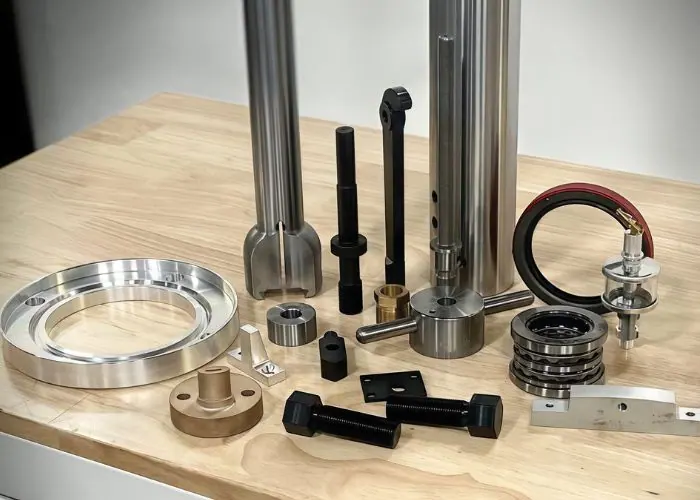
Taşlama, hassas boyutlar, kontrollü yüzey dokusu, düzlük, yuvarlaklık veya sertleştirilmiş malzeme işleme gerektiren hassas parçaların son işleminde CNC üretiminde kullanılır. Başlıca uygulama alanları arasında otomotiv, endüstriyel ekipman, tıbbi cihazlar, havacılık, takım ve kalıplar, elektronik ve yarı iletken üretimi yer almaktadır.
Taşlama işlemi genellikle daha büyük bir üretim sürecinin parçasıdır. CNC frezeleme veya tornalama temel geometriyi oluşturur, ısıl işlem gerekli sertliği sağlayabilir ve taşlama işlemi seçilen kritik yüzeyleri tamamlar.
Bu işlem, özellikle yüzey durumunun mekanik işlevi etkilediği durumlarda son derece değerlidir. Hassas kayar yüzeyler, sızdırmazlık yüzeyleri, yatak yuvaları ve eşleşen bileşenler, güvenilir bir şekilde çalışabilmeleri için kontrollü geometri ve yüzey kalitesi gerektirebilir.
| Uygulama | Tipik Parçalar | Öğütme Neden Kullanılır? |
| Otomotiv | Miller, dişliler, rulman bileşenleri | Yuvarlaklık ve yüzey kontrolü |
| Endüstriyel ekipman | Kılavuz yüzeyler, hassas manşonlar | Boyutsal tutarlılık |
| Tıbbi | Cerrahi aletler, hassas uçlar | Doğruluk ve yüzey kalitesi |
| Uzay | Sertleştirilmiş miller, hassas mekanizmalar | Kontrollü toleranslar |
| Takımlar ve kalıplar | Kalıp plakaları, ek parçalar, kalıplar | Düzlük ve takım geometrisi |
| Elektronik | Hassas fikstürler ve seramik parçalar | Düzlük ve yüzey hazırlığı |
Otomotiv Bileşenleri
Otomotiv taşlama işlemi, genellikle miller, yatak yüzeyleri, dişliler, eksantrik milleri, krank milleri ve hassas yuvarlak veya şekillendirilmiş yüzeyler gerektiren diğer bileşenler için kullanılır.
Dönen parçalar için çap, yuvarlaklık ve yüzey kalitesi sürtünmeyi, aşınmayı, gürültüyü ve montaj uyumunu etkiler. Taşlama, tornalama, ısıl işlem veya diğer imalat işlemlerinden sonra bu özellikleri iyileştirebildiği için değerlidir.
Üretimde tekrarlanabilirlik özellikle önemlidir. Taşlama diski aşınması, bileme aralıkları, işlem içi ölçümler ve istikrarlı iş parçası tutma, büyük partiler halinde tutarlı sonuçlar elde edilmesine yardımcı olur.
Endüstriyel Ekipman ve Hassas Makineler
Endüstriyel makinelerde taşlama işlemi, kılavuz raylar, makine parçaları, yatak milleri, hidrolik kovanlar, hassas plakalar ve hassas şekilde işlenmiş birleştirme yüzeyleri için kullanılır.
Bu bileşenlerin düzgün montajı ve çalışması genellikle düzlük, paralellik veya yuvarlaklığa bağlıdır. Kötü geometri, düzensiz temasa, hizalama sorunlarına, artan aşınmaya veya azalan kullanım ömrüne neden olabilir.
Yüzey taşlama, düz mekanik parçalar için yaygın olarak kullanılırken, silindirik ve iç taşlama, dönen ve iç yüzeyle ilgili özellikler için kullanılır. Seçim, yalnızca sektöre değil, işlevsel geometriye de bağlıdır.
Tıbbi Cihazlar ve Aletler
Tıbbi cihazlar ve aletler, sertleştirilmiş paslanmaz çelik bileşenler, küçük mekanik parçalar, cerrahi aletler ve seçilmiş implantla ilgili parçalar için hassas taşlama gerektirebilir.
Yüzey bütünlüğü özellikle önemlidir. Taşlama işlemi yanık, çapak, kirlenme veya uygun olmayan yüzey dokusu bırakıyorsa, yalnızca boyutsal doğruluk yeterli olmayabilir.
İşlem, malzemeye ve amaçlanan fonksiyona uygun olmalıdır. Uygun inceleme ve temizlik, bitmiş yüzeyin gerekli mühendislik şartlarını karşıladığını doğrulamaya yardımcı olur.
Havacılık ve Uzay Bileşenleri
Havacılık ve uzay uygulamalarında, hassas miller, iniş takımıyla ilgili bileşenler, sertleştirilmiş mekanik arayüzler ve kontrollü geometri gerektiren diğer yüksek performanslı parçalar için taşlama işlemi kullanılabilir.
Bu bileşenler, zorlu alaşımlar, sıkı denetim gereksinimleri ve yüksek değerli malzemeler içerebilir. Bu nedenle, yüzey bütünlüğünü korumak ve termal hasarı önlemek için taşlama koşulları dikkatlice seçilmelidir.
Bu işlem, tornalama, frezeleme veya ısıl işlemden sonra kullanılabilir. Bu durumlarda, boyutsal tutarlılık için kontrollü taşlama payı ve belgelenmiş muayene önemlidir.
Takımlar, Kalıplar ve Presler
Taşlama işlemi, kalıp tabanları, kalıp plakaları, hassas uçlar, zımbalar, kesici takımlar ve sertleştirilmiş takım bileşenleri için yaygın olarak kullanılır.
Takım yüzeyleri genellikle düzlük, paralellik, doğru profiller ve kontrollü boyutlar gerektirir çünkü küçük hatalar doğrudan üretilen ürünlere yansıyabilir.
Yüzey taşlama, kalıp plakalarını ve referans yüzeylerini son işlemden geçirebilir. Şekillendirilmiş uçlar için form veya profil taşlama kullanılabilirken, takım taşlama kesici kenar geometrisini korur. Bu işlemler, takım doğruluğunu, montajını ve kullanım ömrünü destekler.
Elektronik ve Yarı İletken Bileşenleri
Elektronik ve yarı iletken üretiminde, seramik bileşenler, hassas fikstürler, gofretle ilgili işlemler ve ince geometri veya kontrollü kalınlık gerektiren diğer parçalar için özel taşlama işlemleri kullanılabilir.
Bu uygulamalar, özenle seçilmiş aşındırıcılar ve düşük hasarlı kesme koşulları gerektiren sert veya kırılgan malzemeleri içerebilir. Düzlük, kalınlık homojenliği, temizlik ve yüzey altı bütünlüğü, genel görünümden daha önemli olabilir.
Taşlama yöntemi, malzeme ve uygulama ile uyumlu olmalıdır. Geleneksel metal taşlama ayarları, doğrulama yapılmadan doğrudan yarı iletken veya gelişmiş seramik bileşenlere uygulanmamalıdır.
Doğru Öğütme İşlemini Nasıl Seçersiniz??
Doğru taşlama işlemi, parça geometrisi, malzeme sertliği, tolerans, yüzey kalitesi, kalan işleme payı, üretim miktarı ve toplam üretim maliyetine göre seçilmelidir. Seçilen işlem, gereksiz taşlama işlemleri, aşırı ısı riski veya önlenebilir üretim gideri olmadan fonksiyonel gereksinimleri karşılamalıdır.
Taşlama prosesi seçimi, mühendislik çizimiyle başlar. Öncelikle kritik yüzeyler belirlenmeli, ardından gerekli boyutlar, geometrik toleranslar, malzeme durumu ve yüzey dokusu değerlendirilmelidir.
Üretim rotası daha sonra gözden geçirilmelidir. Bir parça, tornalama ve ardından silindirik taşlama, frezeleme ve ardından yüzey taşlama veya ısıl işlem ve ardından hassas son işlem gerektirebilir. Doğru sıra, malzeme stabilitesine ve parçanın nihai işlevine bağlıdır.
| Seçim Faktörü | Mühendislik Sorusu | Muhtemel Yön |
| Düzlük | Parçanın tam olarak düz bir yüzeye sahip olması gerekiyor mu? | Yüzey taşlama |
| Dış çapı | Tam yuvarlaklık gerekli mi? | silindirik taşlama |
| Üretim adedi | Benzer birçok şafta ihtiyaç var mı? | Puntasız taşlama |
| Delik doğruluğu | İç çapın son işlemden geçirilmesi gerekiyor mu? | İç taşlama |
| Karmaşık profil | Şekillendirilmiş bir yüzeye ihtiyaç var mı? | Şekil veya profil taşlama |
| Malzeme sertliği | Parça sertleştirildi mi? | Uygun hassas aşındırma işlemi |
| Ücret | Frezeleme veya tornalama bu gereksinimi karşılayabilir mi? | Gereksiz öğütmeden kaçının |
İşlemi Parça Geometrisine Eşleştirin
Parça geometrisi ilk dikkate alınması gereken husustur çünkü farklı taşlama işlemleri farklı yüzeyler için tasarlanmıştır.
Düz plakalar ve hassas referans yüzeyleri genellikle yüzey taşlama için uygundur. Yuvarlak miller silindirik veya merkezsiz taşlama gerektirebilir. İç delikler uygun iç taşlama ekipmanı gerektirir.
Daha karmaşık şekiller için form taşlama, profil taşlama veya başka özel bir işlem gerekebilir. Bir işlem, yalnızca tedarikçinin belirli bir taşlama makinesine sahip olması nedeniyle seçilmemelidir.
Malzemenin sertliğini ve işlenebilirliğini göz önünde bulundurun.
Malzemenin sertliği ve işlenebilirliği, aşındırıcı seçimini, taşlama diskinin aşınmasını, ısı oluşumunu ve taşlama işleminin uygulanabilirliğini etkiler.
Sertleştirilmiş çelik, alüminyum veya paslanmaz çelikten farklı bir kesme diski ve kesme stratejisi gerektirebilir. Kırılgan seramikler çatlamaya karşı özel dikkat gerektirirken, sünek malzemeler diski zorlayabilir.
Malzemenin durumu da önemlidir. Isıl işlem görmüş bir parça, sertleştirme işleminden önceki aynı alaşımdan farklı davranabilir. Bu nedenle malzeme seçimi, taşlama ve muayene gereksinimleriyle koordine edilmelidir.
Tolerans ve Yüzey İşleme Gereksinimlerini Değerlendirin
Tolerans ve yüzey kalitesi, taşlama işleminin gerekli olup olmadığını ve işlemin ne kadar zorlu olması gerektiğini belirler.
Standart ölçülerde ve orta düzeyde yüzey kalitesine sahip bir parça, CNC frezeleme veya tornalama ile tamamlanabilir. Hassas bir yatak yuvası veya düz referans yüzeyi ek bir taşlama işlemi gerektirebilir.
Sıkı gereksinimler için, çizimde boyut toleransı, geometrik tolerans ve yüzey pürüzlülüğü açıkça belirtilmelidir. Belirtilen bir Ra değeri, düzlüğü, yuvarlaklığı veya özelliklerin doğru konumlandırılmasını otomatik olarak garanti etmez.
Öğütme Maliyeti ve Üretim Hacmi Arasındaki Denge
Taşlama maliyeti, kurulum, programlama, makine kapasitesi, aşındırıcılar, bileme, denetim ve işlem süresine bağlıdır.
Prototip ve küçük partiler için kurulum maliyeti belirleyici olabilir. Daha büyük üretim miktarları için ise, istikrarlı iş parçası tutma, taşlama makinesinin ömrü, otomatik ölçüm ve tekrarlanabilirlik giderek daha önemli hale gelir.
Daha düşük makine hızı her zaman en düşük toplam maliyeti sağlamaz. Daha uygun bir taşlama makinesi, işlem süresini, yeniden işleme ihtiyacını ve denetimdeki varyasyonları azaltabilir.
En iyi karar, toplam üretim maliyetini ve gerekli parça spesifikasyonuna uymama riskini birlikte değerlendirerek verilir.
CNC İşleme Sonrasında Taşlama İşleminin Ne Zaman Gerekli Olduğuna Karar Verin
İstenilen geometri, hassasiyet, yüzey kalitesi veya malzeme koşulları yalnızca frezeleme veya tornalama ile güvenilir bir şekilde elde edilemediğinde, CNC işleme işleminden sonra taşlama işlemi eklenmelidir .
Tipik durumlar şunlardır:
- Hassas yatak çapı gerektiren sertleştirilmiş çelik mil.
- Daha düzgün bir yüzey veya paralellik gerektiren işlenmiş bir levha.
- Son geometrik düzeltmeyi gerektiren hassas bir delme işlemi.
- Hassas birleşme yüzeyleri gerektiren bir kalıp parçası.
- Isıl işlemden sonra ince işçilik gerektiren bir parça.
Taşlama işlemi her hassas parça için otomatik olarak gerekli değildir. Mühendisler, ikincil bir işlem eklemeden önce nihai gereksinimleri, ilk işleme sürecinin ulaşılabilir kapasitesiyle karşılaştırmalıdır.
SSS
Hassas taşlama hangi toleranslara ulaşabilir?
Hassas taşlama, uygun parçalar ve kontrollü ekipmanlarda ±0.005–0.01 mm civarında boyutsal toleranslar sağlayabilirken, özel işlemler mikron seviyesinde hassasiyete ulaşabilir. Gerçek kapasite, parça boyutu, geometrisi, malzemesi, makine durumu, sıcaklık ve muayene yöntemlerine bağlıdır. Boyutsal tolerans, düzlük, yuvarlaklık ve yüzey pürüzlülüğünden de ayırt edilmelidir. Örneğin, taşlanmış bir parça ±0.005 mm boyut toleransını karşılayabilir, ancak geometrik toleranslarının ayrı olarak doğrulanması gerekebilir. Bu değerler örnek niteliğindedir, evrensel garantiler değildir.
Son işlemde taşlama ile CNC frezeleme nasıl karşılaştırılır?
Taşlama genellikle aşındırıcı taneler kullanarak daha küçük miktarlarda malzeme çıkarırken, CNC frezeleme tanımlanmış kesici kenarlar kullanarak geometri ve bitmiş yüzeyler üretir. Taşlama, sertleştirilmiş malzemeler, ince yüzey kalitesi ve zorlu düzlük veya yuvarlaklık gereksinimleri için avantajlı olabilir. CNC frezeleme genellikle karmaşık oyuklar, konturlar ve daha büyük malzeme çıkarma işlemleri için daha verimlidir. Frezeleme zaten belirtilen toleransı ve yüzey kalitesini sağlıyorsa, taşlama gereksiz maliyet ekleyebilir. Doğru seçim, özellik geometrisine ve fonksiyonel gereksinimlere bağlıdır.
Taşlama işlemi sertleştirilmiş çelik ve paslanmaz çelik üzerinde kullanılabilir mi?
Evet. Taşlama, sertleştirilmiş çelik ve paslanmaz çelik üzerinde yaygın olarak kullanılır, ancak taşlama diski seçimi ve ısıl kontrol çok önemlidir. Sertleştirilmiş çelik, uygun alüminyum oksit veya CBN taşlama diskleriyle taşlanabilirken, paslanmaz çelik için taşlama diski yüklenmesine, sürtünmeye ve ısı oluşumuna dikkat edilmelidir. Taşlama, sertleştirmeden sonra hassas milleri, yatak yüzeylerini ve takımları son işlemden geçirebilir. Bununla birlikte, uygun olmayan taşlama koşulları yüzey yanıklarına, sertlik değişikliklerine veya artık gerilime neden olabilir. Malzeme kalitesi ve ısıl işlem durumu, işlem seçimini yönlendirmelidir.
Diş öğütme yanıklarına ne sebep olur ve nasıl önlenebilir?
Taşlama yanıkları, taşlama diski ile iş parçası temas bölgesinde aşırı ısıdan kaynaklanır. Yaygın nedenler arasında körelmiş aşındırıcı taneler, aşırı taşlama kuvvetleri, uygun olmayan parametreler, yetersiz soğutma sıvısı dağıtımı ve taşlama diskinin yüzeyinin cilalanması yer alır. Sertleştirilmiş çelikte, termal hasar yüzey sertliğini azaltabilir veya zararlı artık gerilimler oluşturabilir. Önleme, uygun bir taşlama diski seçmeyi, keskin kesici tanelerin korunmasını, taşlama koşullarının optimize edilmesini ve soğutma sıvısının etkili bir şekilde yönlendirilmesini içerir. Sadece görsel inceleme her tür yanığı tespit edemeyebilir, bu nedenle kritik parçalar ek yüzey bütünlüğü testleri gerektirebilir.
CNC ile işlenmiş bir parçanın taşlama işlemi ne zaman tamamlanmalıdır?
CNC ile işlenmiş bir parça, frezeleme veya tornalama işlemleriyle istenen tolerans, düzlük, yuvarlaklık, yüzey kalitesi veya sertleştirilmiş malzeme koşulu tutarlı bir şekilde karşılanamadığında taşlama ile sonlandırılmalıdır. Örneğin, tornalanmış bir yatak mili, çapı ve yuvarlaklığı iyileştirmek için silindirik taşlamaya ihtiyaç duyabilirken, frezelenmiş bir takım plakası daha sıkı düzlük için yüzey taşlamaya ihtiyaç duyabilir. Taşlama, yeterli son işlem payı kalacak şekilde son işleme aşamasından önce planlanmalıdır. Gereksiz yere taşlama eklemek, performansı mutlaka iyileştirmeden maliyeti, işlemeyi ve teslim süresini artırır.
Sonuç
Taşlama, doğru boyutlar, kontrollü yüzey kalitesi ve güvenilir fonksiyonel yüzeyler elde etmek için önemli bir hassas imalat sürecidir. Etkinliği, doğru taşlama yöntemi, aşındırıcı tekerlek, makine, kesme parametreleri, soğutma sistemi ve denetim yaklaşımının seçilmesine bağlıdır. Yüzey taşlama, silindirik taşlama, iç taşlama ve diğer yöntemlerin her biri farklı uygulamalara hizmet eder. Parçanın geometrisi, malzemesi, toleransı veya yüzey durumu, geleneksel kesme işlemlerinin ötesinde hassasiyet gerektirdiğinde, en iyi imalat stratejisi taşlama kullanmaktır.
TiRapid olarak , özel metal ve plastik parçalar için hassas CNC işleme ve imalat hizmetleri sunuyoruz. Ekibimiz, müşterilerimizin gerçek mühendislik uygulamaları için doğru, istikrarlı ve üretilebilir parçalar üretmelerine yardımcı olmak amacıyla CNC frezeleme, tornalama, DFM analizi, malzeme seçimi, yüzey işleme ve kalite kontrolü konularında destek sağlamaktadır.
















